På denna sida
För en maskinbearbetad del är huvudskälet att välja 316L istället för 316 att begränsa sensibilisering under senare svetsning. Den lägre kolhalten hjälper till att bevara motståndet mot mellankornig korrosion i området kring svetsen. Det innebär inte att 316L är universellt hårdare, lättare att bearbeta eller immunt mot kloridangrepp. Om delen inte kommer att svetsas är den angivna produktstandarden, levererade tillståndet och det faktiska materialcertifikatet ofta viktigare än den extra bokstaven.
Denna jämförelse avser delar som maskinbearbetats från formgjutet råmaterial. Börja med driftmiljön och tillverkningssekvensen, sedan jämför råmaterial som uppfyller ritningen. Enbart en låg kolhalt är inte ett tillfälle att ersätta en certifierad legering med en annan.
Vad skiljer 316 från 316L?
Båda är austenitiska rostfria stål med molybden. Bokstaven “L” anger den lågkolhaltiga varianten. Följande valda sammansättningsgränser anges i ATI:s tekniska datablad för dess ASTM A240/ASME SA-240 plåt-, band- och plattprodukter. De förklarar skillnaden mellan legeringarna; beställningens tillämpliga specifikation och certifikat avgör godkännande. [1]
| Benämning eller grundämne | 316 | 316L |
|---|---|---|
| UNS-beteckning | S31600 | S31603 |
| Kol, maximalt vikt%. | 0.08 | 0.030 |
| Krom, vikt%. | 16–18 | 16–18 |
| Nickel, vikt%. | 10–14 | 10–14 |
| Molybden, vikt%. | 2–3 | 2–3 |
Maximal kolhalt är en gräns, inte ett målvärde. En smältning av 316 kan innehålla mindre kol än dess tillåtna maximum. Den faktiska sammansättningen och andra krävda egenskaper avgör om den även kan certifieras som 316L.
Hållfasthet kräver en separat jämförelse. ATI anger lägre minimihållfasthetsvärden för drag- och flytgräns för glödade 316L platta produkter jämfört med glödade 316 enligt dessa specifikationer. Detta fastställer inte hållfastheten hos två specifika stänger: jämför samma produktform, levererat tillstånd och krävda egenskaper. Överför inte ett plåtvärde till en kallförformad stav eller använd ett typiskt databladsvärde som garanterat minimivärde.
Senare svetsning kan avgöra materialklassen
Vid svetsning upphettas materialet bredvid foglinjen utan att nödvändigtvis smälta. I känsliga rostfria stål kan denna termiska påverkan leda till att kromkarbider bildas vid korngränserna, vilket minskar korrosionsmotståndet i området. Detta kallas sensibilisering; den resulterande korrosionen följer korngränserna snarare än att enbart bilda gropar på en annars orörd yta. En lägre kolhalt minskar denna risk vid svetsning. [2]
Tänk på en fräsad ring som senare ska svetsas till ett rör. Dess slutgiltiga driftsförhållanden inkluderar den svetsen, även om fräsleverantören levererar en ren, osvetsad komponent. Konstruktören bör utvärdera 316L för den fullständiga monteringen, inklusive samlingsproceduren och avslutningssekvensen.
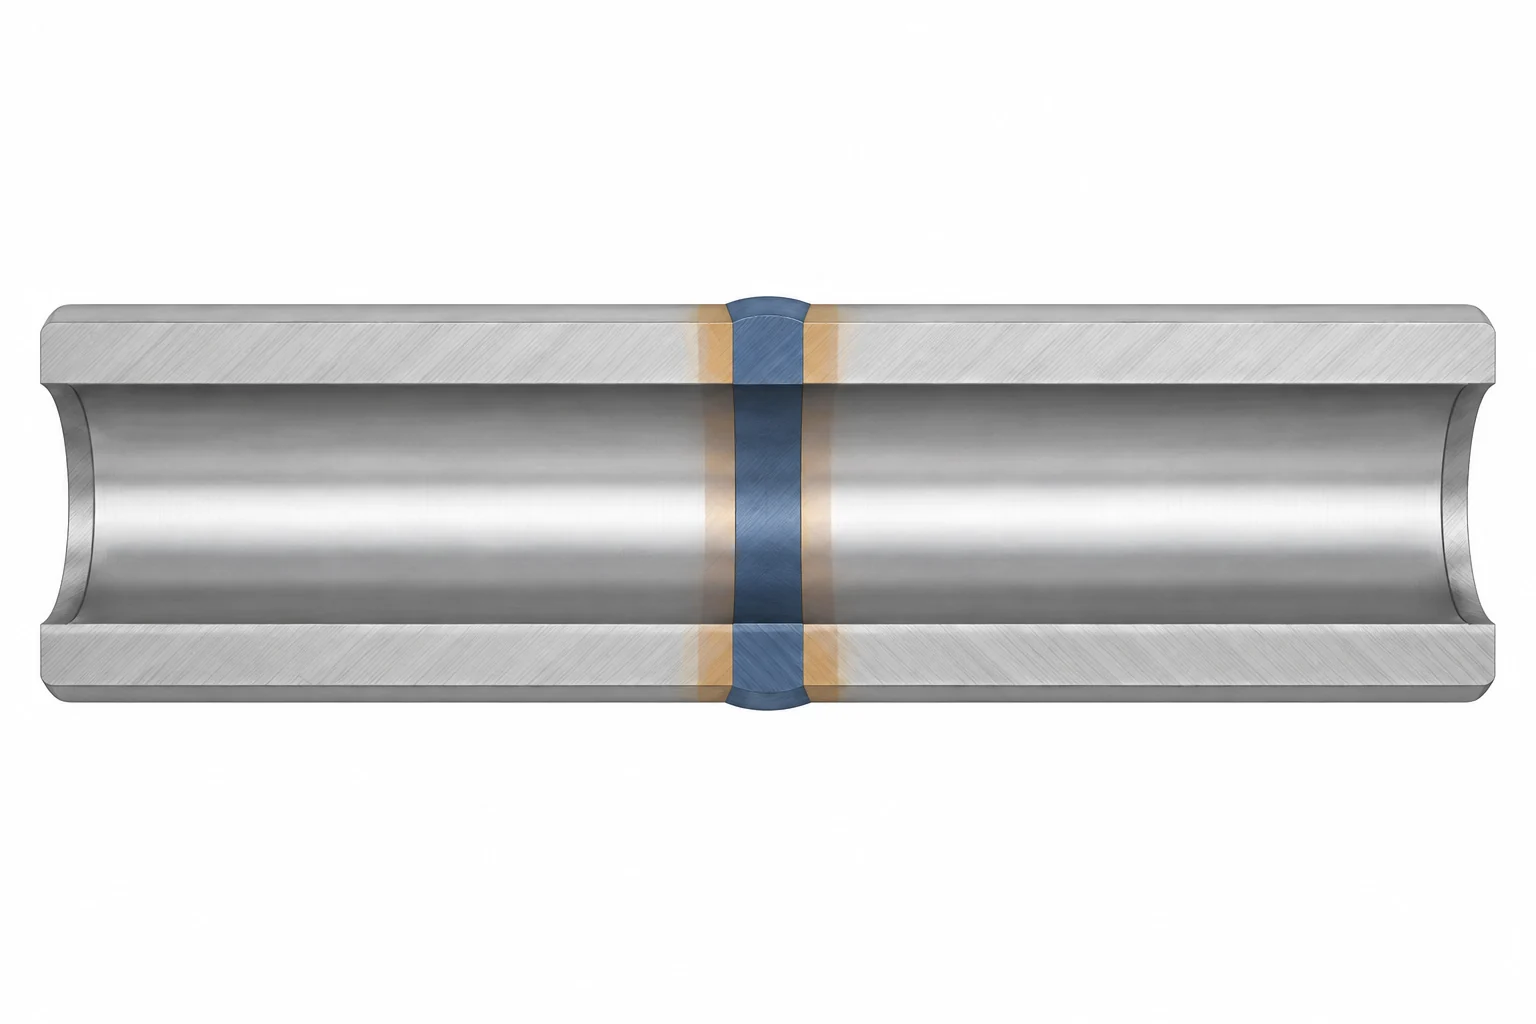
Låg kolhalt eliminerar inte alla svetsproblem. Foggeometri, tilläggsmaterialval och ytrengöring är fortfarande avgörande. Låg kolhalt fördröjer sensibilisering men är inte en universell lösning för högtemperaturanvändning. För långvarig drift vid hög temperatur måste konstruktionstemperaturen, de tillämpliga materialkraven och en teknisk bedömning användas. [3]
Bearbetbarhet beror på mer än L-beteckningen
Båda kvaliteterna behåller de fräsningssvårigheter som är typiska för austenitisk rostfritt stål: arbetsförhärtning, svår spånbristning och en tendens hos materialet att fastna vid skärytan. Att ändra ritningen från 316 till 316L eliminerar inte dessa mekanismer. Utgångsmaterialets tillstånd, skärdonet och monteringen bestämmer fortfarande hur ett borrat hål, ett gängat hål eller en ficka beter sig under fräsningen. [3]
Det finns också medvetet modifierade produkter inom kvalitetsfamiljen. Outokumpu identifierar Prodec 316L som en variant med förbättrad bearbetbarhet. Detta är bevis på att metallurgin utöver kvalitetsbeteckningen är avgörande – inte ett skäl att anta att all 316L fräsas snabbare än all 316. Alla föreslagna ändringar av utgångsmaterial måste fortfarande uppfylla komponentens materialkrav. [4]
För en meningsfull tillverkningsjämförelse ska den färdiga geometrin, utgångsmaterialets tillstånd, mängden, ytytan och omfattningen av kontrollen hållas oförändrade. Därefter undersöks de arbetsmoment som tar tid: långt verktygsutstick, spåntransport ur hål, avbrutna skärningar och ytterligare monteringsomgångar. Outokumpus vägledning för bearbetning betonar en styv montering, korta verktyg och effektiv spåntransport; dess skärdata utgör utgångspunkter för en specificerad produkt och montering, inte universella fördjupnings- och varvtalsvärden. [5]
Den praktiska kostnadsfrågan är därför priset för den färdiga, godkända delen från tillgängligt, efterlevande utgångsmaterial. Det finns ingen pålitlig procentsatsbesparing genom att välja eller utesluta “L”. Våran rostfritt stål CNC fräsningssida behandlar motsvarande delgeometrier och krav på avslutning.
Välj utifrån färdigdelens förhållanden
Följande situationer illustrerar urvalsbegrepp, snarare än en lista över applikationer som automatiskt godkänts för någon av de två kvaliteterna.
| Delens användningssituation | Riktning för urval | Avgörande kontroll |
|---|---|---|
| Oskörd bushing eller monteringskomponent | Jämför efterlevande lager av 316, 316L eller dubbelcertifierat material | Krävd hållfasthet, tillstånd och faktisk exponering |
| Maskinbearbetad krag som svetsas in i en vätskeanordning | Utred 316L med avseende på korrosionsmotstånd vid svetsning | Fullständig sammanfognings- och ytbehandlingsväg |
| Del som utsätts for klorider, avlagringar eller smala springor | Granska om någon av kvaliteterna är lämplig | Vätskans kemiska sammansättning, temperatur och foggeometri |
| Belastad komponent i långvarig drift vid hög temperatur | Välj utifrån de tillämpliga konstruktionskraven | Temperaturberoende egenskaper; ingen automatisk ersättning med L-kvalitet |
Svetsrelaterad sensibilisering och kloridkorrosion är olika urvalsproblem. Varken 316 eller 316L är immuna mot pittingkorrosion, springkorrosion eller kloridinducerad spänningskorrosion. Den låga kolhalten ensam löser inte problemet med vätska som fastnar i en fog eller en aggressiv rengöringsmiljö. [3]
För en komponent som rengörs med vatten, till exempel, utvärdera även rengöringsvätskan förutom den normala processvätskan. För en skruvmonterad anordning inkludera kontaktytorna och ställena där vätska kan stanna kvar. Dessa frågor hjälper till att avgöra om jämförelsen mellan kvaliteterna är tillräcklig eller om legeringen eller konstruktionen av anordningen kräver en bredare granskning. Material- och konstruktionsguiden kopplar denna granskning till funktionella mått och ytbehandling.
Vad dubbelcertifierad 316/316L betyder — och inte betyder
Dubbelcertifiering innebär att det levererade materialet uppfyller båda kvaliteterna inom den angivna specifikationen. Det handlar om mer än bara ett resultat med låg kolhalt: även andra tillämpliga krav på kemisk sammansättning, mekaniska egenskaper och produktform måste uppfyllas. BSSA beskriver dubbelcertifierat material som ett sätt att leverera antingen kvalitet inom en viss standard. [2]
En användbar inköpskontroll kopplar samman tre saker: materialkravet i ritningen, identiteten för lagret och certifikatet för detta lager. Granska tillsammans standarden och dess revision, kvalitetsbeteckningen, produktformen och tillståndet. Bekräfta sedan att de krävda resultaten och värmeidentiteten hör till det material som levereras.
Om certifikatet anger endast 316L medan ritningen kräver 316, innebär ett lågt kolhaltigt resultat inte att godkännande är säkrat. Skaffa bevis för överensstämmelse med den angivna kvaliteten eller en godkänd materialändring innan produkten släpps. En ritning som uttryckligen kräver 316L kan likaså inte uppfyllas av en ouppbefordrad “316-ekvivalent”. Detta förhindrar att en inköpsfördel omvandlas till en oedokumenterad konstruktionsersättning.
316 jämfört med 316L – frågor
Är 316L starkare än 316?
Inte i sig. Offentliggjorda krav kan tillåta lägre minimihårdhet för 316L i samma glödgad produktform. Jämför den faktiska specifikationen och leveransstatusen; kallförstyvt material kan inte bedömas utifrån en tabell för glödgad plåt.
Eliminerar 316L behovet av ytbearbetning?
Nej. Kvaliteten specificerar inte den färdiga ytan och tar inte bort föroreningar som införs under tillverkningen. Behåll nödvändig rengöring, borttagning av svetsoxid och andra specificerade behandlingar i tillverkningsplanen.
Bör varje icke-svetsad CNC-del istället använda 316?
Nej. Båda kvaliteterna kan vara lämpliga, och certifierad dubbelcertifierad råmaterial kan vara ett alternativ. Välj utifrån ritningen, driftsförhållandena och det tillgängliga certifierade råmaterialet; frånvaron av svetsning är inte en anledning att åsidosätta ett befintligt krav på 316L.
Tekniska källor
- ATI, ATI 316, ATI 316L, ATI 317, ATI 317L Technical Data Sheet, version 1, april 18, 2012; sammansättning och egenskaper för glödgade plattprodukter, sid. 1–3 och 8.
- British Stainless Steel Association: jämförelse mellan standard- och lågkolhaltiga kvaliteter; kolgränser, svetsrelaterad korrosion och dubbelcertifiering.
- Outokumpu, Supra Range Datasheet; intergranulär och lokaliserad korrosion, kallförstyrkning, bearbetbarhet och svetsning.
- Outokumpu, Prodec Range; Prodec 316L/4404-produktsbeskrivning.
- Outokumpu, Machining Guideline for Prodec 304L and Prodec 316L, nordamerikansk version, februari 2016; vägledning för montering och spånkontroll.



