Nesta página
Para uma peça usinada, o principal motivo para escolher 316L em vez de 316 é limitar a sensibilização durante soldagem posterior. O limite inferior de carbono ajuda a preservar a resistência à corrosão intergranular na região da solda. Isso não torna 316L universalmente mais resistente, mais fácil de usinar ou imune ao ataque por cloretos. Se a peça permanecer sem soldagem, a norma do produto especificada, a condição de fornecimento e o certificado real do material podem ter maior relevância do que a letra adicional.
Esta comparação abrange peças usinadas a partir de materiais laminados. Comece com o ambiente de serviço e a sequência de fabricação, depois compare os materiais que atendem ao desenho. Uma composição com baixo teor de carbono, por si só, não autoriza a substituição de um grau certificado por outro.
O que muda entre 316 e 316L?
Ambos são aços inoxidáveis austeníticos contendo molibdênio. A letra “L” identifica a versão de baixo teor de carbono. Os seguintes limites selecionados de composição são informados na ficha técnica da ATI para seus produtos de chapa, tira e chapas planas ASTM A240/ASME SA-240. Eles explicam a distinção entre os graus; a especificação aplicável ao pedido e o certificado governam a aceitação. [1]
| Designação ou elemento | 316 | 316L |
|---|---|---|
| Designação UNS | S31600 | S31603 |
| Carbono, teor máximo em peso % | 0.08 | 0.030 |
| Cromo, teor em peso % | 16–18 | 16–18 |
| Níquel, teor em peso % | 10–14 | 10–14 |
| Molibdênio, teor em peso % | 2–3 | 2–3 |
O teor máximo de carbono é um limite, não um valor-alvo. Um lote de 316 pode conter menos carbono do que seu limite máximo permitido. Sua composição real e outras propriedades exigidas determinam se ele também pode ser certificado como 316L.
A resistência exige uma comparação separada. A ATI lista valores mínimos inferiores de resistência à tração e de escoamento para produtos planos recozidos de 316L em comparação com produtos planos recozidos de 316, conforme essas especificações. Isso não estabelece a resistência de duas barras específicas: compare a mesma forma de produto, condição de fornecimento e propriedades exigidas. Não transfira um valor de chapa para uma barra laminada a frio nem utilize um valor típico de ficha técnica como mínimo garantido.
A soldagem posterior pode definir o grau
A soldagem aquece o material ao redor da junta sem necessariamente fundi-lo. Em aços inoxidáveis suscetíveis, essa exposição térmica pode permitir a formação de carbonetos de cromo nas fronteiras dos grãos, reduzindo a resistência à corrosão nas proximidades. Trata-se da sensibilização; o ataque resultante segue as fronteiras dos grãos, em vez de simplesmente produzir pites em uma superfície, de outra forma, não afetada. Um teor mais baixo de carbono reduz esse risco durante a soldagem. [2]
Considere um colar mecanizado que será posteriormente soldado a um tubo. Suas condições finais de serviço incluem essa solda, mesmo que o fornecedor de usinagem entregue um componente limpo e não soldado. O projetista deve avaliar 316L para o conjunto completo, incluindo o procedimento de união e a sequência de acabamento.
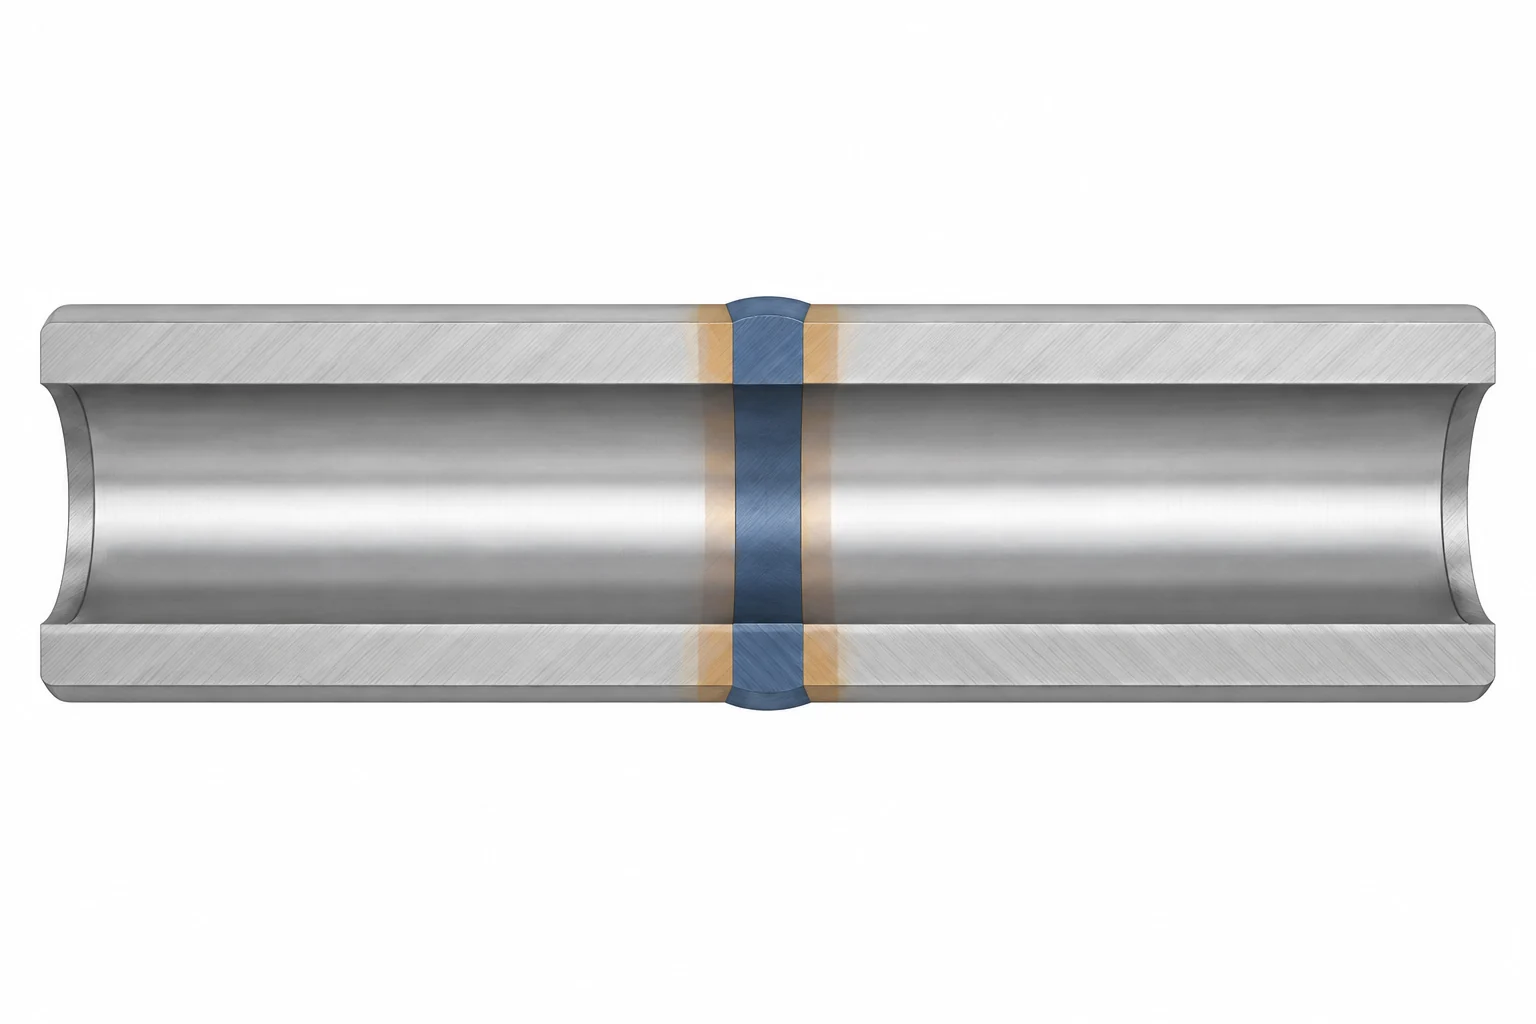
Um teor baixo de carbono não elimina todas as preocupações relacionadas à soldagem. A geometria da junta, a seleção do material de adição e a limpeza da superfície continuam sendo relevantes. Um teor baixo de carbono retarda a sensibilização, mas não é uma solução universal para altas temperaturas. Para serviço quente contínuo, utilize a temperatura de projeto, os requisitos aplicáveis ao material e a avaliação de engenharia. [3]
A usinabilidade depende de mais do que o sufixo “L”.
Ambos os graus mantêm os desafios de usinagem típicos dos aços inoxidáveis austeníticos: encruamento, dificuldade na quebra de cavacos e tendência do material a aderir à aresta de corte. Alterar o desenho de 316 para 316L não elimina esses mecanismos. O estado do material bruto, a ferramenta de corte e a configuração ainda determinam como um furo profundo, uma rosca ou um rebaixo se comportam durante a usinagem. [3]
Existem também produtos intencionalmente modificados dentro dessa família de graus. A Outokumpu identifica o Prodec 316L como uma versão com usinabilidade melhorada. Isso demonstra que a metalurgia além da designação do grau é relevante — não é motivo para presumir que todos os 316L são usinados mais rapidamente do que todos os 316. Qualquer alteração proposta no material bruto ainda deve atender aos requisitos de material do componente. [4]
Para uma comparação de fabricação significativa, mantenha fixos a geometria final, o estado da matéria-prima, a quantidade, o acabamento e o escopo de inspeção. Em seguida, examine as operações que consomem tempo: grande comprimento de ferramenta, remoção de cavaco de furos, cortes interrompidos e montagens adicionais. As orientações de usinagem da Outokumpu enfatizam uma montagem rígida, ferramentas curtas e evacuação de cavacos; seus dados de corte são pontos de partida para um produto e uma montagem específicos, não avanços e rotações universais. [5]
A questão prática de custo é, portanto, o preço da peça final aceita, proveniente de matéria-prima disponível e compatível. Não há economia percentual confiável decorrente da escolha ou exclusão do sufixo “L”. Nossa página de usinagem de aço inoxidável CNC aborda as características correspondentes da peça e os requisitos de acabamento.
Escolha com base nas condições da peça final
As situações a seguir ilustram decisões de seleção, em vez de uma lista de aplicações automaticamente aprovadas para qualquer uma das duas classes.
| Situação da peça | Direção da seleção | Verificação decisiva |
|---|---|---|
| Buja ou componente de montagem sem solda | Compare matéria-prima compatível 316, 316L ou com certificação dupla | Resistência exigida, condição e exposição real |
| Colar usinado soldado em um conjunto fluido | Avalie 316L quanto à resistência à corrosão relacionada à soldagem | Rota completa de união e acabamento |
| Peça exposta a cloretos, depósitos ou reentrâncias estreitas | Revise se qualquer uma das duas classes é adequada | Química do fluido, temperatura e geometria da junta |
| Componente carregado em serviço contínuo sob alta temperatura | Selecione com base nos requisitos de projeto aplicáveis | Propriedades dependentes da temperatura; nenhuma substituição automática por L |
A sensibilização à soldagem e a corrosão por cloretos são problemas distintos de seleção. Nem 316 nem 316L são imunes à corrosão por pites, corrosão por reentrâncias ou fissuração por corrosão sob tensão em meio cloridado. O sufixo de baixo teor de carbono isoladamente não resolve uma junta com retenção de fluido ou um ambiente agressivo de limpeza. [3]
Para um componente sujeito a lavagem (washdown), por exemplo, avalie tanto a solução de limpeza quanto o fluido de processo normal. Para uma montagem parafusada, inclua as superfícies de contato e os locais onde o líquido pode permanecer. Essas perguntas ajudam a determinar se a comparação entre graus é suficiente ou se o projeto da liga ou da montagem exige uma análise mais abrangente. O guia de materiais e projeto vincula essa análise às dimensões funcionais e ao acabamento.
O que a dupla certificação 316/316L significa — e o que não significa
A dupla certificação significa que o material fornecido atende a ambas as designações de grau dentro da especificação declarada. Trata-se de mais do que apenas um resultado com baixo teor de carbono: os demais requisitos químicos, mecânicos e de produto aplicáveis também devem ser satisfeitos. A BSSA descreve o material com dupla certificação como uma forma de fornecer qualquer um dos dois graus dentro de uma norma específica. [2]
Uma verificação útil na aquisição relaciona três elementos: a exigência de material no desenho, a identidade do estoque e o certificado desse estoque. Revise em conjunto a norma e sua revisão, a designação do grau, a forma do produto e sua condição. Em seguida, confirme se os resultados exigidos e a identidade térmica pertencem ao material efetivamente fornecido.
Se o certificado menciona apenas 316L, enquanto o desenho exige 316, o resultado com baixo teor de carbono não dispensa a aceitação. Obtenha evidências de conformidade com o grau especificado ou uma alteração de material aprovada antes da liberação. Da mesma forma, um desenho que exija explicitamente 316L não pode ser atendido por uma equivalência não verificada de “316”. Isso evita transformar uma conveniência na aquisição em uma substituição de projeto não documentada.
Perguntas sobre 316 vs. 316L
316L é mais resistente que 316?
Não necessariamente. Os requisitos publicados podem permitir uma resistência mínima inferior para 316L na mesma forma de produto recozido. Compare a especificação real e a condição de fornecimento; materiais encruados não podem ser avaliados com base em tabelas referentes a chapas recozidas.
316L elimina a necessidade de tratamento superficial?
Não. O grau não especifica a superfície acabada nem remove a contaminação introduzida durante a fabricação. Mantenha na planilha de fabricação as limpezas exigidas, a remoção de óxidos de solda e outros tratamentos especificados.
Cada peça de CNC não soldada deve usar 316 em vez disso?
Não. Qualquer um dos dois graus pode ser adequado, e o estoque com dupla certificação conforme exigido pode ser uma opção. Escolha com base no desenho, nas condições de serviço e no estoque certificado disponível; a ausência de soldagem não constitui motivo para ignorar uma exigência existente de 316L.
Fontes técnicas
- ATI, ATI 316, ATI 316L, ATI 317, Ficha Técnica do ATI 317L, versão 1, abril 18, 2012; composição e propriedades de produtos planos recozidos, pp. 1–3 e 8.
- Associação Britânica de Aços Inoxidáveis: comparação entre graus padrão e de baixo teor de carbono; limites de carbono, corrosão relacionada à soldagem e certificação dupla.
- Outokumpu, Ficha Técnica da Série Supra; corrosão intergranular e localizada, conformação a frio, usinabilidade e soldagem.
- Outokumpu, Série Prodec; descrição do produto Prodec 316L/4404.
- Outokumpu, Orientação para Usinagem dos Aços Prodec 304L e Prodec 316L, versão norte-americana, fevereiro 2016; orientações para configuração e controle de cavaco.



