Op deze pagina
Voor een bewerkt onderdeel is de belangrijkste reden om 316L in plaats van 316 te kiezen het beperken van sensitisatie tijdens latere laswerkzaamheden. Het lagere koolstofgehalte helpt de weerstand tegen interkristallijne corrosie rond de lasnaad te behouden. Het maakt 316L niet universeel sterker, gemakkelijker te bewerken of ongevoelig voor chloride-aanval. Als het onderdeel niet zal worden gelast, kunnen de gespecificeerde productnorm, de geleverde toestand en het daadwerkelijke materiaalcertificaat belangrijker zijn dan de extra letter.
Deze vergelijking geldt voor onderdelen die zijn bewerkt uit gewalst materiaal. Begin met de gebruiksomgeving en de fabricagevolgorde, en vergelijk vervolgens het materiaal dat voldoet aan de tekening. Een laag koolstofgehalte alleen geeft geen toestemming om de ene gecertificeerde kwaliteit te vervangen door een andere.
Wat verschilt er tussen 316 en 316L?
Beide zijn austenitisch roestvast staal met molybdeen. De ‘L’ geeft de laag-koolstofvariant aan. De volgende geselecteerde samenstellingsgrenzen zijn vermeld in het technische datasheet van ATI voor zijn ASTM A240/ASME SA-240 platen, banden en platenproducten. Zij verklaren het verschil tussen de kwaliteiten; de van toepassing zijnde specificatie en het certificaat van de bestelling bepalen de acceptatie. [1]
| Aanduiding of element | 316 | 316L |
|---|---|---|
| UNS-aanduiding | S31600 | S31603 |
| Koolstof, max. gew.% | 0.08 | 0.030 |
| Chroom, gew.% | 16–18 | 16–18 |
| Nikkel, gew.% | 10–14 | 10–14 |
| Molybdeen, gew.% | 2–3 | 2–3 |
Het maximale koolstofgehalte is een limiet, geen doelwaarde. Een smelt van 316 kan minder koolstof bevatten dan het toegestane maximum. De daadwerkelijke samenstelling en andere vereiste eigenschappen bepalen of deze ook als 316L kan worden gecertificeerd.
Voor sterkte is een afzonderlijke vergelijking nodig. ATI vermeldt lagere minimale trek- en vloeigrenzen voor gegloeide 316L vlakproducten dan voor gegloeide 316 onder dezelfde specificaties. Dat stelt niet de sterkte van twee specifieke staven vast: vergelijk dezelfde productvorm, leveromstandigheden en vereiste eigenschappen. Pas geen plaatwaarde toe op een koudvervormde staaf en gebruik geen typische waarde uit een datasheet als gegarandeerde minimumwaarde.
Latere laswerkzaamheden kunnen de keuze van kwaliteit bepalen
Lassen verwarmt het materiaal naast de lasnaad zonder dit noodzakelijkerwijs te doen smelten. Bij gevoelige roestvaststaalsoorten kan deze thermische belasting leiden tot de vorming van chroomcarbiden aan de korrelgrenzen, waardoor de corrosieweerstand in de omgeving vermindert. Dit verschijnsel wordt sensitisatie genoemd; de daaropvolgende aantasting volgt de korrelgrenzen in plaats van eenvoudig putjes te vormen op een overigens onaangetaste oppervlakte. Een lagere koolstofgehalte vermindert dit risico tijdens het lassen. [2]
Neem bijvoorbeeld een gefreesde huls die later aan een buis zal worden gelast. De uiteindelijke gebruiksomstandigheden omvatten die lasnaad, zelfs als de bewerkingsleverancier een schone, ongelaste component levert. De ontwerper dient 316L te beoordelen voor de volledige assemblage, inclusief de verbindingsmethode en de volgorde van afwerkingsprocessen.
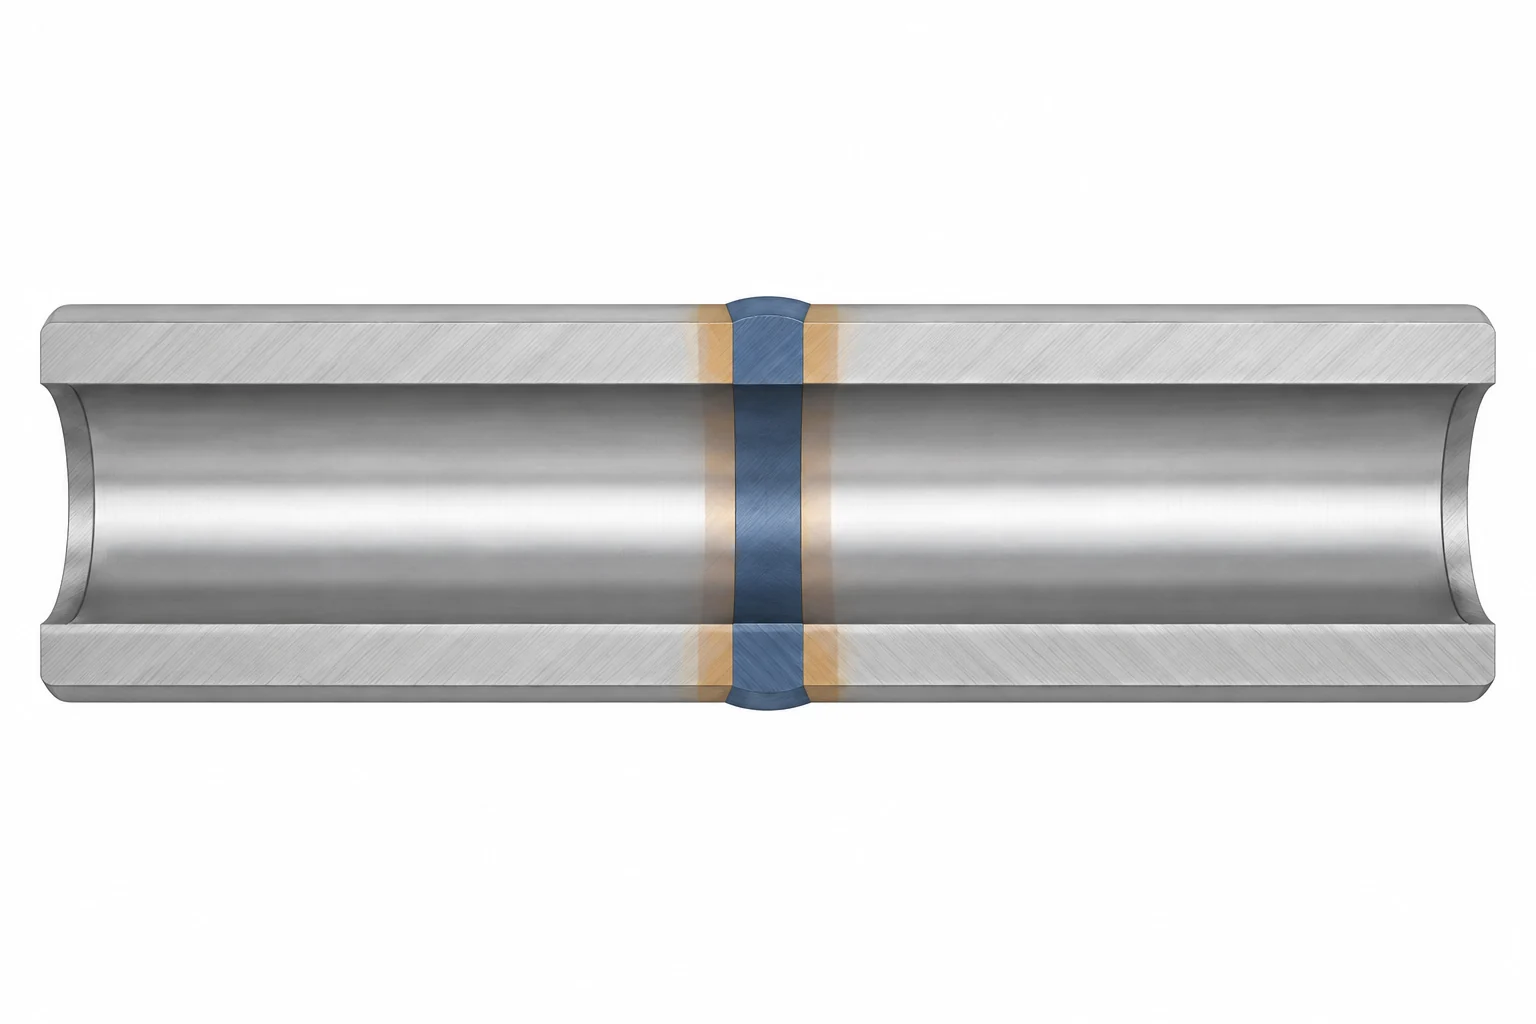
Een laag koolstofgehalte elimineert niet alle lastechnische zorgen. De geometrie van de verbinding, de keuze van het toevoegmateriaal en de reiniging van het oppervlak blijven van belang. Een laag koolstofgehalte vertraagt sensitisatie, maar is geen universele oplossing voor toepassingen bij hoge temperaturen. Voor langdurig gebruik bij verhoogde temperatuur dient de ontwerptemperatuur, de toepasselijke materiaaleisen en een technische beoordeling te worden gebruikt. [3]
Verspanbaarheid hangt af van meer dan de letter ‘L’.
Beide kwaliteiten behouden de verspanningsuitdagingen van austenitisch roestvast staal: werkverharding, moeilijke spaanbreking en de neiging van het materiaal om zich aan de snijkant te hechten. Het wijzigen van de tekening van 316 naar 316L elimineert deze mechanismen niet. De uitgangstoestand van het materiaal, het snijgereedschap en de opspanning bepalen nog steeds hoe een boring, schroefdraad of zak gedraagt tijdens het verspanen. [3]
Er bestaan ook doelbewust gewijzigde producten binnen deze kwaliteitsfamilie. Outokumpu identificeert Prodec 316L als een variant met verbeterde verspanbaarheid. Dat is bewijs dat de metallurgie buiten de kwaliteitsaanduiding van belang is, en geen reden om aan te nemen dat alle 316L sneller wordt gebeitst dan alle 316. Elke voorgestelde wijziging van het uitgangsmateriaal moet nog steeds voldoen aan de materiaaleisen van de component. [4]
Voor een zinvolle productievergelijking dient de eindgeometrie, de uitgangstoestand van het materiaal, de hoeveelheid, de oppervlakteafwerking en het inspectiebereik constant te blijven. Vervolgens onderzoekt u de bewerkingen die tijd in beslag nemen: lange gereedschapsuitsteek, spaanafvoer uit gaten, onderbroken sneden en extra opspanningen. De bewerkingsrichtlijnen van Outokumpu benadrukken een stijve opspanning, korte gereedschappen en efficiënte spaanafvoer; de aangegeven snijgegevens zijn uitgangspunten voor een specifiek product en een specifieke opspanning, geen universele voedingssnelheden en toerentallen. [5]
De praktische kostenvraag is daarom de prijs van het geaccepteerde, afgewerkte onderdeel, vervaardigd uit beschikbaar conform materiaal. Er is geen betrouwbare procentuele besparing te realiseren door het kiezen of weglaten van de toevoeging ‘L’. Onze roestvaststaal CNC bewerkingspagina behandelt de bijbehorende onderdeelkenmerken en afwerkingsvereisten.
Kies op basis van de eindtoestand van het onderdeel
De volgende situaties illustreren keuzebeslissingen, en geen lijst van toepassingen die automatisch voor één van beide kwaliteiten zijn goedgekeurd.
| Situatie van het onderdeel | Richting van de keuze | Beslissende controle |
|---|---|---|
| Niet-gelast lagerbus of montageonderdeel | Vergelijk conforme 316, 316L of dubbelgecertificeerd materiaal | Vereiste sterkte, toestand en daadwerkelijke omgevingsbelasting |
| Gelaste, bewerkte kraag in een vloeistofassemblage | Evalueer 316L op corrosiebestendigheid in verband met lassen | Volledige samenstellings- en afwerkingsroute |
| Onderdeel blootgesteld aan chloriden, afzettingen of nauwe spleten | Onderzoek of één van beide kwaliteiten geschikt is | Vloeistofchemie, temperatuur en verbindinggeometrie |
| Belast onderdeel in langdurige warmtebelasting | Selecteer op basis van de geldende ontwerpvereisten | Temperatuurafhankelijke eigenschappen; geen automatische vervanging door L-kwaliteit |
Weld sensitization en chloridecorrosie zijn verschillende selectieproblemen. Geen van beide kwaliteiten, 316 noch 316L, is immuun tegen putcorrosie, spleetcorrosie of chloride-geïnduceerde spanningscorrosie. De lage-koolstofaanwijzing alleen lost geen probleem op bij een verborgen vloeistofverbinding of een agressieve reinigingsomgeving. [3]
Voor een onderdrukcomponent, bijvoorbeeld, evalueer zowel de reinigingsoplossing als de normale procesvloeistof. Voor een geschroefde assemblage omvat u contactvlakken en plaatsen waar vloeistof kan blijven staan. Deze vragen helpen bepalen of de vergelijking van de kwaliteitsklassen voldoende is of dat de legering of de constructie van de assemblage een bredere beoordeling vereist. De materialen- en ontwerpgids koppelt die beoordeling aan functionele afmetingen en afwerking.
Wat dubbele certificering van 316/316L wel — en niet — betekent
Dubbele certificering betekent dat het geleverde materiaal aan beide kwaliteitsaanduidingen binnen de genoemde specificatie voldoet. Het gaat om meer dan alleen een laag koolstofgehalte: ook de overige toepasselijke chemische, mechanische en productvereisten moeten worden vervuld. De BSSA omschrijft dubbel-gecertificeerd materiaal als een manier om één van beide kwaliteitsklassen binnen een bepaalde norm te leveren. [2]
Een nuttige aankoopcontrole verbindt drie elementen: de materiaaleis op de tekening, de identiteit van de voorraad en het certificaat voor die voorraad. Beoordeel samen de norm en revisie, de kwaliteitsaanduiding, de productvorm en de conditie. Bevestig vervolgens dat de vereiste testresultaten en de warmte-identiteit behoren bij het geleverde materiaal.
Als het certificaat uitsluitend 316L vermeldt, terwijl de tekening 316 vereist, lost het lage koolstofgehalte de acceptatie niet op. Verkrijg bewijs van conformiteit met de gespecificeerde kwaliteitsklasse of een goedgekeurde materiaalwijziging voordat het onderdeel wordt vrijgegeven. Een tekening die expliciet 316L vereist, kan evenmin worden voldaan door een niet-geverifieerde ‘316-equivalent’. Dit voorkomt dat een aankoopgemak wordt omgezet in een ongedocumenteerde ontwerpvervanging.
316 versus 316L-vragen
Is 316L sterker dan 316?
Niet van nature. De gepubliceerde vereisten kunnen een lagere minimale sterkte voor 316L toestaan in dezelfde geannuleerde productvorm. Vergelijk de daadwerkelijke specificatie en leverconditie; koudvervormd materiaal kan niet worden beoordeeld op basis van een tabel voor geannuleerde platen.
Elimineert 316L de noodzaak van oppervlaktebehandeling?
Nee. De kwaliteitsklasse specificeert niet het afgewerkte oppervlak en verwijdert geen tijdens de fabricage ingebrachte verontreiniging. Houd vereiste reiniging, verwijdering van lasoxide en andere gespecificeerde behandelingen in het productieplan opgenomen.
Moet elk niet-gelast CNC-onderdeel in plaats daarvan 316 gebruiken?
Nee. Beide kwaliteitsklassen kunnen geschikt zijn, en conforme dubbel-gecertificeerde voorraad kan een optie zijn. Kies op basis van de tekening, de gebruiksomstandigheden en de beschikbare gecertificeerde voorraad; het ontbreken van lassen is geen reden om een bestaande 316L-vereiste te negeren.
Technische bronnen
- ATI, ATI 316, ATI 316L, ATI 317, ATI 317L Technisch gegevensblad, versie 1, april 18, 2012; samenstelling en eigenschappen van geëvenaarde platte producten, blz. 1–3 en 8.
- Britse Vereniging voor Roestvaststaal: vergelijking van standaard- en koolstofarme kwaliteiten; koolstofgrenzen, lassen-gerelateerde corrosie en dubbele certificering.
- Outokumpu, Supra-serie Gegevensblad; interkristallijne en gelokaliseerde corrosie, koudvervorming, bewerkbaarheid en lassen.
- Outokumpu, Prodec-serie; Prodec 316L/4404 productomschrijving.
- Outokumpu, Bewerkingsrichtlijn voor Prodec 304L en Prodec 316L, Noord-Amerikaanse versie, februari 2016; richtlijnen voor opspanning en spaanbeheer.



