Auf dieser Seite
Für ein zerspantes Bauteil ist der Hauptgrund, 316L statt 316 zu wählen, die Begrenzung der Sensibilisierung während einer späteren Schweißung. Der niedrigere Kohlenstoffgehalt trägt dazu bei, die Beständigkeit gegen interkristalline Korrosion im Bereich der Schweißnaht zu bewahren. Dies macht 316L jedoch nicht generell fester, leichter zerspanbar oder immun gegen Chloridangriff. Falls das Bauteil ungeschweißt bleibt, können die vorgeschriebene Produktnorm, der Lieferzustand und das tatsächliche Materialzertifikat wichtiger sein als der zusätzliche Buchstabe.
Dieser Vergleich bezieht sich auf Bauteile, die aus warm- oder kaltverformtem Halbzeug gefertigt werden. Beginnen Sie mit der Einsatzumgebung und der Fertigungsfolge, und vergleichen Sie dann das Halbzeug, das der Zeichnung entspricht. Eine alleinige Niedrigkohlenstoff-Zusammensetzung berechtigt nicht zur Substitution einer zertifizierten Sorte durch eine andere.
Was unterscheidet 316 von 316L?
Beide sind austenitische Edelstähle mit Molybdän. Das „L“ kennzeichnet die niedrigkohlenstoffhaltige Variante. Die folgenden ausgewählten Grenzwerte für die chemische Zusammensetzung stammen aus dem technischen Datenblatt von ATI für dessen ASTM A240/ASME SA-240-Blech-, Band- und Plattenprodukte. Sie erläutern die Unterscheidung zwischen den Sorten; die für die Bestellung maßgebliche Spezifikation und das Zertifikat regeln die Abnahme. [1]
| Bezeichnung oder Element | 316 | 316L |
|---|---|---|
| UNS-Bezeichnung | S31600 | S31603 |
| Kohlenstoff, maximal in Gew.-% | 0.08 | 0.030 |
| Chrom, Gew.-% | 16–18 | 16–18 |
| Nickel, Gew.-% | 10–14 | 10–14 |
| Molybdän, Gew.-% | 2–3 | 2–3 |
Der maximale Kohlenstoffgehalt ist eine Obergrenze, kein Zielwert. Eine Charge 316 kann weniger Kohlenstoff enthalten als ihr zulässiges Maximum. Ihre tatsächliche Zusammensetzung sowie andere geforderte Eigenschaften bestimmen, ob sie zusätzlich als 316L zertifiziert werden kann.
Für Festigkeit ist ein separater Vergleich erforderlich. ATI gibt für weichgeglühte 316L-Flachprodukte niedrigere Mindestzug- und Streckgrenzen an als für weichgeglühte 316 unter denselben Spezifikationen. Damit ist jedoch nicht die Festigkeit zweier konkreter Stäbe festgelegt: Vergleichen Sie stets dieselbe Produktform, denselben Lieferzustand und dieselben geforderten Eigenschaften. Übertragen Sie keine Werte für Platten auf kaltverfestigte Stäbe und verwenden Sie typische Datenblattwerte nicht als garantierte Mindestwerte.
Eine spätere Schweißung kann über die Sortenwahl entscheiden
Beim Schweißen wird das Material neben der Fügestelle erhitzt, ohne dass es zwangsläufig schmilzt. Bei anfälligen Edelstählen kann diese thermische Belastung zur Bildung von Chromcarbiden an den Korngrenzen führen, wodurch die Korrosionsbeständigkeit in diesem Bereich abnimmt. Dieser Vorgang wird als Sensibilisierung bezeichnet; der daraus resultierende Angriff verläuft entlang der Korngrenzen und erzeugt nicht einfach nur Vertiefungen auf einer ansonsten unbeeinflussten Oberfläche. Ein niedriger Kohlenstoffgehalt verringert dieses Risiko beim Schweißen. [2]
Betrachten Sie eine bearbeitete Buchse, die später mit einem Rohr verschweißt wird. Ihr endgültiger Einsatzzustand umfasst diese Schweißnaht – auch wenn der Zerspanungsbetrieb ein sauberes, unverschweißtes Bauteil liefert. Der Konstrukteur sollte 316L für die vollständige Baugruppe bewerten, wobei das Fügeverfahren und die Reihenfolge der Nachbearbeitung einzubeziehen sind.
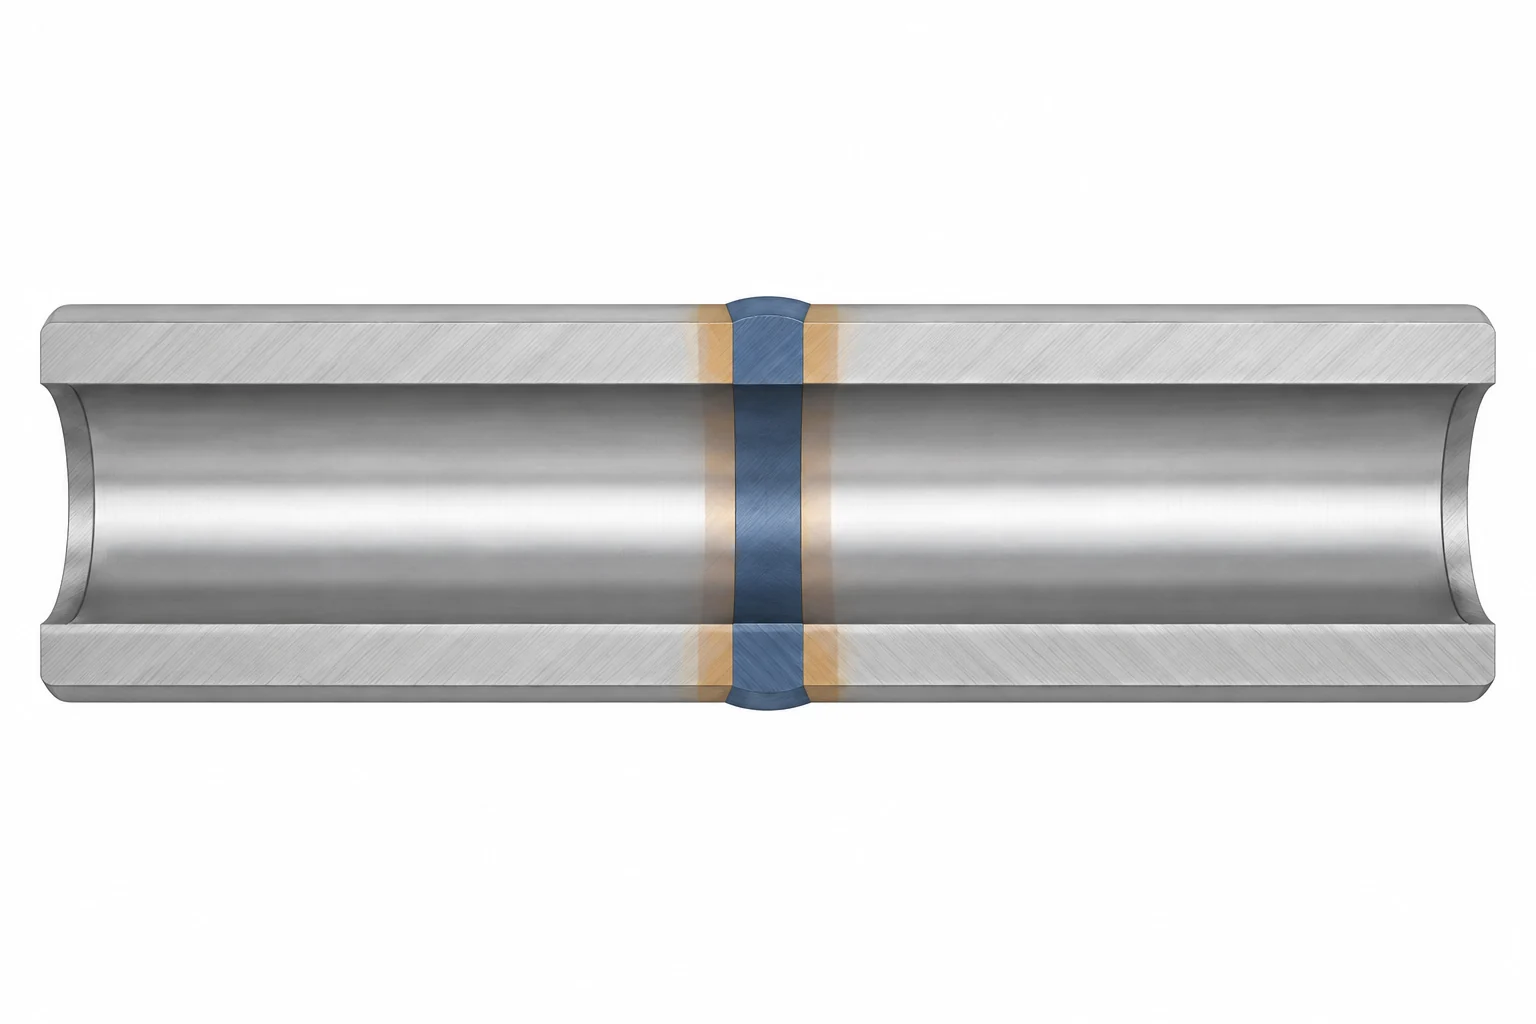
Ein niedriger Kohlenstoffgehalt beseitigt nicht alle Schweißprobleme. Geometrie der Verbindung, Wahl des Zusatzwerkstoffs und Oberflänenreinigung bleiben weiterhin entscheidend. Ein niedriger Kohlenstoffgehalt verzögert die Sensibilisierung, ist jedoch keine universelle Lösung für Hochtemperaturanwendungen. Für Dauerbetrieb bei erhöhten Temperaturen sind die konstruktiv festgelegte Betriebstemperatur, die geltenden Werkstoffanforderungen sowie eine technische Bewertung heranzuziehen. [3]
Die Bearbeitbarkeit hängt von mehr ab als nur vom Suffix „L“.
Beide Sorten weisen die gleichen spanenden Herausforderungen auf wie austenitischer Edelstahl: Kaltverfestigung, erschwertes Spanbrechen und die Neigung des Werkstoffs, sich an der Schneidkante anzulagern. Die Änderung der Zeichnung von 316 zu 316L beseitigt diese Mechanismen nicht. Zustand des Ausgangsmaterials, Werkzeugwahl und Aufspannung bestimmen weiterhin, wie sich eine Bohrung, ein Gewinde oder eine Tasche während der Bearbeitung verhalten. [3]
Innerhalb dieser Werkstoffgruppe gibt es zudem gezielt modifizierte Produkte. Outokumpu kennzeichnet Prodec 316L als Variante mit verbesserter Bearbeitbarkeit. Dies belegt, dass die Metallurgie über die reine Werkstoffbezeichnung hinaus von Bedeutung ist – nicht aber, dass alle 316L grundsätzlich schneller bearbeitet werden können als alle 316. Jede vorgeschlagene Änderung des Ausgangswerkstoffs muss weiterhin die werkstofflichen Anforderungen des Bauteils erfüllen. [4]
Um einen aussagekräftigen Fertigungsvergleich durchzuführen, müssen Geometrie des fertigen Teils, Ausgangsmaterialzustand, Stückzahl, Oberflächenfinish und Umfang der Prüfung konstant gehalten werden. Anschließend sind die zeitintensiven Bearbeitungsschritte zu analysieren: große Werkzeugüberstände, Späneabfuhr aus Bohrungen, unterbrochene Schnitte sowie zusätzliche Aufspannungen. Die Bearbeitungsempfehlungen von Outokumpu betonen eine steife Aufspannung, kurze Werkzeuge und effiziente Späneabfuhr; die angegebenen Schnittdaten stellen Ausgangswerte für ein spezifiziertes Produkt und eine spezifische Aufspannung dar – nicht universelle Vorschübe und Drehzahlen. [5]
Die praktische Kostenfrage lautet daher: Welcher Preis ergibt sich für das fertige, akzeptierte Teil aus verfügbarem, normkonformem Ausgangsmaterial? Eine verlässliche prozentuale Kosteneinsparung durch die Wahl oder den Verzicht auf die Bezeichnung „L“ gibt es nicht. Unsere Edelstahl-CNC-Bearbeitungsseite behandelt die entsprechenden Bauteilmerkmale und Endbearbeitungsanforderungen.
Wählen Sie anhand der Anforderungen an das fertige Bauteil.
Die folgenden Situationen veranschaulichen Auswahlentscheidungen – nicht eine Liste von Anwendungen, die automatisch für eine der beiden Qualitäten freigegeben sind.
| Bauteilsituation | Ausrichtung der Auswahl | Entscheidende Prüfung |
|---|---|---|
| Unverschweißte Buchse oder Befestigungskomponente | Vergleichen Sie normkonformes 316, 316L oder doppelzertifiziertes Ausgangsmaterial. | Erforderliche Festigkeit, Zustand und tatsächliche Umgebungsbelastung |
| Maschinell bearbeiteter Kragen, verschweißt in eine Fluidanordnung | Bewerten Sie 316L hinsichtlich korrosionsbeständiger Eigenschaften im Zusammenhang mit dem Schweißen. | Gesamter Füge- und Endbearbeitungsprozess |
| Bauteil, das Chloriden, Ablagerungen oder engen Spalten ausgesetzt ist | Prüfen Sie, ob entweder die eine oder die andere Qualität geeignet ist. | Fluidchemie, Temperatur und Geometrie der Verbindung |
| Belastetes Bauteil im dauerhaften Hochtemperaturbetrieb | Wählen Sie gemäß den jeweiligen Konstruktionsanforderungen aus. | Temperaturabhängige Eigenschaften; kein automatischer Ersatz durch die Variante mit niedrigem Kohlenstoffgehalt („L“) |
Schweißsensibilisierung und Chloridkorrosion sind unterschiedliche Auswahlprobleme. Weder 316 noch 316L sind immun gegen Lochfraß, Spaltkorrosion oder chloridinduzierte Spannungsrisskorrosion. Die reine Niedrigkohlenstoff-Ausführung löst weder ein Flüssigkeitsansammelungsproblem an einer verbundenen Stelle noch eine aggressive Reinigungsumgebung. [3]
Für eine Komponente mit Spülungsbetrieb ist beispielsweise sowohl die Reinigungslösung als auch die normale Prozessflüssigkeit zu bewerten. Bei einer verschraubten Baugruppe sind Kontaktflächen sowie Stellen einzubeziehen, an denen Flüssigkeit verbleiben kann. Diese Fragen helfen zu klären, ob der Vergleich der Werkstoffgüten ausreichend ist oder ob eine umfassendere Überprüfung der Legierung oder des Baugruppenkonzepts erforderlich ist. Der Werkstoff- und Konstruktionsleitfaden verknüpft diese Überprüfung mit funktionalen Abmessungen und Oberflächenbearbeitung.
Was eine doppelzertifizierte 316/316L bedeutet – und was nicht
Eine Doppelzertifizierung bedeutet, dass das gelieferte Material beide Gütebezeichnungen innerhalb der angegebenen Norm erfüllt. Es handelt sich um mehr als nur ein Ergebnis mit niedrigem Kohlenstoffgehalt: Auch alle weiteren geltenden chemischen, mechanischen und produktbezogenen Anforderungen müssen erfüllt sein. Die BSSA beschreibt doppelzertifiziertes Material als Möglichkeit, entweder Güte innerhalb einer bestimmten Norm zu liefern. [2]
Eine nützliche Beschaffungsprüfung verknüpft drei Elemente: die Werkstoffanforderung der Zeichnung, die Identität des Lagermaterials und die Bescheinigung für dieses Material. Prüfen Sie gemeinsam Norm und Ausgabe, Gütebezeichnung, Erzeugnisform und Lieferzustand. Bestätigen Sie anschließend, dass die geforderten Prüfergebnisse und die Wärmeidentifikation zum gelieferten Material gehören.
Wenn die Bescheinigung ausschließlich 316L nennt, die Zeichnung jedoch 316 verlangt, entscheidet das niedrigere Kohlenstoffergebnis nicht über die Zulassung. Beschaffen Sie vor der Freigabe Nachweise für die Einhaltung der spezifizierten Güte oder einer genehmigten Werkstoffänderung. Eine Zeichnung, die ausdrücklich 316L verlangt, kann ebenfalls nicht durch eine unverifizierte „316-Entsprechung“ erfüllt werden. Dadurch wird vermieden, dass eine Beschaffungserleichterung zu einer nicht dokumentierten Konstruktionsänderung wird.
316-vs.-316L-Fragen
Ist 316L fester als 316?
Nicht grundsätzlich. Veröffentlichte Anforderungen können für 316L bei derselben weichgeglühten Erzeugnisform eine niedrigere Mindestfestigkeit zulassen. Vergleichen Sie die jeweilige Norm und den Lieferzustand; kaltverformtes Material darf nicht anhand einer Tabelle für weichgeglühte Platten beurteilt werden.
Eliminiert 316L den Bedarf an Oberflächenbehandlung?
Nein. Die Güte legt weder die fertige Oberfläche fest noch entfernt sie während der Fertigung eingeführte Verunreinigungen. Erforderliche Reinigungsmaßnahmen, Entfernung von Schweißoxid sowie andere spezifizierte Behandlungen sind weiterhin im Fertigungsplan zu berücksichtigen.
Sollte jedes nicht geschweißte CNC-Teil stattdessen 316 verwenden?
Nein. Beide Güten können geeignet sein, und konform doppelzertifiziertes Lagermaterial kann eine Option darstellen. Die Auswahl erfolgt anhand der Zeichnung, der Einsatzbedingungen und des verfügbaren zertifizierten Materials; das Fehlen einer Schweißnaht ist kein Grund, eine bestehende 316L-Anforderung außer Kraft zu setzen.
Technische Quellen
- ATI, ATI 316, ATI 316L, ATI 317, ATI 317L Technisches Datenblatt, Version 1, April 18, 2012; Zusammensetzung und Eigenschaften von glatten, geglühten Erzeugnissen, Seiten 1–3 und 8.
- British Stainless Steel Association: Vergleich von Standard- und kohlenstoffarmen Sorten; Kohlenstoffgrenzwerte, schweißbedingte Korrosion und Doppelzertifizierung.
- Outokumpu, Supra Range-Datenblatt; interkristalline und lokalisierte Korrosion, Kaltumformung, Bearbeitbarkeit und Schweißen.
- Outokumpu, Prodec Range; Produktbeschreibung für Prodec 316L/4404.
- Outokumpu, Bearbeitungsrichtlinie für Prodec 304L und Prodec 316L, nordamerikanische Version, Februar 2016; Hinweise zur Maschineneinrichtung und Spankontrolle.



