Sur cette page
Pour une pièce usinée, la raison principale de choisir 316L plutôt que 316 est de limiter la sensibilisation lors des soudures ultérieures. La teneur plus faible en carbone contribue à préserver la résistance à la corrosion intergranulaire autour de la zone soudée. Cela ne rend pas 316L universellement plus résistant, plus facile à usiner ni insensible aux attaques par les chlorures. Si la pièce reste non soudée, la norme produit spécifiée, l’état de livraison et le certificat matériel réel peuvent avoir plus d’importance que la simple lettre supplémentaire.
Cette comparaison concerne les pièces usinées à partir de produits laminés. Commencez par l’environnement d’utilisation et la séquence de fabrication, puis comparez les matériaux qui répondent au plan. Une composition à faible teneur en carbone à elle seule n’autorise pas le remplacement d’une nuance certifiée par une autre.
Quelles sont les différences entre 316 et 316L ?
Les deux sont des aciers inoxydables austénitiques contenant du molybdène. Le « L » désigne la version à faible teneur en carbone. Les limites de composition sélectionnées ci-dessous proviennent de la fiche technique ATI relative à ses produits en tôle, bande et plaque ASTM A240/ASME SA-240. Elles expliquent la distinction entre nuances ; la spécification applicable à la commande et le certificat régissent l’acceptation. [1]
| Désignation ou élément | 316 | 316L |
|---|---|---|
| Désignation UNS | S31600 | S31603 |
| Carbone, teneur maximale en % mass. | 0.08 | 0.030 |
| Chrome, % mass. | 16–18 | 16–18 |
| Nickel, % mass. | 10–14 | 10–14 |
| Molybdène, % mass. | 2–3 | 2–3 |
La teneur maximale en carbone est une limite, non une valeur cible. Une coulée de 316 peut contenir moins de carbone que sa limite maximale autorisée. Sa composition réelle et ses autres propriétés requises déterminent s’il peut également être certifié comme 316L.
La résistance mécanique nécessite une comparaison distincte. ATI indique des résistances minimales à la traction et à la limite élastique inférieures pour les produits plats recuits 316L par rapport aux produits plats recuits 316, dans le cadre de ces spécifications. Cela ne définit pas la résistance de deux barres données : comparez la même forme de produit, le même état de livraison et les mêmes propriétés requises. Ne transposez pas une valeur issue d’une plaque vers une barre écrouie, ni une valeur typique figurant sur une fiche technique comme une valeur minimale garantie.
Les soudures ultérieures peuvent déterminer la nuance choisie
Le soudage chauffe le matériau adjacent au joint sans nécessairement le faire fondre. Dans les aciers inoxydables sensibles, cette exposition thermique peut favoriser la formation de carbures de chrome aux joints de grains, réduisant ainsi la résistance à la corrosion dans les zones avoisinantes. Il s’agit de la sensibilisation ; l’attaque qui en résulte suit les joints de grains plutôt que de produire simplement des piqûres sur une surface globalement indemne. Une teneur plus faible en carbone réduit ce risque lors du soudage. [2]
Prenons l’exemple d’un collier usiné qui sera ultérieurement soudé à un tube. Son état final en service inclut cette soudure, même si le fournisseur d’usinage livre un composant propre et non soudé. Le concepteur doit évaluer 316L pour l’ensemble assemblé, en intégrant la procédure d’assemblage et la séquence de finition.
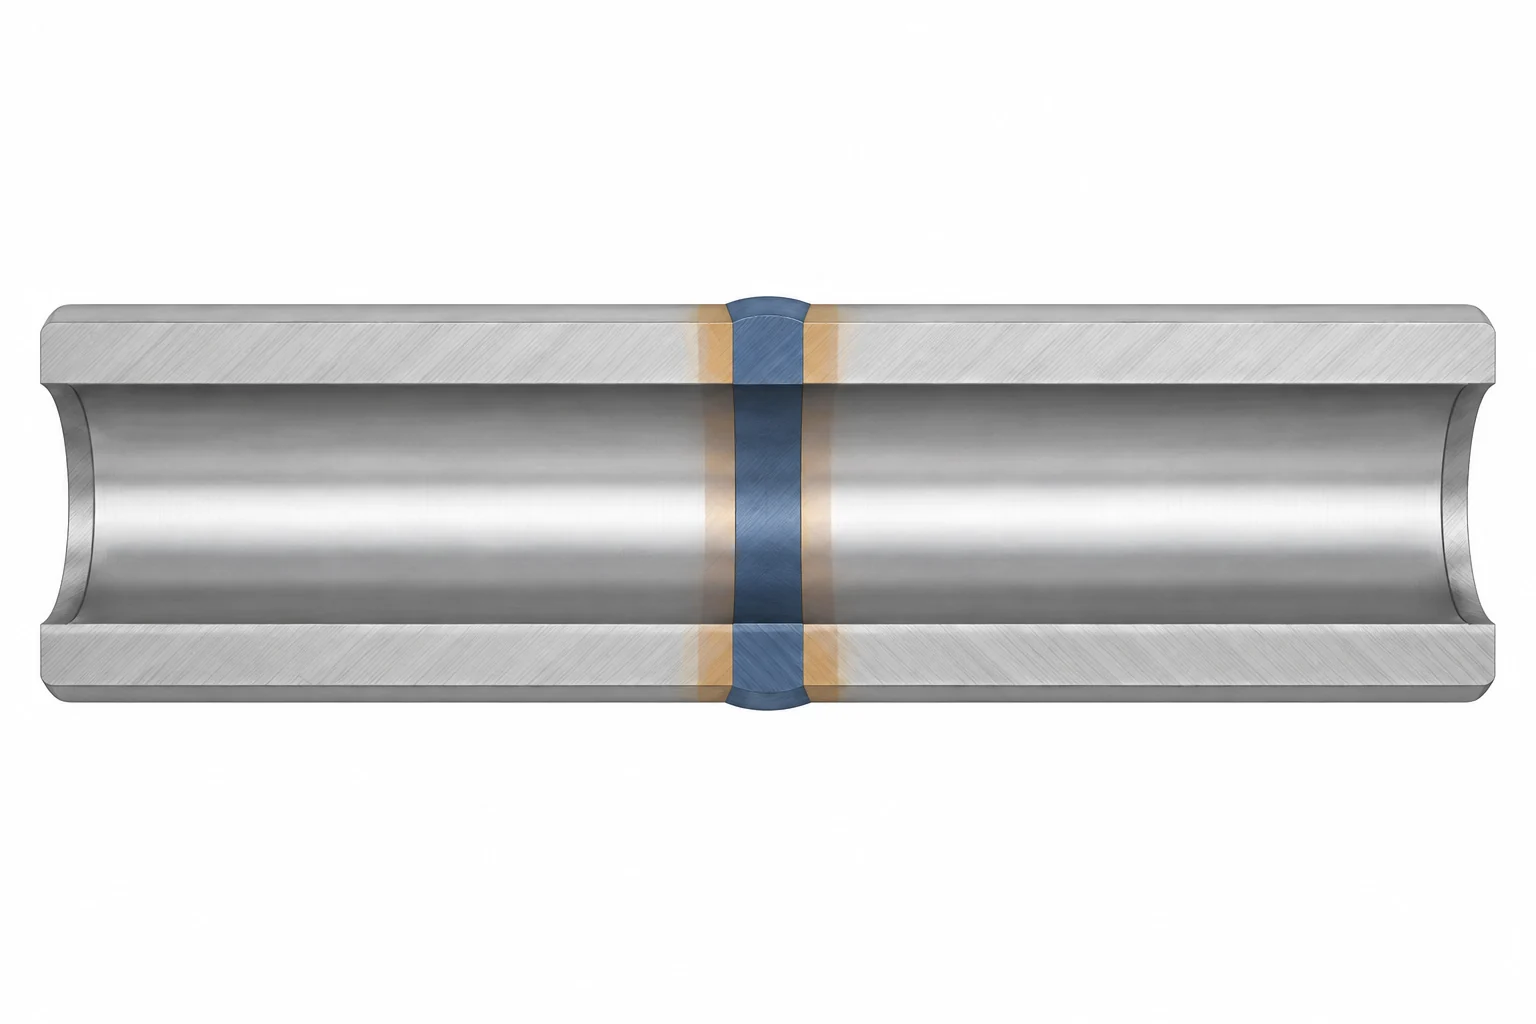
Une faible teneur en carbone n’élimine pas tous les problèmes liés au soudage. La géométrie du joint, le choix de la matière d’apport et le nettoyage de surface restent déterminants. Une faible teneur en carbone retarde la sensibilisation, mais ne constitue pas une solution universelle pour les applications à haute température. Pour un service chaud prolongé, il convient d’utiliser la température de conception, les exigences applicables en matière de matériau et une évaluation technique. [3]
L’usinabilité dépend de plus que du suffixe « L ».
Les deux nuances conservent les difficultés d’usinage propres aux aciers inoxydables austénitiques : écrouissage à froid, rupture difficile des copeaux et tendance du matériau à adhérer au tranchant de l’outil. Remplacer la référence 316 par 316L n’élimine pas ces mécanismes. L’état de la matière brute, l’outil de coupe et la configuration de l’usinage déterminent toujours le comportement d’un alésage, d’un filetage ou d’une poche pendant l’usinage. [3]
Il existe également des produits modifiés intentionnellement au sein de cette famille de nuances. Outokumpu identifie Prodec 316L comme une version présentant une usinabilité améliorée. Cela démontre que la métallurgie va au-delà de la simple désignation de la nuance, et ne justifie pas l’hypothèse selon laquelle tout 316L s’usine plus rapidement que tout 316. Tout changement proposé de matière brute doit néanmoins respecter les exigences matérielles du composant. [4]
Pour une comparaison de fabrication significative, maintenez constants la géométrie finale, l’état de la matière brute, la quantité, la finition et la portée de l’inspection. Ensuite, examinez les opérations qui consomment du temps : grande longueur de porte-outil, évacuation des copeaux depuis les alésages, coupes interrompues et montages supplémentaires. Les recommandations d’usinage d’Outokumpu insistent sur un montage rigide, des outils courts et une évacuation efficace des copeaux ; ses données de coupe constituent des points de départ pour un produit et un montage spécifiques, et non des avances et vitesses universelles. [5]
La question pratique de coût porte donc sur le prix de la pièce finie acceptée, découlant d’un stock conforme disponible. Aucune économie en pourcentage fiable ne résulte du choix ou de l’élimination du suffixe « L ». Notre page d’usinage CNC en acier inoxydable traite des caractéristiques correspondantes des pièces et des exigences de finition.
Choisissez en fonction des conditions de la pièce finie
Les situations suivantes illustrent des décisions de sélection, plutôt qu’une liste d’applications automatiquement approuvées pour l’une ou l’autre nuance.
| Situation de la pièce | Orientation de la sélection | Vérification déterminante |
|---|---|---|
| Douille ou composant de fixation non soudé | Comparez les stocks conformes 316, 316L ou doublement certifiés | Résistance requise, état et exposition réelle |
| Collerette usinée soudée dans un ensemble fluide | Évaluez 316L pour sa résistance à la corrosion liée au soudage | Itinéraire complet d’assemblage et de finition |
| Pièce exposée aux chlorures, aux dépôts ou aux interstices étroits | Examinez si l’une ou l’autre nuance convient | Chimie du fluide, température et géométrie des assemblages |
| Composant chargé en service chaud prolongé | Sélectionnez en fonction des exigences de conception applicables | Propriétés dépendantes de la température ; aucune substitution automatique par la nuance « L » |
La sensibilisation à la soudure et la corrosion par chlorures sont deux problèmes de sélection distincts. Ni 316 ni 316L ne sont immunisés contre la corrosion par piqûres, la corrosion caverneuse ou la fissuration par corrosion sous contrainte en milieu chloré. Le simple suffixe « faible teneur en carbone » ne résout pas à lui seul un assemblage où un fluide peut être piégé ou un environnement de nettoyage agressif. [3]
Pour un composant destiné à être nettoyé à grande eau, par exemple, évaluez à la fois la solution de nettoyage et le fluide de processus habituel. Pour un assemblage boulonné, incluez les surfaces de contact ainsi que les endroits où un liquide peut stagner. Ces questions permettent de déterminer si la comparaison entre nuances est suffisante ou si la nuance d’alliage ou la conception de l’assemblage nécessite un examen plus approfondi. Le guide des matériaux et de la conception relie cet examen aux cotes fonctionnelles et aux finitions.
Ce que signifie — et ne signifie pas — la 316/316L doublement certifiée
La double certification signifie que le matériau fourni satisfait aux deux désignations de nuance figurant dans la spécification indiquée. Il ne s’agit pas uniquement d’un résultat à faible teneur en carbone : les autres exigences chimiques, mécaniques et relatives au produit doivent également être remplies. La BSSA décrit le matériau doublement certifié comme une manière de fournir l’une ou l’autre des nuances dans le cadre d’une norme donnée. [2]
Un contrôle utile lors de l’achat relie trois éléments : l’exigence de matériau figurant sur le plan, l’identification du stock et le certificat correspondant à ce stock. Examinez conjointement la norme et sa révision, la désignation de nuance, la forme du produit et son état. Ensuite, vérifiez que les résultats requis et l’identification de coulée correspondent bien au matériau fourni.
Si le certificat mentionne uniquement la 316L, tandis que le plan exige la 316, le fait que la teneur en carbone soit faible ne suffit pas à valider l’acceptation. Obtenez une preuve de conformité à la nuance spécifiée ou une autorisation de modification du matériau avant toute mise en production. De même, un plan qui exige explicitement la 316L ne peut pas être satisfait par une « équivalence 316 » non vérifiée. Cela évite de transformer une facilité d’approvisionnement en substitution de conception non documentée.
Questions relatives à la comparaison 316 vs. 316L
316L est-elle plus résistante que 316 ?
Pas intrinsèquement. Les exigences publiées peuvent autoriser une résistance minimale inférieure pour la 316L dans la même forme de produit recuit. Comparez la spécification réelle et l’état de livraison ; un matériau écroui ne peut pas être évalué à partir d’un tableau relatif à une tôle recuite.
316L élimine-t-elle le besoin de traitement de surface ?
Non. La nuance ne spécifie ni la surface finie ni l’élimination des contaminations introduites pendant la fabrication. Conservez dans le plan de fabrication les opérations de nettoyage requises, le décapage des oxydes de soudure et les autres traitements spécifiés.
Faut-il systématiquement utiliser du 316 pour toute pièce usinée CNC non soudée ?
Non. L’une ou l’autre des nuances peut convenir, et un stock doublement certifié conforme peut constituer une option. Choisissez en fonction du plan, des conditions de service et des stocks certifiés disponibles ; l’absence de soudure ne justifie pas l’annulation d’une exigence existante de 316L.
Sources techniques
- ATI, ATI 316, ATI 316L, ATI 317, Fiche technique ATI 317L, version 1, avril 18, 2012 ; composition et propriétés des produits plats recuits, pp. 1–3 et 8.
- British Stainless Steel Association : comparaison des nuances standard et à faible teneur en carbone ; limites de teneur en carbone, corrosion liée au soudage et certification double.
- Outokumpu, Fiche technique de la gamme Supra ; corrosion intergranulaire et localisée, travail à froid, usinabilité et soudabilité.
- Outokumpu, Gamme Prodec ; description du produit Prodec 316L/4404.
- Outokumpu, Guide d’usinage pour Prodec 304L et Prodec 316L, version nord-américaine, février 2016 ; recommandations pour le montage et le contrôle des copeaux.



