En esta página
Para una pieza mecanizada, la razón principal para elegir 316L en lugar de 316 es limitar la sensibilización durante una soldadura posterior. El límite inferior de carbono ayuda a conservar la resistencia a la corrosión intergranular en la zona de la soldadura. No hace que 316L sea universalmente más resistente, más fácil de mecanizar ni inmune al ataque por cloruros. Si la pieza no se soldará, la norma del producto especificada, su estado de suministro y el certificado real del material pueden tener mayor importancia que la letra adicional.
Esta comparación abarca piezas mecanizadas a partir de material laminado. Comience con el entorno de servicio y la secuencia de fabricación, y luego compare el material que cumpla con el plano. Una composición de bajo carbono por sí sola no autoriza sustituir una calificación certificada por otra.
¿Qué cambia entre 316 y 316L?
Ambos son aceros inoxidables austeníticos con molibdeno. La «L» identifica la versión de bajo carbono. Los siguientes límites seleccionados de composición figuran en la hoja técnica de ATI para sus productos de chapa, banda y plancha ASTM A240/ASME SA-240. Explican la distinción entre calidades; la especificación aplicable al pedido y su certificado rigen la aceptación. [1]
| Denominación o elemento | 316 | 316L |
|---|---|---|
| Designación UNS | S31600 | S31603 |
| Carbono, máximo en peso % | 0.08 | 0.030 |
| Cromo, en peso % | 16–18 | 16–18 |
| Níquel, en peso % | 10–14 | 10–14 |
| Molibdeno, en peso % | 2–3 | 2–3 |
El carbono máximo es un límite, no un objetivo. Un colada de 316 puede contener menos carbono que su máximo permitido. Su composición real y otras propiedades exigidas determinan si también puede certificarse como 316L.
La resistencia requiere una comparación independiente. ATI indica valores mínimos inferiores de resistencia a la tracción y de límite elástico para productos planos de 316L recocidos, comparados con los de 316 recocidos bajo dichas especificaciones. Esto no establece la resistencia de dos barras concretas: compare la misma forma de producto, el mismo estado de suministro y las mismas propiedades exigidas. No transfiera un valor de chapa a una barra trabajada en frío ni utilice un valor típico de hoja técnica como mínimo garantizado.
Una soldadura posterior puede determinar la calificación
La soldadura calienta el material adyacente a la junta sin necesariamente fundirlo. En aceros inoxidables susceptibles, esta exposición térmica puede permitir la formación de carburos de cromo en los límites de grano, reduciendo así la resistencia a la corrosión en las zonas cercanas. Esto se denomina sensibilización; el ataque resultante sigue los límites de grano en lugar de producir simplemente picaduras sobre una superficie de otro modo no afectada. Un menor contenido de carbono reduce este riesgo durante la soldadura. [2]
Considere un collarín mecanizado que posteriormente se soldará a un tubo. Su condición final de servicio incluye dicha soldadura, incluso si el proveedor de mecanizado entrega un componente limpio y sin soldar. El diseñador debe evaluar 316L para el conjunto completo, incluyendo el procedimiento de unión y la secuencia de acabado.
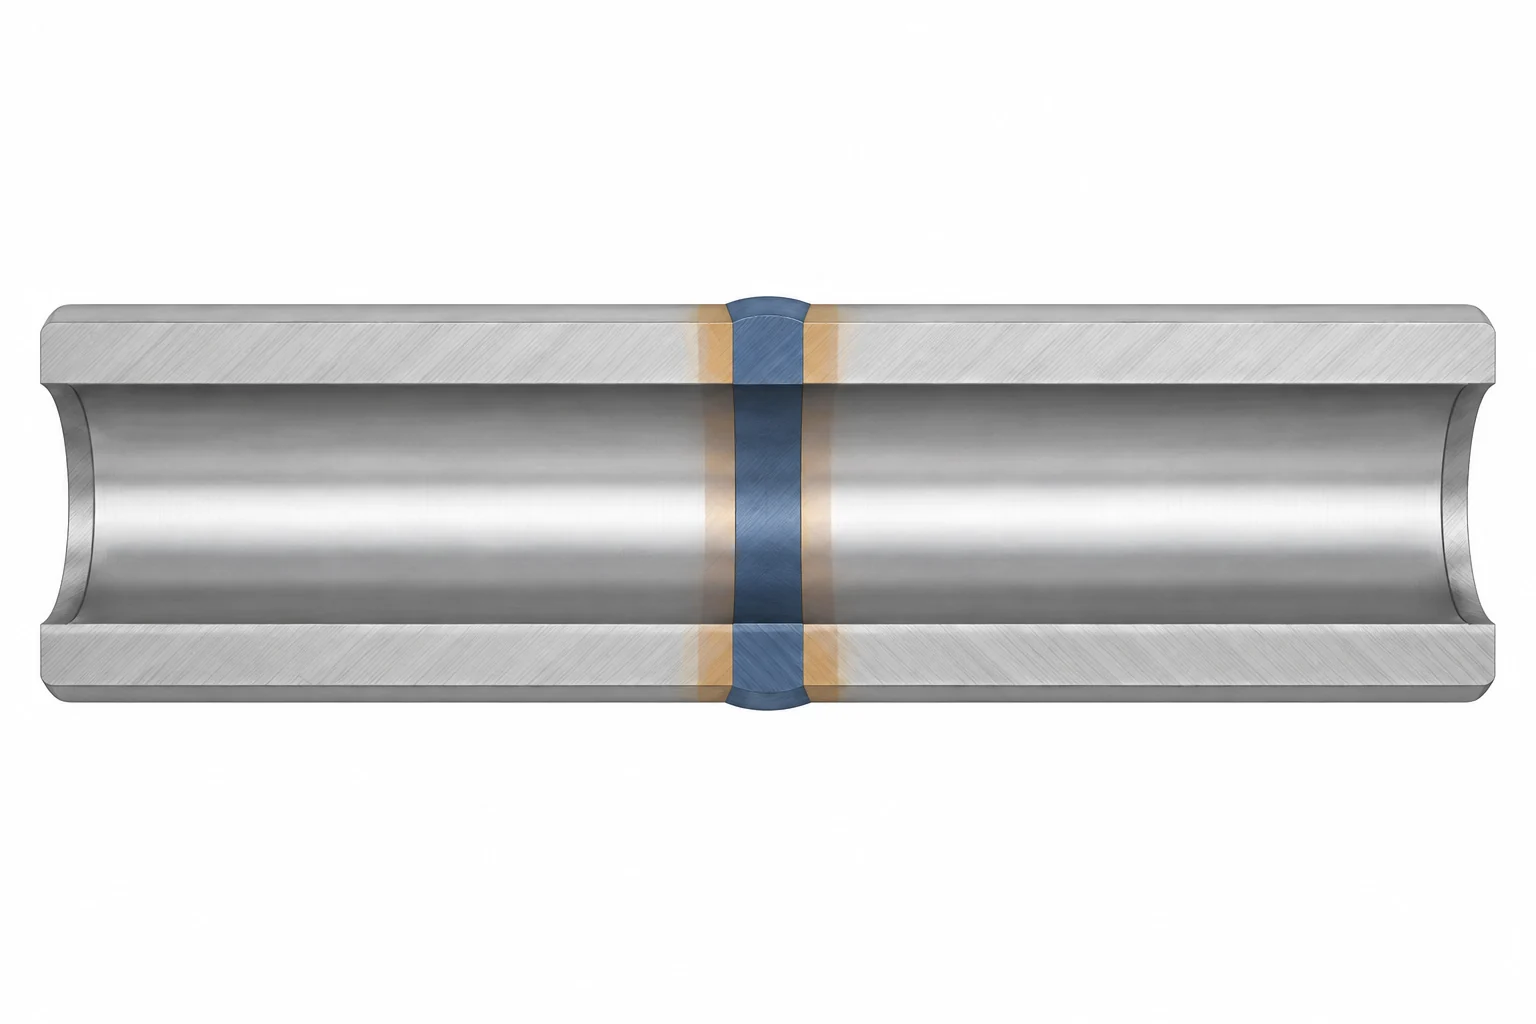
Un bajo contenido de carbono no elimina todos los problemas asociados a la soldadura. La geometría de la junta, la selección del material de aporte y la limpieza de la superficie siguen siendo factores importantes. Un bajo contenido de carbono retrasa la sensibilización, pero no constituye una solución universal para altas temperaturas. Para servicios térmicos prolongados, utilice la temperatura de diseño, los requisitos aplicables al material y una evaluación ingenieril. [3]
La maquinabilidad depende de más factores que el sufijo «L».
Ambos grados conservan los desafíos típicos de la mecanización de aceros inoxidables austeníticos: endurecimiento por deformación, dificultad para romper las virutas y tendencia del material a adherirse al borde cortante. Cambiar el plano de 316 a 316L no elimina dichos mecanismos. El estado del material en bruto, la herramienta de corte y la configuración siguen determinando cómo se comporta un agujero profundo, una rosca o un alojamiento durante la mecanización. [3]
Asimismo, existen productos modificados intencionalmente dentro de esta familia de grados. Outokumpu identifica Prodec 316L como una versión con mejor maquinabilidad. Esto demuestra que la metalurgia más allá de la denominación del grado es relevante, y no constituye una razón para asumir que todo 316L se mecaniza más rápido que todo 316. Cualquier cambio propuesto en el material en bruto debe seguir cumpliendo los requisitos materiales del componente. [4]
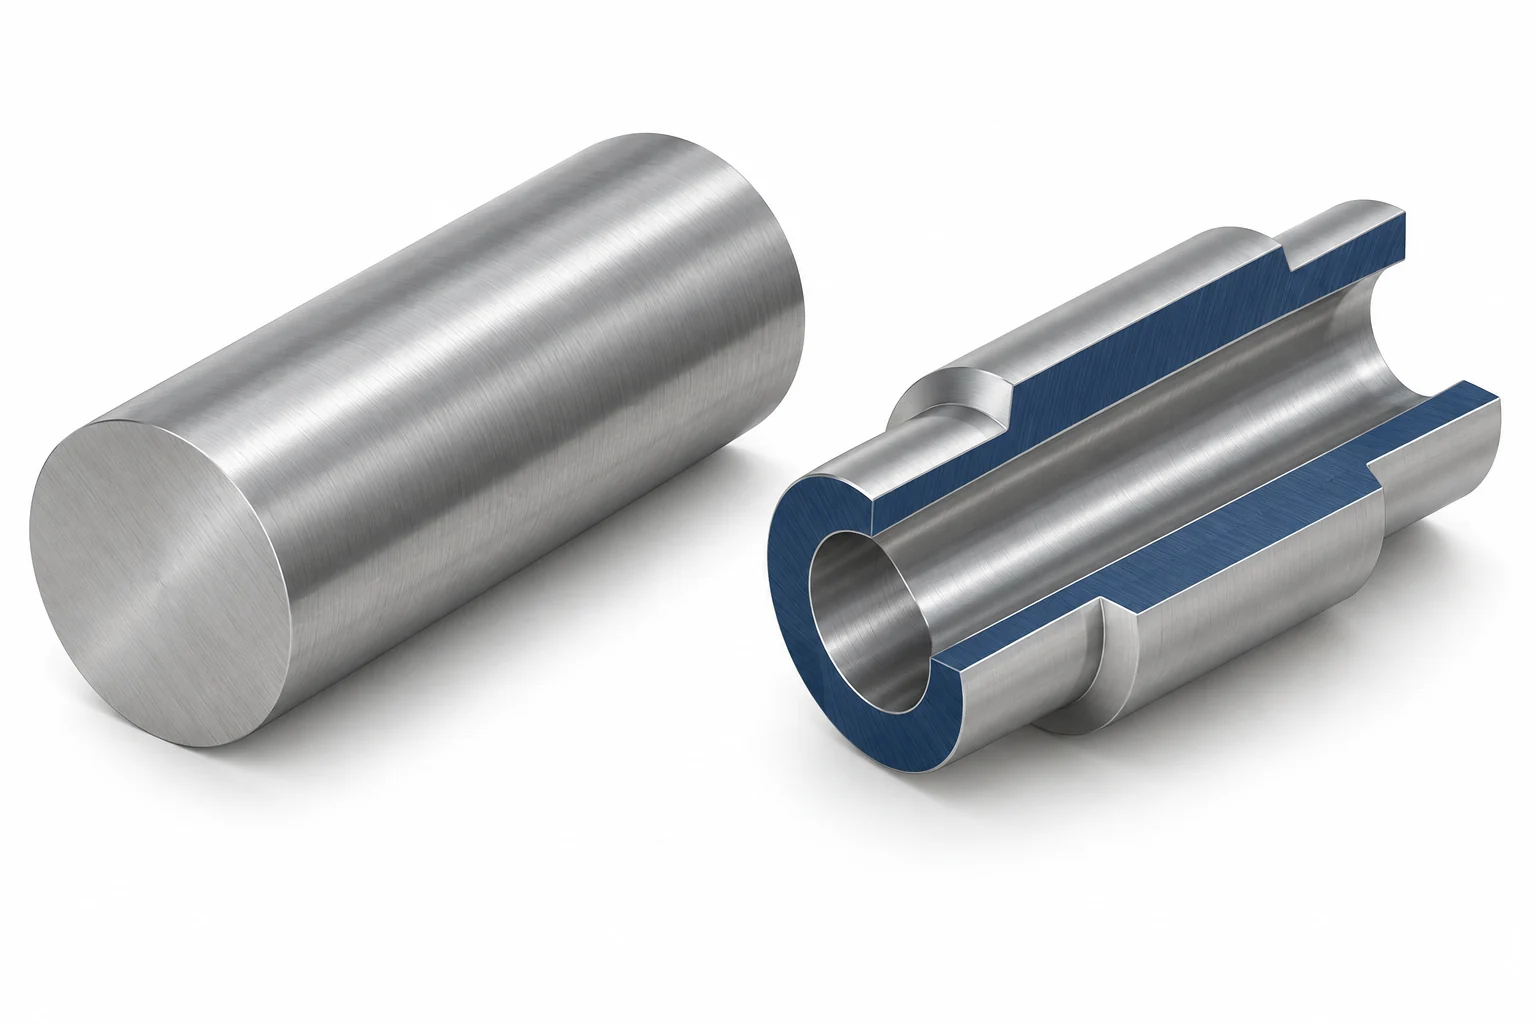
Para una comparación de fabricación significativa, mantenga fijas la geometría final, el estado del material en bruto, la cantidad, el acabado y el alcance de la inspección. A continuación, examine las operaciones que consumen tiempo: gran longitud de herramienta, evacuación de virutas de los agujeros, cortes interrumpidos y montajes adicionales. Las recomendaciones de mecanizado de Outokumpu enfatizan una configuración rígida, herramientas cortas y evacuación de virutas; sus datos de corte son puntos de partida para un producto y una configuración específicos, no velocidades y avances universales. [5]
La pregunta práctica sobre costos es, por tanto, el precio de la pieza terminada y aceptada a partir de stock disponible y conforme. No existe un ahorro porcentual fiable al elegir o eliminar «L». Nuestra página de mecanizado CNC de acero inoxidable cubre las características correspondientes de la pieza y los requisitos de acabado.
Elija según las condiciones de la pieza terminada
Las siguientes situaciones ilustran decisiones de selección, y no constituyen una lista de aplicaciones automáticamente aprobadas para cualquiera de los dos grados.
| Situación de la pieza | Dirección de selección | Verificación decisiva |
|---|---|---|
| Casquillo o componente de montaje sin soldadura | Compare stock conforme 316, 316L o con doble certificación | Resistencia requerida, estado y exposición real |
| Collar mecanizado soldado en un conjunto de fluidos | Evalúe 316L por su resistencia a la corrosión relacionada con la soldadura | Ruta completa de unión y acabado |
| Pieza expuesta a cloruros, depósitos o grietas estrechas | Revise si cualquiera de los dos grados es adecuado | Química del fluido, temperatura y geometría de la junta |
| Componente cargado sometido a servicio térmico prolongado | Seleccione según los requisitos de diseño aplicables | Propiedades dependientes de la temperatura; no se sustituye automáticamente por la versión «L» |
La sensibilización por soldadura y la corrosión por cloruros son problemas distintos de selección. Ni 316 ni 316L son inmunes a la corrosión por picaduras, la corrosión por grietas ni la corrosión por tensión bajo cloruros. El sufijo de bajo contenido de carbono por sí solo no resuelve una junta con fluido atrapado ni un entorno de limpieza agresivo. [3]
Para un componente sometido a lavado (washdown), por ejemplo, evalúe tanto la solución de limpieza como el fluido de proceso habitual. Para un conjunto atornillado, incluya las superficies de contacto y los lugares donde pueda quedar atrapado líquido. Estas preguntas ayudan a determinar si la comparación entre grados es suficiente o si el diseño de la aleación o del conjunto requiere una revisión más amplia. La guía de materiales y diseño vincula dicha revisión con las dimensiones funcionales y los acabados.
Qué significa —y qué no significa— la doble certificación 316/316L
La doble certificación significa que el material suministrado cumple ambos designaciones de grado dentro de la especificación declarada. Esto va más allá de un resultado de bajo contenido de carbono: también deben cumplirse los demás requisitos químicos, mecánicos y relativos al producto aplicables. La BSSA describe el material con doble certificación como una forma de suministrar cualquiera de los dos grados dentro de una norma específica. [2]
Una verificación útil durante la compra relaciona tres elementos: el requisito de material indicado en el plano, la identidad del material en stock y el certificado correspondiente a dicho stock. Revise conjuntamente la norma y su revisión, la designación del grado, la forma del producto y su estado. A continuación, confirme que los resultados requeridos y la identificación de la colada corresponden al material que se está suministrando.
Si el certificado menciona únicamente 316L mientras que el plano exige 316, el resultado de bajo contenido de carbono no garantiza la aceptación. Obtenga evidencia de conformidad con el grado especificado o una autorización previa para un cambio de material antes de su liberación. Asimismo, un plano que exija expresamente 316L no puede cumplirse mediante un equivalente «316» no verificado. Esto evita convertir una facilidad de compra en una sustitución de diseño no documentada.
Preguntas sobre 316 frente a 316L
¿Es 316L más resistente que 316?
No inherentemente. Los requisitos publicados pueden permitir una resistencia mínima inferior para 316L en la misma forma de producto recocido. Compare la especificación real y el estado de suministro; no se puede juzgar un material deformado en frío a partir de una tabla de chapas recocidas.
¿Elimina 316L la necesidad de tratamiento superficial?
No. El grado no especifica la superficie final ni elimina la contaminación introducida durante la fabricación. Mantenga en el plan de fabricación las limpiezas requeridas, la eliminación de óxidos de soldadura y otros tratamientos especificados.
¿Debe utilizarse 316 en lugar de CNC para todas las piezas sin soldadura?
No. Cualquiera de los dos grados puede ser adecuado, y el stock con doble certificación conforme puede ser una opción válida. Seleccione según lo indicado en el plano, las condiciones de servicio y el stock certificado disponible; la ausencia de soldadura no constituye una razón para anular un requisito existente de 316L.
Fuentes técnicas
- ATI, ATI 316, ATI 316L, ATI 317, Hoja de datos técnicos de ATI 317L, versión 1, abril 18, 2012; composición y propiedades de productos planos recocidos, pp. 1–3 y 8.
- Asociación Británica de Acero Inoxidable: comparación de grados estándar y de bajo carbono; límites de carbono, corrosión relacionada con la soldadura y certificación dual.
- Outokumpu, Hoja de datos de la gama Supra; corrosión intergranular y localizada, conformado en frío, usinabilidad y soldadura.
- Outokumpu, Gama Prodec; descripción del producto Prodec 316L/4404.
- Outokumpu, Guía de usinaje para Prodec 304L y Prodec 316L, versión norteamericana, febrero 2016; orientaciones sobre configuración y control de virutas.



