En esta página
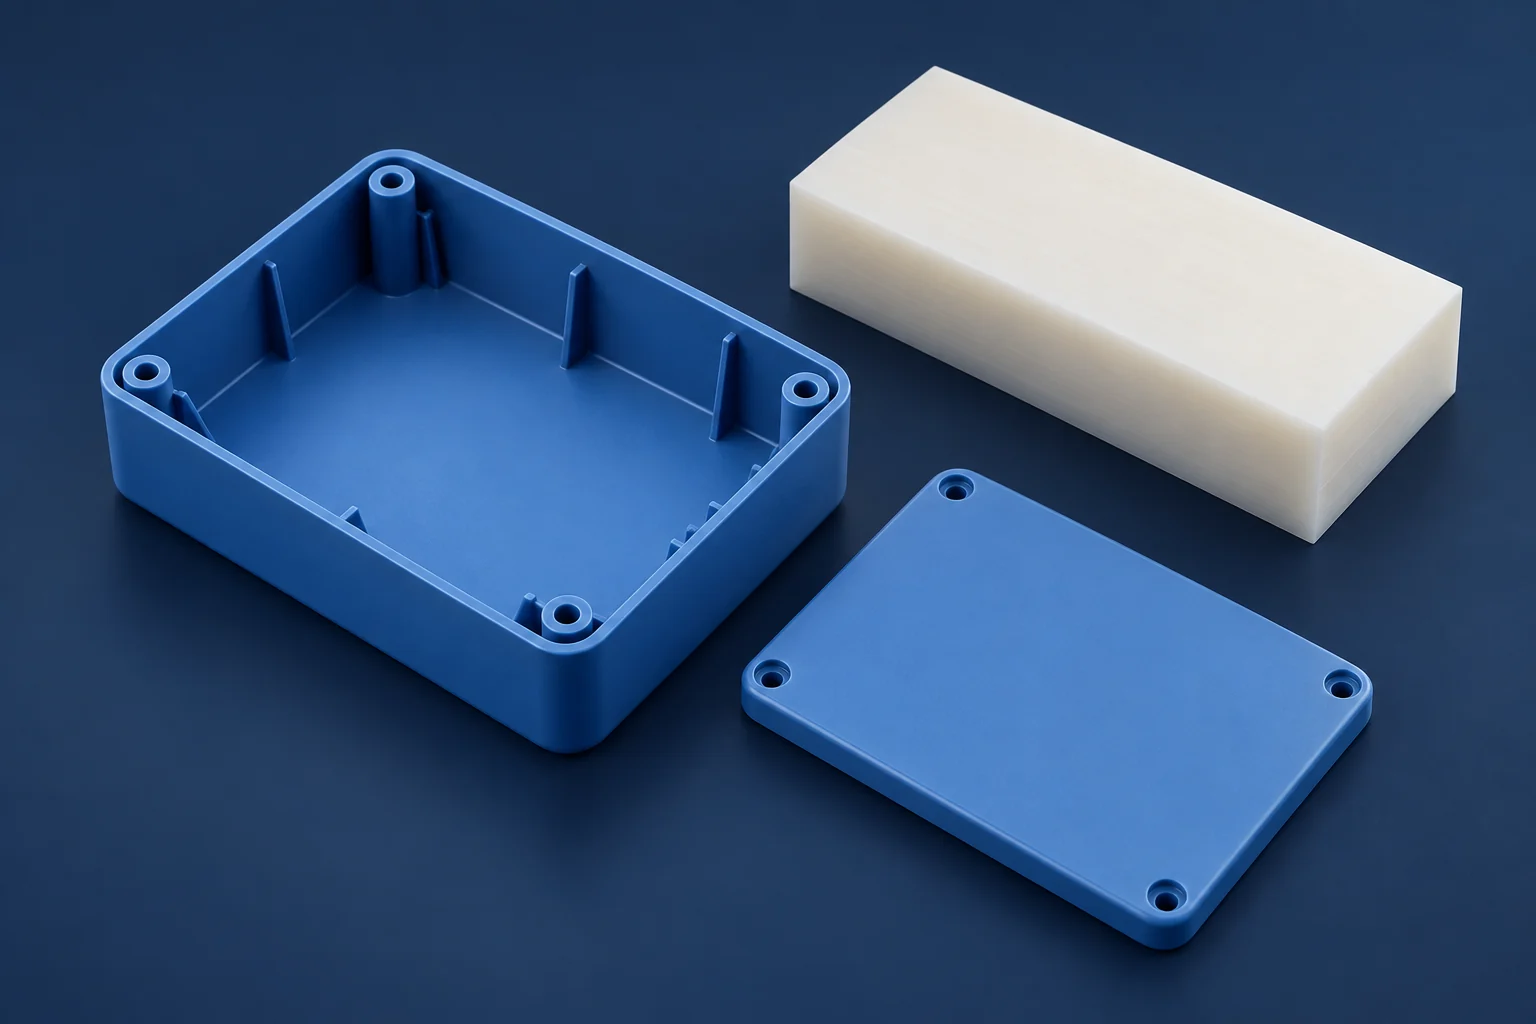
El mecanizado CNC suele ser adecuado para piezas de plástico cuyo diseño aún cambia, que se necesitan en pequeñas cantidades o que se especifican en un material en bruto disponible. El moldeo por inyección resulta más atractivo cuando el diseño es estable, la pieza puede moldearse correctamente y la demanda comprometida justifica la inversión en el molde.
El cambio depende de algo más que la cantidad. Un precio unitario bajo en moldeo solo resulta útil si la pieza terminada cumple los requisitos de material, montaje y aceptación. Esta comparación se refiere a piezas termoplásticas; el moldeo por inyección de metales y la fundición requieren una evaluación distinta.
Dónde encaja cada proceso
El mecanizado CNC obtiene la pieza a partir de material en bruto, como una placa o una barra. El moldeo por inyección llena un molde con polímero fundido, que después se enfría antes de expulsar la pieza. El CNC evita un molde específico, pero la programación, las herramientas de corte, los dispositivos de sujeción y la preparación siguen teniendo costes.
| Requisito del pedido o de la pieza | Mecanizado CNC | Moldeo por inyección |
|---|---|---|
| Orificios de montaje o interfaces aún en modificación | Suele ser la opción más flexible: modifique el programa, el material en bruto y la sujeción sin cambiar un molde específico | Una característica modificada puede requerir cambios o la sustitución del molde; resuelva las modificaciones probables antes de comprometerse |
| Pedido pequeño sin demanda comprometida para pedidos repetidos | A menudo es la opción de menor inversión para geometrías accesibles en material en bruto disponible | Un precio unitario bajo puede no recuperar los costes del molde y las pruebas sobre la cantidad realmente comprada |
| Diseño aprobado con demanda para pedidos repetidos | Puede seguir siendo práctico para variantes que cambian o características que requieren mecanizado | Puede reducir el coste total cuando la demanda aceptada reparte el coste del molde; utilice presupuestos comparables, no una regla universal de volumen |
| Paredes delgadas con nervios y salientes integrados | Eliminar la mayor parte de un bloque macizo puede implicar tiempos de corte largos y paredes frágiles durante el mecanizado | Puede formar estas características conjuntamente, siempre que se resuelvan el llenado, las transiciones entre paredes, los ángulos de desmoldeo y la expulsión |
Compare el material real y la condición final
«ABS», «nailon» o «POM» identifican una familia de materiales, no una especificación de producción intercambiable. Verifique el grado y las dimensiones del material en bruto para el mecanizado, y el grado de resina y sus aditivos para el moldeo. La disponibilidad en una forma no garantiza la disponibilidad en la otra.
El procesamiento también afecta las propiedades. Ensinger describe cómo la orientación del flujo y la historia térmica difieren entre especímenes moldeados por inyección y materiales extruidos; la historia de enfriamiento es especialmente relevante para la cristalinidad en polímeros semicristalinos. Compare los datos aplicables para el proceso y la condición previstos, en lugar de transferir directamente un valor de ensayo de resina a un componente mecanizado. [1]
Para los requisitos dimensionales, considere las tensiones generadas durante el mecanizado y cualquier acondicionamiento previo por humedad que sea pertinente. Defina la condición en la que se inspeccionará y utilizará la pieza. [2] Nuestra página de mecanizado CNC de plásticos cubre las opciones de material y las características propias de la ruta de mecanizado a partir de material en bruto.
La geometría puede necesitar modificarse
Un rebaje mecanizado requiere una fresa capaz de alcanzar su fondo y sus paredes mientras la pieza permanece soportada. Los espacios profundos y estrechos, las esquinas internas pequeñas y las paredes delgadas sin soporte pueden dificultar esta operación. Una forma que resulta cómoda de mecanizar a partir de un bloque macizo no constituye automáticamente un buen diseño para moldeo.
Para el moldeo, revise conjuntamente las transiciones de espesor de pared, los nervios y los salientes para tornillos. Las masas locales gruesas pueden provocar hundimientos o cavidades internas al enfriarse el material. El ángulo de desmoldeo —la inclinación que facilita liberar la superficie del molde— y los contrasalientes afectan la apertura del molde y la expulsión de la pieza. No existe un único ángulo de desmoldeo adecuado para todos los materiales, profundidades y texturas. [3]
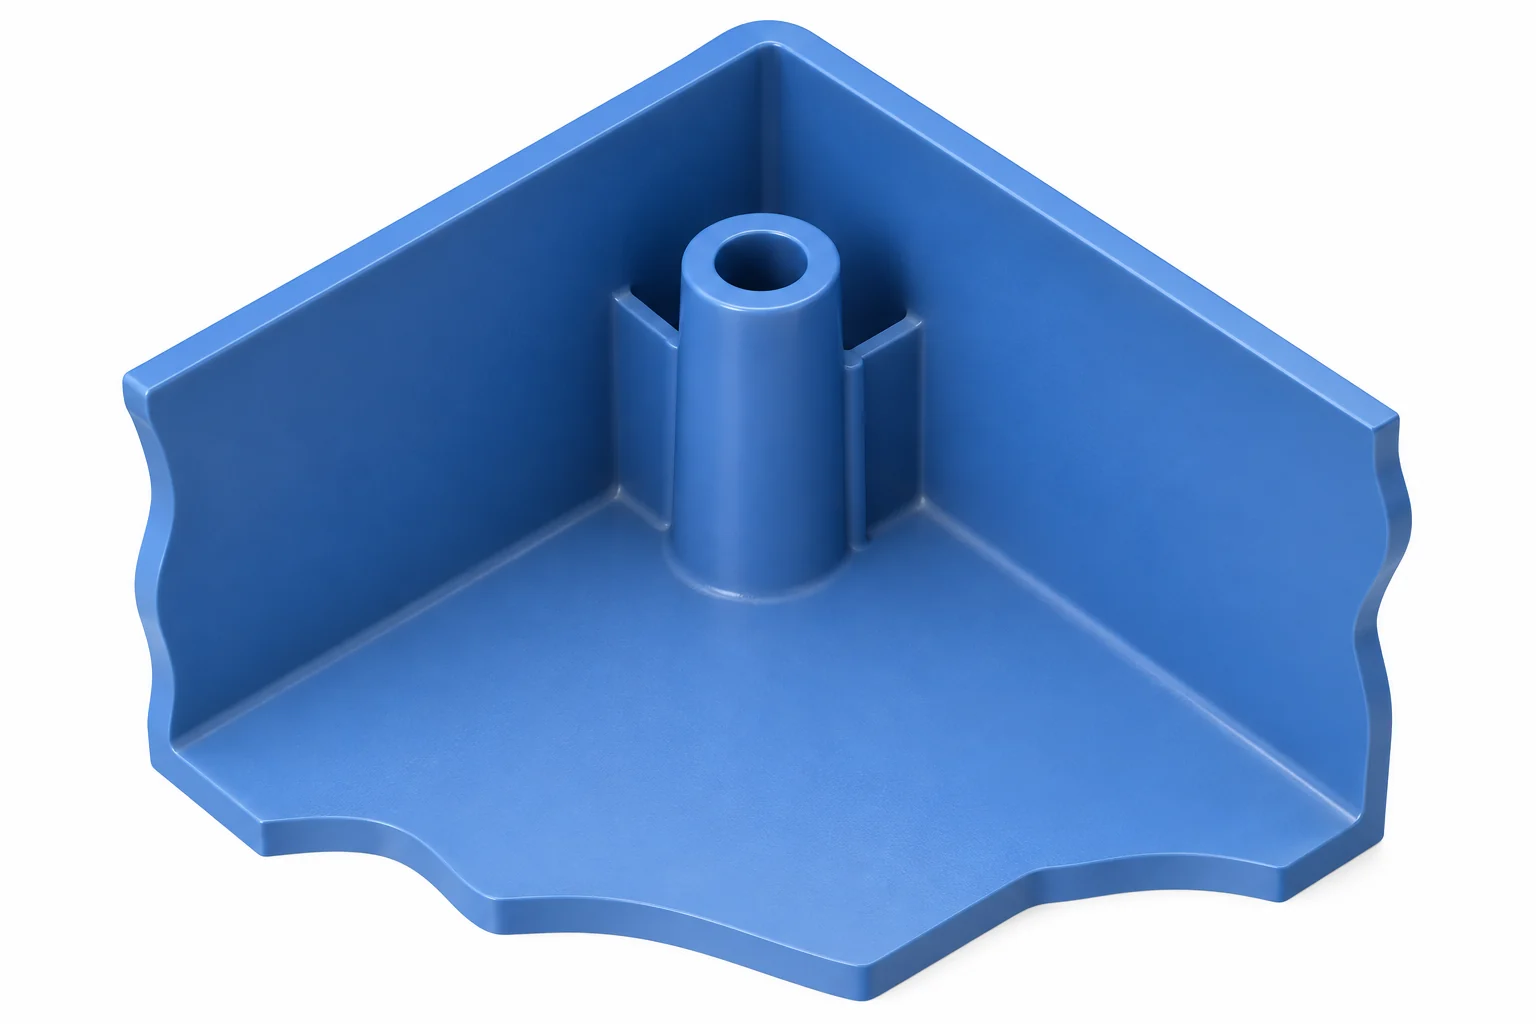
Un contrasaliente puede requerir una acción lateral, otra configuración de herramienta o un cambio de diseño. El ejemplo de diseño de BASF muestra también por qué la ubicación de la entrada de material (gate) y el espesor local de la pared deben incluirse en la revisión antes de fabricar el molde. [4] Compare diseños funcionalmente aceptables para ambas rutas y determine cualquier cambio geométrico que requiera la aprobación de ingeniería.
Calcule el punto de cruce de costos a partir de cotizaciones comparables
Comience con la misma cantidad aceptada de piezas, los requisitos de material, el acabado y el alcance de inspección. Separe el cargo fijo del costo recurrente por pieza aceptada. El modelo sencillo es costo total = F + vN, donde F es el costo fijo, v el costo por pieza y N la cantidad. El costo promedio es F/N + v. La conferencia sobre costos de fabricación del MIT explica esta distinción. [5]
Considere estas entradas hipotéticas en USD para un lote: CNC tiene un cargo fijo de $500 y $25 por pieza aceptada; el moldeo tiene un cargo fijo de $5,500 y $5 por pieza aceptada. Suponga que ambos incluyen la preparación acordada, el trabajo sobre la pieza terminada y la inspección. El flete y los impuestos quedan excluidos.
| Cantidad aceptada | CNC total | Total del moldeo |
|---|---|---|
| 100 piezas | $3,000 | $6,000 |
| 250 piezas | $6,750 | $6,750 |
| 500 piezas | $13,000 | $8,000 |
Con un cargo fijo más alto para el moldeo pero un costo recurrente más bajo, el punto de cruce es:
N = (Fmold − FCNC) / (vCNC − vmold)
Aquí: ($5,500 − $500) / ($25 − $5) = 250 piezas.
Ahora agregue una modificación hipotética del molde de $2,000 antes de la producción, manteniendo sin cambios los demás valores de entrada. El punto de cruce se desplaza a 350 piezas. Este ejemplo muestra por qué la estabilidad del diseño es fundamental; no establece una cantidad universal de cambio.
El punto de cruce es únicamente una comparación de costos entre rutas técnicamente aceptables. No indica que un grado de resina esté disponible, que la pieza moldeada pase sus ensayos ni que el utillaje esté listo para la fecha requerida. Compare cantidades comprometidas para la misma revisión aprobada del diseño; una previsión optimista de la demanda durante la vida útil puede ocultar el coste de una modificación temprana del molde.
Utilice una demanda creíble para la revisión de diseño correspondiente. Vuelva a calcular si los descuentos por cantidad, configuraciones repetidas, cargos por pruebas, tolerancias para rechazos o herramientas de reemplazo modifican las entradas. Si el moldeo tiene tanto un cargo fijo igual o mayor como un costo por pieza igual o mayor, este modelo no ofrece ninguna ventaja de costo. Nuestra guía de costos de mecanizado explica con mayor detalle los CNC componentes de costo.
Valide el diseño moldeado antes de cambiar de proceso.
Suponga que una carcasa requiere una prueba de montaje pequeña mientras aún se están modificando las disposiciones de los conectores. Mecanizar material en bruto del grado disponible es una ruta inicial sensata cuando la prueba pretende verificar si la placa entra, la tapa se cierra y los cables se conectan. El modelo puede modificarse tras esa prueba sin tratar un molde de producción como una fijación de desarrollo.
Si la siguiente prueba evalúa si un elemento delgado de encaje a presión resiste aperturas repetidas, o si una característica sometida a carga permanece intacta a lo largo de una línea de soldadura, coincidir con la forma CAD no es suficiente. Una pieza mecanizada no ha experimentado el flujo de resina previsto, ni su enfriamiento ni su expulsión. Para esas preguntas dependientes del proceso, utilice muestras obtenidas mediante un proceso de moldeo representativo, con la resina especificada y el acondicionamiento adecuado. Una vez que las interfaces sean estables y las muestras moldeadas cumplan los requisitos, compare la cantidad aceptada para pedidos repetidos con los costos totales de fabricación del molde y de producción. [1] [3]
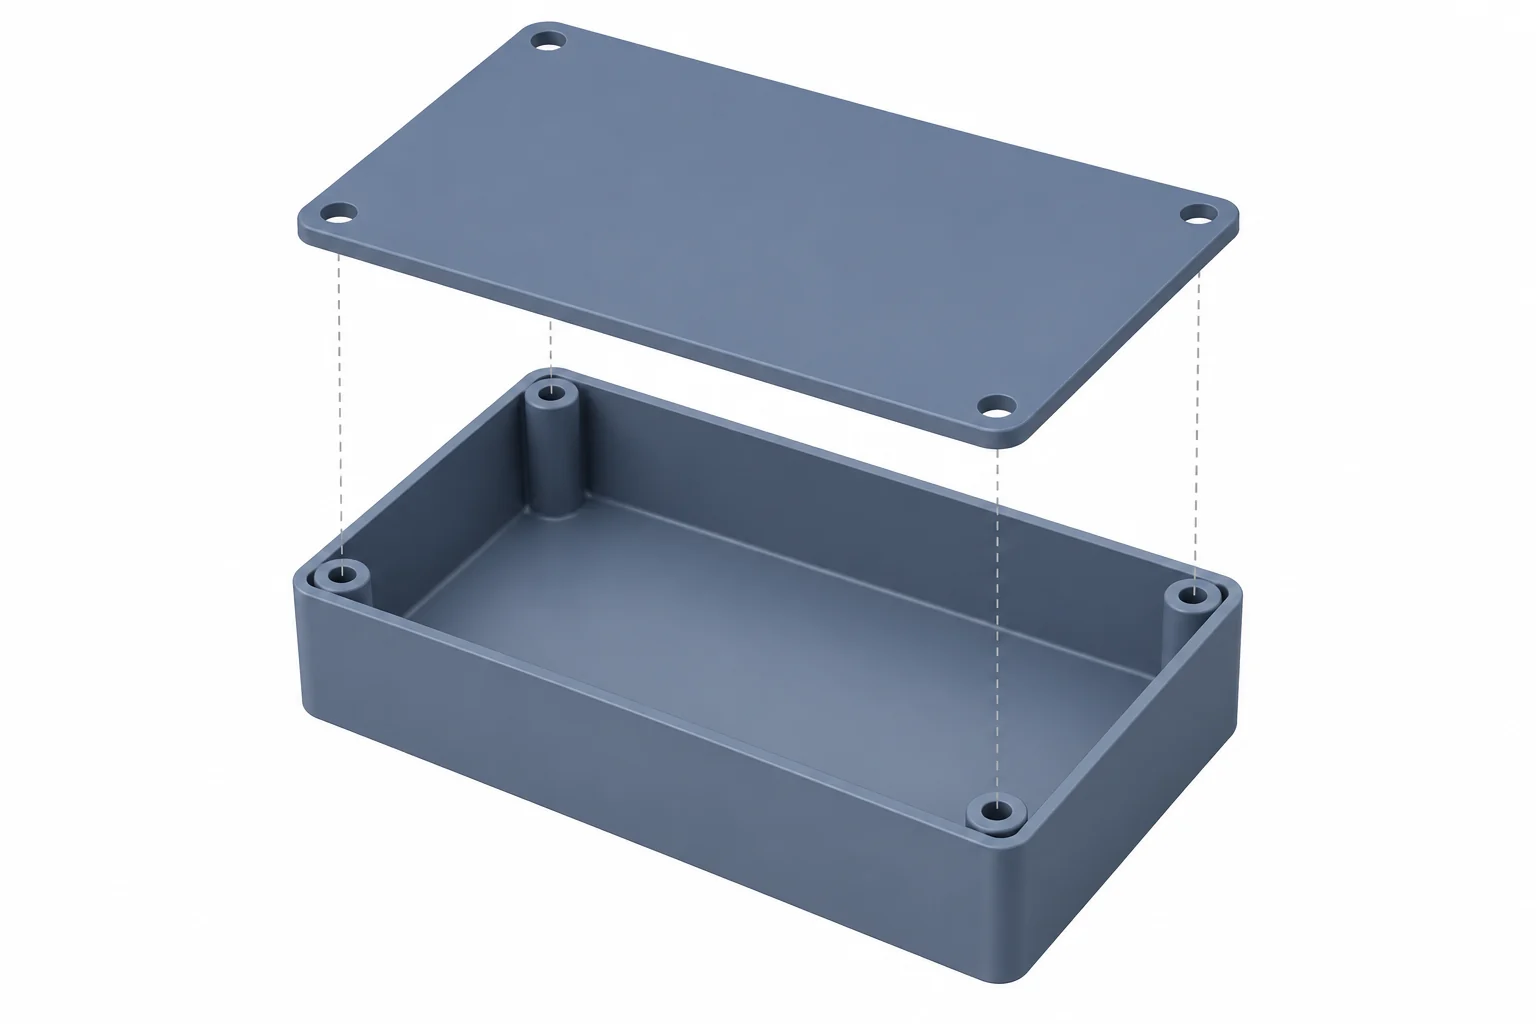
Las muestras moldeadas pueden revelar líneas de soldadura donde se encuentran los frentes de flujo, o distorsiones asociadas a una contracción no uniforme. Su relevancia depende de la ubicación, el material y la función. La guía de solución de problemas de BASF trata estos aspectos como cuestiones de proceso y diseño, no como defectos que una silueta CAD coincidente descarte automáticamente. [3]
Antes de cambiar de proceso, tome tres decisiones definitivas:
- Liberación del diseño: acuerde la revisión del moldeo, el material, las interfaces y las marcas aceptables de entrada de material (gate) o de expulsión.
- Aceptación: inspeccione las dimensiones requeridas y el estado superficial, pruebe las funciones relevantes y defina cómo se verificará la variación en producción. Ningún proceso supera al otro en todos los casos de comparación de tolerancias.
- Entrega: distinga el primer lote aprobado de los pedidos repetidos. Incluya la fabricación del molde y las pruebas para el moldeo; incluya la disponibilidad de material en stock, la programación y los preparativos de sujeción para el mecanizado. Compare los cronogramas reales ofrecidos por los proveedores.
Mantenga el mecanizado cuando la flexibilidad o la disponibilidad del material en stock requerido supere los posibles ahorros unitarios. Pase al moldeo cuando el diseño, el material, la validación del proceso y la demanda justifiquen la inversión. Para las etapas CNC, nuestro servicio de prototipado y producción explica la planificación de muestras y pedidos repetidos.
Preguntas sobre el cambio de procesos
¿Puede también mecanizarse una pieza moldeada mediante CNC?
Sí, se pueden mecanizar características seleccionadas tras el moldeo, siempre que exista un sobreespesor adecuado, acceso suficiente para la herramienta y un método fiable para ubicar y sujetar la pieza. Incluya esta operación en el plan de costos y aceptación; no asuma que una pared moldeada delgada pueda soportar cualquier mecanizado secundario.
¿Cómo afecta un molde existente a dicha comparación?
Compare los costos aún pendientes. Un molde utilizable y ya pagado puede eliminar una importante inversión nueva, pero la transferencia, la reparación, las pruebas y la vida útil restante del molde siguen siendo relevantes. No cobre nuevamente la compra original del molde al comparar únicamente los costos evitables del siguiente pedido.
Fuentes técnicas
- Ensinger, Formas en stock: Plásticos utilizados en tecnología aeroespacial, p. 18, «Influencia del proceso de fabricación en los resultados de los ensayos».
- Ensinger, Preguntas frecuentes: plásticos de ingeniería, estabilidad dimensional, tensiones generadas durante el mecanizado y acondicionamiento.
- BASF, Problemas en el moldeo por inyección de termoplásticos de ingeniería: causas y soluciones, secciones sobre líneas de soldadura, marcas de hundimiento, desmoldeo y deformación.
- Andreas Wonisch, BASF Ultrasim, Cómo mejorar sus diseños para moldeo por inyección, modificaciones de diseño, espesor de pared y entrantes.
- MIT OpenCourseWare, 2.008 Primavera 2025, Conferencia 17: Coste de fabricación, modelo de costes fijos y variables.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


