Tässä artikkelissa
CNC-koneistus soveltuu usein muoviosiin, joiden suunnittelu on vielä muuttuvaa, joita tarvitaan pieniä määriä tai jotka on määritelty saatavilla olevasta valmiiksi valmistetusta materiaalista. Muovin suurpainevalu tulee vahvemmaksi vaihtoehdoksi, kun suunnittelu on vakaa, osa voidaan valua onnistuneesti ja sitoutunut kysyntä oikeuttaa työkalukustannusten sijoituksen.
Vaihtoehtojen valinta riippuu enemmän kuin pelkästään määrästä. Alhainen valutuotteen yksikköhinta on hyödyllinen vain, jos valmis osa täyttää materiaali-, kokoonpano- ja hyväksyntävaatimukset. Tämä vertailu koskee termoplastisia osia; metallin suurpainevalu ja valumuotoilu vaativat erillisen arvioinnin.
Jokaisen prosessin soveltuvuus
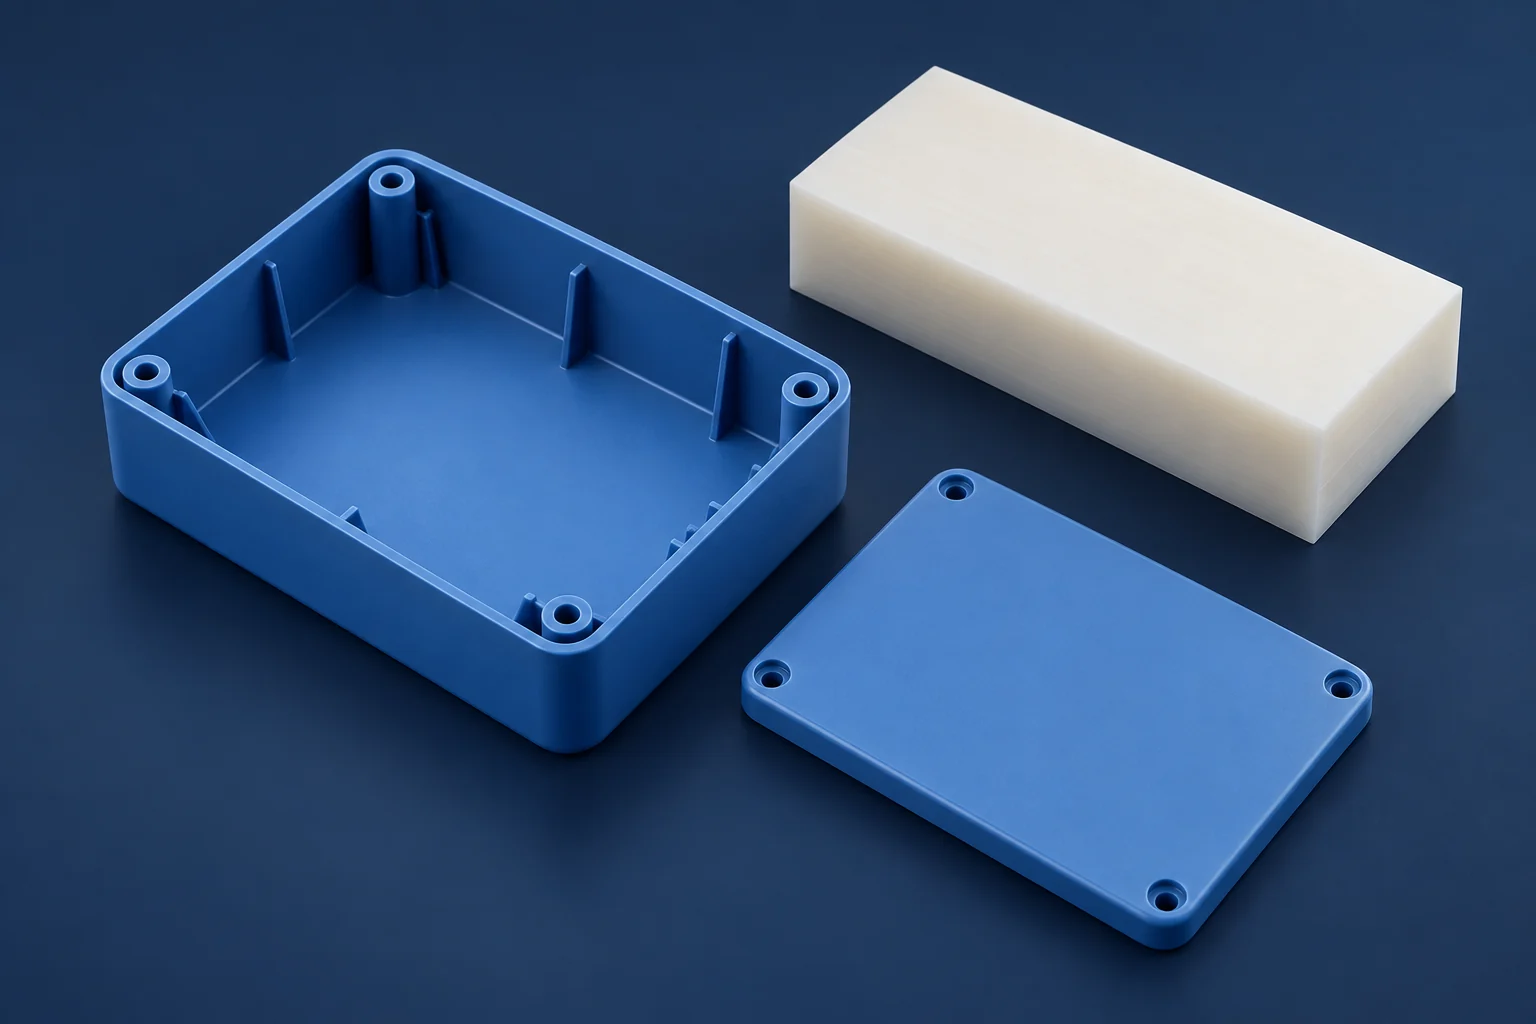
CNC-koneistus leikkaa osan valmiista materiaalista, kuten levy- tai sauvamateriaalista. Muovin suurpainevalu täyttää muottin sulan polymeerin avulla, jonka jälkeen osa jäähdytetään ja poistetaan muotista. CNC-koneistus välttää erityisen suurpainevalumuotin, mutta ohjelmointi, leikkuutyökalut, kiinnityslaitteet ja käynnistys aiheuttavat edelleen kustannuksia.
| Tilaus tai osavaatimus | CNC-koneistus | Muovin suurpainevalu |
|---|---|---|
| Kiinnitysreiät tai rajapinnat ovat vielä muuttuvia | Yleensä joustavampi vaihtoehto: muokkaa ohjelmaa, varastoa ja kiinnitystä ilman erityisen muotin muuttamista | Muokattu piirre saattaa vaatia työkalun muokkaamista tai vaihtamista; ratkaise mahdolliset muutokset ennen lopullista hyväksyntää |
| Pieni tilaus ilman sitoutunutta toistotarvetta | Usein alhaisemman investoinnin vaativa vaihtoehto saatavilla olevassa valmiiksi valmistetussa materiaalissa käsiteltävissä olevan geometrian tapauksessa | Alhainen yksikköhinta ei välttämättä kata muotin ja kokeilukustannusten kokonaismäärää ostetun määrän perusteella |
| Hyväksytty suunnittelu toistotarpeen kanssa | Voit säilyttää käytännöllisyytensä vaihtoehtona muuttuvien varianttien tai leikkaamista vaativien piirteiden käsittelyyn | Kokonaishintaa voidaan alentaa, kun hyväksytty tarve jakaa työkalukustannuksen kautta; käytä vertailukelpoisia tarjouksia, älä yleistä tilavuussääntöä |
| Ohuet seinämät, joissa on integroidut ripat ja korkit | Suuren kiinteän lohkon suurimman osan poistaminen voi tarkoittaa pitkää työstöaikaa ja hauraita seinämiä koneistuksen aikana | Nämä ominaisuudet voidaan muodostaa yhtä aikaa, mikäli täytön, seinämien siirtymien, vetokulman ja irrotuksen ongelmat ratkaistaan |
Vertaa todellista materiaalia ja valmiin osan tilaa
«ABS», «nylon» tai «POM» viittaavat materiaaliperheeseen, ei vaihdettavaan tuotantospesifikaatioon. Varmista lähtöainekappaleen materiaaliluokka ja mitat koneistukseen sekä muovin materiaaliluokka ja lisäaineet muovaukseen. Materiaalin saatavuus yhdessä muodossa ei takaa sen saatavuutta toisessa muodossa.
Käsittely vaikuttaa myös ominaisuuksiin. Ensinger kuvaa, kuinka virtausorientaatio ja lämpöhistoria eroavat injektiomuovattujen näytteiden ja puristettujen lähtöainekappaleiden välillä; jäähdytyshistoria on erityisen merkityksellinen puolikristallisissa polymeereissä kiteisyyden kannalta. Vertaa soveltuvia tietoja tarkoitettuun käsittelymenetelmään ja olosuhteisiin eikä siirrä suoraan muovin testiarvoa koneistettuun komponenttiin. [1]
Mitallisille vaatimuksille tulee ottaa huomioon koneistusjännitykset ja mahdollinen kosteusmuovautuminen. Määrittele se tila, jossa osaa tarkastetaan ja käytetään. [2] Meidän muovien CNC-koneistus-sivullamme käsitellään materiaalivalintoja ja ominaisuuksia lähtöainekappaleiden koneistustielle.
Geometrian saattaa olla muutettava
Koneistettu kouru vaatii työkalun, joka pääsee sen pohjalle ja seinämiin samalla kun työkappale pysyy tuettuna. Syvät ja kapeat tilat, pienet sisäkulmat ja ohuet tuentamattomat seinämät voivat vaikeuttaa tätä. Muoto, joka on kätevä leikata kiinteästä lohkosta, ei automaattisesti ole hyvä muovausrakenne.
Muottaukseen liittyvissä tarkastuksissa tarkastellaan yhdessä seinämän siirtymiä, rippejä ja ruuvikantaa. Paikallisesti paksut massat voivat aiheuttaa painauman tai sisäisiä tyhjiöitä materiaalin jäähtyessä. Poistokulma—eli kaltevuus, joka helpottaa osan irtoamista muotista—ja alakoukkuvaikutukset vaikuttavat siihen, miten muotti avautuu ja osa irtoaa. Yhtä poistokulmaa ei ole olemassa, joka soveltuisi kaikkiin materiaaleihin, syvyyksiin ja pintakäsittelyihin. [3]
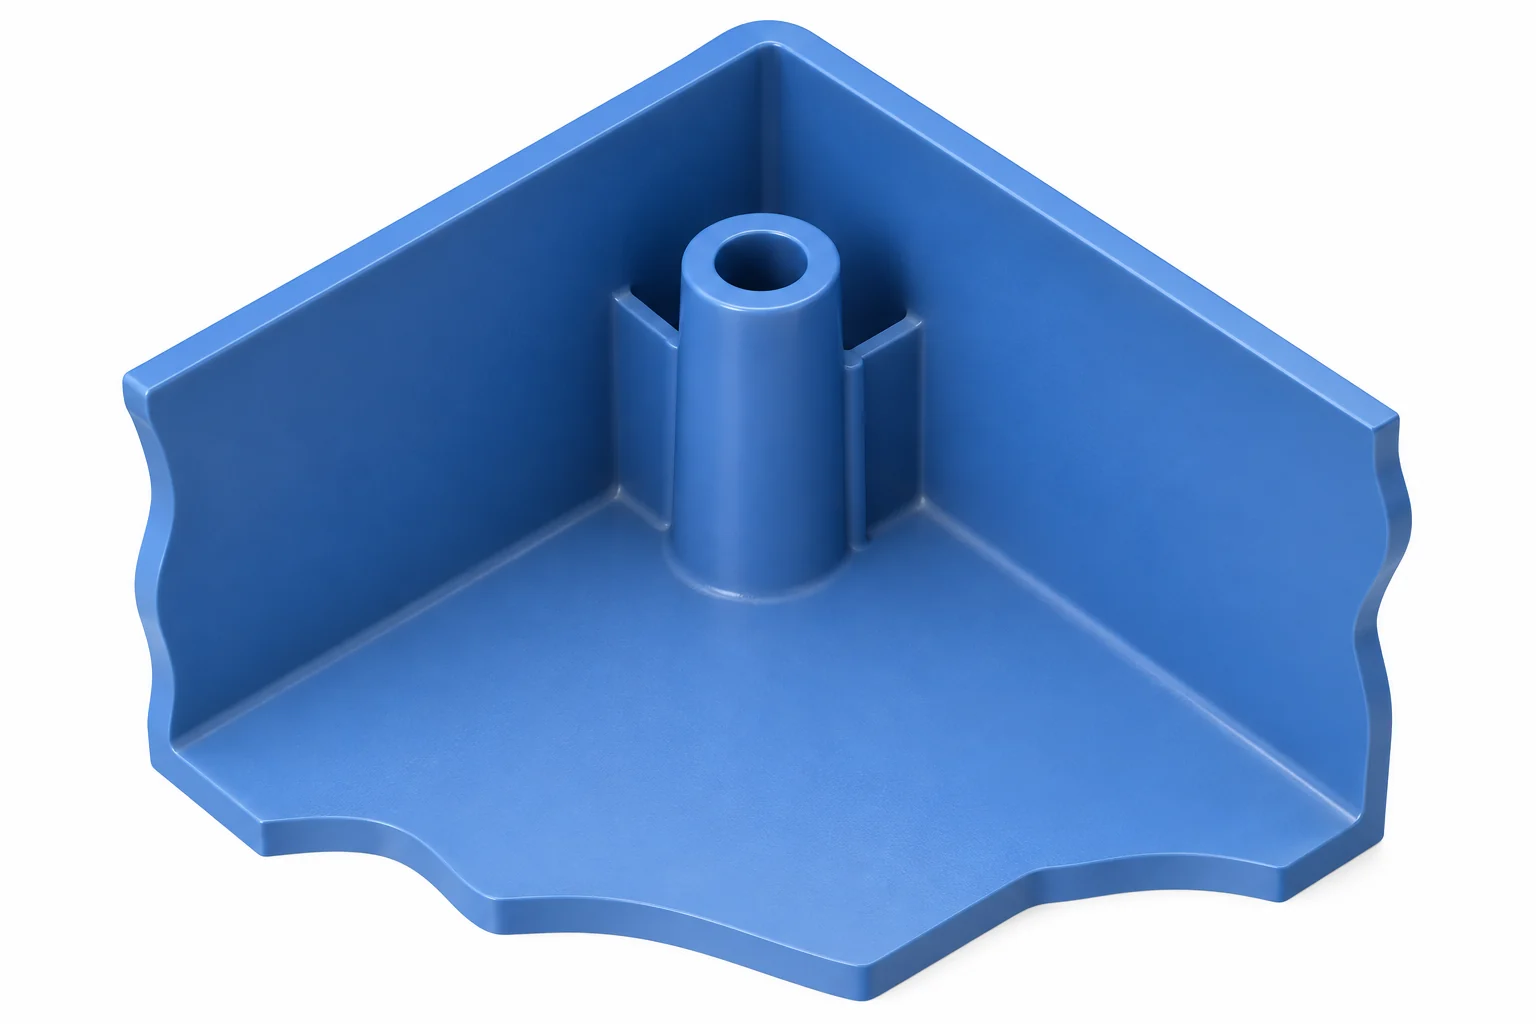
Alakoukkuvaikutus voi vaatia sivutoiminnon, toisen työkalujärjestelyn tai suunnittelumuutoksen. BASF:n suunnitteluesimerkki osoittaa myös, miksi valumapaikan ja paikallisesti säädetyt seinämänpaksuudet kuuluvat tarkasteltavaksi ennen muottien valmistusta. [4] Vertaa molempien valintavaihtoehtojen toiminnallisesti hyväksyttäviä suunnitelmia ja tunnista kaikki geometriamuutokset, jotka vaativat insinöörin hyväksynnän.
Laske kustannusten risteyskohta vertailukelpoisista tarjouksista
Aloita samasta hyväksytyssä osamäärästä, materiaalivaatimuksista, pinnankäsittelystä ja tarkastuslaajuudesta. Erota kerrallinen maksu toistuvasta kustannuksesta per hyväksytty osa. Yksinkertainen malli on kokonaiskustannus = F + vN, jossa F on kerrallinen kustannus, v kustannus per osa ja N määrä. Keskimääräinen kustannus on F/N + v. MIT:n valmistuskustannusluento selittää tätä eroa. [5]
Ota huomioon nämä hypoteettiset USD-syötteet yhdelle erälle: CNC sisältää $500 kerrallisen maksun ja $25 per hyväksytty osa; muottauksessa kerrallinen maksu on $5,500 ja kustannus per hyväksytty osa $5. Oletetaan, että molemmissa vaihtoehdoissa on mukana sovitut valmistelutyöt, valmiin osan koneistustyöt ja tarkastus. Kuljetuskustannukset ja verot eivät sisälly tähän.
| Hyväksytty määrä | CNC kokonaishinta | Muottauksen kokonaishinta |
|---|---|---|
| 100 osaa | $3,000 | $6,000 |
| 250 osaa | $6,750 | $6,750 |
| 500 osaa | $13,000 | $8,000 |
Mallin vaihtopiste on korkeamman muottikustannuksen ja alhaisemman toistuvan kustannuksen vuoksi:
N = (Fmold − FCNC) / (vCNC − vmold)
Tässä: ($5,500 − $500) / ($25 − $5) = 250 kappaletta.
Lisää nyt hypoteettinen 2 000 dollarin muottimuutos tuotantoon saakka, jättäen muut syötteet muuttumattomiksi. Vaihtopiste siirtyy 350 osaan. Esimerkki havainnollistaa, miksi suunnittelun vakaus on tärkeää; se ei määritä yleispätevää vaihtomäärää.
Vaihtopiste on ainoastaan kustannusvertailu teknisesti hyväksyttävien valmistustapojen välillä. Se ei osoita, että resiiniluokka on saatavilla, että muovattu osa läpäisee testinsä tai että työkalut ovat valmiit vaadittuun aikaan. Vertaa sitoutuneita määriä samalla julkaistulla versiolla; optimistinen elinkaariennuste voi peittää muottimuutoksen kustannukset ennen kuin kyseinen määrä saavutetaan.
Käytä kysyntää, joka on uskottava kyseiselle suunnittelun versiolle. Laske uudelleen, jos määräalennukset, toistuvat asennukset, kokeilukustannukset, hylkäysvarat tai korvaavat työkalut muuttavat syötteitä. Jos muovauksella on sekä yhtä suuri tai suurempi kiinteä kustannus että yhtä suuri tai suurempi kappalekustannus, tämä malli ei tarjoa kustannusedutetta. Meidän koneistuskustannusopas selittää tarkemmin CNC-kustannuskomponentit.
Vahvista muovattu suunnittelu ennen siirtymistä
Oletetaan, että kotelolle tarvitaan pieni kokoonpanokokeilu, kunnes liittimien asettelu on vielä muuttuvassa vaiheessa. Käytettävissä olevan varastoluokan koneistus on järkevä ensimmäinen vaihtoehto, kun kokeilussa tarkastellaan sitä, sopiiko piirikortti koteloon, sulkeutuuko kansi ja liittyvätkö kaapelit. Mallia voidaan muuttaa tämän kokeilun jälkeen ilman, että tuotantomuotti käsitellään kehityskiinnittimenä.
Jos seuraavassa kokeilussa tarkastellaan esimerkiksi ohuen kiinnityskappaleen (snap-fit) kestävyyttä toistuvaan avaamiseen tai kuinka hyvin kuormitettu rakenne säilyy hitsausviivan kohdalla, CAD-mallin muodon vastaaminen ei riitä. Koneistettu näyte ei ole kokenut tarkoitettua muovin virtausta, jäähdytystä tai ulosheittoa. Nämä prosessiriippuiset kysymykset vaativat näytteitä edustavasta muovausprosessista, mihin käytetään määriteltyä muovia ja sitä varten määriteltyä käsittelyä. Kun rajapinnat ovat vakaita ja muovatut näytteet täyttävät vaatimukset, vertaa hyväksyttyä toistotilauksen määrää täyden työkalukokonaisuuden ja tuotantokustannusten kanssa. [1] [3]
Muovatut näytteet voivat paljastaa hitsausviivoja, joissa virtausrintamat kohtaavat, tai vääntymiä, jotka johtuvat epätasaisesta kutistumisesta. Niiden merkitys riippuu sijainnista, materiaalista ja toiminnasta. BASF:n ongelmanratkaisuopas käsittelee näitä prosessi- ja suunnittelukysymyksinä, ei puutteina, joita vastaava CAD-ulkokuva poissulkee. [3]
Ennen siirtymistä on ratkaistava kolme päätöstä:
- Suunnittelun hyväksyminen: sovitaan muovausversiosta, materiaalista, rajapinnoista sekä hyväksytyistä porttipaikoista ja ulosheittopisteistä.
- Hyväksyntä: tarkistetaan vaaditut mitat ja pinnan laatu, testataan asiaankuuluvat toiminnot ja määritellään, miten tuotantovaihtelua tarkastellaan. Kumpikaan prosessi ei voita kaikkia tarkkuusvertailuja.
- Toimitus: erota ensimmäinen hyväksytty erä toistotilauksista. Sisällytä muottien valmistus ja kokeilut muottiprosessiin; sisällytä varaston hallinta, ohjelmointi ja pitopäiden valmistelu koneistukseen. Vertaa todellisia toimittajien aikatauloja.
Pidä koneistus käytössä, kun joustavuus tai vaadittu lähtöaine ylittää mahdolliset yksikkökustannusten säästöt. Siirry muottiprosessiin, kun suunnittelu, materiaali, prosessin validointi ja kysyntä tukevat investointia. CNC-vaiheissa prototyyppi- ja sarjatuotantopalvelumme selittää näytteiden ja toistotilausten suunnittelua.
Kysymyksiä prosessien muuttamisesta
Voiko muotettua osaa myös CNC koneistaa?
Kyllä, valitut ominaisuudet voidaan koneistaa muottauksen jälkeen, kun on riittävä varausmateriaalia, työkalujen pääsy mahdollista ja osan sijoitus sekä kiinnitys luotettava. Sisällytä tämä toiminto kustannus- ja hyväksyntäsuunnitteluun; älä oleta, että ohut muotettu seinämä kestää mitään toissijaista leikkausta.
Miten olemassa oleva muotti vaikuttaa vertailuun?
Vertaa edelleen kertyviä kustannuksia. Käyttökelpoinen ja jo maksettu muotti voi poistaa merkittävän uuden investoinnin, mutta muottien siirto, korjaus, kokeilut ja jäljellä oleva työkaluelämä ovat edelleen merkityksellisiä. Älä veloita alkuperäistä muottihankintaa uudelleen, kun vertaat vain seuraavan tilauksen vältettäviä kustannuksia.
Tekniset lähteet
- Ensinger, Varaosat: muovit ilmailuteknologiassa käytettäviin sovelluksiin, s. 18, ”Käsittelyn vaikutus testituloksiin.”
- Ensinger, UKK: tekniset muovit, mitallinen vakaus, koneistusjännitykset ja kosteusmuovaus.
- BASF, Muovien kuumavalukäsittelyn ongelmat insinöörithermoplasteissa: syyt ja ratkaisut, kappaleet hitsausviivoista, painaumista, irrottamisesta ja vääntymisestä.
- Andreas Wonisch, BASF Ultrasim, Kuinka parantaa muovien kuumavalukäsittelyyn suunniteltuja osia, suunnittelumuutokset, seinämän paksuus ja alatukat.
- MIT OpenCourseWare, 2.008 kevät 2025, luento 17: valmistuskustannukset, kiinteän ja muuttuvan kustannusmallin kuvaus.



