Nesta página
CNC machining often suits plastic parts that are still changing, needed in small quantities, or specified in an available stock material. Injection molding becomes a stronger candidate when the design is stable, the part can be molded successfully, and committed demand justifies the tooling investment.
A mudança de processo depende de mais do que apenas da quantidade. Um preço unitário baixo na moldagem por injeção só é útil se a peça acabada atender aos requisitos de material, montagem e aceitação. Esta comparação abrange peças termoplásticas; a moldagem por injeção de metais e a fundição exigem uma avaliação distinta.
Aplicações típicas de cada processo
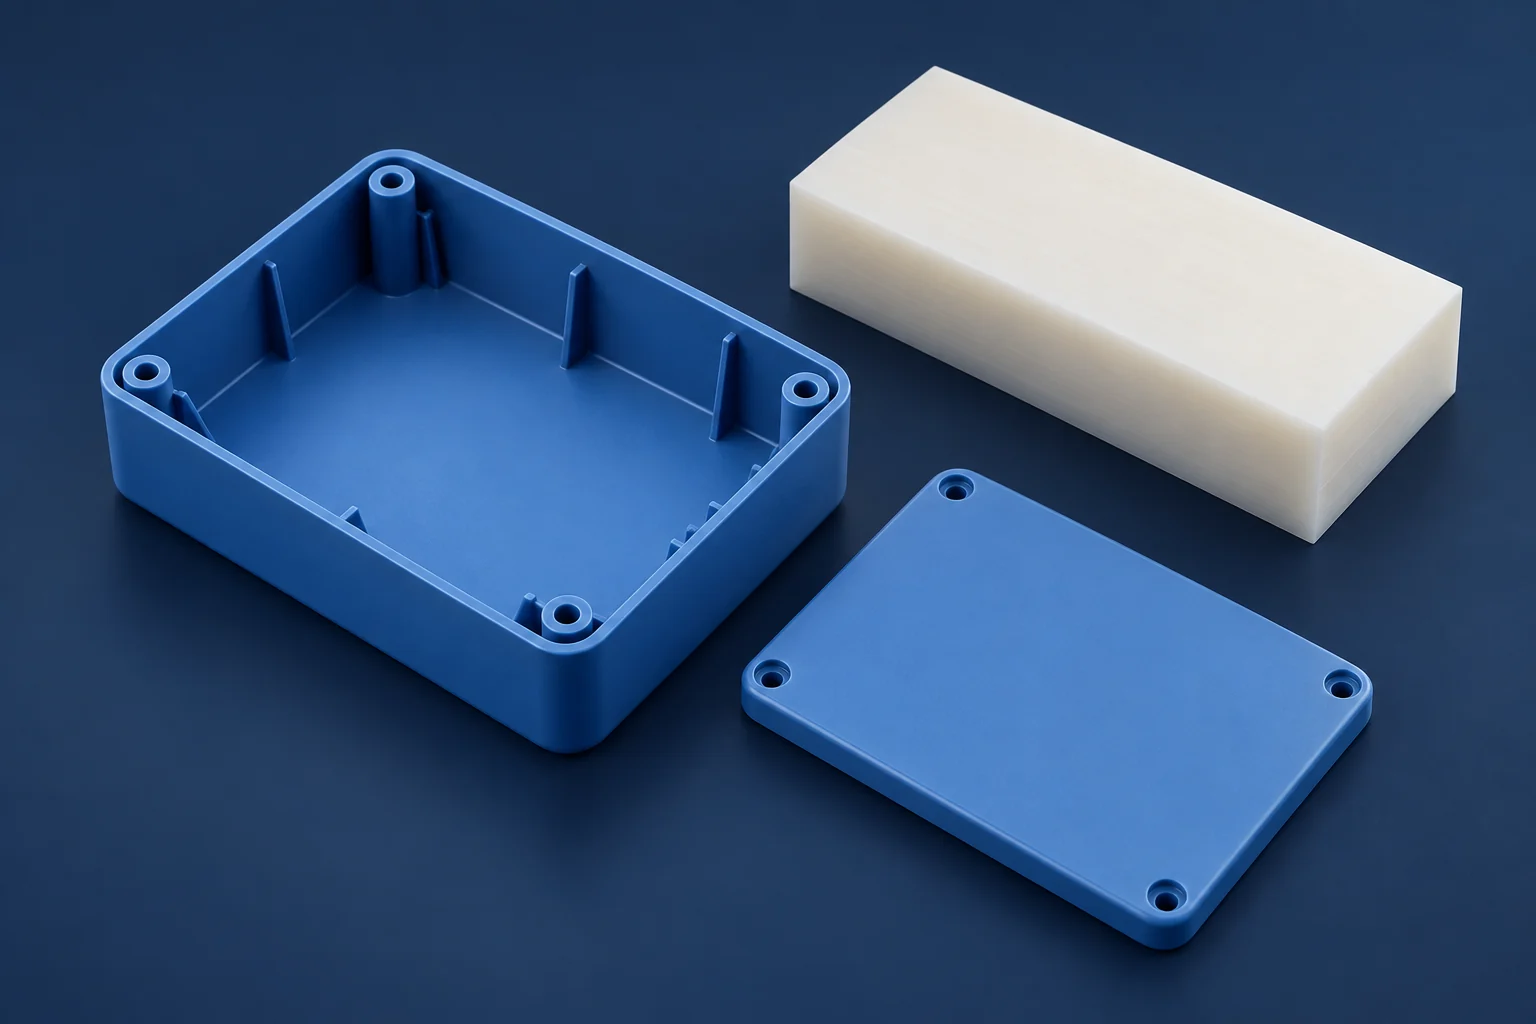
CNC machining cuts a part from stock, such as plate or rod. Injection molding fills a mold with molten polymer, then cools and ejects the part. CNC avoids a dedicated molding tool, but programming, cutting tools, fixtures and setup still carry costs.
| Pedido ou requisito da peça | CNC machining | Moldagem por injeção |
|---|---|---|
| Furos de fixação ou interfaces ainda em evolução | Geralmente a opção mais flexível: basta revisar o programa, o material em estoque e os dispositivos de fixação, sem modificar um molde dedicado | Uma característica revisada pode exigir modificação ou substituição do ferramental; resolva as alterações prováveis antes de prosseguir |
| Pedido pequeno, sem demanda repetida comprometida | Geralmente a opção com menor investimento inicial para geometrias acessíveis em materiais disponíveis em estoque | Um preço unitário baixo pode não recuperar os custos do molde e dos testes ao longo da quantidade efetivamente adquirida |
| Projeto liberado com demanda repetida comprometida | Pode permanecer viável para variantes ou características em evolução que exigem usinagem | Pode reduzir o custo total uma vez que a demanda confirmada dilua o custo do ferramental; utilize cotações comparáveis, não uma regra universal baseada em volume |
| Paredes finas com nervuras e boss integrados | Remover a maior parte de um bloco maciço pode resultar em tempos longos de usinagem e paredes frágeis durante o processo | Pode formar essas características simultaneamente, desde que sejam resolvidos o preenchimento do molde, as transições entre paredes, o chanfro de desmoldagem (draft) e a ejeção |
Compare o material real e a condição final da peça
“ABS”, “nylon” ou “POM” identificam uma família de materiais, não uma especificação de produção intercambiável. Verifique a classe do material em estoque e suas dimensões para usinagem, bem como a classe da resina e os aditivos para moldagem. A disponibilidade em uma forma não garante sua disponibilidade na outra.
O processamento também afeta as propriedades. A Ensinger descreve como a orientação do fluxo e a história térmica diferem entre corpos de prova injetados e barras extrudadas; a história de resfriamento é particularmente relevante para a cristalinidade em polímeros semicristalinos. Compare os dados aplicáveis ao processo e às condições pretendidos, em vez de transferir diretamente um valor de ensaio da resina para um componente usinado. [1]
Para requisitos dimensionais, considere as tensões geradas pela usinagem e qualquer condicionamento por umidade relevante. Defina a condição na qual a peça será inspecionada e utilizada. [2] Nossa página de usinagem de CNC plásticos aborda as opções de material e características da rota de usinagem a partir de matéria-prima.
A geometria pode precisar ser alterada
Um rebaixo usinado exige uma fresa capaz de alcançar seu fundo e suas paredes, enquanto a peça permanece apoiada. Espaços profundos e estreitos, cantos internos pequenos e paredes finas sem apoio podem dificultar essa operação. Uma forma conveniente de usinar a partir de um bloco maciço não é automaticamente um bom projeto para moldagem.
Para moldagem, revise em conjunto transições de parede, nervuras e bossas para parafusos. Massas locais espessas podem causar retração superficial (sink) ou vazios internos durante o resfriamento do material. Desmoldagem — o bisel que auxilia na liberação da superfície — e subcortes (undercuts) afetam a forma como o molde se abre e a peça é ejetada. Não há um único ângulo de desmoldagem adequado para todos os materiais, profundidades e texturas. [3]
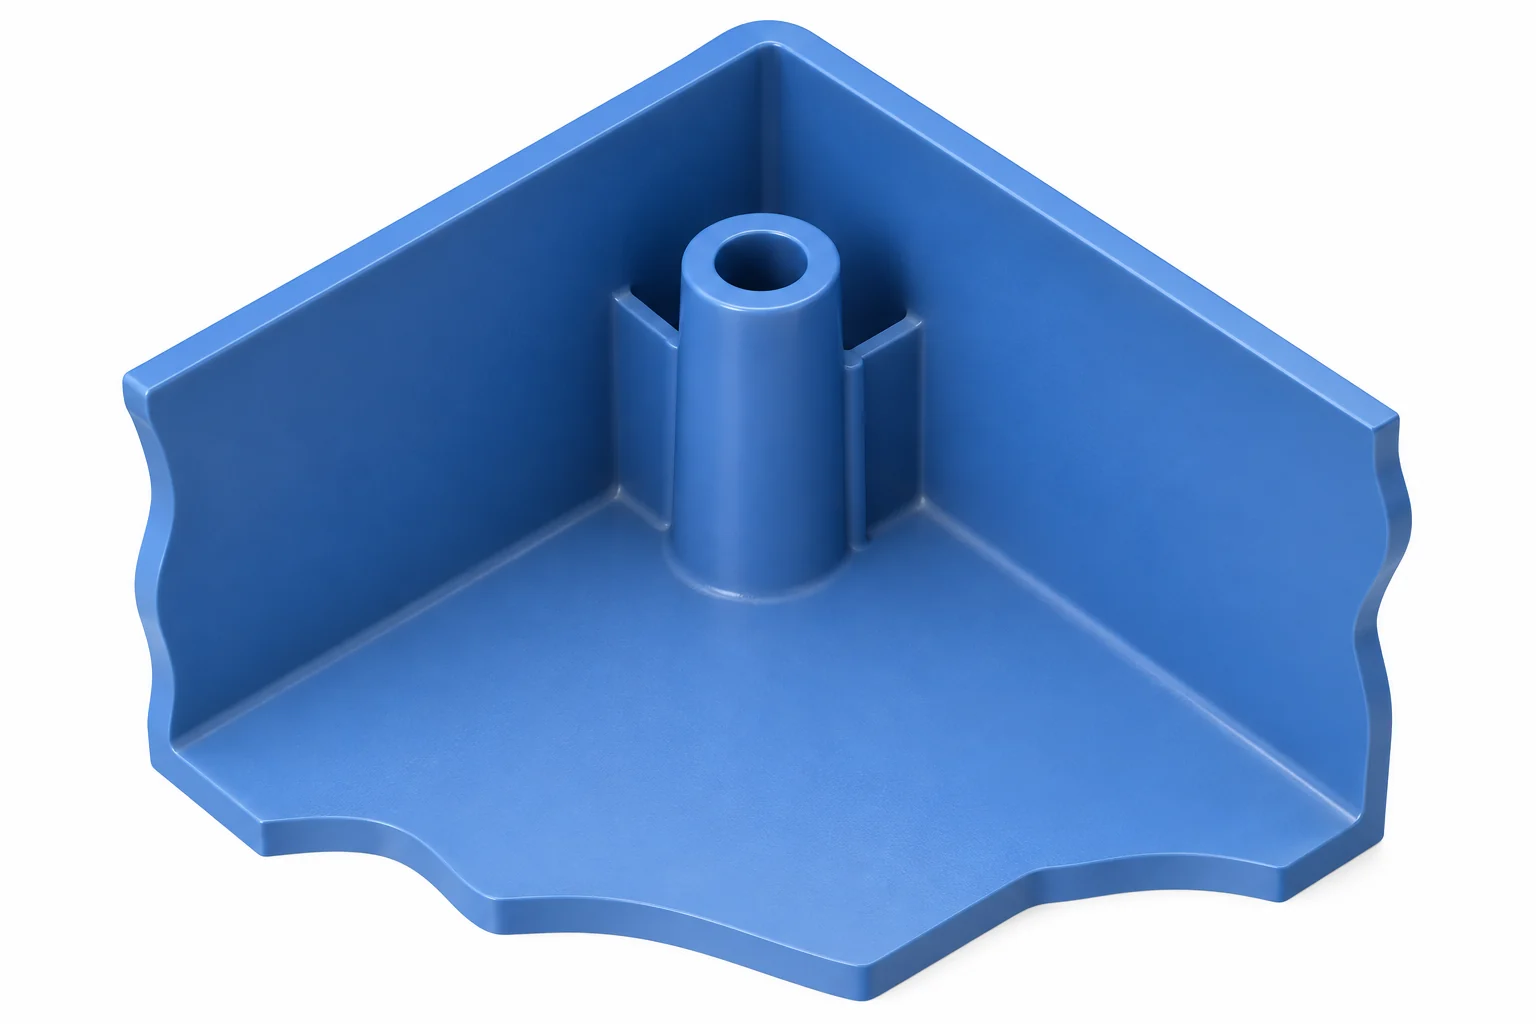
Um subcorte pode exigir uma ação lateral, outra configuração de ferramenta ou uma alteração no projeto. O exemplo de projeto da BASF também ilustra por que a localização do canal de injeção (gate) e a espessura local da parede devem constar da análise antes da fabricação do molde. [4] Compare projetos funcionalmente aceitáveis para ambas as rotas e identifique quaisquer alterações geométricas que exijam aprovação de engenharia.
Calcule o ponto de equivalência de custo com base em orçamentos comparáveis
Comece com a mesma quantidade de peças aprovadas, requisitos de material, acabamento e escopo de inspeção. Separe a cobrança fixa do custo recorrente por peça aprovada. O modelo simplificado é custo total = F + vN, onde F é o custo fixo, v é o custo por peça e N é a quantidade. O custo médio é F/N + v. A aula sobre custos de fabricação do MIT explica essa distinção. [5]
Considere estas entradas hipotéticas em USD para um lote: CNC tem uma taxa fixa de $500 e $25 por peça aceita; moldagem tem uma taxa fixa de $5,500 e $5 por peça aceita. Suponha que ambas incluam a preparação acordada, o trabalho nas peças acabadas e a inspeção. Essas são entradas didáticas, não preços de mercado nem cotações; frete e impostos estão excluídos.
| Quantidade aceita | CNC total | Total da moldagem |
|---|---|---|
| 100 peças | $3,000 | $6,000 |
| 250 peças | $6,750 | $6,750 |
| 500 peças | $13,000 | $8,000 |
Com uma taxa fixa maior para moldagem, mas um custo recorrente menor, o ponto de equilíbrio é:
N = (Fmold − FCNC) ÷ (vCNC − vmold)
Aqui: ($5,500 − $500) ÷ ($25 − $5) = 250 peças.
Agora adicione uma modificação hipotética do molde no valor de $2,000, antes da produção, mantendo inalterados os demais parâmetros. O ponto de equilíbrio passa para 350 peças. Este exemplo ilustra por que a estabilidade do projeto é essencial; ele não estabelece uma quantidade universal de mudança de processo.
O ponto de equilíbrio é apenas uma comparação de custos entre rotas tecnicamente viáveis. Ele não indica se uma classe de resina está disponível, se a peça moldada passará nos testes exigidos ou se a ferramenta estará pronta na data exigida. Compare quantidades comprometidas com base na mesma revisão liberada; uma previsão otimista de vida útil pode ocultar o custo de modificar o molde antes que esse volume seja atingido.
Utilize uma demanda credível para a revisão relevante do projeto. Recalcule caso descontos por volume, configurações repetidas, taxas experimentais, margens para peças rejeitadas ou substituição de ferramentas alterem os parâmetros de entrada. Se a moldagem tiver tanto uma taxa fixa igual ou superior quanto um custo por peça igual ou superior, este modelo não oferece vantagem de custo. Nosso guia de custos de usinagem explica os CNC componentes de custo com mais detalhes.
Aprove o cambio de processo, não apenas o preço
Suponha que uma carcaça exija um pequeno ensaio de montagem enquanto o layout dos conectores ainda está em mudança. Usinar o grau de material em estoque disponível é uma rota sensata inicial quando o ensaio verifica se a placa entra corretamente, se a tampa fecha e se os cabos se conectam. O processo pode ser alterado após esse ensaio, sem tratar um molde de produção como uma ferramenta de desenvolvimento.
Se o próximo teste verificar se um encaixe por pressão fino resiste a aberturas repetidas ou se uma característica sob carga permanece íntegra ao longo de uma linha de solda, corresponder à forma CAD não é suficiente. Uma amostra usinada não experimentou o fluxo pretendido da resina, o resfriamento ou a ejeção. Use amostras provenientes de um processo de moldagem representativo para essas questões dependentes do processo, com a resina especificada e as condições adequadas. Uma vez que as interfaces estejam estáveis e as amostras moldadas atendam aos requisitos, compare a quantidade aprovada para pedidos repetidos com os custos totais de ferramental e produção. [1] [3]
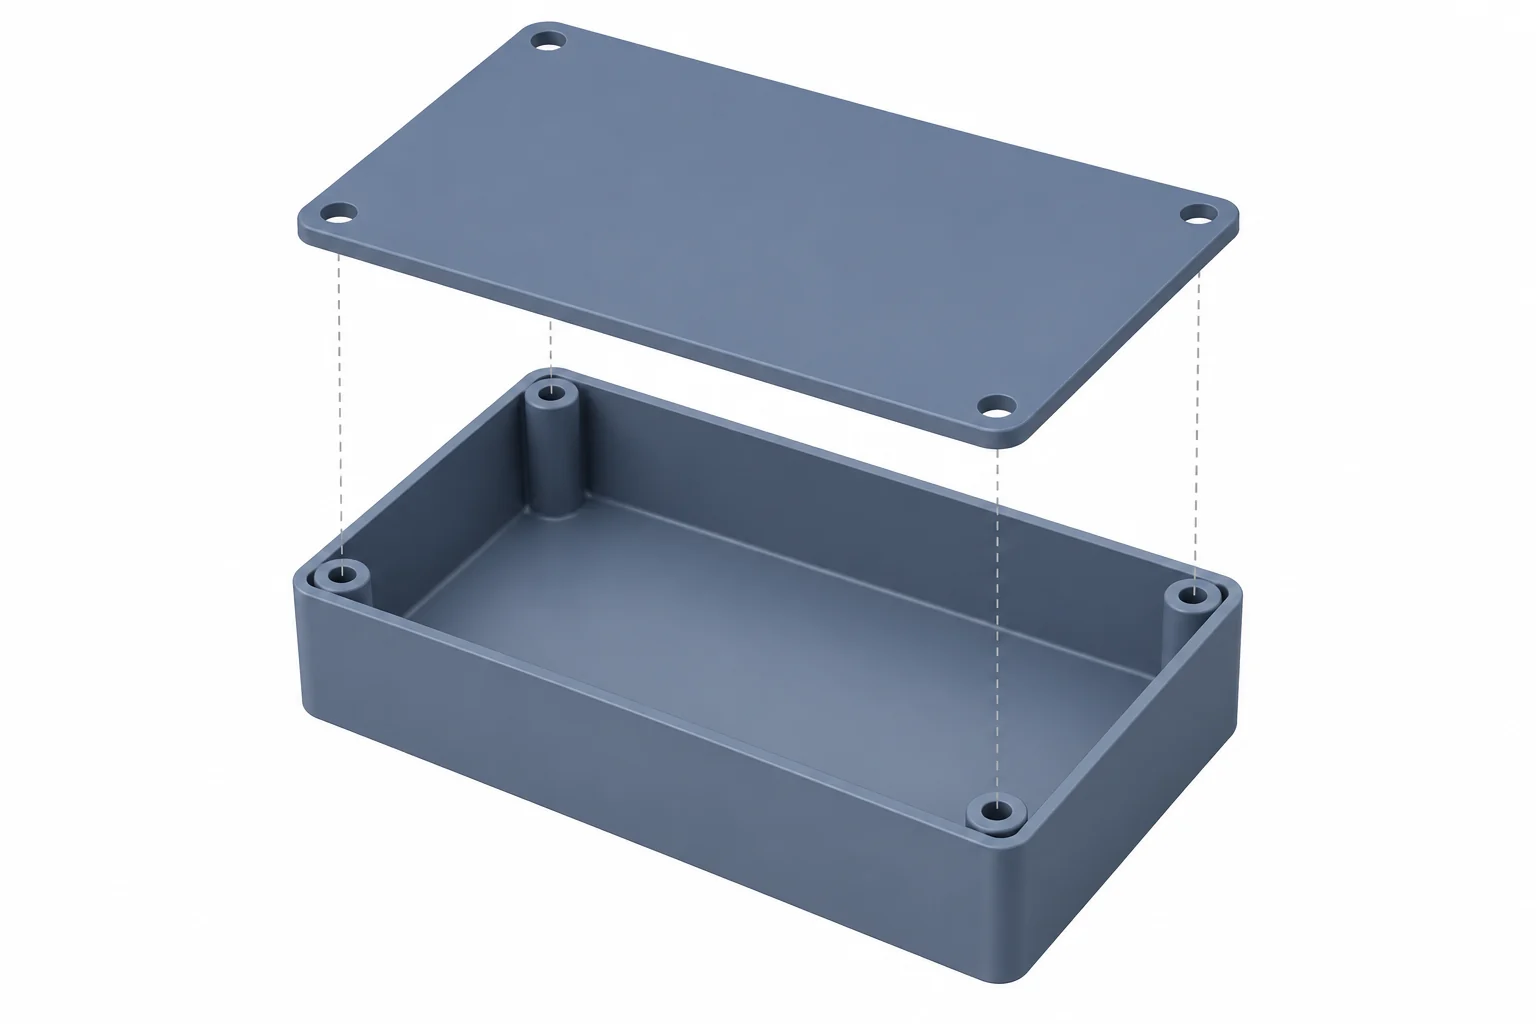
Amostras moldadas podem revelar linhas de solda onde frentes de fluxo se encontram ou distorções associadas à retração desigual. Sua relevância depende da localização, do material e da função. O guia de solução de problemas da BASF trata esses aspectos como questões de processo e projeto, não como defeitos cuja ocorrência seja excluída apenas por uma correspondência com o contorno CAD. [3]
Antes de mudar o processo, finalize três decisões:
- Liberação do projeto: concorde com a revisão da moldagem, o material, as interfaces e as marcas aceitáveis de canal de injeção ou de ejetores.
- Aceitação: inspecione as dimensões exigidas e o estado superficial, realize testes funcionais relevantes e defina como será verificada a variação na produção. Nenhum dos dois processos supera o outro em todos os critérios de tolerância.
- Entrega: distinga o primeiro lote aprovado de pedidos repetidos. Inclua a fabricação do molde e os ensaios para a moldagem; inclua o estoque de matéria-prima, a programação e os preparativos para fixação na usinagem. Compare os cronogramas reais fornecidos pelos fornecedores.
Mantenha a usinagem quando a flexibilidade ou o material em estoque exigido superarem as economias potenciais por unidade. Avance para a moldagem quando o projeto, o material, a validação do processo e a demanda justificarem o investimento. Para as etapas CNC, nosso serviço de prototipagem e produção explica o planejamento de amostras e pedidos repetidos.
Perguntas sobre mudança de processos
Uma peça moldada também pode ser usinada CNC?
Sim, características selecionadas podem ser usinadas após a moldagem, desde que haja folga de material adequada, acesso das ferramentas e um método confiável para posicionamento e fixação da peça. Inclua essa operação no plano de custos e aceitação; não presuma que uma parede moldada fina possa suportar qualquer usinagem secundária.
Como um molde existente altera essa comparação?
Compare os custos ainda pendentes. Um molde utilizável, já pago, pode eliminar um grande novo investimento, mas a transferência, reparo, ensaios e vida útil restante do molde ainda são relevantes. Não cobre novamente a compra original do molde ao comparar apenas os custos evitáveis do próximo pedido.
Fontes
- Ensinger, Formas em Estoque: Plásticos Utilizados na Tecnologia Aeroespacial, p. 18, “Influência do processo de fabricação nos resultados dos ensaios.”
- Ensinger, Perguntas Frequentes: Plásticos de Engenharia, estabilidade dimensional, tensões de usinagem e condicionamento.
- BASF, Problemas na Moldagem por Injeção de Termoplásticos de Engenharia: Causas e Soluções, seções sobre linhas de solda, marcas de retração, desmoldagem e deformação.
- Andreas Wonisch, BASF Ultrasim, Como melhorar seus projetos de moldagem por injeção, alterações de projeto, espessura de parede e recortes.
- MIT OpenCourseWare, 2.008 Primavera 2025, Aula 17: Custo de Fabricação, modelo de custos fixos e variáveis. O exemplo numérico acima utiliza entradas hipotéticas separadas.



