Op deze pagina
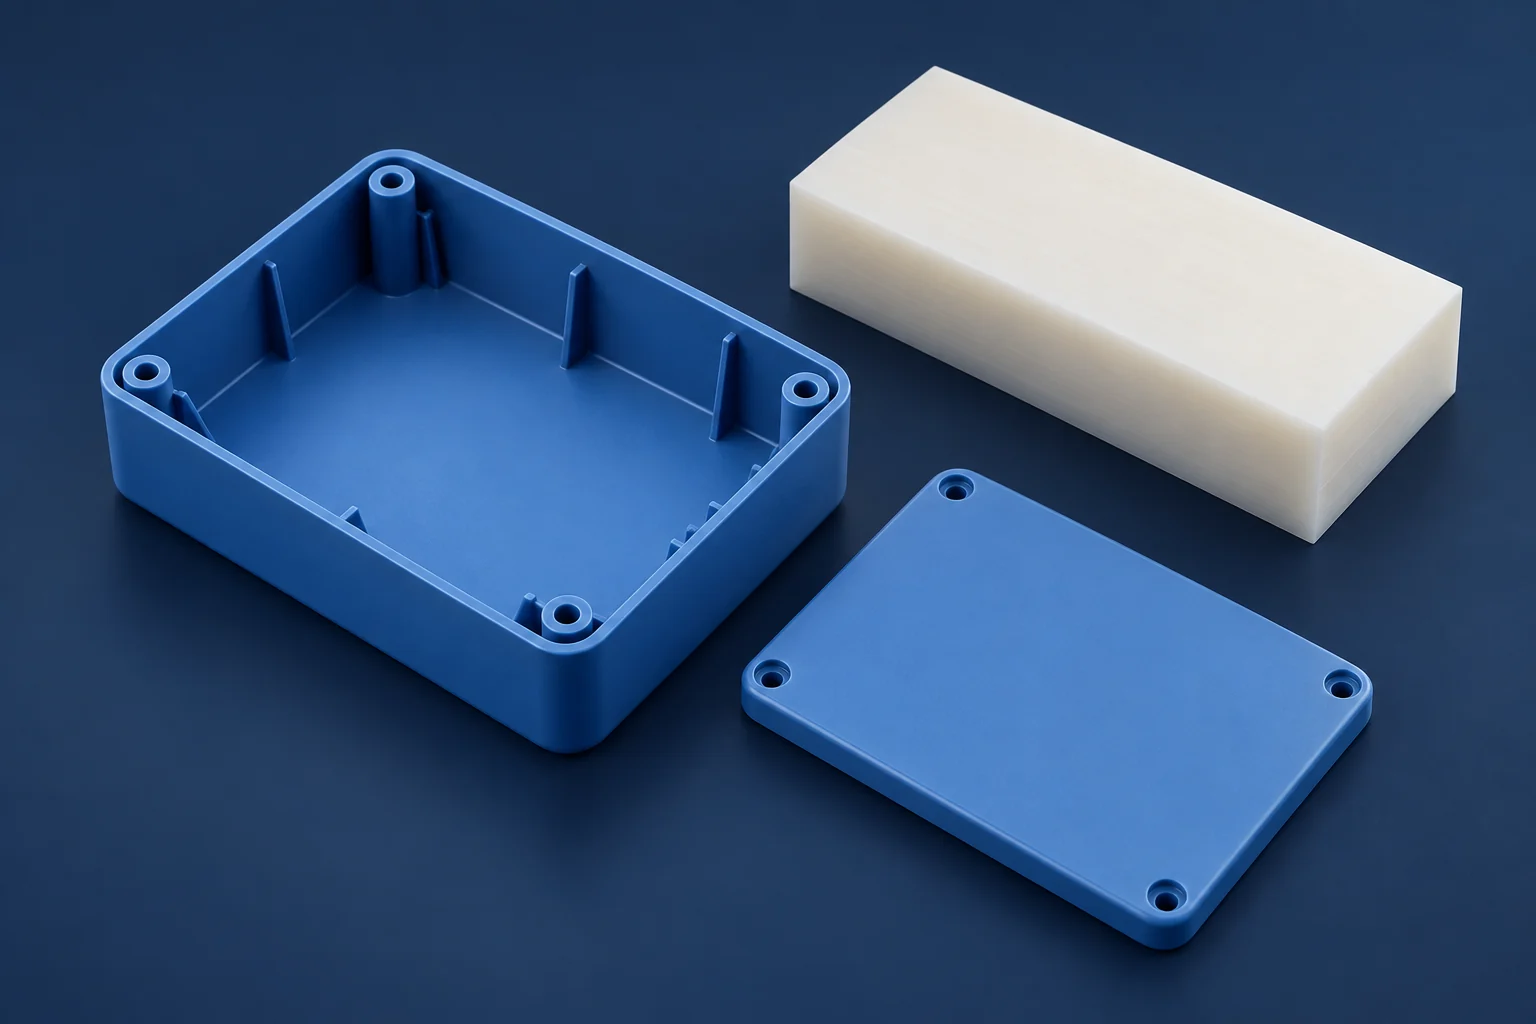
CNC bewerking is vaak geschikt voor kunststofonderdelen die nog in ontwikkeling zijn, in kleine aantallen nodig zijn of zijn gespecificeerd in een beschikbaar voorraadmateriaal. Spuitgieten wordt een sterker kandidaat wanneer het ontwerp stabiel is, het onderdeel succesvol kan worden gevormd en de vastgelegde vraag de investering in gereedschap rechtvaardigt.
De keuze hangt af van meer dan alleen de hoeveelheid. Een lage eenheidsprijs voor spuitgegoten onderdelen is alleen nuttig als het eindproduct voldoet aan de eisen op het gebied van materiaal, assemblage en acceptatie. Deze vergelijking betreft thermoplastische onderdelen; metaalspuitgieten en gieten vereisen een andere beoordeling.
Toepassingsgebied van elk proces
CNC bewerking snijdt een onderdeel uit voorraadmateriaal, zoals platen of staven. Bij spuitgieten wordt een mal gevuld met gesmolten polymeer, waarna het onderdeel wordt afgekoeld en uit de mal geëjecteerd. CNC vermijdt een specifieke spuitgietmal, maar programmering, snijgereedschappen, spanmiddelen en instellingen brengen nog steeds kosten met zich mee.
| Bestelling of onderdeelvereiste | CNC bewerking | Spuitgieten |
|---|---|---|
| Verwachte ontwerpwijzigingen | Pas het programma en de opspanning indien nodig aan | Beoordeel wijzigingen voordat u zich bindt aan de mal |
| Kleine of onzekere vraag | Beperkt vaak de initiële investering in gereedschap | Neem gereedschaps- en proefproductiekosten op in de vergelijking |
| Stabiele herhaalde vraag | Berekende kosten voor herhaalde instelling en bewerking | Kan de gereedschapskosten spreiden over meer geaccepteerde onderdelen |
| Dunne wanden, ribben en versterkingsbossen | Controleer toegankelijkheid en ondersteuning tijdens de bewerking | Controleer vulgedrag, koeling en uitwerping uit de mal |
Vergelijk het daadwerkelijke materiaal en de eindtoestand
“ABS”, “nylon” of “POM” identificeert een materiaalfamilie, niet een onderling uitwisselbare productiespecificatie. Controleer de voorraadkwaliteit en afmetingen voor bewerking, en de harskwaliteit en toevoegingen voor spuitgieten. Beschikbaarheid in één vorm garandeert niet de beschikbaarheid in de andere vorm.
Ook de verwerkingsmethode beïnvloedt de eigenschappen. Ensinger beschrijft hoe stroomoriëntatie en thermische geschiedenis verschillen tussen spuitgegoten monsters en geëxtrudeerd voorraadmateriaal; de koelgeschiedenis is met name relevant voor kristalliniteit in halfkristallijne polymeren. Vergelijk relevante gegevens voor het beoogde proces en de beoogde toestand, in plaats van een testwaarde van de hars direct over te nemen voor een bewerkt onderdeel. [1]
Voor dimensionele eisen dient u rekening te houden met bewerkingsspanningen en eventuele relevante vochtconditionering. Definieer de toestand waarin het onderdeel wordt geïnspecteerd en gebruikt. [2] Onze plastic CNC bewerkingspagina behandelt materiaalkeuzes en kenmerken voor de bewerking van halffabrikaten.
De vormgeving kan moeten worden aangepast.
Een gefreesde uitsparing vereist een freesgereedschap dat zowel de bodem als de wanden kan bereiken, terwijl het werkstuk steun blijft ontvangen. Diepe, smalle ruimten, kleine interne hoeken en dunne, niet-ondersteunde wanden kunnen dit bemoeilijken. Een vorm die handig is om uit een massief blok te bewerken, is niet automatisch geschikt voor spuitgieten.
Bij spuitgieten dient u wandovergangen, verstevigingsribben en schroefbossen gezamenlijk te beoordelen. Plaatselijke verdikkingen kunnen krimp of interne holtes veroorzaken tijdens het afkoelen van het materiaal. Uitloop (de conische vorm die het losmaken van het onderdeel uit de matrijs vergemakkelijkt) en ondercuts beïnvloeden hoe de matrijs opent en het onderdeel wordt uitgeworpen. Er bestaat geen enkele uitloophoek die geschikt is voor elk materiaal, elke diepte en elk oppervlakstructuur. [3]
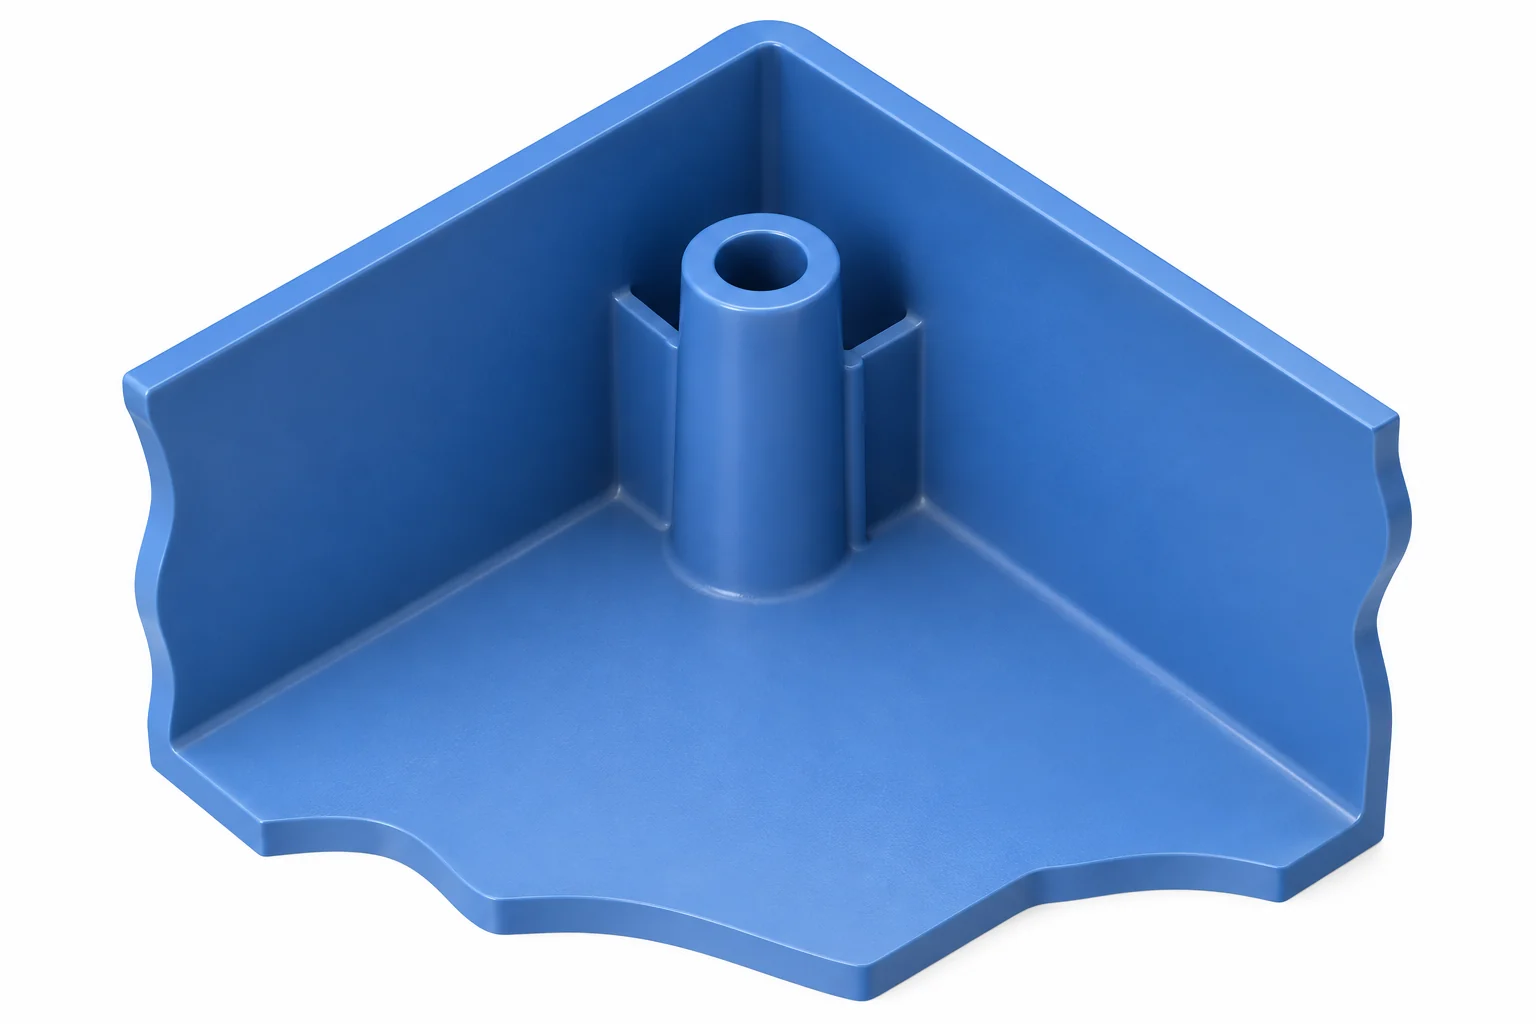
Een ondercut kan een zijdelingse actie, een andere gereedschapsopstelling of een wijziging in de constructie vereisen. Het ontwerpvoorbeeld van BASF laat ook zien waarom de positie van de gietopening (gate) en de lokale wanddikte al vóór de fabricage van de matrijs moeten worden beoordeeld. [4] Vergelijk functioneel aanvaardbare ontwerpen voor beide productiemethoden en identificeer eventuele geometrische wijzigingen die technische goedkeuring vereisen.
Bereken het kostenoverslagpunt op basis van vergelijkbare offertes.
Begin met dezelfde goedgekeurde hoeveelheid onderdelen, materiaaleisen, afwerking en inspectieomvang. Splits de vaste kosten van de terugkerende kosten per goedgekeurd onderdeel. Het eenvoudige model is totale kosten = F + vN, waarbij F de vaste kosten zijn, v de kosten per onderdeel en N de hoeveelheid. De gemiddelde kosten bedragen F/N + v. De les over productiekosten van MIT legt dit onderscheid uit. [5]
Overweeg deze hypothetische USD-inputs voor één partij: CNC heeft een vaste kostenpost van $500 en $25 per goedgekeurd onderdeel; spuitgieten heeft een vaste kostenpost van $5,500 en $5 per goedgekeurd onderdeel. Neem aan dat beide de overeengekomen voorbereiding, bewerking van het afgewerkte onderdeel en inspectie omvatten. Dit zijn instructieve inputs, geen marktprijzen of offertes; vervoerskosten en belastingen zijn uitgesloten.
| Goedgekeurde hoeveelheid | CNC totaal | Spuitgiet-totaal |
|---|---|---|
| 100 onderdelen | $3,000 | $6,000 |
| 250 onderdelen | $6,750 | $6,750 |
| 500 onderdelen | $13,000 | $8,000 |
Met een hogere vaste kostenpost voor het vormen, maar lagere terugkerende kosten, ligt het kruispunt op:
N = (Fmold − FCNC) / (vCNC − vmold)
Hier: ($5,500 − $500) / ($25 − $5) = 250 onderdelen.
Voeg nu een hypothetische wijziging van de matrijs toe voor $2,000, voordat de productie begint, terwijl alle andere invoerwaarden ongewijzigd blijven. Het kruispunt verschuift naar 350 onderdelen. Dit voorbeeld laat zien waarom ontwerpstabilliteit belangrijk is; het stelt geen universele overschakelhoeveelheid vast.
Gebruik een vraag die geloofwaardig is voor de betreffende ontwerphervisie. Herbereken indien hoeveelheidskortingen, herhaalde instellingen, proefkosten, toegestane afkeurpercentages of vervangende gereedschappen de invoerwaarden wijzigen. Indien het spuitgieten zowel een gelijke of hogere vaste kostenpost als een gelijke of hogere kost per onderdeel heeft, biedt dit model geen kostenvoordeel. Onze machining cost guide legt de CNC kostencomponenten uitgebreider uit.
Keur de proceswijziging goed, niet alleen de prijs
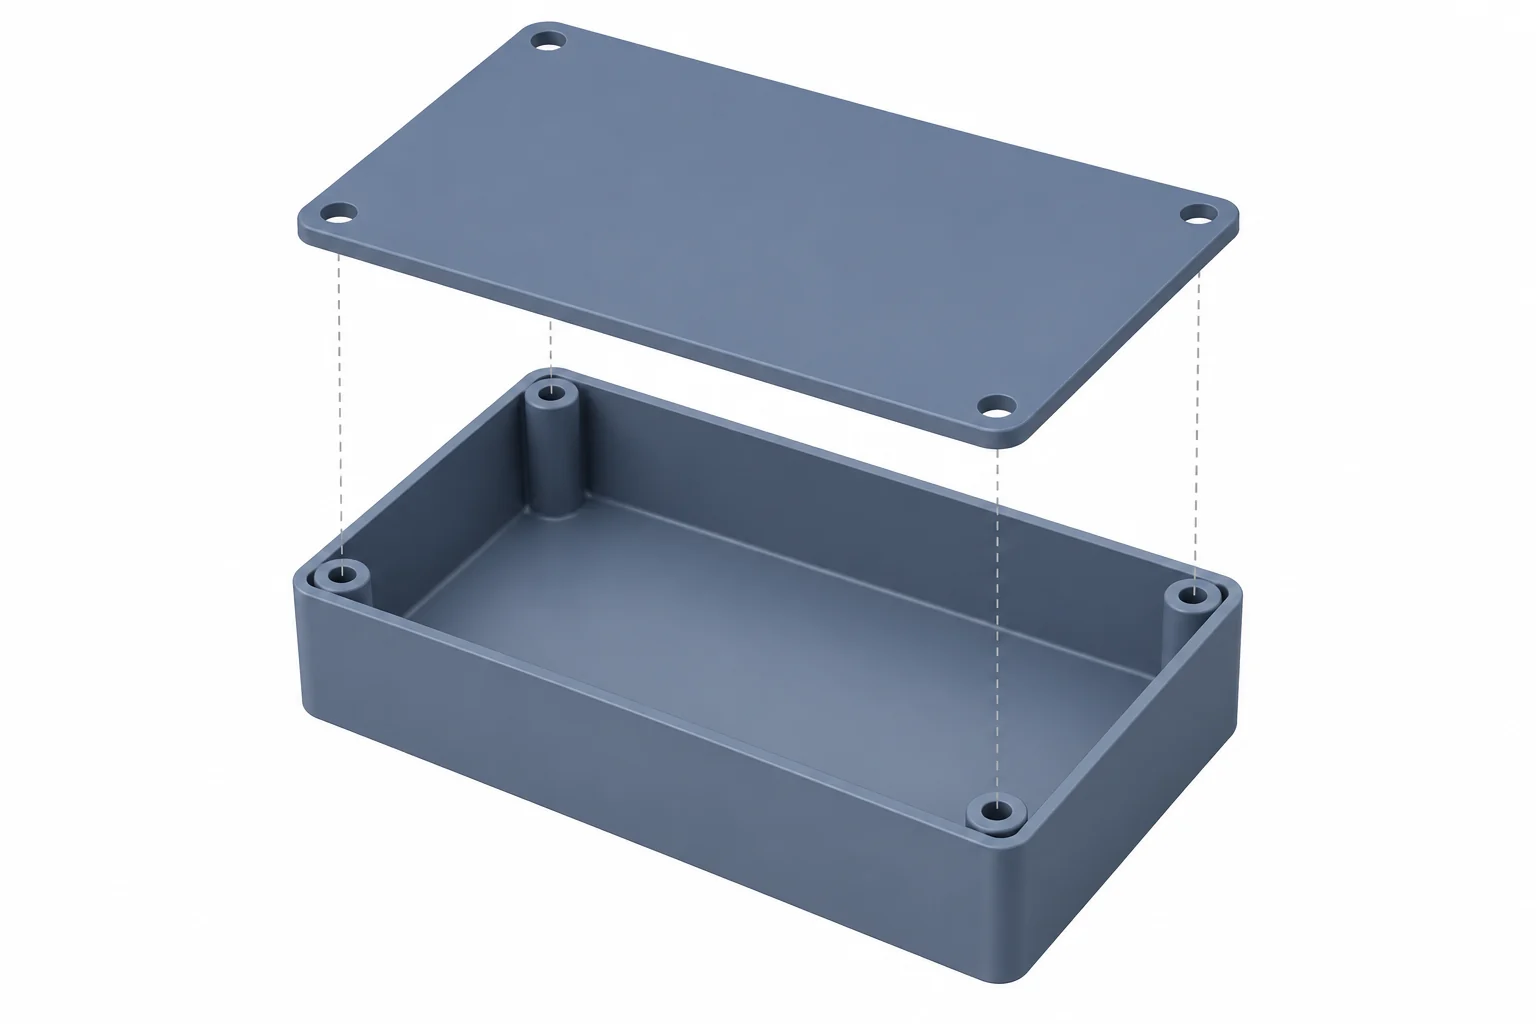
Voor een kunststof behuizing kan een gefreesd monster helpen bij het controleren van de pasvorm van de deksel en de bevestigingsgeometrie. Het kan echter niet aantonen hoe de beoogde matrijs het onderdeel vult, afkoelt of vrijgeeft.
Gespoten monsters kunnen laslijnen blootleggen waar stromingsfronten samenkomen, of vervorming ten gevolge van ongelijkmatige krimp. Hun relevantie hangt af van locatie, materiaal en functie. De probleemoplossingsgids van BASF behandelt deze aspecten als vraagstukken op het gebied van proces en ontwerp, niet als gebreken die automatisch worden uitgesloten door een overeenkomstige CAD-contour. [3]
Voordat u overschakelt, dient u drie beslissingen definitief te nemen:
- Ontwerpafgifte: kom overeen over de spuitgietversie, het materiaal, de interfaces en aanvaardbare gietpoort- of uitwerpermarkeringen.
- Acceptatie: controleer de vereiste afmetingen en oppervlaktoestand, test relevante functies en stel vast hoe productievariatie zal worden gecontroleerd. Geen van beide processen is superieur bij elke tolerantievergelijking.
- Levering: maak onderscheid tussen de eerste goedgekeurde partij en herhalende bestellingen. Neem bij spuitgieten de gereedschapsvervaardiging en proefruns op; neem bij freesbewerking de grondstofvoorraad, programmeerwerk en voorbereiding van de opslag op. Vergelijk de daadwerkelijke leverplannen van de leveranciers.
Blijf bewerken wanneer flexibiliteit of het vereiste grondmateriaal zwaarder weegt dan de mogelijke besparingen per stuk. Ga over op spuitgieten wanneer het ontwerp, het materiaal, de procesvalidatie en de vraag de investering ondersteunen. Voor de CNC-fases legt onze prototype- en productiedienst uit hoe u monster- en herhalingsbestellingen plant.
Vragen over het wijzigen van processen
Kan een spuitgegoten onderdeel ook CNC bewerkt worden?
Ja, geselecteerde kenmerken kunnen na het spuitgieten worden bewerkt, mits er voldoende materiaalovermaat aanwezig is, toegang voor gereedschap mogelijk is en een betrouwbare manier bestaat om het onderdeel te positioneren en vast te houden. Neem deze bewerking op in het kosten- en acceptatieplan; ga er niet vanuit dat een dunne spuitgegoten wand geschikt is voor een secundaire bewerking.
Hoe beïnvloedt een bestaande mal de vergelijking?
Vergelijk de nog resterende kosten. Een bruikbare, reeds afgeloste mal kan een grote nieuwe investering elimineren, maar overdracht, reparatie, proefruns en resterende levensduur van de mal blijven van belang. Bereken de oorspronkelijke aankoopkosten van de mal niet opnieuw bij het vergelijken van alleen de vermijdbare kosten van de volgende bestelling.
Bronnen
- Ensinger, Stock Shapes: Plastics Used in Aerospace Technology, blz. 18, „Influence of processing on test results.”
- Ensinger, FAQ: engineering plastics, dimensionele stabiliteit, bewerkingsspanningen en conditionering.
- BASF, Injection-Molding Problems in Engineering Thermoplastics: Causes and Solutions, secties over lasnaden, inkortingen, demontageproblemen en vervorming.
- Andreas Wonisch, BASF Ultrasim, How to improve your injection molding designs, ontwerpveranderingen, wanddikte en ondercuts.
- MIT OpenCourseWare, 2.008 Spring 2025, Lecture 17: Manufacturing Cost, vast en variabel kostenmodel. Het numerieke voorbeeld hierboven gebruikt afzonderlijke hypothetische invoerwaarden.



