Sur cette page
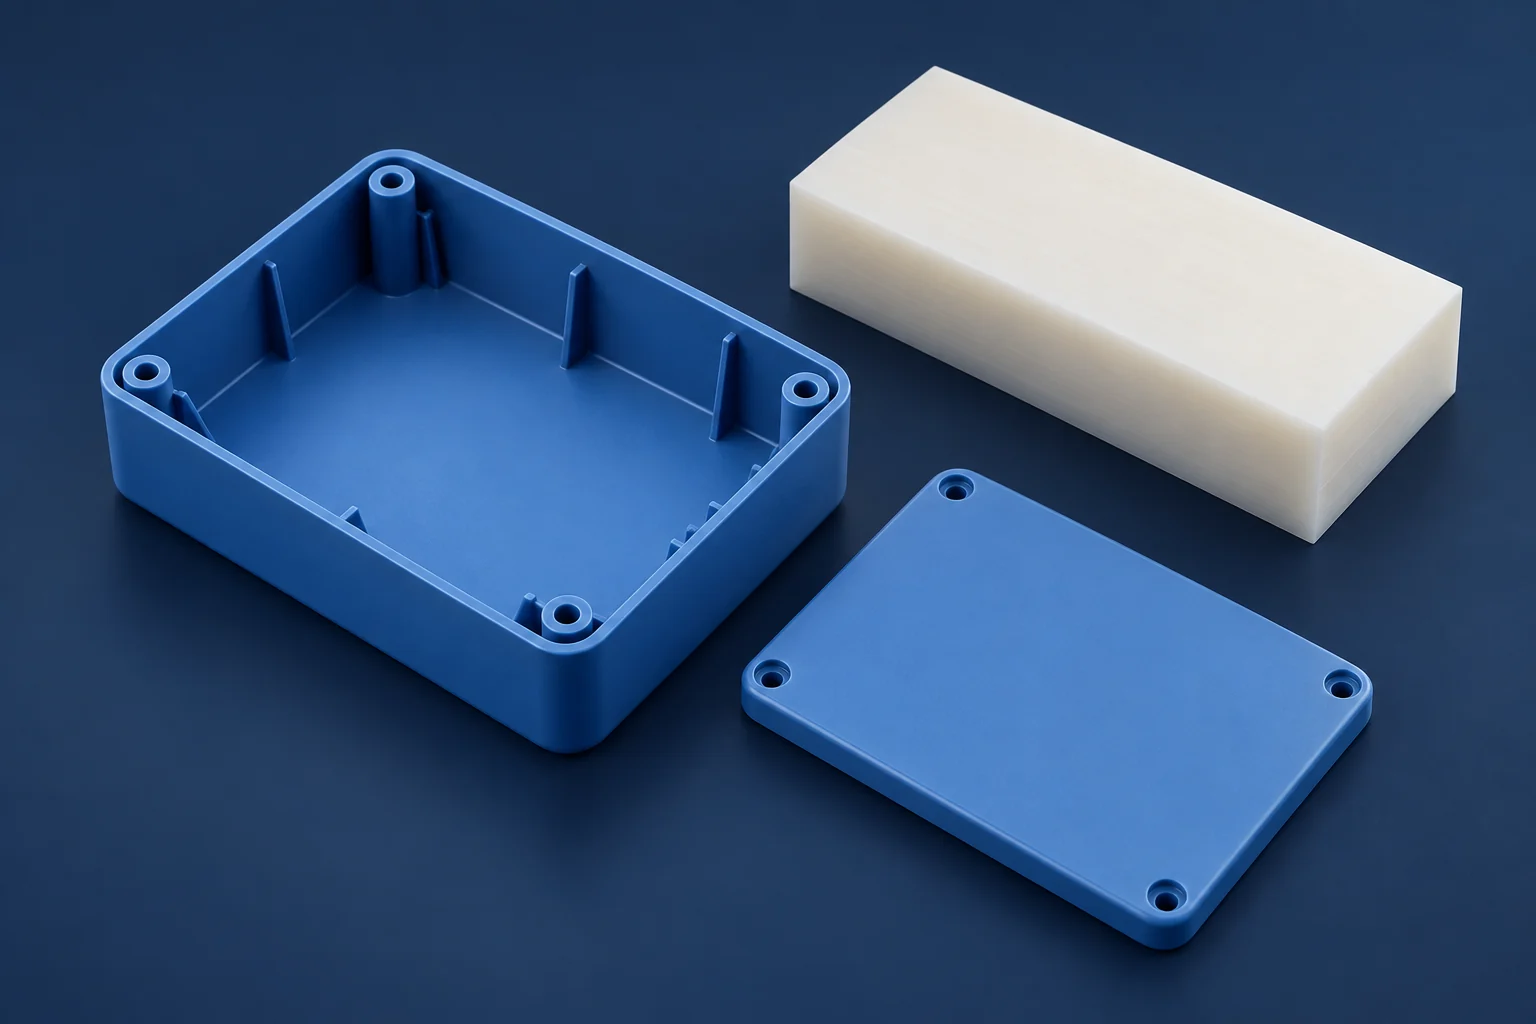
L’usinage CNC convient souvent aux pièces plastiques dont la conception évolue encore, qui sont nécessaires en petites quantités ou qui sont disponibles immédiatement sous forme de matière première en stock. Le moulage par injection devient une solution plus pertinente lorsque la conception est stabilisée, lorsque la pièce peut être correctement moulée et lorsque la demande engagée justifie l’investissement dans l’outillage.
Le passage d’un procédé à l’autre dépend de plus que de la quantité. Un prix unitaire bas en moulage n’est utile que si la pièce finie répond aux exigences relatives au matériau, à l’assemblage et à l’acceptation. Cette comparaison concerne les pièces thermoplastiques ; le moulage par injection de métaux et la fonderie nécessitent une évaluation distincte.
Domaine d’application de chaque procédé
L’usinage CNC consiste à usiner une pièce à partir d’une matière première (par exemple une plaque ou une barre). Le moulage par injection remplit un moule avec un polymère fondu, puis refroidit et éjecte la pièce. L’usinage CNC évite l’utilisation d’un moule spécifique, mais la programmation, les outils de coupe, les dispositifs de serrage et la préparation impliquent tout de même des coûts.
| Commande ou besoin en pièces | Usinage CNC | Moulage par injection |
|---|---|---|
| Modifications de conception prévues | Modifier le programme et les dispositifs de serrage selon les besoins | Évaluer les modifications avant de valider la fabrication du moule |
| Demande faible ou incertaine | Limite souvent l’engagement initial en matière d’outillage | Inclure les coûts de l’outillage et des essais dans la comparaison |
| Demande répétée stable | Facturer chaque réglage et chaque opération d’usinage | Permet de répartir le coût de l’outillage sur un plus grand nombre de pièces acceptées |
| Parois minces, nervures et bossages | Vérifier l’accès de l’outil et le support pendant l’usinage | Vérifier le remplissage, le refroidissement et l’éjection depuis le moule |
Comparer le matériau réel et l’état final de la pièce
« ABS », « nylon » ou « POM » désigne une famille de matériaux, et non une spécification de production interchangeable. Vérifiez la nuance et les dimensions de la matière première destinée à l’usinage, ainsi que la nuance de résine et les additifs utilisés pour le moulage. La disponibilité d’un matériau sous l’une de ces formes ne garantit pas sa disponibilité sous l’autre.
Le procédé de transformation influence également les propriétés. Ensinger explique comment l’orientation de l’écoulement et l’historique thermique diffèrent entre des éprouvettes moulées par injection et des matériaux extrudés ; l’historique de refroidissement est particulièrement déterminant pour la cristallinité des polymères semi-cristallins. Comparez les données pertinentes relatives au procédé et à l’état visés, plutôt que de transférer directement une valeur issue d’un essai sur résine à une pièce usinée. [1]
Pour les exigences dimensionnelles, prenez en compte les contraintes liées à l’usinage ainsi que tout conditionnement hygrométrique pertinent. Définissez l’état dans lequel la pièce sera inspectée et utilisée. [2] Notre page sur l’usinage CNC des plastiques couvre les choix de matériaux et les caractéristiques propres à la voie d’usinage à partir de matière brute.
La géométrie peut nécessiter une modification.
Une poche usinée exige un outil capable d’atteindre à la fois son fond et ses parois, tout en maintenant un soutien adéquat de la pièce. Des espaces étroits et profonds, des angles internes réduits ainsi que des parois minces non supportées peuvent rendre cette opération difficile. Une forme aisément découpable à partir d’un bloc massif n’est pas automatiquement adaptée au moulage par injection.
Pour le moulage, examinez conjointement les transitions d’épaisseur de paroi, les nervures et les bossages pour vis. Des masses locales épaisses peuvent provoquer des retraits ou des vides internes lors du refroidissement du matériau. L’angle d’éjection — c’est-à-dire la conicité facilitant le démoulage d’une surface — et les sous-dépouilles influencent l’ouverture du moule et l’éjection de la pièce. Aucun angle d’éjection unique n’est adapté à tous les matériaux, profondeurs et textures. [3]
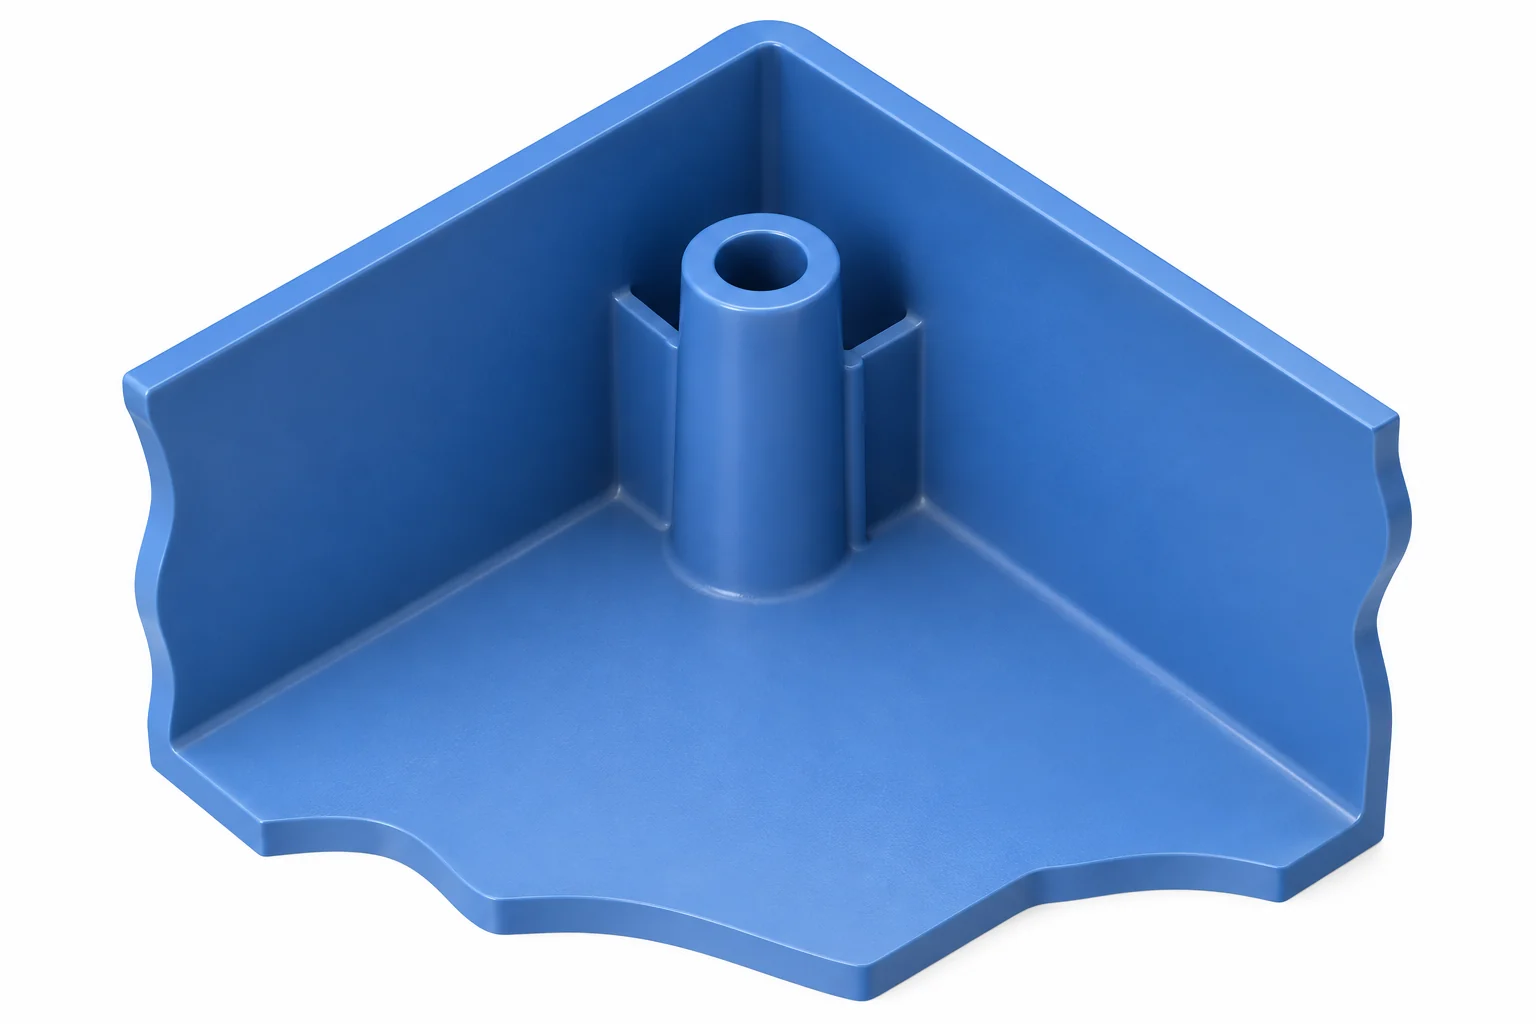
Une sous-dépouille peut nécessiter une action latérale, une autre configuration d’outillage ou une modification de conception. L’exemple de conception de BASF illustre également pourquoi l’emplacement du seuil d’injection et l’épaisseur locale de paroi doivent être inclus dans l’examen préalable à la fabrication de l’outillage. [4] Comparez les conceptions fonctionnellement acceptables pour les deux procédés et identifiez toute modification géométrique nécessitant une validation technique.
Calculez le seuil de rentabilité entre les devis comparables.
Commencez par la même quantité de pièces acceptées, les mêmes exigences en matière de matériau, de finition et de périmètre d’inspection. Séparez la charge fixe du coût récurrent par pièce acceptée. Le modèle simplifié est coût total = F + vN, où F représente le coût fixe, v le coût unitaire par pièce et N la quantité. Le coût moyen s’exprime par F/N + v. Le cours de fabrication de MIT explique clairement cette distinction. [5]
Considérez ces données hypothétiques en USD pour un lot : CNC comporte une charge fixe de $500 et un coût de $25 par pièce acceptée ; le moulage comporte une charge fixe de $5,500 et un coût de $5 par pièce acceptée. On suppose que les deux options incluent les préparatifs convenus, les opérations sur la pièce finie et l’inspection. Il s’agit de données pédagogiques, non de prix du marché ni de devis officiels ; les frais de transport et les taxes sont exclus.
| Quantité acceptée | Total usinage CNC | Total du moulage |
|---|---|---|
| 100 pièces | $3,000 | $6,000 |
| 250 pièces | $6,750 | $6,750 |
| 500 pièces | $13,000 | $8,000 |
Avec un coût fixe plus élevé pour le moulage mais un coût récurrent plus faible, le seuil de basculement est le suivant :
N = (Fmold − FCNC) / (vCNC − vmold)
Ici : ($5,500 − $500) / ($25 − $5) = 250 pièces.
Ajoutez maintenant une modification hypothétique de moule à hauteur de $2,000 avant la production, les autres paramètres restant inchangés. Le seuil de basculement passe à 350 pièces. Cet exemple illustre pourquoi la stabilité de la conception est essentielle ; il ne définit pas une quantité universelle de passage.
Utilisez une demande crédible pour la révision de conception concernée. Recalculez si des remises sur quantité, des réglages répétés, des frais d’essai, des tolérances pour rebuts ou des outillages de remplacement modifient les entrées. Si le moulage présente à la fois un coût fixe égal ou supérieur et un coût unitaire égal ou supérieur, ce modèle n’offre aucun avantage économique. Notre guide des coûts d’usinage explique plus en détail les composantes du coût d’usinage CNC.
Approuvez le changement de procédé, pas seulement le prix.
Pour un boîtier en plastique, un échantillon usiné peut aider à vérifier l’ajustement du couvercle et sa géométrie de fixation. Il ne permet pas de démontrer comment le moule prévu remplit, refroidit ou libère la pièce.
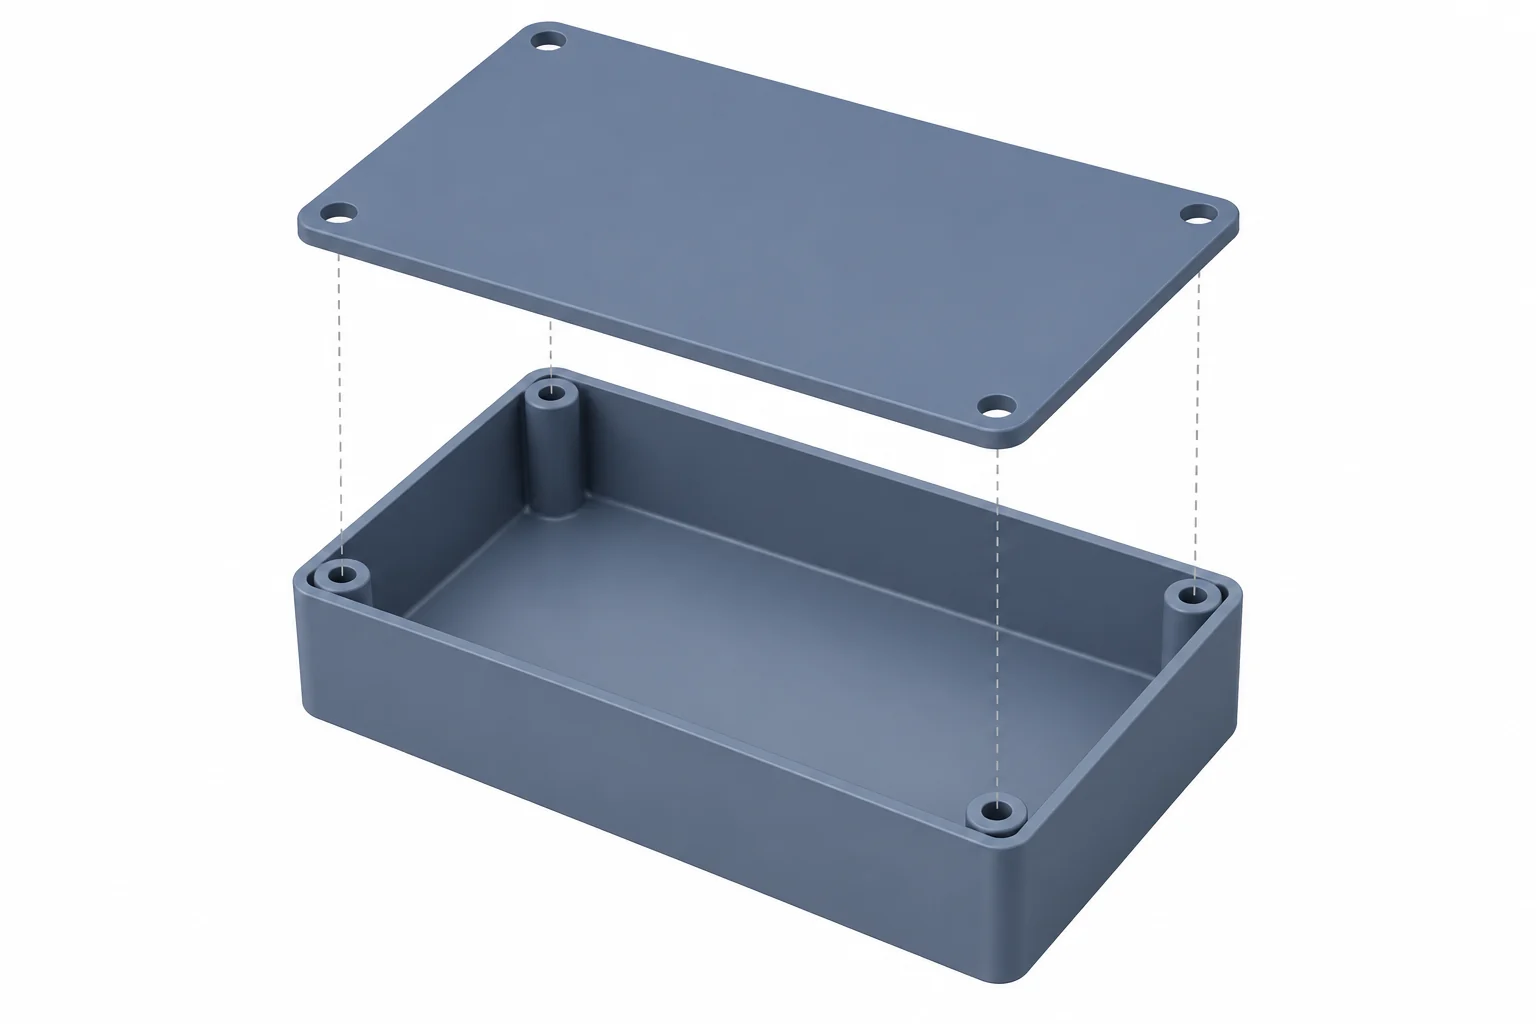
Les échantillons moulés peuvent révéler des lignes de soudure là où les fronts d’écoulement se rencontrent, ou des déformations liées à un retrait inégal. Leur importance dépend de leur emplacement, du matériau utilisé et de la fonction concernée. Le guide de dépannage de BASF traite ces phénomènes comme des questions relatives au procédé et à la conception, et non comme des défauts que la simple correspondance avec le contour CAD éliminerait automatiquement. [3]
Avant de passer à l’autre procédé, validez trois décisions :
- Validation de la conception : convenez de la version du moulage, du matériau, des interfaces et des marques acceptables de point d’injection ou d’éjection.
- Acceptation : vérifiez les dimensions requises et l’état de surface, testez les fonctions pertinentes et définissez la méthode de contrôle des variations en production. Aucun des deux procédés ne remporte systématiquement tous les comparatifs de tolérances.
- Délai de livraison : distinguez le premier lot approuvé des commandes répétées. Incluez la fabrication des outillages et les essais pour le moulage ; incluez la gestion des stocks, la programmation et la préparation des dispositifs de serrage pour l’usinage. Comparez les plannings réels fournis par les fournisseurs.
Privilégiez l’usinage lorsque la flexibilité ou la matière première requise l’emporte sur les économies potentielles par unité. Passez au moulage lorsque la conception, le matériau, la validation du procédé et la demande justifient l’investissement. Pour les étapes CNC, notre service de prototypage et de production explique la planification des échantillons et des commandes répétées.
Questions relatives à la modification des procédés
Une pièce moulée peut-elle également être usinée par CNC ?
Oui, certaines caractéristiques peuvent être usinées après le moulage, à condition qu’il y ait une réserve de matière suffisante, un accès adéquat des outils et une méthode fiable pour positionner et maintenir la pièce. Intégrez cette opération dans le plan de coûts et d’acceptation ; ne supposez pas qu’une paroi moulée fine puisse supporter un usinage secondaire quelconque.
Comment un moule existant modifie-t-il la comparaison ?
Comparez les coûts restants à engager. Un moule utilisable, déjà payé, peut supprimer un investissement majeur initial, mais le transfert, les réparations, les essais et la durée de vie résiduelle de l’outillage demeurent déterminants. N’incluez pas à nouveau l’achat initial du moule dans la comparaison des seuls coûts évitables liés à la prochaine commande.
Sources
- Ensinger, Formes standard : plastiques utilisés dans la technologie aérospatiale, p. 18, « Influence du procédé sur les résultats des essais ».
- Ensinger, FAQ : plastiques techniques, stabilité dimensionnelle, contraintes liées à l’usinage et conditionnement.
- BASF, Problèmes rencontrés lors du moulage par injection des thermoplastiques techniques : causes et solutions, sections consacrées aux lignes de soudure, aux marques de retrait, au démoulage et à la déformation.
- Andreas Wonisch, BASF Ultrasim, Comment améliorer vos conceptions pour le moulage par injection, modifications de conception, épaisseur des parois et sous-dépouilles.
- MIT OpenCourseWare, 2.008 Printemps 2025, Cours 17 : Coût de fabrication, modèle de coûts fixes et variables. L’exemple numérique ci-dessus utilise des entrées hypothétiques distinctes.



