Sur cette page
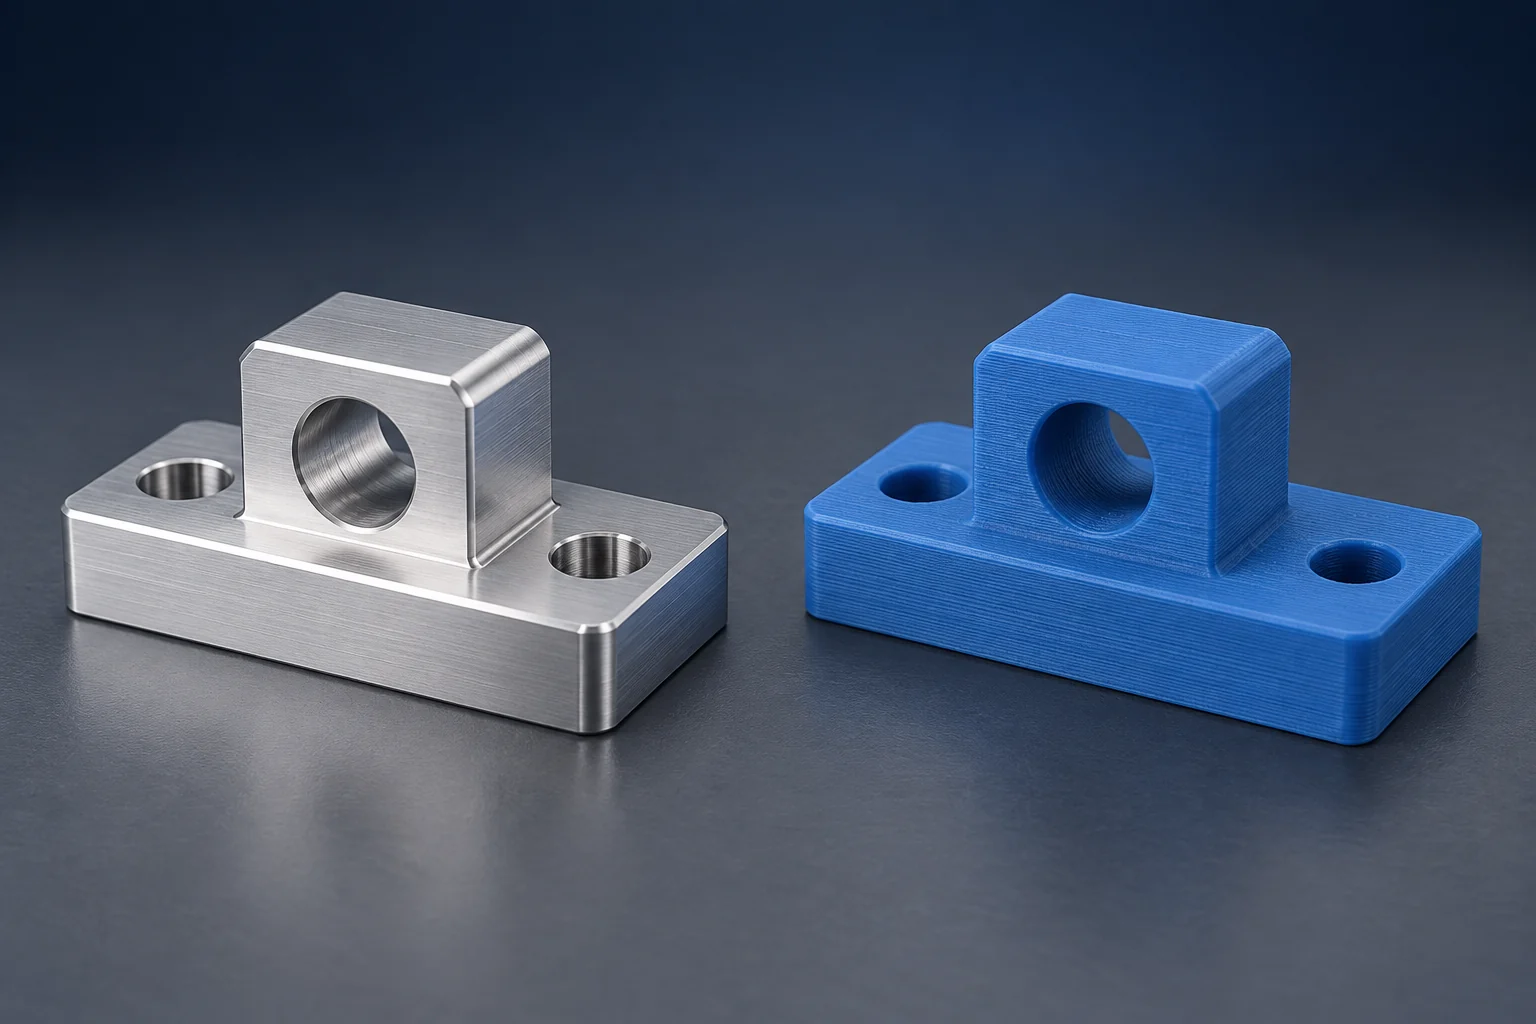
Choisissez l’usinage CNC lorsque le prototype nécessite un matériau brut spécifié et des interfaces usinées. Envisagez l’impression 3D lorsque la géométrie complexe ou les changements fréquents de forme rendent l’usinage du composant malaisé, à condition que le procédé d’impression et le matériau sélectionnés puissent satisfaire aux exigences d’essai. Un corps imprimé avec des surfaces d’assemblage usinées peut également constituer une option pratique.
La comparaison utile porte sur des pièces finies répondant aux mêmes exigences. Une impression plastique peu coûteuse et une pièce usinée en aluminium peuvent répondre à des questions différentes, même lorsqu’elles partagent un même modèle CAD.
Usinage CNC et impression 3D : les différences pratiques
L’usinage CNC retire du matériau à l’aide d’outils coupants. L’impression 3D construit une pièce couche par couche. Ici, « CNC » désigne l’usinage soustractif, tel que le fraisage et le tournage ; il s’agit d’une comparaison de méthodes de fabrication de pièces, non d’un guide d’achat de machines. Le guide du fraisage CNC explique le procédé de coupe.
| Exigence | Option usinage CNC | Option d’impression |
|---|---|---|
| Matériau spécifié | Commencez par la nuance et l’état requis du matériau brut. | Vérifiez le matériau réel fourni, le procédé appliqué et l’état final de la pièce. |
| Forme interne complexe | Nécessite un accès des outils, un autre procédé ou une conception en plusieurs parties. | Peut convenir à une construction unique ; vérifiez la nécessité de supports et le nettoyage interne. |
| Surfaces d’assemblage critiques | Planifiez l’usinage et l’inspection autour de ces caractéristiques. | Vérifiez les résultats obtenus directement après impression ou prévoyez un usinage secondaire. |
| Plusieurs révisions de conception | Réévaluez la programmation, le serrage et le matériau brut pour chaque modification. | Réévaluez l’orientation, les supports et les opérations de finition pour chaque modification. |
« Impression 3D » ne désigne ni un matériau unique ni une classe unique de précision. L’extrusion de filament (FFF/FDM), l’impression de résine (SLA), l’impression de polymère sur lit de poudre (SLS) et la fusion sur lit de poudre métallique produisent des structures différentes et nécessitent des finitions distinctes. Nommez le procédé prévu lors de la comparaison d’un devis ou d’un échantillon d’essai. [1]
Le comportement du matériau prime sur la désignation du procédé
Si un plan exige une nuance et un état thermique spécifiques d’aluminium, une impression polymère ne constitue pas un spécimen équivalent pour la rigidité ou la réponse thermique. Elle peut toutefois rester utile pour vérifier l’encombrement d’installation. De même, deux matériaux désignés comme « nylon » ne partagent pas nécessairement la même formulation, le même conditionnement ou le même comportement.
Pour les polymères imprimés, la liaison entre couches, les vides et la direction de dépôt peuvent influencer la réponse à la charge. L’analyse des polymères du NIST explique pourquoi les caractéristiques du matériau et les conditions de fabrication doivent être incluses dans l’évaluation des propriétés mécaniques. Un paramètre de remplissage plein (solid-fill) à lui seul ne garantit pas l’équivalence avec un matériau usiné brut. [1]
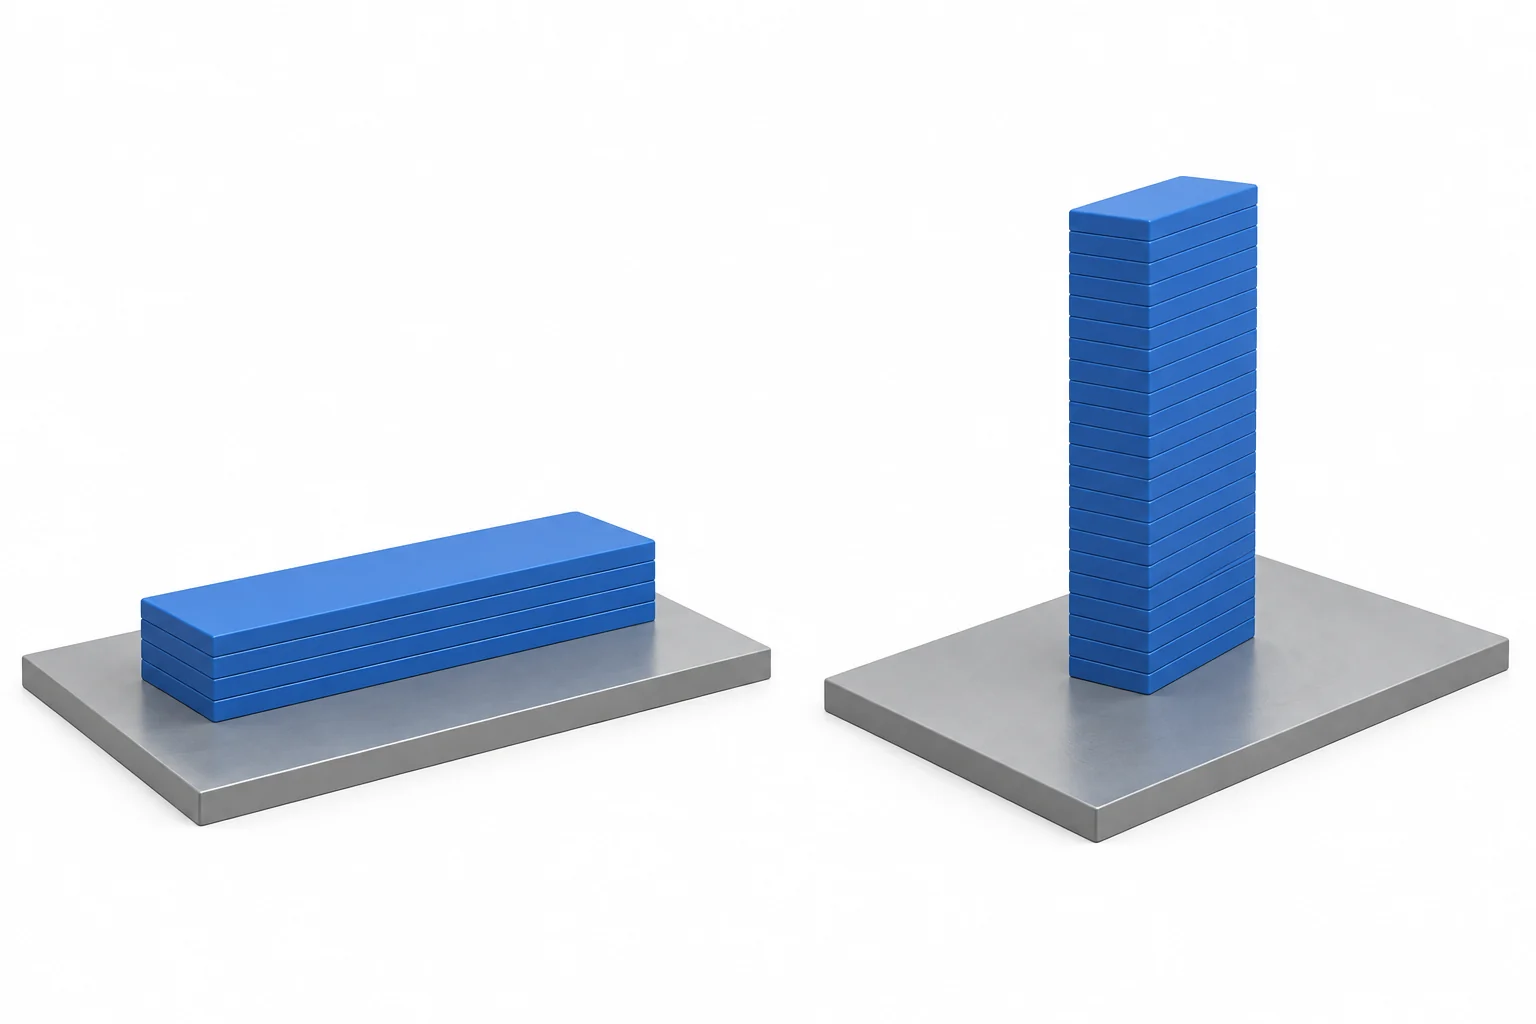
L’impression métallique exige également une évaluation spécifique au procédé. L’analyse du NIST sur la fusion laser en lit de poudre identifie la microstructure et les défauts parmi les causes des propriétés mécaniques directionnelles en traction. Cela ne signifie pas que tout métal imprimé est systématiquement moins résistant que tout alliage laminé. [2]
Comparez les données matériaux applicables dans l’état requis, y compris la propriété pertinente : rigidité, résistance, réponse à la température ou résistance à l’usure. Notre guide des matériaux et de la conception de pièces couvre la nuance, la forme brute et l’état dans la spécification de la pièce.
Séparez la géométrie complexe des interfaces critiques.
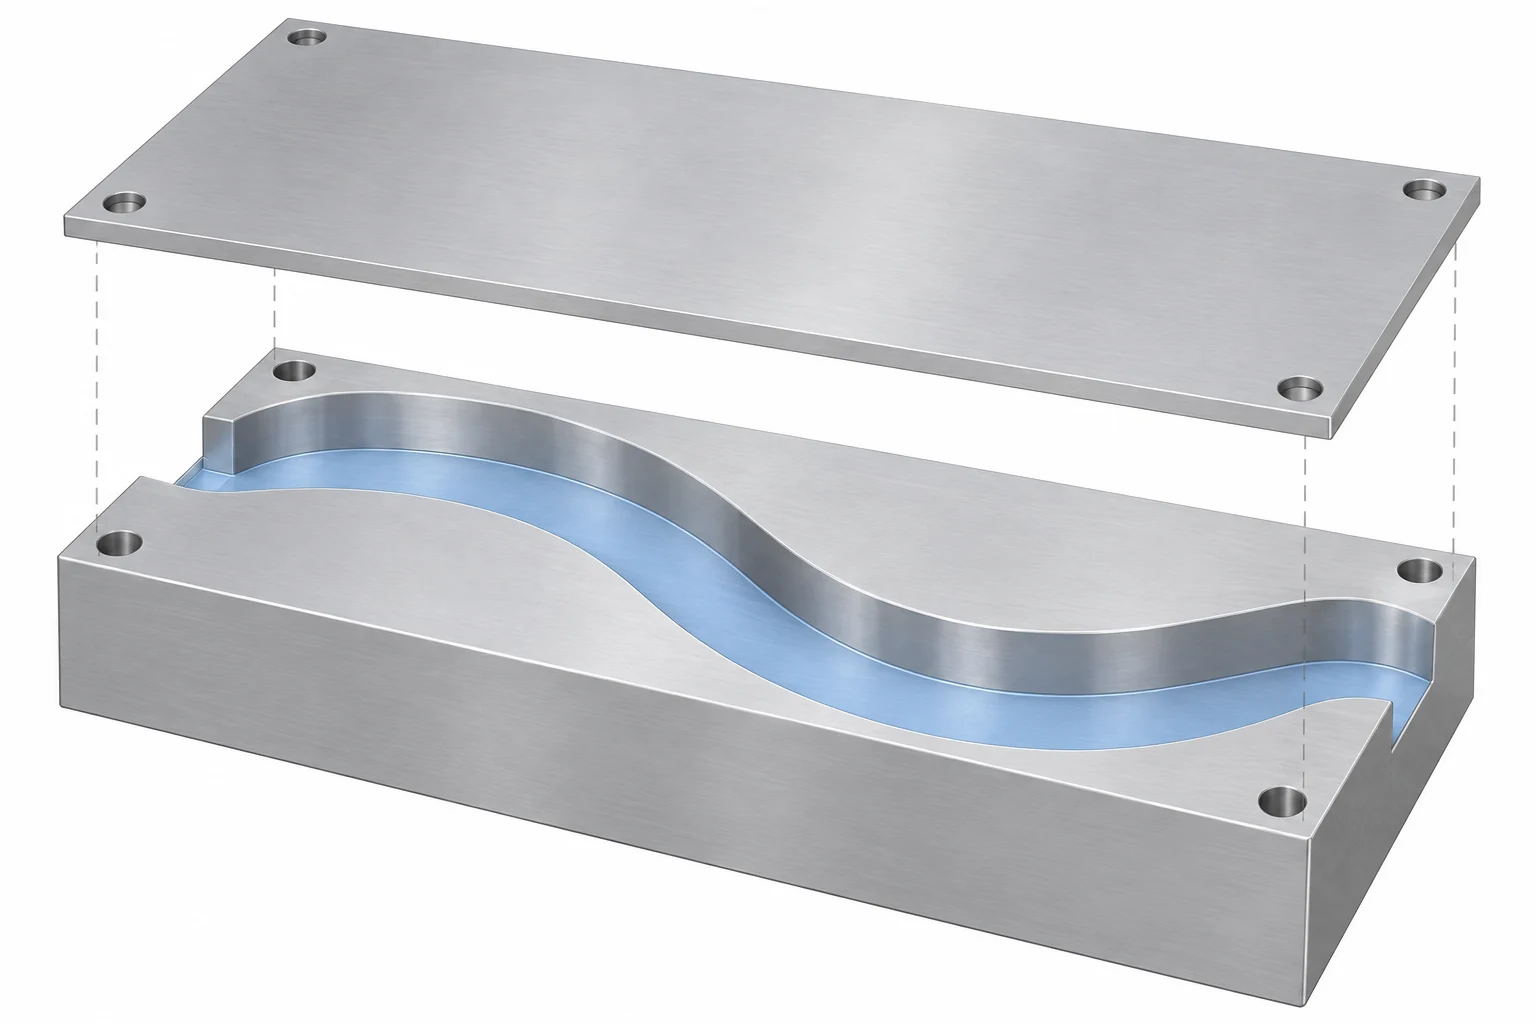
L’outil de coupe doit pouvoir atteindre la surface et évacuer les copeaux sans heurter les parois adjacentes, tout en maintenant un support adéquat de la pièce. L’impression permet de créer des formes difficiles à usiner à partir d’un seul brut, mais une géométrie fermée nécessite tout de même un accès praticable pour le finissage. Par exemple, les recommandations de Formlabs pour la Fuse 1 exigent de prévoir l’évacuation de la poudre non fusionnée des cavités. Ces recommandations spécifiques concernent ce système précis, et non toutes les imprimantes. [3]
Ne comparez pas la hauteur de couche d’une imprimante avec la tolérance indiquée sur un dessin. La hauteur de couche décrit un paramètre de fabrication, et non l’erreur autorisée dans un alésage fini ou la distance entre deux perçages. La géométrie, le matériau et les traitements post-impression influencent les dimensions réelles. La rugosité de surface et la précision dimensionnelle constituent également des exigences distinctes. [4]
Pour un alésage de positionnement, une face de montage ou une interface filetée, comparez la caractéristique finale après inspection. L’impression du corps suivi de l’usinage de surfaces sélectionnées permet de combiner liberté géométrique et interfaces contrôlées ; le NIST traite du perçage, du taraudage et de la finition de surface des pièces fabriquées par procédés additifs afin de répondre aux exigences d’assemblage. [5] Planifiez la surépaisseur d’usinage, les surfaces de positionnement, l’accès des outils et le serrage avant l’impression. L’usinage secondaire n’est pas automatiquement réalisable sur une caractéristique fine ou inaccessible.
Application de ce choix à un support de capteur
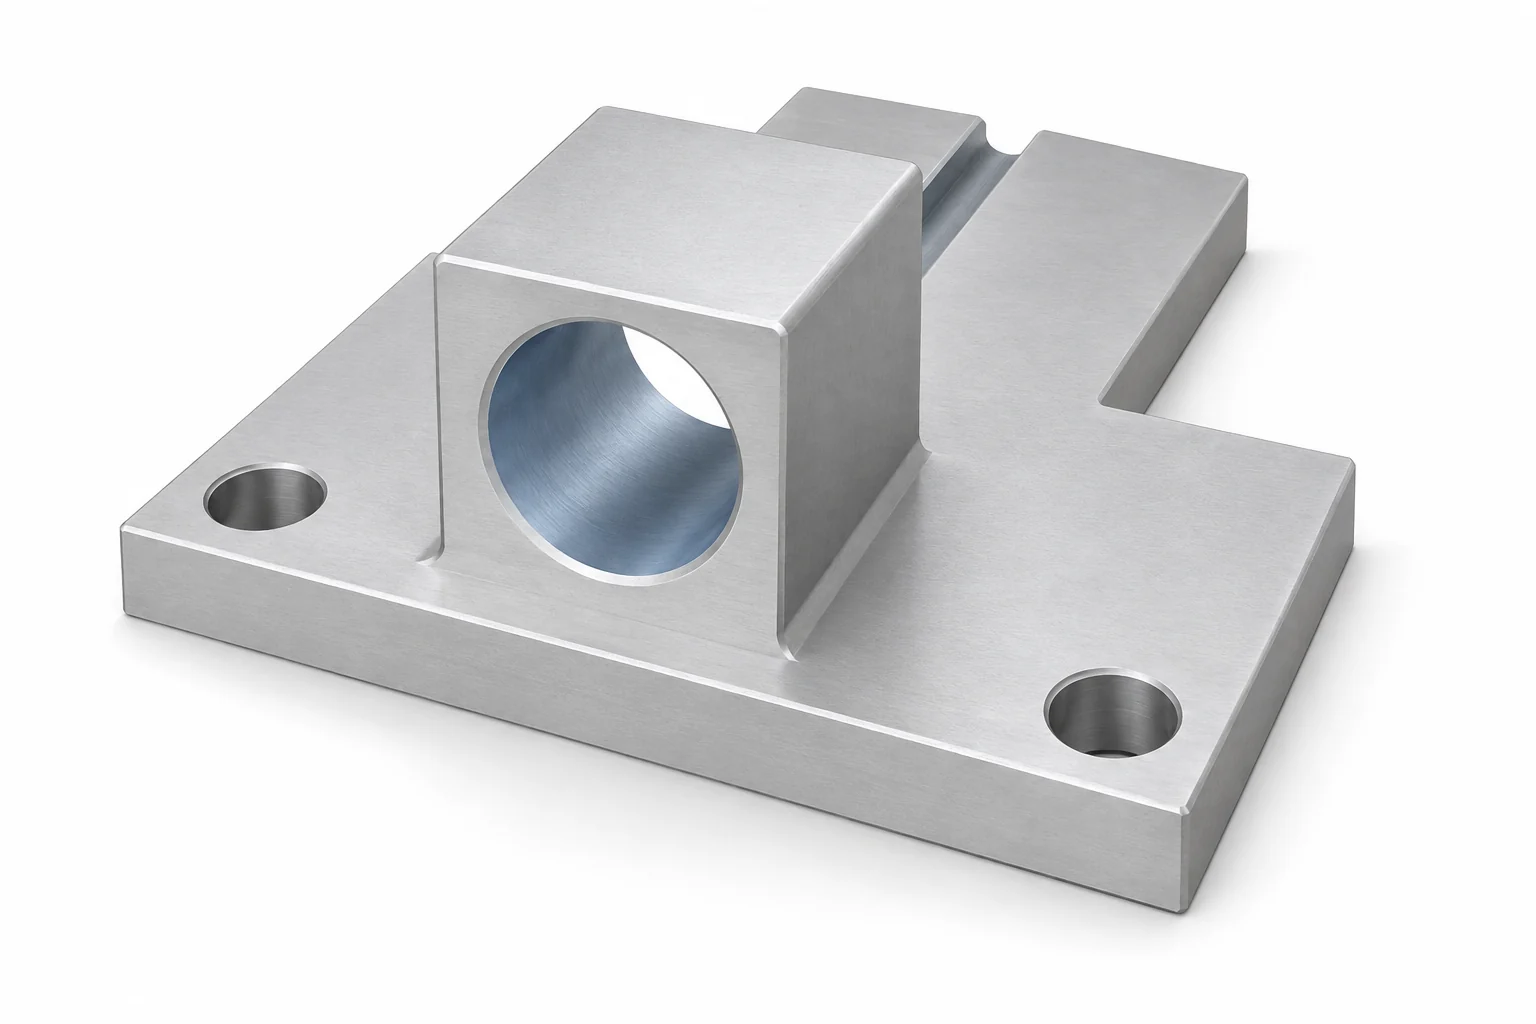
Envisagez un petit support de capteur comportant deux trous de fixation, un alésage de positionnement et un passage pour câble. Pour une vérification d’installation, une pièce imprimée en polymère peut constituer une option si ses dimensions et sa rigidité sont suffisantes pour cette vérification. Si le support doit reproduire fidèlement une conception métallique spécifiée sous charge, le matériau et son état deviennent des critères déterminants dans le choix.
Examinez séparément chaque caractéristique :
- Face de montage et trous de fixation : conservez les relations requises d’appui et de positionnement quelle que soit la méthode retenue. Un contour visuellement similaire ne garantit pas l’alignement.
- Alésage de positionnement : déterminez si la caractéristique imprimée finie satisfait aux conditions d’ajustement. Si un usinage est nécessaire, prévoyez une surépaisseur suffisante ainsi qu’une référence utilisable pour le positionnement de l’alésage.
- Passage pour câble : une gorge ouverte peut être usinée aisément. Un passage courbe fermé peut privilégier l’impression, mais uniquement s’il est possible de le nettoyer et d’en assurer l’inspection conformément aux exigences. L’ajout d’un couvercle séparé constitue une autre option de conception.
Si les deux méthodes satisfont à ces exigences, le coût et la disponibilité peuvent trancher. Si aucune des deux ne convient, modifiez la conception ou le plan de fabrication avant de passer commande. Modifier le passage ou ajouter une liaison nécessite une validation de conception ; il ne s’agit pas d’un simple ajustement tarifaire fourni par le fournisseur.
Comparez le prototype livré dans son intégralité
Ni le temps d’usinage ni le temps d’impression ne reflètent l’échéancier complet. La comparaison de Stratasys distingue les phases de préparation, de fabrication et de finition, et met en garde contre toute hiérarchisation universelle de vitesse. [6] Comparez les éléments suivants pour la même révision et la quantité requise :
| À inclure dans la comparaison | Ce qu’il faut clarifier |
|---|---|
| Préparation | Programmation, préparation de fabrication, dispositifs de maintien, disponibilité des matériaux bruts ou des matériaux d’apport |
| État final | Ébavurage, élimination des supports ou de la poudre, durcissement/traitements thermiques applicables, usinage et finition |
| Acceptation | Dimensions critiques, registres d’inspection et toute retouche convenue |
| Arrivée et révision | File d’attente, livraison et coût de modification de la prochaine fabrication |
La quantité modifie la comparaison : les frais de mise en place peuvent être répartis sur plusieurs pièces usinées répétées, tandis que l’impression peut permettre à plusieurs pièces de partager une même fabrication. Aucune de ces deux méthodes ne définit une quantité seuil universelle de rentabilité. Obtenez des prix aux quantités réellement nécessaires, et maintenez les finitions cosmétiques optionnelles séparées des opérations requises pour le test.
Pour la voie d’usinage, notre service de prototypage et de production CNC explique la planification des échantillons et des commandes répétées. Une décision de processus utile consiste à identifier le matériau sélectionné, les interfaces finies et la portée de la commande, plutôt que de simplement qualifier une technologie comme « meilleure ».
Questions relatives à l’usinage CNC et aux prototypes imprimés
Un prototype imprimé en 3D peut-il être fonctionnel ?
Oui, lorsque son matériau, sa géométrie, son état de surface final et son orientation de fabrication conviennent à la fonction évaluée. « Imprimé » ne signifie pas uniquement « aspect visuel », et « usiné » ne signifie pas que toutes les fonctions ont été validées.
L’usinage CNC est-il toujours plus précis ?
Aucun classement unique ne couvre tous les procédés et toutes les caractéristiques. Comparez les dimensions finales réalisables et les exigences de surface pour la pièce concernée. La résolution de l’imprimante et les spécifications de positionnement de la machine ne déterminent pas à elles seules la précision de la pièce finie.
Sources
- NISTIR 8059, Normes d’essai des matériaux pour la fabrication additive de polymères, 2015, structure du matériau et conditions de fabrication.
- NIST, Compréhension des propriétés anisotropes en traction des métaux fabriqués par fusion laser sur lit de poudre, 2021, résumé et périmètre déclaré.
- Formlabs, Spécifications de conception pour les modèles 3D (génération Fuse 1), trous, évacuation de la poudre interne et recommandations de conception spécifiques au système.
- Formlabs, Guide des tolérances, de la précision et de l’exactitude en impression 3D, résolution, matériaux et post-traitement.
- NIST, Usinage post-fabrication des aciers inoxydables fabriqués par procédé additif, 2015, résumé relatif aux caractéristiques d’assemblage finales.
- Stratasys, Impression 3D contre usinage CNC, livre blanc 2021, préparation et flux de fabrication. Ses taux d’exemple ne sont pas utilisés ici.



