Op deze pagina
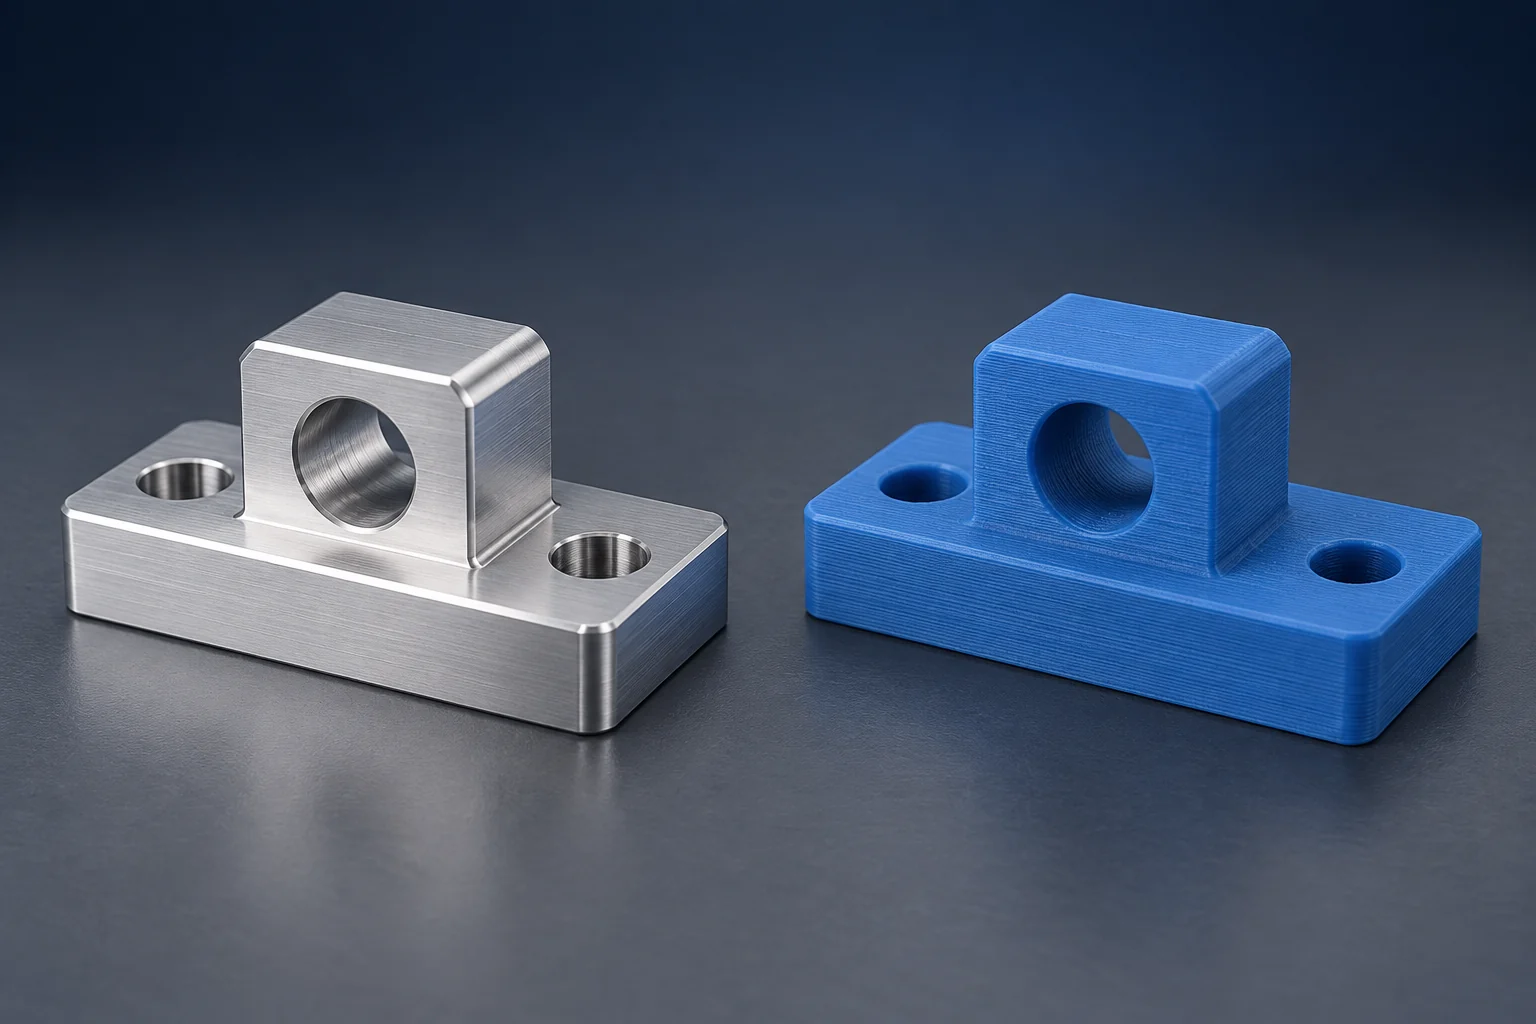
Kies CNC bewerking wanneer een prototype een gespecificeerd grondmateriaal en bewerkte interfaces vereist. Overweeg 3D printen wanneer complexe geometrie of frequente vormwijzigingen het snijden van het onderdeel onhandig maken, mits het geselecteerde printproces en -materiaal aan de testvereisten voldoen. Een geprint lichaam met bewerkte aansluitvlakken kan ook een praktische optie zijn.
De nuttige vergelijking is die tussen afgewerkte onderdelen die aan dezelfde vereisten voldoen. Een goedkope kunststofprint en een aluminium bewerkt onderdeel kunnen verschillende vragen beantwoorden, zelfs als ze een CAD model delen.
CNC bewerking en 3D printen: de praktische verschillen
CNC bewerking verwijdert materiaal met snijgereedschappen. 3D printen bouwt een onderdeel laagsgewijs op. Hier betekent “CNC” subtractieve bewerking, zoals frezen en draaien; dit is een vergelijking van onderdeelproductie, geen gids voor machineaankoop. De CNC frezengids legt het snijproces uit.
| Vereiste | CNC route | Printroute |
|---|---|---|
| Gespecificeerd materiaal | Begin met de vereiste grondmateriaalsoort en -toestand. | Controleer de werkelijke grondstof, het proces en de afgewerkte toestand. |
| Complexe interne vorm | Vereist gereedschapstoegang, een ander proces of een verdeeld ontwerp. | Kan geschikt zijn voor één enkele bouw; controleer ondersteuningsstructuren en interne reiniging. |
| Kritieke aansluitvlakken | Plan bewerking en inspectie rond deze kenmerken. | Controleer de resultaten direct na het printen of voeg secundaire bewerking toe. |
| Meerdere ontwerprevisies | Herbeoordeel programmering, vastzetten en grondmateriaal voor elke wijziging. | Herbeoordeel oriëntatie, ondersteuningsstructuren en nabewerking voor elke wijziging. |
“3D printen” is geen enkel materiaal of nauwkeurigheidsklasse. Spuitextrusie van filament (FFF/FDM), harsprinten (SLA), polymeren poederbedprinten (SLS) en metaal poederbedfusie produceren verschillende structuren en vereisen verschillende nabewerking. Geef het beoogde proces expliciet aan bij het vergelijken van een offerte of testmonster. [1]
Materiaalgedrag gaat voor het proceslabel
Als een tekening een specifieke aluminiumlegering en tempering vereist, is een polymeerprint geen gelijkwaardig monster voor stijfheid of thermisch gedrag. Het kan nog steeds nuttig zijn om de montagevrijheid te controleren. Evenzo hoeven twee materialen met de naam “nylon” niet dezelfde samenstelling, conditionering of gedrag te hebben.
Bij geprinte polymeren kunnen laaghechting, luchtleegtes en de afscheidingsrichting van invloed zijn op de reactie op belasting. De polymerenreview van het NIST legt uit waarom materiaal- en bouwomstandigheden deel moeten uitmaken van de beoordeling van mechanische eigenschappen. Een instelling voor massieve vulling alleen stelt geen gelijkwaardigheid vast met bewerkte grondstof. [1]
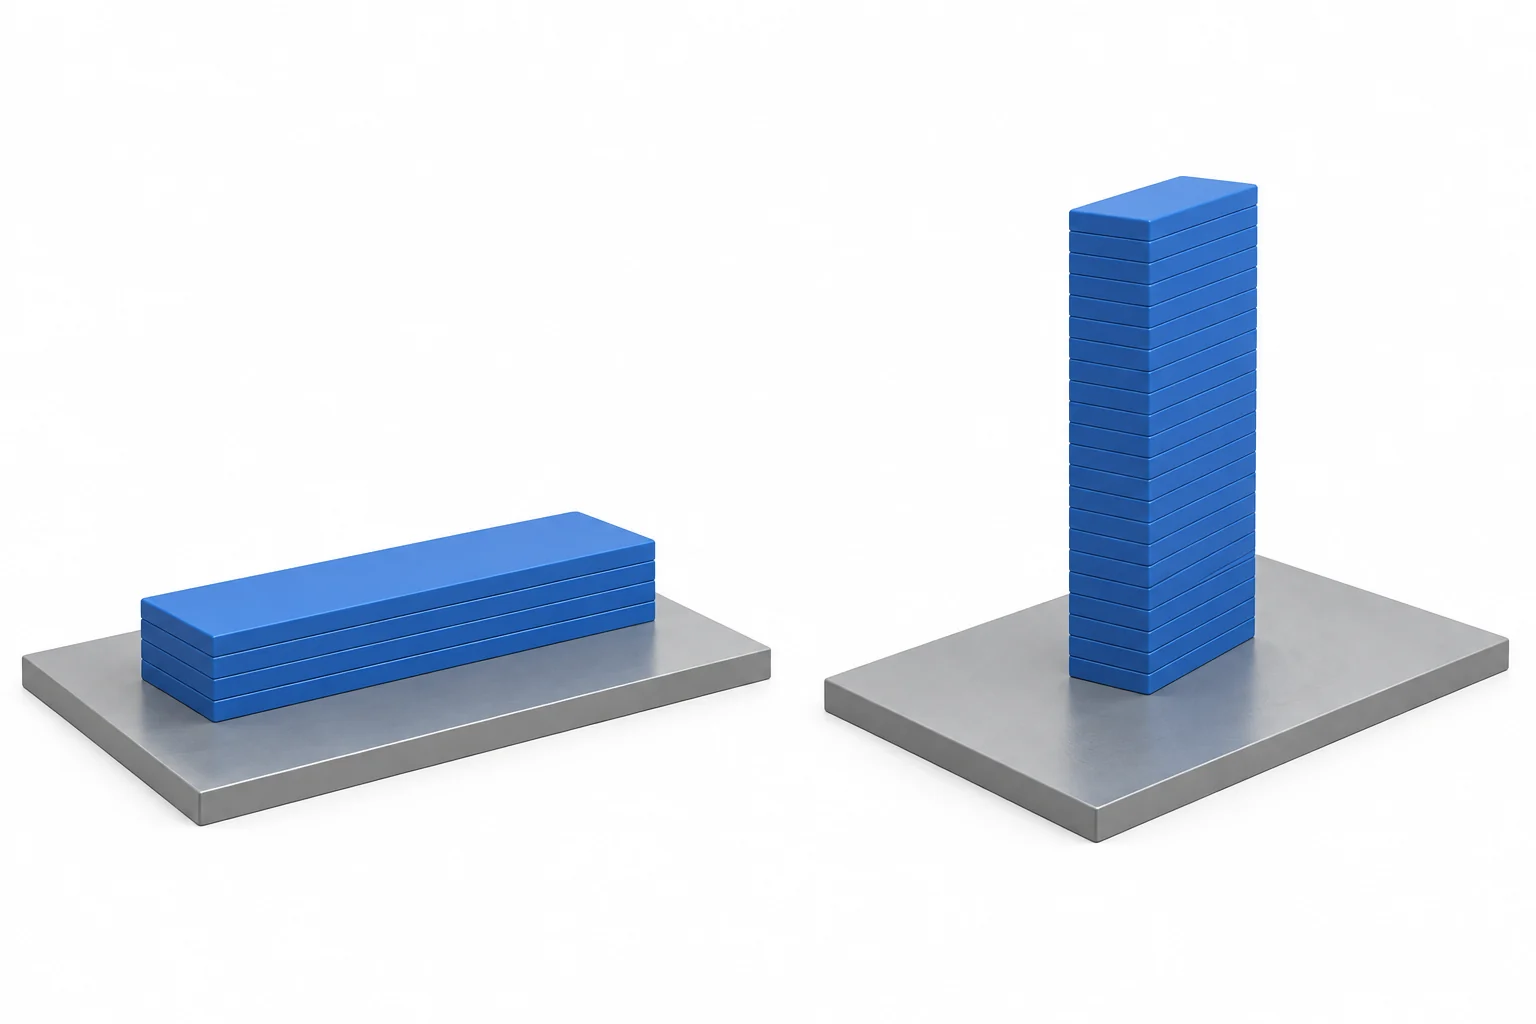
Ook bij metaalprinting is een proces-specifieke beoordeling vereist. De review van het NIST over laserpoederbedsmelten identificeert microstructuur en gebreken als oorzaken van richtingsafhankelijke treksterkte-eigenschappen. Dat betekent niet dat elk geprint metaal zwakker is dan elke gewalste legering. [2]
Vergelijk de toepasselijke materiaalgegevens in de vereiste conditie, inclusief de eigenschap die van belang is: stijfheid, sterkte, temperatuurreactie of slijtage. Onze materiaal- en onderdeelontwerpgids behandelt legering, grondvorm en conditie in een onderdeelspecificatie.
Scheid complexe geometrie van kritieke interfaces.
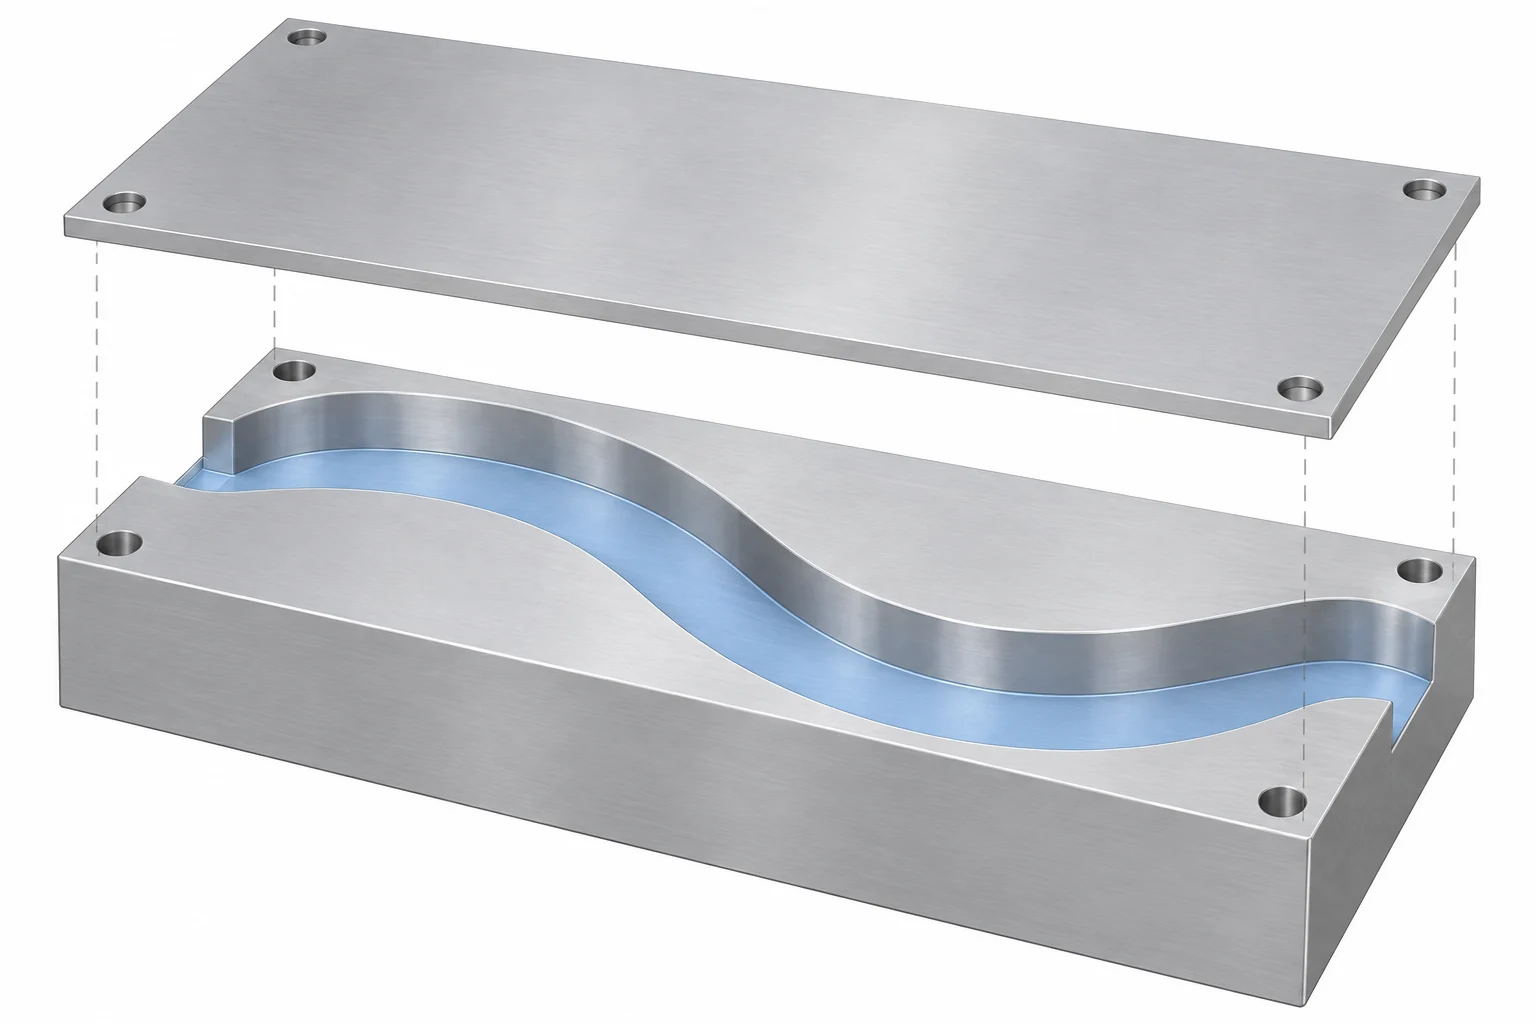
Een freesgereedschap moet het oppervlak bereiken en nabijgelegen wanden vrijmaken, terwijl het werkstuk steun blijft ontvangen. Printing kan vormen creëren die moeilijk uit één grondstuk te bewerken zijn, maar ingesloten geometrie heeft nog steeds een haalbare naverwerkingsroute nodig. De richtlijnen voor de Formlabs Fuse 1, bijvoorbeeld, vereisen voorzieningen voor het verwijderen van los poeder uit holtes. De specifieke aanbevelingen voor gaten zijn van toepassing op dat systeem, niet op elke printer. [3]
Vergelijk de laaghoogte van een printer niet met een tolerantie op een technisch tekening. Laaghoogte beschrijft een bouwinstelling, niet de toegestane afwijking in een afgewerkte boring of de afstand tussen gaten. Geometrie, materiaal en nabehandeling beïnvloeden de werkelijke afmetingen. Oppervlaktestructuur en dimensionele nauwkeurigheid zijn eveneens afzonderlijke eisen. [4]
Voor een positioneringsboring, montagevlak of schroefdraadinterface vergelijk de uiteindelijk geïnspecteerde kenmerken. Door het lichaam te printen en vervolgens geselecteerde oppervlakken te bewerken, kunt u geometrische vrijheid combineren met gecontroleerde interfaces; het NIST bespreekt boren, taps maken en oppervlakteafwerking van additief vervaardigde onderdelen voor assemblagevereisten. [5] Plan de bewerkingsaanpassing, positioneringsoppervlakken, gereedschapstoegang en vastzetting al vóór het printen. Secundaire bewerking is niet automatisch haalbaar op een dunne of ontoegankelijke functie.
Toepassing van de keuze op een sensorbevestiging
Overweeg een kleine sensorsteun met twee bevestigingsgaten, een positioneringsboring en een kabeldoorgang. Voor een installatiecontrole kan een polymeerprint in aanmerking komen als de afmetingen en stijfheid voldoende zijn voor die controle. Als de steun een gespecificeerd metaalontwerp onder belasting moet weerspiegelen, worden het materiaal en de toestand onderdeel van de keuze.
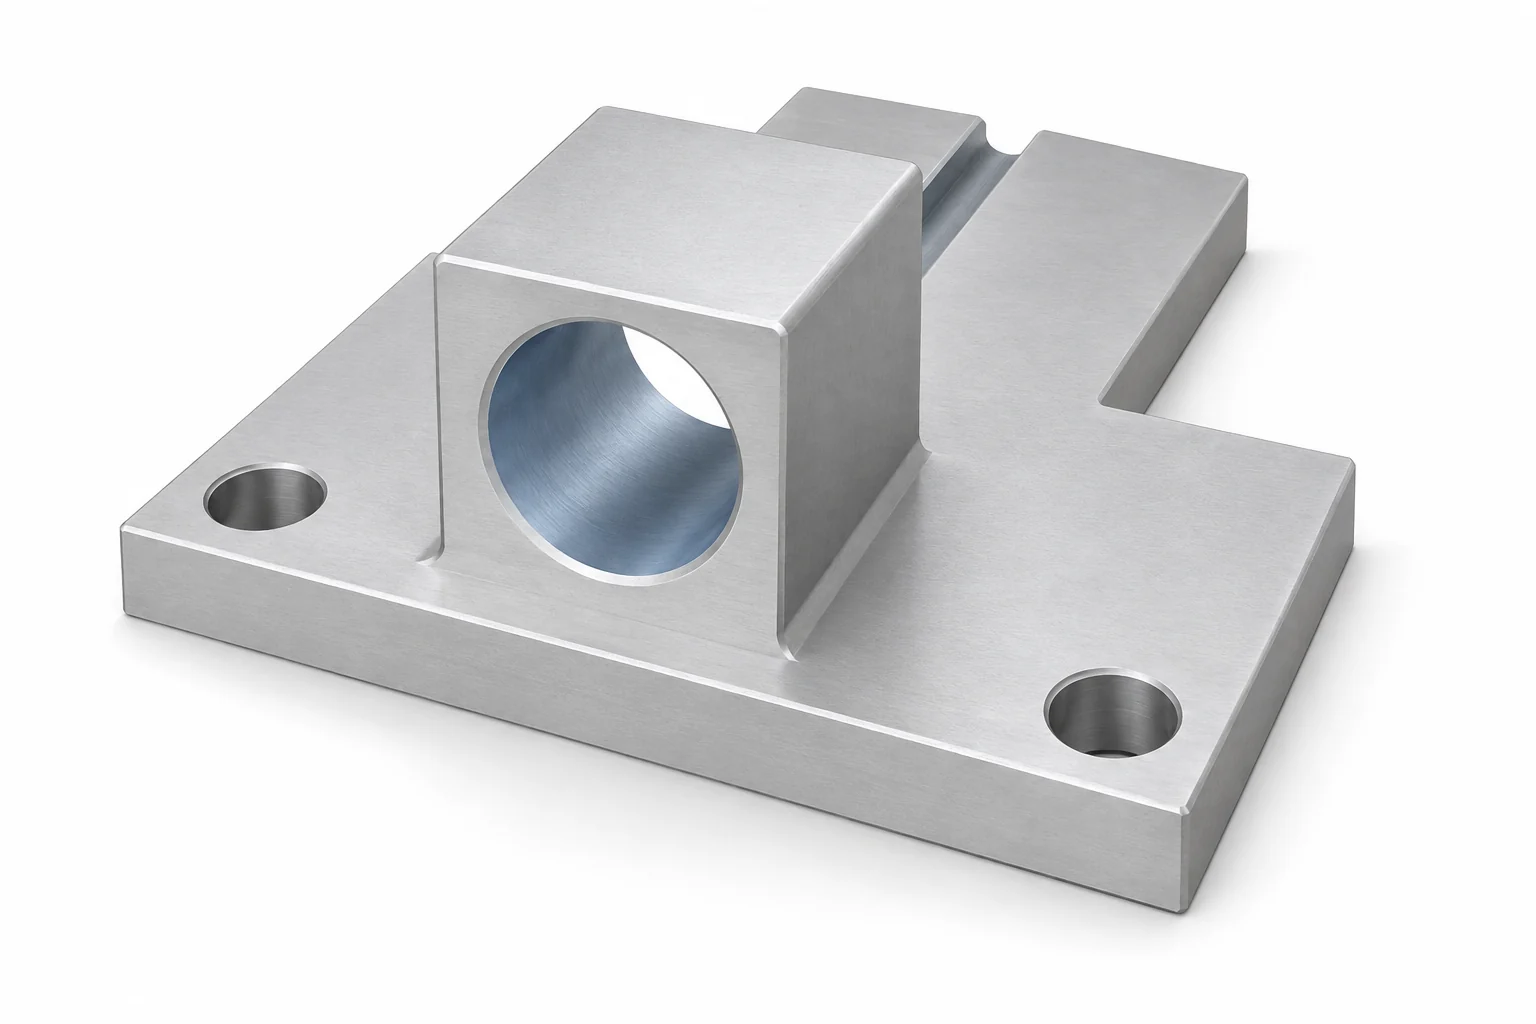
Beoordeel de kenmerken afzonderlijk:
- Montagevlak en gaten: behoud de vereiste zit- en positioneringsrelaties bij beide methoden. Een visueel vergelijkbare omtrek garandeert geen uitlijning.
- Positioneringsboring: bepaal of de afgewerkte geprinte functie aan de pasvormvereiste voldoet. Indien bewerking nodig is, zorg dan voor voldoende materiaal en een bruikbare referentie om de boring te positioneren.
- Kabeldoorgang: een open groef kan eenvoudig te bewerken zijn. Een gebogen, omsloten doorgang kan gunstiger zijn voor printen, maar alleen als deze volgens de vereisten kan worden schoongemaakt en geïnspecteerd. Een afzonderlijk deksel is een andere ontwerpoptie.
Als beide methoden aan deze vereisten voldoen, kunnen kosten en beschikbaarheid de beslissing bepalen. Als geen van beide voldoet, dient het ontwerp of het procesplan te worden herzien voordat er wordt besteld. Het wijzigen van de doorgang of het toevoegen van een verbinding vereist ontgoedkeuring; het is niet slechts een prijsaanpassing door de leverancier.
Vergelijk het volledige geleverde prototype
Zowel de bewerkingstijd als de printtijd geven de volledige planning niet weer. De vergelijking van Stratasys onderscheidt voorbereiding, productie en afwerking, en waarschuwt tegen een universele snelheidsrangschikking. [6] Vergelijk het volgende bereik voor dezelfde revisie en vereiste hoeveelheid:
| Neem mee in de vergelijking | Wat dient te worden verduidelijkt |
|---|---|
| Voorbereiding | Programmering, bouwvoorbereiding, spanmiddelen en beschikbaarheid van grondstof of feedstock |
| Afgewerkte toestand | Ontbramen, verwijderen van ondersteuning of poeder, eventuele uitharding/thermische behandeling, bewerking en afwerking |
| Goedkeuring | Kritieke afmetingen, inspectierapporten en eventuele overeengekomen nazorg |
| Aankomst en revisie | Wachtrij, levering en de kosten van wijziging van de volgende productiebatch |
De hoeveelheid verandert de vergelijking: de voorbereidingskosten kunnen worden verspreid over herhaald gefreesde onderdelen, terwijl het printen mogelijk maakt dat onderdelen een gemeenschappelijke bouwruimte delen. Geen van beide methoden leidt tot een universele break-even hoeveelheid. Vraag prijzen aan voor de exacte hoeveelheden die u nodig hebt, en houd optionele cosmetische afwerking gescheiden van de werkzaamheden die vereist zijn voor de test.
Voor de bewerkingsroute legt onze CNC-prototyping- en productiedienst uit hoe u monsters en herhalende bestellingen kunt plannen. Een nuttige procesbeslissing identificeert het geselecteerde materiaal, de afgewerkte interfaces en de omvang van de bestelling, in plaats van eenvoudig één technologie als ‘beter’ te markeren.
Vragen over CNC- en geprinte prototypes
Kan een 3D-geprint onderdeel een functioneel prototype zijn?
Ja, wanneer het materiaal, de geometrie, de afgewerkte toestand en de bouworiëntatie geschikt zijn voor de functie die wordt getest. ‘Geprint’ betekent niet alleen een visueel resultaat, en ‘bewerkt’ betekent niet dat elke functie is gevalideerd.
Is CNC-bewerking altijd nauwkeuriger?
Er bestaat geen enkele rangschikking die op alle processen en kenmerken van toepassing is. Vergelijk de haalbare eindafmetingen en oppervlakte-eisen voor het specifieke onderdeel. De resolutie van de printer en de positioneringsspecificaties van de machine alleen bepalen niet de nauwkeurigheid van het afgewerkte onderdeel.
Bronnen
- NISTIR 8059, Materialentestnormen voor additieve fabricage van polymeermaterialen, 2015, materiaalstructuur en bouwomstandigheden.
- NIST, Begrip van anisotrope trekkenseigenschappen van additief vervaardigde metalen via laserpoederbedsmelting, 2021, samenvatting en omschreven toepassingsgebied.
- Formlabs, Ontwerpspecificaties voor 3D-modellen (Fuse 1-generatie), gaten, verwijdering van intern poeder en ontwerpgeleiding specifiek voor het systeem.
- Formlabs, Handleiding voor nauwkeurigheid, precisie en toleranties bij 3D-printen, resolutie, materialen en nabewerking.
- NIST, Nabewerkingsfreesbewerking van additief vervaardigd roestvast staal, 2015, samenvatting over afgewerkte assemblagekenmerken.
- Stratasys, 3D-printen versus CNC-bewerking, 2021-witboek, voorbereiding en productieworkflow. De in dit witboek genoemde voorbeeldtarieven worden hier niet gebruikt.



