Auf dieser Seite
Wählen Sie CNC-Bearbeitung, wenn ein Prototyp ein vorgegebenes Ausgangsmaterial und bearbeitete Schnittstellen benötigt. Erwägen Sie 3D-Druck, wenn komplexe Geometrie oder häufige Formänderungen das Zerspanen des Teils erschweren – vorausgesetzt, der gewählte Druckprozess und das Material erfüllen die Prüfanforderungen. Ein gedruckter Körper mit bearbeiteten Fügeflächen kann ebenfalls eine praktikable Option sein.
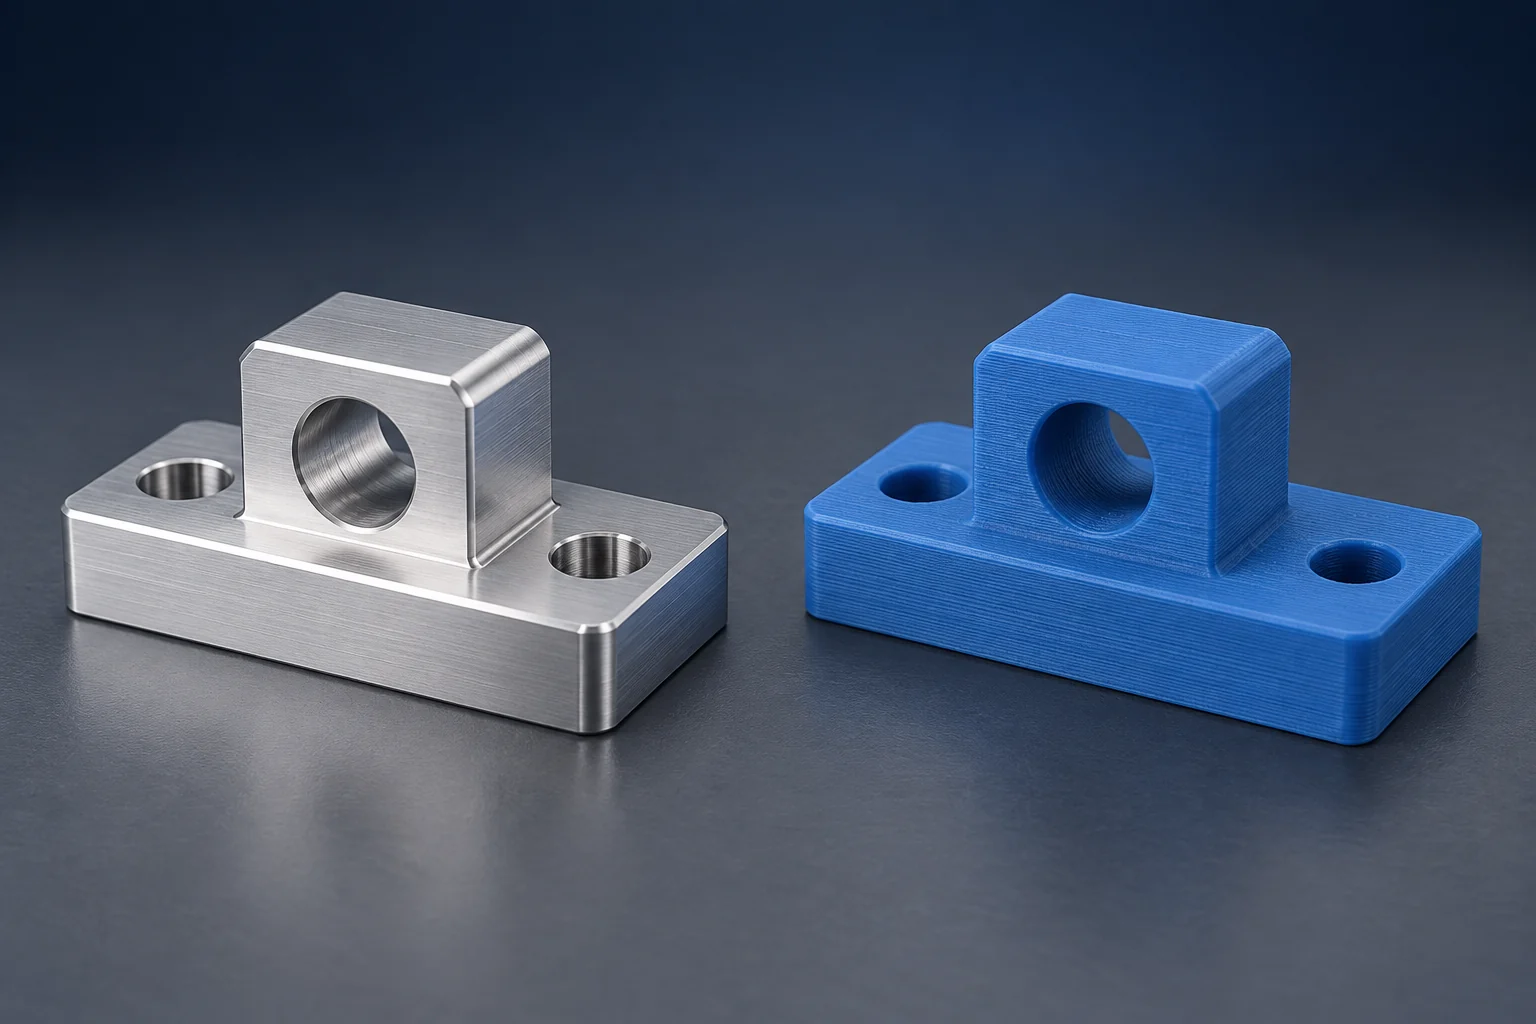
Der aussagekräftige Vergleich erfolgt zwischen fertigen Teilen, die dieselben Anforderungen erfüllen. Ein kostengünstiger Kunststoffdruck und ein aus Aluminium gefertigtes bearbeitetes Teil können unterschiedliche Fragen beantworten – selbst wenn sie dasselbe CAD-Modell teilen.
CNC-Bearbeitung und 3D-Druck: die praktischen Unterschiede
CNC-Bearbeitung entfernt Material mit Schneidwerkzeugen. 3D-Druck baut ein Teil schichtweise auf. Hier steht „CNC“ für subtraktive Bearbeitung, wie z. B. Fräsen und Drehen; dieser Vergleich dient der Teilefertigung – nicht als Leitfaden zum Kauf von Maschinen. Die CNC-Fräsanleitung erläutert den Zerspanungsprozess.
| Anforderung | CNC-Weg | Druckweg |
|---|---|---|
| Der Test erfordert eine festgelegte Ausgangslegierung und einen festgelegten Temperzustand. | Bearbeiten Sie diesen Ausgangswerkstoff, wenn die Geometrie zugänglich ist. | Verwenden Sie ausschließlich eine genehmigte Material-/Verfahrensalternative; ein übereinstimmender Legierungsname allein reicht nicht aus. |
| Geschlossener Durchgang ohne Zugang für das Schneidwerkzeug. | Erfordert ein geteiltes Konstruktionskonzept oder ein anderes Fertigungsverfahren. | Nur dann geeignet, wenn Aufbau, Stützstrukturenentfernung und innere Reinigung machbar sind. |
| Zentrierbohrung und ebene Anlagefläche. | Bearbeiten und prüfen Sie die erforderliche Größe sowie die Bezugsflächenbeziehungen. | Akzeptieren Sie verifizierte, direkt gedruckte Merkmale – oder integrieren Sie zugängliche Bearbeitungszugaben und Spannmittel. |
| Mehrere sich ändernde Passprobe-Konstruktionen. | Nützlich, wenn die Eigenschaften des Ausgangswerkstoffs oder die bearbeiteten Anschlussflächen weiterhin entscheidend sind. | Nützlich, wenn ein genehmigtes Druckteil die Passfrage ohne umfangreiche Nachbearbeitung beantworten kann. |
„3D-Druck“ ist keine einheitliche Material- oder Genauigkeitsklasse. Filament-Extrusion (FFF/FDM), Harzdruck (SLA), Polymer-Pulverbett-Druck (SLS) und metallischer Pulverbett-Schmelzprozess erzeugen unterschiedliche Strukturen und erfordern jeweils andere Nachbearbeitungsschritte. Nennen Sie den vorgesehenen Prozess beim Vergleich von Angeboten oder Prüfmustern. [1]
Das Materialverhalten geht der Prozessbezeichnung voran
Wenn eine Zeichnung eine bestimmte Aluminiumlegierung und einen bestimmten Temperaturzustand vorschreibt, stellt ein Polymerdruck keine äquivalente Probe für Steifigkeit oder Wärmeantwort dar. Er kann dennoch nützlich sein, um den Einbauraum zu überprüfen. Ebenso müssen zwei Materialien mit der Bezeichnung „Nylon“ nicht dieselbe Zusammensetzung, Konditionierung oder Eigenschaftsausprägung aufweisen.
Beginnen Sie damit, zu unterscheiden, was der Prototyp exakt reproduzieren muss, von dem, was er lediglich repräsentieren muss. Eine Abdeckung zur Prüfung des Steckverbinder-Freiraums benötigt die relevanten Außenmaße und Öffnungen. Eine Halterung zur Messung der Verformung benötigt neben der Geometrie auch eine geeignete Steifigkeit. Das Bestehen der ersten Prüfung sagt nichts über das Ergebnis der zweiten aus. Dokumentieren Sie den Prüfzweck, bevor Sie eine Material- oder Oberflächenanforderung lockern, um ein kostengünstigeres Muster zu erhalten.
Bei gedruckten Polymeren können die Schichtbindung, Hohlräume und die Auftragsrichtung die Reaktion auf Last beeinflussen. Die Polymer-Übersicht des NIST erklärt, warum Material und Aufbaubedingungen in die Bewertung der mechanischen Eigenschaften einbezogen werden müssen. Eine reine Vollfüllung allein stellt keine Gleichwertigkeit mit zerspant hergestelltem Ausgangsmaterial sicher. [1]
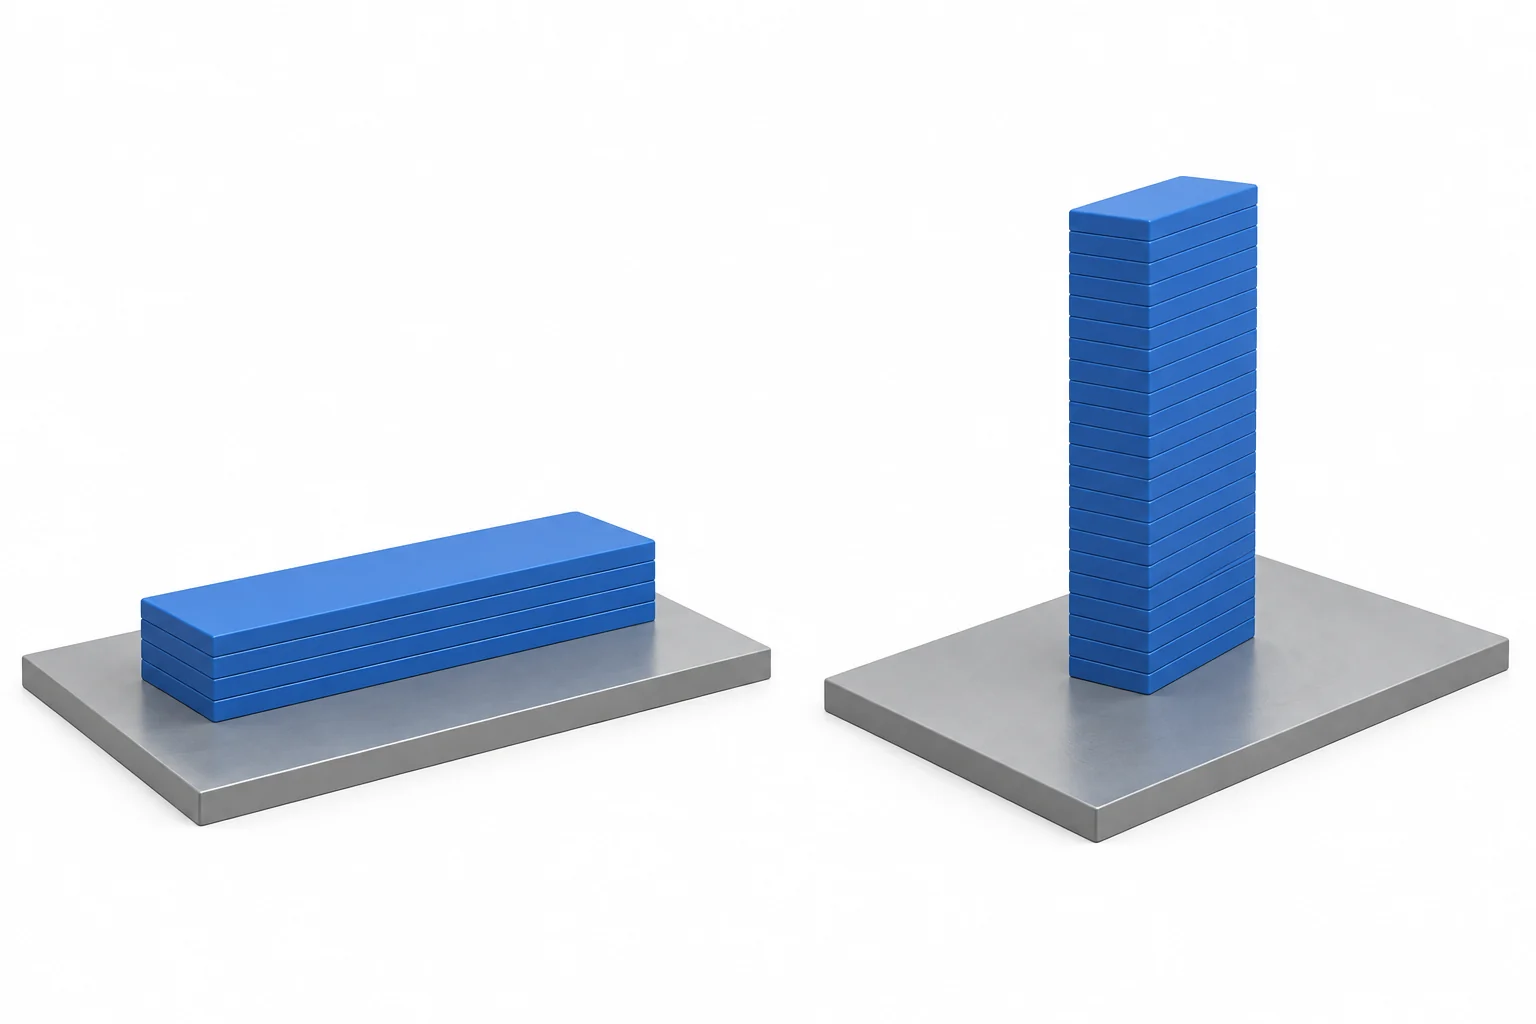
Auch bei Metall-Druckverfahren ist eine prozessspezifische Bewertung erforderlich. Die NIST-Übersicht zur Laser-Pulverbett-Schmelzung nennt Mikrostruktur und Fehler als Ursachen für richtungsabhängige Zugfestigkeitseigenschaften. Damit ist jedoch nicht gesagt, dass jedes gedruckte Metall schwächer ist als jede geschmiedete Legierung. [2]
Vergleichen Sie die anwendbaren Materialdaten im geforderten Zustand – einschließlich der entscheidenden Eigenschaft: Steifigkeit, Festigkeit, Temperaturverhalten oder Verschleißfestigkeit. Unser Materials and part-design guide behandelt Legierungsgrad, Ausgangsform und Zustand innerhalb einer Bauteilspezifikation.
Trennen Sie komplexe Geometrie von kritischen Schnittstellen.
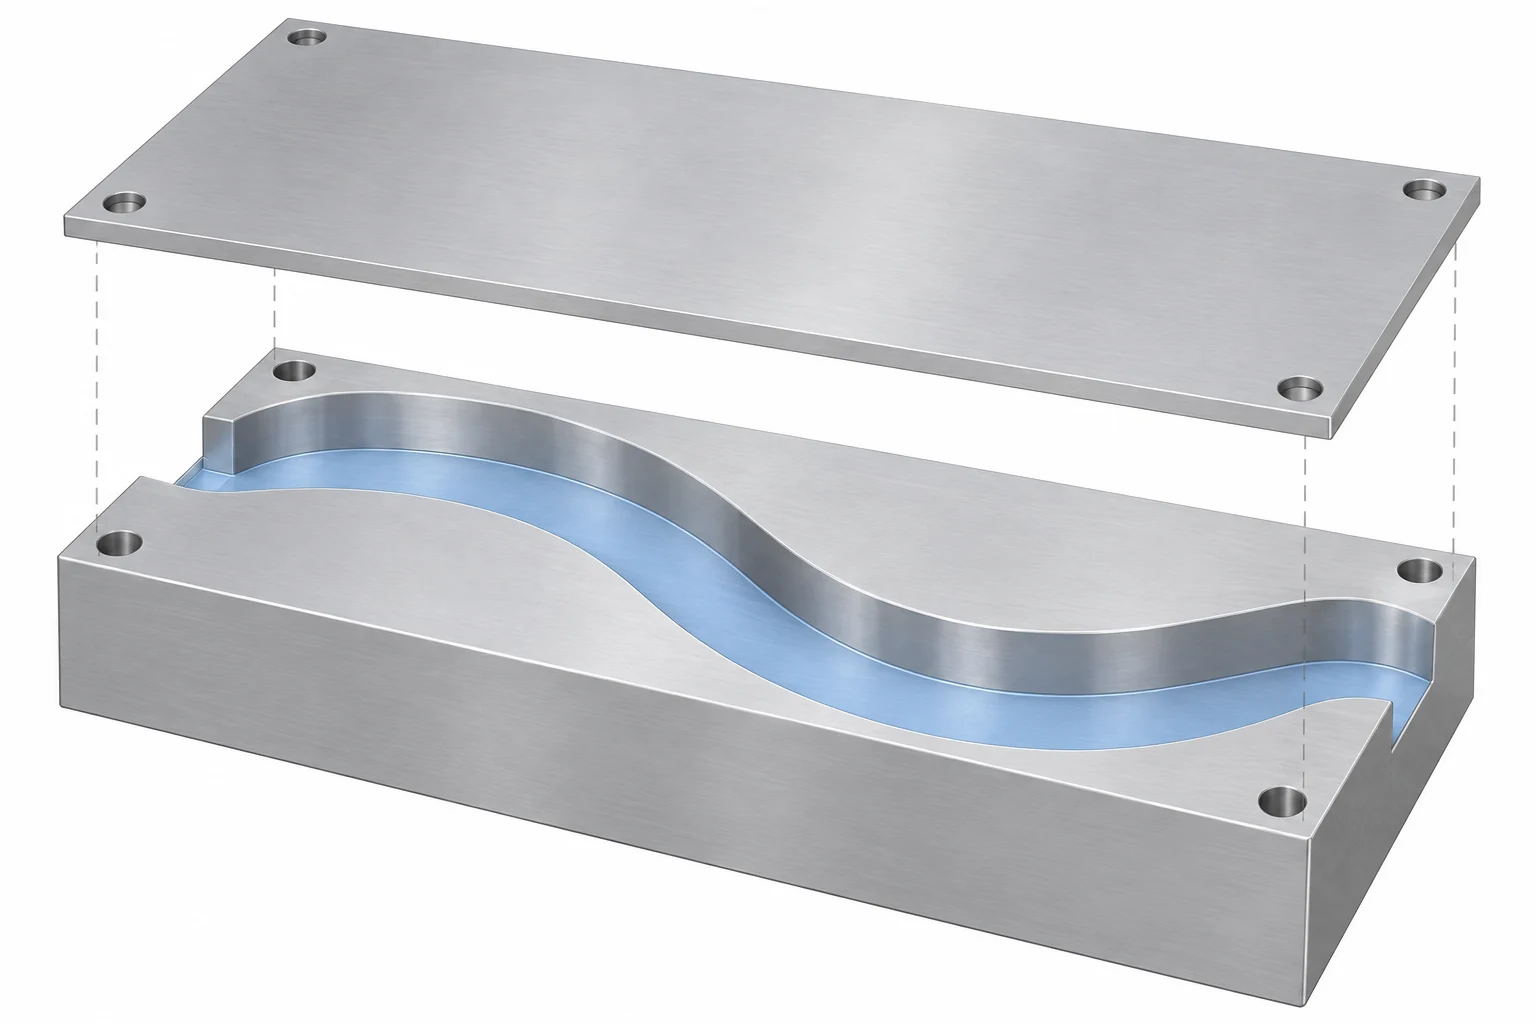
Ein Fräser muss die Oberfläche erreichen und ausreichend Abstand zu benachbarten Wänden haben, während das Werkstück abgestützt bleibt. Durch Drucken lassen sich Formen herstellen, die nur schwer aus einem einzigen Rohling herausgearbeitet werden können. Geschlossene Geometrien benötigen jedoch weiterhin einen praktikablen Zugang zur Reinigung. Die Hinweise von Formlabs zum Fuse 1 verlangen beispielsweise, dass loses Pulver aus Hohlräumen entfernt werden kann. Die konkreten Empfehlungen zu Öffnungen gelten für dieses System und nicht für jeden Drucker. [3]
Vergleichen Sie nicht die Schichthöhe eines Druckers mit einer Zeichnungstoleranz. Die Schichthöhe beschreibt eine Einstellung des Aufbauprozesses – nicht die zulässige Abweichung eines fertigen Bohrungsdurchmessers oder des Abstands zwischen zwei Bohrungen. Geometrie, Material und Nachbearbeitung beeinflussen die tatsächlichen Maße. Oberflächenstruktur und maßliche Genauigkeit sind zudem getrennte Anforderungen. [4]
Für eine Positionierbohrung, eine Montagefläche oder eine Gewindeverbindung vergleichen Sie das endgültig geprüfte Merkmal. Das Drucken des Grundkörpers mit anschließender spanender Bearbeitung ausgewählter Flächen kann geometrische Freiheit mit präzise kontrollierten Schnittstellen kombinieren; das NIST behandelt das Bohren, Gewindeschneiden und die Oberflächenbearbeitung additiv gefertigter Teile hinsichtlich ihrer Montageanforderungen. [5] Planen Sie die Bearbeitungszugaben, Positionierflächen, Werkzeugzugänge und Spannmöglichkeiten vor dem Druck. Eine nachfolgende spanende Bearbeitung ist bei dünnen oder schwer zugänglichen Merkmalen nicht automatisch machbar.
Anwendung der Entscheidung auf eine Sensormontage
Betrachten Sie eine kleine Sensorträgerkonstruktion mit zwei Befestigungslöchern, einer Positionierbohrung und einer Kabeldurchführung. Für eine Einbauprüfung kann ein Polymerdruck in Frage kommen, sofern seine Abmessungen und Steifigkeit für diese Prüfung ausreichend sind. Falls die Trägerkonstruktion unter Last ein spezifiziertes Metall-Design repräsentieren muss, werden Material und Zustand Bestandteil der Auswahlentscheidung.
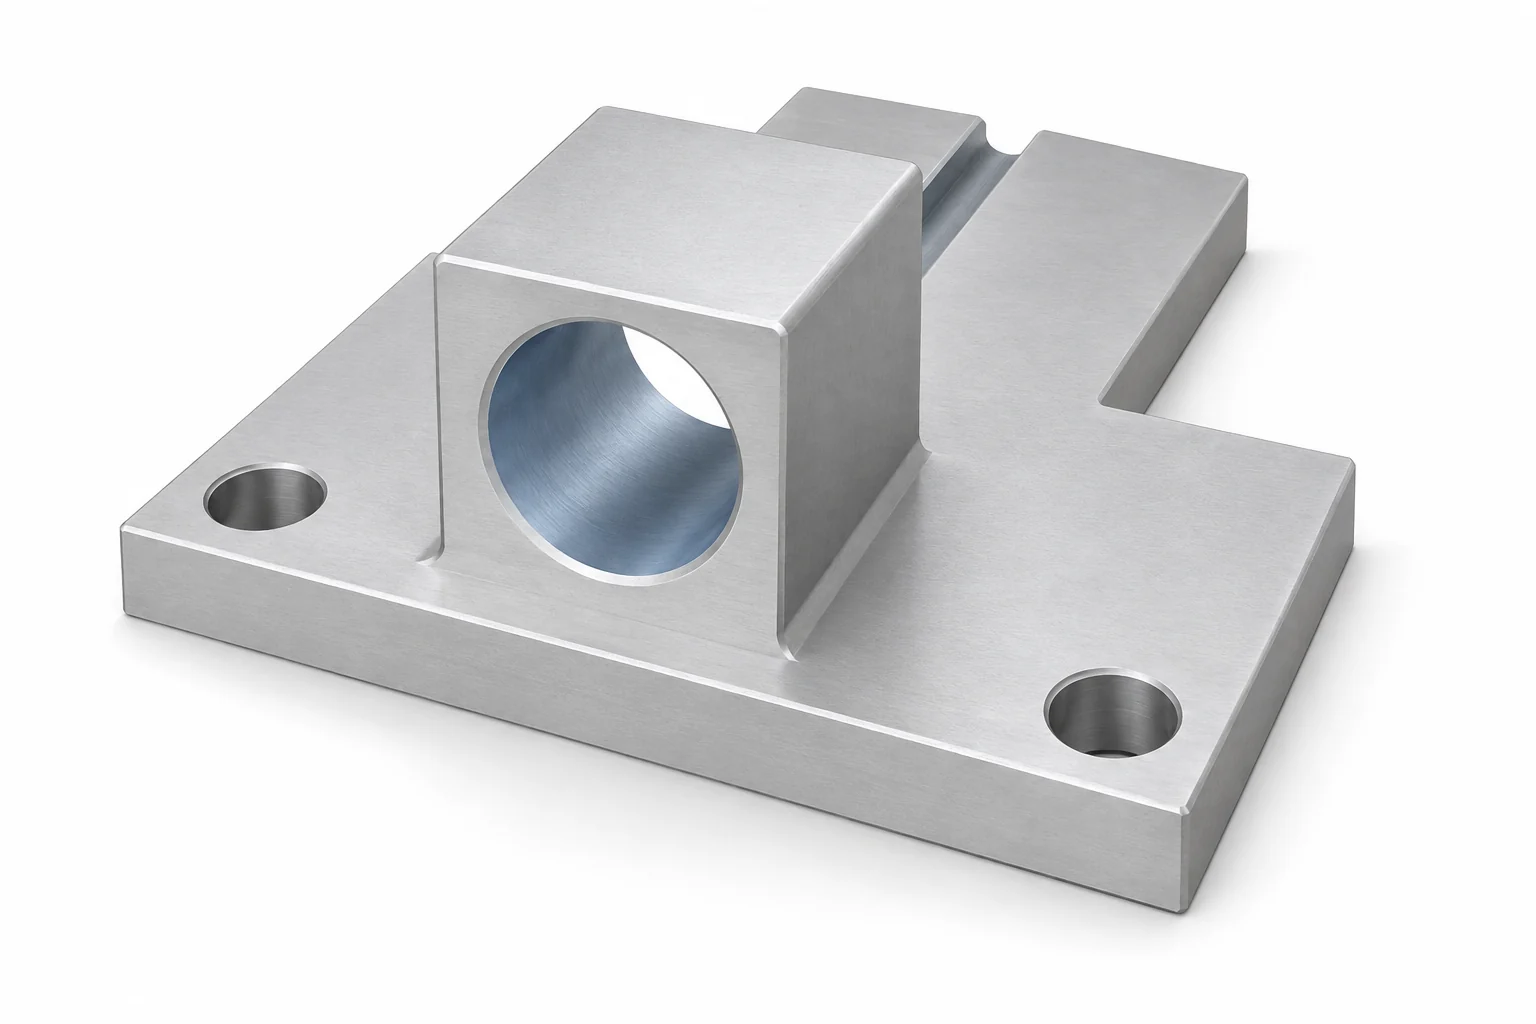
Beide Fertigungswege müssen die Sitz- und Lagebeziehungen zwischen Montagefläche, Bohrungen und Zentrierbohrung bewahren. Falls die gedruckte Bohrung nachbearbeitet werden muss, ist ein Bearbeitungszug und eine nutzbare Zentrierreferenz anzugeben. Der Durchgang muss reinigbar und prüfbar bleiben; eine offene Nut mit separatem Deckel stellt eine weitere Konstruktionsmöglichkeit dar.
Wenn beide Fertigungswege diese Anforderungen erfüllen, können Kosten und Verfügbarkeit die Entscheidung bestimmen. Erfüllt keiner der Wege die Anforderungen, überarbeiten Sie das Konstruktions- oder Fertigungsplans vor der Auftragserteilung. Eine Änderung der Durchführung oder das Hinzufügen einer Fügestelle erfordert eine Konstruktionsfreigabe; es handelt sich nicht lediglich um eine Preis-Anpassung durch den Lieferanten.
Bei dieser Halterung ändert sich die Entscheidung je nach Prüfaufgabe:
- Prüfen Sie die Kabelverlegung und die Einbauräume: Verwenden Sie bei ausreichender Formstabilität für diese Prüfung einen genehmigten Polymer-Druck. Messen Sie die Freiraum-Merkmale; belassen Sie nicht relevante optische Oberflächen unbearbeitet.
- Messen Sie die Verformung der vorgegebenen metallischen Halterung: Wählen Sie für dieses zugängliche Konstrukt die Bearbeitung aus dem vorgegebenen Ausgangswerkstoff. Ein Polymerersatz würde eine andere strukturelle Reaktion testen – selbst wenn der Sensor passt.
- Testen Sie einen einteiligen gekrümmten Durchgang und eine eingepasste Sensorenbohrung: Bewerten Sie einen gedruckten Körper mit einer nachbearbeiteten Bohrung. Falls der Durchgang nicht gereinigt oder der Körper nicht für die Bearbeitung gespannt werden kann, hat dieser Weg die Machbarkeitsprüfung nicht bestanden.
So vermeiden Sie den Kauf eines teuren Prototyps aus Endmaterial für eine einfache Freiraumprüfung oder den Einsatz eines kostengünstigen Formmodells, um Schlussfolgerungen über das Verhalten unter Last zu ziehen. Binden Sie die gewählte Fertigungsroute stets an das benötigte Prüfergebnis – nicht an das Erscheinungsbild des Musters.
Vergleichen Sie den vollständig gelieferten Prototyp
Weder die reine Zerspanungszeit noch die Druckzeit bildet den gesamten Zeitbedarf ab. Der Vergleich von Stratasys unterscheidet Vorbereitung, Fertigung und Nachbearbeitung und warnt vor einer allgemeingültigen Rangfolge der Fertigungsgeschwindigkeit. [6] Vergleichen Sie die folgenden Leistungen für denselben Revisionsstand und die benötigte Stückzahl:
- Vorbereitung: Programmierung, Aufbauvorbereitung, Spannvorrichtungen sowie Verfügbarkeit von Rohmaterial oder Zuführungsmaterial.
- Fertiger Zustand: Entgraten, Entfernung von Stützstrukturen oder Pulver, ggf. Aushärten/Wärmebehandlung, Nachbearbeitung und Oberflächenfinish.
- Abnahme: Kritische Abmessungen, Prüfprotokolle sowie vereinbarte Nacharbeit.
- Eintreffen und Änderung: Warteschlange, Lieferung sowie Kosten für die Änderung des nächsten Bauteils.
Die Stückzahl verändert den Vergleich: Bei wiederholt gefertigten Zerspanungsteilen lassen sich die Rüstkosten auf mehrere Teile verteilen; beim Drucken können mehrere Teile einen Baujob teilen. Daraus ergibt sich jedoch keine allgemeingültige wirtschaftliche Grenzstückzahl. Holen Sie Preise für die tatsächlich benötigten Stückzahlen ein und betrachten Sie optionale kosmetische Oberflächenarbeiten getrennt von den für den Test erforderlichen Arbeiten.
Ein Kostenvergleich mit identischem Abnahmeumfang
Bestätigen Sie zunächst, dass beide Fertigungsverfahren denselben Prüfzweck, dieselbe Zeichnungsrevision, dieselbe fertige Stückzahl und dieselben Prüfanforderungen erfüllen. Trennen Sie dann die einmaligen Vorbereitungskosten von den Kosten pro akzeptiertem Teil. Falls die angegebenen Einzelkosten über die verglichenen Mengen hinweg konstant bleiben, berechnen sich die gesamten Loskosten nach der Formel C = S + N × u, wobei S die Vorbereitungskosten, N die akzeptierte Menge und u Material, Fertigung, erforderliche Nachbearbeitung und Prüfung pro Teil umfasst.
Bei angenommenen USD-Eingabewerten von $120 Vorbereitungskosten zuzüglich $18 pro akzeptiertem CNC-Teil gegenüber $20 Vorbereitungskosten zuzüglich $38 pro akzeptiertem gedruckten Teil ergibt sich folgender Vergleich:
| Akzeptierte Menge | Gesamtkosten des CNC-Loses (USD) | Gesamtkosten für gedrucktes Los (USD) | Geringere Kosten bei diesen Eingabewerten |
|---|---|---|---|
| 1 | $138 | $58 | |
| 5 | $210 | $210 | Gleich |
| 10 | $300 | $400 | CNC |
Der Schnittpunkt liegt bei (120 − 20) ÷ (38 − 18) = 5 akzeptierten Teilen. Dies ist eine Folge dieser Eingabewerte und keine allgemeingültige Fünf-Teile-Regel für die Fertigung. Beide Verfahren schließen hier Versand und Steuern aus. Ersetzen Sie die Eingabewerte durch vergleichbare Angebote, einschließlich der erforderlichen Sekundärbearbeitung oder einer Berücksichtigung von Ausschuss. Falls sich die Einzelkosten mit der Packungsdichte im Baujob, der Werkzeugauslegung oder der Menge ändern, vergleichen Sie stattdessen die tatsächlichen Losgesamtkosten, anstatt dieses lineare Modell fortzuschreiben.
Die Zeit kann eine rein kostenbasierte Entscheidung umkehren. Ein kostengünstiger Aufbau, der auf eine vollständige Druckercharge wartet, kann später eintreffen als eine teurere, maschinell bearbeitete Probe. Umgekehrt kann ein sofort verfügbares Druckteil eine Frage zum Einbauraum klären, bevor die individuelle Spannvorrichtung bereitsteht. Erfragen Sie das Datum, an dem die fertigen, geprüften Teile versandfertig sind, und unterscheiden Sie dieses von der eigentlichen Maschinenlaufzeit.
Für die spanende Fertigung erläutert unser Service für CNC-Prototypen und Serienfertigung die Planung von Mustern und Wiederholungsaufträgen. Eine fundierte Verfahrensentscheidung benennt den gewählten Werkstoff, die fertig bearbeiteten Schnittstellen und den Auftragsumfang, statt eine Technologie pauschal als „besser“ zu bezeichnen.
Fragen zu CNC-gefertigten und gedruckten Prototypen
Kann ein 3D-gedrucktes Bauteil als Funktionsprototyp dienen?
Ja, wenn Werkstoff, Geometrie, Endzustand und Bauorientierung für die zu prüfende Funktion geeignet sind. „Gedruckt“ bedeutet nicht, dass nur das Aussehen beurteilt werden kann; „spanend gefertigt“ bedeutet nicht, dass bereits jede Funktion validiert wurde.
Ist CNC-Bearbeitung immer genauer?
Eine einzige Rangfolge kann nicht alle Verfahren und Merkmale abdecken. Vergleichen Sie die erreichbaren Endmaße und Oberflächenanforderungen für das konkrete Bauteil. Druckerauflösung und Angaben zur Positioniergenauigkeit einer Maschine allein bestimmen nicht die Genauigkeit des fertigen Bauteils.
Technische Quellen
- NISTIR 8059, Werkstoffprüfnormen für die additive Fertigung von Polymerwerkstoffen, 2015, Werkstoffstruktur und Baubedingungen.
- NIST, Verständnis anisotroper Zugeigenschaften additiv gefertigter Metalle aus dem Laser-Pulverbettverfahren, 2021, Zusammenfassung und angegebener Geltungsbereich.
- Formlabs, Konstruktionsvorgaben für 3D-Modelle (Generation Fuse 1), Öffnungen, Entfernung von Pulver aus dem Bauteilinneren und systemspezifische Konstruktionshinweise.
- Formlabs, Leitfaden zu Toleranzen, Genauigkeit und Präzision beim 3D-Druck, Auflösung, Werkstoffe und Nachbearbeitung.
- NIST, Spanende Nachbearbeitung von additiv gefertigtem Edelstahl, 2015, Zusammenfassung zu fertig bearbeiteten Montagemerkmalen.
- Stratasys, 3D-Druck im Vergleich zur CNC-Bearbeitung, Whitepaper von 2021 zu Vorbereitung und Fertigungsablauf. Die darin genannten beispielhaften Kostensätze werden hier nicht verwendet.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


