Auf dieser Seite
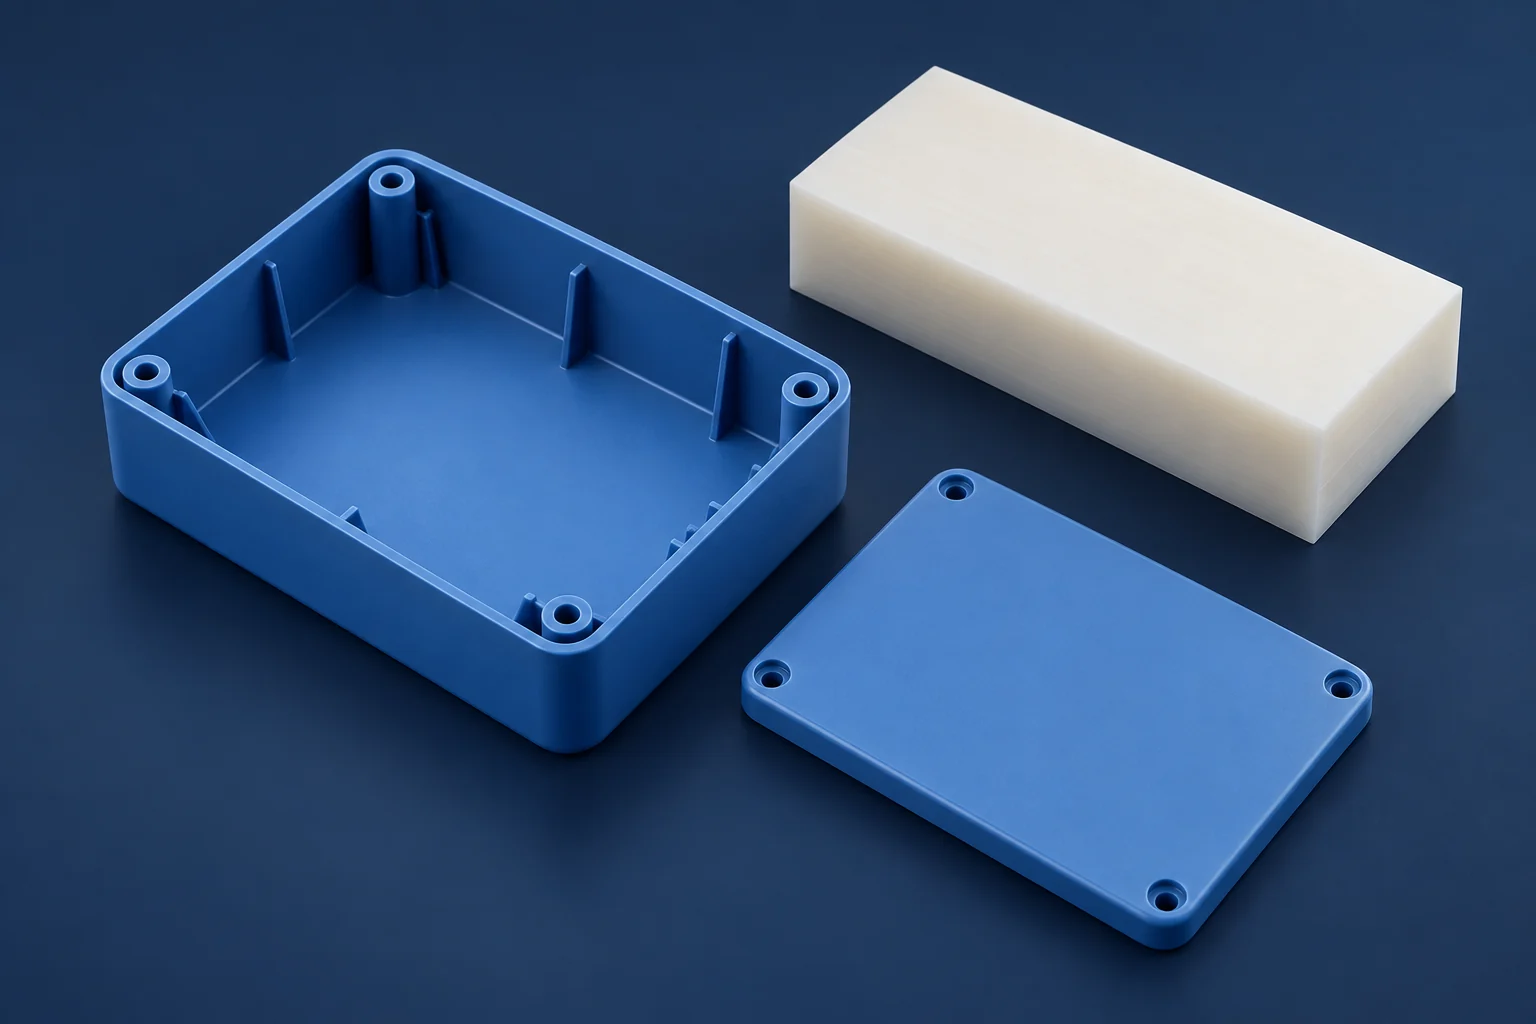
CNC-Bearbeitung eignet sich häufig für Kunststoffteile, deren Design noch nicht feststeht, die in geringen Stückzahlen benötigt werden oder aus einem verfügbaren Lagermaterial gefertigt werden können. Das Spritzgießen wird zu einer stärkeren Alternative, sobald das Design stabil ist, das Teil erfolgreich spritzgegossen werden kann und die absehbare Nachfrage die Investition in das Werkzeug rechtfertigt.
Der Wechsel hängt von mehr als nur der Stückzahl ab. Ein niedriger Einzelteilpreis beim Spritzgießen ist nur dann nützlich, wenn das fertige Teil die Anforderungen an Werkstoff, Montage und Abnahme erfüllt. Dieser Vergleich bezieht sich ausschließlich auf thermoplastische Teile; für Metallspritzgießen und Druckguss ist eine gesonderte Bewertung erforderlich.
Einsatzgebiete der jeweiligen Verfahren
CNC-Bearbeitung stellt ein Teil durch Zerspanung aus einem Ausgangsmaterial wie Platte oder Stab her. Beim Spritzgießen wird ein Formhohlraum mit geschmolzenem Polymer gefüllt, anschließend abgekühlt und das Teil entnommen. CNC verzichtet auf ein spezielles Spritzgießwerkzeug, doch Programmierung, Zerspanwerkzeuge, Spannvorrichtungen und Rüstung verursachen dennoch Kosten.
| Bestell- oder Teileanforderung | CNC-Bearbeitung | Spritzgießen |
|---|---|---|
| Erwartete Konstruktionsänderungen | Passen Sie Programm und Spannung nach Bedarf an | Bewerten Sie Änderungen vor der endgültigen Werkzeugfreigabe |
| Geringe oder unsichere Nachfrage | Beschränkt oft die anfängliche Werkzeuginvestition | Beziehen Sie Werkzeug- und Versuchskosten in den Vergleich ein |
| Stabile, wiederkehrende Nachfrage | Berechnen Sie die wiederholten Rüst- und Zerspanungskosten | Die Werkzeugkosten können auf eine größere Anzahl akzeptierter Teile verteilt werden |
| Dünne Wände, Rippen und Schraubendome | Prüfen Sie Zugänglichkeit und Unterstützung während der Zerspanung | Prüfen Sie Füllverhalten, Kühlverhalten und Entnahme aus der Form |
Vergleichen Sie den tatsächlich verwendeten Werkstoff und den fertigen Zustand
„ABS“, „Nylon“ oder „POM“ bezeichnen eine Werkstofffamilie, nicht jedoch eine austauschbare Fertigungsspezifikation. Überprüfen Sie die Halbzeugsorte und -abmessungen für die Bearbeitung sowie die Harztype und Zusatzstoffe für das Spritzgießen. Die Verfügbarkeit in einer Form garantiert nicht die Verfügbarkeit in der anderen.
Auch die Verarbeitung beeinflusst die Eigenschaften. Ensinger beschreibt, wie sich Fließorientierung und thermische Geschichte zwischen spritzgegossenen Probekörpern und extrudiertem Lagermaterial unterscheiden; insbesondere die Abkühlgeschichte ist für die Kristallinität halbkristalliner Polymere entscheidend. Vergleichen Sie stets die für das jeweilige Verfahren und den jeweiligen Zustand relevanten Daten – übertragen Sie nicht einfach einen Harz-Testwert unmittelbar auf ein bearbeitetes Bauteil. [1]
Für die Maßanforderungen sind Bearbeitungsspannungen und ggf. erforderliche Feuchteconditionierung zu berücksichtigen. Definieren Sie den Zustand, in dem das Teil inspiziert und eingesetzt wird. [2] Unsere Seite zur CNC-Kunststoffbearbeitung behandelt Materialauswahl und Merkmale für die Fertigung aus Halbzeug.
Die Geometrie muss möglicherweise geändert werden.
Eine gefräste Tasche erfordert einen Fräser, der sowohl deren Boden als auch Wände erreichen kann, während das Werkstück weiterhin gestützt bleibt. Tiefe, schmale Bereiche, kleine innere Ecken und dünne, nicht gestützte Wände können dies erschweren. Eine Form, die sich bequem aus einem Vollblock heraus bearbeiten lässt, ist nicht automatisch eine geeignete Spritzgusskonstruktion.
Bei Spritzguss sind Wandübergänge, Rippen und Schraubendome gemeinsam zu prüfen. Lokal starke Massen können beim Abkühlen des Materials zu Einsinkstellen oder inneren Hohlräumen führen. Entformungsneigung – die konische Ausbildung einer Fläche zur erleichterten Teilextraktion – sowie Hinterschneidungen beeinflussen, wie die Form öffnet und das Teil ausgestoßen wird. Es gibt keinen einzigen Entformungswinkel, der für jedes Material, jede Tiefe und jede Oberflächenstruktur geeignet ist. [3]
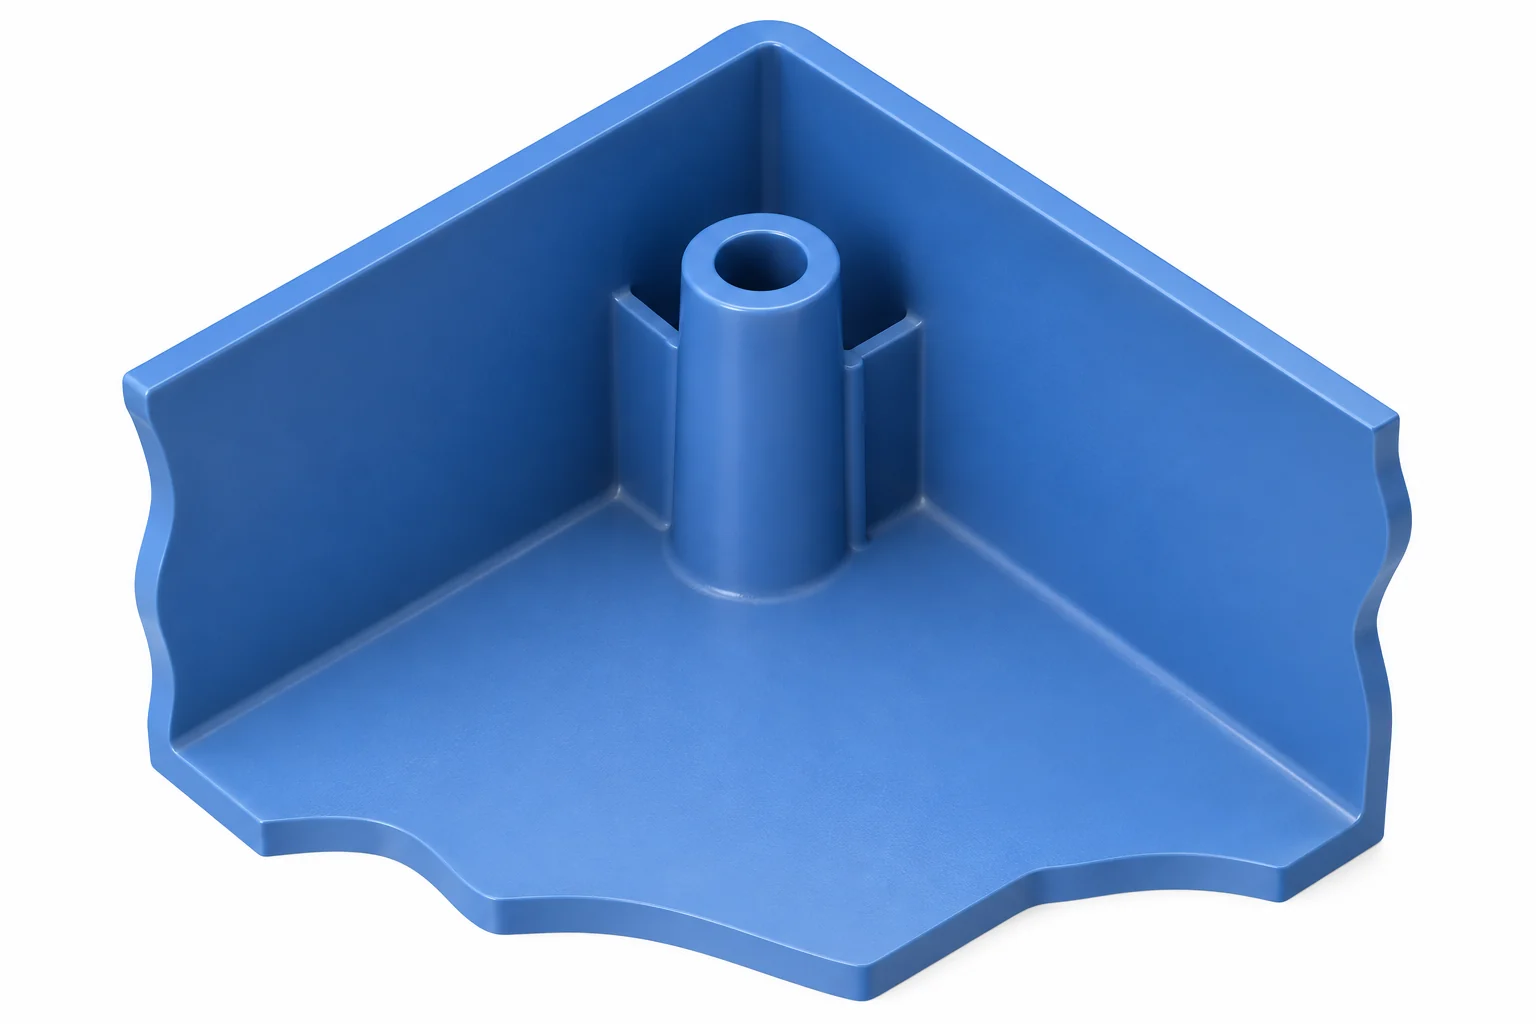
Eine Hinterschneidung kann eine Seitenzugvorrichtung, eine andere Werkzeuganordnung oder eine Konstruktionsänderung erfordern. Das Gestaltungsbeispiel von BASF verdeutlicht zudem, warum Lage des Angusses und lokale Wanddicke bereits vor der Werkzeugfertigung in die Prüfung einbezogen werden müssen. [4] Vergleichen Sie funktionell akzeptable Konstruktionen für beide Fertigungsverfahren und identifizieren Sie sämtliche geometrischen Änderungen, die einer technischen Freigabe bedürfen.
Berechnen Sie den Kostenumschlagpunkt anhand vergleichbarer Angebote.
Beginnen Sie mit derselben akzeptierten Teileanzahl, denselben Materialanforderungen, Oberflächenfinish und Umfang der Prüfung. Trennen Sie die einmalige Gebühr von den wiederkehrenden Kosten pro akzeptiertem Teil. Das einfache Modell lautet Gesamtkosten = F + vN, wobei F die Fixkosten, v die Kosten pro Teil und N die Menge darstellen. Die Durchschnittskosten betragen F/N + v. In der Vorlesung zu Fertigungskosten des MIT wird dieser Unterschied erläutert. [5]
Berücksichtigen Sie die folgenden hypothetischen USD-Eingabewerte für eine Charge: CNC weist eine einmalige Gebühr von $500 und $25 pro akzeptiertem Teil auf; bei Spritzguss beträgt die einmalige Gebühr $5,500 und die Kosten pro akzeptiertem Teil $5. Beide Preise umfassen vorausgesetzt die vereinbarte Vorbereitung, die Fertigstellung der Teile und die Prüfung. Dies sind Lehrbeispiele, keine Marktpreise oder Angebote; Fracht- und Steuerkosten sind ausgeschlossen.
| Akzeptierte Menge | CNC Gesamt | Spritzguss-Gesamt |
|---|---|---|
| 100 Teile | $3,000 | $6,000 |
| 250 Teile | $6,750 | $6,750 |
| 500 Teile | $13,000 | $8,000 |
Bei einer höheren einmaligen Werkzeugkosten, aber geringeren wiederkehrenden Kosten liegt der Break-even-Punkt bei:
N = (Fmold − FCNC) / (vCNC − vmold)
Hier: ($5,500 − $500) / ($25 − $5) = 250 Teile.
Fügen Sie nun eine hypothetische Werkzeugänderung in Höhe von $2,000 vor der Serienfertigung hinzu, wobei alle anderen Eingabewerte unverändert bleiben. Der Break-even-Punkt verschiebt sich auf 350 Teile. Das Beispiel verdeutlicht, warum Designstabilität entscheidend ist; es legt jedoch keine universelle Wechselmenge fest.
Verwenden Sie eine für die jeweilige Designversion glaubwürdige Nachfrage. Führen Sie die Berechnung erneut durch, falls Mengenrabatte, wiederholte Rüstvorgänge, Erstversuchskosten, Ausschusszuschläge oder Ersatzwerkzeuge die Eingabewerte verändern. Falls das Spritzgießen sowohl eine gleich hohe oder höhere einmalige Gebühr als auch gleich hohe oder höhere Stückkosten aufweist, bietet dieses Modell keinen Kostenvorteil. Unser Leitfaden zu den Bearbeitungskosten erläutert die CNC-Kostenkomponenten ausführlicher.
Genehmigen Sie den Prozesswechsel – nicht nur den Preis.
Für ein Kunststoffgehäuse kann ein gefrästes Muster helfen, die Passgenauigkeit der Abdeckung und die Montagegeometrie zu prüfen. Es kann jedoch nicht zeigen, wie die vorgesehene Form das Teil füllt, abkühlt oder entformt.
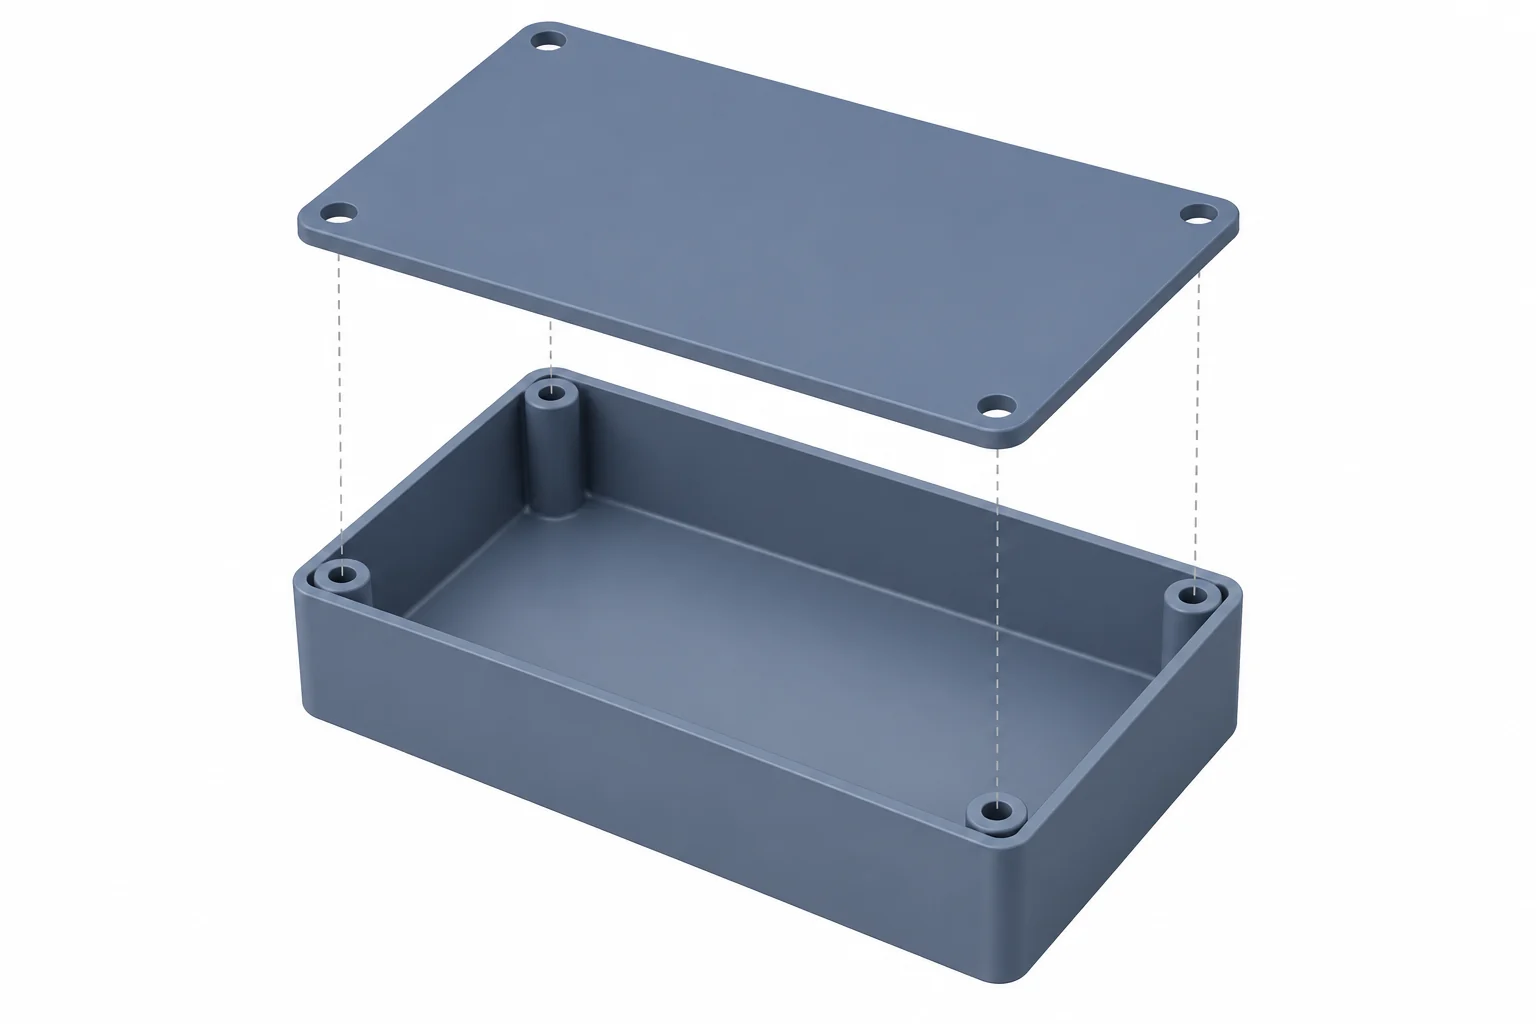
Spritzgegossene Muster können Schweißnähte an Stellen aufzeigen, an denen sich Strömungsfronten treffen, oder Verzug infolge ungleichmäßiger Schrumpfung aufweisen. Ihre Bedeutung hängt vom Einsatzort, vom Werkstoff und von der Funktion ab. Die Fehlerbehebungshilfe von BASF behandelt diese Aspekte als Fragen des Prozesses und des Designs – nicht als Fehler, die bereits durch eine übereinstimmende CAD-Kontur ausgeschlossen wären. [3]
Bevor Sie wechseln, müssen drei Entscheidungen abschließend geklärt sein:
- Designfreigabe: Vereinbaren Sie die Spritzgießversion, den Werkstoff, die Schnittstellen sowie akzeptable Anguss- oder Auswerfermarkierungen.
- Abnahme: Prüfen Sie die geforderten Abmessungen und Oberflächenbedingungen, testen Sie relevante Funktionen und legen Sie fest, wie die Produktionsstreuung überwacht wird. Keines der beiden Verfahren übertrifft beim Vergleich aller Toleranzen stets den anderen.
- Lieferung: Unterscheiden Sie die erste freigegebene Charge von Wiederholungsbestellungen. Berücksichtigen Sie bei Spritzgießen die Werkzeugherstellung und Versuche; berücksichtigen Sie bei der Zerspanung die Rohmateriallagerhaltung, die Programmierung und die Vorbereitung der Spannmittel. Vergleichen Sie die tatsächlichen Lieferpläne der Zulieferer.
Setzen Sie die Bearbeitung fort, wenn Flexibilität oder das erforderliche Ausgangsmaterial wichtiger sind als mögliche Stückkosteneinsparungen. Wechseln Sie zum Spritzgießen, wenn Design, Werkstoff, Prozessvalidierung und Nachfrage die erforderliche Investition rechtfertigen. Für die CNC-Phasen erläutert unser Prototyp- und Produktionsservice die Planung von Musterteilen und Wiederholungsbestellungen.
Fragen zum Wechsel der Fertigungsverfahren
Kann ein spritzgegossenes Teil auch CNC-bearbeitet werden?
Ja, ausgewählte Merkmale können nach dem Spritzgießen bearbeitet werden, sofern ausreichend Werkstoffzugabe vorhanden ist, ein Zugang für das Werkzeug gegeben ist und eine zuverlässige Möglichkeit besteht, das Teil zu positionieren und zu fixieren. Berücksichtigen Sie diesen Arbeitsschritt in der Kalkulation und in den Abnahmekriterien; gehen Sie nicht davon aus, dass eine dünne spritzgegossene Wand beliebige Nachbearbeitungsschnitte tragen kann.
Wie verändert eine bestehende Spritzgussform den Vergleich?
Vergleichen Sie die noch anstehenden Kosten. Eine nutzbare, bereits bezahlte Spritzgussform entfällt als neue Investition, doch Transfer, Reparatur, Versuche und verbleibende Standzeit der Form sind weiterhin relevant. Berechnen Sie die ursprünglichen Anschaffungskosten der Spritzgussform nicht erneut, wenn lediglich die vermeidbaren Kosten der nächsten Bestellung verglichen werden.
Quellen
- Ensinger, Stock Shapes: Plastics Used in Aerospace Technology, S. 18, „Einfluss der Verarbeitung auf Prüfergebnisse.“
- Ensinger, FAQ: engineering plastics, Dimensionsstabilität, spannungsbedingte Verformungen beim Bearbeiten und Konditionierung.
- BASF, Injection-Molding Problems in Engineering Thermoplastics: Causes and Solutions, Abschnitte zu Schweißnähten, Senkstellen, Entformung und Verzug.
- Andreas Wonisch, BASF Ultrasim, How to improve your injection molding designs, Konstruktionsänderungen, Wandstärken und Hinterschneidungen.
- MIT OpenCourseWare, 2.008 Spring 2025, Lecture 17: Manufacturing Cost, Modell mit Fixkosten und variablen Kosten. Das obige numerische Beispiel verwendet separate hypothetische Eingabewerte.



