W tym artykule
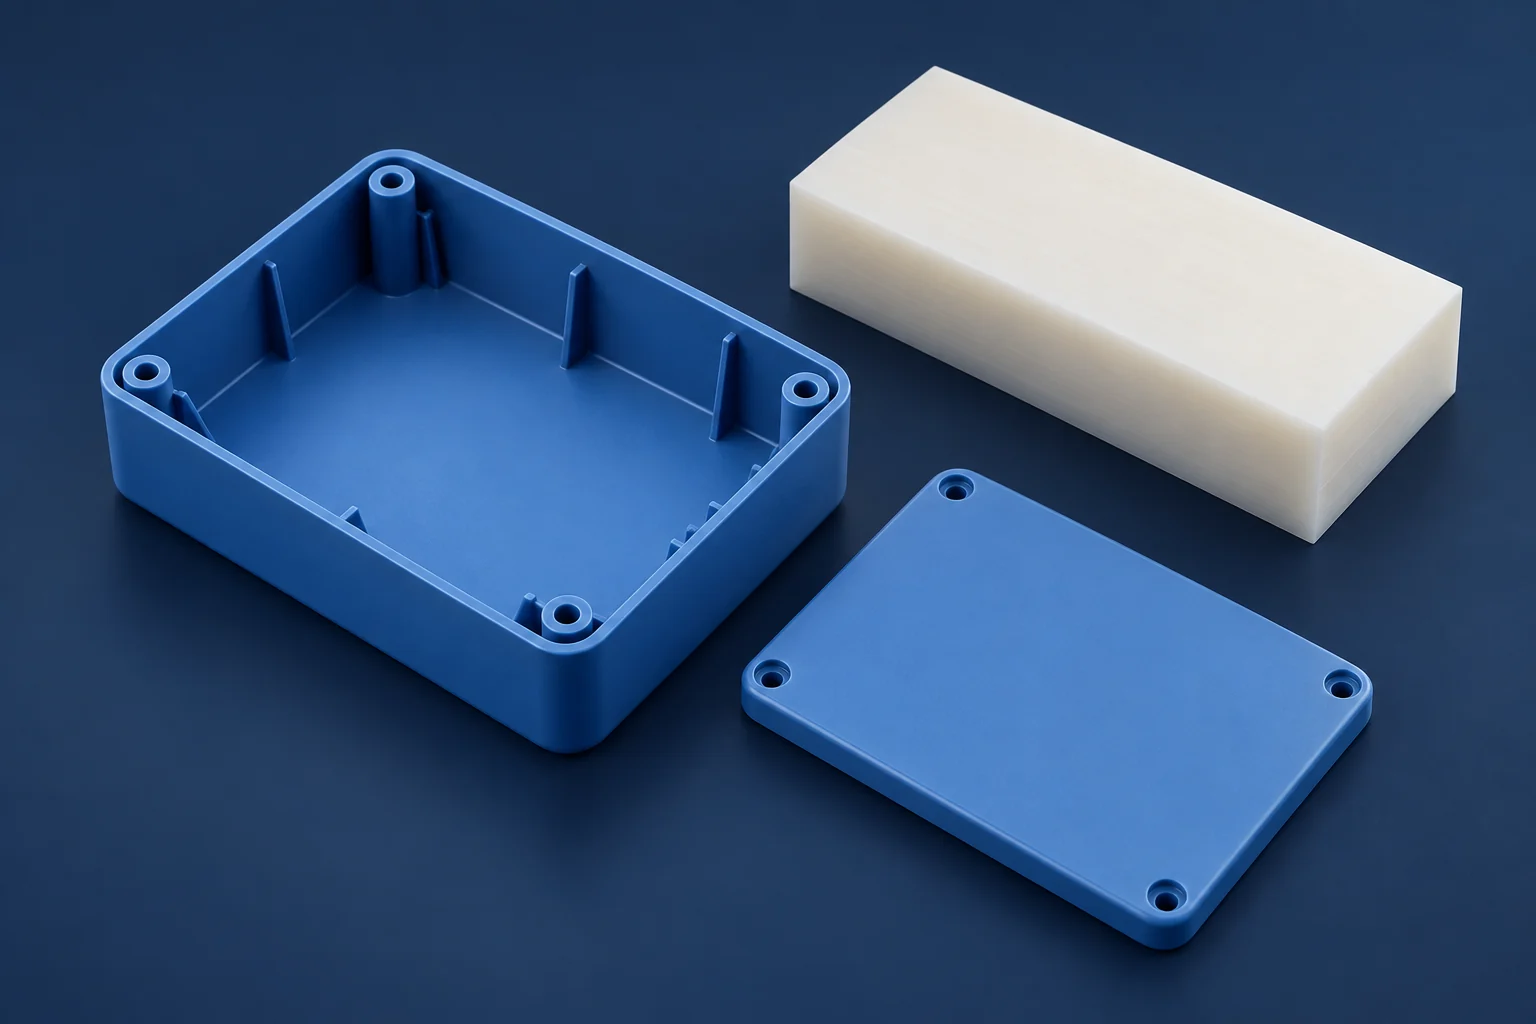
Obróbka CNC często nadaje się do części plastycznych, których projekt wciąż ulega zmianom, które są potrzebne w małych ilościach lub które można wykonać z dostępnego materiału w postaci gotowej blachy lub pręta. Wtryskiwanie staje się bardziej uzasadnione, gdy projekt jest stabilny, część daje się pomyślnie wytłoczyć, a zapotrzebowanie pozwala na poniesienie kosztów wykonania formy.
Decyzja o przejściu zależy od więcej niż tylko ilości. Niski cena jednostkowa wytłoczonej części ma sens wyłącznie wtedy, gdy gotowa część spełnia wymagania dotyczące materiału, montażu oraz akceptacji. Porównanie dotyczy części termoplastycznych; wtryskiwanie metalu i odlewnictwo wymagają osobnej oceny.
Zastosowanie każdego procesu
Obróbka CNC polega na frezowaniu części z materiału surowego, np. blachy lub pręta. Wtryskiwanie natomiast polega na wypełnieniu formy stopionym polimerem, jego ochłodzeniu i wypchnięciu gotowej części. Obróbka CNC pozwala uniknąć kosztownej dedykowanej formy wtryskowej, jednak programowanie, narzędzia skrawające, przyrządy zamocowawcze i przygotowanie stanowiska obróbkowego generują własne koszty.
| Zamówienie lub wymagania dotyczące części | Obróbka CNC | Wtryskiwanie |
|---|---|---|
| Otwory montażowe lub interfejsy, których projekt wciąż ulega zmianom | Zazwyczaj bardziej elastyczna opcja: wystarczy zaktualizować program, materiał gotowy i uchwyty — bez modyfikacji dedykowanej formy | Zmiana cechy może wymagać modyfikacji lub wymiany formy; prawdopodobne zmiany należy rozwiązać przed podjęciem decyzji |
| Małe zamówienie bez gwarantowanego zapotrzebowania powtarzalnego | Często ta opcja wiąże się z niższymi nakładami inwestycyjnymi dla części o dostępnej geometrii i możliwych do wykonania z dostępnego materiału gotowego | Niska cena jednostkowa może nie pokryć kosztów formy i prób w zakresie rzeczywistej zakupionej ilości |
| Zatwierdzony projekt z zapotrzebowaniem powtarzalnym | Może pozostać praktyczna dla wariantów lub cech podlegających obróbce skrawaniem, nawet przy ich zmianach | Może obniżyć całkowity koszt, gdy zaakceptowane zapotrzebowanie rozłoży koszt narzędzia; korzystaj z porównywalnych ofert, a nie uniwersalnej reguły objętościowej |
| Cienkie ścianki z integralnymi żebrami i wpustami | Usunięcie większości materiału z pełnego bloku może oznaczać długi czas obróbki oraz kruche ścianki w trakcie frezowania | Może tworzyć te cechy jednocześnie, pod warunkiem rozwiązania problemów związanych z wypełnieniem formy, przejściami między ściankami, nachyleniem i wypychaniem |
Porównaj rzeczywisty materiał i stan gotowej części
„ABS”, „nylon” lub „POM” identyfikuje rodzinę materiałów, a nie wzajemnie zastępczą specyfikację produkcyjną. Zweryfikuj gatunek i wymiary materiału surowego do obróbki skrawaniem oraz gatunek żywicy i dodatki do wtryskiwania. Dostępność w jednej formie nie oznacza dostępności w drugiej.
Przetwarzanie wpływa również na właściwości. Ensinger opisuje, jak orientacja przepływu i historia termiczna różnią się między próbkami wtryskanymi a materiałami wyciskanymi; historia chłodzenia ma szczególne znaczenie dla krystaliczności w polimerach półkrystalicznych. Porównaj odpowiednie dane dla zamierzonego procesu i warunków, zamiast bezpośrednio przenosić wartość testową żywicy na komponent wykonany metodą frezowania. [1]
W przypadku wymagań wymiarowych należy uwzględnić naprężenia powstające podczas obróbki oraz ewentualne kondycjonowanie wilgotnościowe. Należy określić stan, w jakim część będzie kontrolowana i użytkowana. [2] Nasza strona poświęcona obróbce CNC tworzyw sztucznych zawiera informacje o wyborze materiałów oraz cechach charakterystycznych dla metody obróbki z materiału surowego.
Geometria może wymagać modyfikacji
Kieszeń wykonana metodą obróbki wymaga frezu, który może dotrzeć do jej dna i ścian przy jednoczesnym zapewnieniu stabilnego zamocowania przedmiotu obrabianego. Głębokie i wąskie przestrzenie, małe narożniki wewnętrzne oraz cienkie, niestabilne ściany mogą utrudniać tę operację. Forma łatwa do wytworzenia z litego bloku nie jest automatycznie odpowiednia do wtryskiwania.
Przy projektowaniu formy wtryskowej należy analizować przejścia ścian, żeber wzmocnieniowych oraz gniazda pod śruby jako całość. Lokalne grube masy materiału mogą powodować zapadanie się powierzchni lub powstawanie wewnętrznych porów podczas chłodzenia. Nachylenie (draft) – czyli stożkowość ułatwiająca wyjęcie części z formy – oraz wklęsłości (undercuts) wpływają na sposób otwierania formy i wypychania części. Nie istnieje jeden uniwersalny kąt nachylenia stosowny dla każdego materiału, głębokości i struktury powierzchni. [3]
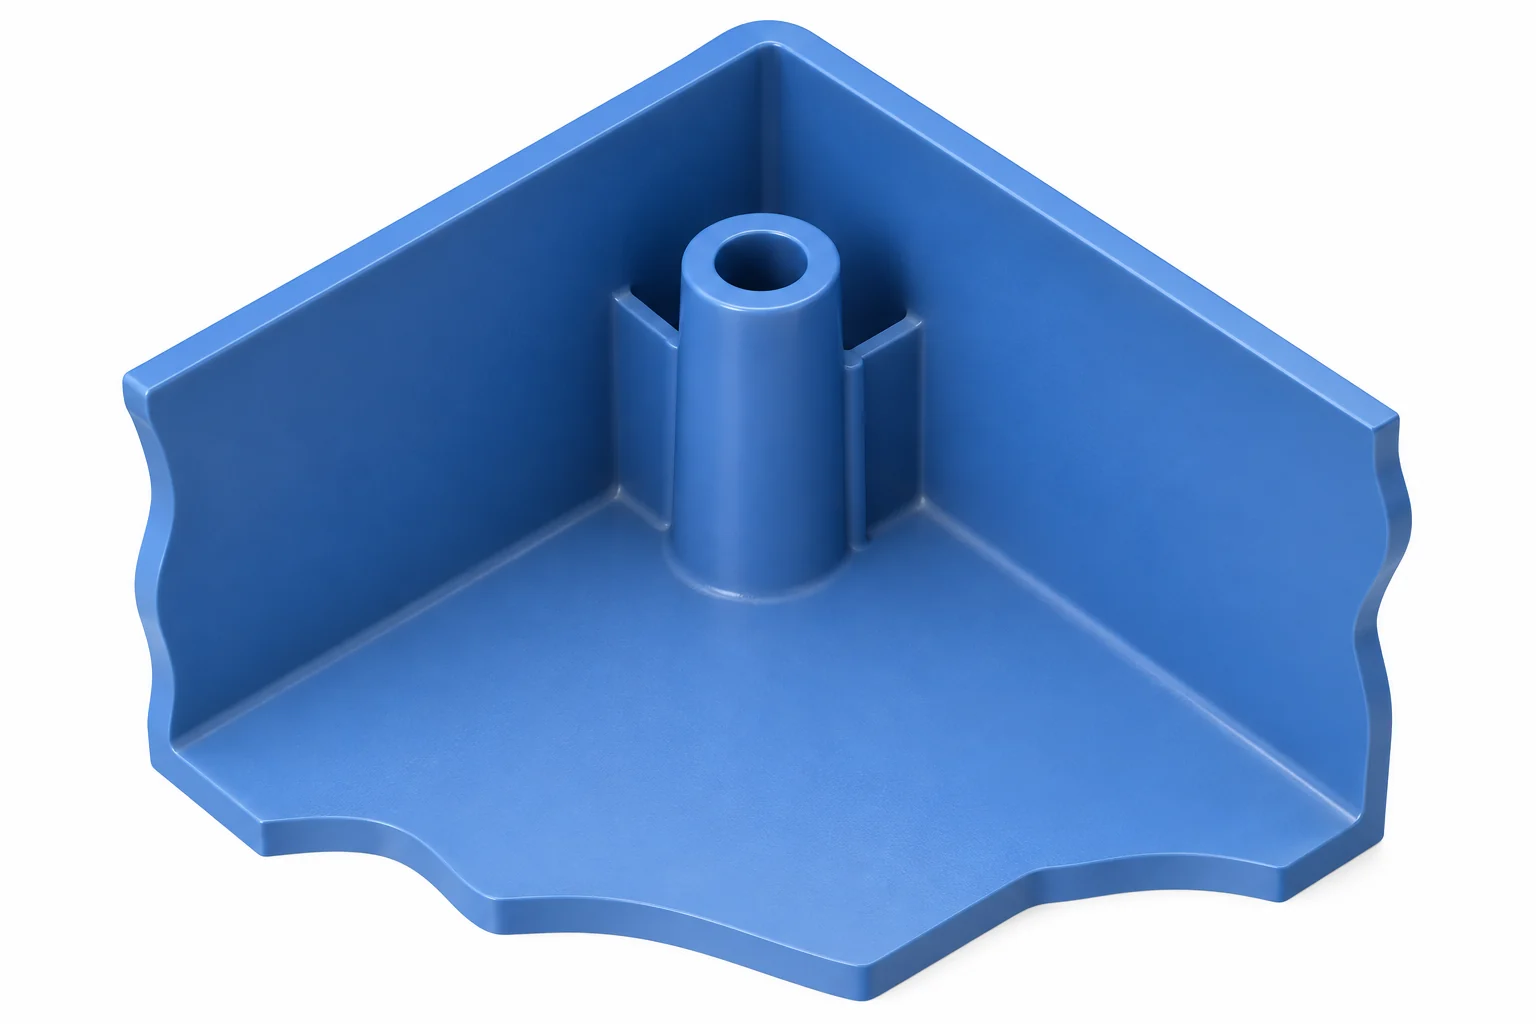
Wklęsłość może wymagać działania bocznego, innego układu narzędzi lub zmiany projektu. Przykład projektowy firmy BASF pokazuje również, dlaczego lokalizacja wlewka oraz lokalna grubość ścianki powinny zostać uwzględnione w przeglądzie przed wykonaniem formy. [4] Porównaj funkcjonalnie dopuszczalne projekty dla obu metod i zidentyfikuj wszelkie zmiany geometrii wymagające zatwierdzenia przez inżynierów.
Oblicz punkt przecięcia kosztów na podstawie porównywalnych ofert cenowych
Rozpocznij od tej samej zaakceptowanej ilości części, wymagań materiałowych, wykończenia oraz zakresu kontroli jakości. Oddziel opłatę stałą od kosztu powtarzalnego przypadającego na każdą zaakceptowaną część. Prosty model ma postać łączny koszt = F + vN, gdzie F to koszt stały, v to koszt przypadający na jedną część, a N to ilość. Średni koszt wynosi F/N + v. Wykład MIT dotyczący kosztów produkcji wyjaśnia tę różnicę. [5]
Rozważ następujące hipotetyczne dane wejściowe w USD dla jednej partii: CNC ma opłatę stałą w wysokości $500 oraz $25 za każdą zaakceptowaną część; formowanie ma opłatę stałą w wysokości $5,500 oraz $5 za każdą zaakceptowaną część. Zakładamy, że oba warianty obejmują uzgodnione przygotowanie, obróbkę gotowych części oraz kontrolę jakości. Są to dane szkoleniowe, a nie ceny rynkowe ani oferty cenowe; koszty transportu i podatki zostały pominięte.
| Zaakceptowana ilość | CNC razem | Razem formowanie |
|---|---|---|
| 100 sztuk | $3,000 | $6,000 |
| 250 sztuk | $6,750 | $6,750 |
| 500 sztuk | $13,000 | $8,000 |
Przy wyższej opłacie stałej dla formowania i niższym koszcie powtarzalnym punkt przecięcia wynosi:
N = (Fmold − FCNC) / (vCNC − vmold)
W tym przypadku: ($5,500 − $500) / ($25 − $5) = 250 sztuk.
Dodaj teraz hipotetyczną modyfikację formy w wysokości $2,000 przed rozpoczęciem produkcji, pozostawiając pozostałe dane wejściowe bez zmian. Punkt przecięcia przesuwa się do 350 sztuk. Przykład ten ilustruje znaczenie stabilności projektu; nie określa on uniwersalnej ilości przełączania.
Punkt przecięcia stanowi wyłącznie porównanie kosztów między technicznie dopuszczalnymi metodami. Nie wskazuje on, czy dana gatunkowość żywicy jest dostępna, czy odlewana część przejdzie wszystkie testy, ani czy forma będzie gotowa do wymaganego terminu. Porównuj zatwierdzone ilości na tej samej wydanej wersji dokumentacji projektowej; optymistyczny prognozowany całkowity popyt może ukrywać koszty modyfikacji formy przed osiągnięciem tej ilości.
Zastosuj zapotrzebowanie wiarygodne dla odpowiedniej wersji projektu. Przelicz ponownie, jeśli zniżki ilościowe, powtarzające się przygotowania maszyn, opłaty próbne, dopuszczalne odsetki braków lub wymiana narzędzi wpływają na dane wejściowe. Jeśli formowanie obejmuje zarówno stałą opłatę równą lub wyższą, jak i koszt na sztukę równy lub wyższy, ten model nie zapewnia żadnej przewagi kosztowej. Nasz przewodnik po kosztach obróbki szczegółowo wyjaśnia składniki kosztów CNC.
Zatwierdź zmianę procesu, a nie tylko cenę
Załóżmy, że obudowa wymaga małej próby montażu, podczas gdy układ złączników wciąż ulega zmianie. Obróbka dostępnej gatunkowo stali jest rozsądnym pierwszym krokiem, gdy test ma sprawdzić, czy płyta PCB zmieści się do obudowy, czy pokrywa się prawidłowo zamyka oraz czy przewody można podłączyć. Model może zostać zmieniony po tej próbie bez traktowania produkcji formy jako urządzenia rozwojowego.
Jeśli kolejny test ma sprawdzić, czy cienki zamek sprężynowy wytrzyma wielokrotne otwieranie, lub czy element obciążony zachowa integralność wzdłuż linii spawania, dopasowanie kształtu CAD nie wystarcza. Próbka wykonana metodą frezowania nie przechodziła zamierzonego przepływu tworzywa, chłodzenia ani wyrzucania. Do tych pytań zależnych od procesu należy użyć próbek uzyskanych metodą reprezentatywnego formowania, z zastosowaniem określonego tworzywa i jego odpowiedniego kondycjonowania. Gdy interfejsy będą ustabilizowane, a próbki formowane spełnią wszystkie wymagania, porównaj zaakceptowaną ilość zamówień powtarzalnych z pełnymi kosztami narzędzia i produkcji. [1] [3]
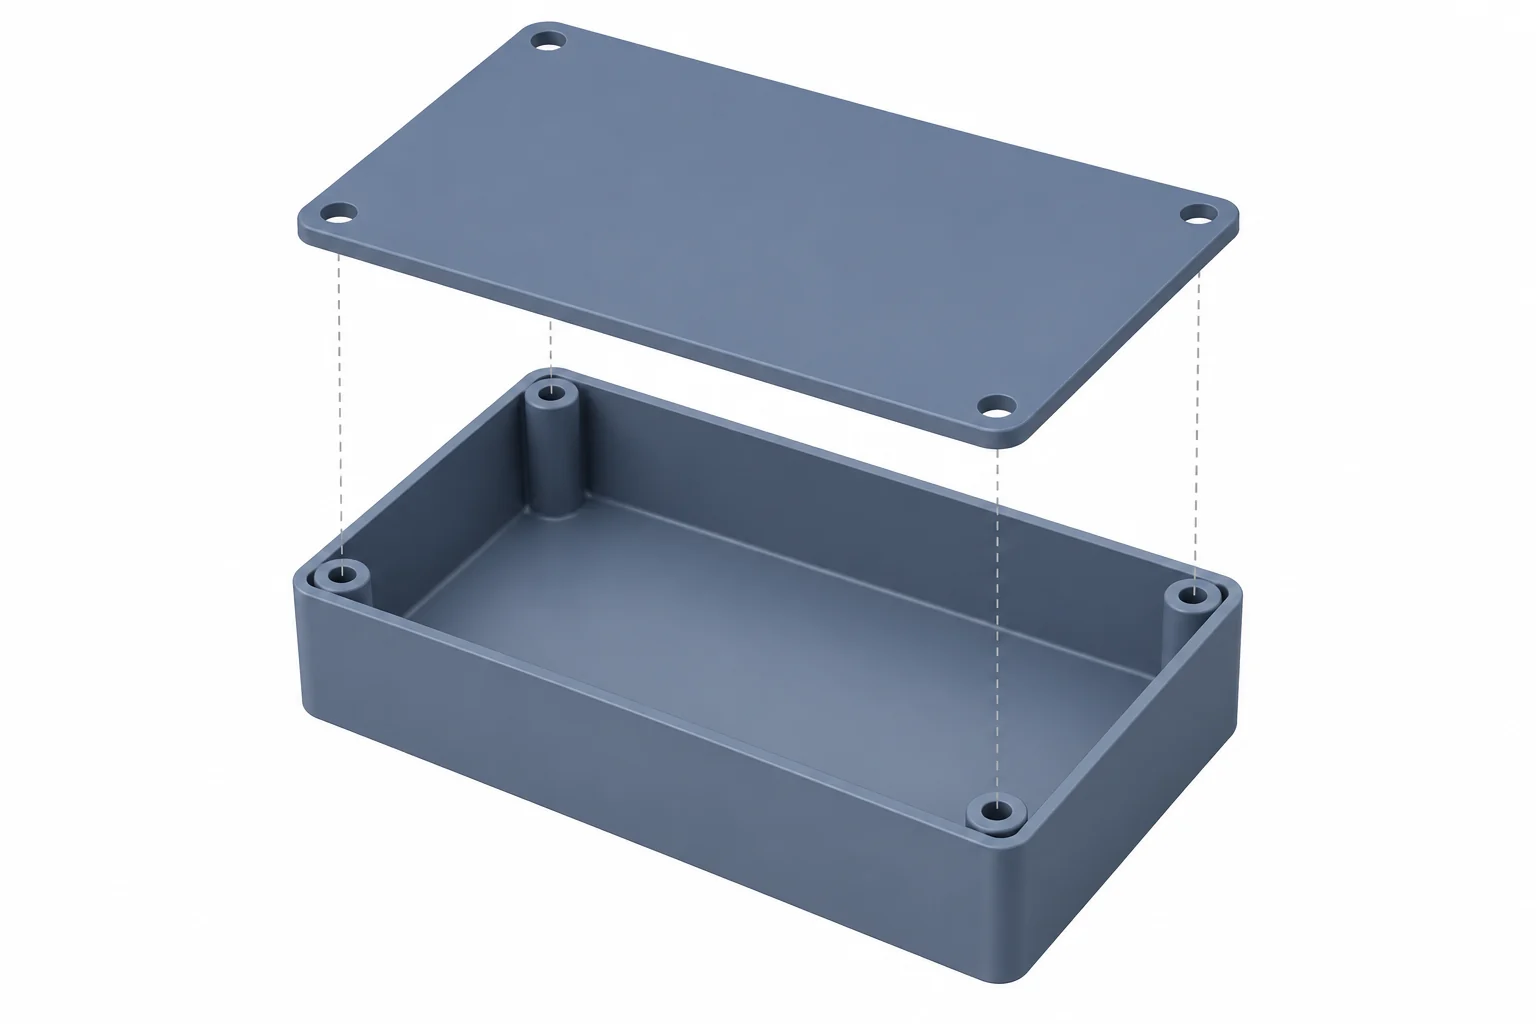
Próbki formowane mogą ujawnić linie spawania tam, gdzie spotykają się czoła przepływu, lub odkształcenia związane z nieregularną kurczliwością. Ich znaczenie zależy od lokalizacji, materiału i funkcji. Przewodnik rozwiązywania problemów firmy BASF traktuje je jako pytania dotyczące procesu i projektu, a nie jako wady, których można uniknąć wyłącznie poprzez dopasowanie konturu CAD. [3]
Przed przejściem na inny proces należy podjąć trzy decyzje:
- Zatwierdzenie projektu: uzgodnij wersję projektu formowania, materiał, interfejsy oraz akceptowalne ślady wlewów lub wyrzutników.
- Akceptacja: sprawdź wymagane wymiary i stan powierzchni, przetestuj istotne funkcje oraz ustal sposób kontroli wahań produkcyjnych. Żaden z tych procesów nie zapewnia lepszych wyników we wszystkich porównaniach tolerancji.
- Dostawa: odróżnij pierwszą zatwierdzoną partię od powtarzanych zamówień. Uwzględnij wykonywanie narzędzi i próby formowania; uwzględnij zapasy materiału, programowanie oraz przygotowanie uchwytów do obróbki skrawaniem. Porównaj rzeczywiste harmonogramy dostawców.
Kontynuuj obróbkę skrawaniem, gdy elastyczność lub wymagany materiał surowy przeważa nad potencjalnymi oszczędnościami na jednostkę. Przejdź do formowania, gdy projekt, materiał, walidacja procesu oraz popyt uzasadniają inwestycję. Dla etapów CNC nasza usługa prototypowania i produkcji wyjaśnia planowanie próbek i powtarzanych zamówień.
Pytania dotyczące zmiany procesów
Czy element wykonany metodą formowania wtryskowego może być również CNC obrabiany skrawaniem?
Tak, wybrane cechy można obrabiać skrawaniem po formowaniu wtryskowym, pod warunkiem wystarczającej nadmiarowej grubości materiału, dostępu narzędzi oraz niezawodnego sposobu lokalizacji i uchwytu elementu. Uwzględnij tę operację w planie kosztów i akceptacji; nie zakładaj, że cienka ścianka wykonana metodą formowania wtryskowego może wytrzymać jakiekolwiek dodatkowe cięcie.
W jaki sposób istniejąca forma wpływa na porównanie?
Porównaj pozostałe koszty. Gotowa, już opłacona forma może wyeliminować konieczność dużej nowej inwestycji, jednak nadal mają znaczenie koszty transportu, naprawy, prób oraz pozostałego czasu użytkowania narzędzia. Nie naliczaj ponownie kosztu pierwotnego zakupu formy przy porównywaniu wyłącznie kosztów uniknionych w kolejnym zamówieniu.
Źródła
- Ensinger, Profilowane półfabrykaty: tworzywa sztuczne stosowane w technologii lotniczej, s. 18, „Wpływ metody przetwarzania na wyniki badań.”
- Ensinger, FAQ: tworzywa inżynierskie, stabilność wymiarowa, naprężenia związane z obróbką skrawaniem oraz kondycjonowanie.
- BASF, Problemy z formowaniem wtryskowym w inżynierskich termoplastach: przyczyny i rozwiązania, rozdziały poświęcone liniom spoiny, wgnieceniom, wyjmowaniu detali z formy oraz odkształceniom.
- Andreas Wonisch, BASF Ultrasim, Jak poprawić swoje projekty formowania wtryskowego, zmiany projektowe, grubość ścianek oraz wcięcia.
- MIT OpenCourseWare, 2.008 wiosna 2025, wykład 17: Koszty produkcji, model kosztów stałych i zmiennych. Powyższy przykład liczbowy wykorzystuje osobne, hipotetyczne dane wejściowe.



