W tym artykule
Wybierz obróbkę skrawaniem CNC, gdy prototyp wymaga określonego materiału wyjściowego i powierzchni uzyskanych metodami skrawania. Rozważ drukowanie 3D, gdy złożona geometria lub częste zmiany kształtu utrudniają cięcie części, pod warunkiem że wybrana metoda drukowania i materiał spełniają wymagania testowe. Praktyczną opcją może być również element wydrukowany z dodatkowo obrobionymi powierzchniami styku.
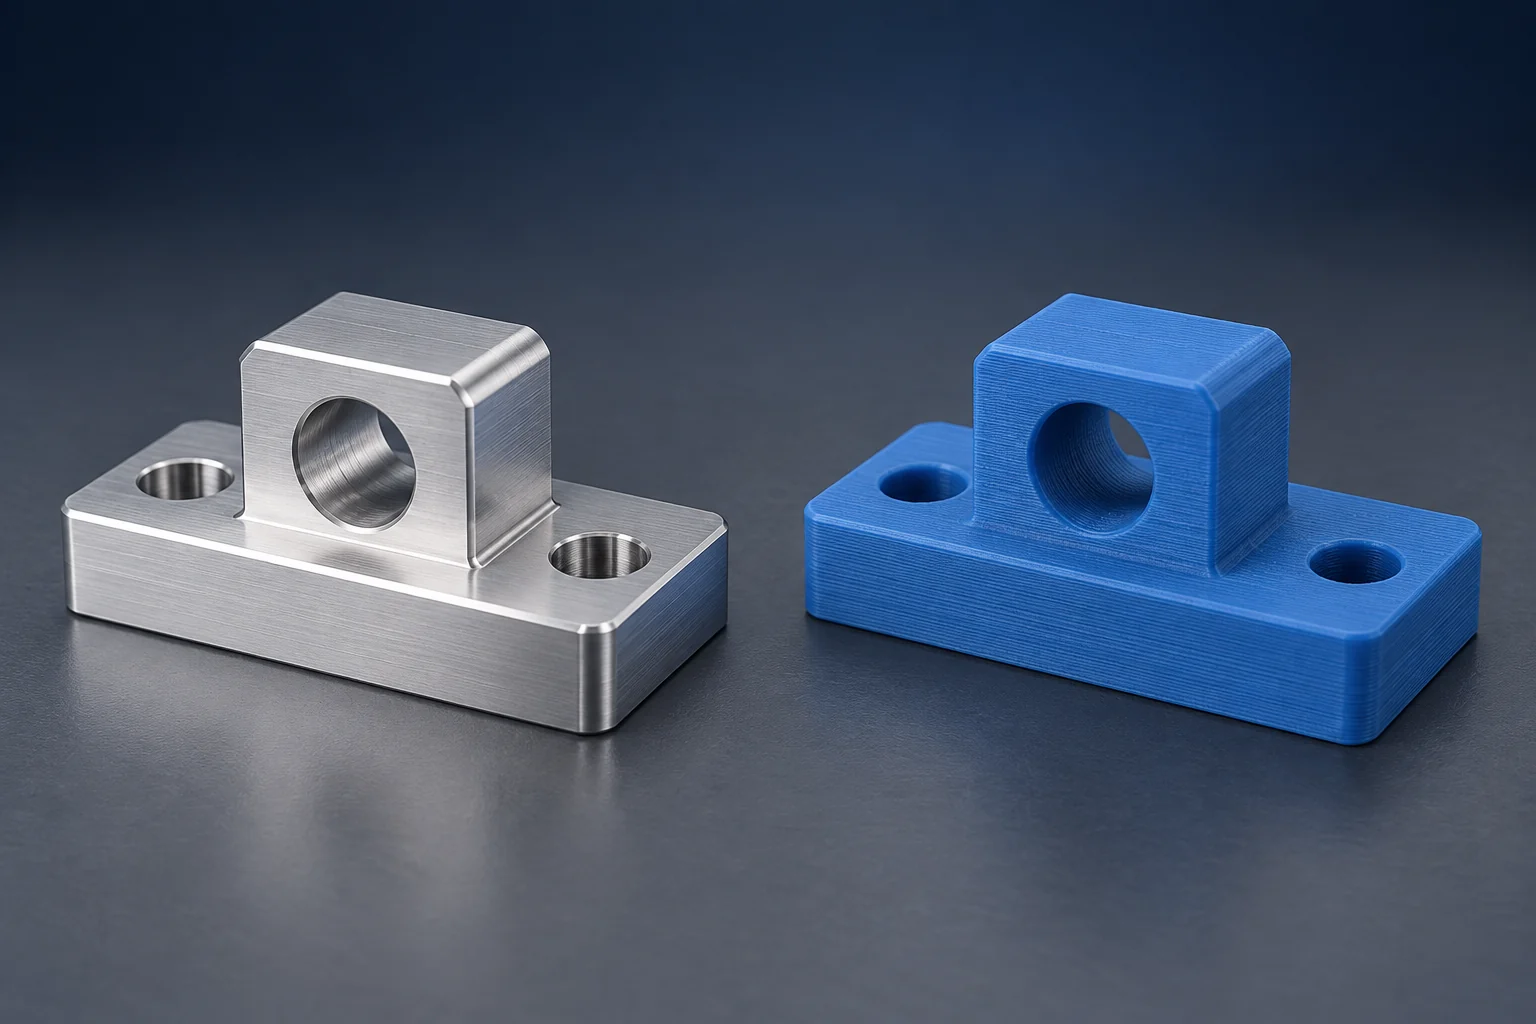
Użyteczne porównanie dotyczy gotowych części spełniających te same wymagania. Niskokosztowy wydruk z tworzywa sztucznego i obrobiona frezowaniem część z aluminium mogą odpowiadać na różne pytania, nawet jeśli oparte są na tym samym modelu CAD.
CNC obróbka skrawaniem i 3D drukowanie: praktyczne różnice
CNC obróbka skrawaniem usuwa materiał za pomocą narzędzi tnących. 3D drukowanie buduje część warstwa po warstwie. Tutaj „CNC” oznacza obróbkę ubytkową, taką jak frezowanie i toczenie; jest to porównanie metod wytwarzania części, a nie przewodnik zakupowy maszyn. CNC przewodnik po frezowaniu wyjaśnia proces cięcia.
| Wymaganie | Ścieżka CNC | Ścieżka drukowania |
|---|---|---|
| Test wymaga określonego stopu i stanu wyjściowego materiału | Obróbka tego materiału wyjściowego, gdy geometria umożliwia dostęp narzędzi. | Dozwolone są wyłącznie zatwierdzone alternatywy materiału/procesu; zgodna nazwa stopu nie wystarcza. |
| Zamknięta przestrzeń bez dostępu narzędzia tnącego | Wymaga projektu rozdzielonego lub zastosowania innej metody wytwarzania. | Kandydatem jest tylko wtedy, gdy budowa, usuwanie struktur wsporniczych oraz czyszczenie wnętrza są wykonalne. |
| Otworki lokalizacyjne i płaska powierzchnia styku | Obróbka i kontrola wymiarów oraz zależności geometrycznych względem punktów odniesienia. | Akceptacja zweryfikowanych cech bezpośrednio po wydrukowaniu lub uwzględnienie możliwych do obróbki naddatków i uchwytów. |
| Kilka zmieniających się projektów sprawdzających dopasowanie | Przydatne, gdy właściwości materiału wyjściowego lub powierzchnie uzyskane obróbką skrawaniem pozostają kluczowe. | Przydatne, gdy zatwierdzony wydruk pozwala odpowiedzieć na pytanie dotyczące dopasowania bez konieczności intensywnej obróbki końcowej. |
„3D drukowanie” nie oznacza jednego materiału ani jednej klasy dokładności. Ekstruzja filamentu (FFF/FDM), drukowanie żywic (SLA), drukowanie polimerów metodą spiekania w łóżku proszkowym (SLS) oraz fuzja proszków metalicznych w łóżku proszkowym generują różne struktury i wymagają różnych operacji obróbki końcowej. Podaj zamierzony proces przy porównywaniu oferty lub próbki testowej. [1]
Zachowanie materiału ma pierwszeństwo przed etykietą procesu
Jeśli rysunek wymaga określonego stopu aluminium i stanu wykończenia cieplnego, wydruk polimerowy nie jest równoważnym wzorcem pod względem sztywności ani odpowiedzi na działanie temperatury. Może jednak nadal być przydatny do sprawdzania dostępnej przestrzeni montażowej. Podobnie dwa materiały określone jako „nylon” nie muszą mieć identycznej formuły, warunkowania ani zachowania.
Zacznij od rozdzielenia tego, co prototyp musi odtworzyć, od tego, co wystarczy jedynie przedstawić. Pokrywa służąca do sprawdzania luzów przy złączach musi mieć odpowiednią otoczkę i otwory. Uchwyt służący do pomiaru ugięcia musi zapewniać odpowiednią sztywność oraz poprawną geometrię. Spełnienie pierwszego warunku nic nie mówi o spełnieniu drugiego. Zapisz cel testu przed złagodzeniem wymogów dotyczących materiału lub powierzchni w celu uzyskania tańszego próbnika.
W przypadku wydruków polimerowych wiązanie warstw, puste przestrzenie oraz kierunek nanoszenia wpływają na odpowiedź materiału na obciążenie. Przegląd polimerów opracowany przez NIST wyjaśnia, dlaczego w ocenie właściwości mechanicznych należy uwzględnić zarówno rodzaj materiału, jak i warunki drukowania. Samo ustawienie wypełnienia na stałe nie gwarantuje równoważności względem materiału frezowanego. [1]
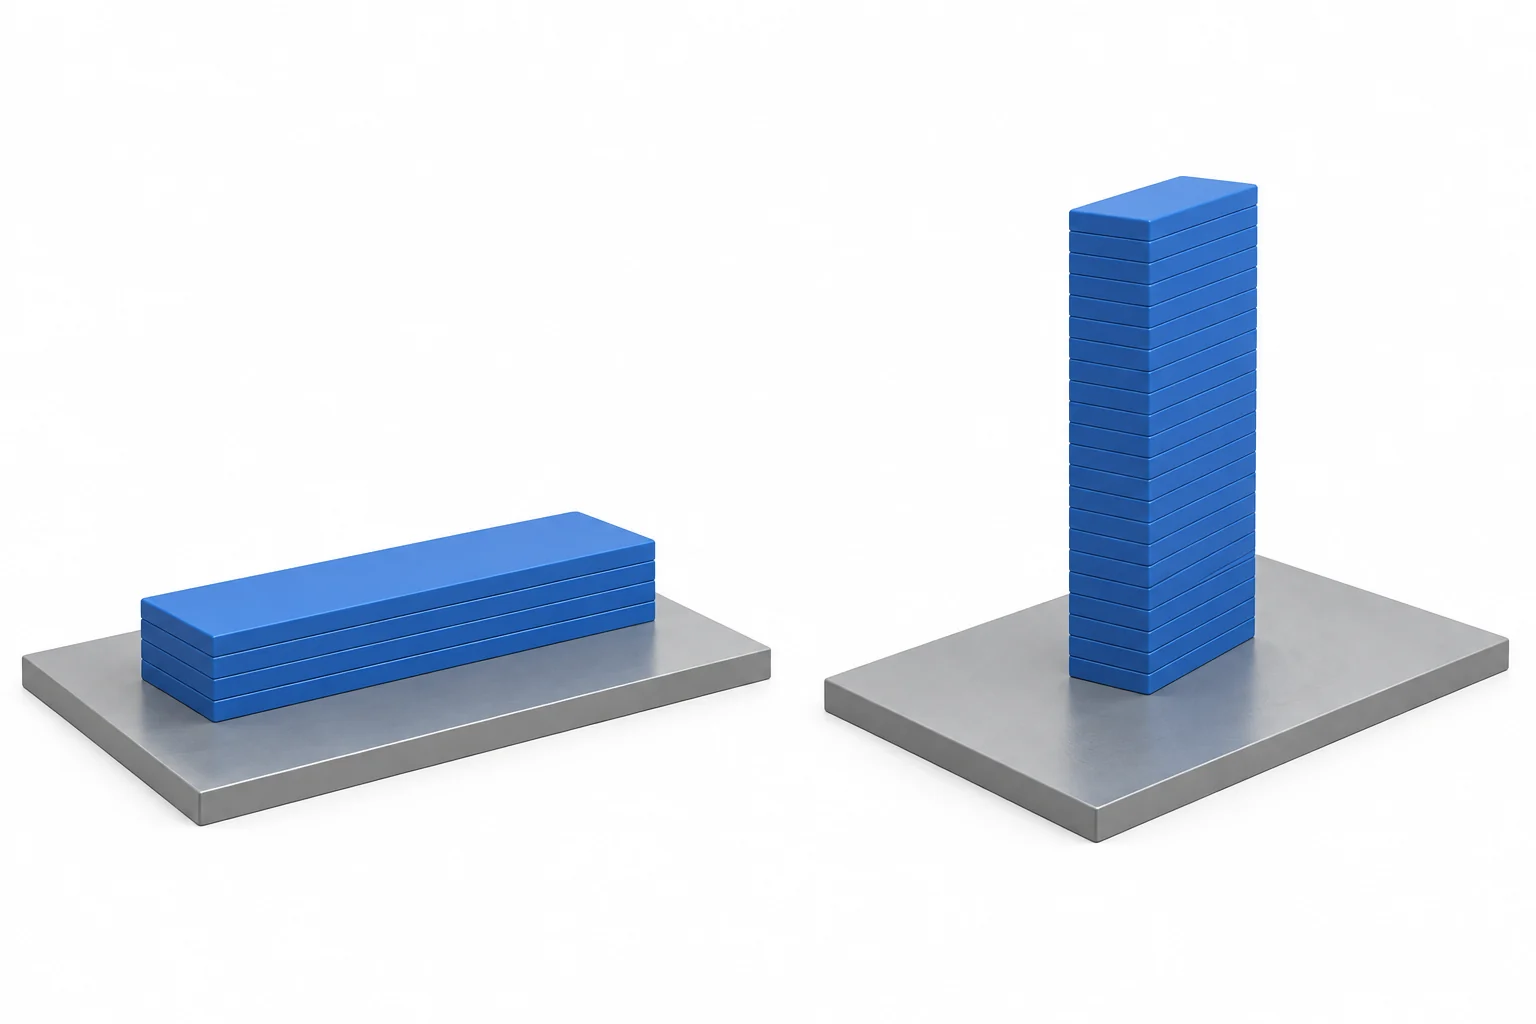
Drukowanie metali również wymaga oceny specyficznej dla danego procesu. Przegląd technologii spiekania proszków laserem opracowany przez NIST wskazuje mikrostrukturę i wady jako przyczyny kierunkowych własności rozciągania. Nie oznacza to, że każdy wydrukowany metal jest słabszy niż każdy stop kutek. [2]
Porównaj stosowne dane materiałowe w wymaganym stanie, w tym tę właściwość, która ma znaczenie: sztywność, wytrzymałość, odpowiedź na temperaturę lub odporność na zużycie. Nasz przewodnik po materiałach i projektowaniu elementów obejmuje gatunek, formę dostawczą i stan wykończenia w specyfikacji elementu.
Rozdziel złożoną geometrię od krytycznych powierzchni styku
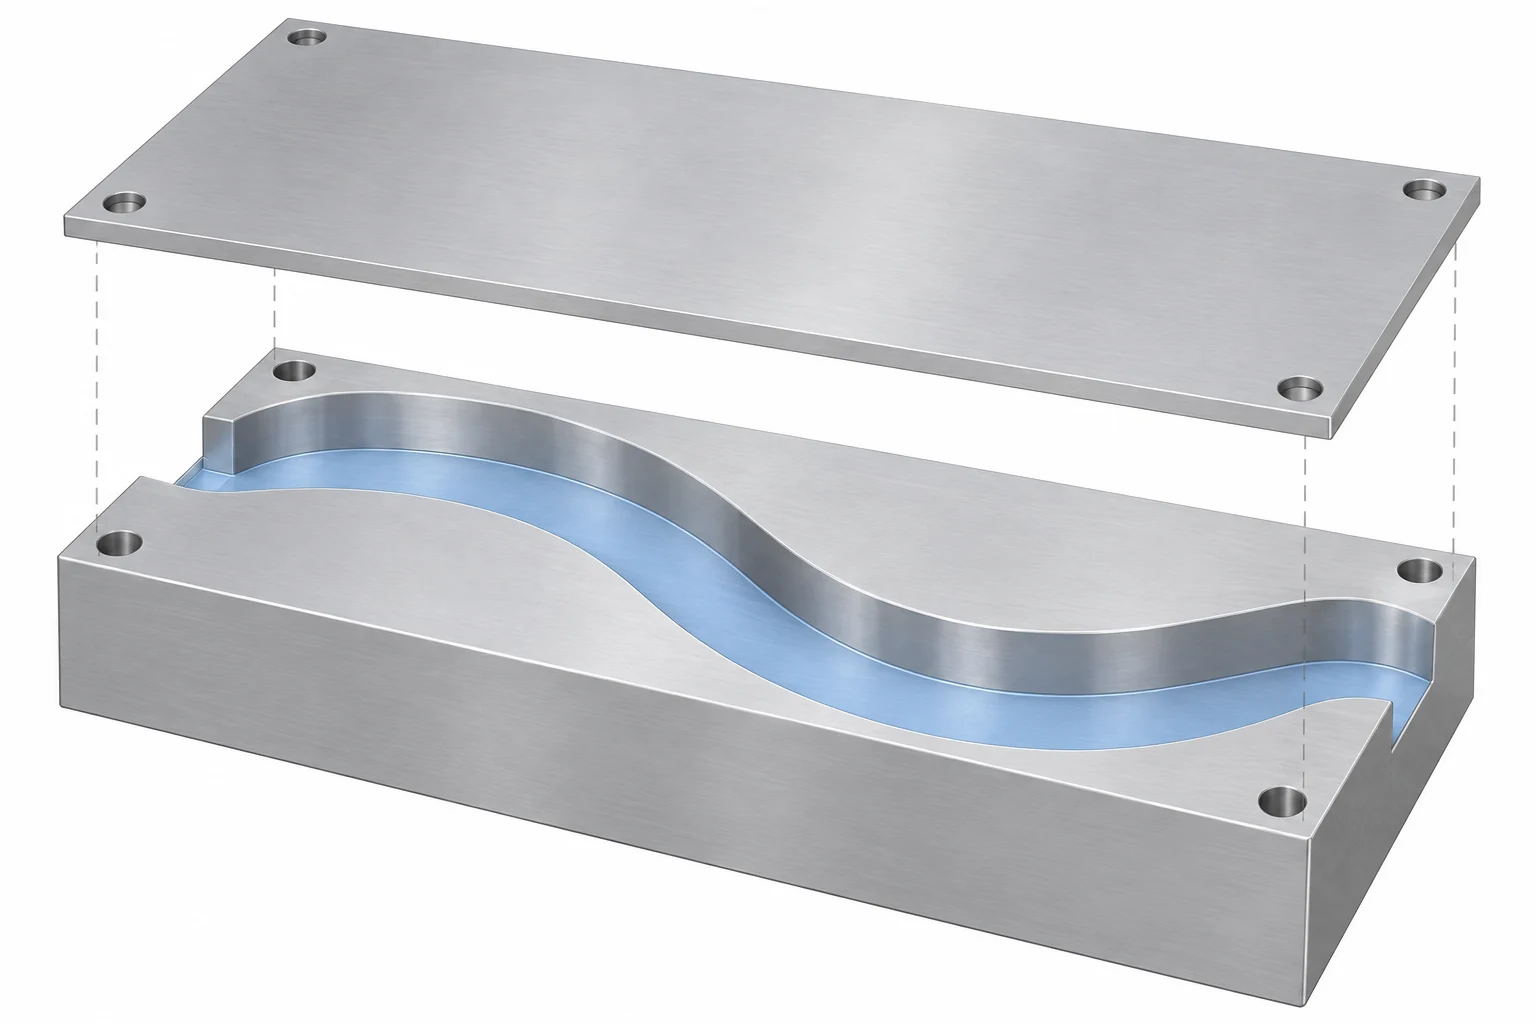
Frez musi dotrzeć do powierzchni i uwolnić się od pobliskich ścian przy jednoczesnym zapewnieniu stabilnego zamocowania przedmiotu obrabianego. Drukowanie umożliwia tworzenie kształtów trudnych do wykonania frezowaniem z jednego półfabrykatu, ale zamknięta geometria nadal wymaga praktycznej ścieżki obróbki końcowej. Na przykład wskazówki dotyczące systemu Formlabs Fuse 1 wymagają zapewnienia możliwości usunięcia luźnego proszku z wnęk. Ich konkretne zalecenia dotyczące otworów dotyczą wyłącznie tego systemu, a nie każdego drukarki. [3]
Nie porównuj wysokości warstwy drukarki z tolerancją rysunku. Wysokość warstwy opisuje ustawienie procesu budowy, a nie dopuszczalny błąd w gotowym otworze lub odległości między otworami. Geometria, materiał i obróbka końcowa wpływają na rzeczywiste wymiary. Tekstura powierzchni oraz dokładność wymiarowa to również osobne wymagania. [4]
Dla otworu lokalizacyjnego, powierzchni montażowej lub połączenia gwintowanego porównaj ostatecznie zweryfikowaną cechę. Wydrukowanie korpusu, a następnie wykonanie obróbki wybranych powierzchni, pozwala połączyć swobodę kształtowania geometrii z kontrolowanymi interfejsami; NIST omawia wiercenie, gwintowanie i wykańczanie powierzchni części wytwarzanych addytywnie w kontekście wymagań montażowych. [5] Zaplanuj wcześnie nadmiar materiału na obróbkę, powierzchnie bazowe, dostęp narzędzi oraz sposób zamocowania przed wydrukowaniem. Obróbka wtórna nie jest automatycznie możliwa na cienkiej lub niedostępnej cechę.
Zastosowanie tej decyzji do uchwytu czujnika
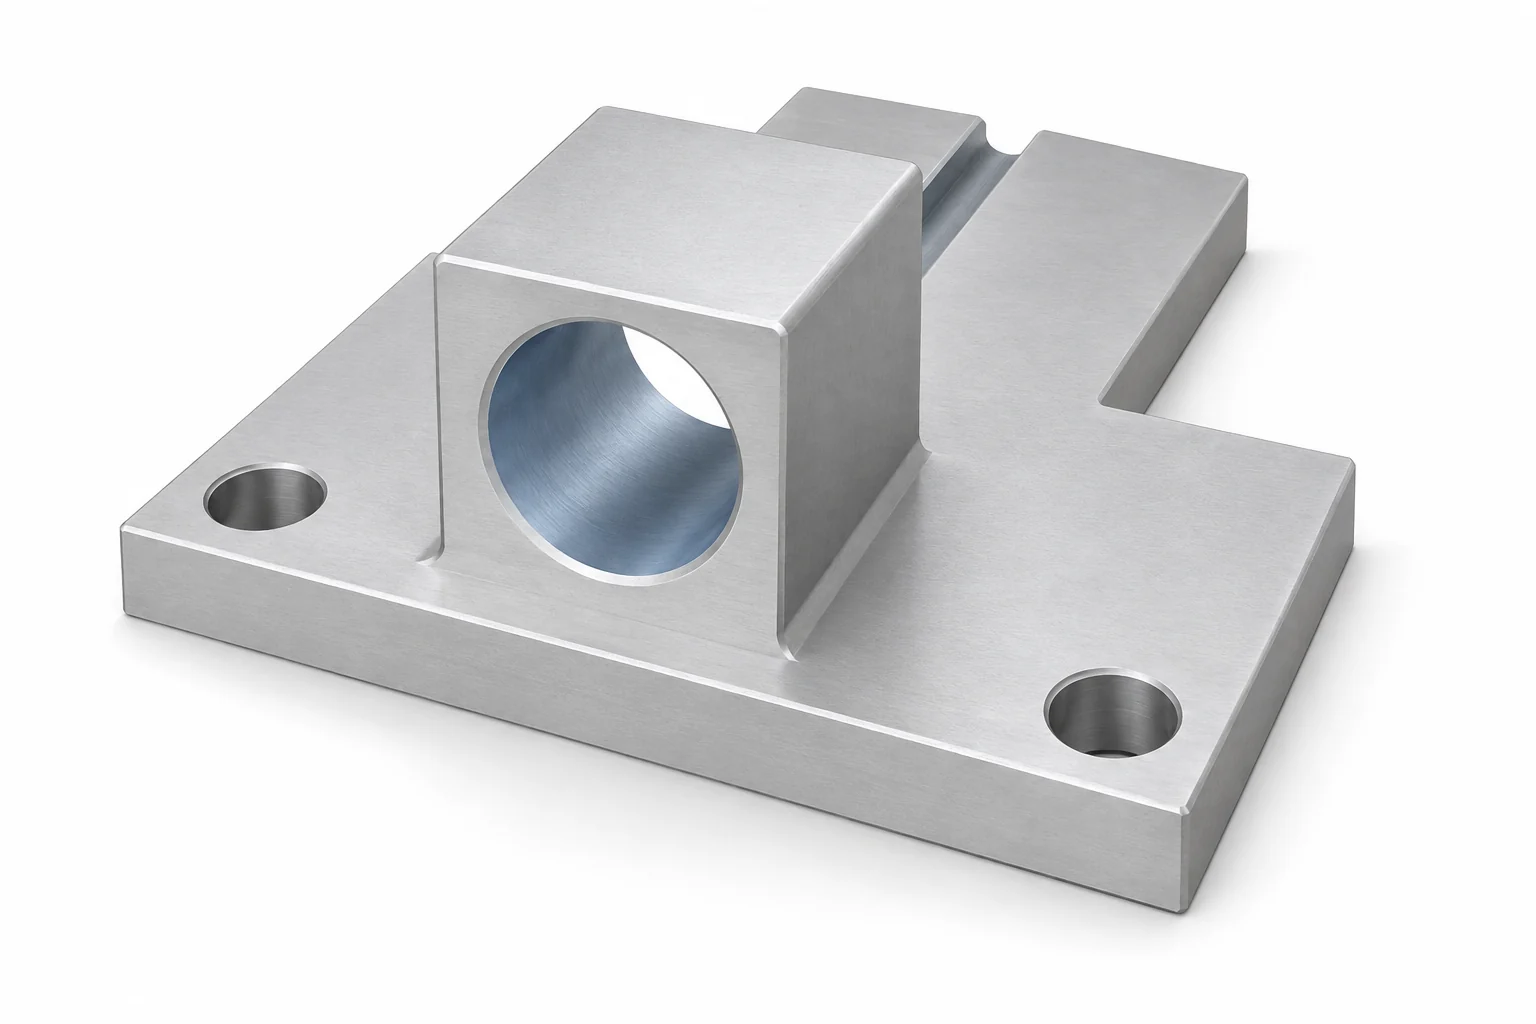
Rozważ mały uchwyt czujnika z dwoma otworami montażowymi, otworem lokalizacyjnym oraz przejściem na kabel. Do sprawdzenia montażu polimerowy wydruk może być odpowiednim rozwiązaniem, o ile jego wymiary i sztywność są wystarczające do tego celu. Jeśli uchwyt musi reprezentować określoną konstrukcję metalową pod obciążeniem, wybór materiału i jego stan stają się częścią decyzji.
Przeanalizuj poszczególne cechy osobno:
- Powierzchnia montażowa i otwory: zachowaj wymagane relacje osadzenia i lokalizacji w obu metodach. Wizualnie podobny zarys nie gwarantuje prawidłowego współosiowania.
- Otwór lokalizacyjny: określ, czy gotowy wydrukowany otwór spełnia wymagania dopasowania. Jeśli konieczna jest obróbka, zapewnij wystarczającą ilość materiału oraz użyteczną powierzchnię bazową do lokalizacji otworu.
- Przejście kablowe: otwarty rowek może być łatwy do wykonania metodą frezowania. Zakrzywione, zamknięte przejście może sprzyjać drukowaniu, ale wyłącznie wtedy, gdy można je odpowiednio oczyścić i zinspekcjonować zgodnie z wymaganiami. Oddzielna pokrywa stanowi alternatywną opcję konstrukcyjną.
Jeśli obie metody spełniają te wymagania, decyzję podejmie cena i dostępność. Jeśli żadna z nich nie spełnia wymagań, zmodyfikuj projekt lub plan technologiczny przed złożeniem zamówienia. Zmiana przejścia lub dodanie połączenia wymaga zatwierdzenia projektu; nie jest to jedynie kwestia korekty ceny przez dostawcę.
Dla tego uchwytu decyzja zależy od rodzaju testu:
- Sprawdzenie trasy kabla i luzów montażowych: użyj zatwierdzonego wydruku polimerowego, jeśli zachowuje on kształt wystarczająco dobrze do tego sprawdzenia. Zmierz cechy związane z luzami montażowymi; pozostaw nieistotne powierzchnie estetyczne nieobrobione.
- Zmierz ugięcie określonego metalowego uchwytu: wybierz obróbkę skrawaniem z określonego materiału surowego dla tego dostępnego projektu. Zamiennik polimerowy przetestowałby inną odpowiedź konstrukcyjną, nawet jeśli czujnik zmieści się w nim.
- Przetestuj jednolity, zakrzywiony kanał i otwór pod dopasowany czujnik: oceniaj wydrukowane obudowy z końcowo obrabianym otworem. Jeśli kanał nie da się oczyścić lub obudowę nie da się zamocować do obróbki, ta metoda nie przejdzie kontroli wykonalności.
Unika to zakupu drogiego prototypu wykonanego z ostatecznego materiału wyłącznie w celu sprawdzenia luzów ani stosowania taniego modelu kształtu do wyciągania wniosków dotyczących zachowania pod obciążeniem. Zachowaj wybraną metodę w ścisłej zależności od wyniku testu, którego potrzebujesz, a nie od wyglądu próbki.
Porównaj kompletny dostarczony prototyp
Żadna z wartości — czas cięcia ani czas drukowania — nie określa pełnego harmonogramu. Porównanie firmy Stratasys rozdziela przygotowanie, produkcję i wykańczanie oraz ostrzega przed uniwersalnym rankingu szybkości. [6] Porównaj poniższy zakres dla tej samej wersji projektu i wymaganej ilości:
- Przygotowanie: Programowanie, przygotowanie do produkcji, oprzyrządowanie oraz dostępność materiału surowego lub materiału do podawania.
- Stan gotowy: Usunięcie wyprasek, usunięcie elementów wspornikowych lub proszku, stosowne utwardzanie/lakierowanie cieplne, obróbka skrawaniem i wykańczanie.
- Akceptacja: Krytyczne wymiary, dokumentacja pomiarów kontrolnych oraz wszelkie uzgodnione prace poprawkowe.
- Dostawa i wersja: Czas oczekiwania w kolejce, termin dostawy oraz koszt modyfikacji kolejnej partii.
Zmiana ilości wpływa na porównanie: koszty przygotowania można rozłożyć na powtarzane części obrabiane skrawaniem, podczas gdy drukowanie może pozwolić na jednoczesną produkcję wielu części w jednym cyklu. Żadna z tych metod nie określa uniwersalnej ilości progowej. Uzyskaj ceny dla rzeczywistych ilości, które potrzebujesz, a opcjonalne wykańczanie estetyczne traktuj osobno od prac niezbędnych do przeprowadzenia testu.
Porównanie kosztów przy identycznym zakresie akceptacji
Najpierw potwierdź, że obie metody mogą spełnić ten sam cel testu, wersję rysunku, końcową ilość oraz wymagania kontrolne. Następnie oddziel jednorazowy koszt przygotowania od kosztu przypadającego na każdą zaakceptowaną część. Jeśli podane ceny jednostkowe pozostają stałe w zakresie porównywanych ilości, całkowity koszt partii wynosi C = S + N × u, gdzie S to koszt przygotowania, N to liczba zaakceptowanych części, a u obejmuje materiał, produkcję, wymagane wykańczanie i kontrolę na jedną część.
Przy założonych wejściowych danych w USD: $120 koszt przygotowania plus $18 za każdą zaakceptowaną część CNC, w porównaniu z $20 kosztu przygotowania plus $38 za każdą zaakceptowaną część wydrukowaną, porównanie wygląda następująco:
| Zaakceptowana ilość | CNC całkowity koszt partii (USD) | Łączna kwota partii wydrukowanych (USD) | Niższy koszt przy podanych danych wejściowych |
|---|---|---|---|
| 1 | $138 | $58 | Drukowanie |
| 5 | $210 | $210 | Równy |
| 10 | $300 | $400 | CNC |
Przecięcie występuje przy (120 − 20) ÷ (38 − 18) = 5 zaakceptowanych częściach. Jest to konsekwencja podanych danych wejściowych, a nie pięcioczęściowa zasada produkcji. Obie ścieżki wykluczają w tym przypadku koszty transportu i podatku. Zastąp dane wejściowe porównywalnymi ofertami, w tym wszelkie wymagane obróbki wtórne lub zapas na odrzucone części. Jeśli cena jednostkowa zmienia się w zależności od pakowania wydruku, narzędzi lub ilości, porównaj rzeczywiste łączne koszty partii zamiast rozszerzać ten model liniowy.
Czas może odwrócić decyzję opartą wyłącznie na kosztach. Niskokosztowy wydruk czekający na pełną partię drukarki może dotrzeć później niż droższy próbek obrabiany frezarką. Z kolei natychmiastowo dostępny wydruk może rozstrzygnąć pytanie o dopuszczalność zanim będzie gotowa niestandardowa oprawka. Zapytaj o datę wysyłki gotowych, zweryfikowanych części i odróżnij ją od czasu pracy maszyny.
W przypadku ścieżki obróbki skrawaniem nasza CNC usługa prototypowania i produkcji wyjaśnia planowanie próbek i powtarzalnych zamówień. Użyteczna decyzja procesowa określa wybrany materiał, gotowe powierzchnie styku oraz zakres zamówienia, zamiast po prostu oznaczać jedną technologię jako „lepszą”.
Pytania dotyczące CNC i wydrukowanych prototypów
Czy część wydrukowana metodą 3D może być funkcjonalnym prototypem?
Tak, gdy jej materiał, geometria, stan powierzchni końcowej oraz orientacja wydruku są odpowiednie do ocenianej funkcji. „Wydrukowany” nie oznacza wyłącznie wyglądu, a „obrabiany” nie oznacza, że wszystkie funkcje zostały zweryfikowane.
Czy obróbka CNC jest zawsze dokładniejsza?
Żadna pojedyncza klasyfikacja nie obejmuje wszystkich procesów i cech. Porównaj osiągalne wymiary końcowe i wymagania dotyczące chropowatości powierzchni dla konkretnej części. Same rozdzielczość drukarki i specyfikacje pozycjonowania maszyny nie określają dokładności gotowej części.
Źródła
- NISTIR 8059, Standardy badań materiałów dla addytywnej produkcji polimerów, 2015, struktura materiału i warunki wydruku.
- NIST, Zrozumienie anizotropowych własności rozciągania metalowych materiałów produkowanych metodą addytywną z użyciem laserowego łóżka proszkowego, 2021, streszczenie i określony zakres.
- Formlabs, Specyfikacje projektowe modeli 3D (generacja Fuse 1), otwory, usuwanie wewnętrznego proszku oraz wskazówki projektowe specyficzne dla danego systemu.
- Formlabs, Przewodnik po tolerancjach, dokładności i precyzji drukowania 3D, rozdzielczości, materiałach oraz obróbce końcowej.
- NIST, Obróbka końcowa elementów ze stali nierdzewnej wyprodukowanych metodą przyrostową, 2015, streszczenie dotyczące cech gotowych zespołów.
- Stratasys, Drukowanie 3D kontra obróbka CNC, biały dokument z roku 2021, opis przygotowania i przepływu produkcji. Podane w nim przykładowe wskaźniki nie są tu wykorzystywane.



