In questa pagina
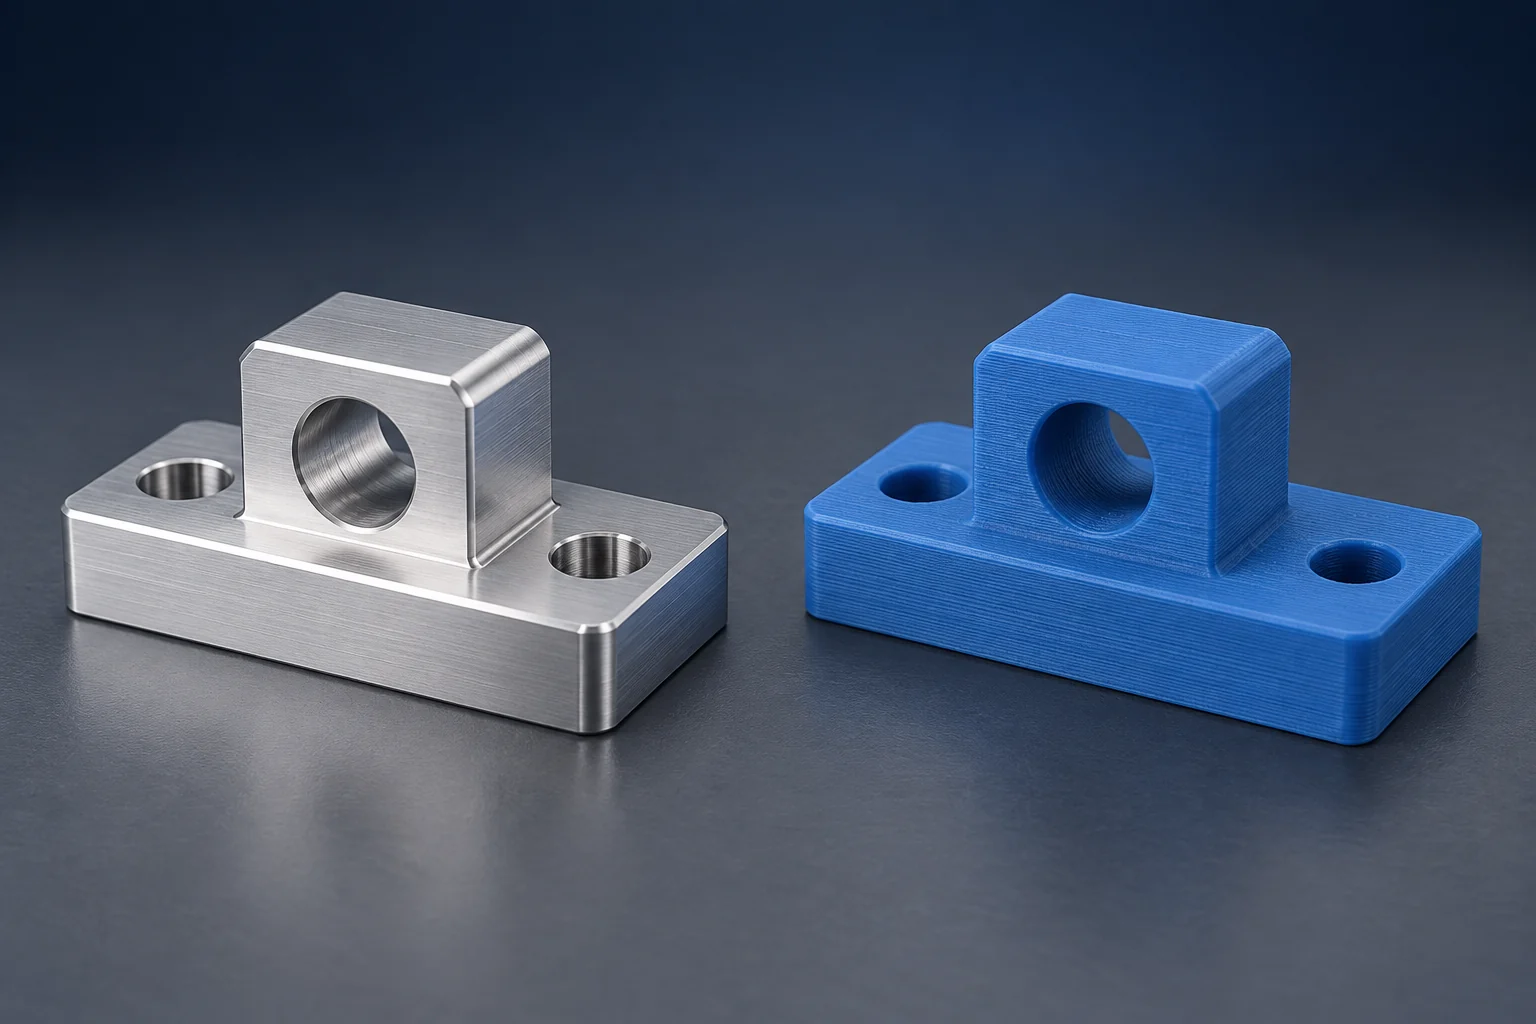
Scegli la fresatura CNC quando un prototipo richiede un materiale grezzo specificato e interfacce fresate. Valuta la stampa 3D quando la geometria complessa o i frequenti cambiamenti di forma rendono difficoltosa la lavorazione meccanica del pezzo, purché il processo di stampa e il materiale scelti soddisfino i requisiti di prova. Un corpo stampato con superfici di accoppiamento fresate può essere anch’esso una soluzione pratica.
Il confronto utile è tra parti finite che soddisfano gli stessi requisiti. Una stampa in plastica a basso costo e una parte in alluminio fresata possono rispondere a domande diverse, anche quando condividono lo stesso modello CAD.
Fresatura CNC e stampa 3D: le differenze pratiche
La lavorazione CNC rimuove materiale con utensili da taglio. La stampa 3D costruisce un componente in strati. Qui, «CNC» indica la lavorazione sottrattiva, come fresatura e tornitura; questo è un confronto tra metodi di produzione di componenti, non una guida all’acquisto di macchine. La CNC guida alla fresatura spiega il processo di taglio.
| Requisito | Percorso CNC | Percorso di stampa |
|---|---|---|
| La prova richiede una lega grezza e uno stato termico specificati | Fresare tale materiale grezzo quando la geometria è accessibile. | Utilizzare esclusivamente un’alternativa di materiale/procedura approvata; un nome di lega corrispondente non è sufficiente. |
| Passaggio chiuso senza accesso per l’utensile | Richiede una progettazione in parti separate o un altro processo produttivo. | È candidabile solo se la costruzione, la rimozione dei supporti e la pulizia interna sono fattibili. |
| Foro di posizionamento e superficie piana di accoppiamento | Fresare e ispezionare le dimensioni richieste e le relazioni tra i riferimenti. | Accettare le caratteristiche verificate nella condizione di stampa, oppure prevedere tolleranze di fresatura accessibili e sistemi di fissaggio adeguati. |
| Diverse versioni di progetti per il controllo dell’adattamento | Utile quando le proprietà del materiale grezzo o le interfacce fresate rimangono essenziali. | Utile quando una stampa approvata può rispondere alla domanda sull’adattamento senza finiture estese. |
La «stampa 3D» non è un singolo materiale né una singola classe di accuratezza. L’estrusione di filamento (FFF/FDM), la stampa con resina (SLA), la stampa su letto di polimero in polvere (SLS) e la fusione su letto di polvere metallica producono strutture diverse e richiedono finiture differenti. Indicare sempre il processo previsto nel confronto di un preventivo o di un campione di prova. [1]
Il comportamento del materiale precede l’etichetta del processo
Se un disegno richiede una specifica lega di alluminio e un determinato trattamento termico, un componente stampato in polimero non è un campione equivalente per quanto riguarda la rigidità o la risposta al calore. Può comunque risultare utile per verificare lo spazio di installazione. Analogamente, due materiali denominati «nylon» non necessariamente condividono la stessa formulazione, condizionamento o comportamento.
Iniziare distinguendo ciò che il prototipo deve riprodurre da ciò che deve semplicemente rappresentare. Una copertura utilizzata per verificare lo spazio libero dei connettori richiede l’involucro e gli aperti rilevanti. Una staffa utilizzata per misurare la deformazione richiede sia una geometria adeguata sia una rigidità idonea. Superare la prima verifica non implica nulla riguardo alla seconda. Registrare lo scopo della prova prima di allentare un requisito relativo al materiale o alla finitura superficiale per ottenere un campione meno costoso.
Per i polimeri stampati, l’adesione tra strati, le cavità e la direzione di deposizione possono influenzare la risposta al carico. La revisione dei polimeri del NIST spiega perché il materiale e le condizioni di costruzione devono essere inclusi nella valutazione delle proprietà meccaniche. Un’impostazione di riempimento solido da sola non stabilisce l’equivalenza rispetto al materiale semilavorato fresato. [1]
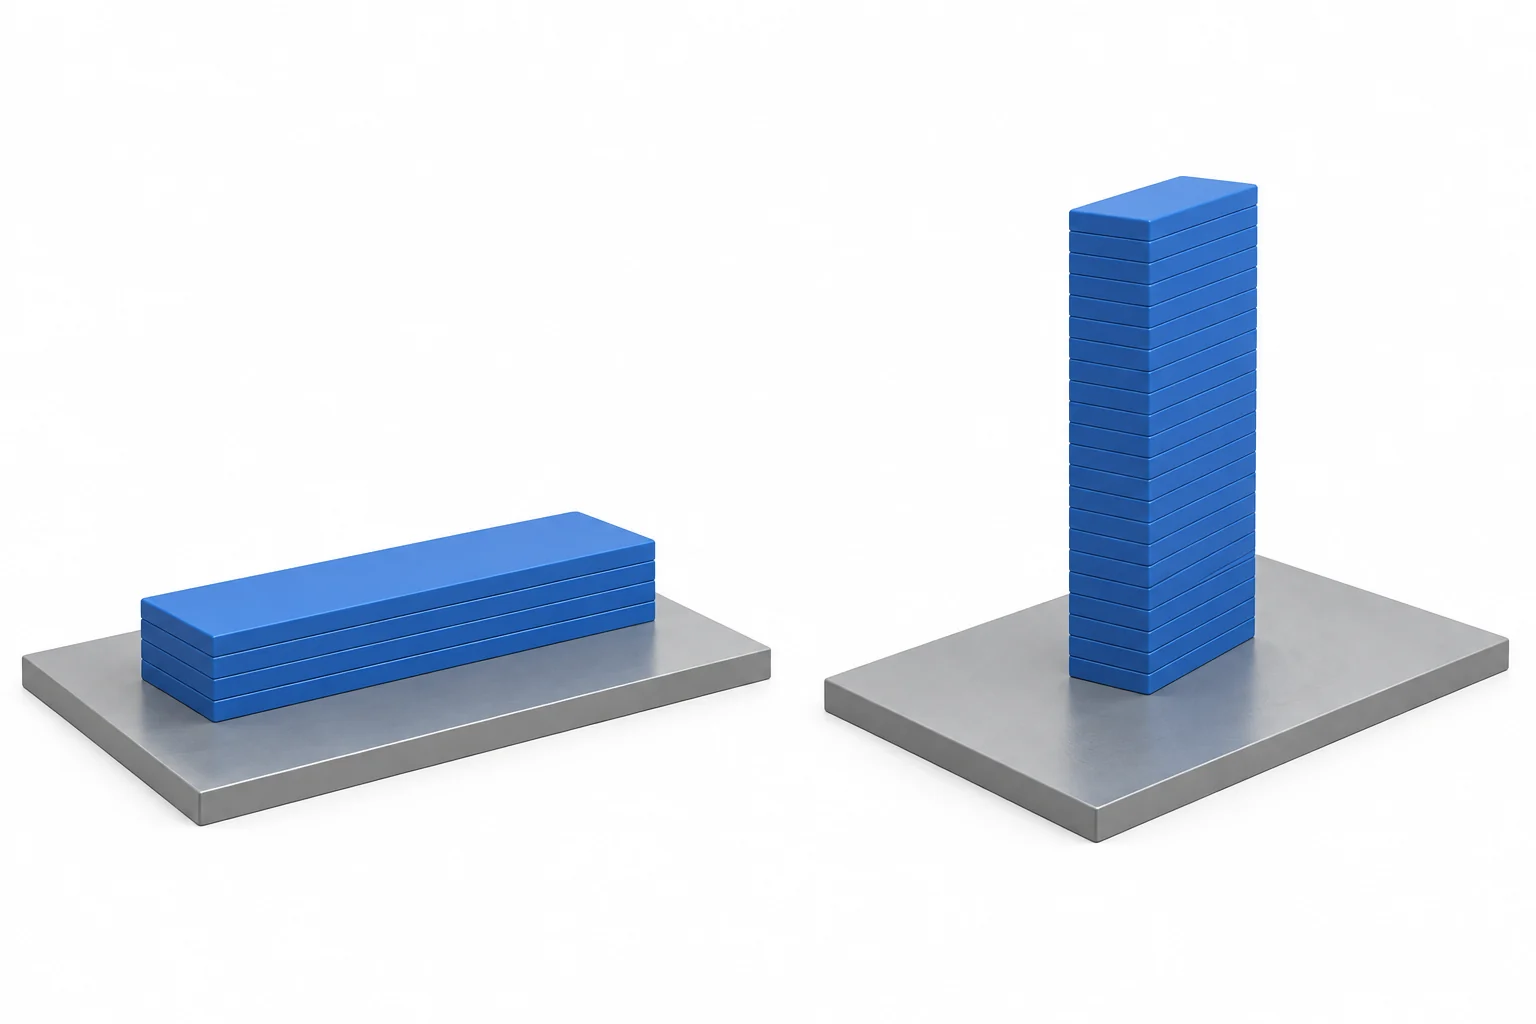
Anche la stampa metallica richiede una valutazione specifica del processo. La revisione del NIST sulla fusione laser su letto di polvere identifica microstruttura e difetti tra le cause delle proprietà di trazione direzionali. Ciò non implica che ogni metallo stampato sia più debole di ogni lega laminata. [2]
Confrontare i dati sui materiali applicabili nelle condizioni richieste, compresa la proprietà rilevante: rigidità, resistenza, risposta alla temperatura o usura. La nostra guida ai materiali e alla progettazione dei componenti tratta grado, forma di fornitura e condizione nel contesto delle specifiche di un componente.
Separare la geometria complessa dalle interfacce critiche
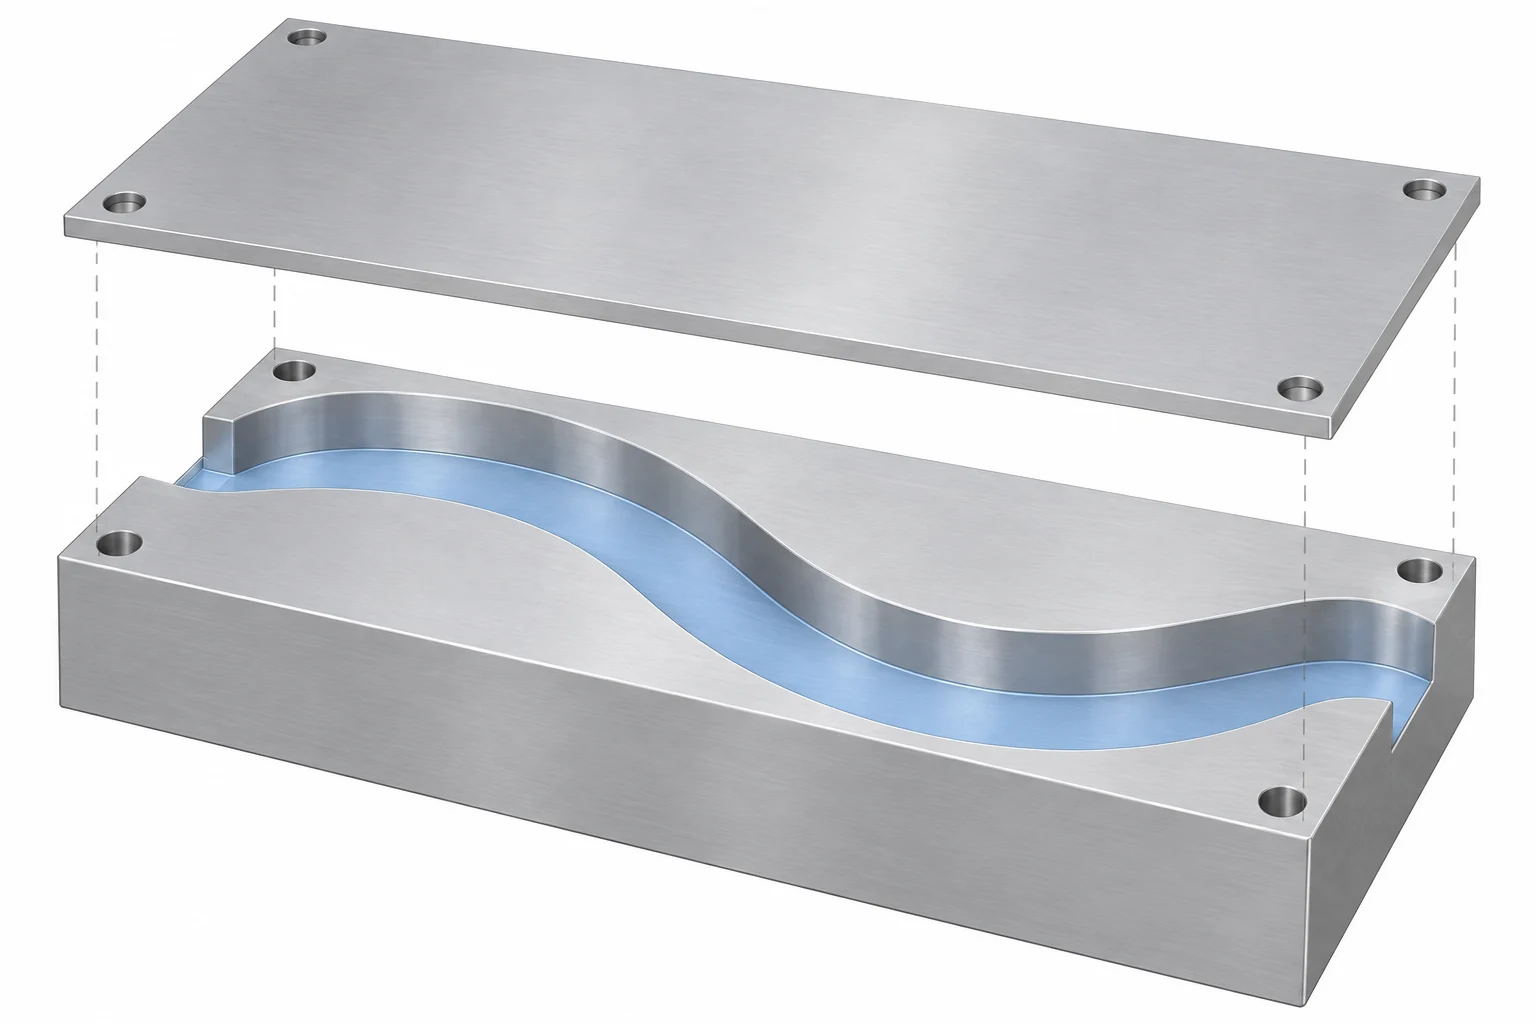
L’utensile deve raggiungere la superficie e liberare le pareti circostanti, mantenendo il pezzo supportato. La stampa consente di realizzare forme difficili da ottenere partendo da un unico grezzo, ma anche le geometrie chiuse richiedono comunque un percorso praticabile per la rifinitura. Ad esempio, le linee guida di Formlabs per Fuse 1 prevedono la possibilità di rimuovere la polvere in eccesso dalle cavità. Le sue specifiche raccomandazioni sui fori si applicano a quel sistema, non a tutte le stampanti. [3]
Non confrontare l’altezza del singolo strato di una stampante con la tolleranza indicata su un disegno. L’altezza dello strato descrive un parametro di costruzione, non l’errore ammesso in un foro finito o nella distanza tra due fori. Geometria, materiale e lavorazioni successive influenzano le dimensioni effettive. La rugosità superficiale e l’accuratezza dimensionale sono invece requisiti distinti. [4]
Per un foro di centraggio, una superficie di montaggio o un’interfaccia filettata, confrontare la caratteristica ispezionata a fine processo. Stampare il corpo e quindi lavorare meccanicamente alcune superfici consente di combinare libertà geometrica con interfacce controllate; il NIST tratta la foratura, la maschiatura e la finitura superficiale di parti additivamente prodotte per soddisfare i requisiti di assemblaggio. [5] Pianificare il sovrappiù di lavorazione, le superfici di riferimento, l’accessibilità degli utensili e il fissaggio prima della stampa. Una lavorazione secondaria non è automaticamente fattibile su una caratteristica sottile o inaccessibile.
Applicazione della scelta a un supporto per sensore
Si consideri un piccolo supporto per sensore con due fori di fissaggio, un foro di centraggio e un passaggio per cavi. Per un controllo di installazione, una stampa in polimero può essere una soluzione idonea, purché le sue dimensioni e la sua rigidità siano adeguate a tale verifica. Se il supporto deve rappresentare un design specifico in metallo sotto carico, il materiale e lo stato fisico diventano parte integrante della scelta.
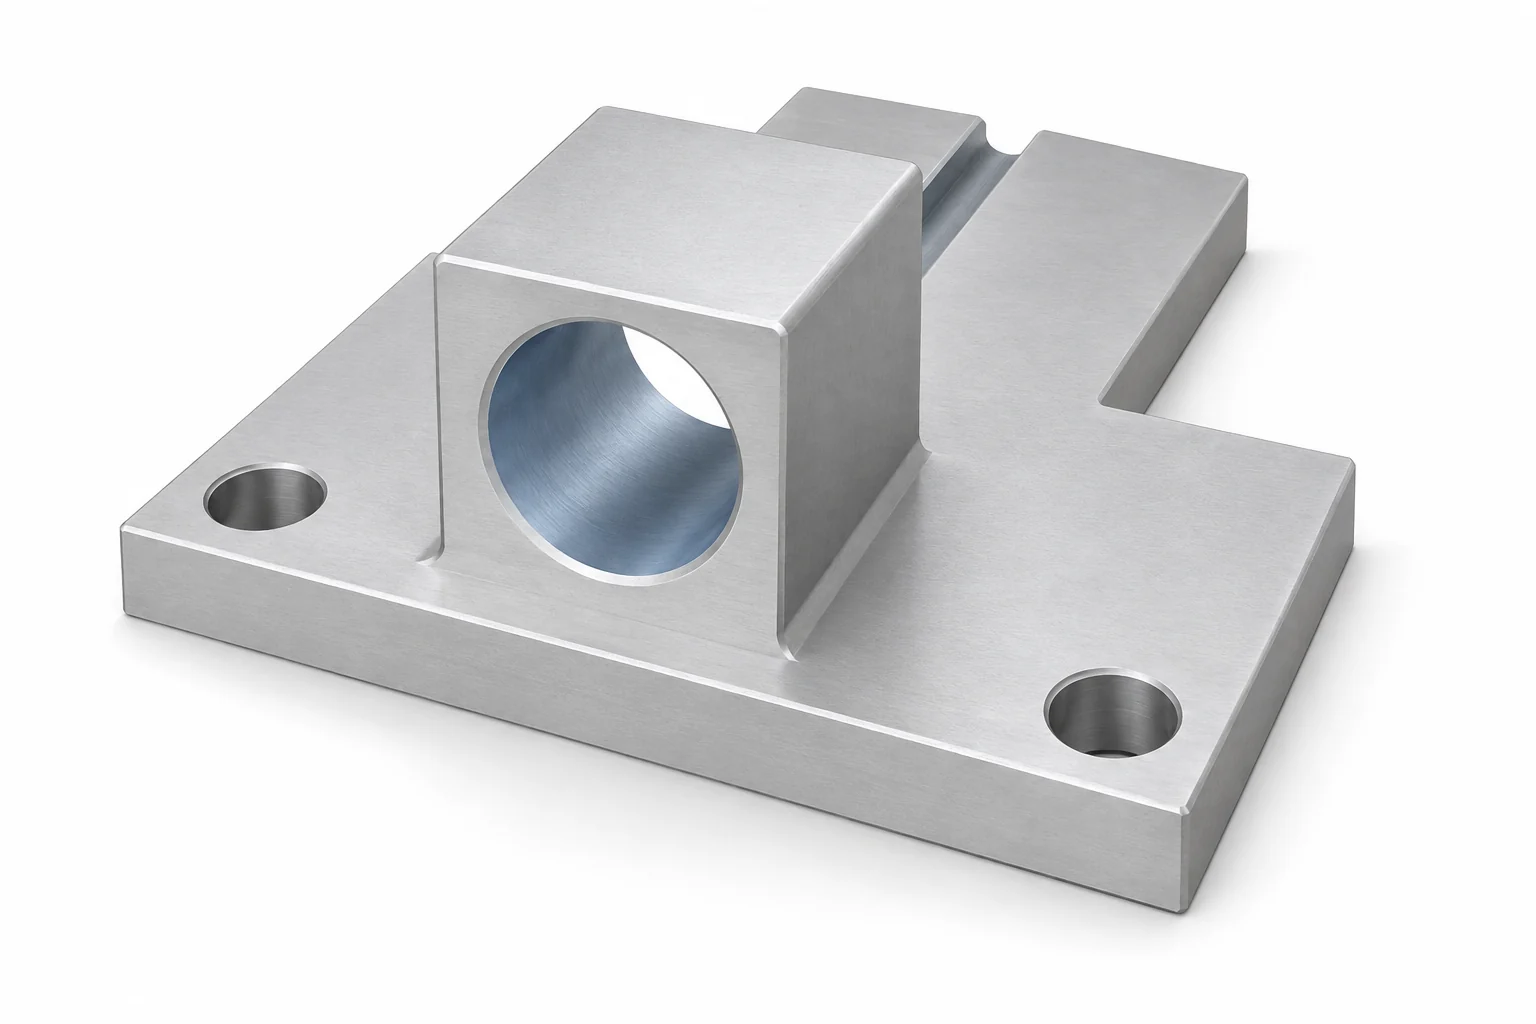
Esaminare separatamente le caratteristiche:
- Superficie di montaggio e fori: mantenere le relazioni richieste di appoggio e posizionamento in entrambi i processi. Un contorno visivamente simile non garantisce l’allineamento.
- Foro di centraggio: stabilire se la caratteristica stampata finita soddisfa il gioco richiesto. Se è necessaria una lavorazione meccanica, prevedere quantità sufficiente di materiale e un riferimento utilizzabile per il centraggio del foro.
- Passaggio per cavi: una scanalatura aperta può essere agevole da lavorare meccanicamente. Un passaggio curvo chiuso potrebbe favorire la stampa, ma solo se può essere pulito e ispezionato secondo i requisiti. Un coperchio separato costituisce un’altra opzione progettuale.
Se entrambi i percorsi soddisfano questi requisiti, il costo e la disponibilità possono determinare la scelta. Se nessuno dei due li soddisfa, rivedere il progetto o il piano di processo prima dell’ordine. Modificare il passaggio o aggiungere un giunto richiede l’approvazione del progetto; non si tratta semplicemente di un aggiustamento del prezzo da parte del fornitore.
Per questo supporto, la decisione cambia in base al test:
- Verificare il percorso dei cavi e lo spazio disponibile per l’installazione: utilizzare una stampa in polimero approvata se mantiene sufficientemente la propria forma per tale verifica. Misurare le caratteristiche relative allo spazio disponibile; lasciare inalterate le superfici estetiche non correlate.
- Misurare la deformazione del supporto metallico specificato: scegliere la lavorazione dal materiale grezzo specificato per questo progetto facilmente lavorabile. Una sostituzione in polimero verificherebbe una risposta strutturale diversa, anche se il sensore vi si inserisce correttamente.
- Verificare un passaggio curvo monopezzo e un foro per sensore calibrato: valutare un corpo stampato con un foro finito mediante lavorazione meccanica. Se il passaggio non può essere pulito o il corpo non può essere fissato per la lavorazione, tale percorso non ha superato il controllo di fattibilità.
Questo evita di acquistare un prototipo costoso in materiale definitivo per una semplice verifica di spazio disponibile, oppure di utilizzare un modello di forma economico per trarre conclusioni sulle prestazioni sotto carico. Mantenere il percorso scelto strettamente legato al risultato del test richiesto, non all’aspetto del campione.
Confrontare il prototipo completo consegnato
Né il tempo di taglio né il tempo di stampa forniscono l’intero cronoprogramma. Il confronto di Stratasys distingue preparazione, produzione e finitura, e mette in guardia contro una classifica universale di velocità. [6] Confrontare la seguente portata per la stessa revisione e la quantità richiesta:
- Preparazione: Programmazione, preparazione del ciclo di produzione, dispositivi di fissaggio e disponibilità del materiale grezzo o del materiale di alimentazione.
- Condizione finale: Smussatura, rimozione di supporti o polvere, eventuale post-cura/trattamento termico, lavorazione meccanica e finitura.
- Accettazione: Dimensioni critiche, registri di ispezione ed eventuali ritocchi concordati.
- Arrivo e revisione: Attesa in coda, consegna e costo della modifica del successivo ciclo di produzione.
La quantità modifica il confronto: i tempi di attrezzaggio possono essere distribuiti su più parti lavorate, mentre nella stampa è possibile che più parti condividano lo stesso ciclo di produzione. Nessuno dei due approcci definisce una quantità di pareggio universale. Ottenere i prezzi alle quantità effettivamente necessarie e mantenere separata la finitura estetica opzionale dal lavoro richiesto per il test.
Un confronto di costo con la stessa portata di accettazione
Prima di tutto, verificare che entrambi i processi soddisfino lo stesso obiettivo di prova, la revisione del disegno, la quantità finale richiesta e i requisiti di ispezione. Successivamente, separare il costo di preparazione unica dal costo per singolo pezzo accettato. Se i costi unitari quotati rimangono costanti nelle quantità confrontate, il costo totale del lotto è C = S + N × u, dove S è il costo di preparazione, N è la quantità accettata e u comprende materiale, lavorazione, finitura richiesta e ispezione per singolo pezzo.
Con ipotetici valori in USD di $120 per la preparazione più $18 per ogni pezzo accettato CNC, rispetto a $20 per la preparazione più $38 per ogni pezzo stampato accettato, il confronto è:
| Quantità accettata | Totale lotto CNC (USD) | Totale lotto stampato (USD) | Costo inferiore con questi dati di input |
|---|---|---|---|
| 1 | $138 | $58 | Stampa |
| 5 | $210 | $210 | Uguale |
| 10 | $300 | $400 | CNC |
Il punto di pareggio è (120 − 20) ÷ (38 − 18) = 5 pezzi accettati. Si tratta di una conseguenza di questi dati di input, non di una regola generale a cinque punti per la produzione. Entrambi i processi escludono qui spedizione e tasse. Sostituire i dati di input con preventivi comparabili, inclusa qualsiasi lavorazione secondaria richiesta o tolleranza per pezzi scartati. Se il prezzo unitario varia in funzione del packing del build, dell’attrezzaggio o della quantità, confrontare i totali effettivi del lotto anziché estendere questo modello lineare.
Il tempo può invertire una scelta basata esclusivamente sul costo. Un processo a basso costo che attende il completamento di un intero lotto di stampa potrebbe consegnare il campione dopo un campione lavorato a macchina più costoso. Viceversa, un pezzo stampato immediatamente disponibile potrebbe rispondere a una verifica di conformità prima che sia pronto l’attrezzaggio personalizzato per la lavorazione. Richiedere la data di spedizione dei pezzi finiti e ispezionati, distinguendola chiaramente dal tempo di esecuzione sulla macchina.
Per il processo di lavorazione, il nostro CNC servizio di prototipazione e produzione illustra la pianificazione di campioni e ordini ripetuti. Una decisione di processo efficace identifica il materiale selezionato, le interfacce finite e l’ambito dell’ordine, piuttosto che limitarsi a indicare semplicemente una tecnologia come «migliore».
Domande su prototipi CNC e stampati
Un pezzo stampato in 3D può essere un prototipo funzionale?
Sì, purché il suo materiale, la sua geometria, le sue condizioni superficiali finali e l’orientamento di costruzione siano adeguati alla funzione da valutare. «Stampato» non significa esclusivamente estetico, e «lavorato» non implica che ogni funzione sia stata validata.
CNC machining è sempre più preciso?
Nessun singolo ordinamento copre tutti i processi e tutte le caratteristiche. Confrontare le dimensioni finali ottenibili e i requisiti di superficie specifici per il particolare componente. La risoluzione della stampante e le specifiche di posizionamento della macchina da sole non determinano la precisione del pezzo finito.
Fonti
- NISTIR 8059, Standard di prova dei materiali per la produzione additiva di polimeri, 2015, struttura del materiale e condizioni di costruzione.
- NIST, Comprensione delle proprietà anisotrope a trazione dei metalli prodotti con tecnologia additiva a letto di polvere laser, 2021, riassunto e ambito dichiarato.
- Formlabs, Specifiche di progettazione per modelli 3D (generazione Fuse 1), fori, rimozione della polvere interna e indicazioni specifiche del sistema per la progettazione.
- Formlabs, Guida alle tolleranze, all’accuratezza e alla precisione nella stampa 3D, risoluzione, materiali e post-elaborazione.
- NIST, Lavorazione meccanica post-produzione di acciaio inossidabile realizzato con tecnologia additiva, 2015, riassunto sulle caratteristiche dell’assemblaggio finito.
- Stratasys, Stampa 3D vs. lavorazione CNC, white paper 2021, preparazione e flusso di lavoro produttivo. I suoi esempi di costo non sono utilizzati in questo contesto.



