En esta página
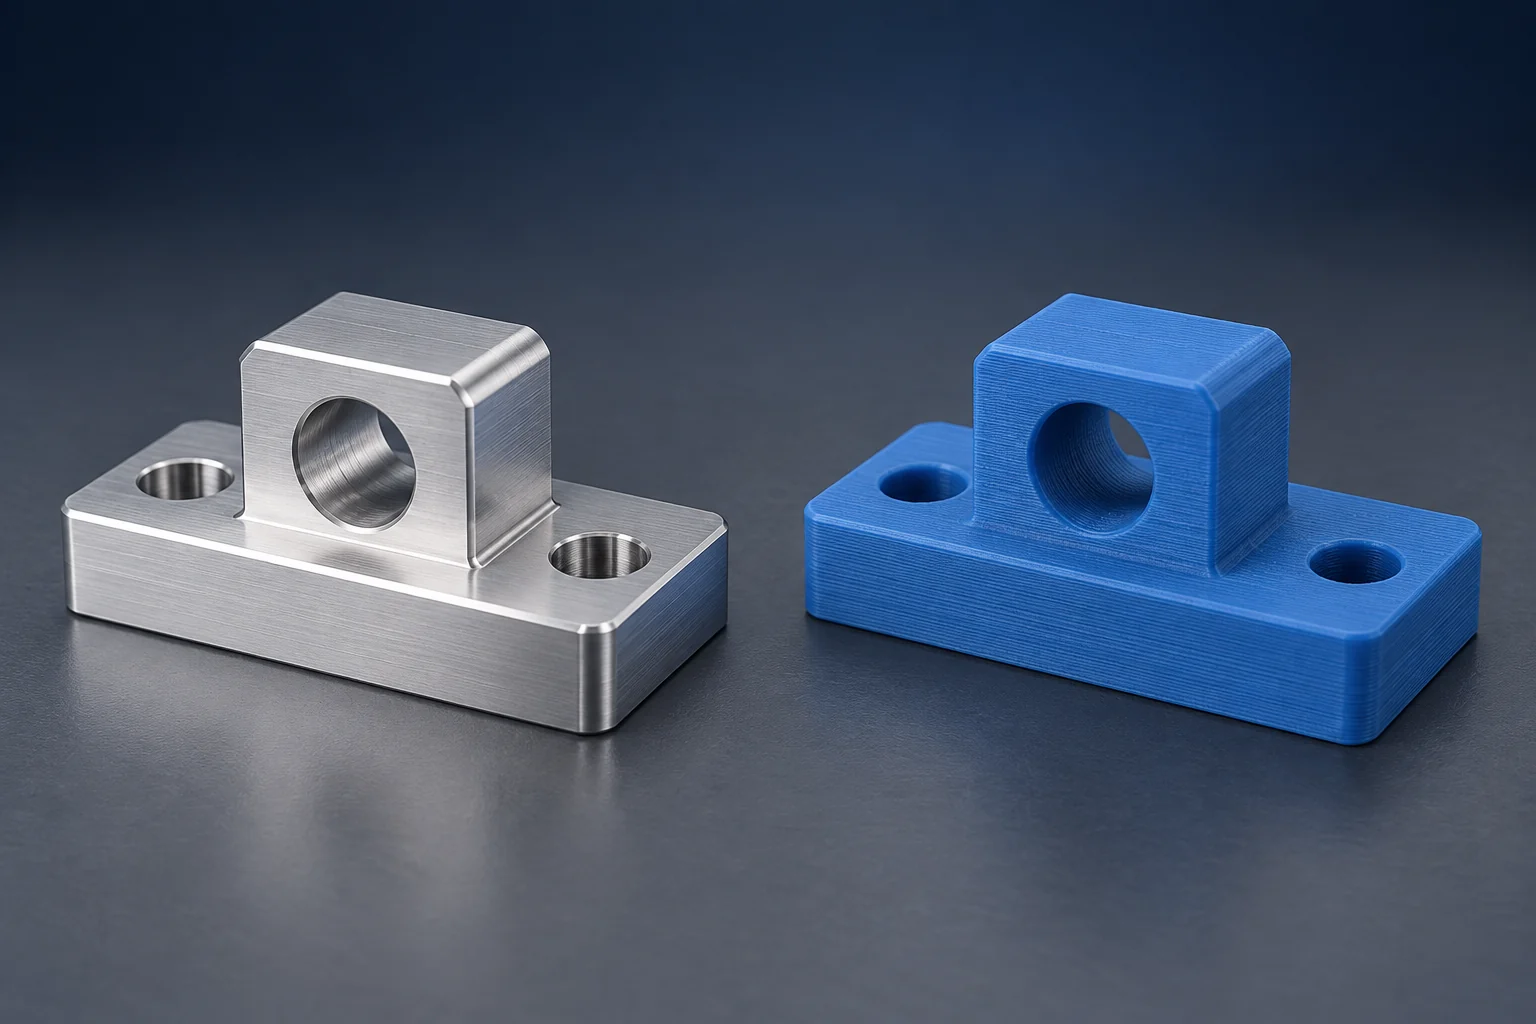
Elija el mecanizado CNC cuando un prototipo requiera un material en bruto especificado y interfaces mecanizadas. Considere la impresión 3D cuando una geometría compleja o cambios frecuentes de forma hagan incómoda la usinabilidad por arranque de viruta, siempre que el proceso de impresión y el material seleccionados puedan cumplir los requisitos de ensayo. Un cuerpo impreso con superficies de acoplamiento mecanizadas también puede ser una opción práctica.
La comparación útil es entre piezas terminadas que cumplen los mismos requisitos. Una pieza impresa de plástico de bajo costo y una pieza mecanizada de aluminio pueden responder a preguntas distintas, incluso cuando comparten un modelo CAD.
Mecanizado CNC e impresión 3D: las diferencias prácticas
El mecanizado CNC elimina material mediante herramientas de corte. La impresión 3D construye una pieza capa por capa. Aquí, «CNC» significa mecanizado sustractivo, como el fresado y el torneado; esta es una comparación de métodos de fabricación de piezas, no una guía para la adquisición de máquinas. La CNC guía de fresado explica el proceso de corte.
| Requisito | Ruta CNC | Ruta de impresión |
|---|---|---|
| El ensayo requiere una aleación en bruto y un temple específicos | Mecanice ese material en bruto cuando la geometría sea accesible. | Utilice únicamente una alternativa de material/proceso aprobada; un nombre coincidente de aleación no es suficiente. |
| Pasaje cerrado sin acceso para la herramienta de corte | Requiere un diseño dividido u otro proceso de fabricación. | Solo es candidato si son factibles la construcción, la eliminación de soportes y la limpieza interna. |
| Agujero de localización y cara plana de acoplamiento | Mecanice e inspeccione el tamaño requerido y las relaciones de referencia (datum). | Acepte características verificadas tal como se imprimieron, o incluya holguras para mecanizado accesibles y sistemas de fijación. |
| Varios diseños cambiantes para comprobación de ajuste | Útil cuando las propiedades del material en bruto o las interfaces mecanizadas siguen siendo esenciales. | Útil cuando una impresión aprobada puede responder a la pregunta de ajuste sin necesidad de acabados extensos. |
«Impresión 3D» no es un solo material ni una única clase de precisión. La extrusión de filamento (FFF/FDM), la impresión con resina (SLA), la impresión con polímero en lecho de polvo (SLS) y la fusión con lecho de polvo metálico producen estructuras diferentes y requieren acabados distintos. Especifique el proceso previsto al comparar una cotización o una muestra de ensayo. [1]
El comportamiento del material precede a la denominación del proceso
Si un plano requiere una aleación específica de aluminio y un estado de temple determinado, una pieza impresa en polímero no constituye un espécimen equivalente para evaluar la rigidez o la respuesta térmica. Sin embargo, puede seguir siendo útil para verificar el espacio disponible para su instalación. Asimismo, dos materiales denominados «nylon» no necesariamente comparten la misma formulación, condicionamiento ni comportamiento.
Comience separando lo que el prototipo debe reproducir fielmente de lo que solo necesita representar de forma aproximada. Una cubierta utilizada para verificar el espacio libre de los conectores requiere el contorno y las aberturas pertinentes. Un soporte destinado a medir la deformación requiere, además de la geometría adecuada, una rigidez apropiada. Superar la primera verificación no implica nada respecto a la segunda. Registre el propósito del ensayo antes de relajar algún requisito relativo al material o a la superficie con el fin de obtener una muestra más económica.
En los polímeros impresos, la adherencia entre capas, las cavidades y la dirección de deposición pueden afectar la respuesta bajo carga. La revisión de polímeros del NIST explica por qué las condiciones del material y del proceso de fabricación deben incluirse en la evaluación de las propiedades mecánicas. El simple uso de una configuración de relleno sólido no establece la equivalencia con un material mecanizado en bruto. [1]
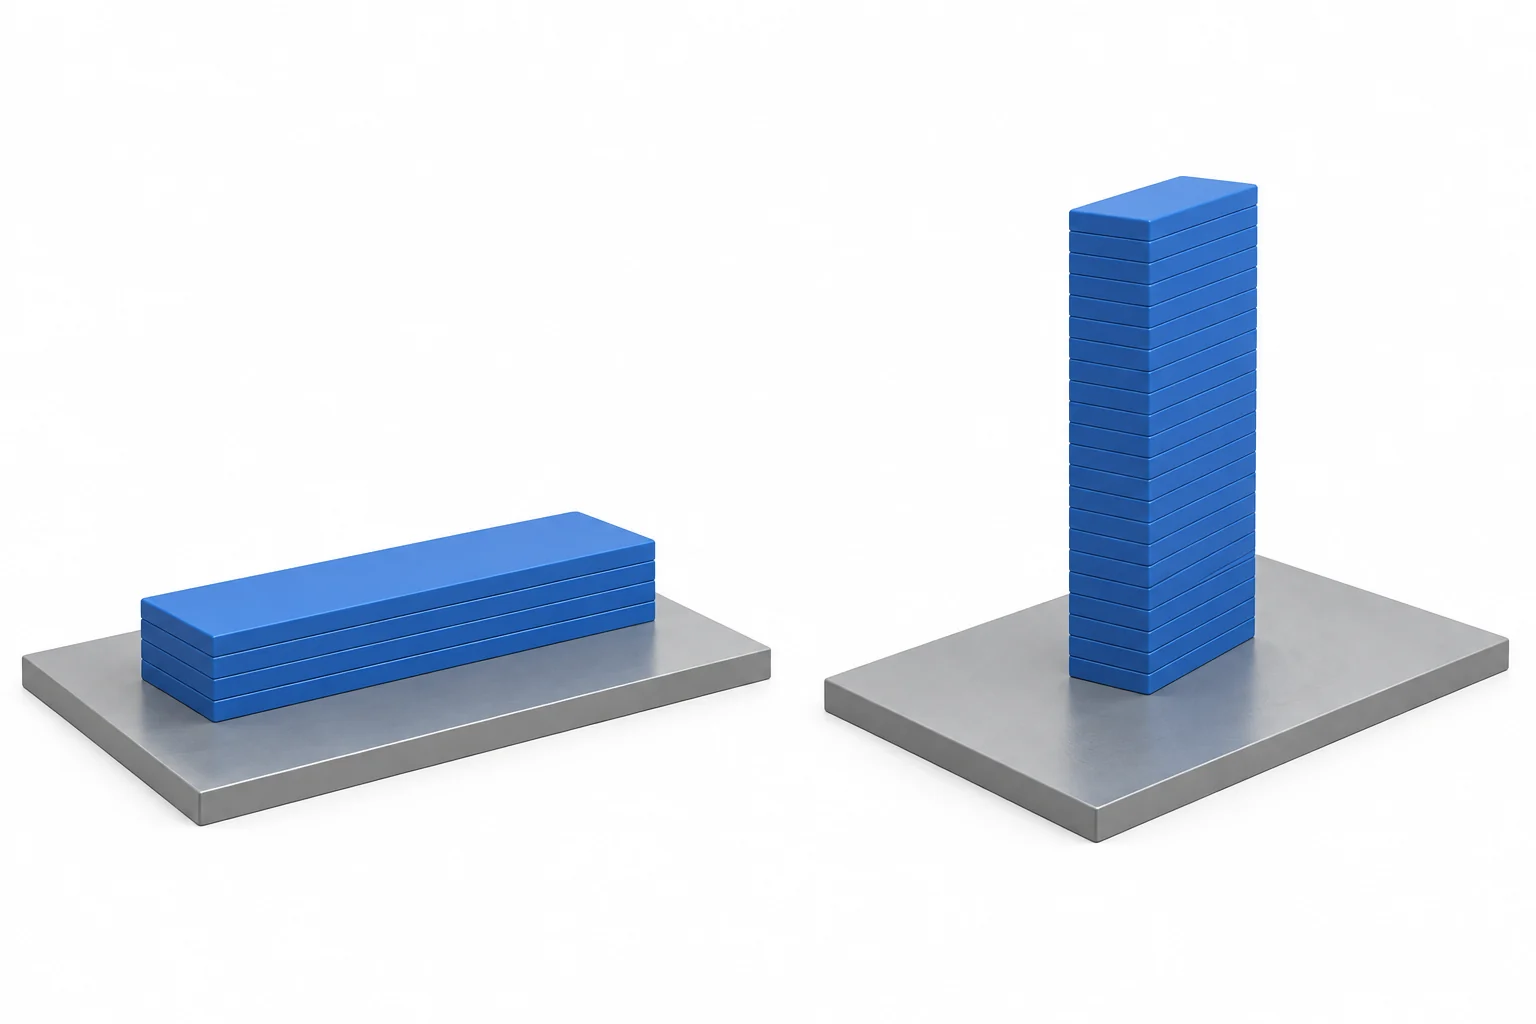
La impresión de metales también requiere una evaluación específica del proceso. La revisión del NIST sobre la fusión láser en lecho de polvo identifica la microestructura y los defectos como causas de las propiedades direccionales a tracción. Esto no implica que todo metal impreso sea más débil que toda aleación laminada. [2]
Compare los datos de material aplicables en la condición requerida, incluida la propiedad relevante: rigidez, resistencia, respuesta térmica o desgaste. Nuestra guía de materiales y diseño de piezas aborda la calidad, la forma de suministro y el estado del material en la especificación de la pieza.
Separe la geometría compleja de las interfaces críticas
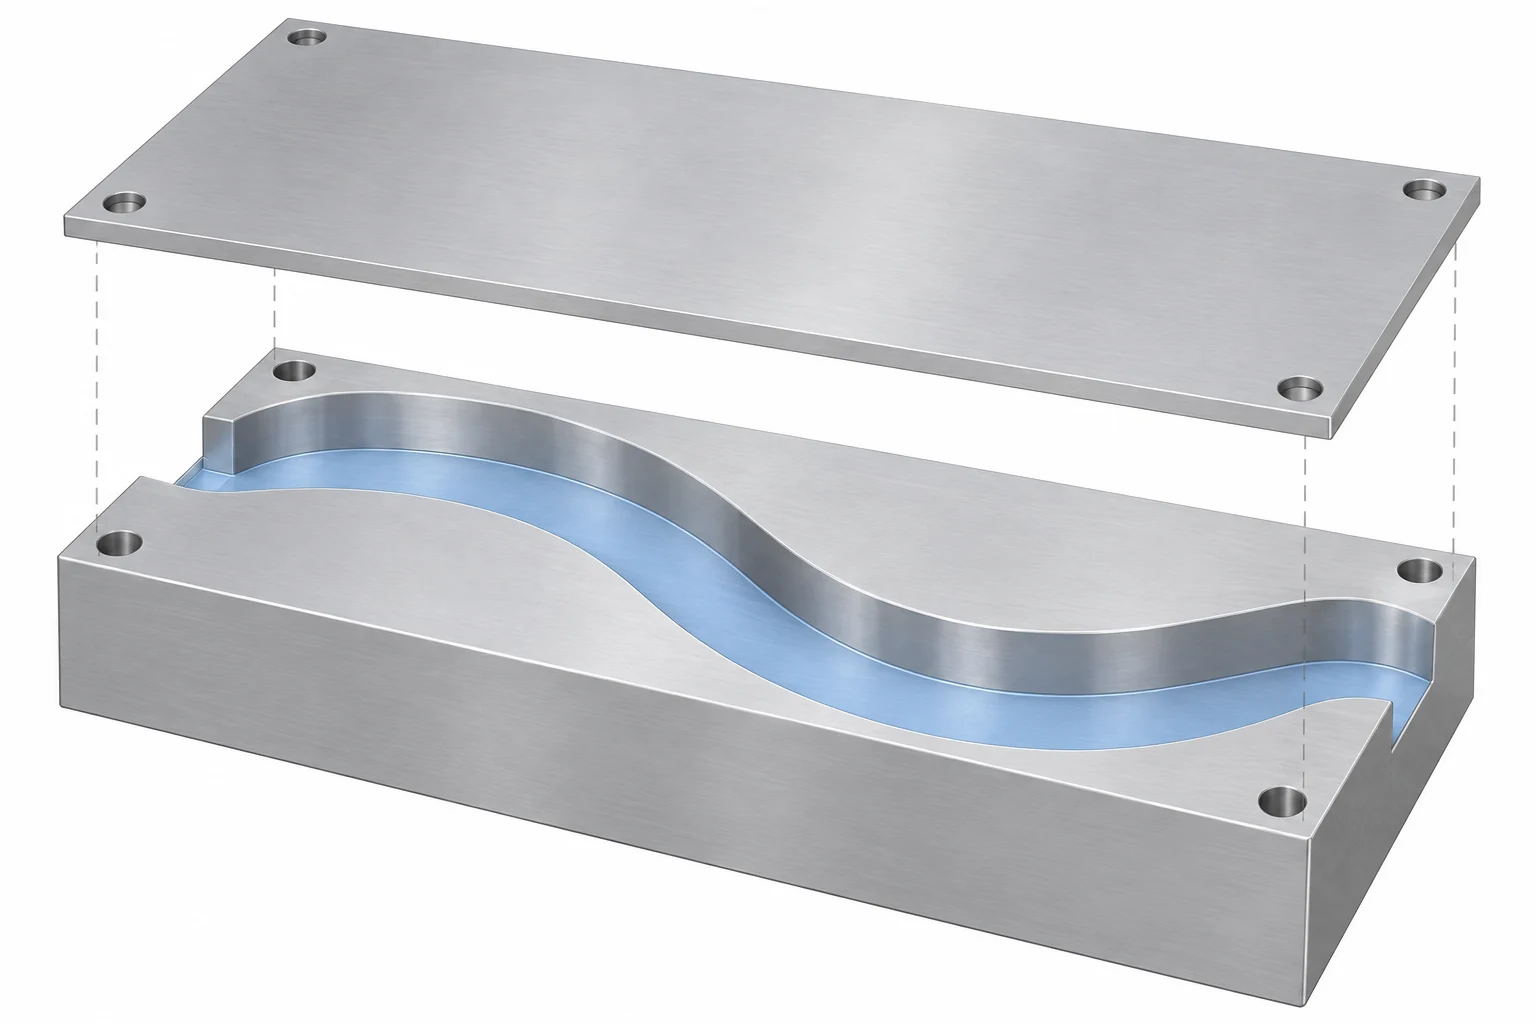
La fresa debe alcanzar la superficie y despejar las paredes cercanas mientras la pieza permanece debidamente soportada. La impresión puede generar formas difíciles de mecanizar a partir de una sola pieza en bruto, pero incluso las geometrías cerradas requieren una ruta viable para el acabado posterior. Por ejemplo, la guía de Formlabs Fuse 1 exige prever la extracción del polvo suelto de las cavidades. Sus recomendaciones específicas sobre diámetros de orificios se aplican únicamente a ese sistema, no a todas las impresoras. [3]
No compare la altura de capa de una impresora con la tolerancia de un plano. La altura de capa describe un parámetro de construcción, no el error permitido en un agujero acabado ni en la distancia entre orificios. La geometría, el material y el postprocesamiento afectan las dimensiones reales. La textura superficial y la precisión dimensional son también requisitos independientes. [4]
Para un agujero de localización, una cara de montaje o una interfaz roscada, compare la característica final inspeccionada. Imprimir el cuerpo y luego mecanizar superficies seleccionadas puede combinar libertad geométrica con interfaces controladas; el NIST analiza la perforación, el roscado y el acabado superficial de piezas fabricadas por adición para cumplir requisitos de ensamblaje. [5] Planifique el sobremetal para mecanizado, las superficies de referencia, el acceso de la herramienta y la sujeción antes de imprimir. El mecanizado secundario no es automáticamente factible en una característica delgada o de difícil acceso.
Aplicación de esta decisión a un soporte de sensor
Considere un pequeño soporte de sensor con dos orificios de montaje, un agujero de localización y un paso para cables. Para una verificación de instalación, una pieza impresa en polímero puede ser una opción si sus dimensiones y rigidez son adecuadas para dicha verificación. Si el soporte debe representar un diseño especificado en metal bajo carga, el material y su estado pasan a formar parte de la selección.
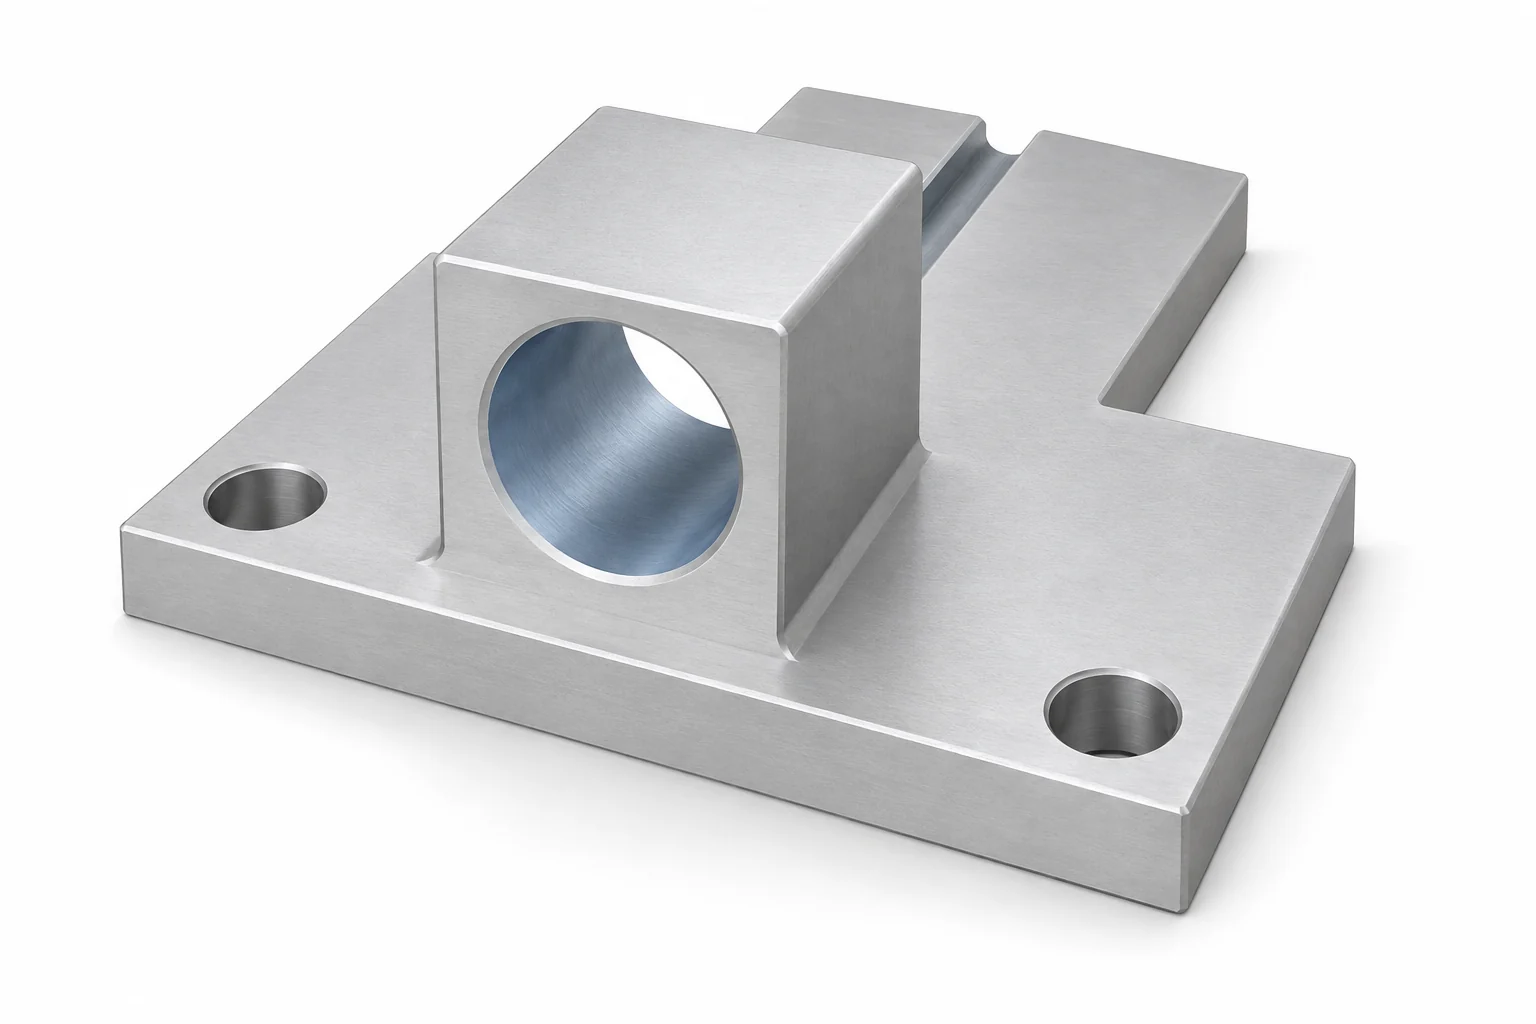
Revise cada característica por separado:
- Cara de montaje y orificios: mantenga las relaciones requeridas de asiento y localización en cualquiera de los dos procesos. Un contorno visualmente similar no garantiza el alineamiento.
- Agujero de localización: determine si la característica impresa acabada cumple con el ajuste requerido. Si se requiere mecanizado, proporcione suficiente sobremetal y una referencia utilizable para localizar el agujero.
- Paso para cables: una ranura abierta puede ser sencilla de mecanizar. Un paso curvo y cerrado puede favorecer la impresión, pero únicamente si puede limpiarse e inspeccionarse según lo exigido. Una tapa independiente constituye otra opción de diseño.
Si ambos procesos satisfacen estos requisitos, el coste y la disponibilidad pueden decidir la opción. Si ninguno los satisface, revise el diseño o el plan de proceso antes de realizar el pedido. Modificar el paso para cables o añadir una junta requiere aprobación de diseño; no se trata simplemente de un ajuste de precios por parte del proveedor.
Para este soporte, la decisión varía según la prueba:
- Verificación del recorrido de los cables y del espacio libre para la instalación: utilice una pieza impresa en polímero aprobada si mantiene su forma con suficiente estabilidad para dicha verificación. Mida las características relativas al espacio libre; deje sin acabar las superficies cosméticas no relacionadas.
- Mida la deformación del soporte metálico especificado: elija el mecanizado a partir del material en bruto especificado para este diseño accesible. Un sustituto polimérico probaría una respuesta estructural distinta, incluso si el sensor encaja.
- Pruebe un paso curvo de una sola pieza y un alojamiento ajustado para el sensor: evalúe un cuerpo impreso con un alojamiento acabado mediante mecanizado. Si el paso no se puede limpiar o el cuerpo no se puede sujetar para el mecanizado, esa vía no ha superado la verificación de viabilidad.
Esto evita comprar un prototipo costoso en el material final únicamente para una verificación simple de holguras, o utilizar un modelo de forma económico para extraer conclusiones sobre el comportamiento bajo carga. Mantenga la vía seleccionada vinculada al resultado de prueba que necesita, no a la apariencia de la muestra.
Compare el prototipo entregado completo
Ni el tiempo de corte ni el tiempo de impresión proporcionan el cronograma completo. La comparación de Stratasys separa la preparación, la fabricación y el acabado, y advierte contra una clasificación universal de velocidad. [6] Compare el siguiente alcance para la misma revisión y cantidad requerida:
- Preparación: Programación, preparación de la construcción, dispositivos de sujeción y disponibilidad del material en bruto o materia prima.
- Condición final: Eliminación de rebabas, eliminación de soportes o polvo, curado/tratamiento térmico aplicable, mecanizado y acabado.
- Aceptación: Dimensiones críticas, registros de inspección y cualquier retrabajo acordado.
- Llegada y revisión: Tiempo de espera, entrega y costo de modificar la siguiente construcción.
Los cambios en la cantidad alteran la comparación: los costos de configuración pueden distribuirse entre múltiples piezas mecanizadas repetidas, mientras que la impresión puede permitir que varias piezas compartan una misma construcción. Ninguno de estos factores establece una cantidad de equilibrio universal. Obtenga precios para las cantidades reales que necesita, y mantenga el acabado cosmético opcional separado del trabajo necesario para la prueba.
Una comparación de costos con el mismo alcance de aceptación
Primero confirme que ambas vías pueden satisfacer el mismo propósito de prueba, la misma revisión del dibujo, la cantidad final requerida y los requisitos de inspección. Luego, separe el costo de preparación único del costo por pieza aceptada. Si los costos unitarios cotizados permanecen constantes en las cantidades comparadas, el costo total del lote es C = S + N × u, donde S es el costo de preparación, N es la cantidad aceptada y u incluye material, fabricación, acabado requerido e inspección por pieza.
Con entradas hipotéticas en USD de $120 para la preparación más $18 por pieza CNC aceptada, frente a $20 para la preparación más $38 por pieza impresa aceptada, la comparación es:
| Cantidad aceptada | CNC total del lote (USD) | Total del lote impreso (USD) | Coste más bajo con estas entradas |
|---|---|---|---|
| 1 | $138 | $58 | Impresión |
| 5 | $210 | $210 | Igual |
| 10 | $300 | $400 | CNC |
El punto de cruce es (120 − 20) ÷ (38 − 18) = 5 piezas aceptadas. Es una consecuencia de estas entradas, no una regla de cinco partes para la fabricación. Ambas vías excluyen aquí los gastos de envío y los impuestos. Sustituya las entradas por cotizaciones comparables, incluyendo cualquier mecanizado secundario requerido o margen para piezas rechazadas. Si el precio unitario varía según el empaquetado de la construcción, las herramientas o la cantidad, compare los totales reales del lote en lugar de extender este modelo lineal.
El tiempo puede invertir una decisión basada únicamente en costes. Una construcción de bajo coste que espere un lote completo de impresora podría entregarse después de una muestra mecanizada de mayor precio. Por el contrario, una pieza impresa inmediatamente disponible podría resolver una duda sobre ajustes antes de que esté lista la sujeción personalizada. Solicite la fecha en que las piezas terminadas e inspeccionadas puedan enviarse, y distíngala claramente del tiempo de funcionamiento de la máquina.
Para la ruta de mecanizado, nuestro CNC servicio de prototipado y producción explica la planificación de muestras y pedidos repetidos. Una decisión útil sobre el proceso identifica el material seleccionado, las interfaces acabadas y el alcance del pedido, en lugar de marcar simplemente una tecnología como «mejor».
Preguntas sobre CNC y prototipos impresos
¿Puede una pieza impresa en 3D ser un prototipo funcional?
Sí, siempre que su material, geometría, estado superficial final y orientación de construcción sean adecuados para la función que se está evaluando. «Impreso» no significa únicamente apariencia, y «mecanizado» no significa que todas las funciones hayan sido validadas.
¿Es siempre más preciso el mecanizado CNC?
Ninguna clasificación única abarca todos los procesos y características. Compare las dimensiones finales alcanzables y los requisitos superficiales para la pieza específica. La resolución de la impresora y las especificaciones de posicionamiento de la máquina, por sí solas, no determinan la precisión de la pieza acabada.
Fuentes
- NISTIR 8059, Normas de ensayo de materiales para la fabricación aditiva de polímeros, 2015, estructura del material y condiciones de construcción.
- NIST, Comprensión de las propiedades tensiles anisotrópicas de los metales fabricados mediante fusión láser en lecho de polvo, 2021, resumen y alcance declarado.
- Formlabs, Especificaciones de diseño para modelos 3D (generación Fuse 1), perforaciones, eliminación de polvo interno y orientaciones específicas del sistema.
- Formlabs, Guía de las tolerancias, precisión y exactitud en la impresión 3D, resolución, materiales y postprocesamiento.
- NIST, Post-procesamiento mediante mecanizado de acero inoxidable fabricado por adición, 2015, resumen sobre características de ensamblaje terminadas.
- Stratasys, Impresión 3D frente a mecanizado CNC, documento técnico blanco de 2021, flujo de trabajo de preparación y fabricación. Sus tasas de ejemplo no se utilizan aquí.



