In questa pagina
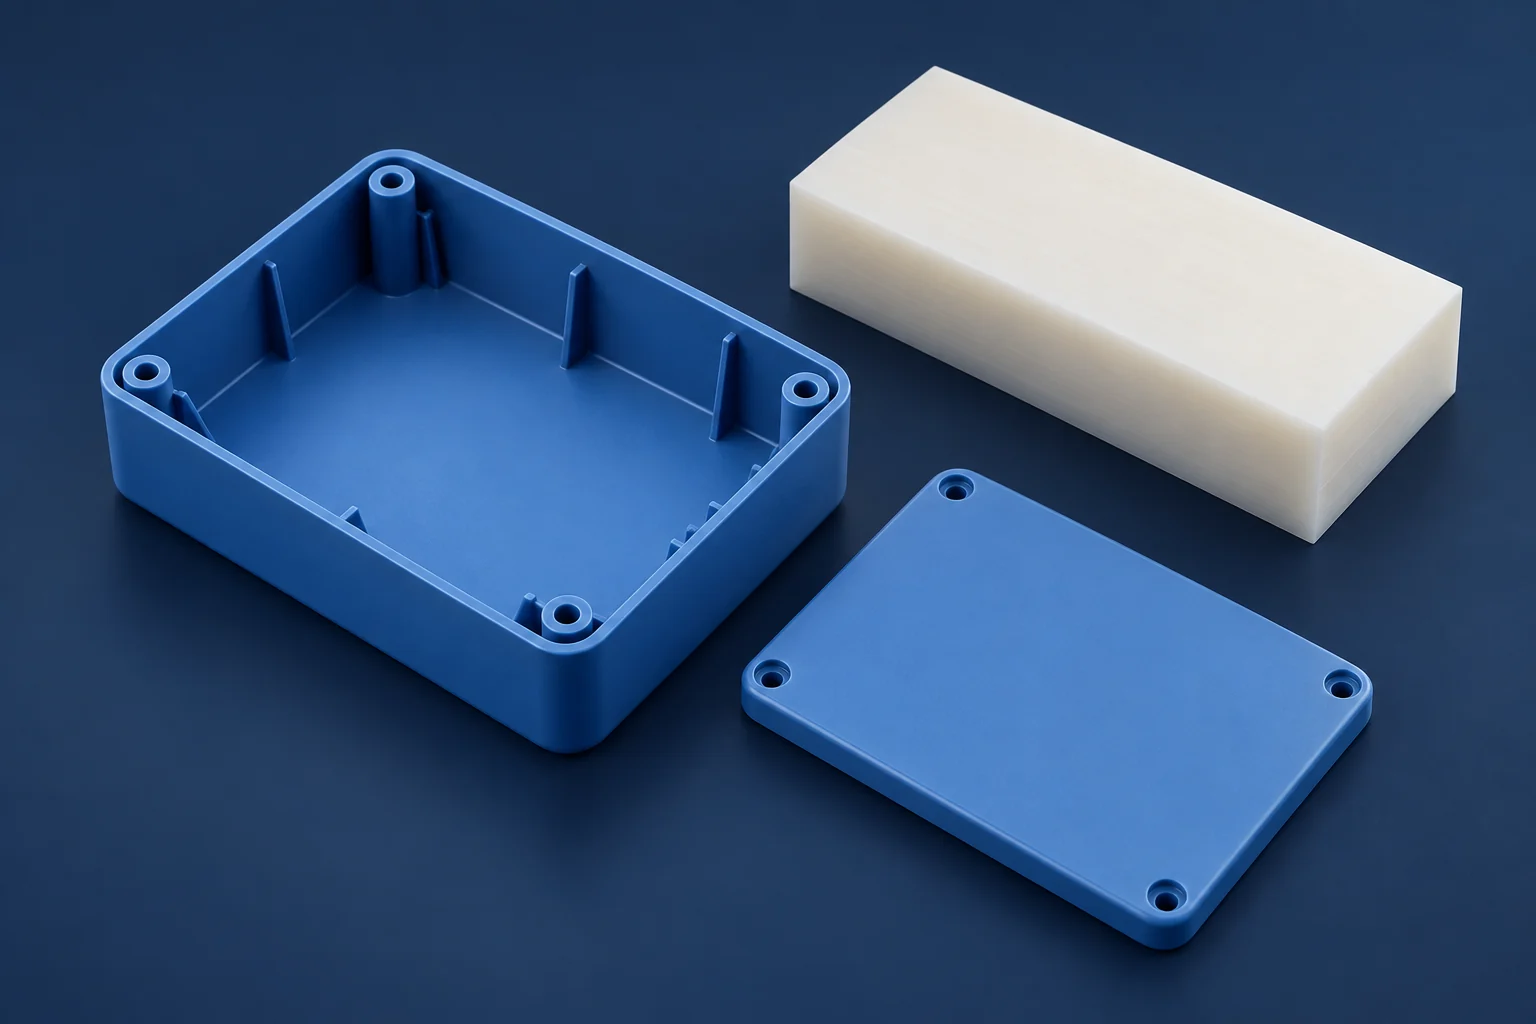
CNC machining spesso si adatta a componenti in plastica ancora in fase di modifica, richiesti in piccole quantità o realizzabili in un materiale disponibile a magazzino. Lo stampaggio ad iniezione diventa una scelta più vantaggiosa quando il progetto è stabile, il componente può essere stampato con successo e la domanda consolidata giustifica l’investimento per la realizzazione dello stampo.
La scelta dipende da più fattori rispetto alla semplice quantità. Un prezzo unitario basso per il componente stampato è utile solo se il prodotto finito soddisfa i requisiti relativi al materiale, all’assemblaggio e all’accettazione. Questo confronto riguarda componenti in termoplastica; lo stampaggio ad iniezione e la fusione di metalli richiedono una valutazione diversa.
Ambito di applicazione di ciascun processo
CNC machining ricava il componente da un grezzo, come una lastra o una barra. Lo stampaggio ad iniezione riempie uno stampo con polimero fuso, quindi raffredda ed espelle il componente. CNC evita la realizzazione di uno stampo dedicato, ma la programmazione, gli utensili da taglio, i dispositivi di fissaggio e l’allestimento comportano comunque costi.
| Ordine o esigenza del componente | CNC machining | Stampaggio ad iniezione |
|---|---|---|
| Fori di fissaggio o interfacce ancora in fase di modifica | Di solito rappresenta la soluzione più flessibile: basta modificare il programma, il materiale a magazzino e il sistema di fissaggio, senza intervenire sullo stampo dedicato | Una modifica di una caratteristica potrebbe richiedere la revisione o la sostituzione dell’utensile; risolvere le modifiche probabili prima di procedere con l’impegno definitivo |
| Ordine ridotto senza impegno di ripetizione della commessa | Spesso rappresenta la scelta a minor investimento per geometrie accessibili realizzabili in materiali disponibili a magazzino | Un prezzo unitario basso potrebbe non coprire i costi dello stampo e dei test su tutta la quantità effettivamente acquistata |
| Progetto rilasciato con domanda ripetuta | Può rimanere praticabile per varianti o caratteristiche in continua evoluzione che richiedono lavorazione meccanica | Può ridurre il costo totale una volta che la domanda consolidata ripartisce il costo dello stampo; utilizzare preventivi comparabili, non una regola universale basata sul volume |
| Pareti sottili con nervature e boss integrali | Rimuovere la maggior parte di un blocco compatto può comportare tempi di lavorazione prolungati e pareti fragili durante la lavorazione | Può realizzare queste caratteristiche in un’unica operazione, purché siano risolti i problemi relativi al riempimento, alle transizioni di spessore, allo sformo e all’espulsione |
Confronta il materiale effettivo e lo stato finale del componente
«ABS», «nylon» o «POM» indicano una famiglia di materiali, non una specifica produttiva intercambiabile. Verifica la qualità e le dimensioni del materiale a magazzino per la lavorazione, e la qualità della resina e gli additivi per lo stampaggio. La disponibilità in una forma non implica la disponibilità nell’altra.
Anche il processo di lavorazione influisce sulle proprietà. Ensinger descrive come l’orientamento del flusso e la storia termica differiscano tra campioni ottenuti per stampaggio a iniezione e materiale estruso; la storia di raffreddamento è particolarmente rilevante per la cristallinità nei polimeri semicristallini. Confronta i dati applicabili relativi al processo e alle condizioni previste, anziché trasferire direttamente il valore di prova della resina su un componente fresato. [1]
Per i requisiti dimensionali, considera le sollecitazioni indotte dalla lavorazione e qualsiasi condizionamento all’umidità pertinente. Definisci lo stato in cui il pezzo verrà ispezionato e utilizzato. [2] La nostra pagina plastic CNC machining illustra le scelte di materiale e le caratteristiche relative alla lavorazione da barra.
La geometria potrebbe necessitare di modifiche
Una tasca fresata richiede una fresa in grado di raggiungerne il fondo e le pareti, mentre il pezzo rimane adeguatamente supportato. Spazi profondi e stretti, angoli interni piccoli e pareti sottili non sufficientemente supportate possono rendere tale operazione difficoltosa. Una forma agevole da fresare partendo da un blocco compatto non è automaticamente adatta allo stampaggio a iniezione.
Per lo stampaggio a iniezione, esamina congiuntamente transizioni di spessore, nervature e bossaggi per viti. Massi locali troppo spessi possono causare incavature o vuoti interni durante il raffreddamento del materiale. Lo sformo — il cono che facilita lo sblocco della superficie — e gli intagli inversi influenzano l’apertura dello stampo e l’espulsione del pezzo. Non esiste un unico angolo di sformo adatto a ogni materiale, profondità e finitura superficiale. [3]
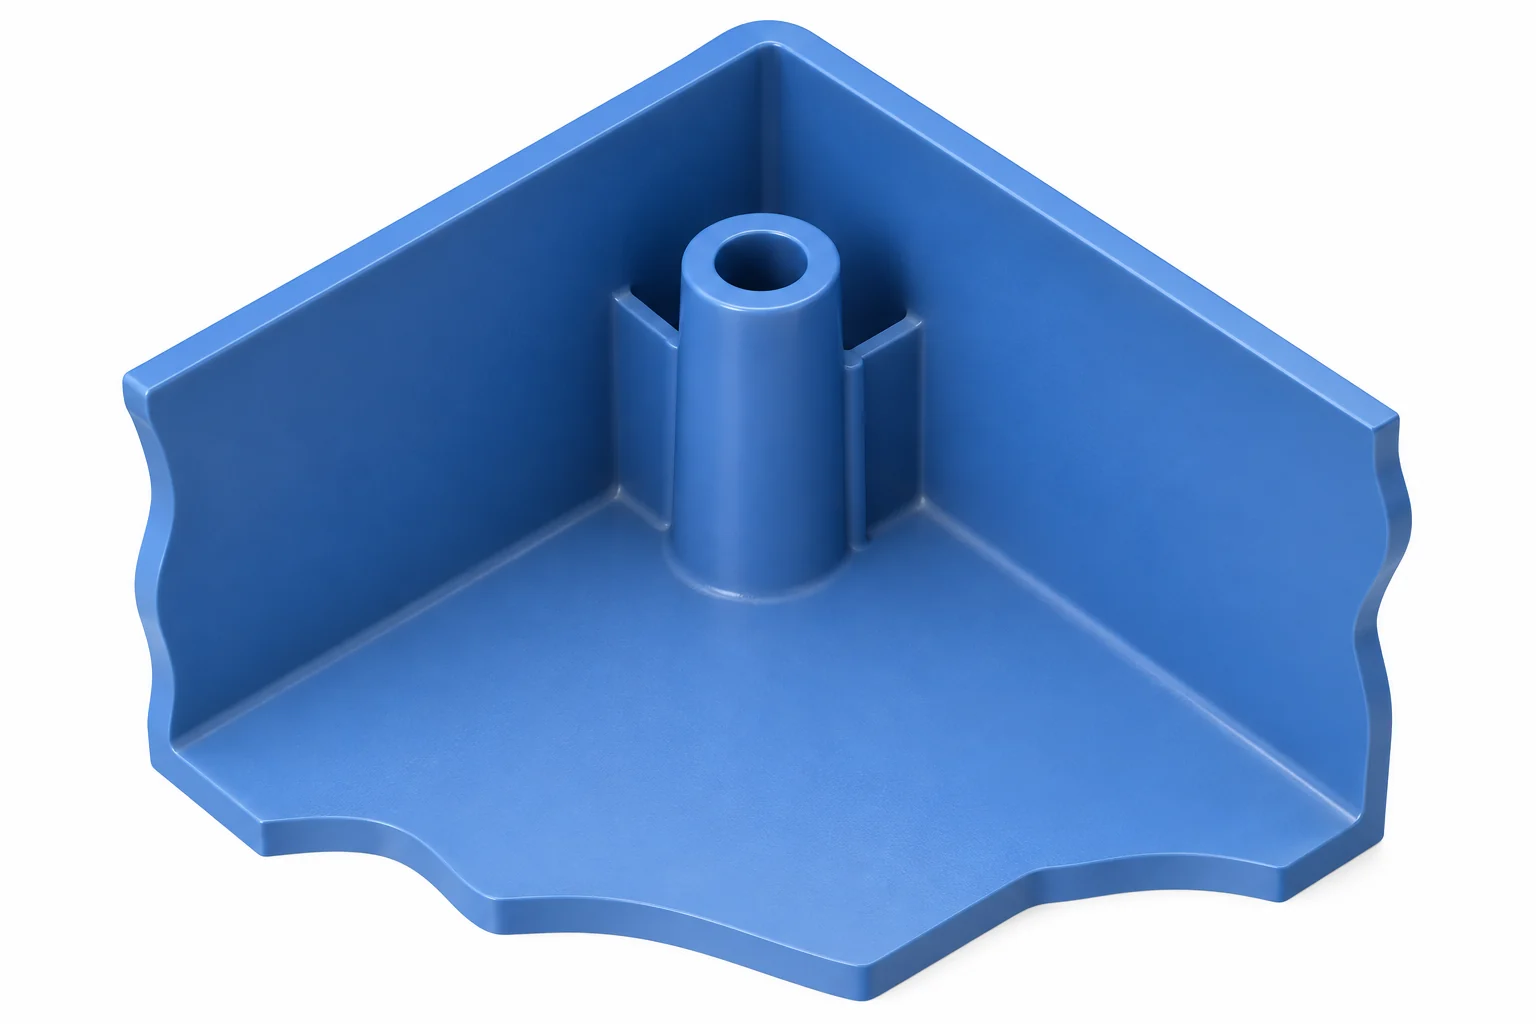
Un intaglio inverso potrebbe richiedere un movimento laterale dello stampo, un’altra configurazione utensile o una modifica progettuale. L’esempio progettuale di BASF mostra inoltre perché la posizione del canale di immissione (gate) e lo spessore locale della parete devono essere inclusi nella revisione prima della realizzazione dello stampo. [4] Confronta le soluzioni progettuali funzionalmente accettabili per entrambi i processi e identifica eventuali modifiche geometriche che richiedono l’approvazione ingegneristica.
Calcola il punto di pareggio dei costi partendo da preventivi comparabili
Parti dalla stessa quantità di pezzi accettati, dai requisiti di materiale, dalla finitura e dall’ambito dell’ispezione. Separa il costo fisso dal costo ricorrente per singolo pezzo accettato. Il modello semplice è costo totale = F + vN, dove F è il costo fisso, v il costo per pezzo e N la quantità. Il costo medio è F/N + v. La lezione MIT sui costi di produzione spiega questa distinzione. [5]
Considerare questi input ipotetici in USD per un lotto: CNC ha un costo fisso di $500 e $25 per singolo pezzo accettato; la stampatura a iniezione ha un costo fisso di $5,500 e $5 per singolo pezzo accettato. Si assume che entrambi includano le attività concordate di preparazione, lavorazione del pezzo finito e ispezione. Questi sono esempi didattici, non prezzi di mercato né quotazioni; trasporto e tasse sono esclusi.
| Quantità accettata | CNC totale | Totale stampatura a iniezione |
|---|---|---|
| 100 pezzi | $3,000 | $6,000 |
| 250 pezzi | $6,750 | $6,750 |
| 500 pezzi | $13,000 | $8,000 |
Con un costo fisso più elevato per la stampatura a iniezione ma un costo ricorrente inferiore, il punto di pareggio è:
N = (Fmold − FCNC) / (vCNC − vmold)
Qui: ($5,500 − $500) / ($25 − $5) = 250 pezzi.
Aggiungere ora una modifica ipotetica dello stampo da $2,000 prima della produzione, lasciando invariati gli altri input. Il punto di pareggio si sposta a 350 pezzi. L’esempio illustra perché la stabilità del progetto è fondamentale; non stabilisce tuttavia una quantità universale di passaggio.
Il punto di pareggio è semplicemente un confronto di costi tra percorsi tecnicamente accettabili. Non dimostra che una determinata qualità di resina sia disponibile, che il pezzo stampato superi i relativi test o che lo stampo sarà pronto entro la data richiesta. Confrontare le quantità impegnate sulla stessa revisione rilasciata; una previsione ottimistica della vita utile può mascherare il costo di modificare lo stampo prima del raggiungimento di tale volume.
Utilizzare una domanda credibile per la revisione di progetto pertinente. Eseguire nuovamente il calcolo se sconti quantità, setup ripetuti, costi per prove, tolleranze sui pezzi scartati o sostituzione degli utensili modificano gli input. Se la stampatura a iniezione presenta sia un costo fisso uguale o superiore sia un costo unitario uguale o superiore, questo modello non offre alcun vantaggio economico. La nostra guida ai costi di lavorazione meccanica spiega in maggiore dettaglio i CNC componenti di costo.
Approvare il cambio di processo, non solo il prezzo
Si supponga che un involucro richieda una prova di assemblaggio su piccola scala mentre la disposizione dei connettori è ancora in fase di modifica. Lavorare meccanicamente il materiale disponibile nella qualità standard è una scelta ragionevole come prima opzione quando la prova verifica se la scheda entra correttamente, il coperchio si chiude e i cavi si collegano. Il processo può essere modificato successivamente a tale prova, senza trattare uno stampo produttivo come un attrezzaggio per lo sviluppo.
Se il prossimo test verifica se un sistema di aggancio a scatto sottile resiste ad aperture ripetute, o se una caratteristica caricata rimane integra attraverso una linea di saldatura, corrispondere alla forma CAD non è sufficiente. Un campione fresato non ha subito il flusso di resina, il raffreddamento o l’espulsione previsti dal processo. Per domande dipendenti dal processo, utilizzare campioni provenienti da un processo di stampaggio rappresentativo, con la resina specificata e le relative condizioni ambientali. Una volta che le interfacce sono stabili e i campioni stampati soddisfano i requisiti, confrontare la quantità accettata per ordini ripetuti con i costi completi di realizzazione dello stampo e di produzione. [1] [3]
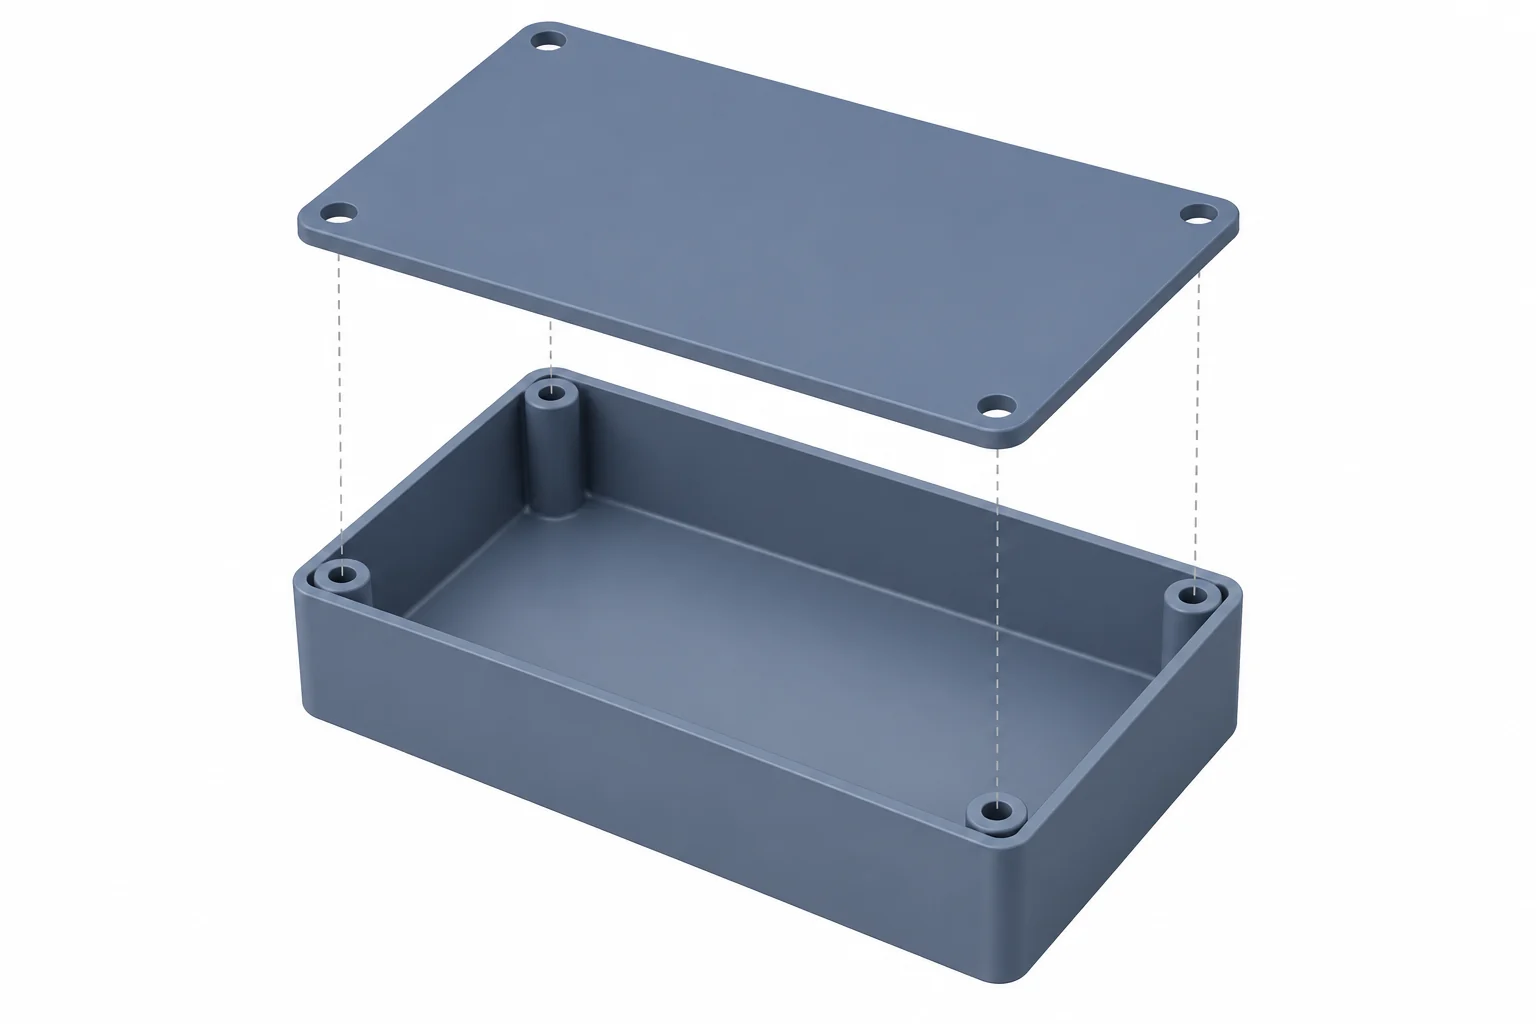
I campioni stampati possono rivelare linee di saldatura dove si incontrano i fronti di flusso, oppure distorsioni associate a un ritiro non uniforme. La loro rilevanza dipende dalla posizione, dal materiale e dalla funzione. La guida alla risoluzione dei problemi di BASF tratta questi fenomeni come questioni legate al processo e alla progettazione, non come difetti esclusi automaticamente da un contorno CAD coincidente. [3]
Prima di passare a un altro processo, definire tre decisioni:
- Rilascio della progettazione: concordare la revisione dello stampo, il materiale, le interfacce e i segni accettabili di canale di immissione o di espulsore.
- Accettazione: ispezionare le dimensioni richieste e lo stato superficiale, verificare le funzioni rilevanti e stabilire come verrà controllata la variabilità in produzione. Nessuno dei due processi risulta superiore in ogni confronto di tolleranza.
- Consegna: distinguere il primo lotto approvato dagli ordini ripetuti. Per lo stampaggio includere la realizzazione dello stampo e le prove preliminari; per la lavorazione meccanica includere la disponibilità del materiale grezzo, la programmazione e i tempi di preparazione per il fissaggio. Confrontare i programmi effettivi forniti dai fornitori.
Mantenere la lavorazione meccanica quando la flessibilità o il materiale grezzo richiesto superano i potenziali risparmi unitari. Passare allo stampaggio quando la progettazione, il materiale, la validazione del processo e la domanda giustificano l’investimento. Per le fasi CNC, il nostro servizio di prototipazione e produzione illustra la pianificazione di campioni e ordini ripetuti.
Domande sul cambio di processo
Un componente stampato può essere anche CNC lavorato?
Sì, alcune caratteristiche possono essere lavorate dopo lo stampaggio, purché sia previsto un adeguato sovrappiù di materiale, vi sia accesso strumentale e sia garantito un metodo affidabile per posizionare e fissare il pezzo. Includere questa operazione nel piano dei costi e dell’accettazione; non assumere che una parete stampata sottile possa supportare qualsiasi taglio secondario.
Come modifica il confronto la presenza di uno stampo già esistente?
Confrontare i costi ancora da sostenere. Uno stampo utilizzabile e già pagato può eliminare un importante nuovo investimento, ma trasferimento, riparazione, prove e vita residua dello stampo restano fattori rilevanti. Non addebitare nuovamente l’acquisto originale dello stampo quando si confrontano esclusivamente i costi evitabili relativi al prossimo ordine.
Fonti
- Ensinger, Forme standard: plastiche utilizzate nella tecnologia aerospaziale, p. 18, «Influenza del processo di lavorazione sui risultati dei test».
- Ensinger, FAQ: plastiche tecniche, stabilità dimensionale, tensioni da lavorazione e condizionamento.
- BASF, Problemi nello stampaggio a iniezione delle termoplastiche tecniche: cause e soluzioni, sezioni su linee di saldatura, avvallamenti superficiali, estrazione e deformazioni.
- Andreas Wonisch, BASF Ultrasim, Come migliorare i propri progetti per lo stampaggio a iniezione, modifiche progettuali, spessore delle pareti e sottosquadri.
- MIT OpenCourseWare, 2.008 Primavera 2025, Lezione 17: Costi di produzione, modello di costi fissi e variabili. L’esempio numerico riportato sopra utilizza input ipotetici distinti.



