På denna sida
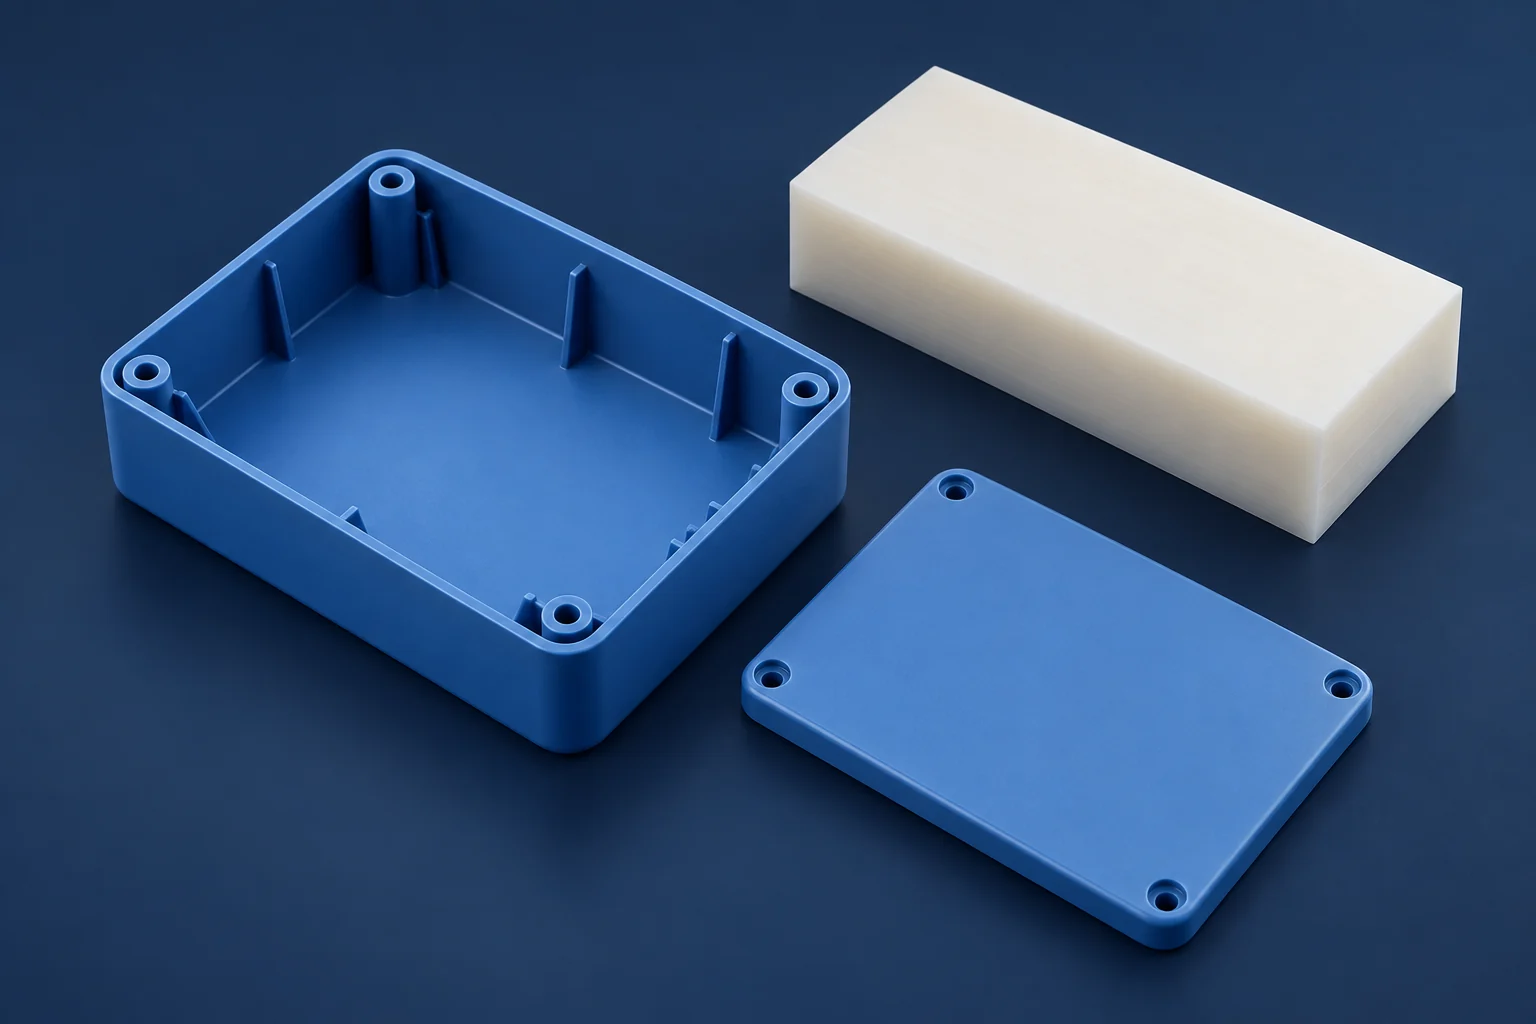
CNC-bearbetning är ofta lämplig för plastdelar som fortfarande genomgår förändringar, behövs i små kvantiteter eller specificeras i ett tillgängligt lagermaterial. Injektering blir ett starkare alternativ när designen är stabil, delen kan formas framgående och den förpliktande efterfrågan motiverar investeringen i formverktyg.
Växlingen beror på mer än endast kvantitet. En låg styckkostnad för en formad del är endast användbar om den färdiga delen uppfyller kraven på material, montering och godkännande. Den här jämförelsen avser termoplastiska delar; metallinjektering och gjutning kräver en annan bedömning.
I vilka sammanhang varje process används
CNC-bearbetning skär en del ur lagermaterial, t.ex. platta eller stav. Injektering fyller en form med smält polymer, kyls sedan ned och expellerar delen. CNC undviker ett dedikerat formverktyg, men programmering, skärande verktyg, spännanordningar och inställning medför fortfarande kostnader.
| Beställning eller delkrav | CNC-bearbetning | Injektering |
|---|---|---|
| Monteringshål eller gränssnitt som fortfarande ändras | Vanligtvis den mer flexibla vägen: revidera programmet, lagret och spännanordningen utan att modifiera en dedikerad form | En reviderad delkontur kan kräva modifiering eller utbyte av verktyg; åtgärda troliga förändringar innan ändringen genomförs |
| Liten beställning utan förpliktande återkommande efterfrågan | Ofta valet med lägre investering för tillgänglig geometri i tillgängligt lagermaterial | En låg styckkostnad kan inte nödvändigtvis täcka formverktygets och provproduktionens kostnader över den faktiskt beställda kvantiteten |
| Godkänd design med återkommande efterfrågan | Kan förbli praktisk för varianter eller funktioner som kräver bearbetning | Kan sänka totalkostnaden när den godkända efterfrågan sprider formverktygskostnaden; använd jämförbara offertförslag, inte en universell volymregel |
| Tunna väggar med integrerade ribbor och bultfack | Att ta bort stora delar av en massiv block kan innebära lång bearbetningstid och sköra väggar under bearbetningen | Kan forma dessa funktioner samtidigt, förutsatt att fyllning, väggövergångar, utkast och expelleringsmöjligheter är lösta |
Jämför det faktiska materialet och den färdiga ytkvaliteten
“ABS”, “nylon” eller “POM” identifierar en materialfamilj, inte en utbytbar produktionsspecifikation. Verifiera lagergraden och dimensionerna för bearbetning samt resingraden och tillsatserna för injektering. Tillgänglighet i en form garanterar inte tillgänglighet i den andra.
Bearbetning påverkar också materialens egenskaper. Ensinger beskriver hur flödesorientering och termisk historia skiljer sig åt mellan sprutgjutna provkroppar och extruderad råvara; kylhistorien är särskilt relevant för kristalliniteten i halvkristallina polymerer. Jämför tillämpliga data för den avsedda bearbetningsmetoden och de aktuella förhållandena, snarare än att överföra ett testvärde för råhårdsubstansen direkt till en fräsad komponent. [1]
För dimensionella krav bör man ta hänsyn till spänningar som uppstår vid bearbetning samt eventuell fuktkonditionering. Ange det tillfälle då komponenten ska kontrolleras och användas. [2] Vår plast CNC-fräsningssida behandlar materialval och konstruktionsaspekter för fräsning direkt från råvara.
Geometrin kan behöva ändras
En fräsd fördjupning kräver ett fräsverktyg som kan nå dess botten och väggar samtidigt som arbetsstycket förblir stabilt understött. Djupa smala utrymmen, små inre hörn och tunna, icke-understödda väggar kan göra detta svårt. En form som är bekväm att fräsa ur en massiv block är inte automatiskt en lämplig design för sprutgjutning.
För sprutgjutning bör vägövergångar, förstärkningsribbor och skruvfästen granskas tillsammans. Lokalt tjocka massor kan orsaka insjunkningar eller interna hålrum när materialet svalnar. Utdragning — den lutning som underlättar avformning av en yta — och underskärningar påverkar hur gjutformen öppnas och hur komponenten avformas. Det finns ingen enda utdragningsvinkel som är lämplig för alla material, djup och ytytor. [3]
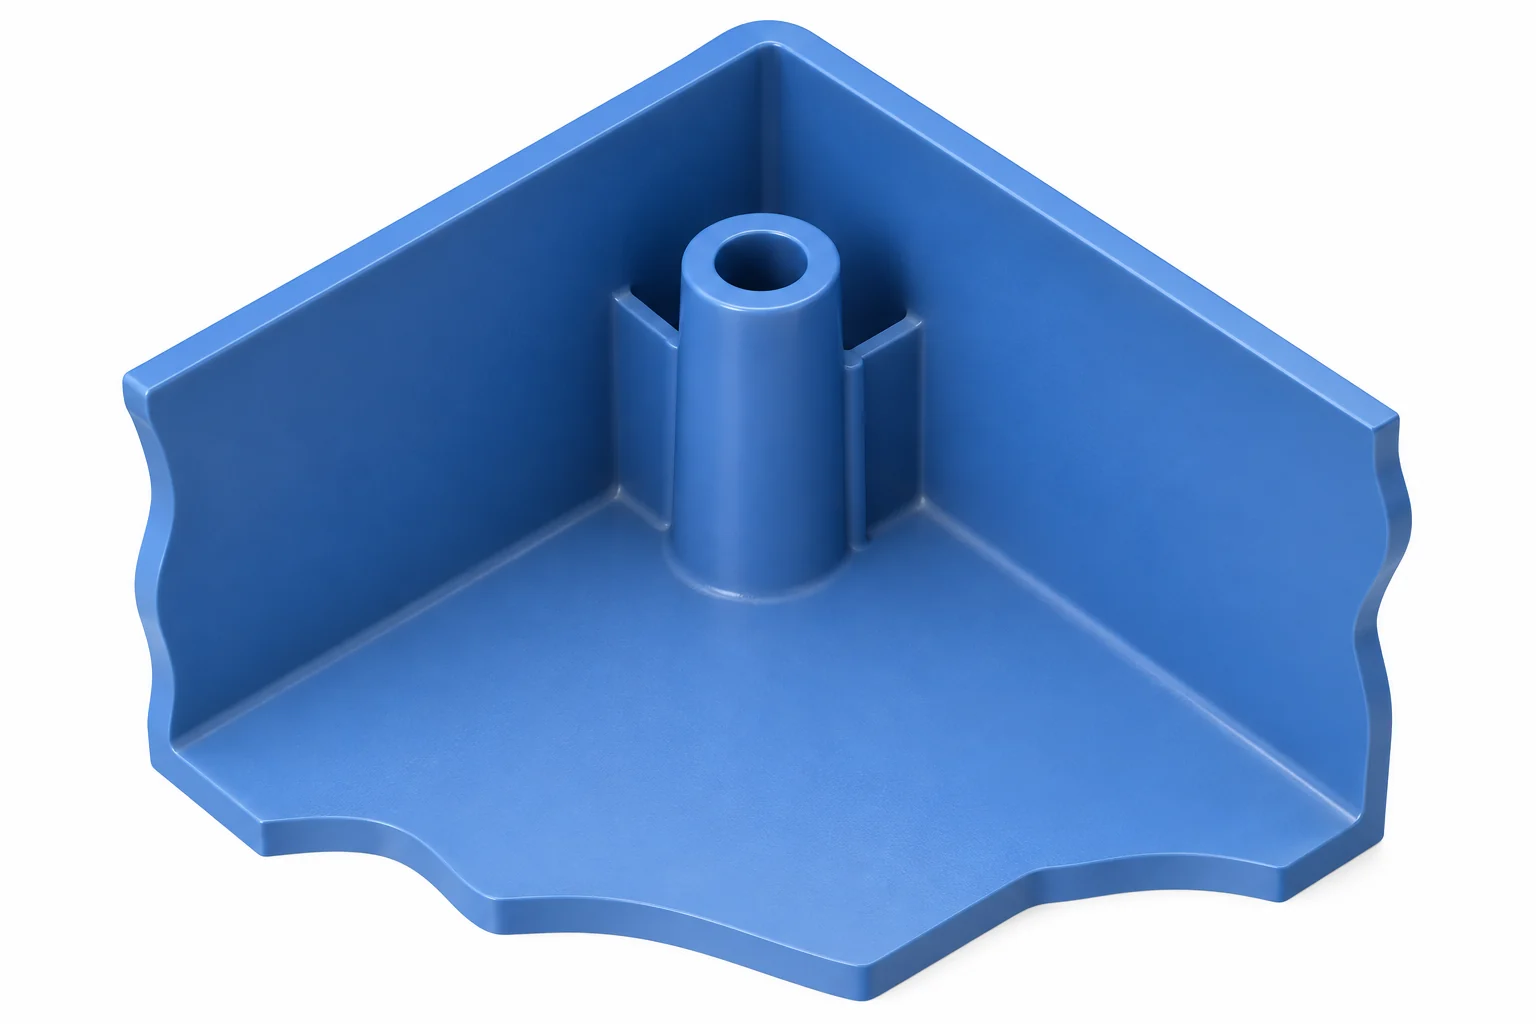
En underskärning kan kräva en sidokomponent, en annan verktygsanordning eller en konstruktionsändring. BASFs designexempel visar också varför gjutportens placering och lokal väggtjocklek bör inkluderas i granskningen innan gjutverktyget tillverkas. [4] Jämför funktionellt godtagbara konstruktioner för båda tillvägagångssätten och identifiera eventuella geometriska ändringar som kräver teknisk godkännande.
Beräkna kostnadsövergången från jämförbara offertförslag
Börja med samma antal godkända komponenter, samma materialkrav, ytkvalitet och omfattning av kontroll. Separera fast avgift från återkommande kostnad per godkänd komponent. Den enkla modellen är totalkostnad = F + vN, där F är den fasta kostnaden, v kostnaden per komponent och N antalet. Genomsnittskostnaden är F/N + v. MIT:s föreläsning om tillverkningskostnader förklarar denna skillnad. [5]
Överväg dessa hypotetiska USD-ingångsvärden för en sats: CNC har en fast avgift på $500 och $25 per godkänt del; formgjutning har en fast avgift på $5,500 och $5 per godkänt del. Anta att båda inkluderar den överenskomna förberedelsen, färdigbearbetningen av delarna och kontrollen. Frakt och skatter är uteslutna.
| Godkänd kvantitet | CNC totalt | Formgjutning totalt |
|---|---|---|
| 100 delar | $3,000 | $6,000 |
| 250 delar | $6,750 | $6,750 |
| 500 delar | $13,000 | $8,000 |
Med en högre fast avgift för formgjutning men lägre återkommande kostnad är skärningspunkten:
N = (Fmold − FCNC) / (vCNC − vmold)
Här: ($5,500 − $500) / ($25 − $5) = 250 delar.
Lägg nu till en hypotetisk modifikation av formen på $2,000 innan produktionen påbörjas, medan övriga ingångsvärden förblir oförändrade. Skärningspunkten flyttas till 350 delar. Exemplet visar varför designstabilitet är viktig; det fastställer inte en universell bytvolymskvantitet.
Skärningspunkten är endast en kostnadsjämförelse mellan tekniskt acceptabla tillvägagångssätt. Den visar inte att en viss plastgrad finns tillgänglig, att den formgjutna delen kommer att klara sina tester eller att verktyget kommer att vara klart till det krävda datumet. Jämför de förpliktande kvantiteterna på samma släppt revisionsnivå; en optimistisk livstidsprognos kan dölja kostnaden för att ändra molden innan denna volym uppnås.
Använd efterfrågan som är trovärdig för den aktuella designrevisionen. Beräkna om vid kvantitetsrabatter, upprepade inställningar, provavgifter, tolerans för underkända delar eller ersättningsverktyg som ändrar ingångsvärdena. Om formgjutning både har en lika hög eller högre fast avgift och en lika hög eller högre kostnad per del ger denna modell ingen kostnadsfördel. Vår kostnadsguide för bearbetning förklarar de CNC kostnadskomponenterna i mer detalj.
Godkänn processändringen, inte bara priset
Antag att ett hölje behöver en liten monteringsprovning samtidigt som anslutningslayouten fortfarande ändras. Att bearbeta den tillgängliga lagerlegeringen är en rimlig första väg när provet avser att undersöka om kortet går in, locket stängs och kablarna ansluts. Modellen kan ändras efter denna provning utan att behandla en produktionsmold som ett utvecklingsverktyg.
Om nästa prov testar om en tunn snäppfunktion överlever upprepad öppning, eller om en belastad funktion förblir intakt över en svetssömm, räcker det inte att matcha CAD-formen. En fräsad provbit har inte utsatts för avsett resinflöde, kylning eller utkastning. Använd provbitar från en representativ formgivningsprocess för dessa processberoende frågor, med den specificerade resinen och konditioneringen. När gränssnitten är stabila och formgjutna provbitar uppfyller kraven, jämför den godkända kvantiteten för upprepad beställning med de fullständiga verktygs- och produktionskostnaderna. [1] [3]
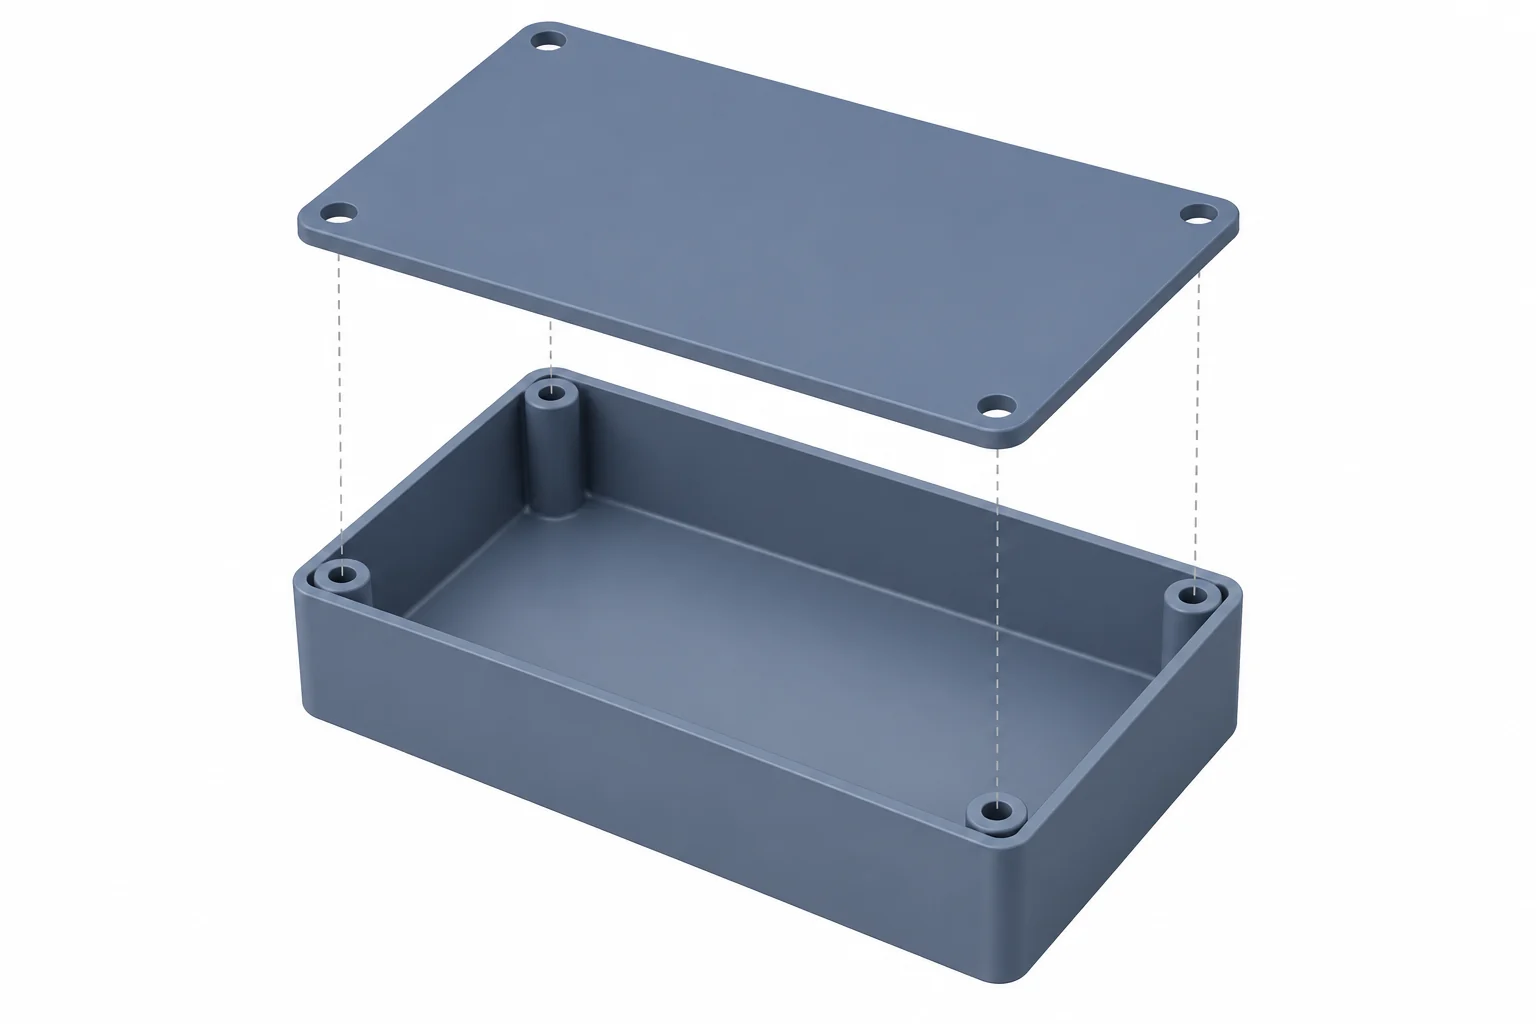
Formgjutna provbitar kan avslöja svetssömmar där flödesfronter möts, eller deformationer kopplade till ojämn krympning. Deras betydelse beror på plats, material och funktion. BASFs felsökningsguide behandlar dessa som process- och konstruktionsrelaterade frågor, inte som defekter som en matchande CAD-kontur utesluter. [3]
Innan du byter process måste tre beslut fattas:
- Konstruktionsgodkännande: enas om formgivningsrevisionen, materialet, gränssnitten samt acceptabla gjutportar eller utkastningsmärken.
- Godkännande: kontrollera de krävda måtten och ytkvaliteten, testa relevanta funktioner och fastställ hur produktionsvariationen kommer att kontrolleras. Ingen av processerna vinner varje toleransjämförelse.
- Leverans: skilj mellan den första godkända partien och upprepad beställning. Inkludera verktygstillverkning och provgjutning för formgjutning; inkludera råmaterial, programmering och förberedelse för hållning för fräsning. Jämför faktiska leverantörsplaner.
Behåll fräsningen när flexibilitet eller kravet på specifikt råmaterial väger tyngre än potentiella styckkostnadsbesparingar. Gå över till formgjutning när konstruktionen, materialet, processvalideringen och efterfrågan stödjer investeringen. För CNC-stadierna förklarar vår prototyp- och produktionservice planeringen av provbitar och upprepad beställning.
Frågor om byte av process
Kan en formgjuten del också CNC fräsas?
Ja, vissa funktioner kan fräsas efter formgjutning om det finns tillräckligt med råmaterialtillägg, tillgänglig verktygsåtkomst och en pålitlig metod att lokalisera och hålla delen. Inkludera denna operation i kostnads- och godkännandeplanen; anta inte att en tunn formgjuten vägg kan bära någon sekundär fräsning.
Hur påverkar en befintlig form jämförelsen?
Jämför de kostnader som fortfarande återstår. En användbar, redan betald form kan eliminera en större ny investering, men överföring, reparation, provkörningar och återstående verktygslivslängd är fortfarande avgörande. Debitera inte den ursprungliga formens inköpskostnad på nytt när endast de undvikbara kostnaderna för nästa order jämförs.
Källor
- Ensinger, Stock Shapes: Plastics Used in Aerospace Technology, s. 18, “Influence of processing on test results.”
- Ensinger, FAQ: engineering plastics, dimensionsstabilitet, bearbetningsspänningar och konditionering.
- BASF, Injection-Molding Problems in Engineering Thermoplastics: Causes and Solutions, avsnitt om svetslinjer, insjunkningar, utformning av utkast och deformation.
- Andreas Wonisch, BASF Ultrasim, How to improve your injection molding designs, konstruktionsändringar, väggtjocklek och utkast.
- MIT OpenCourseWare, 2.008 Vår 2025, Föreläsning 17: Tillverkningskostnad, fast och variabel kostnadsmodell.



