På denna sida
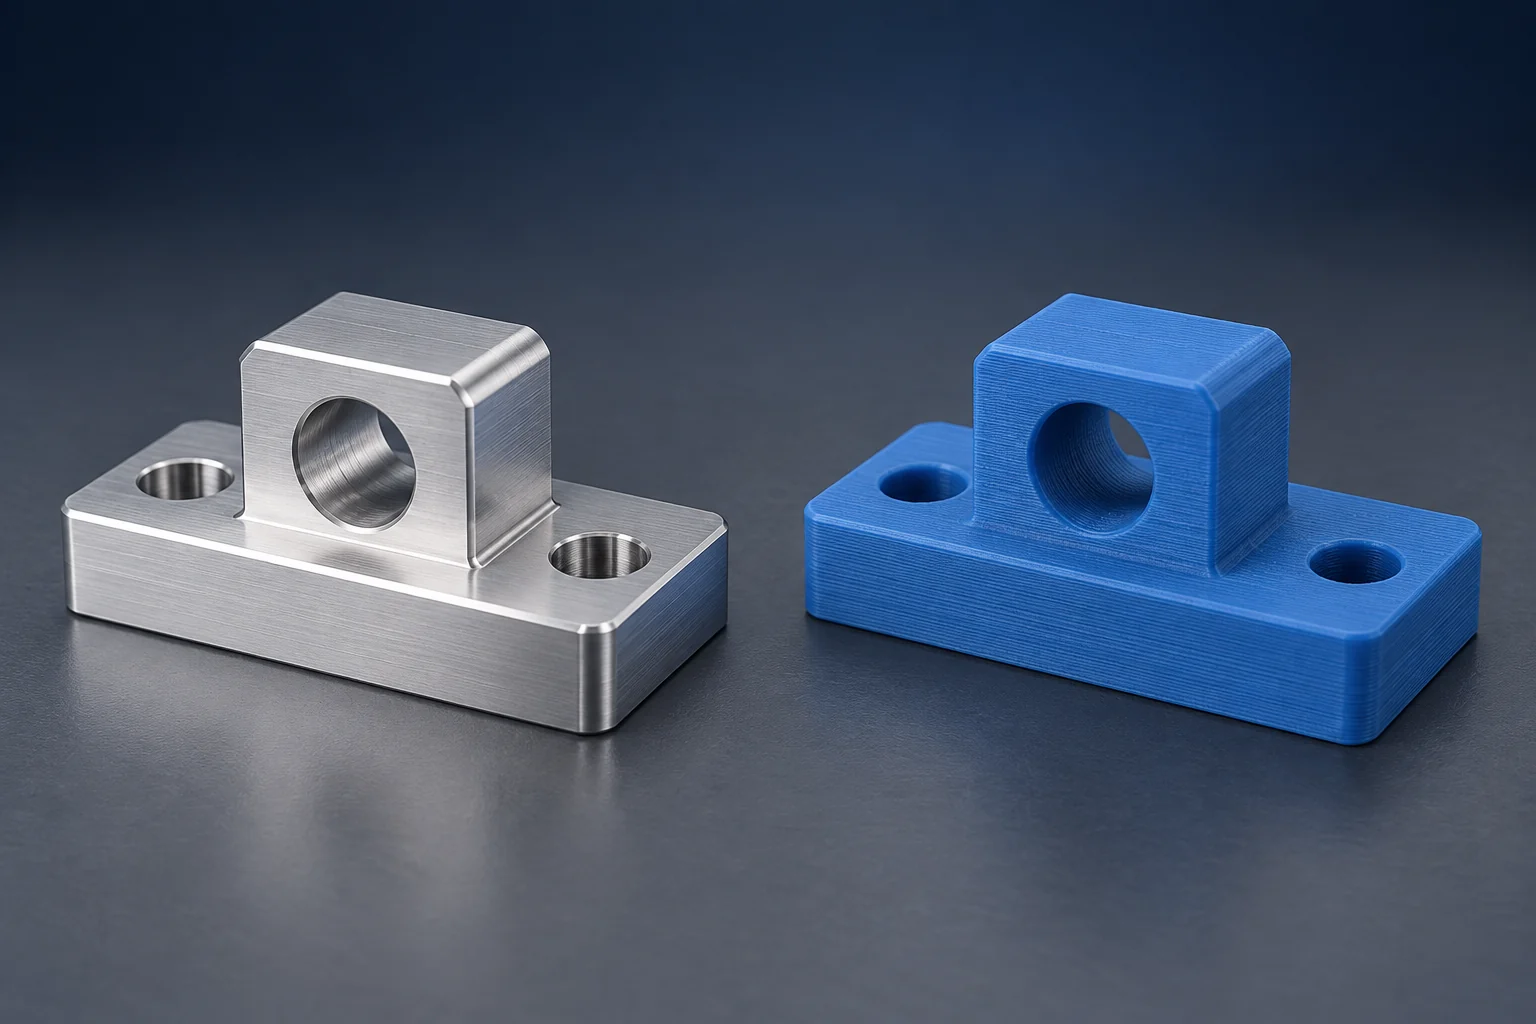
Välj CNC-bearbetning när en prototyp kräver ett specificerat utgångsmaterial och maskinbearbetade gränssnitt. Överväg 3D-tryckning när komplex geometri eller frekventa formändringar gör att skärande bearbetning av delen blir opraktisk, förutsatt att den valda tryckprocessen och materialet kan uppfylla testkraven. En tryckt kropp med maskinbearbetade sammanfogande ytor kan också vara ett praktiskt alternativ.
Den användbara jämförelsen är mellan färdiga delar som uppfyller samma krav. Ett billigt plasttryck och en aluminiumbearbetad del kan svara på olika frågor, även om de delar samma CAD-modell.
CNC-bearbetning och 3D-utskrift: de praktiska skillnaderna
CNC-bearbetning avlägsnar material med skärande verktyg. 3D-tryckning bygger upp en del lager för lager. Här betyder “CNC” subtraktiv bearbetning, såsom fräsning och svarvning; detta är en jämförelse mellan tillverkningsmetoder, inte en guide för inköp av maskiner. CNC-fräsning-guiden förklarar skärprocessen.
| Krav | CNC-väg | Tryckväg |
|---|---|---|
| Testet kräver en specificerad utgångslegering och härdningstillstånd | Bearbeta det utgångsmaterialet när geometrin är åtkomlig. | Använd endast ett godkänt material-/processalternativ; ett överensstämmande legeringsnamn räcker inte. |
| Inneslutet passagesutrymme utan möjlighet för skärande verktyg att nå in | Kräver en delad konstruktion eller en annan tillverkningsprocess. | Endast lämplig om byggnad, stödavlägsnande och intern rengöring är genomförbara. |
| Positioneringsborrning och plan sammanfogningsyta | Bearbeta och kontrollera de krävda måtten och datumsrelationerna. | Acceptera verifierade funktioner direkt efter tryckning, eller inkludera åtkomliga bearbetningstillägg och spännutrustning. |
| Flera varierande passningskontrollkonstruktioner | Användbart när egenskaperna hos utgångsmaterialet eller maskinbearbetade gränssnitt fortfarande är avgörande. | Användbart när en godkänd tryckdel kan besvara passningsfrågan utan omfattande efterbearbetning. |
“3D-tryckning” är inte en enda materialtyp eller noggrannhetsklass. Filamentextrusion (FFF/FDM), hartsbaserat tryck (SLA), polymerpulverbäddstryckning (SLS) och metallpulverbäddsfusion ger olika strukturer och kräver olika efterbearbetning. Namnge den avsedda processen vid jämförelse av ett offertförslag eller provdel. [1]
Materialbeteende kommer före processetiketten
Om en ritning kräver en viss aluminiumlegering och ett visst härdningstillstånd är ett polymertryck inte en ekvivalent provkropp för styvhet eller värmerespons. Det kan ändå vara användbart för att kontrollera installationsutrymme. På samma sätt behöver två material som båda kallas “nylon” inte ha samma sammansättning, fukthaltsförhållanden eller beteende.
Börja med att skilja åt vad prototypen måste återge från vad den endast behöver representera. Ett skydd som används för att kontrollera avståndet till en kontakt behöver den relevanta ytterkonturen och öppningarna. En hållare som används för att mäta nedböjning behöver lämplig styvhet samt geometri. Att klara den första kontrollen säger ingenting om den andra. Registrera testets syfte innan du förenklar ett krav på material eller ytyta för att få ett billigare prov.
För tryckta polymerer kan lagerbindning, porer och avsättningsriktning påverka belastningsresponsen. NIST:s översikt av polymerer förklarar varför material och byggvillkor bör ingå i bedömningen av mekaniska egenskaper. Helutfyllningsinställningen ensam etablerar inte likvärdighet med fräst utgångsmaterial. [1]
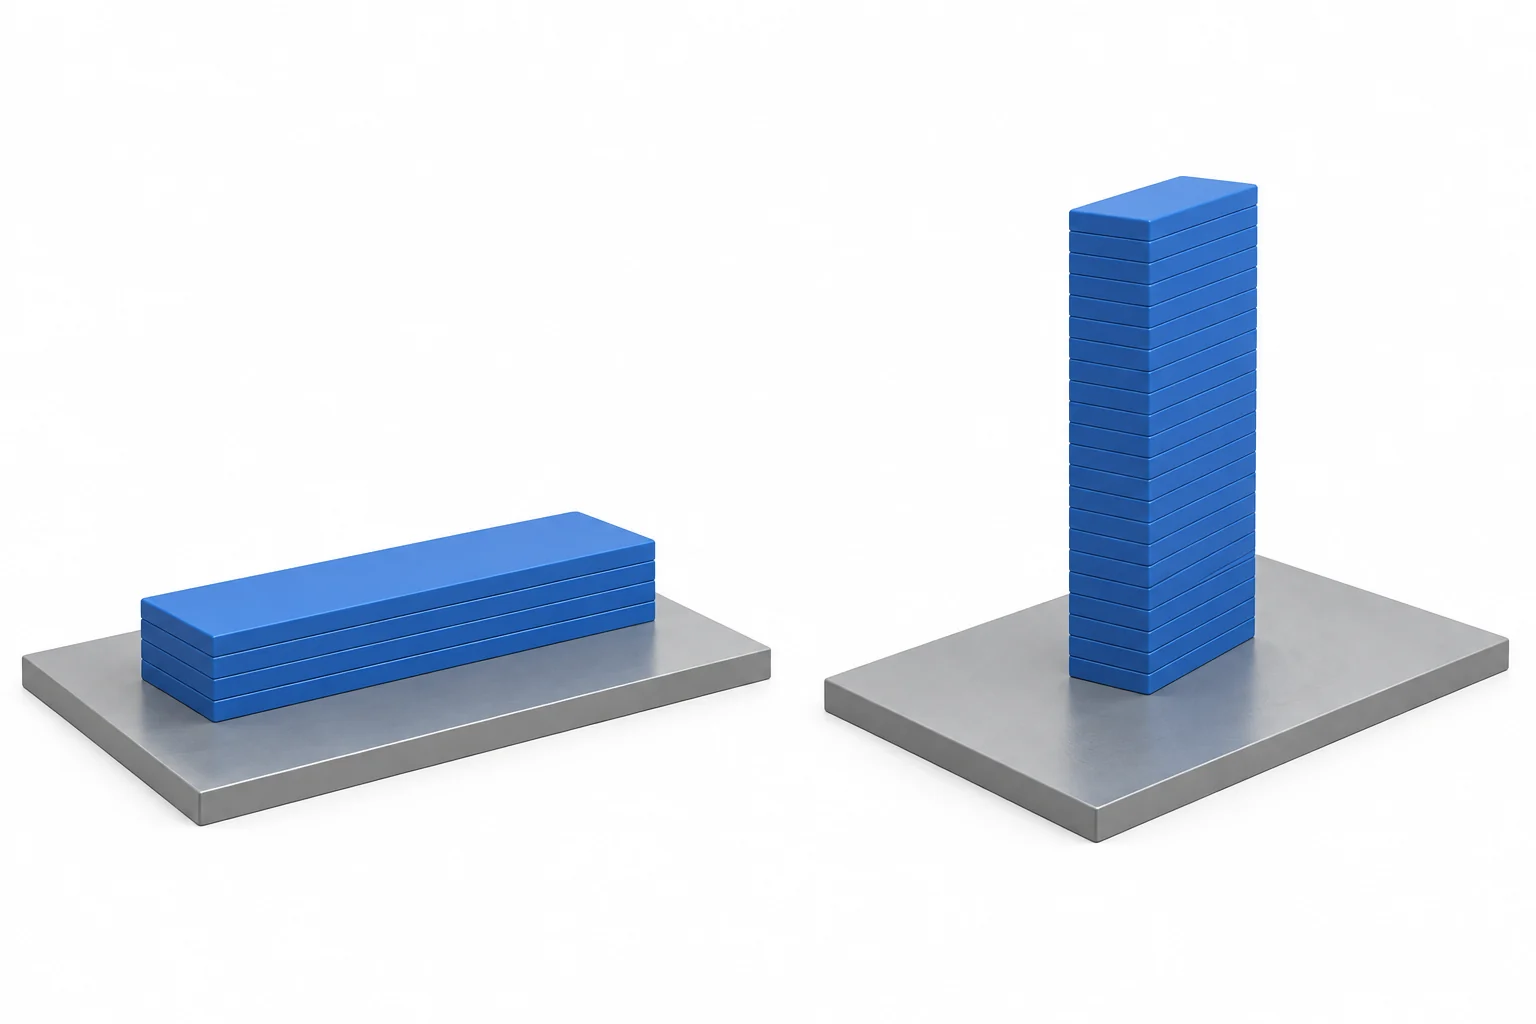
Metalltryck kräver också en processspecifik bedömning. NIST:s översikt av laserpulverbäddsfräsning identifierar mikrostruktur och defekter som orsaker till riktningsspecifika draghållfasthetsegenskaper. Det innebär inte att varje tryckt metall är svagare än varje smidd legering. [2]
Jämför tillämpliga materialdata i det krävda tillståndet, inklusive den egenskap som är avgörande: styvhet, hållfasthet, temperaturrespons eller slitage. Vår material- och delkonstruktionsguide behandlar legeringsgrad, råmaterielform och tillstånd i en delspecifikation.
Separera komplex geometri från kritiska gränssnitt
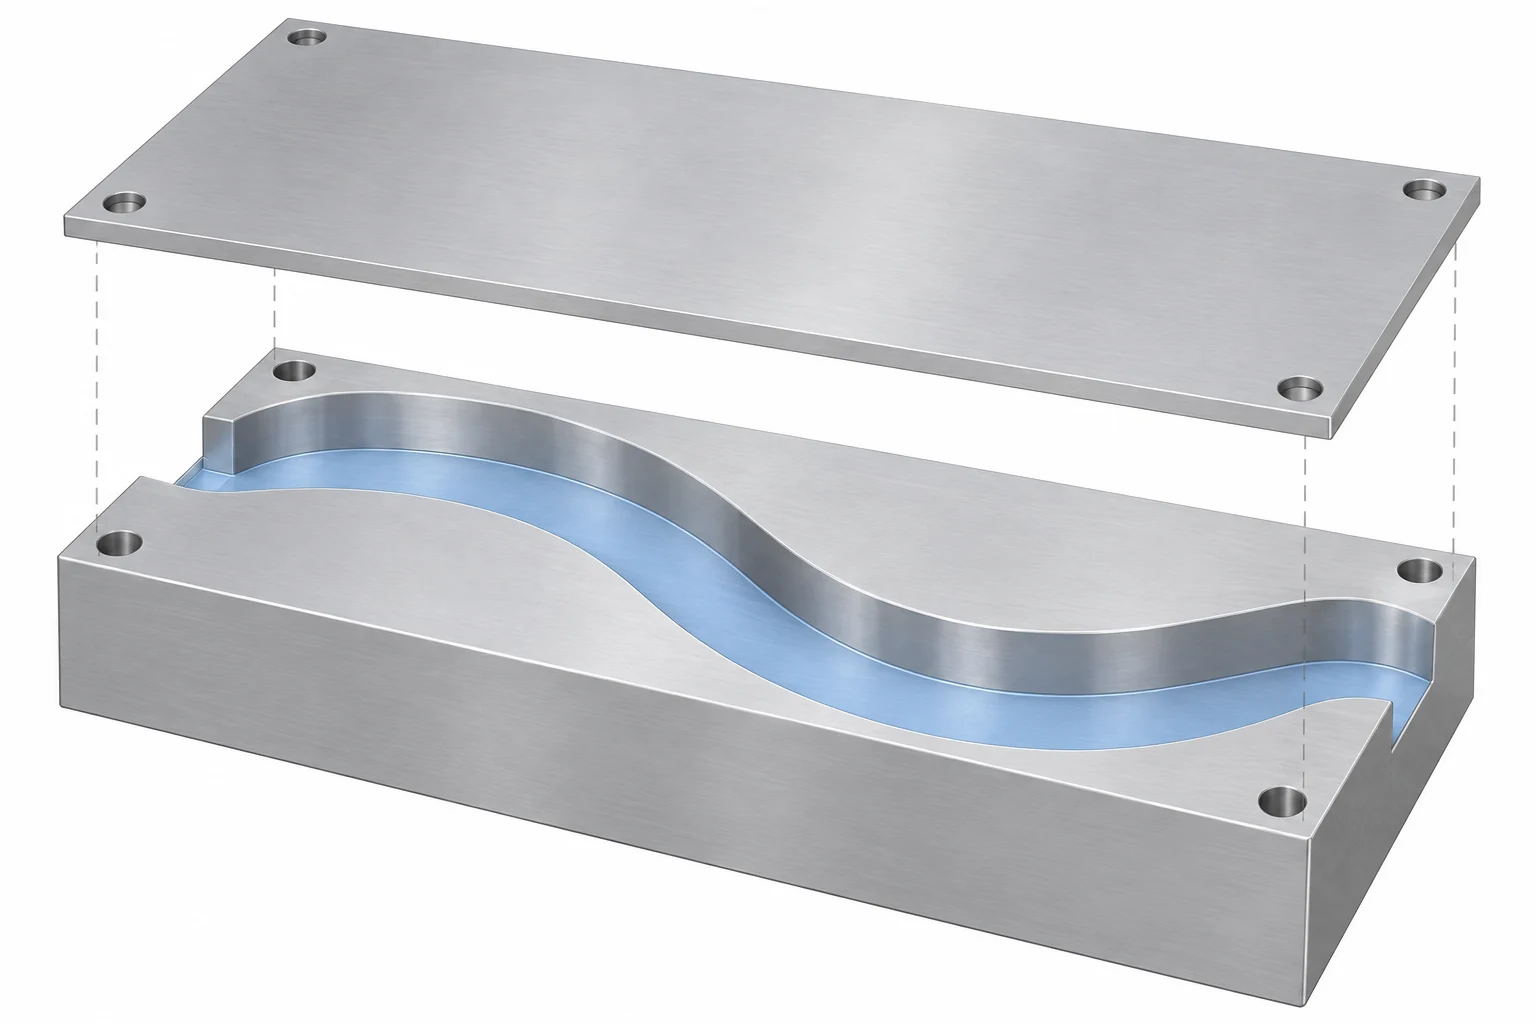
Ett fräsverktyg måste kunna nå ytan och undvika närliggande väggar samtidigt som arbetsstycket förblir stött. Tryck kan skapa former som är svåra att fräsa ur ett enda blankstykke, men inneslutna geometrier kräver fortfarande en genomförbar efterbearbetningsväg. Formlabs Fuse 1-vägledning, till exempel, kräver möjlighet att ta bort löst pulver från hålrum. Dess specifika rekommendationer för hål gäller det systemet, inte alla tryckare. [3]
Jämför inte en printers lagerhöjd med en ritningstolerans. Lagerhöjd beskriver en inställning vid bygget, inte den tillåtna avvikelsen i en färdig borrning eller avståndet mellan två hål. Geometri, material och efterbehandling påverkar de faktiska måtten. Ytstruktur och dimensionsnoggrannhet är också separata krav. [4]
För ett positioneringsborr, en monteringsyta eller ett gängat gränssnitt ska den slutgiltigt inspekterade egenskapen jämföras. Att skriva ut kroppen och sedan bearbeta utvalda ytor kan kombinera geometrisk frihet med kontrollerade gränssnitt; NIST diskuterar borrning, gängning och ytbehandling av additiva delar för monteringskrav.[5]Planera bearbetningstillägget, positioneringsytorna, verktygsåtkomsten och spännningen innan utskrift. Sekundär bearbetning är inte automatiskt möjlig på en tunn eller svåråtkomlig egenskap.
Tillämpa valet på en sensorfäste
Överväg en liten sensorhållare med två monteringshål, ett positioneringsborr och en kabelföring. För en installationskontroll kan en polymerutskrift vara ett alternativ om dess mått och styvhet är tillräckliga för den kontrollen. Om hållaren måste representera en specificerad metallkonstruktion under belastning ingår materialet och tillståndet i urvalet.
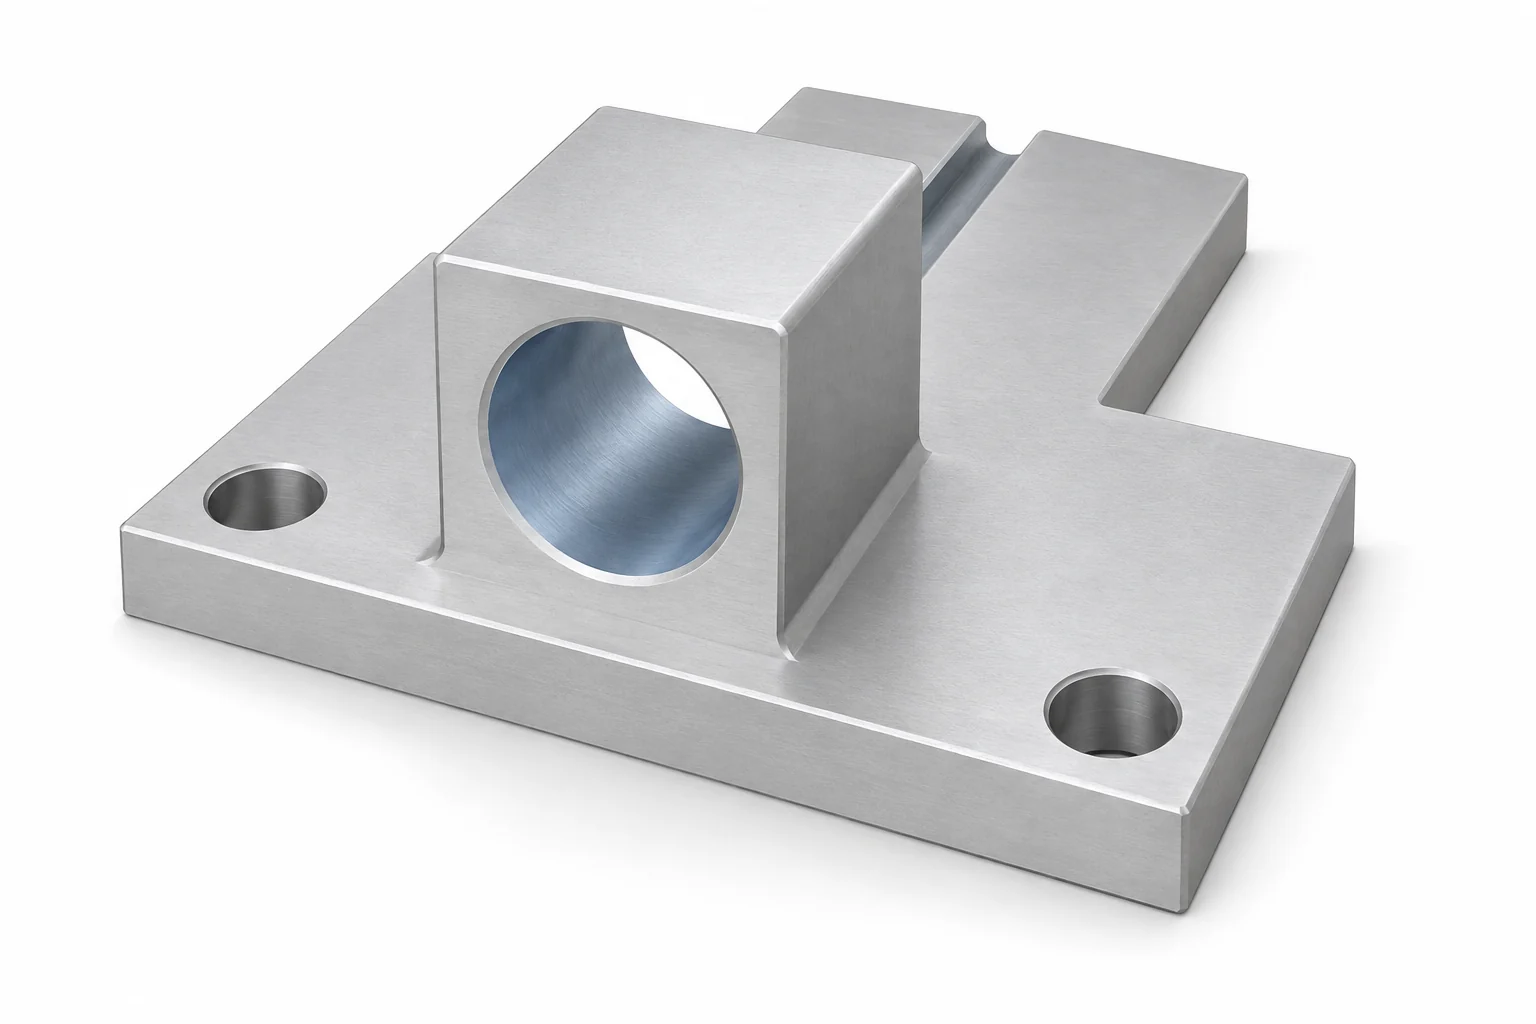
Granska egenskaperna separat:
- Monteringsyta och hål: Behåll de krävda sitt- och positionsförhållandena i båda tillvägagångssätten. En visuellt liknande kontur etablerar inte nödvändigtvis justering.
- Positioneringsborr: Avgör om den färdiga utskrivna egenskapen uppfyller passformskraven. Om bearbetning krävs ska tillräckligt med material och en användbar referens för positionering av borret finnas.
- Kabelföring: En öppen furka kan vara enkel att bearbeta. En böjd, sluten föring kan föredras för utskrift, men endast om den kan rengöras och inspekteras enligt kraven. Ett separat lock är ett annat konstruktionsalternativ.
Om båda tillvägagångssätten uppfyller dessa krav kan kostnad och tillgänglighet avgöra valet. Om ingen av dem gör det bör konstruktionen eller processplanen revideras innan beställning. Att ändra föringen eller lägga till en fog kräver konstruktionsgodkännande; det är inte enbart en leverantörsprisjustering.
För denna hållare beror beslutet på vilken provning som utförs:
- Kontrollera kabelföring och installationsutrymme: Använd en godkänd polymerutskrift om den behåller sin form tillräckligt väl för den kontrollen. Mät utrymmesegenskaperna; lämna orelaterade estetiska ytor outfärdiga.
- Mät deformationen hos den specificerade metallhållaren: Välj bearbetning från den specificerade råmaterialet för denna lättillgängliga konstruktion. En polymerersättning skulle testa en annan strukturell respons, även om sensorn passar.
- Testa en enstyckig böjd passage och ett monterat sensorborrhål: bedöm en tryckt kropp med ett färdigbearbetat borrhål. Om passagen inte kan rengöras eller om kroppen inte kan spännas för bearbetning har den vägen inte klarat genomförbarhetskontrollen.
Detta undviker att köpa en dyr prototyp i slutligt material för en enkel clearancekontroll, eller att använda en billig formmodell för att dra slutsatser om prestanda under belastning. Håll den valda tillverkningsvägen kopplad till det testresultat du behöver, inte till provkroppens utseende.
Jämför den fullständiga levererade prototypen
Varken skärtid eller trycktid ger hela tidsplanen. Stratasys jämförelse separerar förberedelse, tillverkning och efterbearbetning och varnar mot en universell hastighetsrankning. [6] Jämför följande omfattning för samma revision och krävd kvantitet:
- Förberedelse: Programmering, byggnadsförberedelse, spännutrustning samt tillgänglighet av råmaterial eller fodermaterial.
- Slutfärdigat tillfälle: Avkantning, borttagning av stödstrukturer eller pulver, eventuell härdning/värmebehandling, bearbetning och ytbearbetning.
- Godkännande: Kritiska mått, kontrollprotokoll och eventuell överenskommen omarbete.
- Ankomst och revision: Kö, leverans samt kostnaden för att ändra nästa byggning.
Kvantiteten påverkar jämförelsen: förberedelseskostnader kan spridas över upprepade fräsade delar, medan tryckning kan tillåta att flera delar delar samma byggvolym. Ingen av metoderna skapar en universell brytpunkt för kostnadseffektivitet. Skaffa prisuppgifter för de kvantiteter du faktiskt behöver, och håll valfri kosmetisk ytbearbetning separat från arbete som krävs för testet.
En kostnadsjämförelse med samma godkännandeomfattning
Bekräfta först att båda tillverkningsvägar kan uppfylla samma testsyfte, ritningsrevision, slutfärdigad kvantitet och inspektionskrav. Separera sedan engångskostnaden för förberedelse från kostnaden per godkänd del. Om de citierade styckkostnaderna är konstanta över de kvantiteter som jämförs är total kostnad för partiet C = S + N × u, där S är förberedelseskostnaden, N är antalet godkända delar och u inkluderar material, tillverkning, nödvändig efterbearbetning och inspektion per del.
Med antagna USD-ingående värden på 120 USD för förberedelse plus 18 USD per godkänd CNC-del, jämfört med 20 USD för förberedelse plus 38 USD per godkänd tryckt del, blir jämförelsen:
| Godkänd kvantitet | Total kostnad för CNC-partiet (USD) | Total kostnad för tryckpartiet (USD) | Lägre kostnad vid dessa ingående värden |
|---|---|---|---|
| 1 | $138 | $58 | Tryckning |
| 5 | $210 | $210 | Lika |
| 10 | $300 | $400 | CNC |
Övergången sker vid (120 − 20) ÷ (38 − 18) = 5 godkända delar. Detta är en konsekvens av dessa indata, inte en regel för tillverkning med fem delar. Båda vägarna inkluderar inte frakt och moms här. Ersätt indata med jämförbara offertförslag, inklusive eventuell nödvändig sekundär bearbetning eller reserv för underkända delar. Om styckpriset varierar beroende på byggpaket, verktyg eller kvantitet, jämför istället de faktiska partitotalen i stället för att utvidga denna linjära modell.
Tiden kan omvända ett val som endast baserar sig på kostnad. En billig tillverkning som väntar på en fullständig printerbatch kan levereras efter att ett dyrare, maskinbearbetat provexemplar redan har levererats. Omvänt kan ett omedelbart tillgängligt tryckt exemplar lösa en fråga om fria utrymmen innan specialtillverkad spännutrustning är klar. Fråga efter det datum då de färdiga, granskade delarna kan skeppas, och skilj detta från maskinkörtiden.
För maskinbearbetningsvägen förklarar vår CNC-prototyp- och produktionservice planering av provdelar och upprepad beställning. Ett användbart processbeslut identifierar det valda materialet, de färdiga gränssnitten och beställningens omfattning, snarare än att enkelt markera en teknik som ”bättre”.
Frågor om CNC och tryckta prototyper
Kan en 3D-printad del vara en funktionsprototyp?
Ja, när dess material, geometri, färdigyta och byggriktning är lämpliga för den funktion som utvärderas. ”Printad” betyder inte endast yttre utseende, och ”maskinbearbetad” betyder inte att alla funktioner har validerats.
Är CNC-maskinbearbetning alltid mer exakt?
Ingen enda rankning täcker alla processer och funktioner. Jämför de uppnåbara slutliga måtten och ytkraven för den aktuella delen. Skrivarens upplösning och maskinens positioneringsnoggrannhet ensamma fastställer inte noggrannheten för den färdiga delen.
Källor
- NISTIR 8059, Materialteststandarder för additiv tillverkning av polymermaterial, 2015, materialstruktur och byggförhållanden.
- NIST, Förståelse av anisotropa draghållfasthetsegenskaper hos additivt tillverkade metallmaterial med laserpulverbäddfusion, 2021, sammanfattning och angiven omfattning.
- Formlabs, Designspecifikationer för 3D-modeller (Fuse 1-generering), hål, borttagning av internt pulver och systemspecifik designvägledning.
- Formlabs, Guide till toleranser, exakthet och precision vid 3D-printning, upplösning, material och efterbehandling.
- NIST, Efterbearbetning av additivt tillverkat rostfritt stål, 2015, sammanfattning om färdiga monteringsfunktioner.
- Stratasys, 3D-printing kontra CNC-fräsning, 2021, vitbok om förberedelse och tillverkningsarbetsflöde. Dess exempelhastigheter används inte här.



