Nesta página
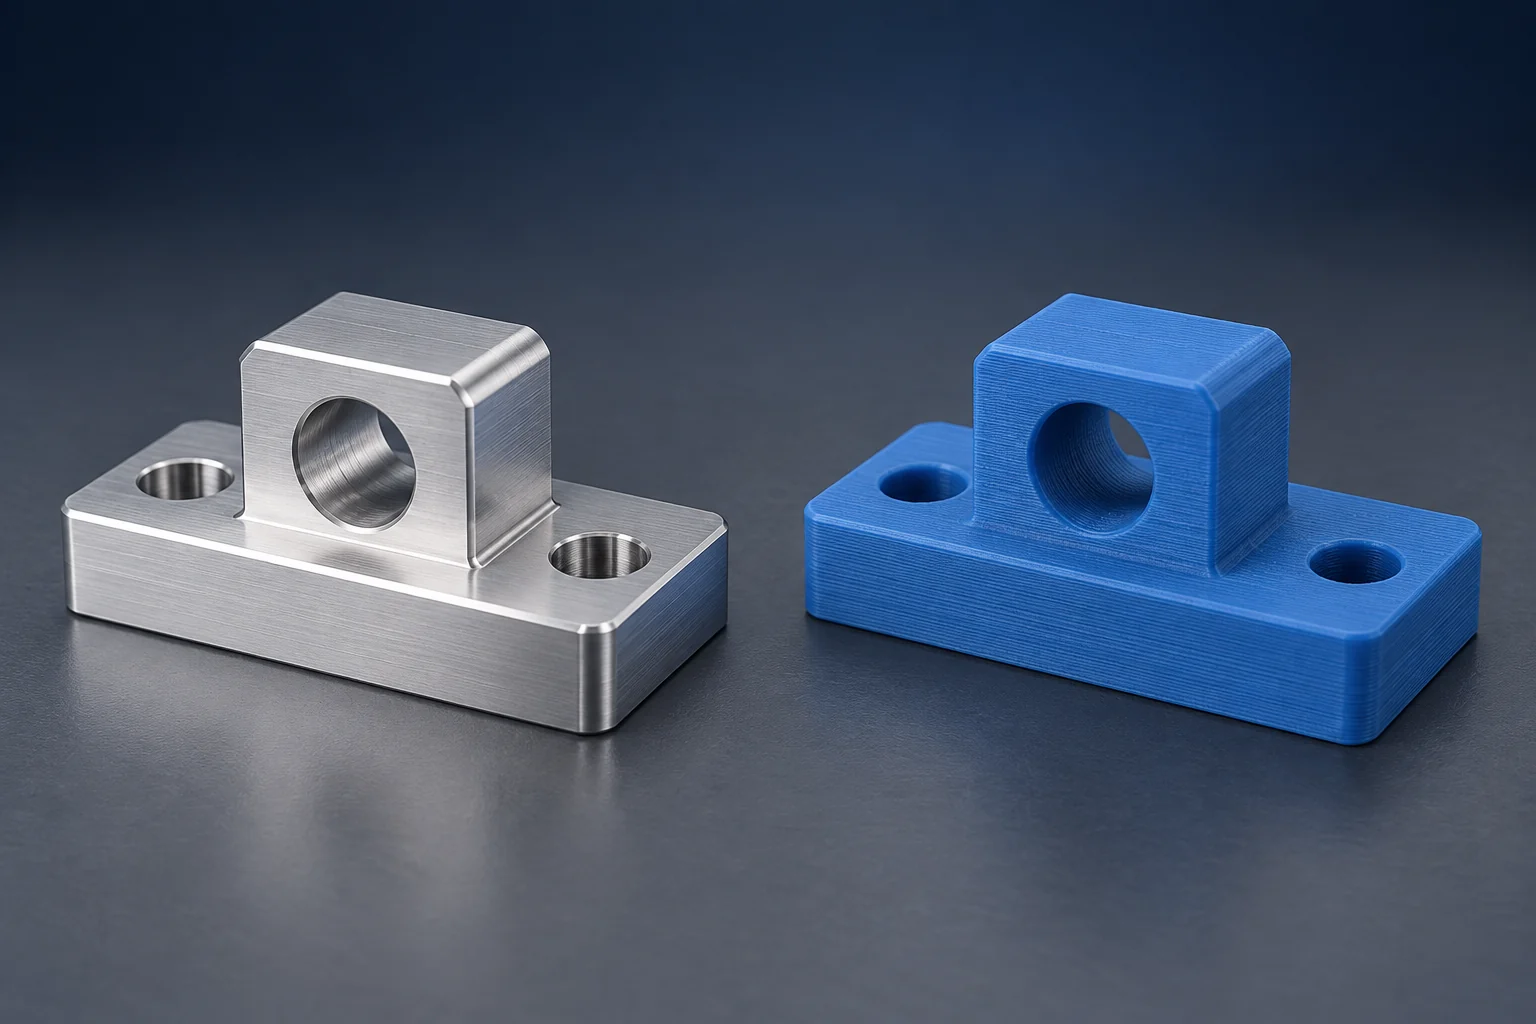
Escolha a usinagem CNC quando o protótipo exigir um material bruto especificado e interfaces usinadas. Considere a impressão 3D quando a geometria complexa ou as mudanças frequentes de forma tornarem difícil a usinagem da peça, desde que o processo de impressão e o material selecionados atendam aos requisitos do ensaio. Um corpo impresso com superfícies de acoplamento usinadas também pode ser uma opção prática.
A comparação útil é entre peças acabadas que atendem aos mesmos requisitos. Uma impressão plástica de baixo custo e uma peça usinada em alumínio podem responder a perguntas diferentes, mesmo quando compartilham um modelo CAD.
Usinagem CNC e impressão 3D: as diferenças práticas
A usinagem CNC remove material com ferramentas de corte. A impressão 3D constrói uma peça camada por camada. Aqui, “CNC” refere-se à usinagem subtrativa, como fresagem e torneamento; trata-se de uma comparação de métodos de fabricação de peças, não de um guia para compra de máquinas. O CNC guia de fresagem explica o processo de corte.
| Requisito | Rota CNC | Rota de impressão |
|---|---|---|
| O ensaio exige uma liga bruta e um estado de têmpera especificados | Usine esse material bruto quando a geometria for acessível. | Utilize apenas uma alternativa de material/processo aprovada; um nome de liga equivalente não é suficiente. |
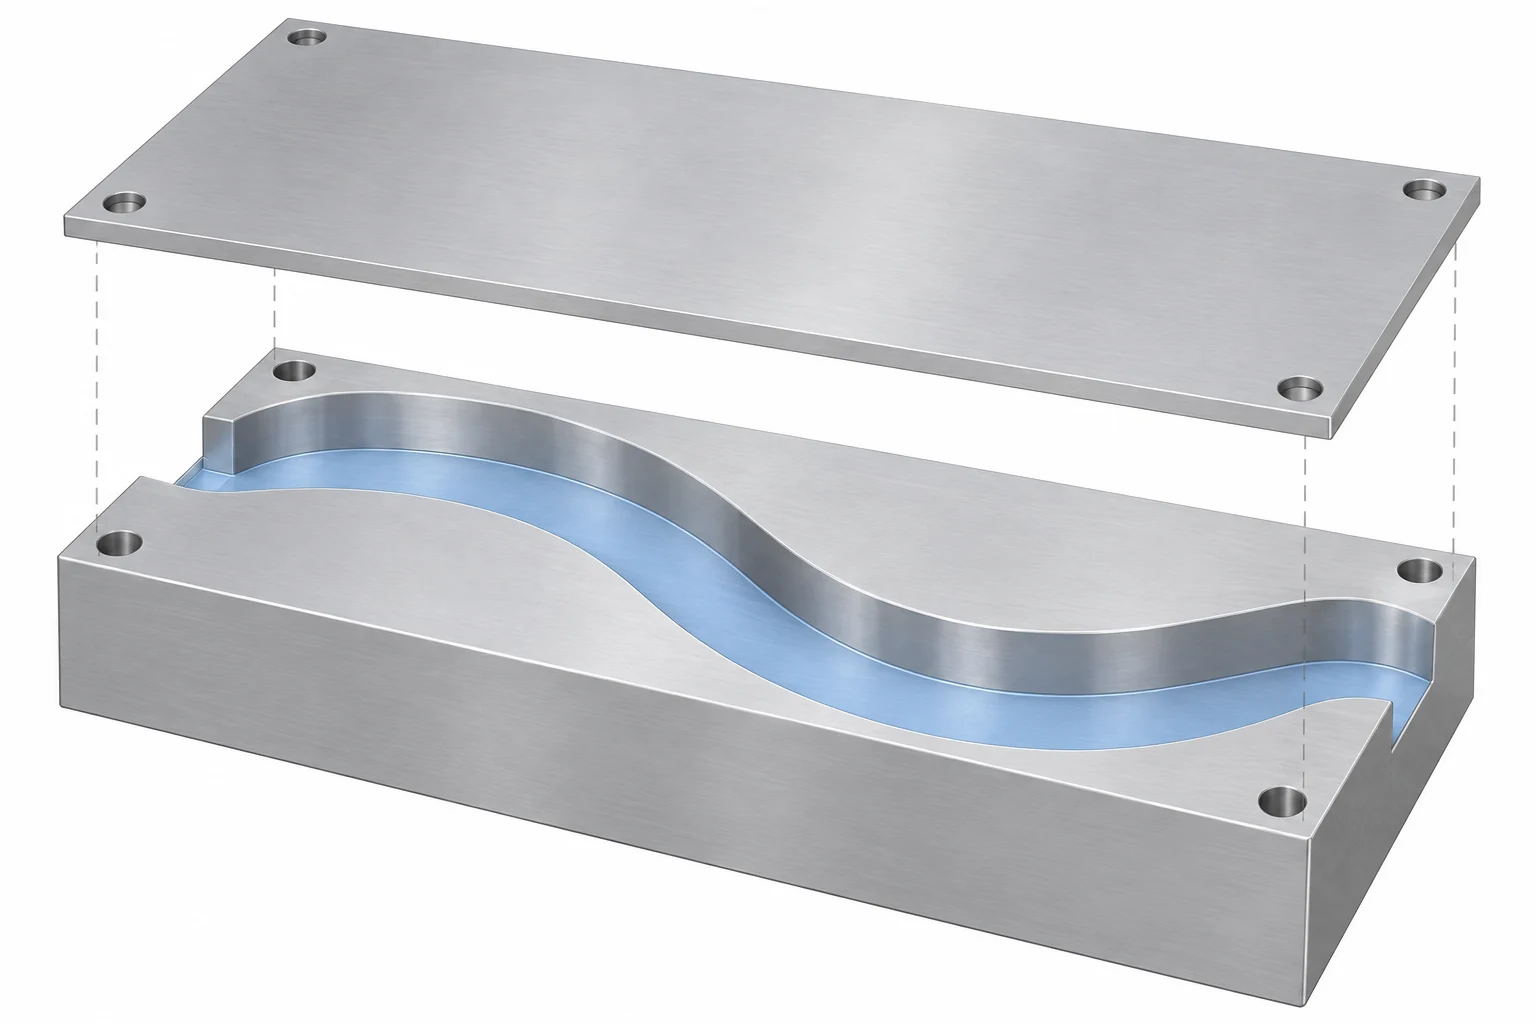
| Passagem fechada sem acesso para ferramentas de corte | Exige um projeto dividido ou outro processo de fabricação. | Candidato apenas se a construção, a remoção dos suportes e a limpeza interna forem viáveis. |
| Furo de localização e face plana de acoplamento | Usine e inspecione o tamanho exigido e as relações de referência (datums). | Aceite características verificadas diretamente após a impressão ou inclua sobremetal usinável acessível e dispositivos de fixação adequados. |
| Vários projetos de verificação de ajuste em mudança | Útil quando as propriedades do material bruto ou as interfaces usinadas permanecem essenciais. | Útil quando uma impressão aprovada puder responder à pergunta sobre ajuste sem acabamento extensivo. |
A expressão “impressão 3D” não designa um único material nem uma única classe de precisão. A extrusão de filamento (FFF/FDM), a impressão em resina (SLA), a impressão em leito de pó polimérico (SLS) e a fusão em leito de pó metálico produzem estruturas distintas e exigem acabamentos diferentes. Nomeie o processo pretendido ao comparar uma cotação ou uma amostra de ensaio. [1]
O comportamento do material precede a denominação do processo
Se um desenho exigir uma liga de alumínio e um tratamento térmico específicos, uma peça impressa em polímero não é um espécime equivalente para rigidez ou resposta térmica. Ela ainda pode ser útil para verificar o espaço de instalação. Da mesma forma, dois materiais denominados “nylon” não precisam compartilhar a mesma formulação, condicionamento ou comportamento.
Comece separando o que o protótipo deve reproduzir daquilo que ele apenas precisa representar. Uma tampa usada para verificar a folga de conectores precisa ter o envelope e as aberturas relevantes. Um suporte usado para medir a deformação precisa ter rigidez adequada, além da geometria correta. Aprovar o primeiro teste não diz nada sobre o segundo. Registre o propósito do ensaio antes de relaxar um requisito de material ou acabamento superficial para obter uma amostra mais econômica.
Para polímeros impressos, a adesão entre camadas, porosidades e direção de deposição podem afetar a resposta à carga. A revisão de polímeros do NIST explica por que o material e as condições de construção devem constar na avaliação das propriedades mecânicas. Uma configuração de preenchimento sólido isoladamente não estabelece equivalência com material usinado em bruto. [1]
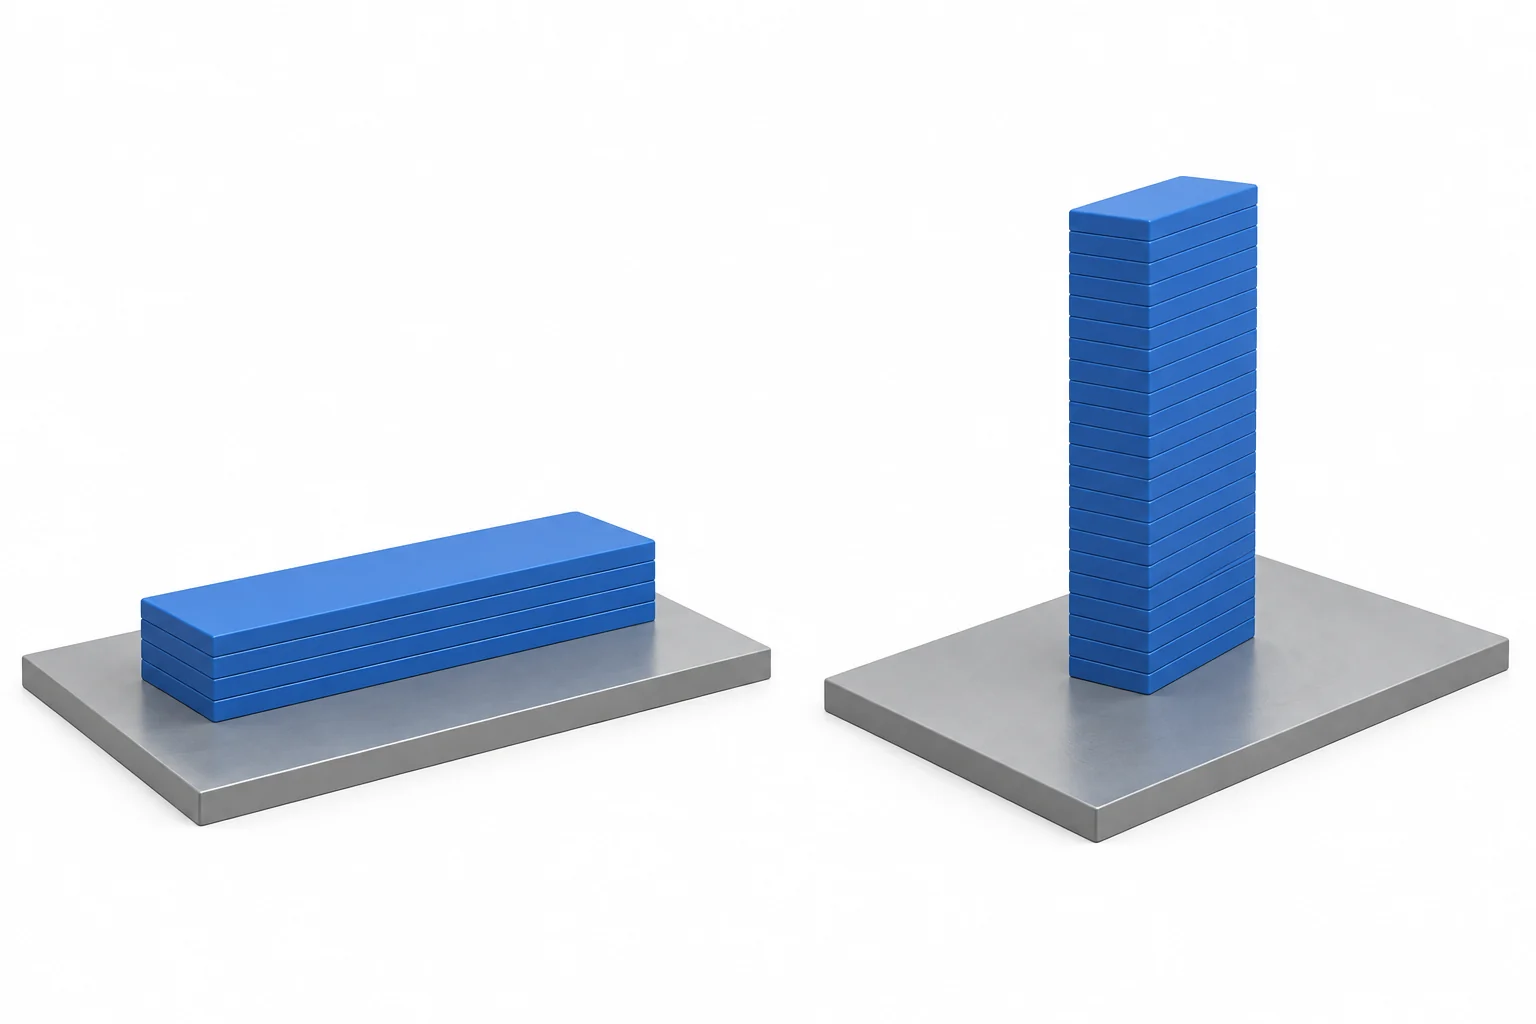
A impressão em metal também exige uma avaliação específica ao processo. A revisão do NIST sobre fusão a laser em leito de pó identifica microestrutura e defeitos como causas das propriedades mecânicas direcionais à tração. Isso não implica que todo metal impresso seja mais fraco que toda liga forjada. [2]
Compare os dados de material aplicáveis na condição exigida, incluindo a propriedade relevante: rigidez, resistência, resposta à temperatura ou desgaste. Nosso guia de materiais e projeto de peças aborda grau, forma de estoque e condição na especificação da peça.
Separe geometria complexa de interfaces críticas
A ferramenta de corte deve alcançar a superfície e limpar as paredes adjacentes, enquanto a peça permanece devidamente apoiada. A impressão pode criar formas difíceis de usinar a partir de um único bloco, mas geometrias fechadas ainda exigem uma rota viável de acabamento. Por exemplo, as orientações da Formlabs para a Fuse 1 exigem previsão para remoção de pó solto de cavidades. Suas recomendações específicas de furos aplicam-se a esse sistema, não a todas as impressoras. [3]
Não compare a altura de camada de uma impressora com a tolerância de um desenho. A altura de camada descreve uma configuração de construção, não o erro permitido em um furo acabado ou na distância entre furos. Geometria, material e usinagem pós-processamento afetam as dimensões reais. Textura superficial e precisão dimensional são também requisitos distintos. [4]
Para um furo de localização, uma face de montagem ou uma interface roscada, compare a característica final inspecionada. Imprimir o corpo e, em seguida, usinar superfícies selecionadas pode combinar liberdade geométrica com interfaces controladas; o NIST discute perfuração, roscamento e acabamento superficial de peças aditivas para atender aos requisitos de montagem. [5] Planeje a sobremetal de usinagem, as superfícies de localização, o acesso das ferramentas e a fixação antes da impressão. A usinagem secundária não é automaticamente viável em características finas ou de difícil acesso.
Aplicando essa escolha a um suporte de sensor
Considere um pequeno suporte de sensor com dois furos de montagem, um furo de localização e uma passagem para cabos. Para uma verificação de instalação, uma peça impressa em polímero pode ser uma opção, desde que suas dimensões e rigidez sejam adequadas para essa verificação. Se o suporte deve representar um projeto especificado em metal sob carga, o material e seu estado tornam-se parte da seleção.
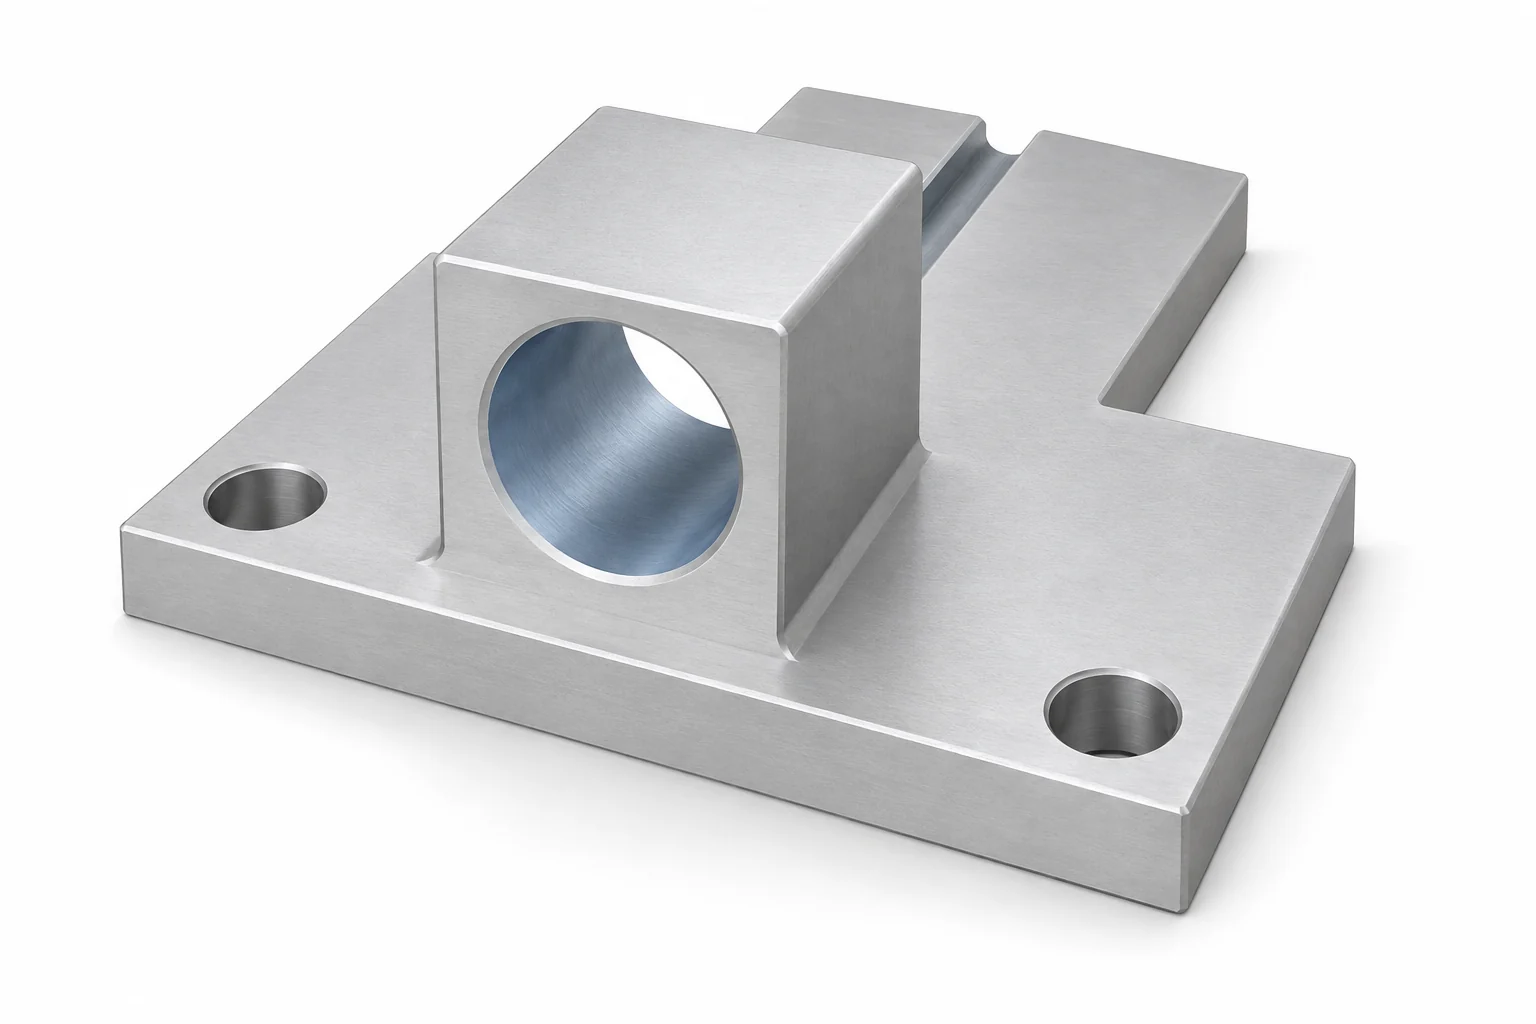
Revise as características separadamente:
- Face de montagem e furos: mantenha os relacionamentos exigidos de assentamento e localização em qualquer dos dois processos. Um contorno visualmente semelhante não garante o alinhamento.
- Furo de localização: determine se a característica impressa acabada atende ao ajuste exigido. Se for necessária usinagem, forneça material suficiente e uma referência utilizável para localizar o furo.
- Passagem para cabos: um canal aberto pode ser de usinagem direta. Uma passagem curva fechada pode favorecer a impressão, mas apenas se puder ser limpa e inspecionada conforme exigido. Uma tampa separada é outra opção de projeto.
Se ambos os processos atenderem a esses requisitos, o custo e a disponibilidade podem definir a decisão. Se nenhum deles atender, revise o projeto ou o plano de processo antes do pedido. Alterar a passagem ou adicionar uma junta exige aprovação de projeto; não se trata meramente de um ajuste de preço por parte do fornecedor.
Para este suporte, a decisão muda conforme o ensaio:
- Verifique o roteamento do cabo e a folga de instalação: utilize uma peça impressa em polímero aprovada, desde que mantenha sua forma adequadamente para essa verificação. Meça as características de folga; deixe superfícies cosméticas não relacionadas sem acabamento.
- Meça a deflexão do suporte metálico especificado: escolha usinagem a partir do material bruto especificado para este projeto acessível. Um substituto polimérico testaria uma resposta estrutural diferente, mesmo que o sensor se encaixe.
- Teste uma passagem curva em uma única peça e um furo ajustado para o sensor: avalie um corpo impresso com um furo usinado no acabamento final. Se a passagem não puder ser limpa ou o corpo não puder ser fixado para usinagem, essa abordagem não passou na verificação de viabilidade.
Isso evita comprar um protótipo caro em material final apenas para uma verificação simples de folga, ou usar um modelo de forma barato para tirar conclusões sobre desempenho sob carga. Mantenha a rota selecionada vinculada ao resultado do teste necessário, e não à aparência da amostra.
Compare o protótipo entregue completo
Nem o tempo de corte nem o tempo de impressão fornecem o cronograma completo. A comparação da Stratasys separa preparação, fabricação e acabamento, e adverte contra uma classificação universal de velocidade. [6] Compare o seguinte escopo para a mesma revisão e quantidade exigida:
- Preparação: Programação, preparação da construção, dispositivos de fixação e disponibilidade de material bruto ou matéria-prima.
- Condição final: Remoção de rebarbas, remoção de suportes ou pó, tratamento térmico/cura aplicável, usinagem e acabamento.
- Aceitação: Dimensões críticas, registros de inspeção e qualquer retrabalho acordado.
- Chegada e revisão: Fila de espera, entrega e custo de alterar a próxima construção.
Alterações na quantidade modificam a comparação: os custos de configuração podem ser distribuídos entre várias peças usinadas repetidamente, enquanto a impressão pode permitir que várias peças compartilhem uma mesma construção. Nenhum desses métodos define uma quantidade de equilíbrio universal. Obtenha preços nas quantidades efetivamente necessárias e mantenha o acabamento cosmético opcional separado do trabalho exigido para o teste.
Uma comparação de custos com o mesmo escopo de aceitação
Primeiro confirme que ambas as rotas conseguem atender ao mesmo propósito de teste, revisão do desenho, quantidade final e requisitos de inspeção. Em seguida, separe o custo de preparação único do custo por peça aceita. Se os custos unitários cotados permanecerem constantes nas quantidades comparadas, o custo total do lote é C = S + N × u, onde S é o custo de preparação, N é a quantidade aceita e u inclui material, fabricação, acabamento exigido e inspeção por peça.
Com entradas hipotéticas em USD de $120 para preparação mais $18 por peça aceita CNC, versus $20 para preparação mais $38 por peça impressa aceita, a comparação é:
| Quantidade aceita | CNC custo total do lote (USD) | Total do lote impresso (USD) | Custo menor com essas entradas |
|---|---|---|---|
| 1 | $138 | $58 | Impressão |
| 5 | $210 | $210 | Igual |
| 10 | $300 | $400 | CNC |
O ponto de inflexão é (120 − 20) ÷ (38 − 18) = 5 peças aceitas. Trata-se de uma consequência dessas entradas, não de uma regra de cinco etapas para fabricação. Ambos os métodos excluem frete e impostos aqui. Substitua as entradas por orçamentos comparáveis, incluindo qualquer usinagem secundária exigida ou margem para peças rejeitadas. Se o preço unitário variar conforme o empacotamento da construção, ferramental ou quantidade, compare os totais reais do lote em vez de estender este modelo linear.
O tempo pode reverter uma escolha baseada apenas em custo. Uma construção de baixo custo que aguarda um lote completo da impressora pode chegar após uma amostra usinada de custo mais elevado. Inversamente, uma peça impressa prontamente disponível pode responder a uma questão de liberação antes que o dispositivo especializado de fixação esteja pronto. Solicite a data em que as peças acabadas e inspecionadas poderão ser enviadas, distinguindo-a claramente do tempo de operação da máquina.
Para a rota de usinagem, nosso CNC serviço de prototipagem e produção explica o planejamento de amostras e pedidos repetidos. Uma decisão útil de processo identifica o material selecionado, as interfaces acabadas e o escopo do pedido, em vez de simplesmente rotular uma tecnologia como “melhor”.
Perguntas sobre CNC e protótipos impressos
Uma peça impressa em 3D pode ser um protótipo funcional?
Sim, desde que seu material, geometria, estado final e orientação de construção sejam adequados à função avaliada. “Impresso” não significa apenas aparência, e “usinado” não significa que todas as funções tenham sido validadas.
CNC usinagem é sempre mais precisa?
Nenhuma classificação única abrange todos os processos e características. Compare as dimensões finais e os requisitos de superfície alcançáveis para a peça específica. A resolução da impressora e as especificações de posicionamento da máquina, isoladamente, não determinam a precisão da peça acabada.
Fontes
- NISTIR 8059, Normas de ensaio de materiais para manufatura aditiva de polímeros, 2015, estrutura do material e condições de construção.
- NIST, Compreendendo as propriedades tensivas anisotrópicas de metais aditivos produzidos por fusão a laser em leito de pó, 2021, resumo e escopo declarado.
- Formlabs, Especificações de projeto para modelos 3D (geração Fuse 1), furos, remoção interna de pó e orientações de projeto específicas ao sistema.
- Formlabs, Guia sobre Tolerâncias, Precisão e Exatidão na Impressão 3D, resolução, materiais e pós-processamento.
- NIST, Usinagem pós-processo de aço inoxidável fabricado por manufatura aditiva, 2015, resumo sobre características de montagem final.
- Stratasys, Impressão 3D versus Usinagem CNC, documento técnico 2021, fluxo de trabalho de preparação e fabricação. Suas taxas de exemplo não são utilizadas aqui.



