In questa pagina
Per un componente lavorato, il motivo principale per scegliere 316L invece di 316 è limitare la sensibilizzazione durante successive operazioni di saldatura. Il limite inferiore di carbonio contribuisce a preservare la resistenza alla corrosione intergranulare nelle zone adiacenti al cordone di saldatura. Ciò non rende 316L universalmente più resistente, più facile da lavorare o immune all’attacco da cloruri. Se il componente rimarrà non saldato, lo standard di prodotto specificato, lo stato di fornitura e il certificato di materiale effettivo possono avere maggiore rilevanza rispetto alla semplice aggiunta della lettera “L”.
Questo confronto riguarda componenti lavorati da semilavorati laminati. Partire dall’ambiente di impiego e dalla sequenza produttiva, quindi confrontare il materiale fornito in conformità al disegno. Una composizione a basso tenore di carbonio da sola non autorizza la sostituzione di una classe certificata con un’altra.
Cosa cambia tra 316 e 316L?
Entrambi sono acciai inossidabili austenitici contenenti molibdeno. La lettera “L” identifica la versione a basso tenore di carbonio. I seguenti limiti di composizione selezionati sono riportati nel foglio dati tecnico ATI per i suoi prodotti in lamiera, nastri e lamiere conformi alla norma ASTM A240/ASME SA-240. Essi chiariscono la distinzione tra le due classi; la specifica applicabile all’ordine e il certificato di materiale regolano l’accettazione. [1]
| Designazione o elemento | 316 | 316L |
|---|---|---|
| Designazione UNS | S31600 | S31603 |
| Carbonio, % in peso massimo | 0.08 | 0.030 |
| Cromo, % in peso | 16–18 | 16–18 |
| Nichel, % in peso | 10–14 | 10–14 |
| Molibdeno, % in peso | 2–3 | 2–3 |
Il tenore massimo di carbonio è un limite, non un valore obiettivo. Un lotto di 316 può contenere meno carbonio del massimo consentito. La sua composizione effettiva e le altre proprietà richieste determinano se possa essere anche certificato come 316L.
La resistenza meccanica richiede un confronto separato. ATI indica valori minimi inferiori di resistenza a trazione e di snervamento per prodotti piani di 316L ricotti rispetto a quelli di 316 ricotti, secondo le rispettive specifiche. Ciò non definisce la resistenza di due barre specifiche: confrontare lo stesso tipo di prodotto, lo stesso stato di fornitura e le stesse proprietà richieste. Non trasferire valori riferiti a lamiere a barre deformate a freddo né utilizzare valori tipici indicati nei fogli dati come minimo garantito.
Le successive operazioni di saldatura possono determinare la scelta della classe
La saldatura riscalda il materiale accanto al giunto senza necessariamente fonderlo. Negli acciai inossidabili suscettibili, questa esposizione termica può favorire la formazione di carburi di cromo ai bordi dei grani, riducendo la resistenza alla corrosione nelle zone circostanti. Questo fenomeno è detto sensibilizzazione; l’attacco risultante segue i bordi dei grani anziché produrre semplicemente fossette su una superficie altrimenti intatta. Un contenuto inferiore di carbonio riduce questo rischio durante la saldatura. [2]
Si consideri un collare lavorato che verrà successivamente saldato a un tubo. Le condizioni operative finali del componente includono tale saldatura, anche se il fornitore della lavorazione meccanica consegna un elemento pulito e non saldato. Il progettista deve valutare 316L per l’intero insieme, includendo la procedura di giunzione e la sequenza di finitura.
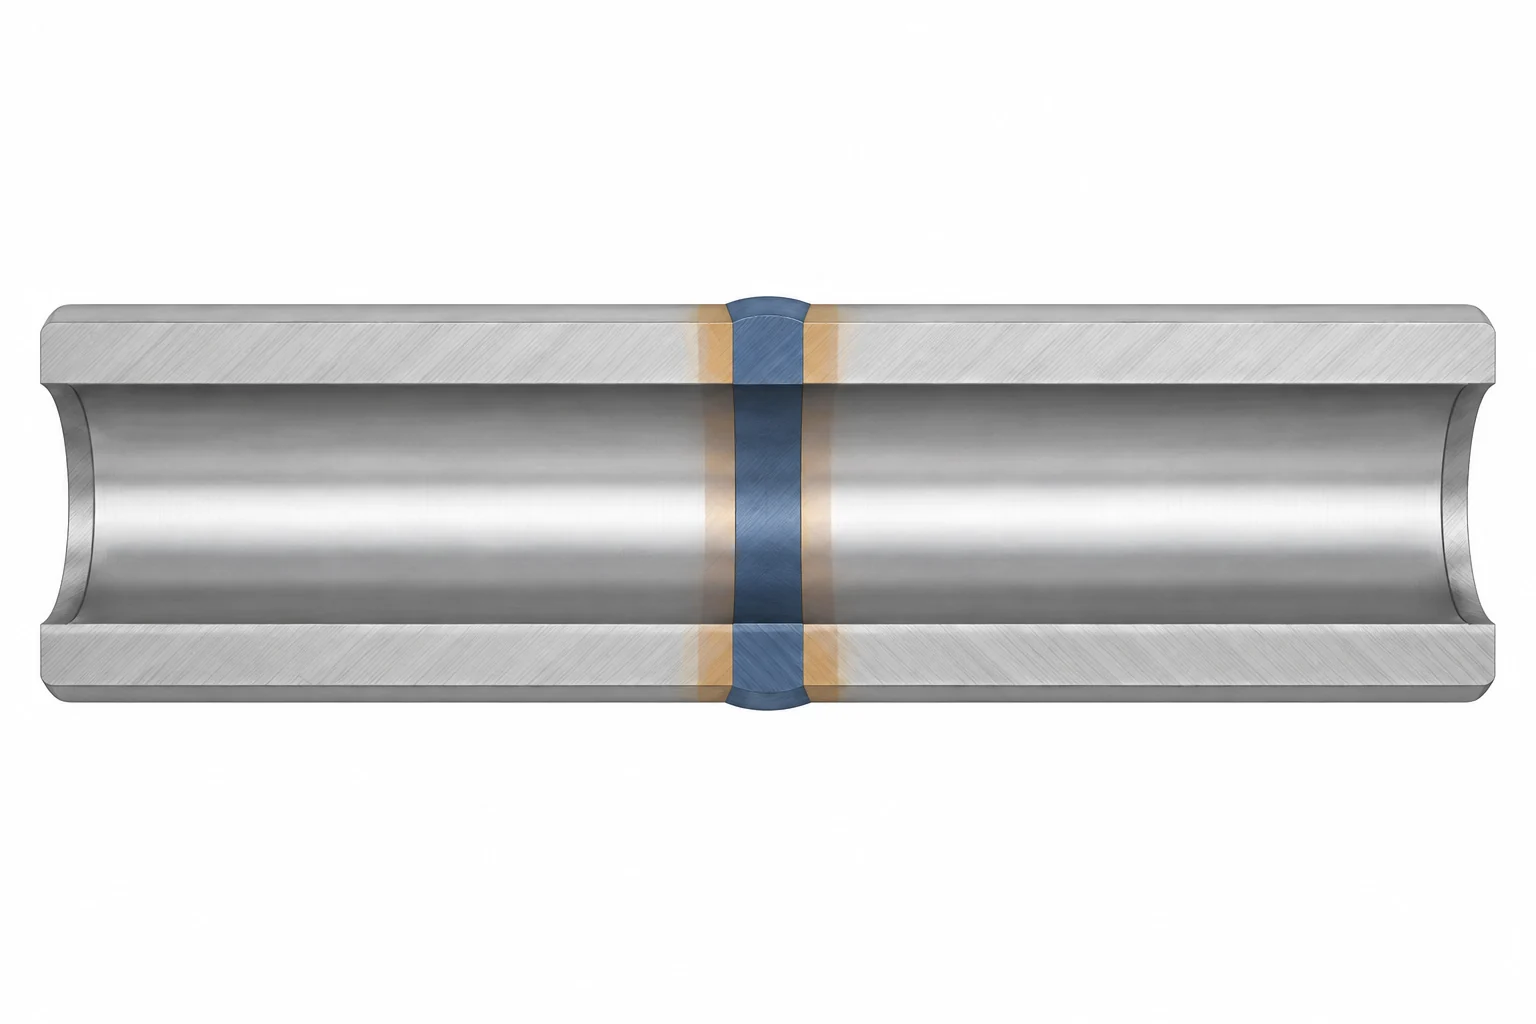
Un basso contenuto di carbonio non elimina tutti i problemi legati alla saldatura. La geometria del giunto, la scelta del materiale d’apporto e la pulizia della superficie restano fattori determinanti. Un basso contenuto di carbonio ritarda la sensibilizzazione, ma non costituisce una soluzione universale per impieghi ad alta temperatura. Per servizi prolungati a caldo, si devono utilizzare la temperatura di progetto, i requisiti applicabili per il materiale e una valutazione ingegneristica. [3]
La lavorabilità dipende da più fattori rispetto alla sigla «L».
Entrambe le qualità presentano le stesse difficoltà di lavorazione tipiche degli acciai inossidabili austenitici: indurimento per deformazione, difficoltà nella rottura del truciolo e tendenza del materiale ad aderire al tagliente. Sostituire la specifica da 316 a 316L non elimina questi fenomeni. Lo stato della materia prima, gli utensili da taglio e il montaggio continuano a determinare il comportamento di una foratura, di una filettatura o di una tasca durante la lavorazione. [3]
Esistono inoltre prodotti modificati intenzionalmente all’interno della famiglia di qualità. Outokumpu identifica Prodec 316L come una versione con migliorata lavorabilità. Ciò dimostra che la metallurgia va oltre la semplice sigla della qualità, non è però un motivo per ipotizzare che tutti i materiali 316L siano più facilmente lavorabili di tutti i materiali 316. Ogni modifica proposta della materia prima deve comunque soddisfare i requisiti di materiale del componente. [4]
Per un confronto produttivo significativo, mantenere fissi la geometria finale, lo stato del materiale grezzo, la quantità, la finitura e l’ambito dell’ispezione. Quindi esaminare le operazioni che richiedono tempo: lunga sporgenza dell’utensile, rimozione dei trucioli dai fori, tagli interrotti e montaggi aggiuntivi. Le linee guida per la lavorazione di Outokumpu sottolineano l’importanza di un montaggio rigido, utensili corti ed evacuazione dei trucioli; i relativi dati di taglio costituiscono punti di partenza per un determinato prodotto e montaggio specifico, non parametri universali di avanzamento e velocità di rotazione. [5]
La domanda pratica relativa al costo è quindi il prezzo del componente finito e accettato, ottenuto da materiale grezzo conforme disponibile. Non esiste un risparmio percentuale affidabile derivante dalla scelta o dall’esclusione della sigla «L». La nostra pagina di lavorazione CNC in acciaio inossidabile tratta le caratteristiche corrispondenti del componente e i requisiti di finitura.
Scegliere in base alle condizioni del componente finito
Le situazioni seguenti illustrano decisioni di selezione, anziché rappresentare un elenco di applicazioni automaticamente approvate per una delle due qualità.
| Situazione del componente | Direzione della selezione | Verifica decisiva |
|---|---|---|
| Boccola o componente di fissaggio non saldato | Confrontare materiale grezzo conforme 316, 316L o con doppia certificazione | Resistenza richiesta, condizione e reale esposizione |
| Collare lavorato saldato in un insieme fluidico | Valutare 316L per la resistenza alla corrosione legata alla saldatura | Percorso completo di unione e finitura |
| Componente esposto a cloruri, depositi o fessure strette | Verificare se entrambe le qualità sono adatte | Chimica del fluido, temperatura e geometria del giunto |
| Componente caricato in servizio prolungato a caldo | Selezionare in base ai requisiti di progettazione applicabili | Proprietà dipendenti dalla temperatura; nessuna sostituzione automatica con la qualità L |
La sensibilizzazione da saldatura e la corrosione da cloruri sono problemi di selezione distinti. Né 316 né 316L sono immuni da corrosione localizzata (pitting), corrosione da fessura o corrosione sotto sforzo da cloruri. Il suffisso «basso tenore di carbonio» da solo non risolve il problema di un giunto con ristagno di fluido o di un ambiente di pulizia aggressivo. [3]
Per un componente soggetto a lavaggio (washdown), ad esempio, valutare sia la soluzione di pulizia sia il normale fluido di processo. Per un’assemblaggio con viti, includere le superfici di contatto e le zone in cui il liquido può ristagnare. Queste domande aiutano a stabilire se il confronto tra le classi di materiale è sufficiente oppure se è necessaria una revisione più ampia della lega o della progettazione dell’assemblaggio. La guida sui materiali e sulla progettazione collega tale revisione alle dimensioni funzionali e alle finiture.
Cosa significa — e cosa non significa — la doppia certificazione 316/316L
La doppia certificazione indica che il materiale fornito soddisfa entrambe le classi specificate all’interno della norma dichiarata. Non si tratta semplicemente di un risultato a basso tenore di carbonio: devono essere rispettati anche tutti gli altri requisiti chimici, meccanici e relativi al prodotto applicabili. La BSSA descrive il materiale a doppia certificazione come un modo per fornire entrambe le classi all’interno di una determinata norma. [2]
Un utile controllo acquisti collega tre elementi: il requisito di materiale indicato nel disegno, l’identità del materiale in magazzino e il certificato relativo a tale materiale. Esaminare congiuntamente la norma e la sua revisione, la designazione della classe, la forma del prodotto e lo stato. Quindi verificare che i risultati richiesti e l’identità del lotto termico appartengano effettivamente al materiale fornito.
Se il certificato indica esclusivamente 316L, mentre il disegno richiede 316, il semplice risultato a basso tenore di carbonio non garantisce l’accettazione. Ottenere prove di conformità alla classe specificata o una modifica del materiale approvata prima della messa in produzione. Analogamente, un disegno che richieda esplicitamente 316L non può essere soddisfatto da un’equivalenza «316» non verificata. Ciò evita di trasformare una comodità acquisti in una sostituzione progettuale non documentata.
Domande su 316 vs. 316L
316L è più resistente di 316?
Non necessariamente. I requisiti pubblicati possono prevedere una resistenza minima inferiore per 316L nella stessa forma di prodotto ricotto. Confrontare la specifica effettiva e lo stato di fornitura; un materiale deformata a freddo non può essere valutato sulla base di una tabella relativa a lamiere ricotte.
316L elimina la necessità di trattamenti superficiali?
No. La classe non specifica la superficie finita né rimuove le contaminazioni introdotte durante la lavorazione. Mantenere nella pianificazione produttiva le operazioni di pulizia richieste, la rimozione degli ossidi da saldatura e gli altri trattamenti specificati.
Ogni componente in CNC non saldato deve essere realizzato invece in 316?
No. Entrambe le classi possono essere idonee, e il materiale certificato a doppia classe può rappresentare un’opzione valida. La scelta va effettuata in base al disegno, alle condizioni di impiego e al materiale certificato disponibile in magazzino; l’assenza di saldature non costituisce un motivo per ignorare un requisito esistente di 316L.
Fonti tecniche
- ATI, ATI 316, ATI 316L, ATI 317, Scheda dati tecnici ATI 317L, versione 1, aprile 18, 2012; composizione e proprietà dei prodotti piani ricotti, pp. 1–3 e 8.
- British Stainless Steel Association: confronto tra le leghe standard e a basso tenore di carbonio; limiti di carbonio, corrosione correlata alla saldatura e certificazione doppia.
- Outokumpu, Scheda tecnica della gamma Supra; corrosione intergranulare e localizzata, lavorazione a freddo, lavorabilità e saldatura.
- Outokumpu, Gamma Prodec; descrizione del prodotto Prodec 316L/4404.
- Outokumpu, Linee guida per la lavorazione di Prodec 304L e Prodec 316L, versione nordamericana, febbraio 2016; indicazioni per il montaggio e il controllo del truciolo.



