W tym artykule
Głównym powodem wybrania 316L zamiast 316 dla części obrobionej jest ograniczenie zjawiska czulości (sensytizacji) podczas późniejszego spawania. Niższa granica zawartości węgla pomaga zachować odporność na korozję międzykrystaliczną wokół szwu spawanego. Nie oznacza to jednak, że 316L jest uniwersalnie wytrzymałsza, łatwiejsza w obróbce lub odporna na atak chlorków. Jeśli część nie będzie spawana, większą rolę od dodatkowej litery w oznaczeniu mogą odegrać stosowany standard wyrobu, stan dostawy oraz rzeczywisty certyfikat materiału.
Porównanie dotyczy części obrobionych z półproduktów walcowanych. Rozpocznij od środowiska eksploatacyjnego i kolejności operacji produkcyjnych, a następnie porównaj półprodukty spełniające wymagania rysunku. Samo obniżenie zawartości węgla nie uprawnia do zastąpienia jednego certyfikowanego stopu innym.
Co różni 316 od 316L?
Oba stopy to austenityczne stali nierdzewne zawierające molibden. Litera „L” oznacza wersję o obniżonej zawartości węgla. Poniższe wybrane granice składu chemicznego pochodzą z karty danych technicznych ATI dla jego produktów z blachy, taśmy i płyt spełniających normy ASTM A240/ASME SA-240. Wyjaśniają one różnicę między stopami; decydującą rolę przy akceptacji odgrywa specyfikacja zamówienia oraz certyfikat materiału. [1]
| Oznaczenie lub pierwiastek | 316 | 316L |
|---|---|---|
| Oznaczenie UNS | S31600 | S31603 |
| Węgiel, maks. % mas. | 0.08 | 0.030 |
| Chrom, % mas. | 16–18 | 16–18 |
| Nikiel, % mas. | 10–14 | 10–14 |
| Molibden, % mas. | 2–3 | 2–3 |
Maksymalna zawartość węgla to limit, a nie docelowa wartość. Partia stali 316 może zawierać mniej węgla niż dopuszczalny maksymalny limit. Jej rzeczywisty skład chemiczny oraz inne wymagane właściwości decydują o możliwości nadania jej również certyfikatu 316L.
Wytrzymałość wymaga osobnego porównania. ATI podaje niższe minimalne wartości wytrzymałości na rozciąganie i granicy plastyczności dla płaskich wyrobów z 316L w stanie ulepszonym cieplnie niż dla płaskich wyrobów z 316 w stanie ulepszonym cieplnie zgodnie z tymi specyfikacjami. To nie ustala wytrzymałości dwóch konkretnych prętów: porównuj tę samą formę wyrobu, stan dostawy oraz wymagane właściwości. Nie przenoś wartości dla płyt na pręty utwardzone zimno ani nie używaj typowej wartości z karty danych technicznych jako gwarantowanego minimum.
Późniejsze spawanie może zadecydować o wybranym stopie
Spawanie nagrzewa materiał w pobliżu połączenia, niekoniecznie go topiąc. W podatnych gatunkach stali nierdzewnej takie oddziaływanie ciepła może spowodować wydzielenie się karbidów chromu w granicach ziaren, co obniża odporność korozyjną w tym obszarze. Jest to zjawisko utraty odporności (sensytyzacja); powstające uszkodzenie przebiega wzdłuż granic ziaren, a nie tylko w postaci wgłębień na pozornie nienaruszonej powierzchni. Obniżenie zawartości węgla zmniejsza to ryzyko podczas spawania. [2]
Rozważmy tokarkowo-frezowaną pierścieniową część, która zostanie później przyspawana do rury. Jej ostateczny stan eksploatacyjny obejmuje to spawanie, nawet jeśli dostawca części tokarskich dostarcza czystego, niespawanego elementu. Projektant powinien ocenić 316L dla całej złożonej części, uwzględniając metodę łączenia oraz kolejność operacji wykańczających.
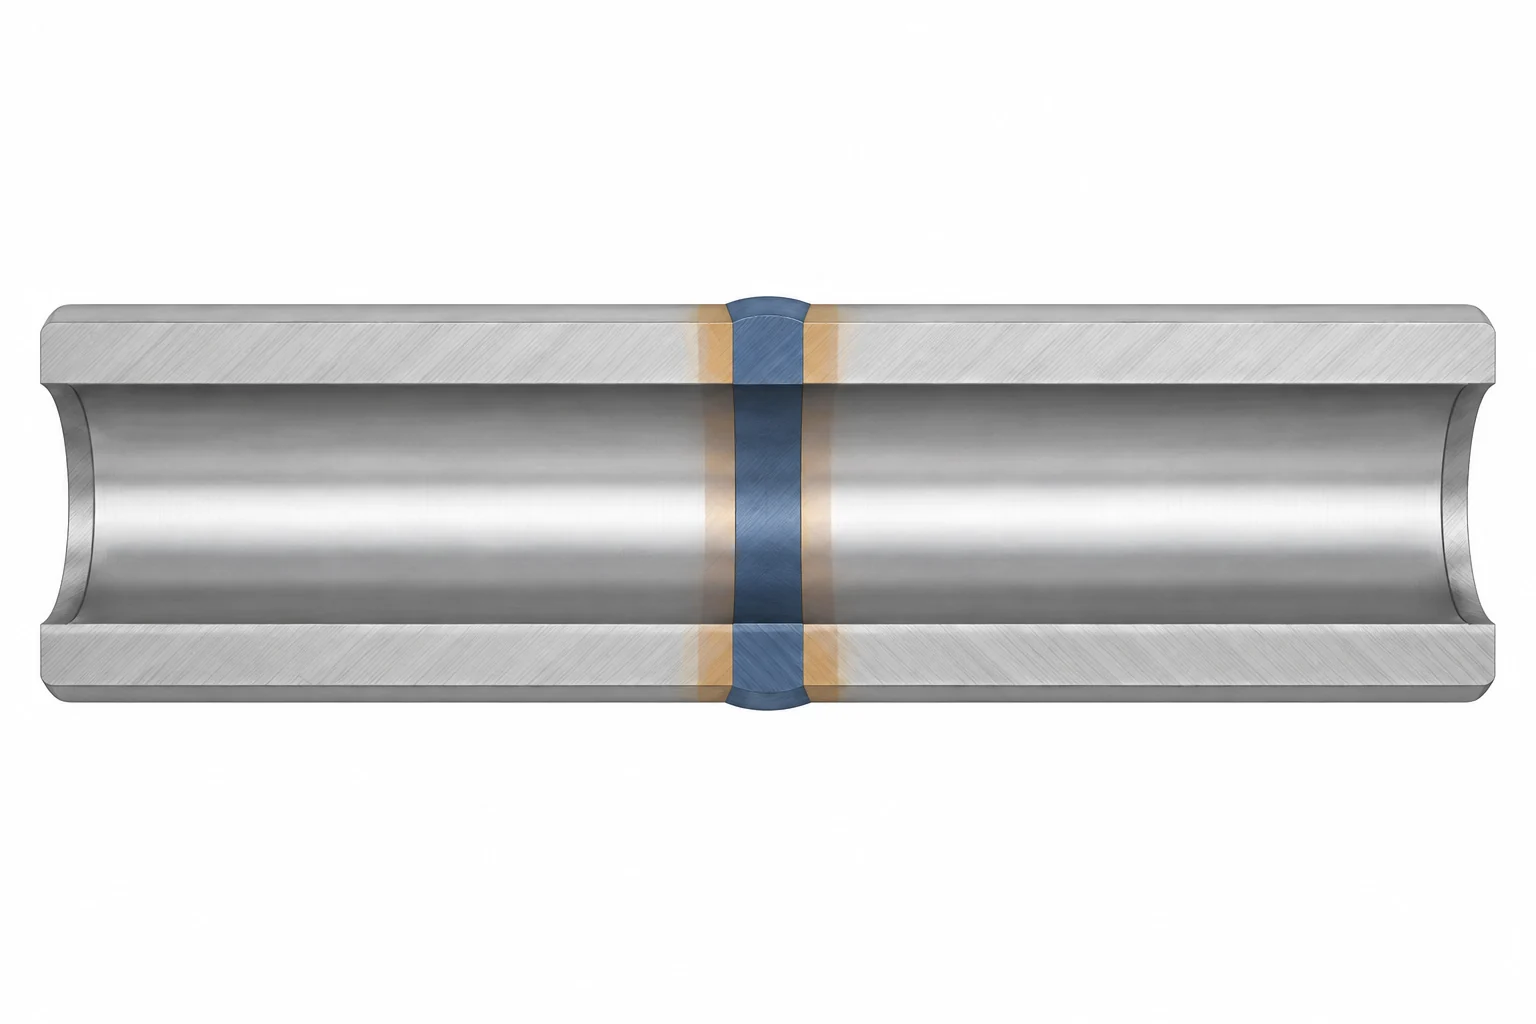
Niski udział węgla nie eliminuje wszystkich problemów związanych ze spawaniem. Nadal istotne są geometria połączenia, dobór materiału dodatkowego oraz czystość powierzchni przed spawaniem. Niski udział węgla opóźnia sensytyzację, ale nie stanowi uniwersalnego rozwiązania dla warunków wysokotemperaturowych. W przypadku długotrwałej eksploatacji w podwyższonej temperaturze należy stosować temperaturę projektową, odpowiednie wymagania materiałowe oraz inżynierską ocenę. [3]
Obrabialność zależy od więcej niż tylko litery „L”.
Oba gatunki zachowują trudności związane z obróbką stali nierdzewnej austenitycznej: utwardzanie powierzchniowe pod wpływem obróbki, trudności z łamaniem wióra oraz tendencję materiału do przywierania do krawędzi skrawającej. Zmiana rysunku technicznego z 316 na 316L nie usuwa tych mechanizmów. Stan surowca, wybór narzędzia skrawającego oraz sposób zamocowania nadal decydują o zachowaniu się otworu, gwintu lub kieszeni podczas obróbki. [3]
W obrębie rodziny gatunków występują również produkty celowo zmodyfikowane. Outokumpu określa Prodec 316L jako wersję o poprawionej obrabialności. Jest to dowód na to, że skład metalurgiczny wykraczający poza oznaczenie gatunku ma znaczenie – nie jest jednak powodem do zakładania, że każdy 316L jest łatwiejszy w obróbce niż każdy 316. Każda proponowana zmiana surowca musi nadal spełniać wymagania materiałowe danej części. [4]
Aby przeprowadzić sensowne porównanie technologii produkcyjnej, należy utrzymać stałą końcową geometrię detalu, stan materiału wyjściowego, ilość sztuk, wymagany wykończeniowy i zakres kontroli jakości. Następnie należy przeanalizować operacje zużywające czas: duże wychylenie narzędzia, usuwanie wiórów z otworów, cięcia przerywane oraz dodatkowe ustawienia. Wskazówki technologiczne Outokumpu dotyczące obróbki skupiają się na sztywnym uchwycie, krótkich narzędziach i skutecznym odprowadzaniu wiórów; ich dane tnące stanowią punkt wyjścia dla określonego produktu i konfiguracji uchwytu, a nie uniwersalne posuwy i obroty. [5]
Praktycznym pytaniem dotyczącym kosztów jest więc cena gotowego, zaakceptowanego detalu z dostępnego materiału zgodnego ze specyfikacją. Nie ma wiarygodnej oszczędności procentowej wynikającej z wyboru lub pominięcia sufiksu „L”. Nasza strona poświęcona stali nierdzewnej CNC machining omawia odpowiednie cechy detali oraz wymagania dotyczące wykończenia.
Wybieraj według warunków gotowego detalu
Poniższe sytuacje ilustrują decyzje wyboru, a nie listę zastosowań automatycznie zatwierdzonych dla którejś z tych gatunków.
| Sytuacja detalu | Kierunek wyboru | Decydujące sprawdzenie |
|---|---|---|
| Niespawany wkładka lub element montażowy | Porównaj zgodny materiał wyjściowy 316, 316L lub materiał dwusertyfikowany | Wymagana wytrzymałość, stan i rzeczywiste warunki ekspozycji |
| Obrabiany kołnierz spawany do zespołu przepływowego | Oceń 316L pod kątem odporności na korozję powiązaną ze spawaniem | Pełna trasa łączenia i wykańczania |
| Detal narażony na działanie chlorków, osadów lub ciasnych szczelin | Sprawdź, czy którykolwiek z tych gatunków jest odpowiedni | Skład chemiczny płynu, temperatura i geometria połączenia |
| Obciążony detal w długotrwałej eksploatacji w wysokiej temperaturze | Wybierz zgodnie z obowiązującymi wymaganiami projektowymi | Właściwości zależne od temperatury; automatyczna zamiana na gatunek L jest niedopuszczalna |
Sensybilizacja spawalnicza i korozja chlorkowa to różne problemy wyboru materiału. Żaden z gatunków 316 ani 316L nie jest odporny na korozję punktową, korozję szczelinową ani pęknięcia korozji naprężeń chlorkowych. Sam niskowęglowy sufiks nie rozwiązuje problemu połączenia z zatrzymanym płynem ani agresywnego środowiska czyszczącego. [3]
W przypadku elementu przeznaczonego do mycia pod ciśnieniem należy np. ocenić zarówno roztwór czyszczący, jak i normalny płyn procesowy. W przypadku złącza śrubowego należy uwzględnić powierzchnie styku oraz miejsca, w których może gromadzić się ciecz. Te pytania pomagają określić, czy porównanie gatunków jest wystarczające, czy też konieczna jest szersza analiza stopu lub konstrukcji złącza. przewodnik po materiałach i projektowaniu wiąże tę analizę z wymiarami funkcjonalnymi i wykończeniem.
Co oznacza — i czego nie oznacza — podwójna certyfikacja 316/316L
Podwójna certyfikacja oznacza, że dostarczony materiał spełnia wymagania obu gatunków zgodnie ze wskazaną specyfikacją. Nie chodzi wyłącznie o niższą zawartość węgla: muszą być również spełnione pozostałe obowiązujące wymagania chemiczne, mechaniczne i dotyczące produktu. BSSA określa materiał podwójnie certyfikowany jako sposób dostarczania jednego z dwóch gatunków w ramach konkretnej normy. [2]
Przydatnym sprawdzeniem zakupowym jest powiązanie trzech elementów: wymaganego materiału na rysunku technicznym, tożsamości dostarczanego półproduktu oraz certyfikatu tego półproduktu. Przeglądaj razem normę i jej rewizję, oznaczenie gatunku, kształt produktu oraz stan wyjściowy. Następnie potwierdź, że wymagane wyniki badawcze oraz numer partii (identyfikacja pieca) dotyczą dostarczanego materiału.
Jeśli certyfikat wymienia wyłącznie 316L, a rysunek techniczny wymaga 316, niższa zawartość węgla nie rozstrzyga kwestii akceptacji. Przed zwolnieniem materiału uzyskaj dowód zgodności z określonym gatunkiem lub zatwierdzoną zmianę materiału. Rysunek techniczny, który wyraźnie wymaga 316L, nie może zostać zrealizowany za pomocą niezweryfikowanej „równoważności 316”. Dzięki temu unika się zamiany wygody zakupowej na nieudokumentowaną zmianę projektową.
Pytania dotyczące 316 kontra 316L
Czy 316L jest wytrzymałszy niż 316?
Nie w sposób naturalny. Opublikowane wymagania mogą dopuszczać niższe minimalne wytrzymałości dla 316L w tym samym stanie odpuszczenia. Porównaj rzeczywistą specyfikację i stan dostawy; materiał utwardzony zimno nie może być oceniany na podstawie danych dla blachy odpuszczonej.
Czy 316L eliminuje potrzebę obróbki powierzchniowej?
Nie. Gatunek nie określa wykończenia powierzchni ani nie usuwa zanieczyszczeń wprowadzonych w trakcie produkcji. Zachowaj wymagane czyszczenie, usuwanie tlenków spawalniczych oraz inne określone w planie produkcji zabiegi obróbkowe.
Czy każdy niezespawany element wykonany metodą CNC powinien być zamiast tego wykonany ze stali 316?
Nie. Oba gatunki mogą być odpowiednie, a dostępne półprodukty podwójnie certyfikowane mogą stanowić opcję. Dokonaj wyboru na podstawie rysunku technicznego, warunków eksploatacji oraz dostępnych certyfikowanych półproduktów; brak spawania nie jest powodem do ignorowania istniejącego wymagania dotyczącego 316L.
Źródła techniczne
- ATI, ATI 316, ATI 316L, ATI 317, ATI 317L Technical Data Sheet, wersja 1, kwiecień 18, 2012; skład chemiczny oraz właściwości wyrobów płaskich po ulepszaniu cieplnym, strony 1–3 i 8.
- British Stainless Steel Association: porównanie standardowych i niskowęglowych stopów; granice zawartości węgla, korozja związana ze spawaniem oraz podwójna certyfikacja.
- Outokumpu, Supra Range Datasheet; korozja międzykrystaliczna i lokalna, obróbka plastyczna na zimno, obrabialność i spawalność.
- Outokumpu, Prodec Range; opis produktu Prodec 316L/4404.
- Outokumpu, Machining Guideline for Prodec 304L and Prodec 316L, amerykańska wersja północnoamerykańska, luty 2016; wskazówki dotyczące przygotowania stanowiska obróbkowego i kontrolowania wióra.



