W tym artykule
Akryl jest przydatnym punktem wyjścia dla sztywnego, przezroczystego elementu obrabianego, którego wygląd ma znaczenie, a narażenie na uderzenia jest ograniczone. Poliwęglan zwykle stanowi silniejszą opcję, gdy przypadkowe uderzenia lub odporność mechaniczna decydują o konstrukcji. Oba materiały można CNC obrabiać, a oba wymagają planu wykańczania i montażu.
Akryl to polimetakrylan metylu (PMMA); poliwęglan to PC. Porównaj określone gatunki materiałów oraz gotowy element — nie tylko dwa kawałki przezroczystego półfabrykatu. Decyzja może się zmienić, gdy powierzchnia widokowa zostanie przetoczona, pokrywa zamocowana lub zdefiniowana metoda czyszczenia.
Porównaj właściwości, które będą wykorzystywane w elemencie
Odporność na uderzenia, sztywność i przeźroczystość odpowiadają na różne pytania. Pokrywa może być odporna na pęknięcie, ale jednocześnie ugiąć się bardziej niż dopuszczają warunki montażu. Sztywne, przezroczyste okno nadal może być złym wyborem w miejscu, gdzie będzie podlegać uderzeniom.
| Priorytet projektowy | Akryl / PMMA | Poliwęglan / PC |
|---|---|---|
| Przezroczysty wygląd | Silna kandydatka na przezroczyste powierzchnie widokowe i politowane krawędzie | Dostępne są gatunki przezroczyste; określ wymaganą końcową powierzchnię widokową |
| Przypadkowe uderzenia | Bardziej wrażliwy na karby i uszkodzenia kruche | Zazwyczaj bardziej odporny materiał |
| Odporność na gięcie | Ogólnie bardziej sztywny niż PC bez wypełniacza | Sprawdź ugięcie wybranej grubości przy danym sposobie podparcia |
| Ciepłe warunki eksploatacji | Sprawdź obciążenie, czas narażenia oraz granice określone dla danego gatunku materiału | Ogólnie większy zapas termiczny; mimo to należy ocenić rzeczywiste warunki |
| Ekspozycja na zewnętrzne czynniki lub zarysowania | Dobra odporność na warunki atmosferyczne; jakość wykończenia i ochrona powierzchni pozostają istotne | Wybierz odpowiedni produkt chroniony przed promieniowaniem UV lub odporny na ścieranie |
To tendencje doboru dla typowych przezroczystych półfabrykatów, a nie specyfikacje dla każdej formuły. Dane dotyczące akrylu odlewanego w formach firmy ACRYLITE oraz przewodnik TUFFAK firmy Plaskolite opisują konkretne produkty; akryl modyfikowany pod kątem odporności na uderzenia oraz poliwęglan z powłoką wymagają osobnego porównania. Wartość odporności na uderzenia materiału nie określa przydatności całej zmontowanej osłony. [1] [2]
Wybierz nie tylko polimer, ale także półfabrykat
W przypadku akrylu należy określić, czy materiał jest odlewany, czy wytłaczany, oraz dokładnie podać jego gatunek. Odlewny akryl ACRYLITE GP charakteryzuje się niskim wewnętrznym naprężeniem, ale to nie oznacza, że intensywnie obrabiany element będzie całkowicie pozbawiony naprężeń. Różnice w grubości materiału surowego mają również znaczenie, jeśli jedna z pierwotnych powierzchni musi pozostać nietknięta. Sprawdź dostępne dopuszczalne odchylenia grubości materiału surowego przed przypisaniem ścisłej końcowej grubości.
W przypadku poliwęglanu należy rozróżnić materiał ogólnego przeznaczenia, optyczny, chroniony przed promieniowaniem UV oraz pokryty warstwą ochronną. Warstwa ochronna na pierwotnej powierzchni arkusza nie zapewnia automatycznie ochrony nowo wykonanej wnęki. Każdą powierzchnię, która musi zachować swoją warstwę ochronną, należy umieścić poza zakresem usuwania materiału. Szerszy przewodnik dotyczący materiałów i projektowania wyjaśnia, jak powiązać gatunek materiału, formę materiału surowego oraz warunki eksploatacji.
Kontroluj temperaturę i wspieraj cięcie
Wrażliwość akrylu na karby czyni krawędzie otworów uszkodzone oraz ostre, obciążone cechy istotnymi. Podczas wiercenia miejsce wyjścia wierteł wymaga wsparcia: wiertło może uszkodzić ostatni nieuwsparty fragment materiału przy przebiciu. Zastosowanie odpowiedniego podkładu oraz odpowiedniej geometrii wierteł zmniejsza to ryzyko. Wskazówki ACRYLITE dotyczące wiercenia podkreślają również konieczność usuwania wiórków w miarę pogłębiania się otworu. [3]
Poliwęglan może pozostawiać stopione lub zaokrąglone krawędzie przy niekorzystnych warunkach cięcia. Plaskolite wskazuje niewystarczającą posuwową prędkość frezowania jako jedną z możliwych przyczyn nagrzewania się i odkształcenia materiału. Samo zmniejszenie posuwu nie jest więc niezawodnym rozwiązaniem. Przeglądni wszystkie czynniki razem: ostrze narzędzia, głębokość wciskania, odprowadzanie wiórków oraz chłodzenie. [2]
Dla obu materiałów wspieraj cienkie obszary bez zmuszania ich do wyrównania nadmiernym obciążeniem. Przeprowadź inspekcję zwolnionego elementu w jego określonym stanie. Sprawdź zgodność płynu chłodzącego z rzeczywistym materiałem surowym; płyn stosowany do metali może spowodować pęknięcia (crazing) w akrylu. Unikaj przypisywania jednej prędkości obrotowej wrzeciona lub jednego posuwu dla każdego narzędzia i każdej cechy geometrycznej. [4]
Określ, które powierzchnie muszą pozostać przezroczyste
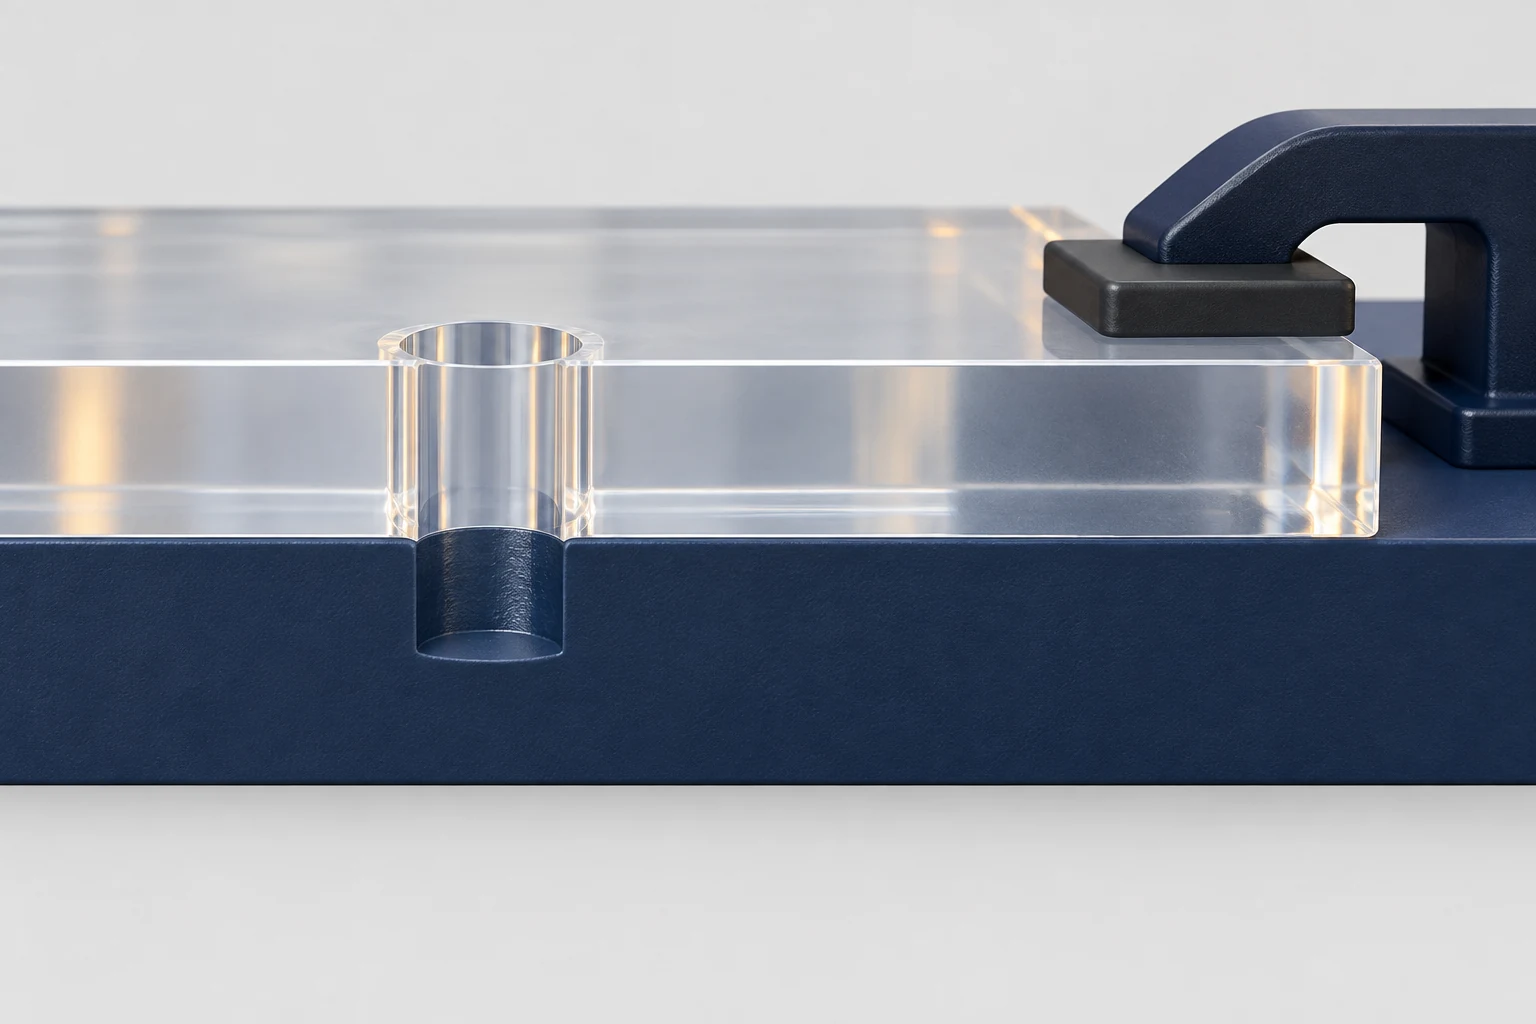
Nieobrobiona powierzchnia arkusza i dno frezowanego wgłębienia to różne powierzchnie. Jeśli pierwotna widoczna powierzchnia spełnia wymagania, jej zachowanie może pozwolić uniknąć niepotrzebnego wykańczania. Jeśli ścieżka widoczności przechodzi przez powierzchnię obrobioną skrawaniem, oceniaj tę powierzchnię po zakończeniu zaplanowanej trasy wykańczania.
Krawędzie akrylu można polerować w celu poprawy ich wyglądu. Zakres prac zależy od jakości początkowego cięcia; polerowanie nie może być traktowane jako czysto estetyczny etap bez wpływu na wymiary. Kontroluj usuwanie materiału w pobliżu krawędzi dopasowania lub uszczelniania. Polerowanie płomieniem wprowadza również naprężenia, co ma znaczenie przy późniejszym klejeniu oraz narażeniu na działanie chemikaliów. [5]
W przypadku poliwęglanu (PC) należy uzgodnić wykańczanie odpowiednie dla konkretnego produktu, a nie stosować receptury wykańczania opracowanej dla akrylu. Zdefiniuj, co oznacza „przezroczystość”: możliwość zobaczenia wskaźnika, odczytania drobnych oznaczeń czy spełnienie określonego pomiaru optycznego. Same próbki o lustrzanym połysku nie ustalają poziomu zamglenia, zniekształceń ani właściwości przy określonej długości fali.
Oceń czyszczenie przy uwzględnieniu istniejących naprężeń.
Oba polimery mogą tworzyć drobne pęknięcia zwane „krazingiem”, gdy naprężenia współdziałają z niekompatybilnymi chemikaliami. Do przeglądu materiału należy włączyć środki czyszczące, kleje, uszczelniacze oraz ciecze kontaktowe. Istotne są nazwa produktu, jego stężenie, temperatura, czas kontaktu oraz stan obciążenia. Wytrzymałość poliwęglanu nie eliminuje tego trybu uszkodzenia. [4] [2]
Uwalnianie naprężeń może okazać się użyteczne po obróbce skrawaniem lub wykańczaniu. ACRYLITE opisuje proces odpuszczania w celu zmniejszenia naprężeń powstałych podczas obróbki; proces ten wymaga odpowiedniej podpory oraz kontrolowanego nagrzewania i chłodzenia. Nie przekształca on niekompatybilnego środka czyszczącego w kompatybilny. Ustal kolejność operacji oraz etap końcowej kontroli jakości dla wybranej gatunkowej odmiany materiału. [6]
Zastosuj tę decyzję do pokrywy inspekcyjnej.
Rozważ użycie demontowalnej pokrywy, przez którą operator odczytuje wewnętrzny wskaźnik. Dla osłoniętego, lekko obciążonego montażu akryl jest rozsądnym kandydatem. Tam, gdzie to możliwe, zachowaj pierwotną centralną powierzchnię widokową i oddziel wykańczanie krawędzi od miejsc mocowania.
Jeśli pokrywa będzie regularnie obsługiwana lub uderzana, najpierw przeanalizuj poliwęglan (PC). Ponownie sprawdź jego ugięcie, układ elementów mocujących oraz wymaganą trwałość powierzchni. Plaskolite ostrzega, że stożkowe główki elementów mocujących mogą powodować szkodliwe naprężenia lokalne w jego płycie; wytrzymalszy polimer nie uprawnia do bez zmian przenoszenia szczegółów mocowania. [2]
Oceń gotowy próbnik w zaproponowanym układzie montażowym. Potwierdź, że wskaźnik pozostaje czytelny, a następnie ocenij ustalone warunki czyszczenia i użytkowania. Jeśli pokrywa musi zatrzymać niebezpieczne uderzenie, określ i zweryfikuj oddzielnie pełny zespół ochronny. Jeśli żaden z rozważanych materiałów nie wytrzymuje wymaganych warunków eksploatacyjnych, ponownie otwórz projekt materiału lub zespołu.
Porównaj oferty cenowe dla identycznych wymagań dotyczących gotowego wyrobu.
Określ zatwierdzoną gatunkowość i stan magazynowy materiału, oznacz powierzchnie widoczne oraz podaj końcowe wymiary po obróbce. Wymień warunki czyszczenia oraz metodę akceptacji próbnika. Porównaj koszty frezowania, polerowania, ewentualnego odprężania, kontroli jakości oraz ochronnego pakowania przy tej samej ilości. Cena surowej płyty samodzielnie nie pozwala określić, który z gotowych wariantów jest tańszy.
W przypadku ścieżki PMMA nasza strona poświęcona CNC obróbce akrylu zawiera informacje dotyczące wymagań rysunkowych i powierzchniowych. Zmianę materiału proponowaną osobno od oferty cenowej dla zatwierdzonego projektu należy traktować jako odrębne zgłoszenie wymagające własnego zatwierdzenia.
Najczęściej zadawane pytania
Czy poliwęglan jest zawsze lepszy niż akryl?
Nie. PC zwykle jest wytrzymałszym materiałem w przypadku narażenia na uderzenia, podczas gdy akryl może lepiej nadawać się do sztywnego, przezroczystego elementu o ograniczonym narażeniu na uderzenia. Przed dokonaniem wyboru porównaj rzeczywistą gatunkowość, geometrię, stan powierzchni oraz warunki eksploatacyjne.
Czy akryl CNC-obrobiony będzie przezroczysty bez polerowania?
Oryginalne powierzchnie płyty mogą pozostać przezroczyste, natomiast powierzchnie cięcia mogą pokazywać ślady narzędzi. Określ kierunek widzenia i oceniaj powierzchnię uzyskaną zgodnie z zaplanowaną ścieżką obróbki i wykończenia. Termin „przezroczysty akryl” nie określa wyglądu każdej powierzchni po obróbce.
Czy mogę używać tego samego środka czyszczącego do PMMA i PC?
Nie zakładaj tego automatycznie. Sprawdź dokładny produkt i jego stężenie dla wybranej gatunkowości oraz warunków eksploatacji. Oceń zgodność ze stosowanymi naprężeniami oraz rodzajem narażenia przewidywanym w gotowym zespole.
Źródła techniczne
- ACRYLITE, Cell Cast Sheet (GP): Physical Properties, 1235G, wrzesień 2024. Gospodarcze właściwości materiałowe i uwagi dotyczące dostępności materiału.
- Plaskolite, TUFFAK Polycarbonate Sheet Fabrication Guide. Dobór materiału, obróbka, narażenie chemiczne oraz mocowanie mechaniczne.
- ACRYLITE, Wiercenie. Geometria narzędzia, ciepło, odprowadzanie wiórków oraz podparcie w momencie przebicia.
- ACRYLITE, Obróbka skrawaniem. Wrażliwość na karby, ciepło generowane podczas cięcia oraz zgodność z płynami chłodzącymi.
- ACRYLITE, Wykańczanie krawędzi. Powierzchnie po obróbce, polerowanie oraz naprężenia indukowane ciepłem.
- ACRYLITE, Wypalanie. Uwalnianie naprężeń oraz podparcie w trakcie obróbki.



