En esta página
El acrílico es un punto de partida útil para un componente mecanizado rígido y transparente cuya apariencia es relevante y cuya exposición al impacto es limitada. El policarbonato suele ser la opción más resistente cuando los golpes accidentales o la tenacidad son factores determinantes del diseño. Ambos materiales pueden ser CNC mecanizados, y ambos requieren un plan de acabado y ensamblaje.
El acrílico es metacrilato de metilo (PMMA); el policarbonato es PC. Compare las calidades especificadas y la pieza terminada —no solo dos trozos de material transparente en bruto. La elección puede variar cuando se mecaniza la superficie de visualización, se fija la tapa o se define el método de limpieza.
Compare las propiedades que utilizará la pieza
La resistencia al impacto, la rigidez y la transparencia responden a preguntas distintas. Una tapa puede resistir la rotura pero deformarse más allá de lo permitido por el ensamblaje. Una ventana rígida y transparente aún puede ser una mala elección para una ubicación donde sufrirá impactos.
| Prioridad de diseño | Acrílico / PMMA | Policarbonato / PC |
|---|---|---|
| Apariencia transparente | Opción sólida para caras de visualización transparentes y bordes pulidos | Existen grados transparentes disponibles; especifique la apariencia final requerida |
| Impacto accidental | Más sensible a entalladuras y daños frágiles | Normalmente la opción más resistente |
| Resistencia a la flexión | Generalmente más rígido que el PC sin carga | Verifique la deformación de la espesura y el soporte seleccionados |
| Condiciones operativas cálidas | Verifique la carga, el tiempo de exposición y los límites específicos de la calidad | Generalmente ofrece mayor margen térmico; aun así, evalúe las condiciones reales |
| Exposición exterior o a arañazos | Buena resistencia climática; el acabado y la protección superficial siguen siendo importantes | Seleccione el producto adecuado con protección UV o resistente a la abrasión |
Estas tendencias de selección corresponden a materiales transparentes en bruto comunes, no a especificaciones válidas para todas las formulaciones. Los datos de ACRYLITE sobre laminado en celda y la guía TUFFAK de Plaskolite describen productos concretos; el acrílico modificado para impacto y el policarbonato recubierto requieren comparaciones específicas. El valor de impacto de un material no certifica un conjunto protector completo. [1] [2]
Elija tanto el material en bruto como el polímero
Para el acrílico, identifique si el material en bruto es fundido o extruido y la calificación exacta. El ACRYLITE GP fundido en celda se describe como material con baja tensión interna, pero eso no garantiza que una pieza sometida a mecanizado intensivo quede libre de tensiones. También es importante la variación del espesor del material en bruto si se requiere dejar intacta una cara original. Verifique la tolerancia disponible del material en bruto antes de asignar una tolerancia ajustada para el espesor final.
Para el policarbonato (PC), distinga entre material en bruto de uso general, óptico, protegido contra UV y recubierto. Un recubrimiento aplicado sobre la cara original de la lámina no protege automáticamente un rebaje recién mecanizado. Cualquier superficie que deba conservar su recubrimiento debe ubicarse fuera del plan de remoción de material. La guía más amplia materiales y diseño explica cómo vincular la calificación, la forma del material en bruto y las condiciones de servicio.
Controle el calor y soporte el corte
La sensibilidad al entallado del acrílico hace críticos los bordes dañados de los agujeros y las características afiladas sometidas a carga. Durante el taladrado, la salida de la broca requiere soporte: esta puede astillar el último material sin soporte al atravesarlo. Una pieza de respaldo adecuada y la geometría de la broca reducen ese riesgo. Las recomendaciones de ACRYLITE para taladrado también enfatizan la evacuación de virutas a medida que el agujero se profundiza. [3]
El policarbonato (PC) puede dejar bordes fundidos o con rebabas cuando las condiciones de corte son deficientes. Plaskolite identifica una velocidad de avance insuficiente en el fresado como una posible causa de calor y deformación. Por lo tanto, reducir únicamente la velocidad de avance no constituye una solución fiable. Revise conjuntamente la filosofía de la herramienta, la profundidad de penetración, la evacuación de virutas y el refrigeramiento. [2]
Para ambos materiales, soporte las zonas delgadas sin forzarlas a quedar planas mediante una sujeción excesiva. Inspeccione la pieza liberada en su condición especificada. Verifique la compatibilidad del fluido de corte con el material en bruto real; un fluido adecuado para metal puede provocar craquelado en el acrílico. Evite asignar una única velocidad de husillo o velocidad de avance a todas las fresas y características. [4]
Especifique qué superficies deben permanecer transparentes
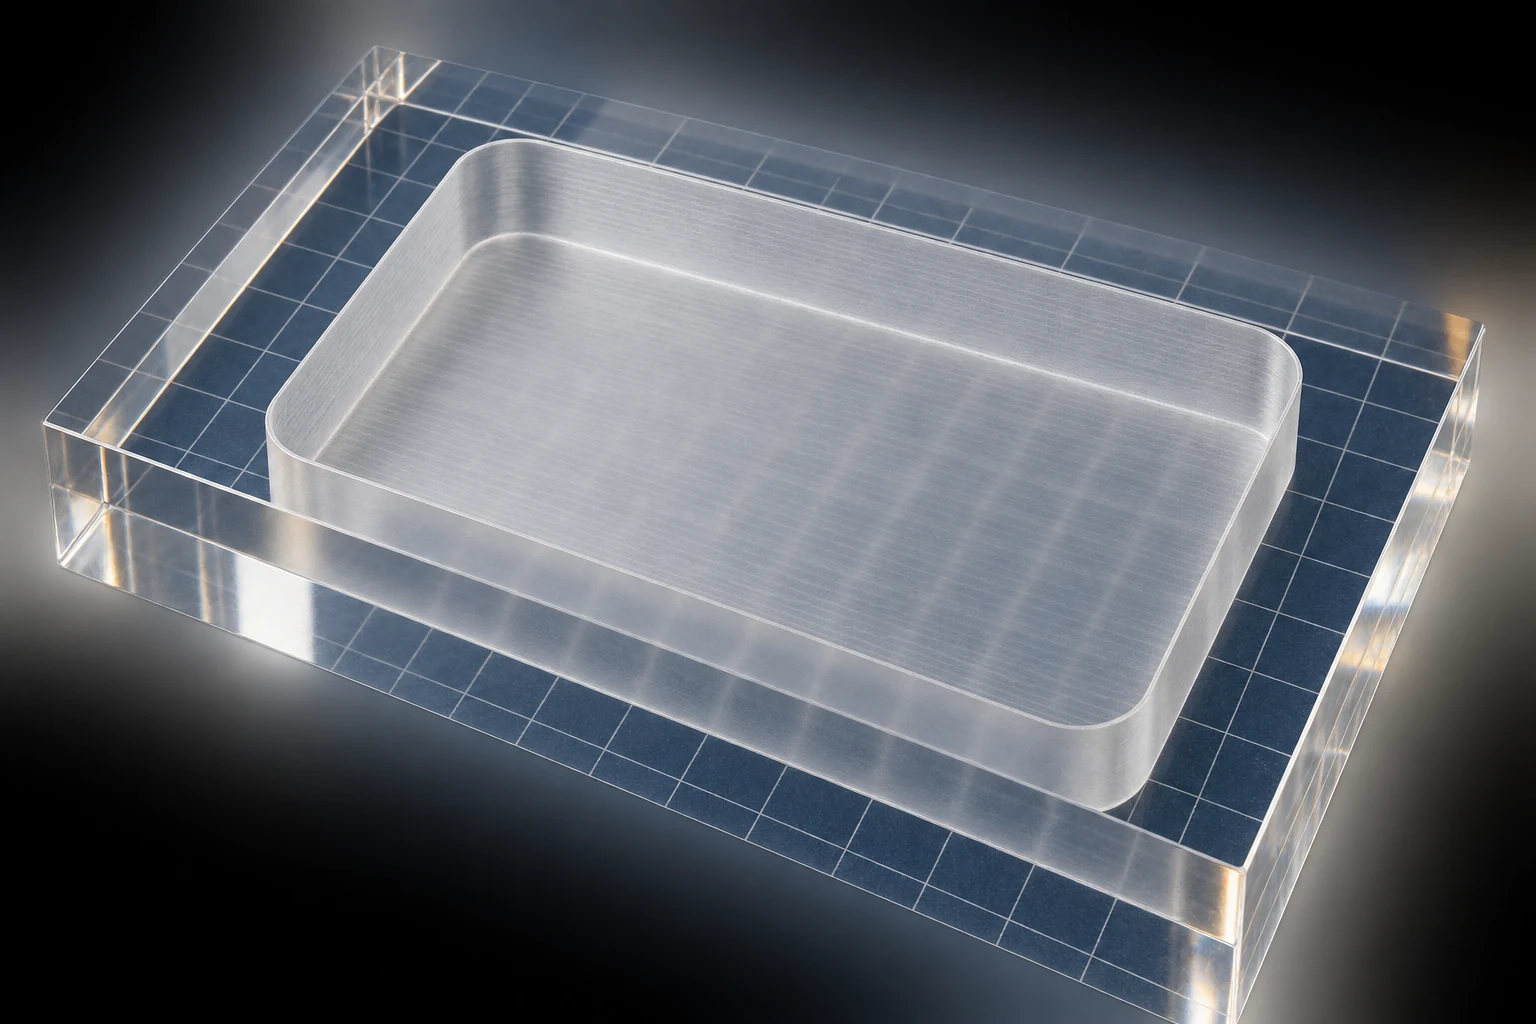
Una cara original intacta de la lámina y el fondo de un rebaje fresado son superficies distintas. Si la cara original de visualización cumple con el requisito, conservarla puede evitar acabados innecesarios. Si la trayectoria de visualización atraviesa una superficie mecanizada, evalúe dicha superficie tras su ruta de acabado planificada.
Los bordes de acrílico pueden pulirse para mejorar su apariencia. La cantidad de trabajo requerida depende del corte inicial; el pulido no puede considerarse un paso meramente cosmético sin consecuencias dimensionales. Controle la eliminación de material cerca de un borde destinado a ajuste o sellado. El pulido con llama también introduce tensiones, lo cual es relevante para posteriores procesos de unión y exposición a productos químicos. [5]
Para policarbonato (PC), acuerde un acabado adecuado al producto específico, en lugar de trasladar una receta de acabado diseñada para acrílico. Defina qué significa «transparente»: ver un indicador, leer marcas finas o cumplir con una medición óptica específica. Una muestra brillante por sí sola no establece el nivel de opacidad (haze), distorsión ni el rendimiento a una longitud de onda determinada.
Evalúe la limpieza teniendo en cuenta las tensiones ya presentes en la pieza.
Ambos polímeros pueden desarrollar grietas finas denominadas «crazing» cuando actúan conjuntamente tensiones y productos químicos incompatibles. Incluya en la revisión de materiales los limpiadores, adhesivos, selladores y fluidos de contacto. El nombre del producto, su concentración, temperatura, tiempo de contacto y el estado de carga aplicado son todos factores relevantes. La mayor tenacidad del policarbonato no elimina este modo de fallo. [4] [2]
El alivio de tensiones puede ser útil tras el mecanizado o el acabado. ACRYLITE describe el recocido como un proceso para reducir las tensiones generadas durante la fabricación; dicho proceso requiere soportes adecuados, así como calentamiento y enfriamiento controlados. No convierte un limpiador incompatible en uno compatible. Acuerde la secuencia de procesos y la etapa final de inspección para la calidad seleccionada. [6]
Aplique esta elección a una tapa de inspección.
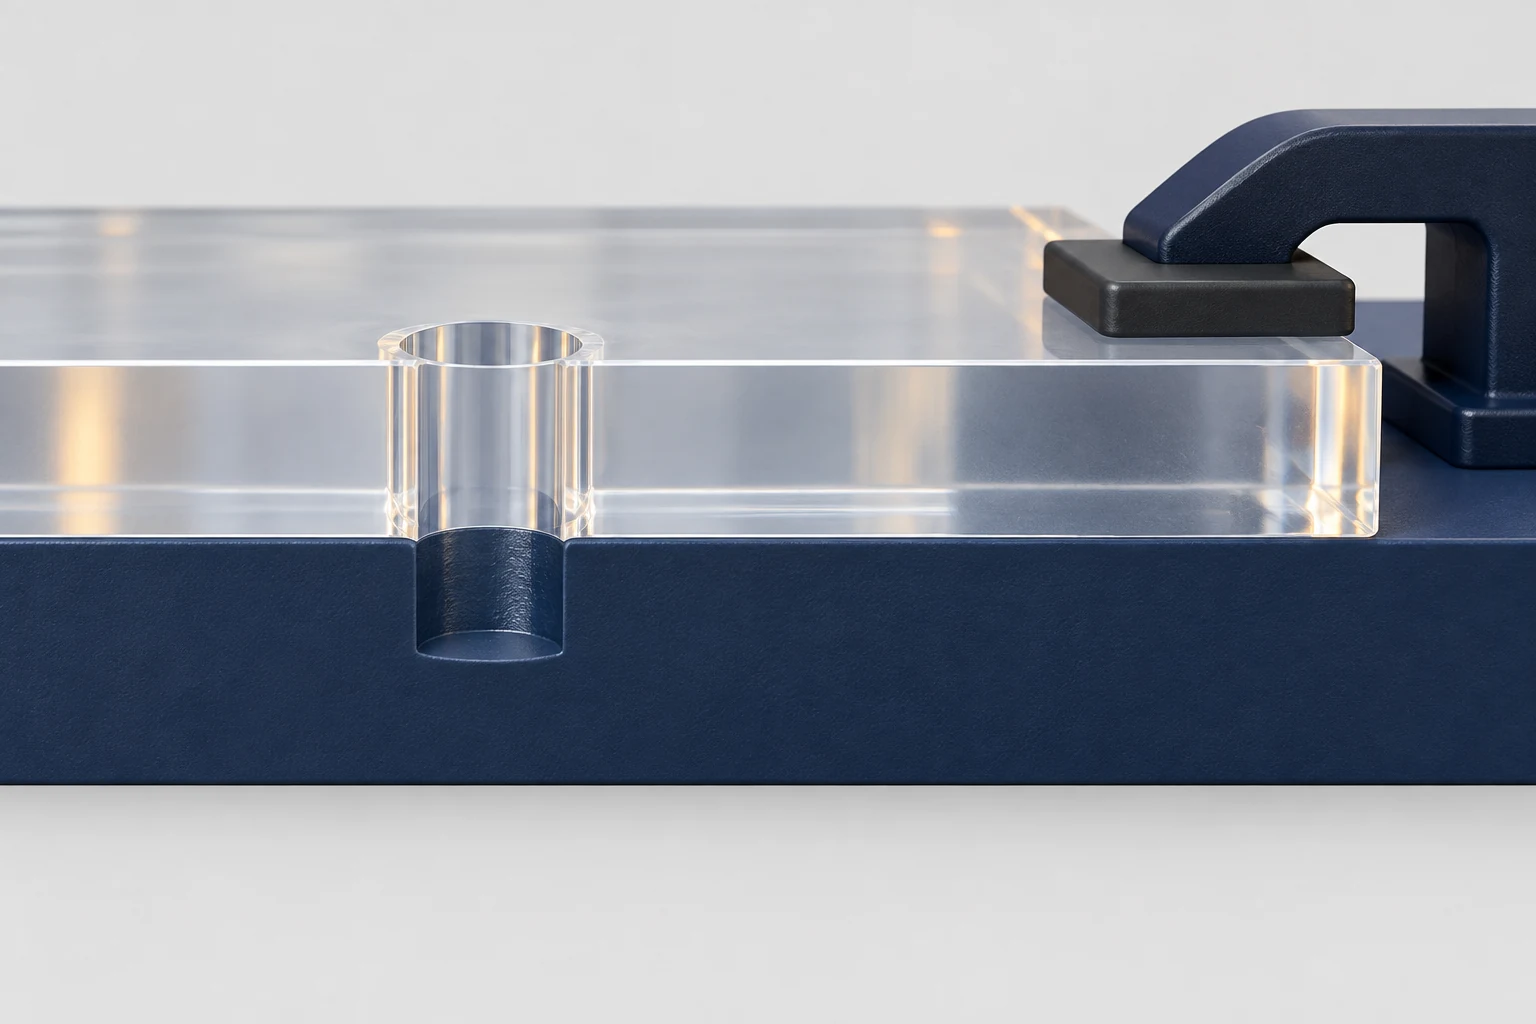
Considere una tapa extraíble a través de la cual un operario lea un indicador interno. Para una instalación protegida y sometida a cargas ligeras, el acrílico es una opción razonable. Preservar, siempre que sea posible, la cara central original de visión y mantener el acabado de los bordes separado de los asientos de fijación.
Si la tapa será manipulada o golpeada con frecuencia, investigue primero el policarbonato (PC). Vuelva a verificar su deformación, disposición de los elementos de fijación y durabilidad superficial requerida. Plaskolite advierte que las cabezas cónicas de los elementos de fijación pueden introducir tensiones locales perjudiciales en su lámina; un polímero más tenaz no justifica copiar sin modificaciones el detalle de fijación. [2]
Evalúe una muestra terminada en la disposición de montaje propuesta. Confirme que el indicador sigue siendo legible y, a continuación, evalúe las condiciones acordadas de limpieza y uso. Si la cubierta debe soportar un impacto peligroso, defina y valide por separado el conjunto protector completo. Si ninguno de los dos candidatos resiste el entorno requerido, reabra el diseño del material o del conjunto.
Compare los presupuestos para el mismo requisito terminado.
Especifique la calidad y el stock aprobados, marque las superficies de visualización y declare las dimensiones finales tras el acabado. Incluya las condiciones de limpieza y el método de aceptación de la muestra. Compare los costes de mecanizado, pulido, cualquier alivio de tensiones, inspección y embalaje protector para la misma cantidad. El precio de la lámina en bruto, por sí solo, no permite determinar qué opción terminada resulta más económica.
Para la ruta de PMMA, nuestra página de mecanizado de acrílico CNC cubre los requisitos de plano y de superficie. Mantenga un cambio propuesto de material separado de una cotización para el diseño liberado, para que reciba su propia aprobación.
Preguntas frecuentes
¿Es el policarbonato siempre mejor que el acrílico?
No. El policarbonato (PC) suele ser la opción más resistente frente a impactos, mientras que el acrílico puede ser más adecuado para componentes rígidos y transparentes con exposición limitada a impactos. Compare la calidad real, la geometría, el estado superficial y el entorno antes de decidir.
¿Será transparente el acrílico mecanizado mediante CNC sin necesidad de pulido?
Las caras originales de la materia prima pueden mantener su transparencia, mientras que las superficies cortadas pueden mostrar marcas de herramienta. Identifique la trayectoria de visualización y evalúe cada superficie según el proceso previsto de mecanizado y acabado. La expresión «acrílico transparente» no define el aspecto final de todas las caras.
¿Puedo usar el mismo limpiador tanto en PMMA como en PC?
No lo asuma. Verifique el producto exacto y su concentración para la calidad seleccionada y las condiciones de servicio. Evalúe su compatibilidad con las tensiones y exposiciones previstas en el conjunto terminado.
Fuentes técnicas
- ACRYLITE, Hoja fundida en celda (GP): Propiedades físicas, 1235G, septiembre 2024. Propiedades específicas del material y consideraciones sobre el stock.
- Plaskolite, Guía de fabricación de hojas de policarbonato TUFFAK. Selección de productos, mecanizado, exposición química y fijación mecánica.
- ACRYLITE, Taladrado. Geometría de la herramienta, calor, evacuación de virutas y soporte en el momento de perforación.
- ACRYLITE, Mecanizado. Sensibilidad a entallas, calor de corte y compatibilidad con fluidos.
- ACRYLITE, Acabado de bordes. Superficies mecanizadas, pulido y tensiones inducidas por calor.
- ACRYLITE, Recocido. Alivio de tensiones y soporte durante el procesamiento.



