En esta página
CNC Herramientas y sujeción constituyen la conexión entre el movimiento de la máquina y la pieza terminada. Las herramientas de corte eliminan material; los portaherramientas las conectan a la máquina; la sujeción ubica, soporta y fija la pieza. Incluso una herramienta adecuada puede producir resultados deficientes si su portaherramienta es demasiado voluminoso para acceder a la característica, si la pieza se desplaza bajo carga o si las virutas impiden su correcta colocación.
La opción práctica es, por tanto, una configuración completa. Esta guía explica cómo evaluar dicha configuración, comparar los métodos habituales de sujeción y vincular las condiciones de corte con el acceso y la inspección. Está dirigida a ingenieros y compradores que analizan una ruta de fabricación propuesta, así como a lectores que desean comprender por qué la misma máquina puede requerir herramientas distintas para piezas diferentes.
¿Qué forma parte de un sistema de herramientas CNC?
«Herramientas» puede referirse únicamente a las herramientas de corte o a un conjunto más amplio de equipos productivos. En una cotización, pregunte qué incluye exactamente este término. Un inserto reemplazable, una herramienta de forma personalizada, un par de mordazas mecanizadas y una fijación específica son compras distintas, con implicaciones diferentes respecto a su sustitución y reutilización.
Analice las conexiones en orden: husillo o torreta de la máquina, portaherramienta, borde de corte, pieza, fijación y mesa de la máquina o husillo de trabajo. Cada conexión debe garantizar el ajuste, el acceso y la resistencia necesarios frente a las fuerzas de corte. La medición establece posteriormente si las características resultantes cumplen con el plano. Ni una herramienta de corte costosa ni una especificación de máquina altamente precisa determinan, por sí solas, el rendimiento de toda la cadena.
Comience con la característica y la operación de corte
Un hueco, un agujero taladrado y un diámetro externo torneado requieren acciones de corte distintas. En el fresado convencional, la fresa gira; en el torneado convencional, la pieza gira contra una herramienta fijada en la torreta. Las máquinas con herramientas motorizadas pueden combinar operaciones, pero cada herramienta individual debe seguir siendo adecuada para el tipo de corte. Nuestra explicación de cómo funciona el fresado CNC desarrolla con mayor detalle el movimiento de fresado.
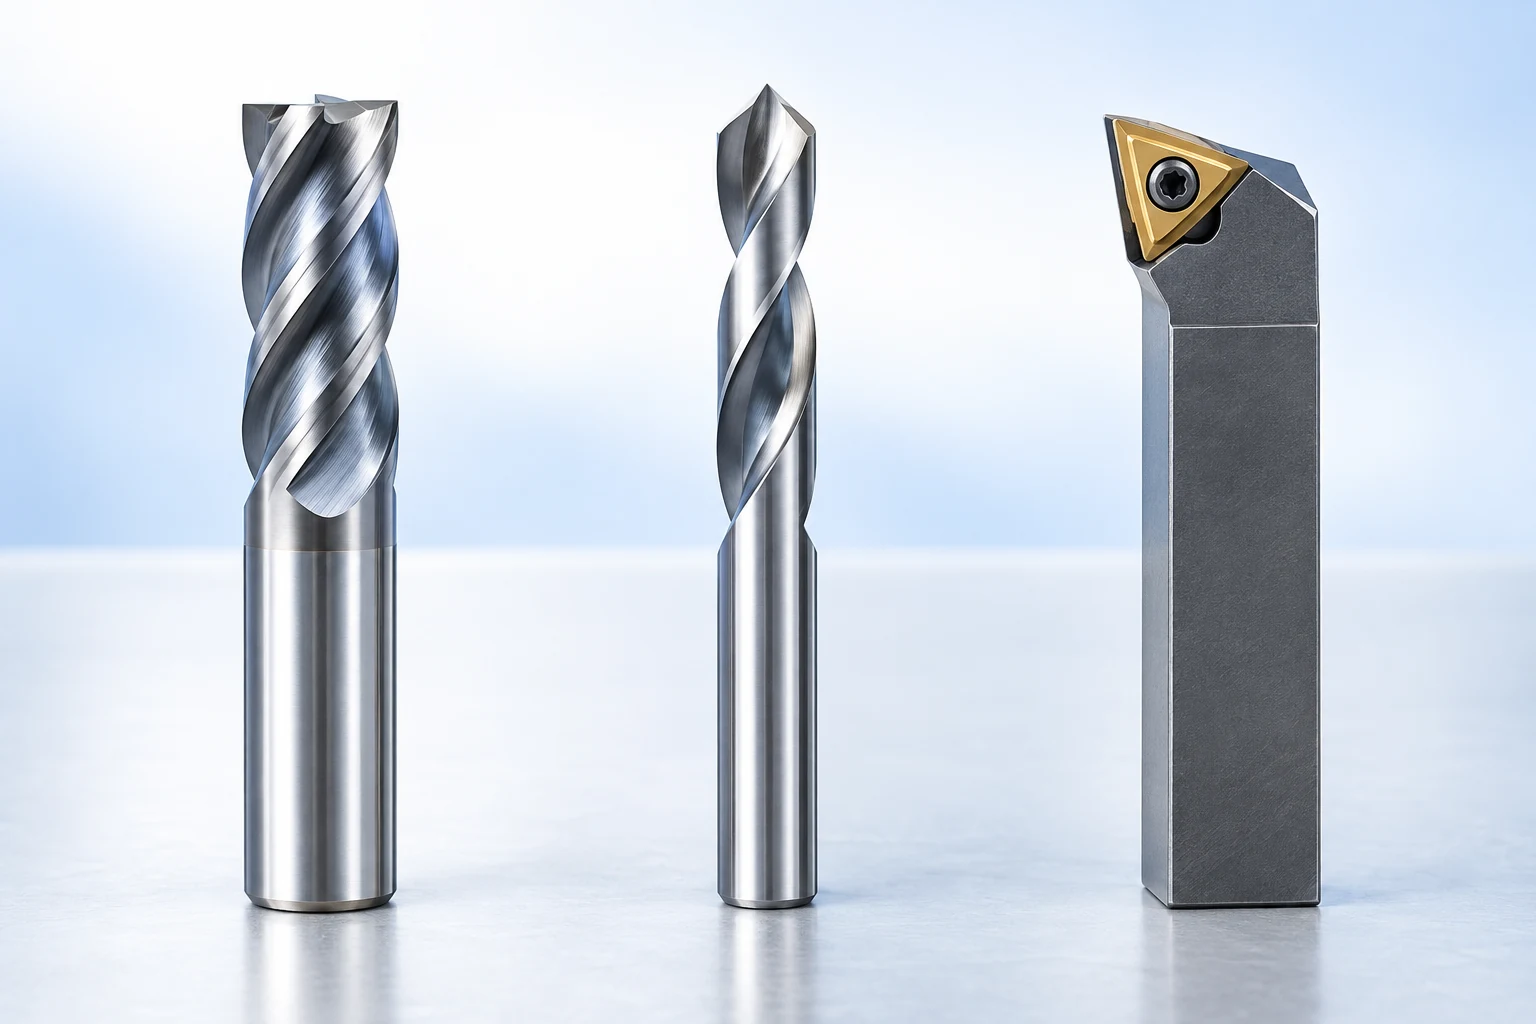
Para el fresado, distinga el perfil extremo, el diámetro de corte, la disposición de las ranuras y la longitud útil de corte. Un perfil de extremo cuadrado y una fresa de punta esférica generan geometrías de contacto distintas. Las ranuras también proporcionan espacio para las virutas, por lo que añadir filos de corte no mejora automáticamente el rendimiento. El artículo La anatomía de una fresa de extremo de Harvey Performance explica estas características independientes. [1]
La designación del material y su estado deben formar parte de esta decisión. «Acero» no es suficiente para determinar si una fresa o un plaquita son adecuadas. La operación, la aleación y la dureza o el estado tras tratamiento térmico influyen en las recomendaciones aplicables para la herramienta. Para una plaquita de torneado, la forma, la calidad (grade), el rompevirutas y el radio de punta deben funcionar en conjunto; no debe asumirse que una geometría de acabado es adecuada para un corte interrumpido pesado solo porque se ajusta al portaherramientas. [2]
Una comparación útil como primer paso es un bolsillo amplio con una esquina interna pequeña. Una fresa mayor puede eliminar eficientemente el material abierto, mientras que se requiere una herramienta más pequeña para acabar la esquina. Seleccionar sistemáticamente la herramienta más pequeña para cada pasada puede resolver el problema de acceso, pero a costa de una estrategia de desbaste menos eficiente. Por el contrario, usar exclusivamente la herramienta mayor deja la esquina sin acabar. Por ello, una lista de herramientas debe indicar específicamente la función de cada fresa, y no limitarse a enumerar sus diámetros.
La profundidad añade otra restricción. La herramienta debe alcanzar la superficie requerida sin que su vástago no cortante roce una pared adyacente. Aumentar la longitud total no garantiza dicho despeje. Evalúe la parte cortante y cualquier cuello descentrado frente a la característica durante toda la aproximación y retirada, incluido el material que permanece antes del acabado.
Verifique el portaherramientas, la longitud de alcance y la interfaz con la máquina.
El portaherramientas tiene dos funciones claramente diferenciadas: conectar con la máquina y sujetar la herramienta de corte. CAT, BT y HSK describen familias de interfaces del lado de la máquina; los mandriles de pinzas, los hidráulicos, los de contracción térmica y los mandriles mecánicos para fresado describen distintos sistemas de sujeción de herramientas. Un diámetro coincidente del vástago, por sí solo, no garantiza la compatibilidad. La interfaz del husillo, los elementos de retención (cuando correspondan), el vástago de la herramienta y los límites del conjunto deben cumplir con las especificaciones pertinentes de la máquina y del portaherramientas. [3]
Elija el conjunto en función de los requisitos de acceso a la característica. La fresa puede alcanzar el fondo de una cavidad mientras que el portaherramientas impactaría contra su borde. Alargar la fresa puede crear espacio libre, pero también modifica la rigidez del conjunto y su comportamiento ante las vibraciones. Las recomendaciones de fresado de Sandvik Coromant favorecen conjuntos cortos y rígidos, y consideran la máquina, la fijación y la pieza como posibles causantes de vibraciones. [4]
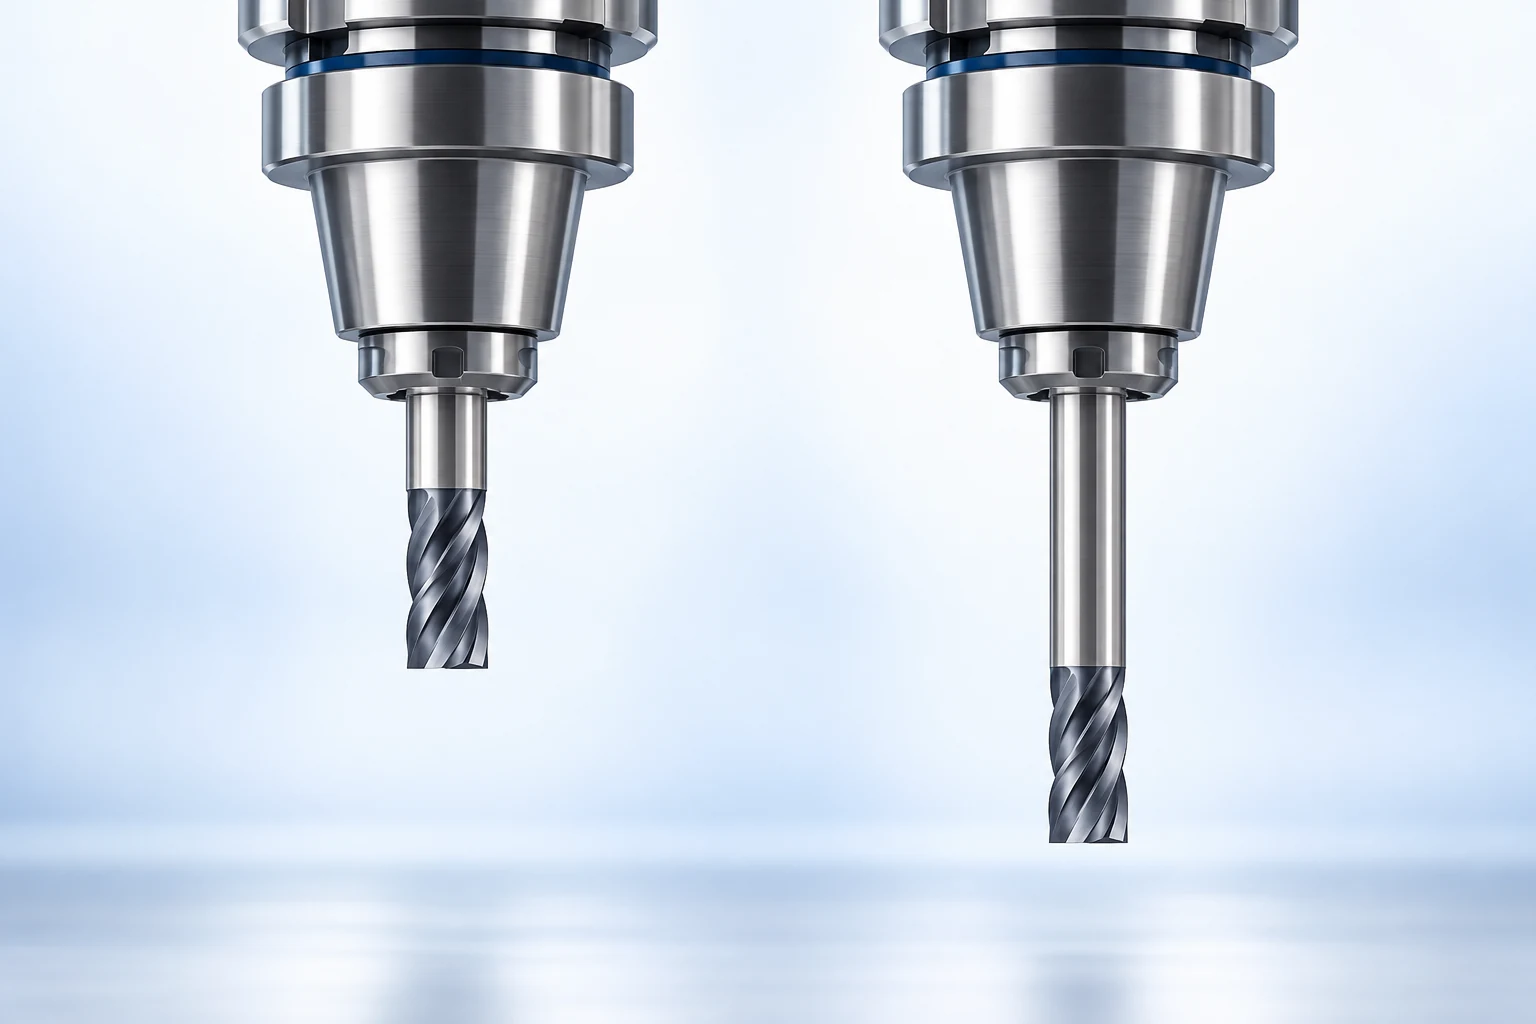
No confunda la longitud total con la longitud de corte. Un cuello desbastado puede proporcionar espacio libre respecto a la pared por debajo del portaherramientas sin añadir filos de corte. Confirme qué sección de la herramienta puede entrar realmente en contacto con la pieza. Toda la geometría del conjunto debe representarse al planificar el corte. [1]
El desalineamiento (runout) y el equilibrado responden también a preguntas distintas. El desalineamiento se refiere a cómo gira la herramienta respecto a su eje previsto; el equilibrado se refiere a la distribución de masa durante la rotación. Una designación de equilibrado por sí sola no demuestra un desalineamiento aceptable en el filo de corte. La selección debe considerar además los requisitos de sujeción y la compatibilidad con los conductos de refrigerante. El recorrido de la máquina, las características del husillo y los límites para el cambio de herramienta siguen siendo verificaciones independientes, tratadas en nuestra CNC guía de centros de mecanizado.
Elija un sistema de sujeción según la restricción real.
Distintas familias de portaherramientas resuelven distintos problemas prácticos. Utilice las restricciones prácticas siguientes para reducir las opciones. El producto seleccionado sigue requiriendo la interfaz correcta, compatibilidad con el vástago y límites operativos adecuados. [11]
- Portaherramientas de mandril de pinzas: distintas pinzas compatibles admiten distintos vástagos de herramientas. Ajuste el rango de pinzas y el conjunto, y prevea espacio libre para la tuerca de retención.
- Portaherramientas hidráulicos: los cambios de herramienta con llave evitan la necesidad de una estación de calentamiento. Los tamaños disponibles de vástago, los requisitos eventuales de manguito y el contorno total del portaherramientas siguen limitando la elección.
- Portaherramientas de ajuste por contracción térmica: un diseño esbelto puede mejorar el acceso cerca de una pared. Requiere un vástago de herramienta compatible, equipo de calentamiento y una rutina adecuada para el cambio de herramienta.
- Mandril mecánico para fresado: evalúe la capacidad de sujeción del mandril seleccionado, su compatibilidad con la herramienta y el espacio libre del cuerpo para la operación de fresado. El nombre de la familia por sí solo no garantiza su idoneidad para un corte exigente.
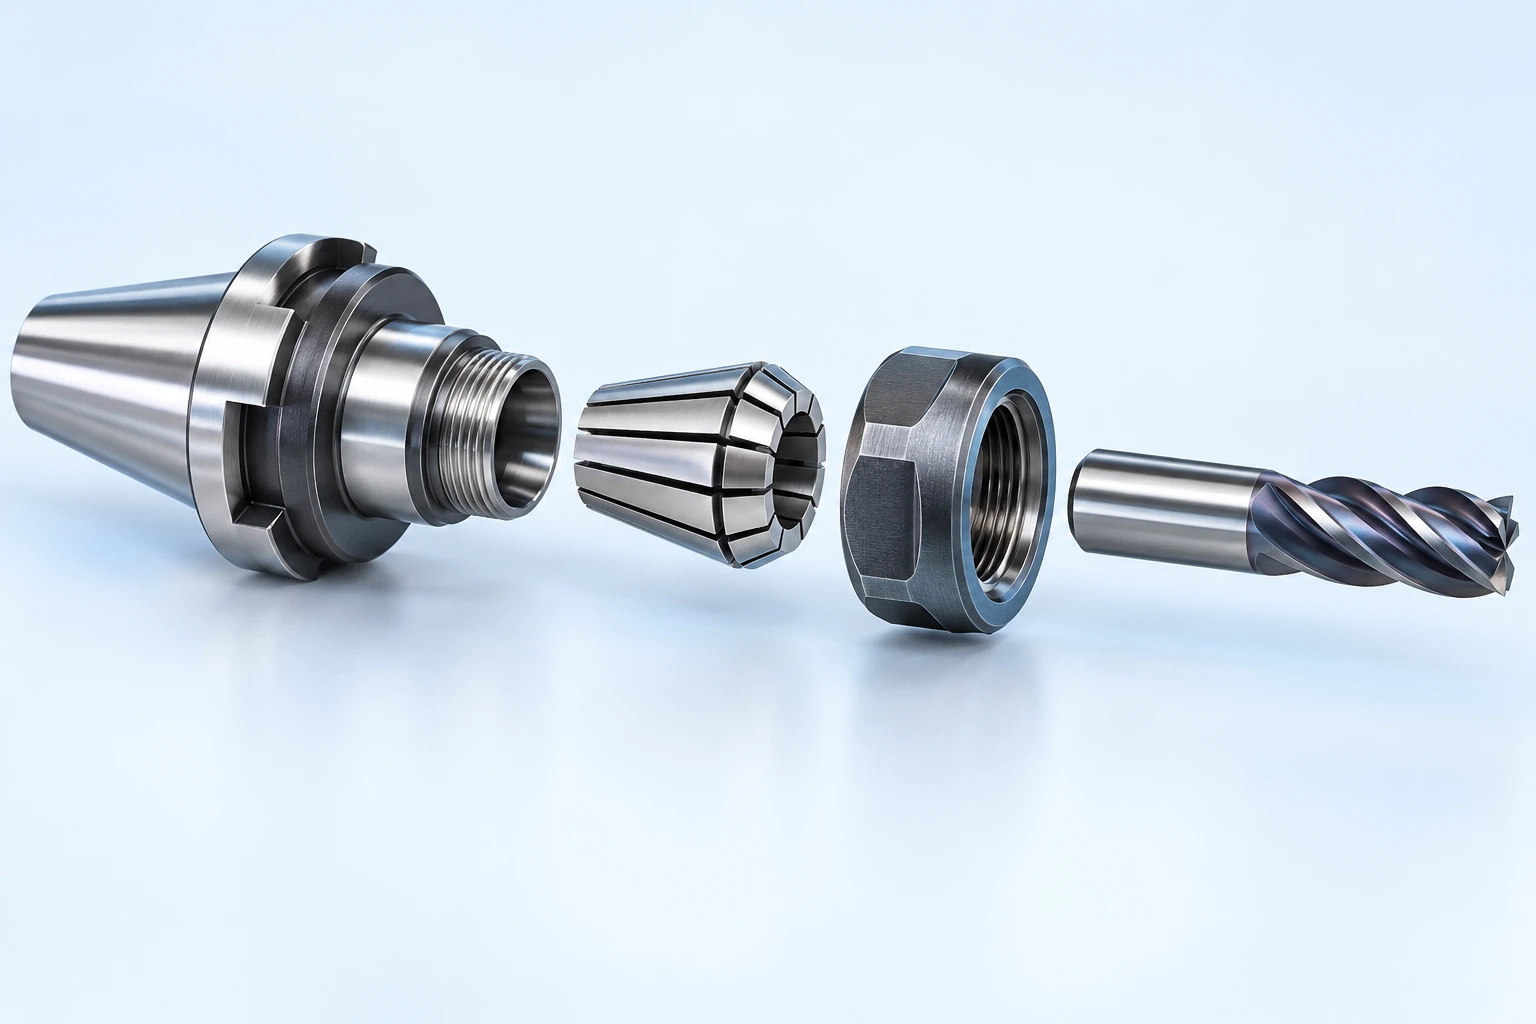
Un mandril de pinza ilustra por qué importan los componentes pequeños. La pinza, la tuerca de retención y el vástago de la herramienta forman un conjunto emparejado; una sola pinza no cubre todo el rango de diámetros del sistema de portaherramientas. Las instrucciones de montaje ER de REGO-FIX colocan la pinza dentro de la tuerca antes de instalar dicha tuerca en el portaherramientas. Siga las instrucciones específicas del sistema para el montaje, la inserción y el apriete, en lugar de sustituir dichas instrucciones por una rutina conocida de otro portaherramientas. [12]
La pregunta sobre la adquisición es si el portaherramientas propuesto resuelve la condición limitante. Un conjunto delgado puede ser valioso junto a una pared alta; los cambios rápidos de herramienta pueden tener mayor importancia en un trabajo que cambia con frecuencia. Ninguno de estos beneficios establece que el conjunto cumplirá con los requisitos de acabado y dimensionales de la pieza sin una verificación previa.
Localización, soporte y sujeción separados
Un localizador establece la posición. Un soporte soporta la carga. Una sujeción mantiene la pieza de trabajo asentada contra los contactos previstos. Apretar una sujeción no corrige de forma fiable una viruta debajo de una cara de localización ni una superficie bruta inconsistente utilizada como referencia.
Para una pieza prismática sencilla, el concepto de localización 3-2-1 utiliza tres contactos primarios, dos contactos secundarios y un contacto final para establecer su posición. Se trata de un principio de diseño, no de un requisito para instalar seis pasadores separados en cada dispositivo de sujeción. Los contactos redundantes o en conflicto pueden impedir un asentamiento consistente. La guía de localización y sujeción de Carr Lane subraya asimismo la necesidad de espacio para virutas y la dirección de la fuerza de sujeción hacia zonas soportadas. [5]
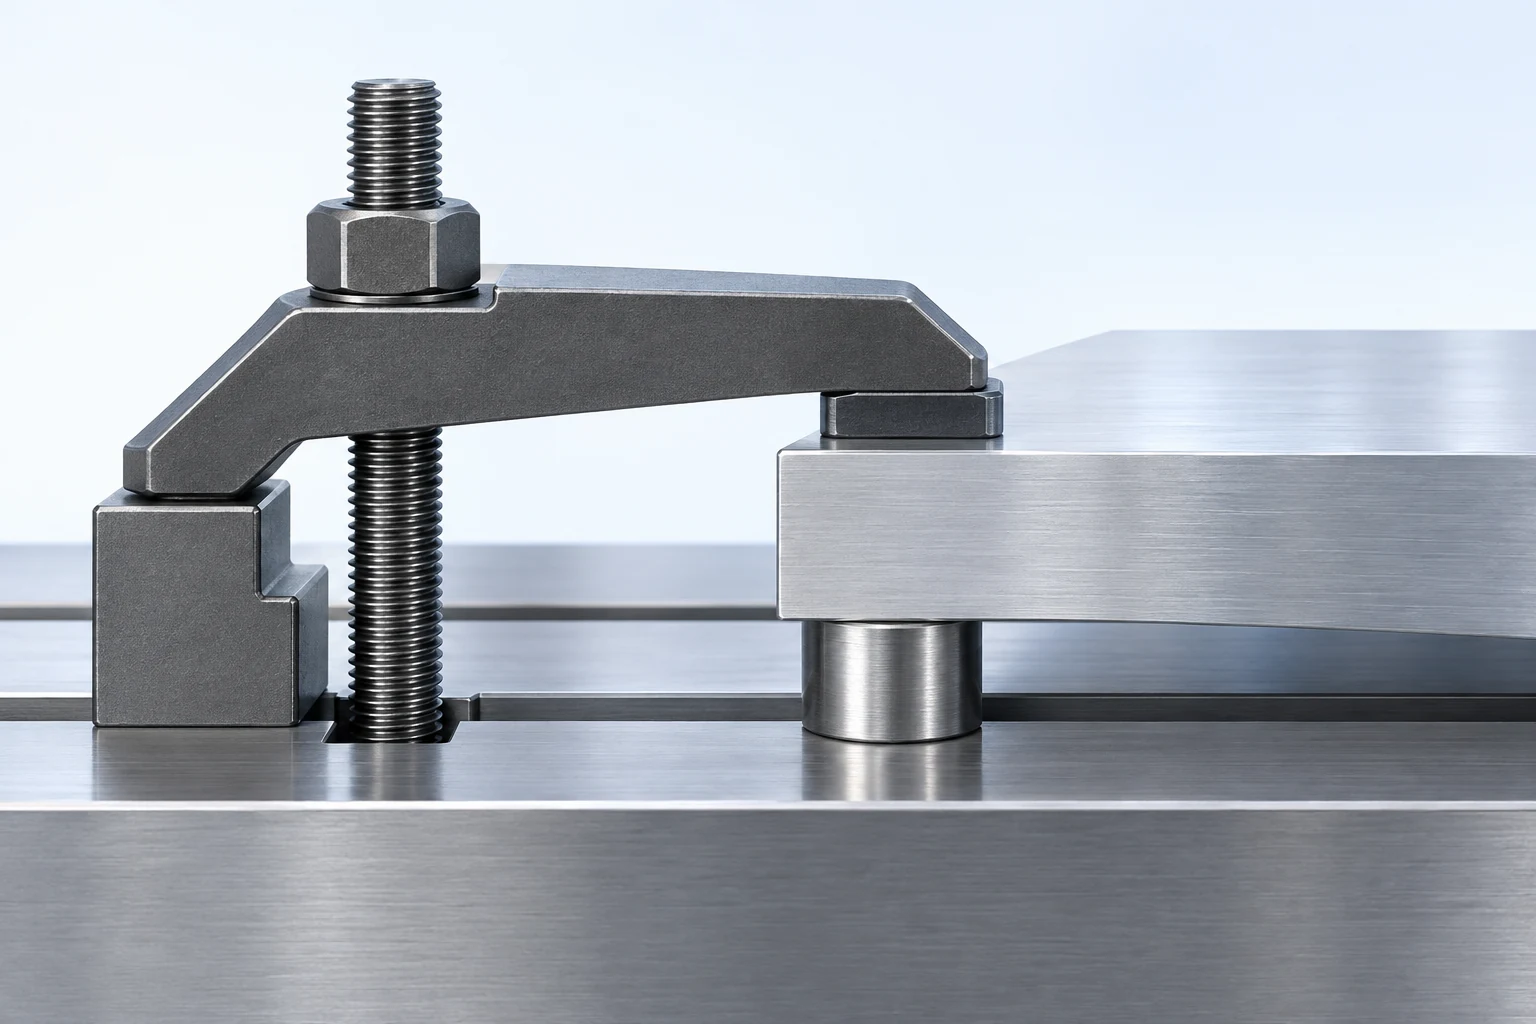
Considere una ménsula con una base de montaje gruesa y un alma delgada. Sostener la base y presionar el alma son situaciones mecánicas distintas, incluso si se utiliza la misma abrazadera. El plan de proceso debe tener en cuenta el área real de contacto, la dirección de la fuerza y las marcas permitidas. Una cara estética o una superficie de sellado pueden requerir una ubicación de contacto distinta a la de una superficie de material en bruto sin acabar.
La ubicación también debe tener una relación con los puntos de referencia (datums) indicados en el plano. Un borde conveniente del material en bruto puede ser útil para una operación temprana, pero el plan debe explicar cómo se controlarán finalmente las características acabadas respecto a las referencias exigidas.
Comparación entre sujeción por pieza y trabajo repetitivo
El mejor método de sujeción es aquel que proporciona un contacto utilizable, acceso para el corte y una rutina práctica de carga para la operación. Una fijación especializada no está automáticamente justificada para una pieza única; una mordaza universal no es automáticamente económica para una forma recurrente difícil de sujetar.
| Disposición de sujeción de la pieza | Aplicación útil | Cuándo reconsiderarlo |
|---|---|---|
| Mordaza con mandíbulas estándar | Material prismático con caras de sujeción accesibles | Demasiado poco agarre utilizable o mandíbulas que obstruyen la siguiente característica |
| Plato de sujeción o portabrocas | Trabajo rotacional con un diámetro de sujeción adecuado | Enganche insuficiente o una pared delgada que se deforma bajo la sujeción elegida |
| Fijación especializada de localización | Piezas complejas repetitivas o transferencia controlada de puntos de referencia (datums) | Demasiada poca demanda repetitiva o cambios frecuentes en las características de localización |
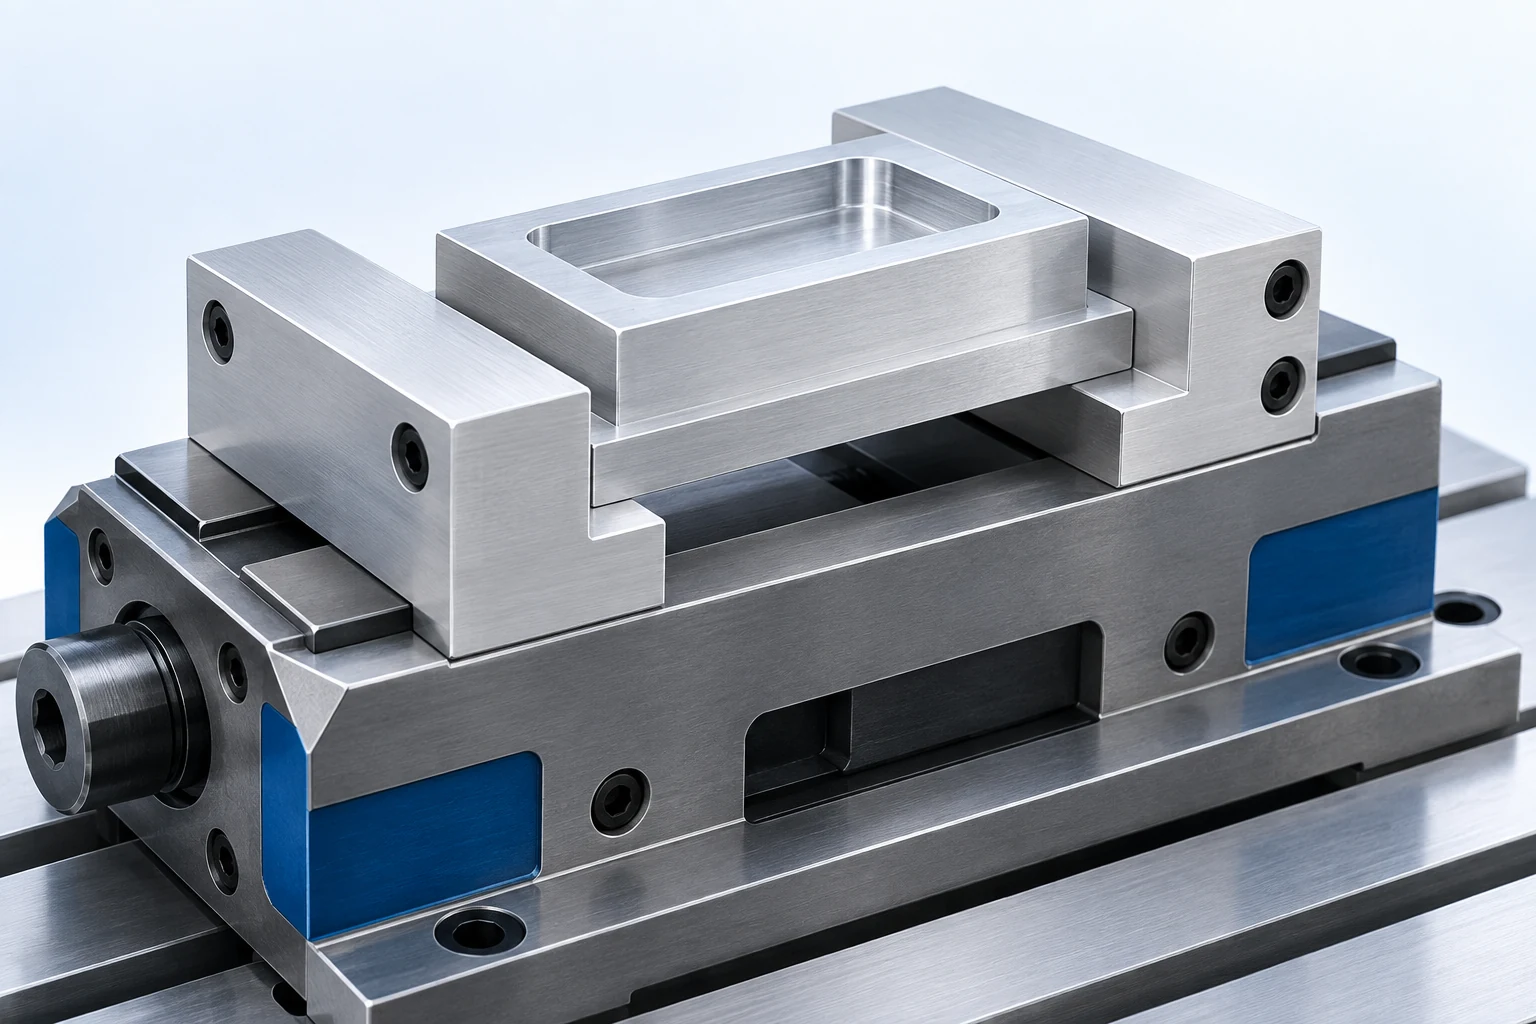
Las mandíbulas blandas son útiles porque su forma de contacto puede mecanizarse para adaptarse a la pieza, no porque la palabra «blanda» garantice una superficie sin marcas. Sus contactos conformados pueden asegurar una localización repetida de una pieza conformada o parcialmente acabada. Revalórelas cuando una revisión ya no coincida con la cavidad de la mandíbula o cuando las superficies acabadas no puedan aceptar dicho contacto. Los contactos propuestos aún deben evitar áreas críticas de sellado o estéticas. Asimismo, una pieza redonda no pertenece automáticamente a un portabrocas: su diámetro disponible para sujeción, su longitud sin soporte y su rigidez de pared pueden hacer que otra disposición sea más práctica.
Una paleta o interfaz de punto cero permite el montaje repetido de una fijación o conjunto de sujeción de piezas. Esta interfaz de cambio rápido actúa entre conjuntos; no sustituye al mecanismo que inmoviliza la pieza. La guía modular de sujeción de piezas de Jergens ilustra claramente esta distinción entre montaje y acceso a la pieza. Evalúe ambos niveles al comparar una configuración con paleta. [6]
Para pedidos repetidos, documente la revisión de la fijación, las superficies de ubicación y los contactos reemplazables junto con la revisión de la pieza. Un cambio en el dibujo que desplace un agujero puede dejar la fijación aún utilizable; uno que elimine una superficie de sujeción puede no hacerlo. La pregunta económica es cuánto trabajo útil de configuración sobrevive al siguiente lote, más que si la fijación puede almacenarse físicamente.
Calcule qué herramientas reutilizables deben ahorrar
Suponga que una fijación cuesta adicionalmente $240 y ahorra 3 minutos por pieza aceptada en comparación con un método existente. Valore ese tiempo a una tarifa asumida de $80 por hora, manteniendo todos los demás costos y el rendimiento iguales. El ahorro es 3 ÷ 60 × $80 = $4 por pieza; el costo adicional de la fijación se recupera tras $240 ÷ $4 = 60 piezas.
En 20 piezas, el ahorro de tiempo es únicamente de $80. En 100 piezas, es de $400, dejando $160 tras el gasto adicional por la fijación. Una comparación real debe incluir también el diseño de la fijación, su verificación, mantenimiento y cualquier diferencia en los costos de desechos o retrabajos. Un ciclo de carga rápido solo es valioso si produce repetidamente piezas aceptables.
Trate la velocidad, la avance y la rigidez como opciones interrelacionadas
Los datos de corte proporcionados por los fabricantes de herramientas constituyen un punto de partida para un material y una operación definidos. Aplicar dichos datos requiere conocer la participación real de la herramienta, su voladizo, el rendimiento disponible de la máquina y la disposición de sujeción. Una recomendación de velocidad no garantiza que una pared delgada o una sujeción marginal puedan resistir el corte resultante.
Para el fresado, la relación programada de avance es:
Velocidad de avance (mm/min) = avance por diente (mm/diente) × velocidad del husillo (rev/min) × número de dientes de corte efectivos. [7]
Considere una fresa hipotética de cuatro dientes a 6,000 rpm y 0.04 mm por diente. El avance correspondiente es 0.04 × 6,000 × 4 = 960 mm/min. Si la velocidad del husillo se reduce a 3,000 rpm mientras el avance se mantiene en 960 mm/min, el avance programado por diente pasa a ser 0.08 mm. Se duplica.
Estos números ilustran la relación, no los ajustes recomendados. El espesor real de la viruta también depende de la participación y de la geometría de la fresa. El ejemplo explica por qué la indicación «reducir la velocidad del husillo» es incompleta: otras condiciones pueden cambiar en una dirección desfavorable. Asimismo, reducir excesivamente el avance puede provocar rozamiento en lugar de resolver un problema de vibraciones. Investigue el montaje, la participación y el soporte de la pieza antes de tratar una modificación individual como una solución universal. [4]
Proporcione una trayectoria para las virutas y el fluido adecuado
La selección de herramientas incluye lo que sucede con el material una vez que se convierte en viruta. Un bolsillo rodeado por elementos de sujeción tiene una trayectoria de salida distinta a la de un borde abierto. Busque lugares donde las virutas puedan quedar atrapadas, ser recortadas o depositarse sobre los puntos de contacto de localización durante la carga. La ubicación de la boquilla debe evaluarse con el portaherramientas y las abrazaderas reales presentes.
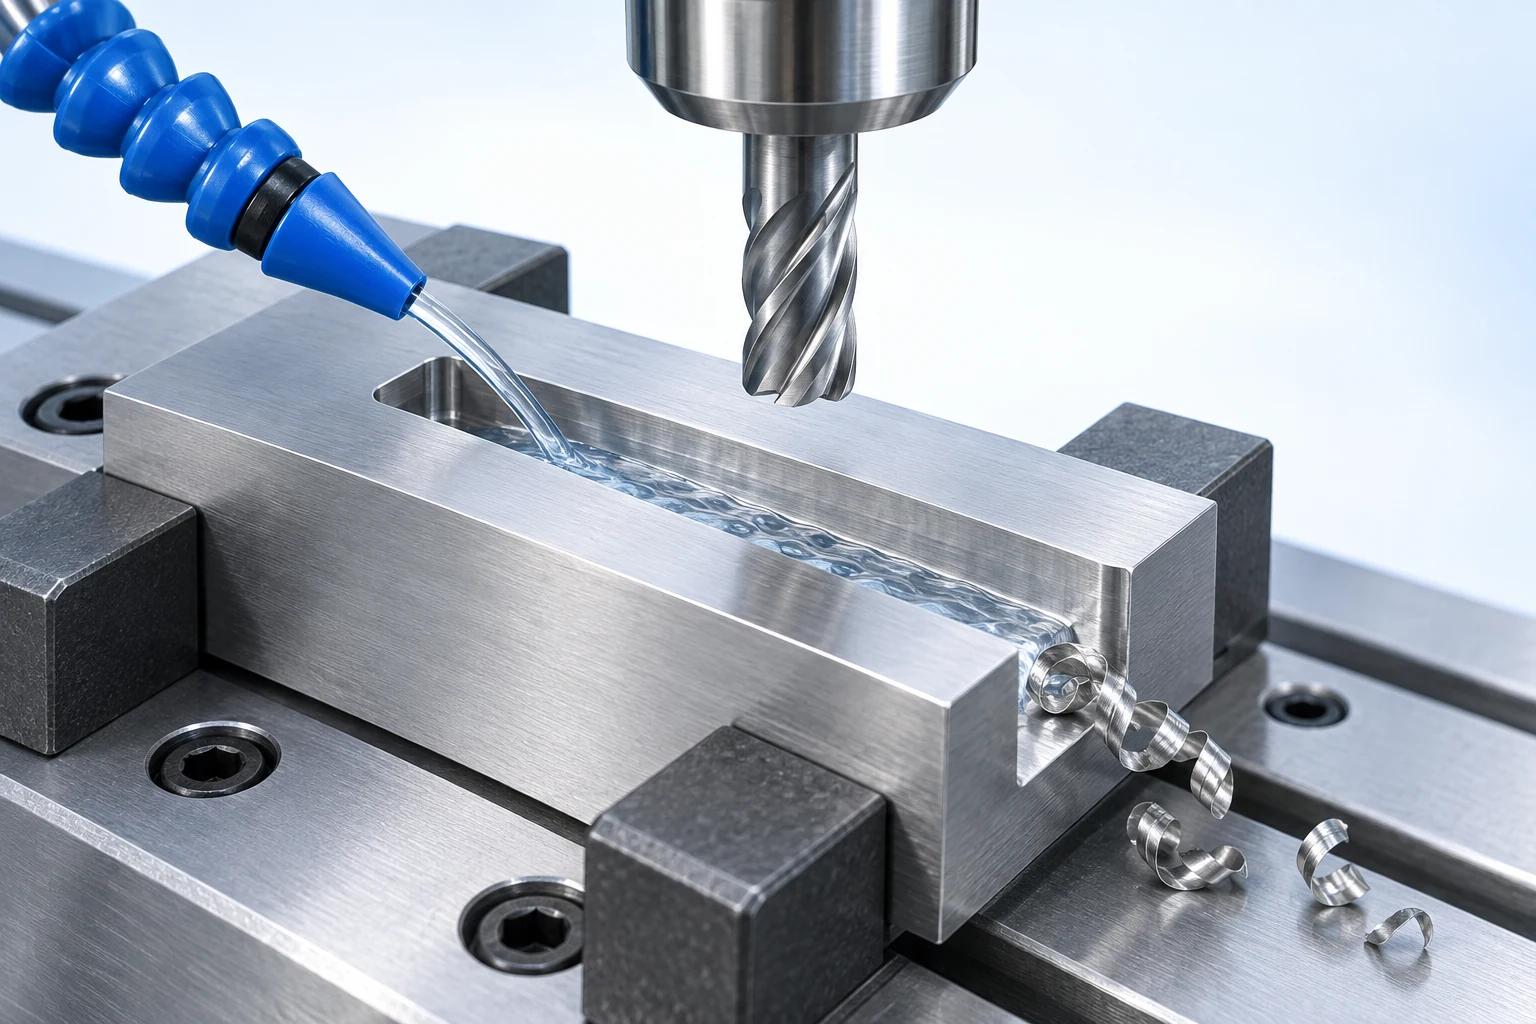
Más refrigerante no es una solución universal. En el fresado interrumpido, el ciclo térmico es determinante, y una estrategia inadecuada de corte húmedo puede contribuir al agrietamiento térmico. Otras aplicaciones con distintos materiales y acabados se benefician de la lubricación, la refrigeración o una evacuación mejorada de virutas. Siga las indicaciones específicas para la herramienta, el material y la operación seleccionadas, y luego confirme que el fluido pueda llegar efectivamente a la zona de trabajo. Sandvik Coromant analiza estas condiciones contrapuestas en Fresado en seco o con fluido de corte. [8]
El montaje debe permitir una limpieza y reposición prácticas entre piezas. Un problema de control de virutas puede convertirse en un problema de localización durante la siguiente carga, incluso si el ciclo de mecanizado de la pieza anterior parecía normal.
Planifique el acceso durante toda la secuencia de mecanizado
Un montaje debe funcionar tras haberse eliminado el material en bruto, no solo cuando se sujeta inicialmente el lingote. El desbaste puede eliminar la superficie prevista para una sujeción posterior. El acabado de una pared exterior puede exponer las mordazas al siguiente recorrido de herramienta. Las características en la cara posterior pueden requerir un segundo montaje, incluso cuando la mayor parte de la pieza sea accesible desde arriba.
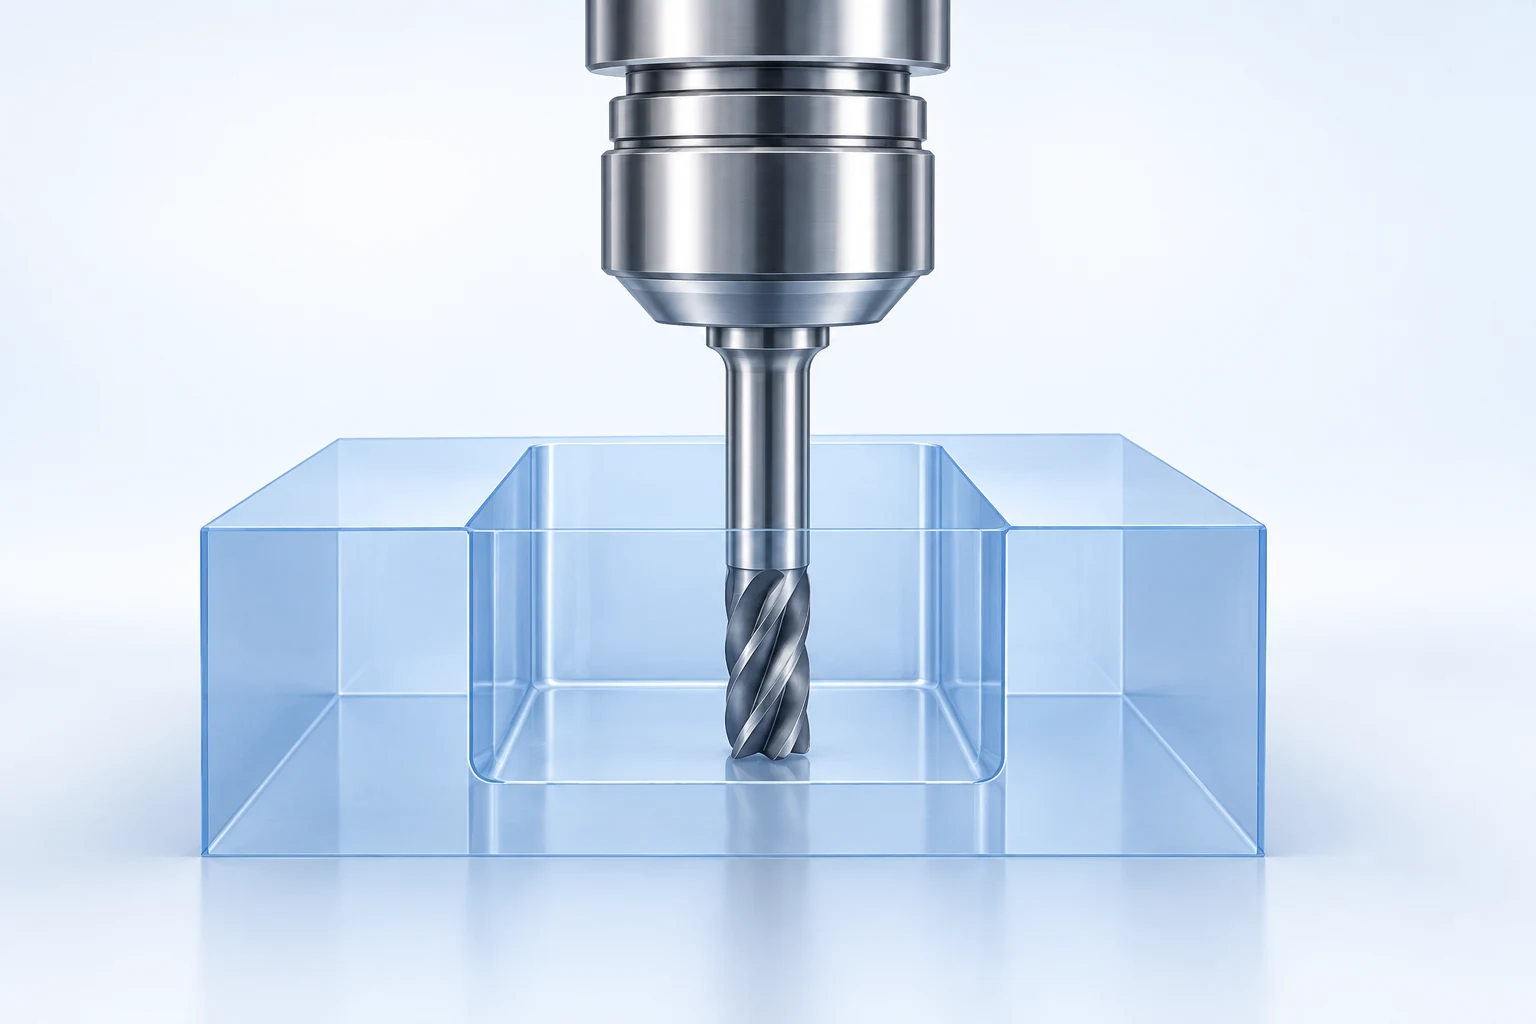
CAM la verificación debe utilizar el conjunto de herramientas previsto, la pieza en bruto y la geometría de la fijación, incluyendo el movimiento de la máquina allí donde el software lo soporte. Autodesk distingue la simulación de la trayectoria de herramienta de la verificación que involucra la cinemática y la configuración de la máquina. La ausencia de abrazaderas o un modelo inexacto del portaherramientas deja lagunas en la comprobación. [9]
Un modelo libre de colisiones no demuestra la sujeción física, la estabilidad durante el corte ni la precisión final. Responde a una pregunta de geometría y movimiento dentro del alcance del modelo. El proceso sigue requiriendo un esquema válido de localización y un método para mantener las relaciones requeridas entre distintos montajes. Nuestra guía de selección de procesos de mecanizado vincula esas operaciones con otros pasos de fabricación.
Medir la herramienta, localizar la pieza y verificar el resultado
El ajuste de herramienta establece magnitudes como la longitud, el radio o el diámetro de la herramienta; los sistemas adecuados también pueden detectar herramientas rotas. La exploración de la pieza en bruto puede determinar su posición y medir características seleccionadas. Estas funciones cumplen propósitos distintos, tal como describen las referencias de Renishaw sobre ajuste de herramientas y exploración. [10]
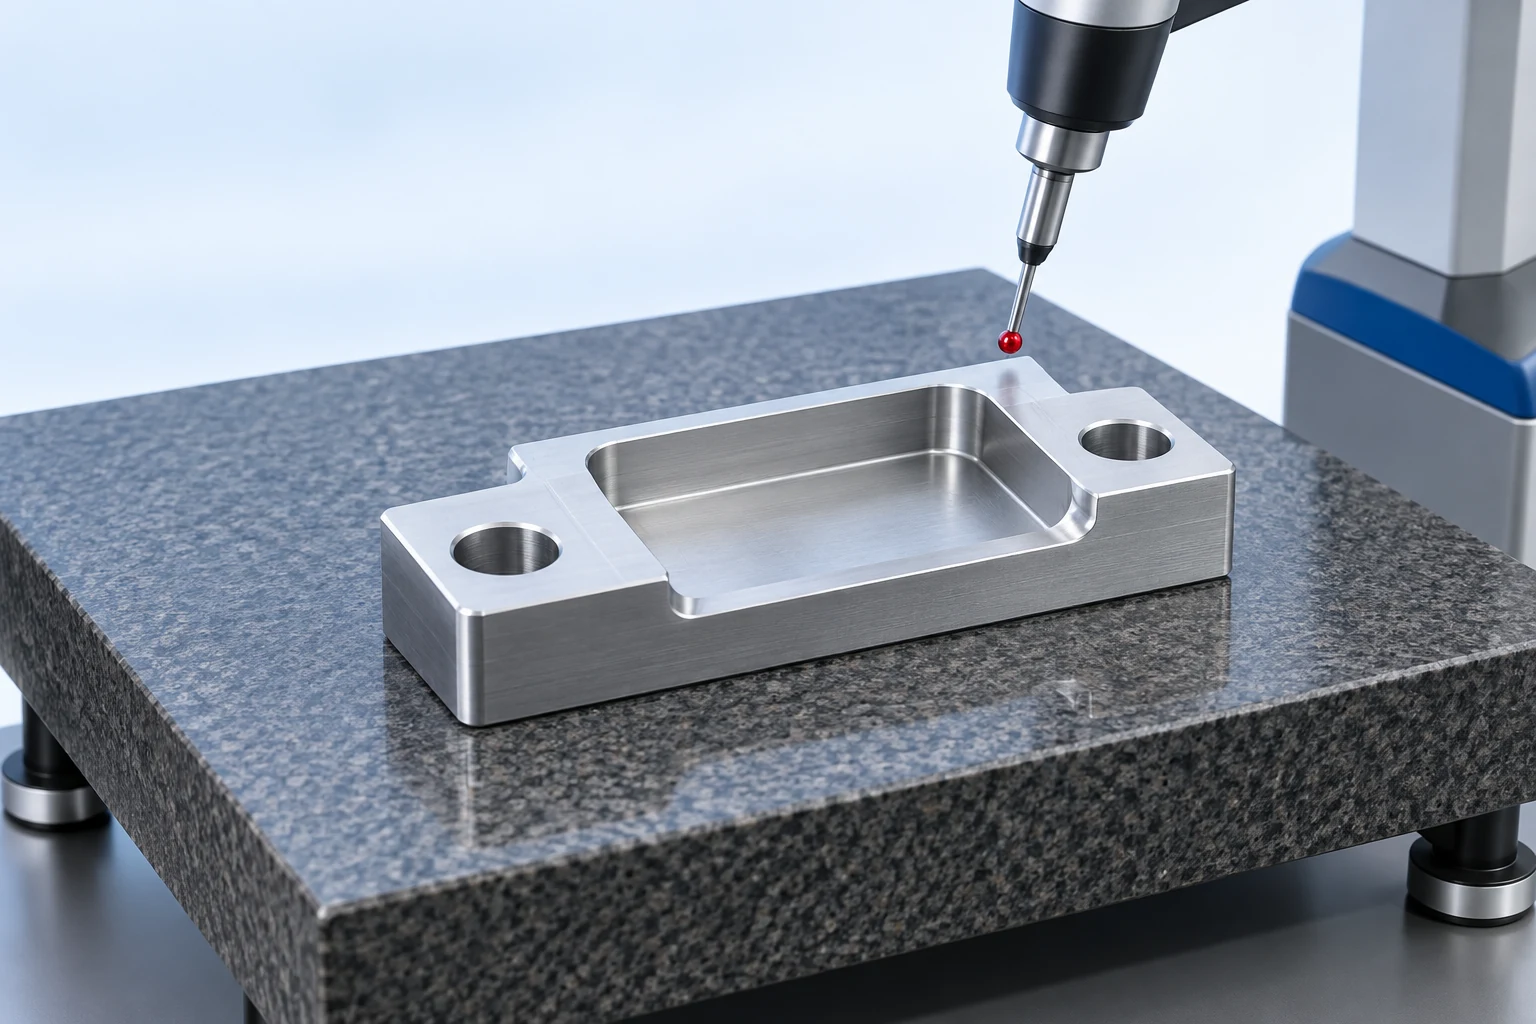
Un desplazamiento de herramienta correcto no garantiza que la pieza esté correctamente localizada, y un origen de trabajo determinado mediante exploración no prueba que permanezca bien asentada durante el mecanizado. La aceptación debe abordar las dimensiones, las relaciones geométricas y los requisitos superficiales del plano, utilizando un plan de medición adecuado.
Para un componente flexible, considere su estado durante la medición. Una pared o base mantenida plana durante el mecanizado puede cambiar de forma tras su liberación. Cuando el plano exige la evaluación en condición sin restricciones, las mediciones realizadas únicamente mientras la pieza está fijada pueden pasar por alto el resultado relevante. Por el contrario, una condición de restricción expresamente especificada debe respetarse. La condición de medición debe figurar en el plan, junto con la característica que se está verificando.
Ejemplo: planificar una ménsula escalonada como un trabajo completo
Considere un soporte rectangular hipotético con un hueco central en la parte superior, dos almohadillas elevadas en los extremos y dos orificios de fijación avellanados desde la cara inferior. Suponga que la cara inferior acabada es la referencia principal de montaje, mientras que un lado y un extremo proporcionan las referencias restantes de ubicación. Las relaciones importantes incluyen la altura de las almohadillas superiores respecto a la cara inferior, la posición del hueco y la alineación entre cada orificio de fijación y su avellanado.
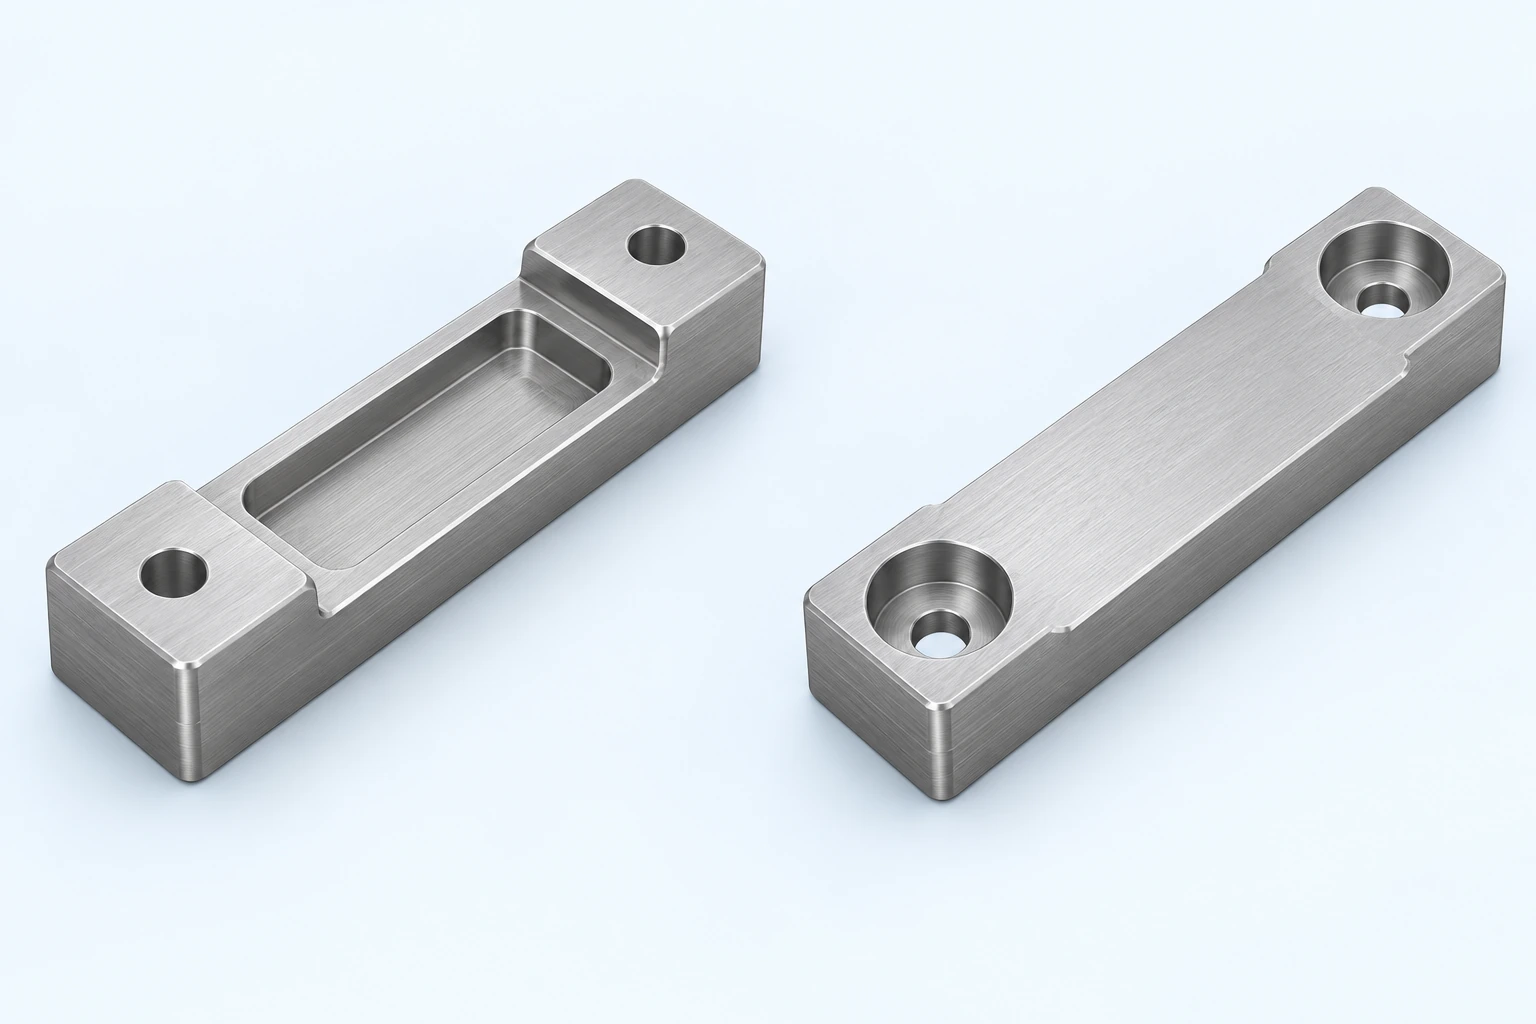
Primera configuración: crear las referencias necesarias tras el volteo.
Comience con el material en bruto dejando una banda de sujeción utilizable para la primera configuración en la mordaza. Oriente la cara inferior futura hacia arriba. Fresado de esa superficie de montaje, mecanizado de los avellanados accesibles y de los orificios pasantes, y establecimiento de las porciones accesibles del lado y del extremo que servirán como referencias de ubicación para la siguiente operación. El material en bruto y las trayectorias de herramienta deben dejar suficiente contacto para mantener la sujeción actual hasta que finalice el mecanizado en esta orientación.
Antes de liberar la pieza, verifique que las nuevas superficies de referencia sean utilizables y que las características de la cara inferior estén completas. Una rebaba en un borde o una viruta atrapada durante la siguiente carga pueden invalidar una transferencia de lo contrario razonable. Una cara de referencia no necesita estar pulida estéticamente, pero debe cumplir con el requisito aplicable del plano y garantizar el contacto previsto.
Segunda configuración: asentar la cara de montaje y exponer la parte superior.
Voltee la pieza sobre soportes que contacten áreas sanas de la cara inferior acabada. Proporcione despeje debajo de los avellanados y elimine las rebabas de las superficies de ubicación, para que la pieza descanse sobre sus soportes previstos. Ubique la pieza contra el lado y el extremo ya preparados. Las mordazas deben sujetar las zonas laterales restantes robustas, dejando accesibles las almohadillas superiores, el hueco central y el acceso de la herramienta; las mordazas conformadas constituyen una opción si las mordazas estándar no permiten esto.
Ahora complete las almohadillas superiores y el hueco central utilizando la cara inferior acabada como referencia de altura. Esto hace explícita la relación crítica entre la cara de montaje y la geometría superior. Esta configuración no es adecuada si el mecanizado del hueco elimina material necesario para resistir los cortes restantes. Sus soportes deben contactar zonas sólidas de la cara inferior que permanezcan intactas durante toda esta operación. Dichos conflictos requieren un cambio en la secuencia o en la fijación, no simplemente un desplazamiento distinto de trabajo.
Asigne herramientas e inspección a características específicas.
Utilice el área abierta del bolsillo, su geometría de esquina y su profundidad para asignar las herramientas de desbaste y acabado. Una fresa de acabado más pequeña puede alcanzar las esquinas dejadas por la herramienta de desbaste, pero su portaherramientas aún necesita holgura por encima del bolsillo. Los avellanados se mecanizaron con la cara inferior orientada hacia arriba en la primera configuración. La trayectoria obtiene la dirección de aproximación requerida al orientar esa cara hacia el husillo; una mayor proyección en una herramienta recta convencional no proporcionaría el mismo acceso desde la cara opuesta.
La inspección final debe evaluar las relaciones del componente terminado, no solo las dimensiones individuales de las trayectorias de herramienta. Verifique la altura de la superficie superior (top-pad) respecto a la cara de montaje, la ubicación requerida del bolsillo y la relación entre los orificios de montaje y los avellanados, utilizando como referencia los elementos indicados en el plano. Si la primera pieza aceptada pasa dicha verificación, eso valida el resultado observado; sin embargo, las repeticiones de carga y los cambios de herramienta siguen requiriendo los controles descritos a continuación.
Una cotización útil distingue claramente los requisitos de la pieza y las herramientas reutilizables propuestas. Proporcione el plano, el estado del material, las cantidades y las necesidades de aceptación pertinentes; la CNC lista de verificación para la cotización de mecanizado RFQ cubre dicha entrega. Para este soporte, la discusión valiosa versa sobre qué contactos y superficies de referencia garantizan la fiabilidad de ambas operaciones, y qué trabajo de fijación puede reutilizarse en el próximo pedido.
Mantenga la configuración consistente más allá de la primera pieza
La producción repetida introduce cambios que una verificación inicial de aceptación no puede cubrir. Cargar una nueva pieza en bruto, reinstalar las mordazas y reemplazar una herramienta de corte son eventos distintos. Cada uno puede afectar una parte diferente de la configuración, por lo que una única instrucción como «reutilice los desplazamientos» resulta insuficiente.
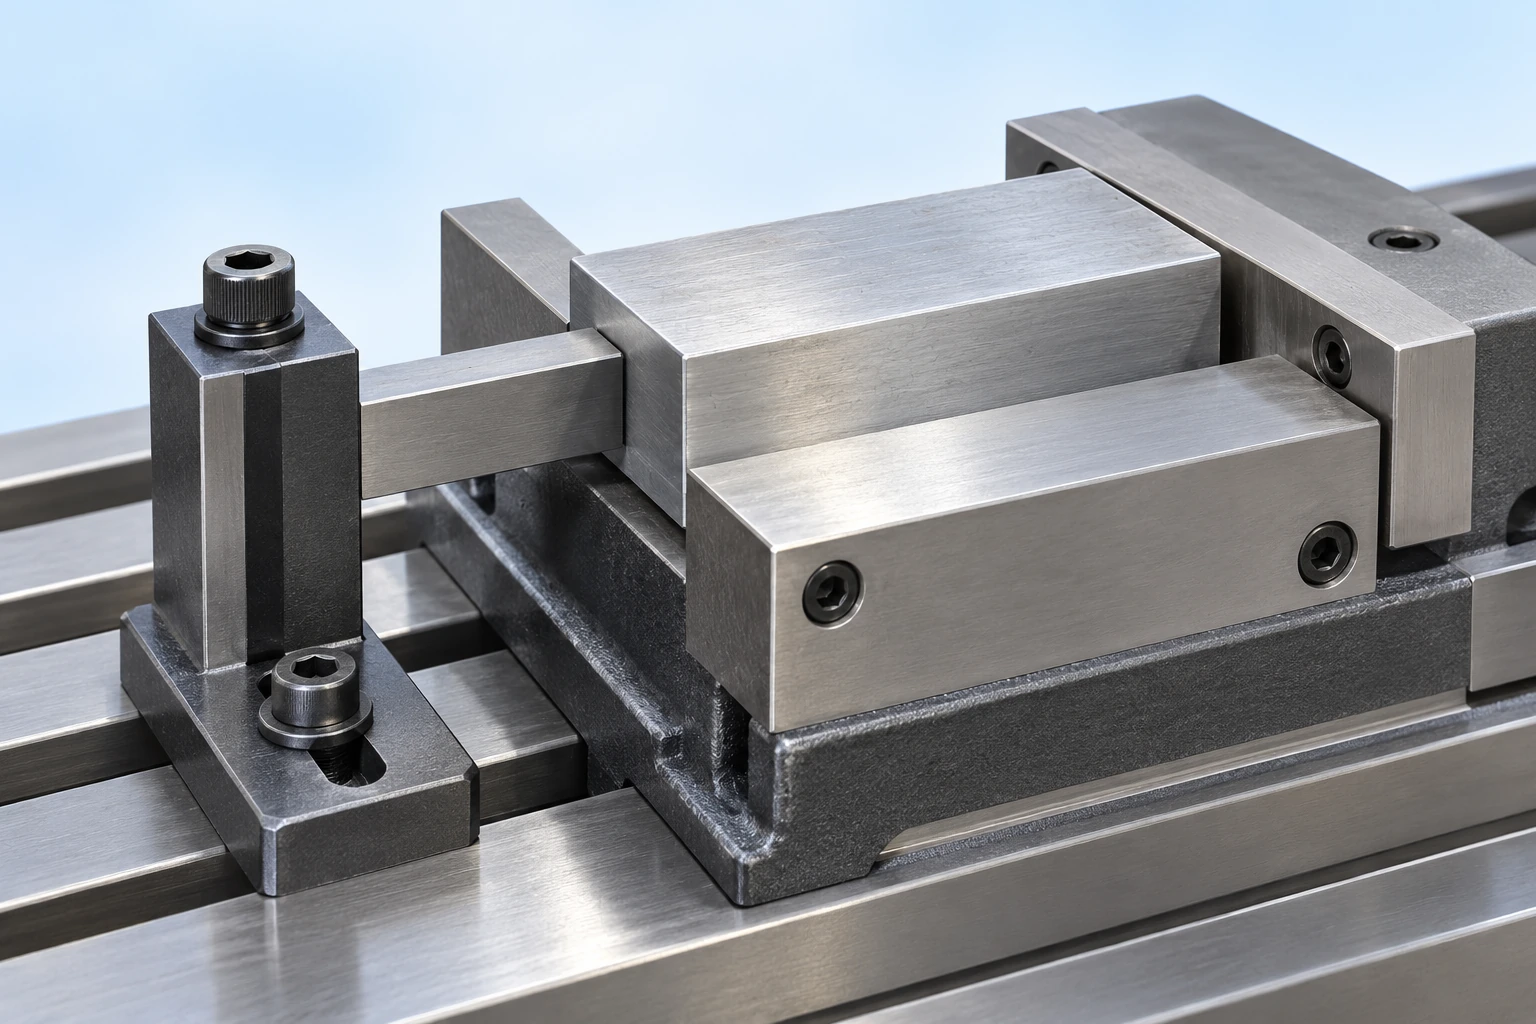
- Carga de otra pieza en bruto: identifique claramente los contactos de localización y la posición del tope, y manténgalos libres de obstáculos. La pieza debe coincidir con las referencias previstas antes de iniciar el mecanizado.
- Reinstalación de mordazas o una fijación: verifique nuevamente la ubicación, en lugar de asumir que el origen de trabajo guardado sigue siendo válido. El registro almacenado de la configuración debe identificar la revisión de las mordazas o la fijación, así como las características de referencia que utiliza.
- Sustitución de una herramienta: verifique las magnitudes afectadas por ese cambio, como la longitud ensamblada y el radio de corte, antes de confiar en los desplazamientos anteriores. El uso de la misma herramienta del catálogo y la misma posición en la torreta o en el magazine no garantiza una geometría ensamblada idéntica.
Las recomendaciones de Renishaw sobre la configuración de herramientas identifican el desgaste, las herramientas dañadas, la geometría incorrecta y las interfaces contaminadas como causas distintas de errores de mecanizado. [13]
Los patrones de medición pueden orientar la investigación. Un desplazamiento que afecta varias características fabricadas con distintas herramientas sugiere verificar los desplazamientos de ubicación y de pieza; un cambio gradual en una característica mecanizada con una sola herramienta sugiere revisar dicha herramienta y su comportamiento de corte. Ninguno de estos patrones demuestra la causa. Compare las mediciones con el conjunto de herramienta, su asiento y las condiciones del proceso antes de aplicar cualquier compensación.
Establezca la frecuencia de inspección y los límites de intervención según el riesgo del componente y la estabilidad demostrada del proceso. Las recomendaciones de control de procesos de Renishaw utilizan límites de compensación definidos y alarmas, en lugar de cambios ilimitados en los desplazamientos. Un desplazamiento de herramienta debe corregir un cambio comprendido y admisible; no debe ocultar un filo dañado ni una pieza que se mueva dentro de la fijación. [14]
Preguntas frecuentes sobre herramientas y dispositivos de sujeción
¿Debe un comprador especificar una marca determinada de herramienta de corte?
Normalmente el plano debe establecer el resultado requerido, dejando la selección de la herramienta al plan de fabricación. Un proceso validado, un requisito contractual o una calificación controlada pueden exigir una herramienta específica. Haga explícita dicha restricción, en lugar de asumir que una marca preferida es necesaria para todo proceso adecuado.
¿Quién es propietario de un dispositivo de sujeción facturado por separado en un pedido?
Una línea de facturación independiente para utillaje no resuelve cuestiones de propiedad, almacenamiento, mantenimiento ni derechos de transferencia. Estos son términos comerciales que deben acordarse con el proveedor. Asimismo, aclare si el artículo cotizado corresponde a un dispositivo de sujeción dedicado, mordazas reemplazables, herramientas de corte consumibles o trabajo de ingeniería; la misma denominación puede cubrir entregables distintos.
¿Puede reutilizarse la misma configuración para otro material?
En ocasiones, el esquema geométrico y de ubicación sigue siendo útil, pero pueden cambiar las herramientas de corte, las cargas, el comportamiento de las virutas y las marcas de contacto permitidas. Trate el nuevo material y su estado como un cambio de proceso que requiere revisión. Un modelo CAD inalterado no es suficiente para aprobar la antigua configuración de mecanizado.
Referencias técnicas
- Harvey Performance, La anatomía de una fresa de extremo — perfiles de herramienta, espacio entre dientes y definiciones de longitud.
- Sandvik Coromant, Cómo elegir la plaquita de torneado correcta — geometría de la plaquita y selección según la aplicación.
- BIG DAISHOWA, CNC Portaherramientas — interfaces de husillo, sistemas de sujeción y compatibilidad de retención.
- Sandvik Coromant, Cómo reducir las vibraciones en el fresado — rigidez del montaje e interacciones con las condiciones de corte.
- Carr Lane, Guía para la localización y los principios de sujeción& — localización, soporte, evacuación de virutas y sujeción.
- Jergens, 5 Centro de conocimiento sobre ejes — Visión general — sujeción modular y acceso.
- Sandvik Coromant, Fórmulas y definiciones para el fresado — MÉTRICO, H79 — relación entre la velocidad de avance programada y otros parámetros.
- Sandvik Coromant, Fresado en seco o con fluido de corte — corte interrumpido y uso de fluido dependiente de la aplicación.
- Autodesk Fusion, Simulación para fabricación — alcance de la verificación y configuración de la máquina.
- Renishaw, Tecnología de ajuste de herramientas y Sistemas de palpado y medición de herramientas para máquinas-herramienta — funciones de medición de herramientas y piezas.
- BIG DAISHOWA, Portaherramientas hidráulicos, Portaherramientas por contracción térmica y Catálogo general del sistema integral de herramientas, Vol. 10 — métodos de cambio, acceso reducido y diseño mecánico de portafresas.
- REGO-FIX, Sistema ER y Portafresa ER flotante — folleto con instrucciones de montaje ER: componentes compatibles y montaje de portafresa y tuerca.
- Renishaw, Ajustadores de herramientas y detectores de herramientas rotas — comprobación de geometría, desgaste y daños en la herramienta.
- Renishaw, IPC — Control inteligente de procesos — compensación basada en mediciones y límites definidos de intervención.



