Sur cette page
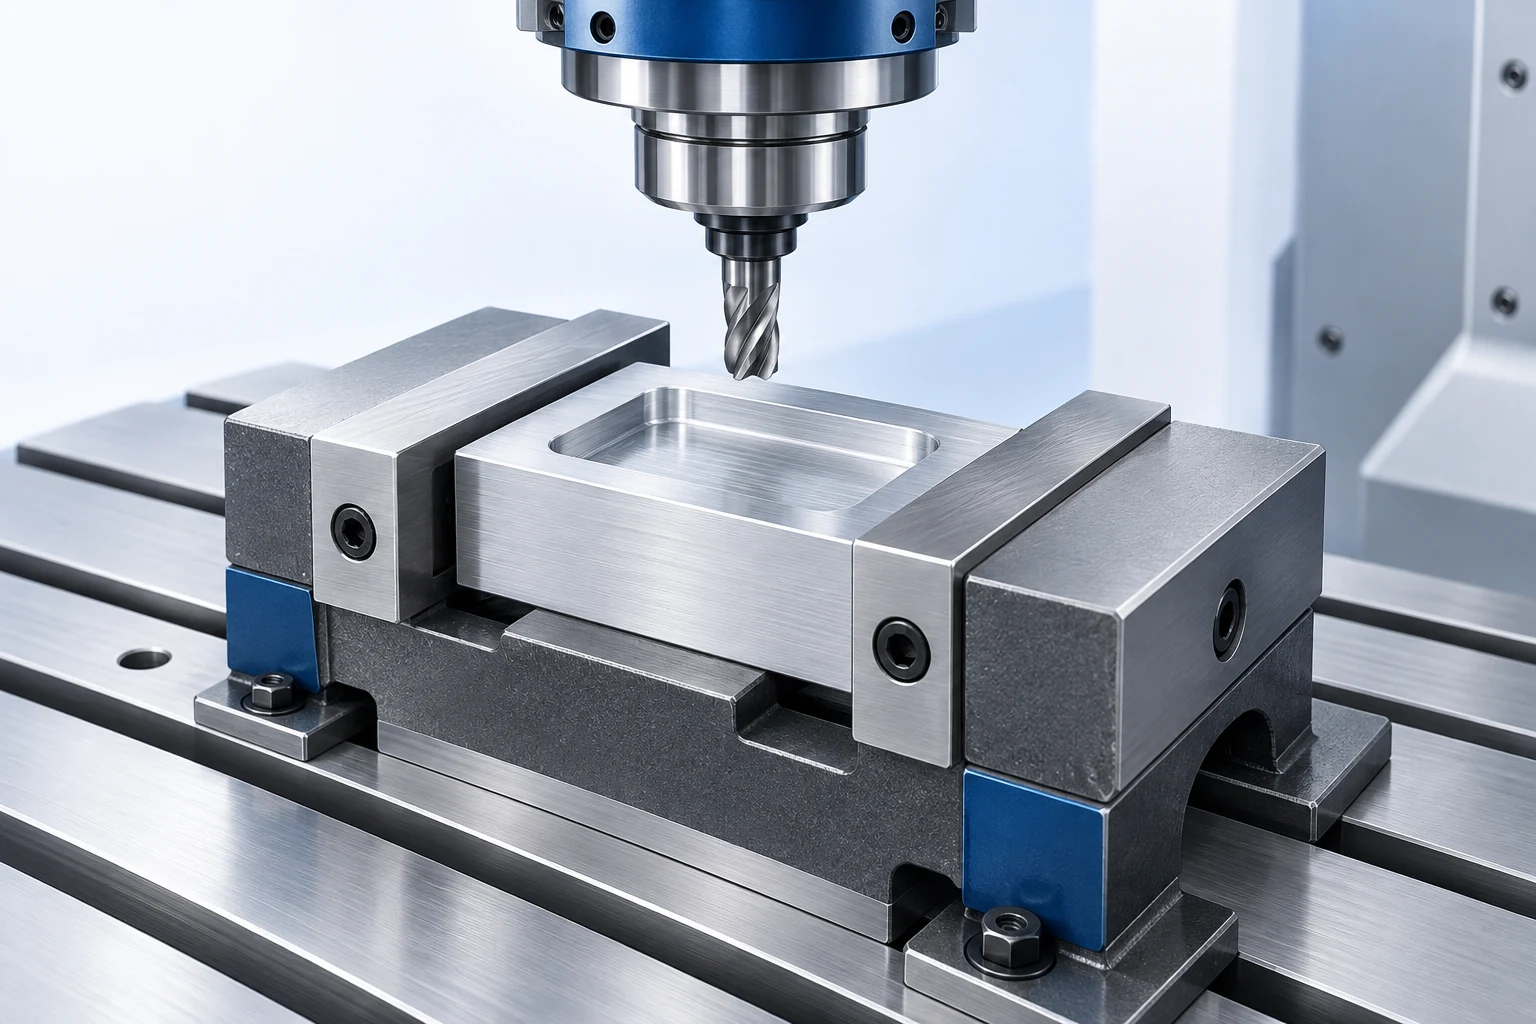
CNC Outils et systèmes de serrage constituent le lien entre le mouvement de la machine et la pièce finie. Les outils coupants enlèvent la matière ; les porte-outils les relient à la machine ; les systèmes de serrage positionnent, soutiennent et immobilisent la pièce. Même une fraise adaptée peut produire un mauvais résultat si son porte-outil est trop encombrant pour atteindre la zone à usiner, si la pièce se déplace sous charge ou si des copeaux empêchent son positionnement correct.
Le choix pratique est donc un montage complet. Ce guide explique comment évaluer ce montage, comparer les méthodes de serrage courantes, et relier les conditions de coupe à l’accessibilité et à l’inspection. Il s’adresse aux ingénieurs et acheteurs qui examinent une méthode de fabrication proposée, ainsi qu’aux lecteurs souhaitant comprendre pourquoi la même machine peut nécessiter des outillages différents selon les pièces.
Que comprend un système d’outillage CNC ?
Le terme « outillage » peut désigner uniquement les outils coupants ou, plus largement, l’ensemble des équipements de production. Lors d’un devis, précisez ce que ce terme englobe. Une plaquette interchangeable, un outil profilé sur mesure, une paire de mors usinés et un dispositif de serrage dédié constituent des achats distincts, avec des implications différentes en termes de remplacement et de réutilisation.
Analysez les liaisons dans l’ordre suivant : broche ou tourelle de la machine, porte-outil, arête coupante, pièce, dispositif de serrage, table de machine ou broche de travail. Chaque liaison doit assurer le jeu requis, l’accessibilité et la résistance aux efforts de coupe. Les mesures permettent ensuite de vérifier si les caractéristiques obtenues respectent le dessin. Ni une fraise coûteuse ni une spécification précise de la machine ne garantissent à elles seules les performances de l’ensemble de cette chaîne.
Commencez par la caractéristique à réaliser et l’opération d’usinage
Une poche, un trou percé et un diamètre extérieur tourné nécessitent des actions de coupe différentes. En fraisage conventionnel, la fraise tourne ; en tournage conventionnel, la pièce tourne contre un outil fixé dans la tourelle. Les machines équipées d’outils motorisés peuvent combiner plusieurs opérations, mais chaque outil individuel doit toutefois convenir à la coupe à réaliser. Notre explication de comment fonctionne le fraisage CNC développe plus en détail le mouvement de fraisage.
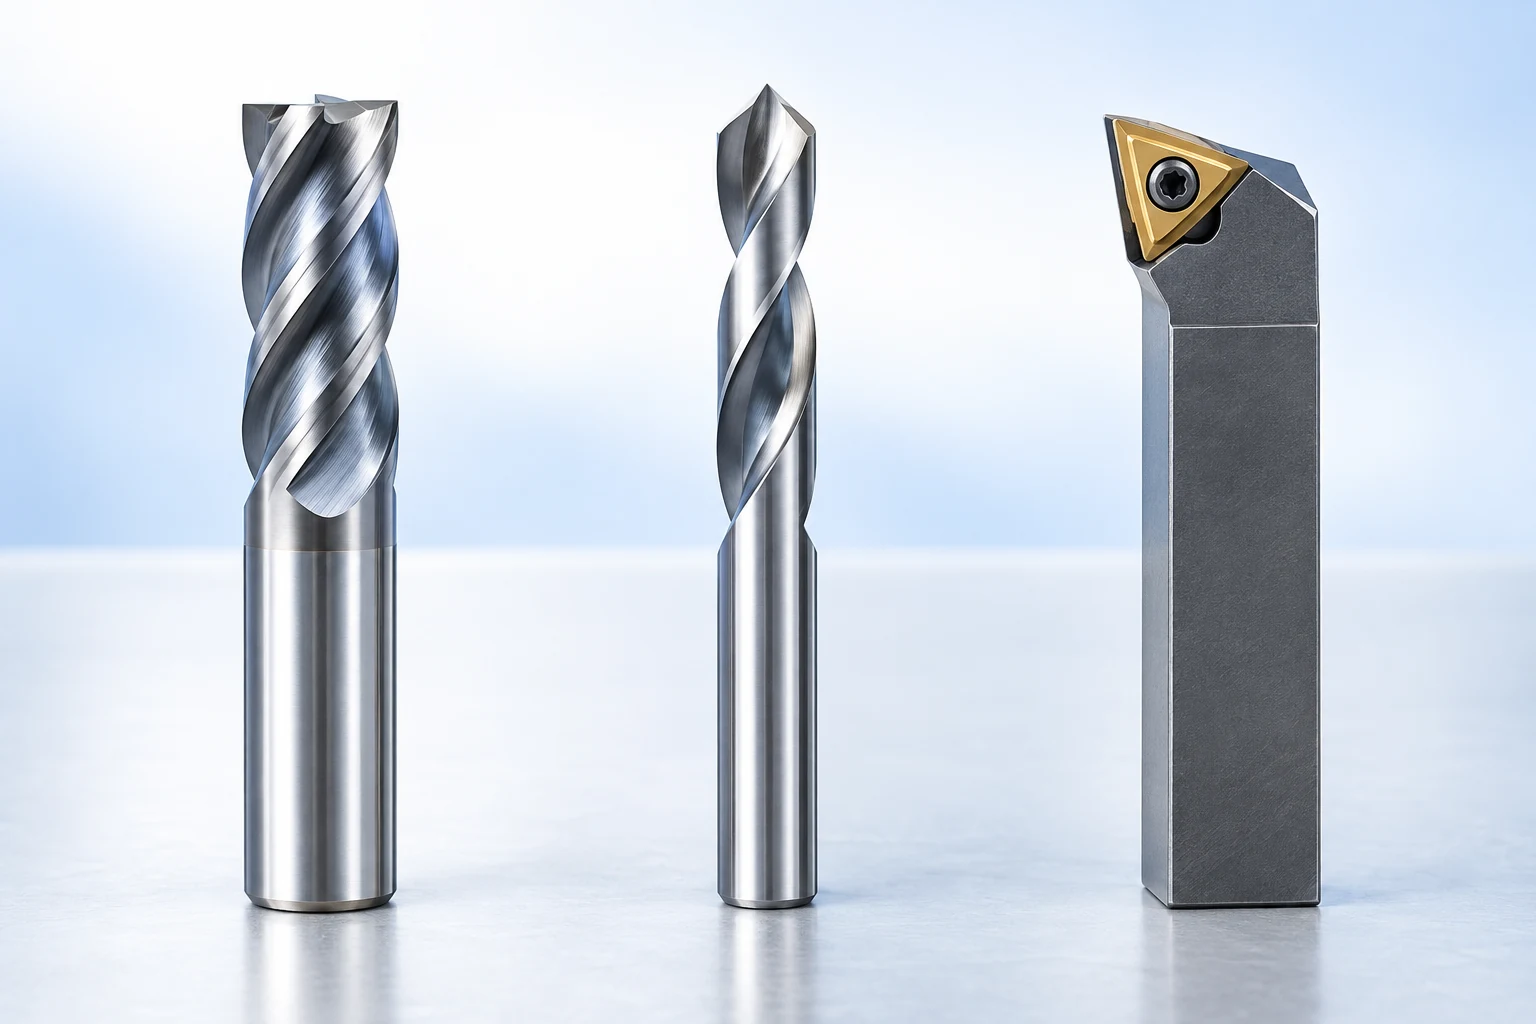
Pour le fraisage, distinguez le profil de bout, le diamètre de coupe, l’arrangement des dents et la longueur utile de coupe. Un profil à bout carré et un profil sphérique produisent des géométries de contact différentes. Les dents offrent également de l’espace pour l’évacuation des copeaux ; ainsi, augmenter le nombre d’arêtes de coupe n’est pas automatiquement une amélioration. L’article de Harvey Performance L’anatomie d’une fraise explique ces caractéristiques distinctes. [1]
La désignation du matériau et son état doivent figurer dans cette décision. Le terme « acier » est insuffisant pour déterminer si une fraise ou un plaquette est adaptée. L’opération, l’alliage ainsi que la dureté ou l’état après traitement thermique influencent les recommandations relatives à l’outil. Pour une plaquette de tournage, la forme, la nuance, le brise-copeaux et le rayon de raccordement doivent être compatibles entre eux ; une géométrie destinée à l’usinage de finition ne doit pas être présumée adaptée à une coupe interrompue lourde uniquement parce qu’elle s’insère dans le porte-plaquette. [2]
Une première comparaison utile consiste à examiner une poche large comportant un petit congé interne. Un outil de plus grand diamètre peut enlever efficacement la matière dans les zones dégagées, tandis qu’un outil plus petit est nécessaire pour finir le congé. Choisir systématiquement l’outil plus petit pour chaque passe permet de résoudre les problèmes d’accès, mais au détriment d’un ébauchage moins efficace. Se contenter uniquement de l’outil plus grand laisse le congé inachevé. C’est pourquoi la liste des outils doit préciser la fonction de chacun d’eux, et non se limiter à énumérer leurs diamètres.
La profondeur introduit une contrainte supplémentaire. L’outil doit pouvoir atteindre la surface requise sans que sa partie non coupante (le fût) ne frotte contre une paroi adjacente. Augmenter la longueur totale de l’outil ne garantit pas cet espace libre. Évaluez la partie active coupante ainsi que toute gorge de dégagement présente sur le fût, en tenant compte de l’ensemble de la trajectoire d’approche et de retrait, y compris la matière restante avant l’opération de finition.
Vérifiez le porte-outil, la portée et l’interface machine.
Le porte-outil remplit deux fonctions distinctes : se connecter à la machine et maintenir l’outil de coupe. CAT, BT et HSK désignent des familles d’interfaces côté machine ; les mandrins à cône, hydrauliques, à serrage par rétraction thermique et mécaniques pour fraisage décrivent différentes configurations de maintien de l’outil. Un diamètre de queue compatible à lui seul ne garantit pas la compatibilité. L’interface de la broche, les éléments de retenue (le cas échéant), la queue de l’outil ainsi que les limites d’assemblage doivent respecter les spécifications applicables de la machine et du porte-outil. [3]
Choisissez l’assemblage en fonction des exigences d’accès à la caractéristique à usiner. La fraise peut atteindre le fond d’une poche tandis que le porte-outil heurterait son rebord. Allonger la fraise peut créer un dégagement, mais modifie également la rigidité de l’assemblage et son comportement vibratoire. Les recommandations de fraisage de Sandvik Coromant privilégient des assemblages courts et rigides, et considèrent la machine, la pièce à usiner et le dispositif de serrage comme des sources potentielles de vibrations. [4]
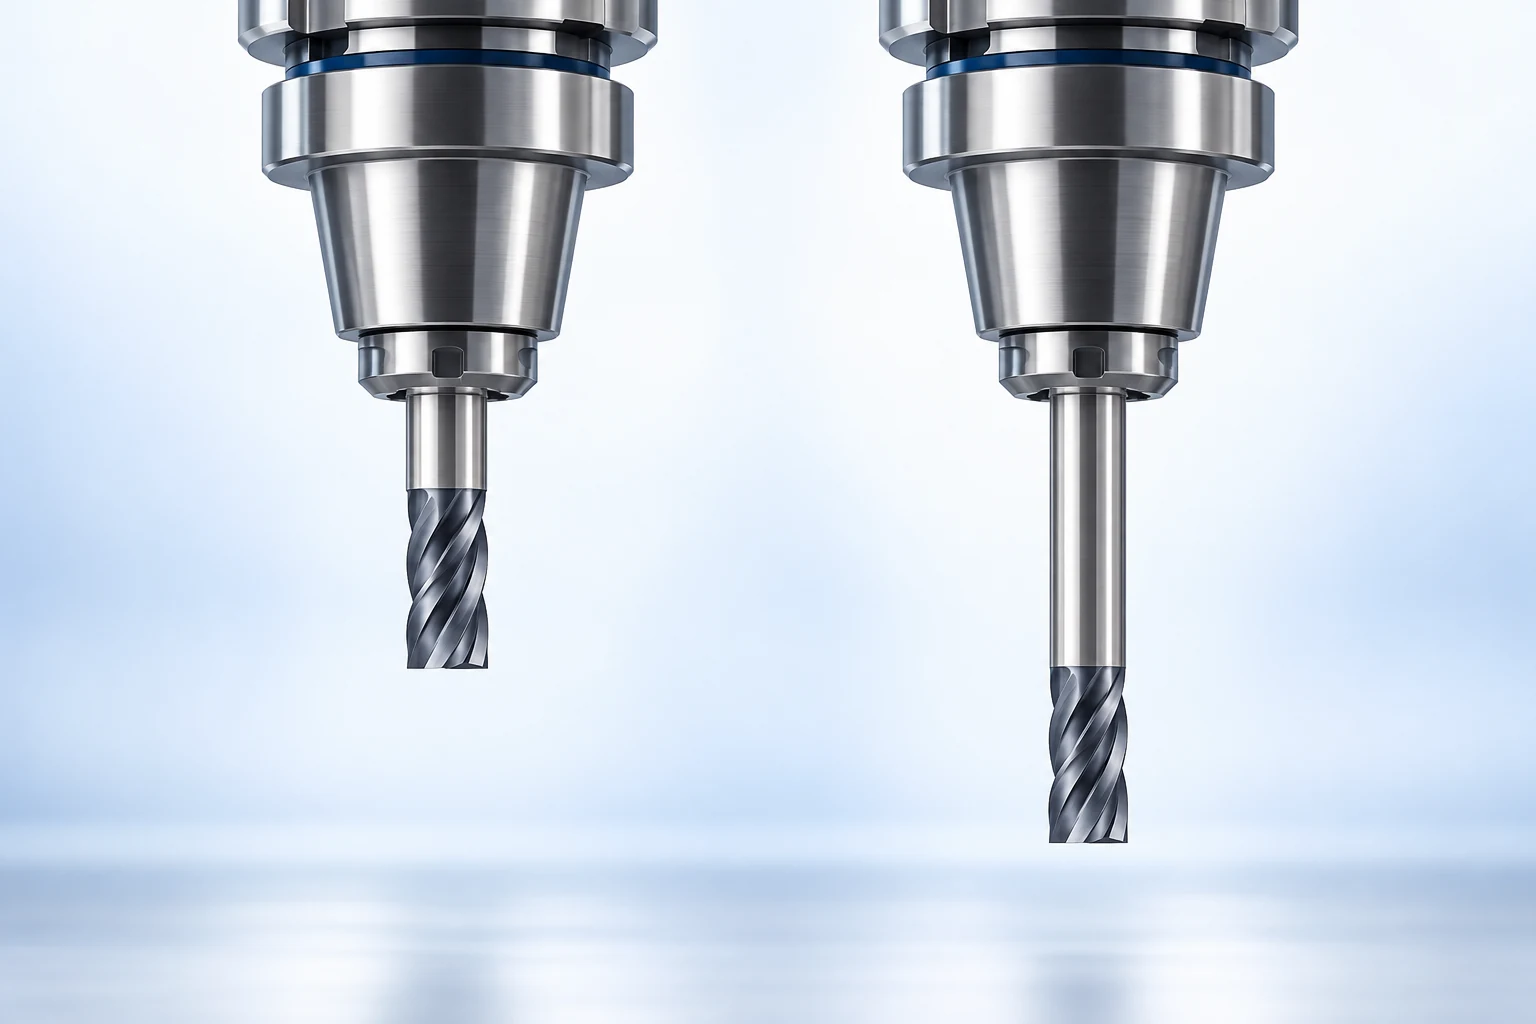
Ne confondez pas la longueur totale avec la longueur de coupe. Un col affaibli peut assurer un dégagement par rapport à la paroi sous le porte-outil, sans ajouter de tranchants. Vérifiez quelle section de l’outil peut effectivement entrer en contact avec la pièce usinée. La géométrie complète de l’ensemble doit être prise en compte lors de la planification de l’usinage. [1]
Le battement et l’équilibrage répondent également à des questions différentes. Le battement concerne la façon dont l’outil tourne par rapport à son axe théorique ; l’équilibrage concerne la répartition de la masse pendant la rotation. Une désignation d’équilibrage à elle seule ne garantit pas un battement acceptable au niveau des tranchants. La sélection doit également tenir compte des exigences de serrage et de la compatibilité avec les passages de liquide de coupe. Les courses machines, les caractéristiques de la broche et les limites de changement d’outils restent des vérifications distinctes, traitées dans notre CNC guide dédié aux centres d’usinage.
Choisissez un système de serrage adapté à la contrainte réelle.
Les différentes familles de porte-outils résolvent des problèmes pratiques distincts. Utilisez les contraintes pratiques ci-dessous pour affiner votre choix. Le produit retenu doit toutefois présenter l’interface appropriée, une compatibilité de queue correcte et respecter ses limites de fonctionnement. [11]
- Mandrin à cône élastique : différents cônes élastiques compatibles permettent de serrer des queues d’outils de diamètres variés. Associez la plage de diamètres acceptée par le cône élastique et son montage, et prévoyez un jeu suffisant pour l’écrou de serrage.
- Porte-outil hydraulique : les changements d’outils à l’aide d’une clé évitent l’utilisation d’une station de chauffage. Toutefois, les tailles de queue disponibles, les éventuelles exigences relatives aux manchons et l’encombrement global du porte-outil limitent encore le choix.
- Porte-outil à serrage par rétraction thermique : une conception fine peut améliorer l’accès à proximité d’une paroi. Ce système exige une queue d’outil compatible, un équipement de chauffage adapté et une procédure de changement d’outil appropriée.
- Mandrin de fraisage mécanique : évaluez la capacité de serrage du mandrin sélectionné, sa compatibilité avec les outils et le dégagement offert par son corps pour l’opération de fraisage. Le simple nom de la famille ne garantit pas son adéquation à une coupe exigeante.
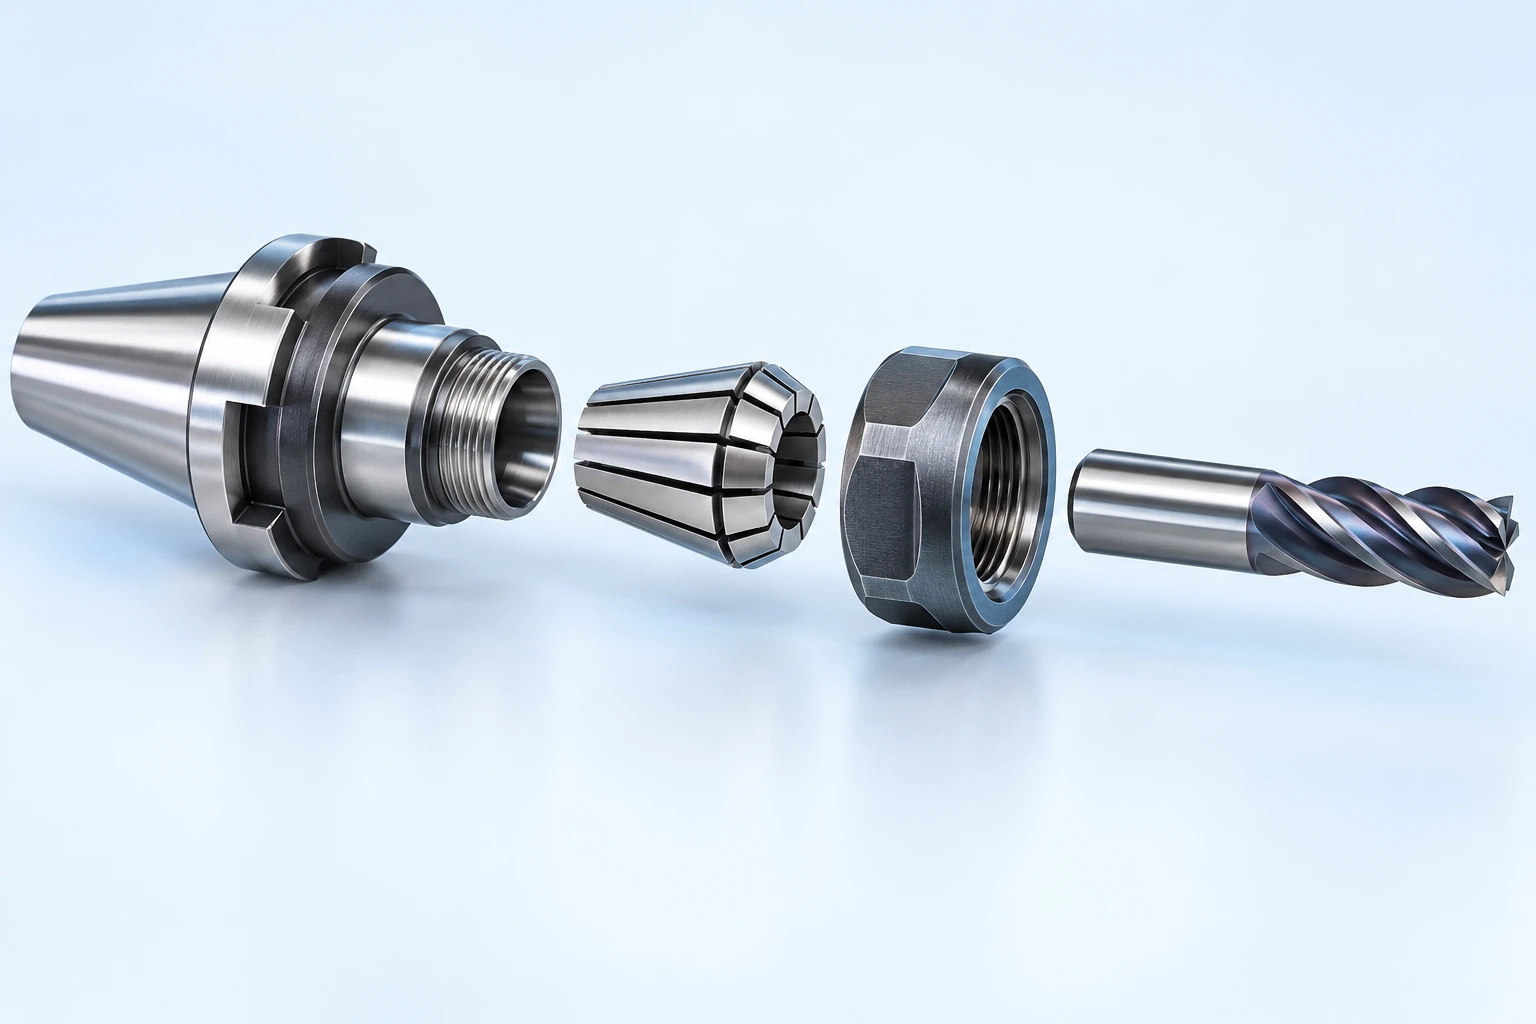
Un mandrin à cône montre pourquoi les petits composants comptent. Le cône, l’écrou de retenue et la tige porte-outil forment un ensemble apparié ; un seul cône ne couvre pas toute la plage de diamètres du système de porte-outil. Les instructions d’assemblage ER de REGO-FIX prévoient de positionner le cône dans l’écrou avant de monter cet écrou sur le porte-outil. Suivez scrupuleusement les instructions d’assemblage, d’insertion et de serrage propres à chaque système, plutôt que de remplacer ces consignes par une procédure familière issue d’un autre type de porte-outil. [12]
La question d’approvisionnement est de savoir si le porte-outil proposé résout la condition limitante. Un ensemble profilé peut s’avérer utile à côté d’une paroi haute ; des changements d’outils rapides peuvent revêtir une importance accrue sur un poste où les outils sont fréquemment remplacés. Aucun de ces avantages ne garantit, sans vérification préalable, que l’ensemble répondra aux exigences de finition et de tolérances dimensionnelles de la pièce.
Localisation, soutien et serrage séparés
Un dispositif de localisation établit la position. Un support reprend les charges. Un serrage maintient la pièce en place contre les contacts prévus. Serrer un dispositif de serrage ne permet pas de corriger de façon fiable la présence d’un copeau sous une face de localisation ni une surface brute irrégulière utilisée comme référence.
Pour une pièce prismatique simple, le principe de localisation 3-2-1 utilise trois contacts primaires, deux contacts secondaires et un contact d’extrémité afin d’établir sa position. Il s’agit d’un principe de conception, et non d’une obligation d’installer six broches distinctes sur chaque montage. Des contacts redondants ou contradictoires peuvent empêcher un positionnement reproductible. Le guide Carr Lane sur la localisation et le serrage insiste également sur l’évacuation des copeaux et la direction de la force de serrage vers les zones supportées. [5]
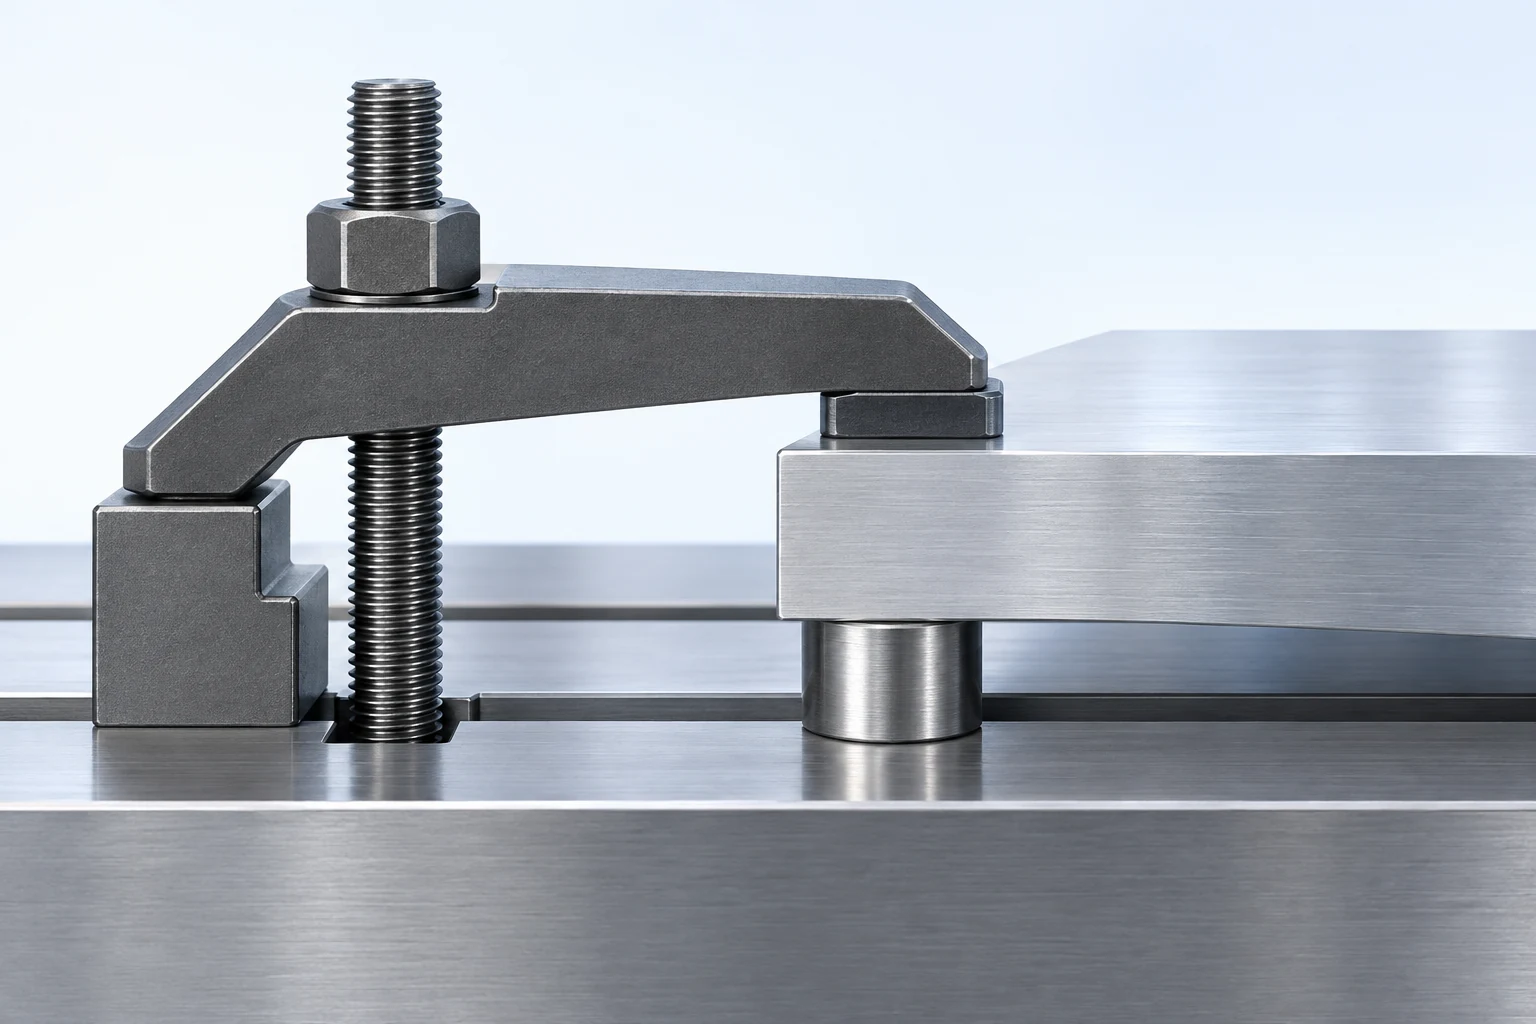
Considérez un support comportant une semelle de fixation épaisse et une âme mince. Serrer la semelle et comprimer l’âme constituent des situations mécaniques différentes, même si le même dispositif de serrage est utilisé. Le plan d’usinage doit tenir compte de la surface réelle de contact, de la direction de la force appliquée et des marquages autorisés. Une face esthétique ou une portée d’étanchéité peut nécessiter un emplacement de contact différent de celui d’une surface brute non usinée.
La localisation doit également présenter un lien avec les références indiquées sur le dessin. Un bord brut pratique peut être utile pour une opération initiale, mais le plan doit expliquer comment les caractéristiques finies seront contrôlées, au final, par rapport aux références requises.
Comparer la tenue en position de la pièce et la répétition de l’opération
La meilleure méthode de maintien est celle qui assure un contact utilisable, un accès optimal à l’outil de coupe et une procédure de chargement pratique pour la tâche donnée. Un montage dédié n’est pas automatiquement justifié pour une pièce unitaire ; inversement, un étau universel n’est pas automatiquement économique pour une forme récurrente difficile à manipuler.
| Disposition de maintien de la pièce | Application utile | Quand le reconsidérer |
|---|---|---|
| Étau à mâchoires standard | Matière brute prismatique avec des faces de serrage accessibles | Serrage insuffisant ou mâchoires obstruant la prochaine caractéristique |
| Mandrin ou mandrin à collet | Pièce rotative avec un diamètre de serrage adapté | Engagement trop court ou paroi fine se déformant sous l’effet du serrage choisi |
| Montage de positionnement dédié | Pièces complexes répétées ou transfert contrôlé des références | Demande répétée insuffisante ou modifications fréquentes des éléments de positionnement |
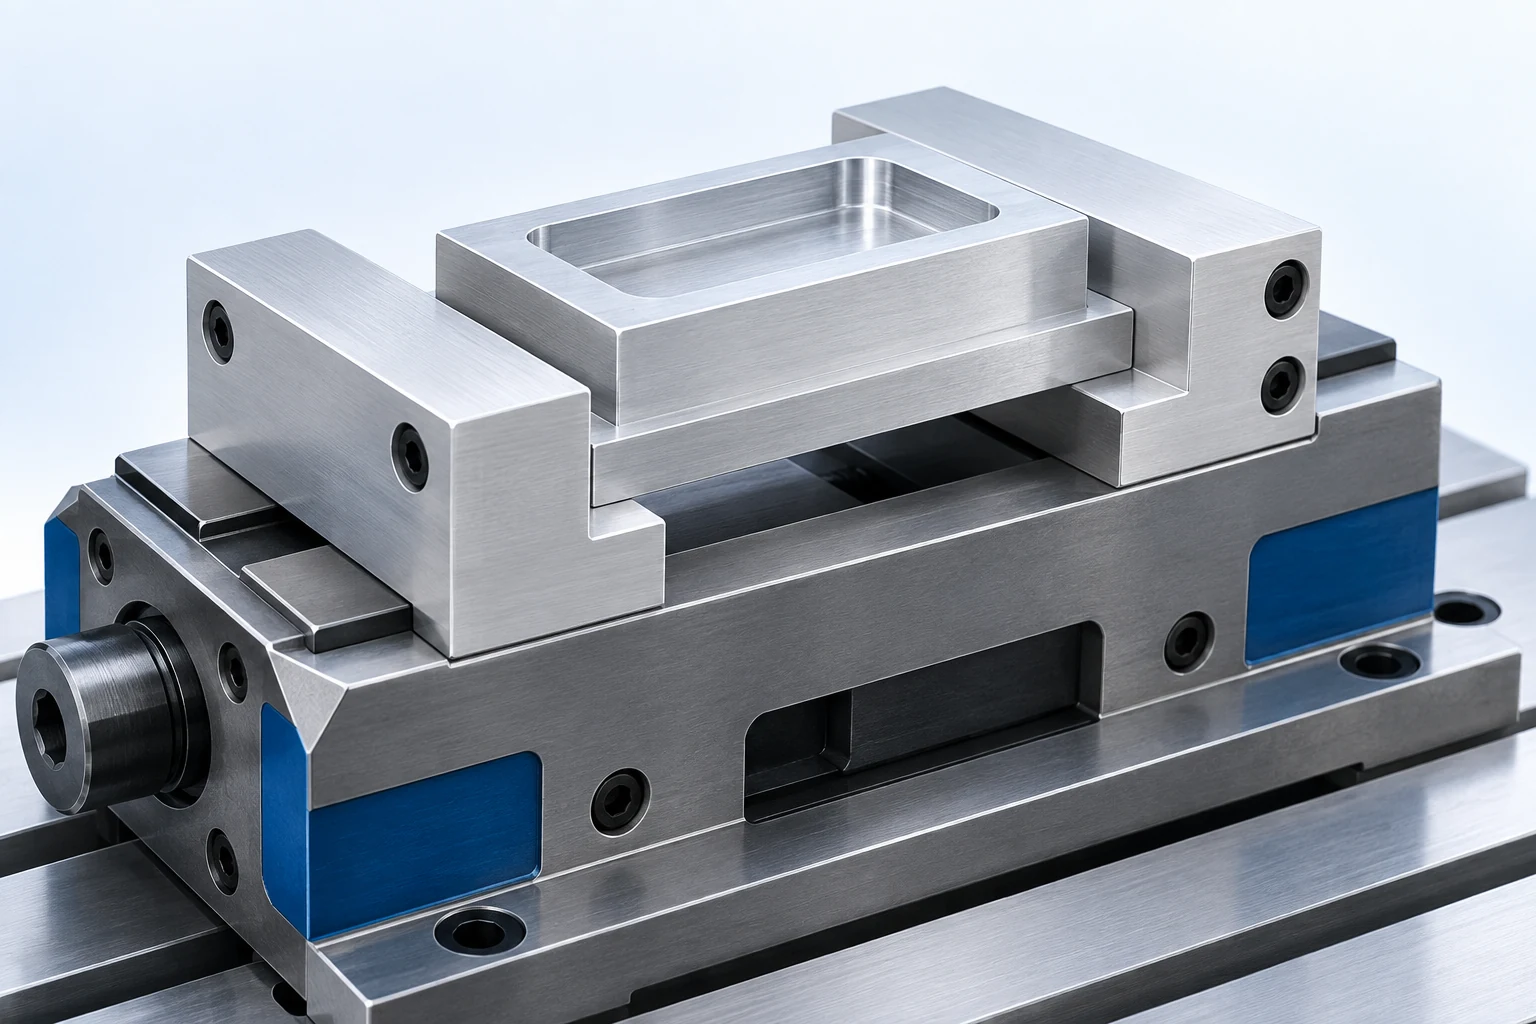
Les mâchoires souples sont utiles parce que leur forme de contact peut être usinée pour s’adapter à la pièce, et non parce que le terme « souple » garantit une surface sans marques. Leurs contacts profilés permettent un positionnement répété précis d’une pièce profilée ou partiellement usinée. Réévaluez-les lorsque la version modifiée ne correspond plus à la cavité de la mâchoire ou lorsque les surfaces finies ne tolèrent pas ce type de contact. Les contacts proposés doivent toujours éviter les zones critiques d’étanchéité ou esthétiques. De même, une pièce ronde ne relève pas automatiquement du mandrin à collet : son diamètre de serrage disponible, sa longueur non supportée et la rigidité de sa paroi peuvent rendre une autre solution plus pratique.
Une palette ou une interface à point zéro permet le montage répétitif d’un montage ou d’un ensemble de serrage. Cette interface à changement rapide agit entre les ensembles ; elle ne remplace pas le mécanisme qui immobilise la pièce. La documentation sur les montages modulaires Jergens illustre clairement cette distinction entre le montage et l’accès à la pièce usinée. Évaluez les deux niveaux lors de la comparaison d’un dispositif sur palette. [6]
Pour les commandes répétées, documentez la révision du montage, les surfaces de positionnement et les contacts remplaçables conjointement avec la révision de la pièce. Une modification de dessin déplaçant un trou peut laisser le montage utilisable ; en revanche, une modification supprimant une portée de serrage peut le rendre inutilisable. La question économique porte sur la quantité de travail de mise en place encore utile après la prochaine série, plutôt que sur la simple possibilité de stocker physiquement le montage.
Calculez les économies réalisées grâce aux outillages réutilisables
Supposons qu’un montage coûte $240 supplémentaire et permet de gagner 3 minutes par pièce acceptée par rapport à une méthode existante. Valorisez ce temps à un taux supposé de $80 par heure, en maintenant constants tous les autres coûts et le rendement. L’économie réalisée s’élève à 3 ÷ 60 × $80 = $4 par pièce ; le coût supplémentaire du montage est ainsi amorti après $240 ÷ $4 = 60 pièces.
Pour 20 pièces, l’économie de temps n’est que de $80. Pour 100 pièces, elle s’élève à $400, laissant $160 après déduction des frais supplémentaires liés à la fixation. Une comparaison réelle doit également inclure la conception de la fixation, sa vérification, sa maintenance ainsi que toute différence éventuelle dans les coûts de rebut ou de reprise. Un cycle de chargement rapide n’a de valeur que s’il produit systématiquement des pièces conformes.
Traiter la vitesse de coupe, l’avance et la rigidité comme des choix interdépendants
Les données de coupe fournies par les fabricants d’outils constituent un point de départ pour un matériau et une opération définis. L’application de ces données exige de prendre en compte l’engagement réel de l’outil, son débordement, les performances réelles de la machine et la configuration de serrage. Une recommandation de vitesse ne garantit pas qu’une paroi mince ou une prise marginale puisse résister à l’effort de coupe résultant.
Pour le fraisage, la relation programmée pour l’avance est la suivante :
Débit d’avance (mm/min) = avance par dent (mm/dent) × vitesse de broche (tr/min) × nombre de dents de coupe effectives. [7]
Prenons l’exemple hypothétique d’un fraise à quatre dents tournant à 6,000 rpm, avec une avance de 0.04 mm par dent. L’avance correspondante est 0.04 × 6,000 × 4 = 960 mm/min. Si la vitesse de broche est réduite à 3,000 rpm tout en maintenant un débit d’avance de 960 mm/min, l’avance programmée par dent devient 0.08 mm. Elle double.
Ces valeurs illustrent la relation concernée, et non des réglages recommandés. L’épaisseur réelle du copeau dépend également de l’engagement et de la géométrie de la fraise. Cet exemple explique pourquoi la consigne « réduire la vitesse de broche » est incomplète : d’autres paramètres peuvent évoluer défavorablement. De même, une réduction excessive de l’avance peut provoquer un frottement au lieu de résoudre un problème de vibration. Avant d’appliquer un réglage manuel comme remède universel, examinez soigneusement l’assemblage, l’engagement de l’outil et le support de la pièce usinée. [4]
Prévoir un évacuation des copeaux et une lubrification adaptée
La sélection des outillages comprend ce qui arrive au matériau une fois qu’il devient une copeau. Une poche entourée d’éléments de serrage présente un chemin d’évacuation différent de celui d’un bord ouvert. Recherchez les endroits où les copeaux peuvent être piégés, recoupés ou déposés sur les contacts de positionnement lors du chargement. L’emplacement de la buse doit être évalué en présence du porte-outil et des étriers réels.
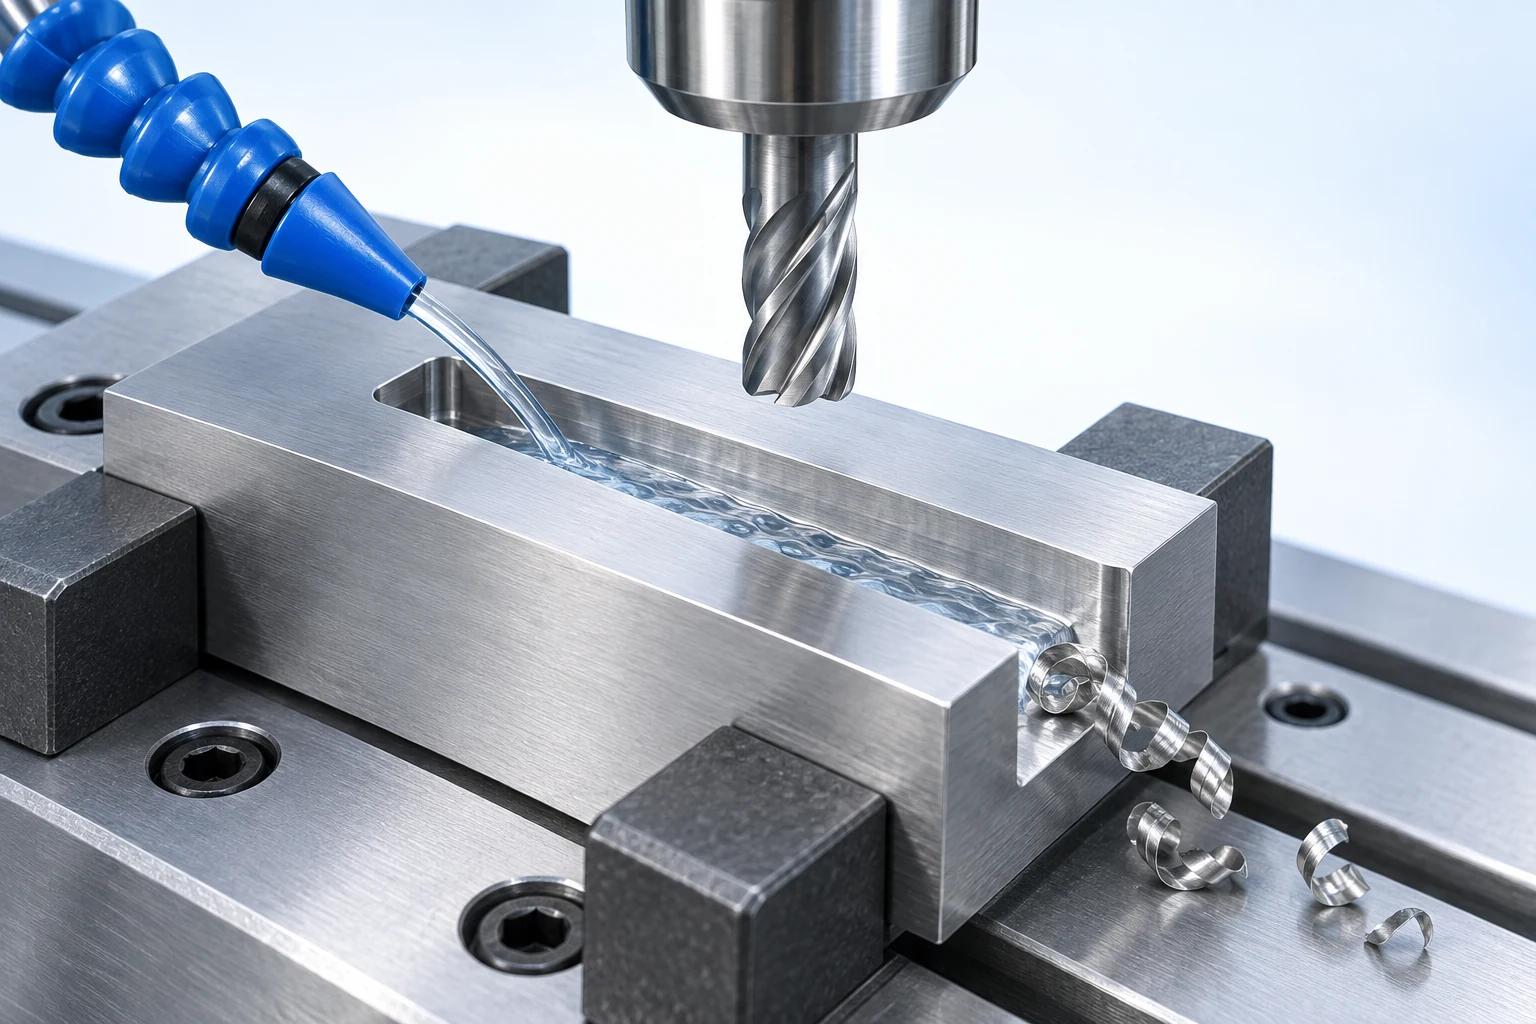
Plus de liquide de coupe n’est pas une solution universelle. En fraisage interrompu, les cycles thermiques sont déterminants, et une stratégie de coupe humide inadaptée peut contribuer à l’apparition de fissures thermiques. D’autres applications, selon le matériau ou l’état de surface requis, bénéficient de la lubrification, du refroidissement ou d’une évacuation améliorée des copeaux. Suivez les recommandations relatives à l’outil, au matériau et à l’opération choisis, puis vérifiez que la distribution du fluide atteint effectivement la zone de travail. Sandvik Coromant examine ces conditions concurrentes dans Fraisage à sec ou avec liquide de coupe. [8]
Le montage doit permettre un nettoyage et un repositionnement pratiques entre deux pièces. Un problème de maîtrise des copeaux peut se transformer en problème de positionnement lors du chargement suivant, même si le cycle d’usinage de la pièce précédente semblait normal.
Planifier l’accès à la pièce tout au long de la séquence d’usinage
Le montage doit rester fonctionnel après l’enlèvement de la matière, et non uniquement lorsque la billette initiale est serrée. L’ébauche peut supprimer la surface destinée à une prise ultérieure. L’usinage d’une paroi extérieure peut exposer les mors au trajet d’outil suivant. Les caractéristiques situées sur la face arrière peuvent nécessiter un second montage, même si la majeure partie de la pièce est accessible depuis le haut.
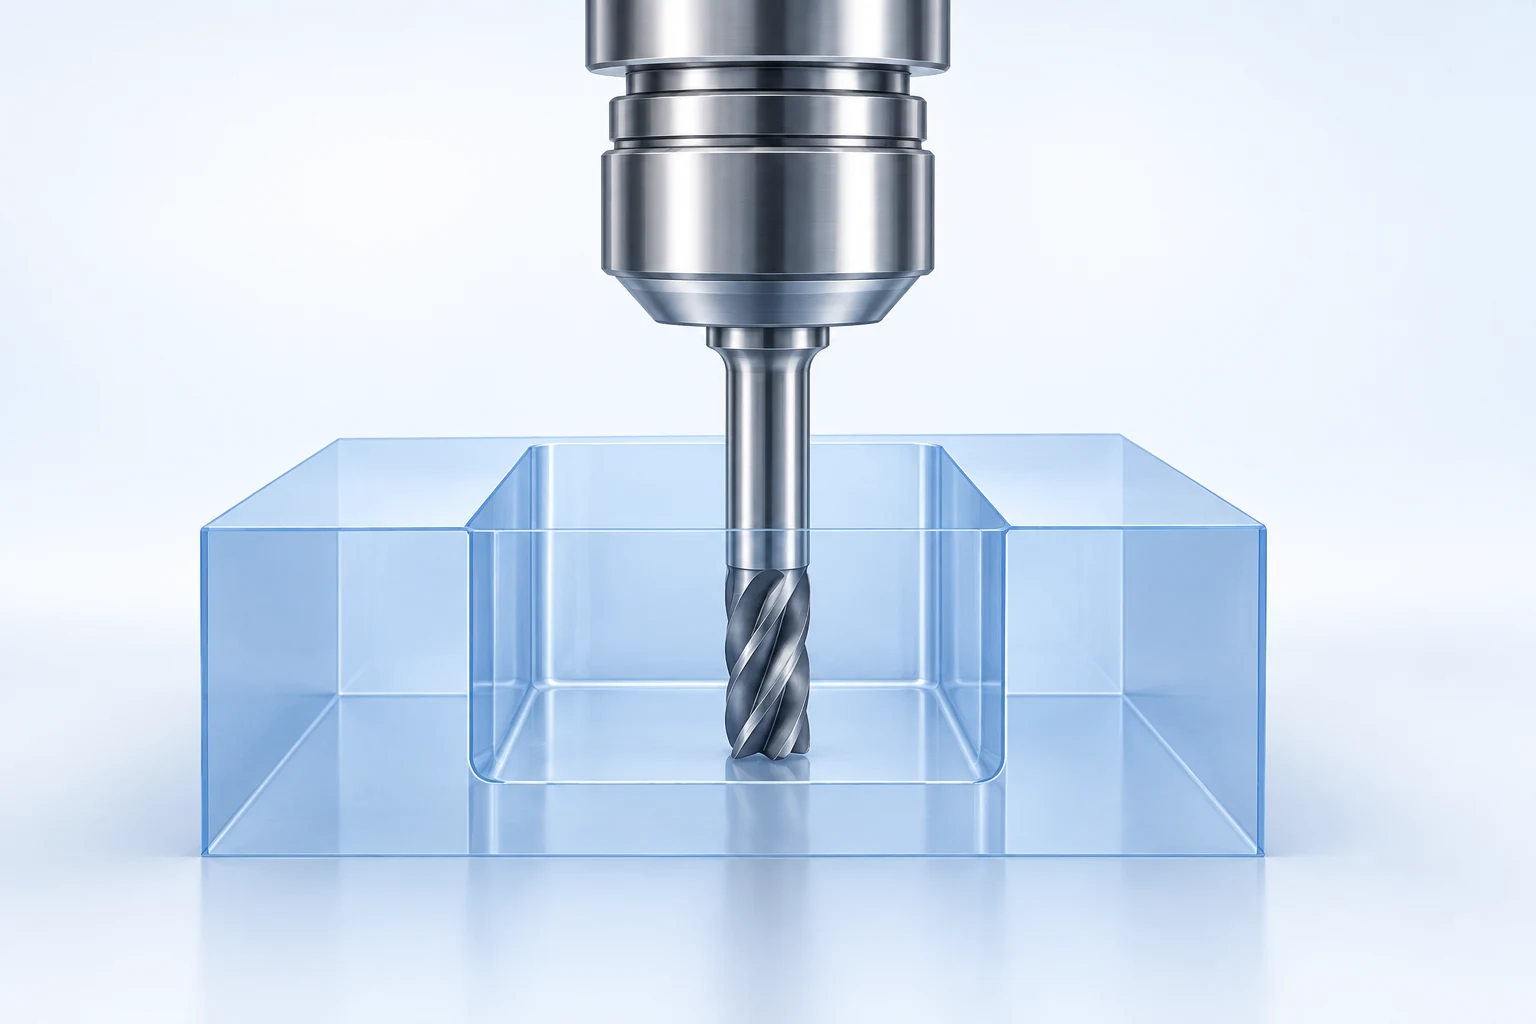
CAM La vérification doit utiliser l’ensemble d’outils prévu, la matière brute et la géométrie de la fixation, en intégrant les mouvements de la machine là où le logiciel le permet. Autodesk distingue la simulation du parcours d’outil de la vérification impliquant la cinématique et la configuration de la machine. L’absence d’étriers ou un modèle inexact de porte-outil laissent des lacunes dans cette vérification. [9]
Un modèle exempt de collisions ne prouve pas la tenue physique, la stabilité à l’usinage ni la précision finale. Il répond uniquement à une question de géométrie et de mouvement dans les limites du modèle. Le procédé nécessite toutefois un schéma de positionnement valide ainsi qu’une méthode permettant de préserver les relations requises entre les différentes phases d’usinage. Notre guide de sélection des procédés d’usinage relie ces opérations aux autres étapes de fabrication.
Mesurer l’outil, localiser la pièce et vérifier le résultat
Le réglage des outils établit des grandeurs telles que la longueur, le rayon ou le diamètre de l’outil ; certains systèmes adaptés permettent également de détecter une casse d’outil. Le palpage de la pièce détermine sa position et mesure des caractéristiques sélectionnées. Ces fonctions remplissent des rôles distincts, comme le décrivent les références Renishaw sur le réglage des outils et le palpage. [10]
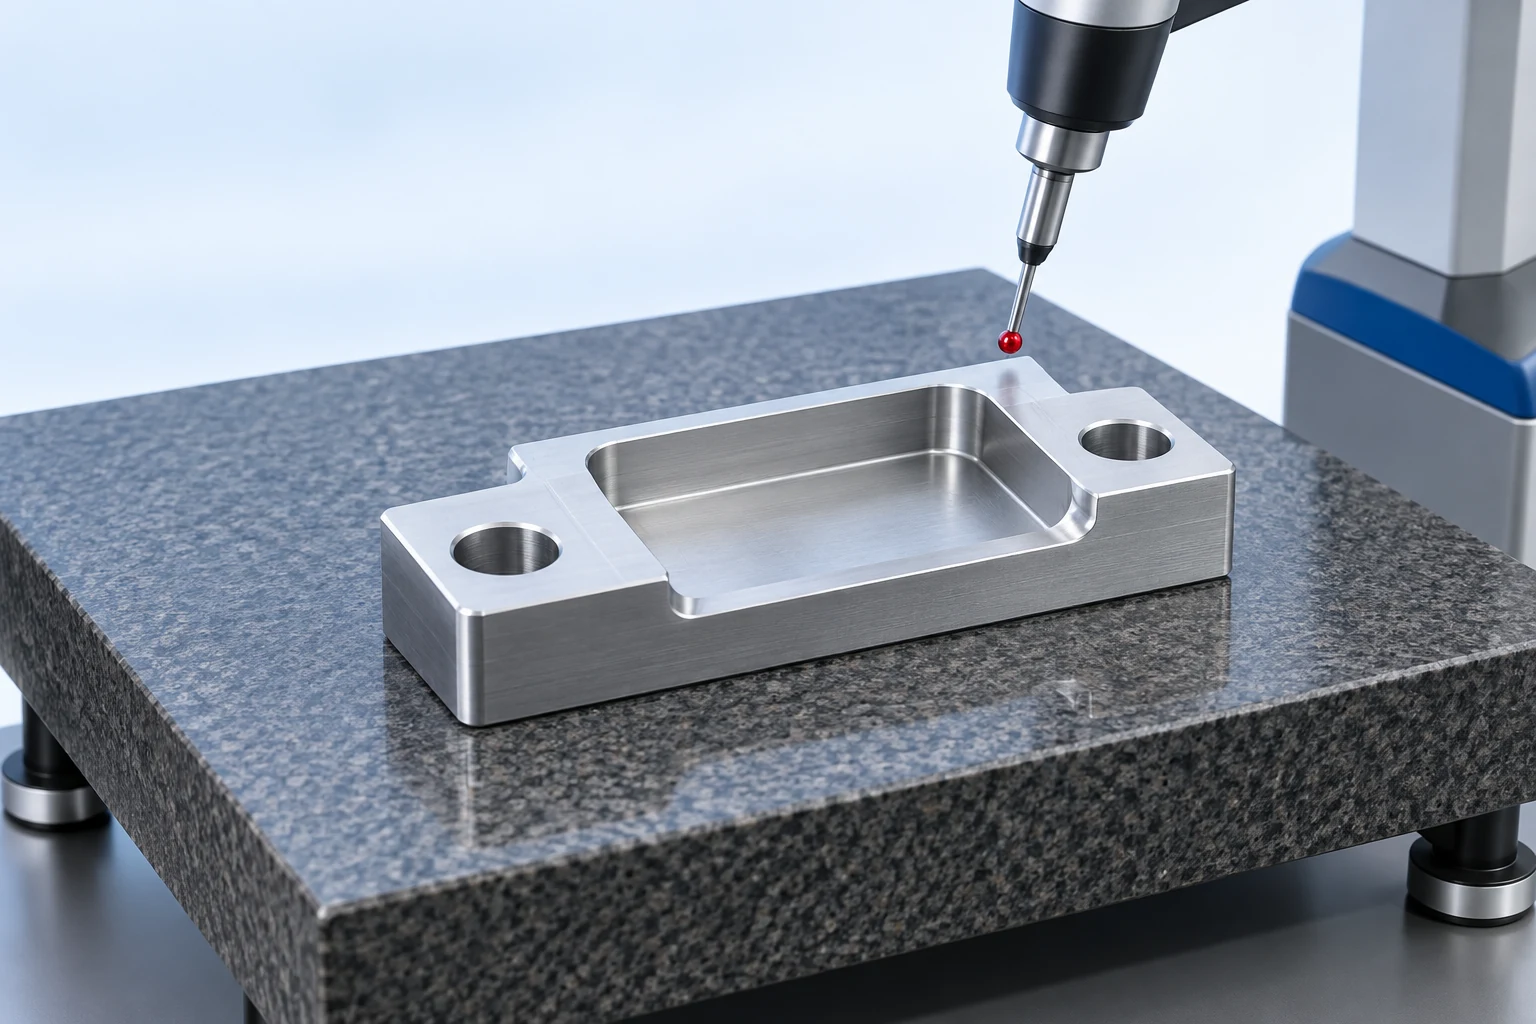
Un décalage d’outil correct ne garantit pas que la pièce est correctement positionnée, et un origine pièce déterminée par palpage ne prouve pas qu’elle reste bien maintenue pendant l’usinage. L’acceptation doit porter sur les cotes, les relations géométriques et les exigences de surface figurant sur le dessin, au moyen d’un plan de mesurage adapté.
Pour une pièce flexible, tenez compte de son état au moment de la mesure. Une paroi ou une base maintenue à plat pendant l’usinage peut changer de forme après le démontage. Lorsque le dessin exige une évaluation dans un état non contraint, des mesures effectuées uniquement pendant que la pièce est serrée dans l’étau peuvent ne pas refléter le résultat pertinent. À l’inverse, une condition de maintien explicitement spécifiée doit être respectée. La condition de mesure doit figurer dans le plan, en regard de la caractéristique à vérifier.
Exemple : planifier un support étagé comme une opération complète
Considérons un support rectangulaire hypothétique comportant une cavité centrale sur sa face supérieure, deux patins relevés aux extrémités et deux trous de fixation avec fraises à loucher depuis la face inférieure. Supposons que la face inférieure finie constitue la référence principale de montage, tandis qu’un côté et une extrémité fournissent les références de positionnement complémentaires. Les relations critiques comprennent la hauteur des patins supérieurs par rapport à la face inférieure, la position de la cavité et l’alignement entre chaque trou de fixation et sa fraise à loucher correspondante.
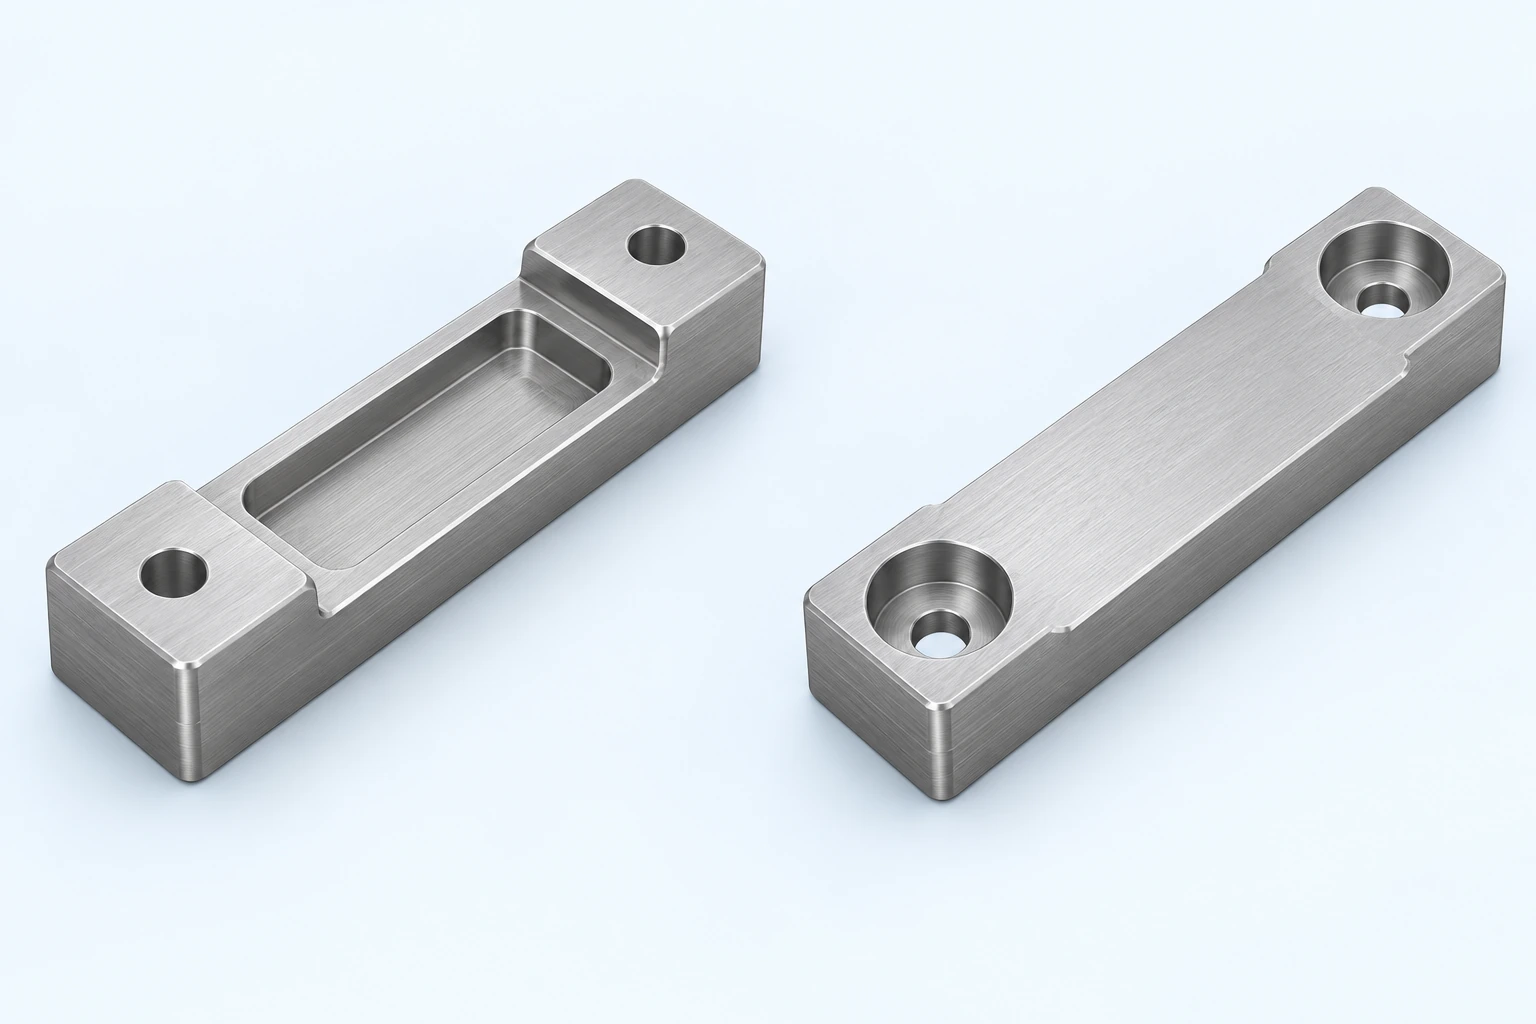
Premier montage : créer les références nécessaires après retournement.
Commencez avec une matière brute laissant une bande de préhension utilisable pour le premier serrage dans l’étau. Orientez la future face inférieure vers le haut. Ébavurez cette surface de montage, usinez ses fraises à loucher accessibles ainsi que ses trous traversants, puis définissez les portions accessibles du côté et de l’extrémité qui serviront de références pour l’opération suivante. La matière brute et les trajectoires d’outil doivent assurer un contact suffisant pendant le serrage actuel jusqu’à la fin de l’usinage dans cette orientation.
Avant de démonter la pièce, vérifiez que les nouvelles surfaces de référence sont utilisables et que les caractéristiques de la face inférieure sont terminées. Une bavure sur un bord ou une copeau coincé lors du chargement suivant peut compromettre un transfert autrement judicieux. Une surface de référence n’a pas besoin d’être polie esthétiquement, mais elle doit satisfaire l’exigence applicable du dessin et assurer le contact prévu.
Deuxième montage : positionnez la face de montage et exposez la face supérieure.
Retournez la pièce sur des supports en contact avec les zones saines de la face inférieure finie. Prévoyez un dégagement sous les alésages débouchants et éliminez les bavures aux points de contact de positionnement afin que la pièce repose sur ses supports prévus. Positionnez-la contre la face et l’extrémité préparées. Les mors doivent saisir les zones latérales restantes robustes tout en laissant accessibles les plots supérieurs, la cavité centrale et l’approche d’outil ; des mors profilés constituent une option si les mors standards ne permettent pas cela.
Terminez maintenant les plots supérieurs et la cavité centrale en utilisant la face inférieure finie comme référence de hauteur. Cela rend explicite la relation critique entre la face de montage et la géométrie supérieure. Ce montage est inadapté si l’usinage de la cavité retire du matériau nécessaire pour résister aux passes ultérieures. Ses supports doivent reposer sur des zones solides de la face inférieure qui demeurent intactes pendant cette opération. Ces conflits exigent une modification de la séquence ou de la fixation, et non simplement un changement de décalage de travail.
Affectez des outils et des contrôles spécifiques à chaque caractéristique.
Utilisez la zone ouverte de la cavité, sa géométrie d’angle et sa profondeur pour affecter les outils d’ébauche et de finition. Un outil de finition plus petit peut atteindre les angles laissés par l’outil d’ébauche, mais son porte-outil doit toutefois disposer d’un dégagement suffisant au-dessus de la cavité. Les alésages débouchants ont été usinés avec la face inférieure orientée vers le haut lors du premier montage. Le trajet d’usinage obtient la direction d’approche requise en orientant cette face vers la broche ; une projection supplémentaire sur un outil droit conventionnel ne permettrait pas un accès équivalent depuis la face opposée.
L’inspection finale doit vérifier les relations géométriques de la pièce finie, et non seulement les cotes individuelles issues des trajectoires d’outil. Contrôlez la hauteur des plots supérieurs par rapport à la face de montage, la position requise de la cavité ainsi que la relation entre les trous de montage et les alésages débouchants, en vous appuyant sur les références indiquées sur le dessin. Si la première pièce acceptée est conforme, cela valide le résultat observé ; toutefois, les chargements répétés et les changements d’outils nécessitent toujours les contrôles décrits ci-après.
Un devis utile distingue clairement les exigences relatives à la pièce et les outillages réutilisables proposés. Fournissez le dessin, l’état du matériau, les quantités et les besoins d’acceptation pertinents ; la CNC checklist d’usinage RFQ couvre ce transfert d’informations. Pour cette bride, la discussion utile porte sur les contacts et les surfaces de référence qui garantissent la fiabilité des deux opérations, ainsi que sur les éléments d’outillage pouvant être réutilisés lors de la prochaine commande.
Maintenir la cohérence du montage au-delà de la première pièce
Une production répétée introduit des changements qu’une vérification initiale d’acceptation ne saurait couvrir. Charger une nouvelle brutale, réinstaller les mors et remplacer un outil constituent des événements distincts. Chacun peut perturber une partie différente du montage, si bien qu’une simple instruction « réutiliser les décalages » est insuffisante.
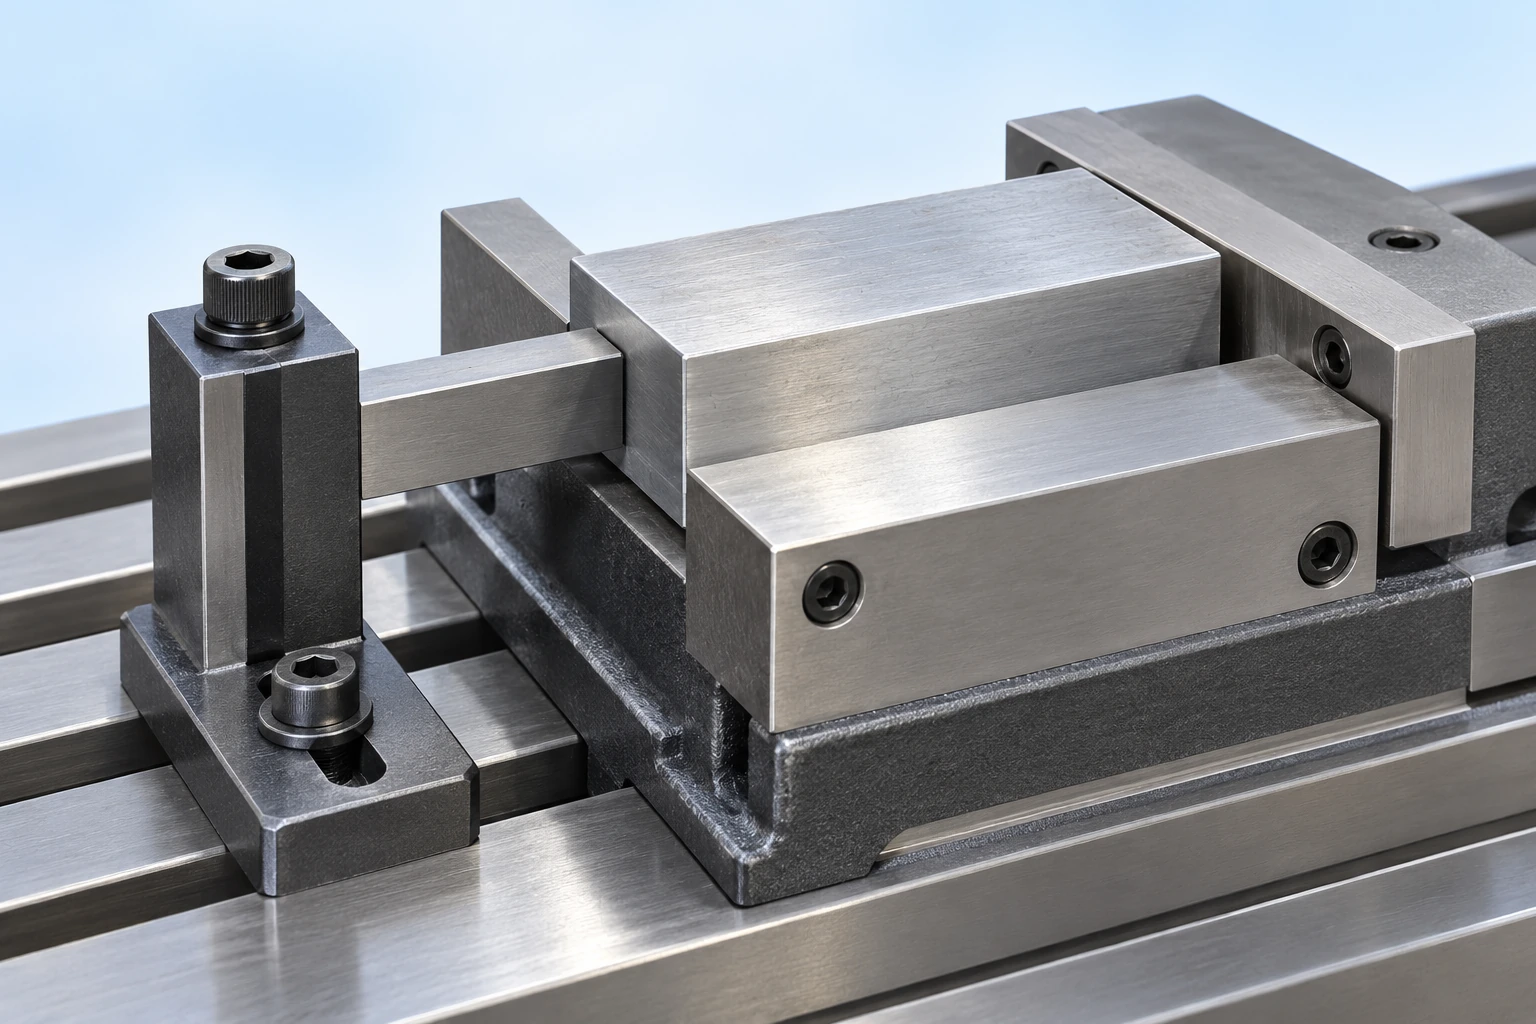
- Charger une autre brutale : rendez identifiables les contacts de positionnement et la position de la butée, et maintenez-les dégagés. La pièce doit être correctement positionnée par rapport aux références prévues avant le début de l’usinage.
- Réinstaller les mors ou un dispositif de serrage : vérifiez à nouveau la position plutôt que de supposer que l’origine de travail sauvegardée reste valide. L’enregistrement sauvegardé du montage doit identifier la version des mors ou du dispositif de serrage, ainsi que les caractéristiques de référence qu’il utilise.
- Remplacer un outil : vérifiez les grandeurs affectées par ce changement — telles que la longueur totale assemblée et le rayon de coupe — avant de vous fier aux décalages précédents. Le fait d’utiliser le même outil catalogué, au même emplacement dans la tourelle ou dans le magasin, ne garantit pas une géométrie assemblée identique.
Les recommandations de Renishaw en matière de réglage d’outils identifient l’usure, les outils endommagés, les géométries incorrectes et les interfaces contaminées comme des sources distinctes d’erreurs d’usinage. [13]
Les schémas de mesure peuvent orienter l’enquête. Un décalage affectant plusieurs caractéristiques usinées par des outils différents suggère de vérifier les positions et les décalages de pièce ; une évolution progressive d’une caractéristique usinée par un seul outil suggère de vérifier cet outil ainsi que son comportement de coupe. Aucun de ces schémas ne prouve la cause. Comparez les mesures avec l’ensemble d’outillage, le positionnement et les conditions de processus avant d’appliquer une compensation.
Définissez la fréquence des inspections et les seuils d’intervention en fonction du risque associé à la pièce et de la stabilité démontrée du processus. Les recommandations de Renishaw en matière de contrôle de processus reposent sur des limites de compensation définies et des alarmes, plutôt que sur des modifications illimitées des décalages. Un décalage d’outil doit corriger une variation connue et acceptable ; il ne doit pas masquer un tranchant endommagé ou une pièce qui se déplace dans l’opératoire. [14]
Questions fréquentes sur les outillages et les systèmes de serrage
Un acheteur doit-il spécifier une marque particulière d’outils de coupe ?
En général, le plan de fabrication doit être libre de choisir les outils, tandis que le dessin doit définir le résultat requis. Un processus validé, une exigence contractuelle ou une qualification contrôlée peuvent imposer l’utilisation d’un outil spécifique. Formulez explicitement cette contrainte, plutôt que de supposer qu’une marque privilégiée est nécessaire pour tout processus adapté.
Qui est propriétaire d’un opératoire facturé séparément dans une commande ?
Une ligne d’opératoires distincte ne règle pas la question de la propriété, du stockage, de la maintenance ou du transfert des droits. Il s’agit de clauses commerciales à convenir avec le fournisseur. Précisez également si l’élément cité correspond à un opératoire dédié, à des mors remplaçables, à des outils de coupe consommables ou à des prestations d’ingénierie : le même libellé peut désigner des livrables différents.
Le même montage peut-il être réutilisé pour un autre matériau ?
Parfois, la géométrie et le schéma de positionnement restent pertinents, mais les outils de coupe, les efforts appliqués, le comportement des copeaux et les marques de contact autorisées peuvent changer. Traitez le nouveau matériau et son état comme une modification de processus nécessitant un examen. Un modèle CAD inchangé ne suffit pas à valider l’ancien montage d’usinage.
Références techniques
- Harvey Performance, L’anatomie d’une fraise — profils d’outils, espace entre les dents et définitions de longueur.
- Sandvik Coromant, Comment choisir la plaquette de tournage adaptée — géométrie des plaquettes et sélection selon l’application.
- BIG DAISHOWA, CNC Porte-outils — interfaces de broche, systèmes de serrage et compatibilité de retenue.
- Sandvik Coromant, Comment réduire les vibrations en fraisage — rigidité de l’assemblage et interactions entre les conditions de coupe.
- Carr Lane, Guide pour le positionnement et les principes de serrage& — positionnement, support, évacuation des copeaux et serrage.
- Jergens, Centre des connaissances sur les axes 5 — Aperçu — serrage modulaire et accessibilité.
- Sandvik Coromant, Formules et définitions pour le fraisage — MÉTRIQUE, H79 — relation entre avance programmée et avance réelle.
- Sandvik Coromant, Fraisage à sec ou avec fluide de coupe — coupe interrompue et utilisation du fluide dépendante de l’application.
- Autodesk Fusion, Simulation pour la fabrication — étendue de la vérification et configuration de la machine.
- Renishaw, Technologie de réglage d’outils et Systèmes de palpage et de mesure d’outils pour machines-outils — fonctions de mesure d’outils et de pièces.
- BIG DAISHOWA, Porte-outils hydrauliques, Porte-outils à serrage par rétraction thermique et Catalogue général du système complet d’outillage, Vol. 10 — méthodes de changement d’outils, accessibilité réduite et conception mécanique de mandrins pour fraisage.
- REGO-FIX, brochure sur le système ER et le mandrin ER à compensation axiale — instructions de montage ER, composants compatibles et assemblage douille/écrou.
- Renishaw, Réglage d’outils et détecteurs de rupture d’outils — vérification de la géométrie, de l’usure et des dommages subis par les outils.
- Renishaw, IPC — Contrôle intelligent des procédés — compensation fondée sur les mesures et limites d’intervention définies.



