Auf dieser Seite
CNC-Werkzeuge und Spannmittel bilden die Verbindung zwischen der Maschinenbewegung und dem fertigen Teil. Schneidwerkzeuge entfernen Material; Werkzeughalter verbinden sie mit der Maschine; Spannmittel positionieren, stützen und fixieren das Werkstück. Selbst ein geeignetes Schneidwerkzeug kann ein schlechtes Ergebnis liefern, wenn sein Halter zu voluminös ist, um die gewünschte Geometrie zu erreichen, das Werkstück unter Last verrutscht oder Späne verhindern, dass es korrekt sitzt.
Die praktische Wahl ist daher eine vollständige Aufspannung. Dieser Leitfaden erläutert, wie Sie diese Aufspannung bewerten, gängige Spannverfahren vergleichen und Zerspanungsbedingungen mit Zugänglichkeit und Prüfmöglichkeiten verknüpfen. Er richtet sich an Konstrukteure und Einkäufer, die über einen vorgeschlagenen Fertigungsweg diskutieren, sowie an Leserinnen und Leser, die verstehen möchten, warum dieselbe Maschine für unterschiedliche Teile unterschiedliche Werkzeuge benötigt.
Was gehört in ein CNC-Werkzeugsystem?
Der Begriff „Werkzeuge“ kann allein Schneidwerkzeuge meinen oder eine breitere Sammlung von Produktionsausrüstung umfassen. Klären Sie im Angebot nach, was unter diesem Begriff konkret verstanden wird. Ein austauschbarer Einsatzzahn, ein Sonderformwerkzeug, ein Paar bearbeiteter Spannbacken und eine spezielle Spannvorrichtung sind unterschiedliche Beschaffungspositionen mit jeweils eigenen Auswirkungen auf Austausch und Wiederverwendung.
Denken Sie die Verbindungen systematisch durch: Maschinenspindel oder Revolver, Werkzeughalter, Schneidkante, Werkstück, Spannvorrichtung sowie Maschinentisch oder Werkstückspindel. Jede dieser Verbindungen muss die erforderliche Passung, Zugänglichkeit und Widerstandsfähigkeit gegenüber den Zerspanungskräften gewährleisten. Die Messung stellt anschließend fest, ob die entstandenen Merkmale der Zeichnung entsprechen. Weder ein teures Schneidwerkzeug noch eine hochpräzise Maschinenspezifikation bestimmen allein die Leistungsfähigkeit der gesamten Kette.
Beginnen Sie mit dem Merkmal und der Zerspanungsoperation
Eine Tasche, ein Bohrloch und ein außen gedrehter Durchmesser erfordern unterschiedliche Zerspanungsvorgänge. Bei der konventionellen Fräsarbeit dreht sich der Fräser; bei der konventionellen Dreharbeit dreht sich das Werkstück gegen ein im Revolver gehaltenes Werkzeug. Maschinen mit angetriebenen Werkzeugen können Operationen kombinieren – doch jedes einzelne Werkzeug muss trotzdem zur jeweiligen Zerspanung passen. Unsere Erklärung von wie CNC-Fräsarbeit funktioniert vertieft die Bewegungsabläufe beim Fräsen.
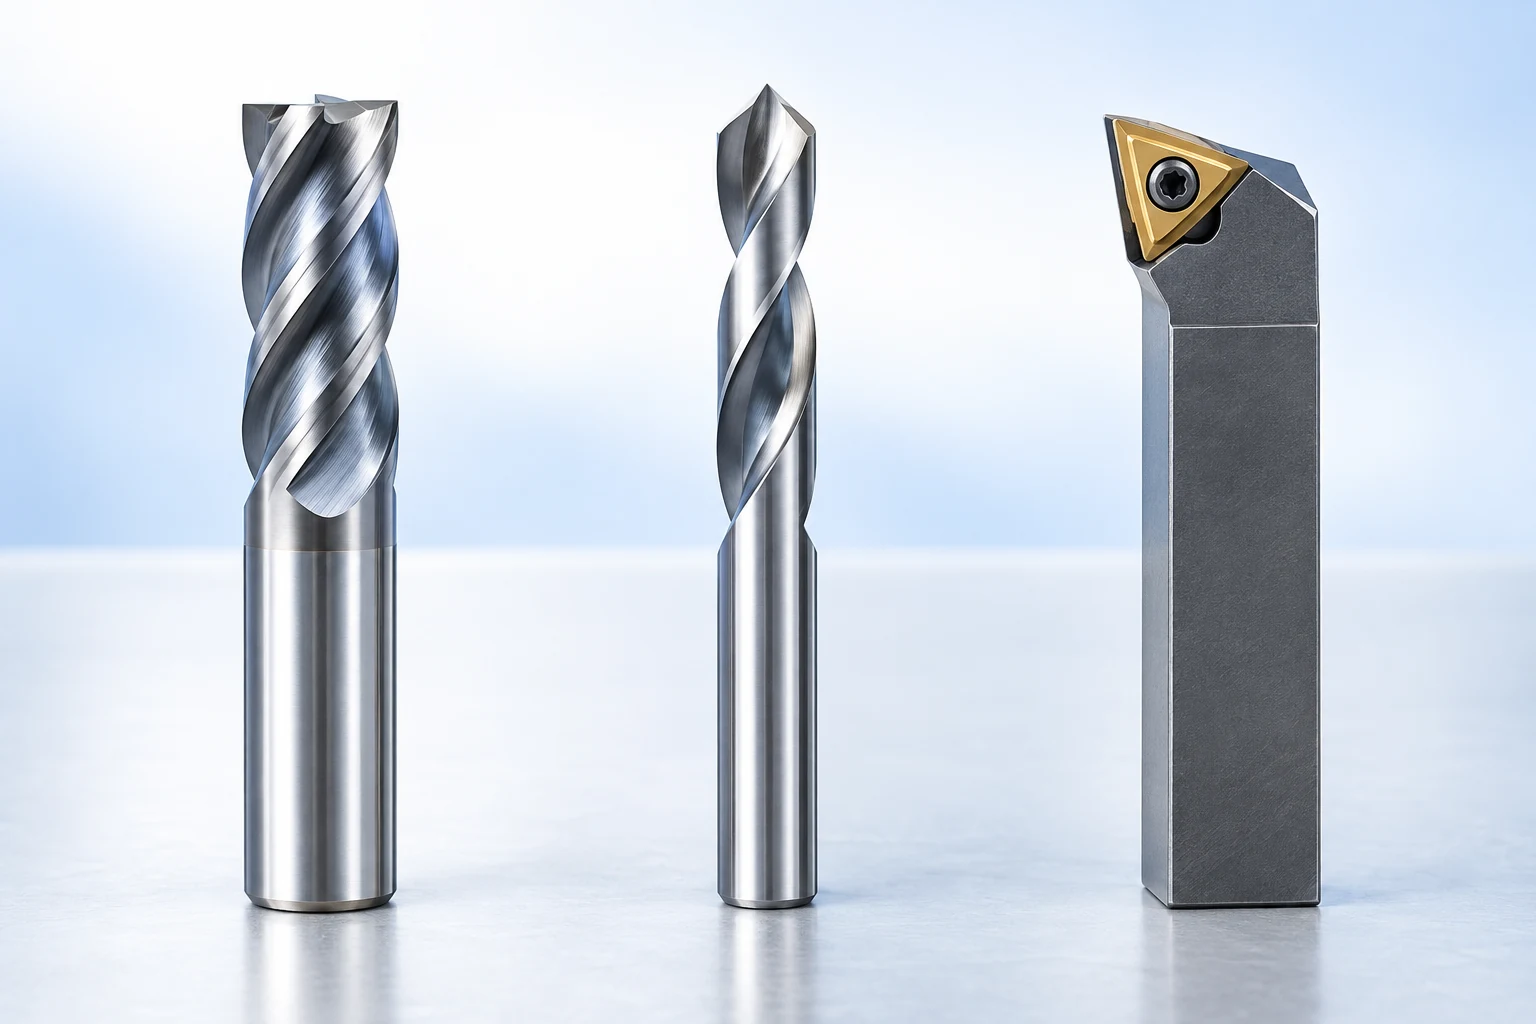
Bei der Fräsung ist zwischen Profilende, Schnittdurchmesser, Nutanordnung und nutzbarer Schnittlänge zu unterscheiden. Ein gerade abgeschlossenes Profil und eine Kugelspitze erzeugen unterschiedliche Kontaktgeometrien. Die Nuten dienen zudem als Raum für Späne; daher ist die bloße Erhöhung der Schneidenanzahl keine automatische Verbesserung. Harveys The Anatomy of an End Mill erläutert diese einzelnen Merkmale. [1]
Die Werkstoffbezeichnung und der Zustand gehören ebenfalls zu dieser Entscheidung. Der Begriff „Stahl“ allein reicht nicht aus, um festzustellen, ob ein Fräser oder eine Wendeschneidplatte geeignet ist. Art des Bearbeitungsverfahrens, Legierung sowie Härte oder wärmebehandelter Zustand beeinflussen die zulässige Werkzeugauswahl. Bei einer Wendeschneidplatte für die Drehbearbeitung müssen Form, Sorte, Spanbrecher und Nasenradius harmonieren; eine Geometrie für die Feinbearbeitung darf nicht pauschal als für einen schweren, unterbrochenen Schnitt geeignet angesehen werden, nur weil sie in den Halter passt. [2]
Ein nützlicher erster Vergleich ist eine breite Tasche mit einer kleinen Innenkontur. Ein größerer Fräser kann das offene Material möglicherweise effizient entfernen, während ein kleineres Werkzeug erforderlich ist, um die Kontur fertigzustellen. Die Auswahl des kleineren Werkzeugs für jeden Arbeitsgang kann Zugangsmöglichkeiten sicherstellen, geht jedoch auf Kosten einer weniger effizienten Vorschlichtung. Die ausschließliche Verwendung des größeren Werkzeugs lässt die Kontur unvollendet. Daher sollte eine Werkzeugliste angeben, welche Funktion jeweils jedem Fräser zukommt, statt lediglich Durchmesser aufzulisten.
Die Tiefe stellt eine weitere Einschränkung dar. Das Werkzeug muss die erforderliche Oberfläche erreichen, ohne dass sein nichtschneidender Schaft eine benachbarte Wand berührt. Eine erhöhte Gesamtlänge garantiert diese Freigängigkeit nicht. Beurteilen Sie den schneidenden Teil und ggf. einen entlasteten Hals im gesamten Annäherungs- und Rückzugsweg – einschließlich des Materials, das vor der Endbearbeitung noch verbleibt.
Überprüfen Sie den Halter, die Reichweite und die Maschinen-Schnittstelle.
Der Halter erfüllt zwei klar voneinander zu trennende Aufgaben: die Verbindung zur Maschine und das Festhalten des Schneidwerkzeugs. CAT, BT und HSK beschreiben Familien von maschinenseitigen Schnittstellen; Spannfutter (mit Spannzangen), hydraulische Spannfutter, Schrumpffutter und mechanische Fräsfutter beschreiben verschiedene Arten der Werkzeugaufnahme. Allein ein passender Schaftdurchmesser garantiert keine Kompatibilität. Schnittstelle der Spindel, gegebenenfalls erforderliche Spannmittel, Werkzeugschaft und Montagegrenzen müssen sämtlich den jeweiligen Maschinen- und Halter-Spezifikationen entsprechen. [3]
Wählen Sie die Werkzeugaufnahme entsprechend den Zugangsanforderungen an die zu bearbeitende Merkmalsfläche. Der Fräser kann möglicherweise den Boden einer Tasche erreichen, während der Halter am Rand der Tasche anstoßen würde. Eine Verlängerung des Fräsers kann Spiel schaffen, verändert jedoch auch die Steifigkeit und das Schwingungsverhalten der gesamten Aufnahme. Die Fräsrichtlinien von Sandvik Coromant bevorzugen kurze, steife Aufnahmen und betrachten Maschine, Spannvorrichtung und Werkstück als mögliche Ursachen für Schwingungen. [4]
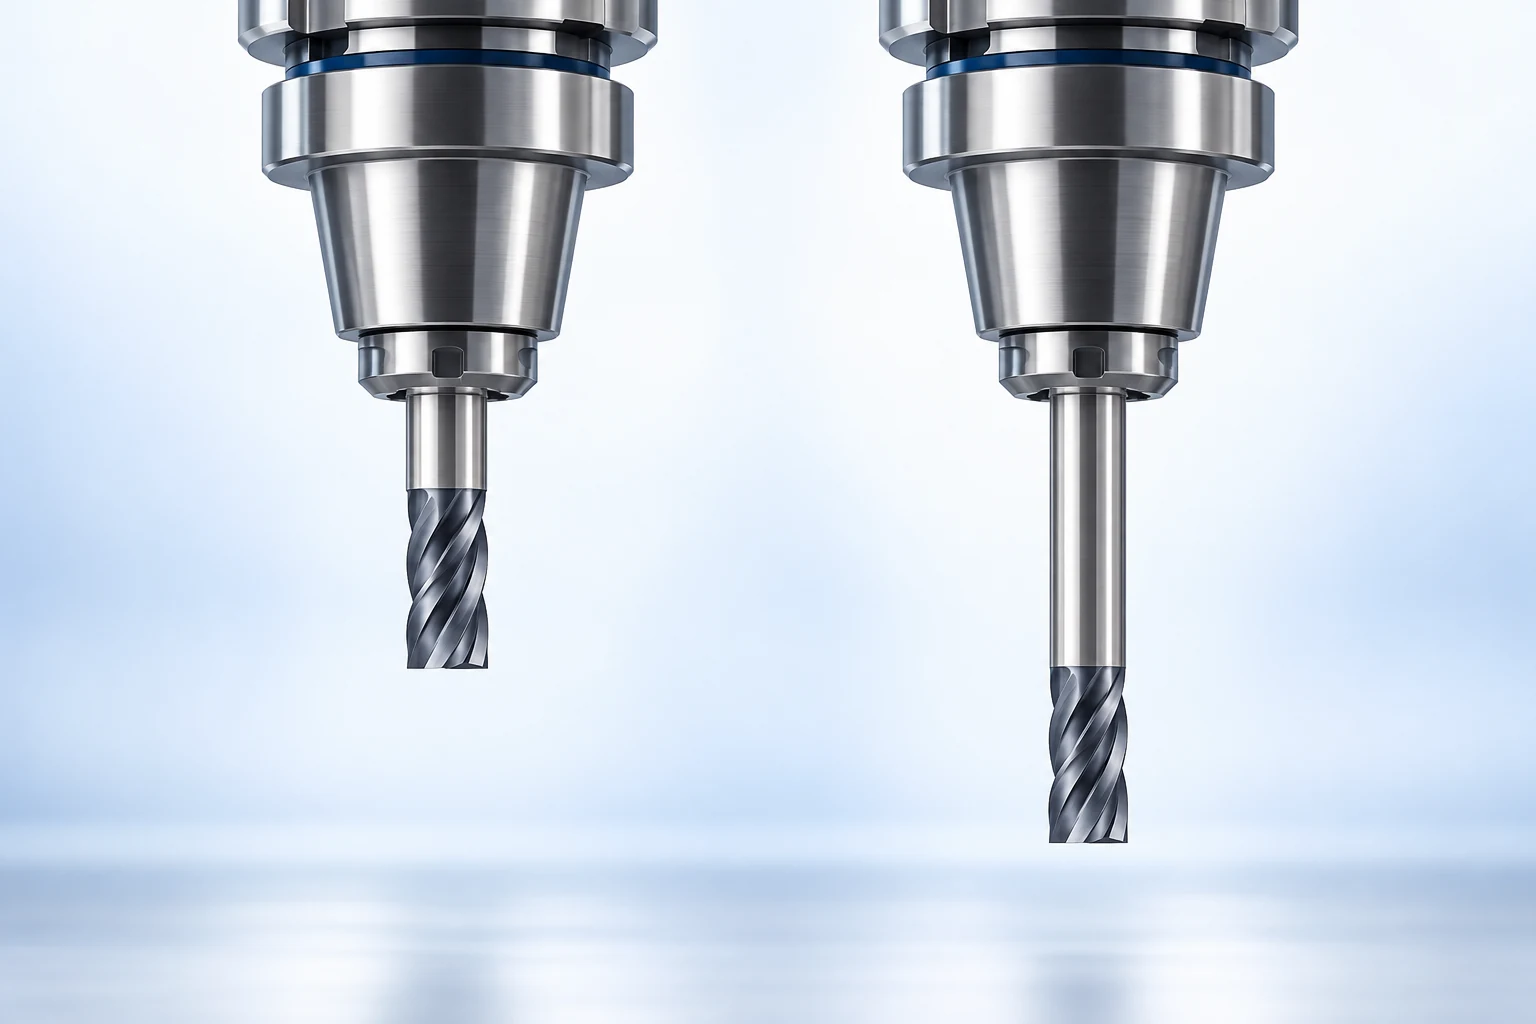
Verwechseln Sie nicht die Gesamtlänge mit der Schnittlänge. Ein entlasteter Hals kann Spiel zur Wand unterhalb des Halterkopfs bieten, ohne zusätzliche Schneiden einzuführen. Prüfen Sie, welcher Abschnitt des Werkzeugs tatsächlich mit dem Werkstück in Kontakt treten kann. Bei der Schnittplanung sollte die gesamte Geometrie der Aufnahme berücksichtigt werden. [1]
Rundlauf und Auswuchtung beantworten unterschiedliche Fragen. Rundlauf bezieht sich darauf, wie das Werkzeug relativ zu seiner vorgesehenen Drehachse rotiert; Auswuchtung bezieht sich auf die Massenverteilung während der Rotation. Eine alleinige Angabe der Auswuchtqualität beweist nicht zwangsläufig einen zulässigen Rundlauf der Schneiden. Bei der Auswahl sind außerdem die Anforderungen an die Werkzeugaufnahme sowie die Kompatibilität mit Kühlmittelkanälen zu berücksichtigen. Maschinenweg, Spindelcharakteristika und Werkzeugwechselgrenzen bleiben separate Prüfpunkte, die in unserem CNC-Bearbeitungszentrum-Leitfaden behandelt werden.
Wählen Sie ein Spannsystem entsprechend der tatsächlichen mechanischen Einschränkung.
Unterschiedliche Halterfamilien lösen unterschiedliche praktische Probleme. Nutzen Sie die nachfolgenden praktischen Einschränkungen, um die Auswahl einzugrenzen. Das gewählte Produkt muss dennoch über die richtige Schnittstelle, Kompatibilität mit dem Schaft und geeignete Betriebsgrenzen verfügen. [11]
- Spannfutter mit Spannzangen: Verschiedene kompatible Spannzangen passen unterschiedliche Werkzeugschäfte. Passen Sie den Spannzangenbereich und die gesamte Aufnahme an und berücksichtigen Sie ausreichend Spiel für die Sicherungsmutter.
- Hydraulischer Halter: Werkzeugwechsel mittels Schlüssel vermeiden eine Heizstation. Verfügbarer Schaftdurchmesser, eventuelle Hülsenanforderungen sowie die äußere Abmessung des Halters begrenzen die Auswahl weiterhin.
- Schrumpfhalter: Ein schlankes Design kann den Zugang nahe einer Wand verbessern. Für diesen Halter werden ein kompatibler Werkzeugschaft, Heiztechnik und ein geeignetes Werkzeugwechselverfahren benötigt.
- Mechanisches Fräsfutter: Prüfen Sie die Greifkraft des ausgewählten Futters, die Kompatibilität mit dem Werkzeug sowie den erforderlichen Platzbedarf des Futterkörpers für die Fräsoperation. Die bloße Bezeichnung der Halterfamilie garantiert nicht deren Eignung für anspruchsvolle Fräsarbeiten.
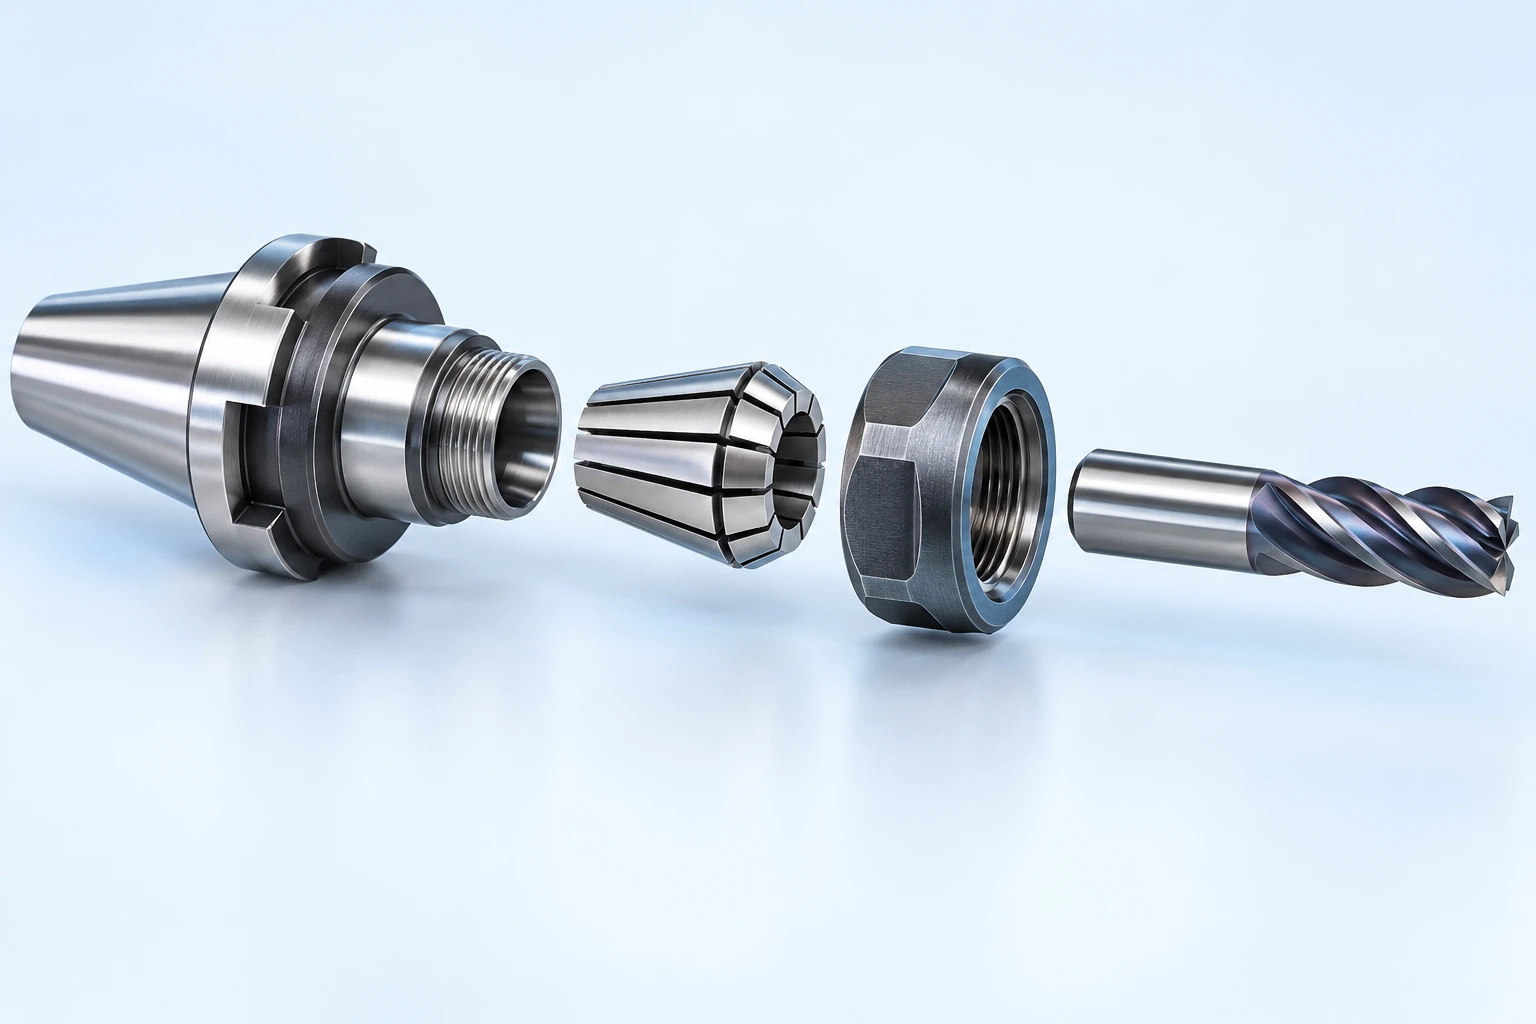
Ein Spannfutter mit Kolbenfutter veranschaulicht, warum gerade die kleinen Komponenten entscheidend sind. Die Spannhülse, die Sicherungsmutter und der Werkzeugschaft bilden eine abgestimmte Gesamtanordnung; eine einzige Spannhülse deckt nicht den gesamten Durchmesserbereich des Haltersystems ab. Die Montageanleitung von REGO-FIX für das ER-System sieht vor, die Spannhülse zunächst in die Sicherungsmutter einzusetzen, bevor diese Mutter am Halter befestigt wird. Befolgen Sie stets die spezifischen Montage-, Einsetz- und Anziehanweisungen des jeweiligen Systems – ersetzen Sie sie nicht durch eine vertraute Routine eines anderen Haltersystems. [12]
Die Beschaffungsfrage lautet: Löst der vorgeschlagene Halter die einschränkende Bedingung? Eine schlanke Anordnung kann neben einer hohen Wand von Vorteil sein; schnelle Werkzeugwechsel können bei häufig wechselnden Aufträgen wichtiger sein. Keiner dieser Vorteile stellt jedoch sicher, dass die Anordnung ohne Verifikation die geforderten Oberflächenqualität und Maßhaltigkeit des Werkstücks erfüllt.
Getrennte Funktionen für Positionierung, Stützung und Spannung
Ein Positionierelement bestimmt die Lage. Eine Stütze übernimmt die Last. Eine Spannvorrichtung hält das Werkstück an den vorgesehenen Kontaktstellen fest. Durch Anziehen einer Spannvorrichtung lässt sich weder ein Spahn unter einer Positionierfläche noch eine ungleichmäßige, rohe Oberfläche – die als Referenz genutzt wird – zuverlässig korrigieren.
Bei einem einfachen prismatischen Teil verwendet das 3-2-1-Positionierungskonzept drei Hauptkontakte, zwei Nebenkontakte und einen Endkontakt, um dessen Lage festzulegen. Es handelt sich um ein Konstruktionsprinzip – nicht um die Vorgabe, bei jeder Spannvorrichtung sechs separate Stifte einzubauen. Redundante oder widersprüchliche Kontakte können eine konsistente Lagerung verhindern. Der Leitfaden von Carr Lane zu Positionierung und Spannung betont zudem die Notwendigkeit ausreichender Spahnfreiräume sowie die gezielte Ausrichtung der Spannkraft in gestützte Bereiche. [5]
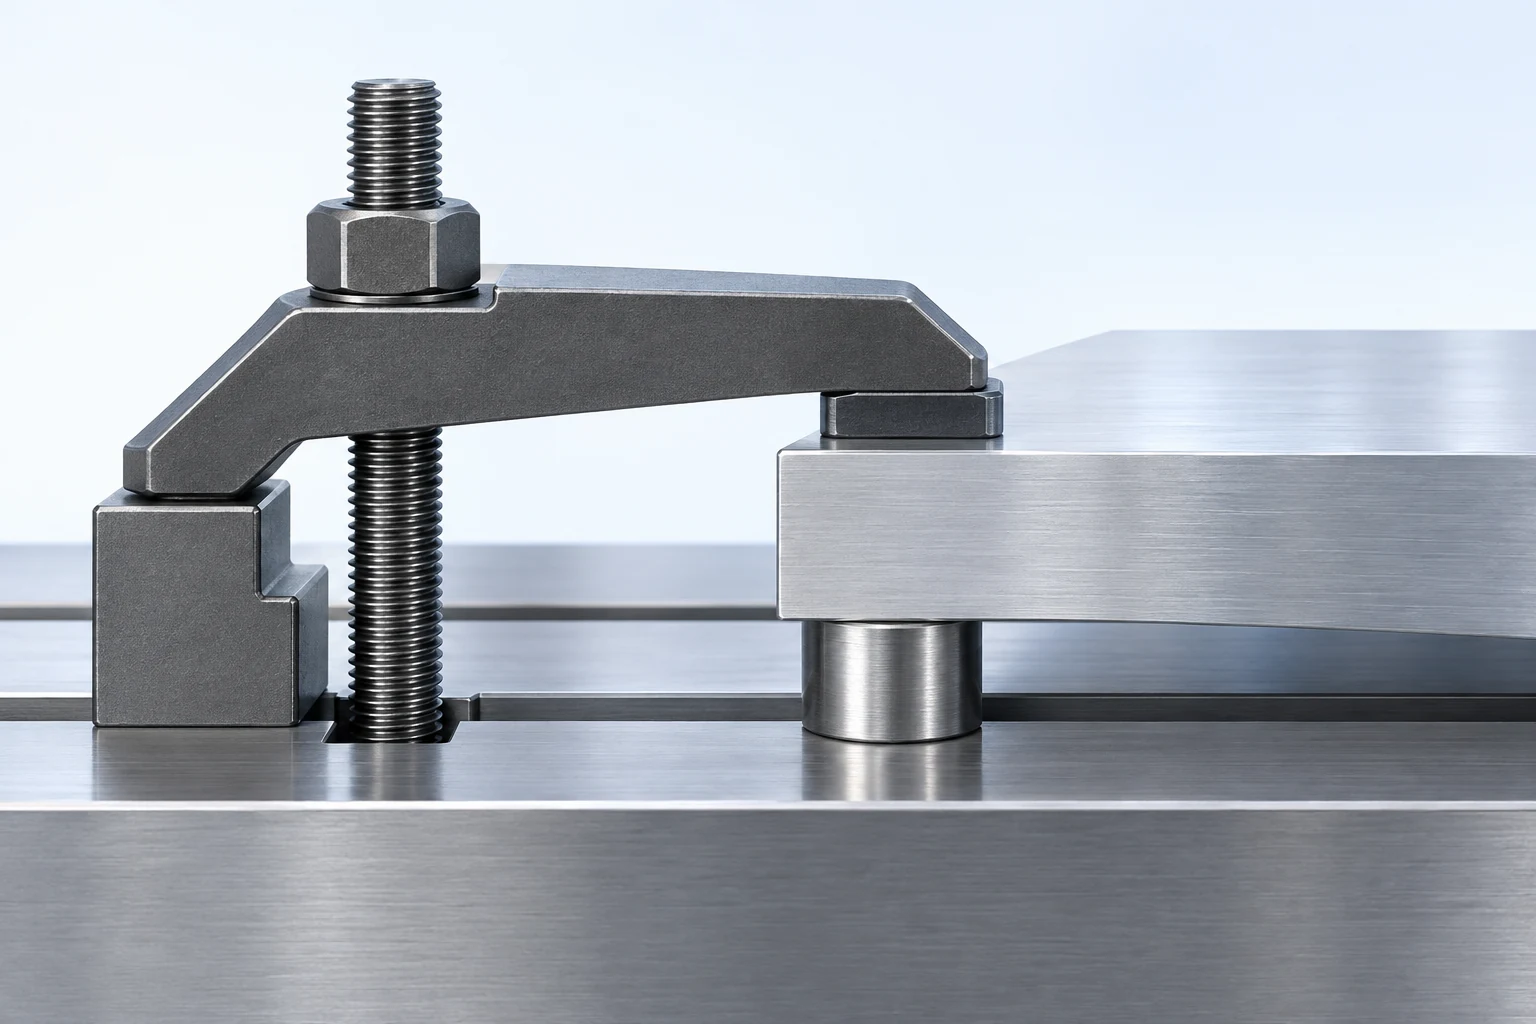
Betrachten Sie eine Halterung mit einer dicken Montageplatte und einem dünnen Steg. Das Halten der Platte und das Andrücken des Stegs stellen unterschiedliche mechanische Situationen dar – selbst wenn dieselbe Spannvorrichtung eingesetzt wird. Der Fertigungsplan muss die tatsächliche Kontaktfläche, die Richtung der Kraft und die zulässigen Kennzeichnungen berücksichtigen. Eine optisch anspruchsvolle Fläche oder eine Dichtfläche erfordern möglicherweise eine andere Kontaktstelle als eine unbearbeitete Rohoberfläche.
Die Positionierung muss zudem in Bezug auf die Bezugsflächen (Datums) der Zeichnung definiert sein. Eine praktische Kante der Rohform kann für eine frühe Bearbeitung hilfreich sein; der Plan muss jedoch erläutern, wie die fertigen Merkmale letztlich relativ zu den geforderten Bezugsflächen gesteuert werden.
Vergleich der Werkstückspannung nach Teil und nach Wiederholungsauftrag
Die beste Haltemethode ist diejenige, die einen nutzbaren Kontakt, Zugang für den Schnitt und eine praktikable Ladeabfolge für die Aufgabe bietet. Eine spezielle Spannvorrichtung ist für ein Einzelteil nicht automatisch gerechtfertigt; ein Universal-Schraubstock ist für wiederkehrende, unhandliche Formen nicht automatisch wirtschaftlich.
| Teilehalteanordnung | Nützliche Anwendung | Wann sie neu bewertet werden sollte |
|---|---|---|
| Schraubstock mit Standardbacken | Prismatisches Ausgangsmaterial mit zugänglichen Spannflächen | Zu geringer nutzbarer Spannweg oder Backen blockieren das nächste Merkmal |
| Spannfutter oder Spannzange | Rotationssymmetrische Werkstücke mit geeignetem Spanndurchmesser | Kurze Eingriffstiefe oder dünne Wandstärke, die sich unter der gewählten Spannkraft verformt |
| Spezielle Positionier- und Spannvorrichtung | Wiederholte komplexe Teile oder gesteuerte Bezugsflächentransfer | Zu geringe Wiederholmenge oder häufige Änderungen an den Positioniermerkmalen |
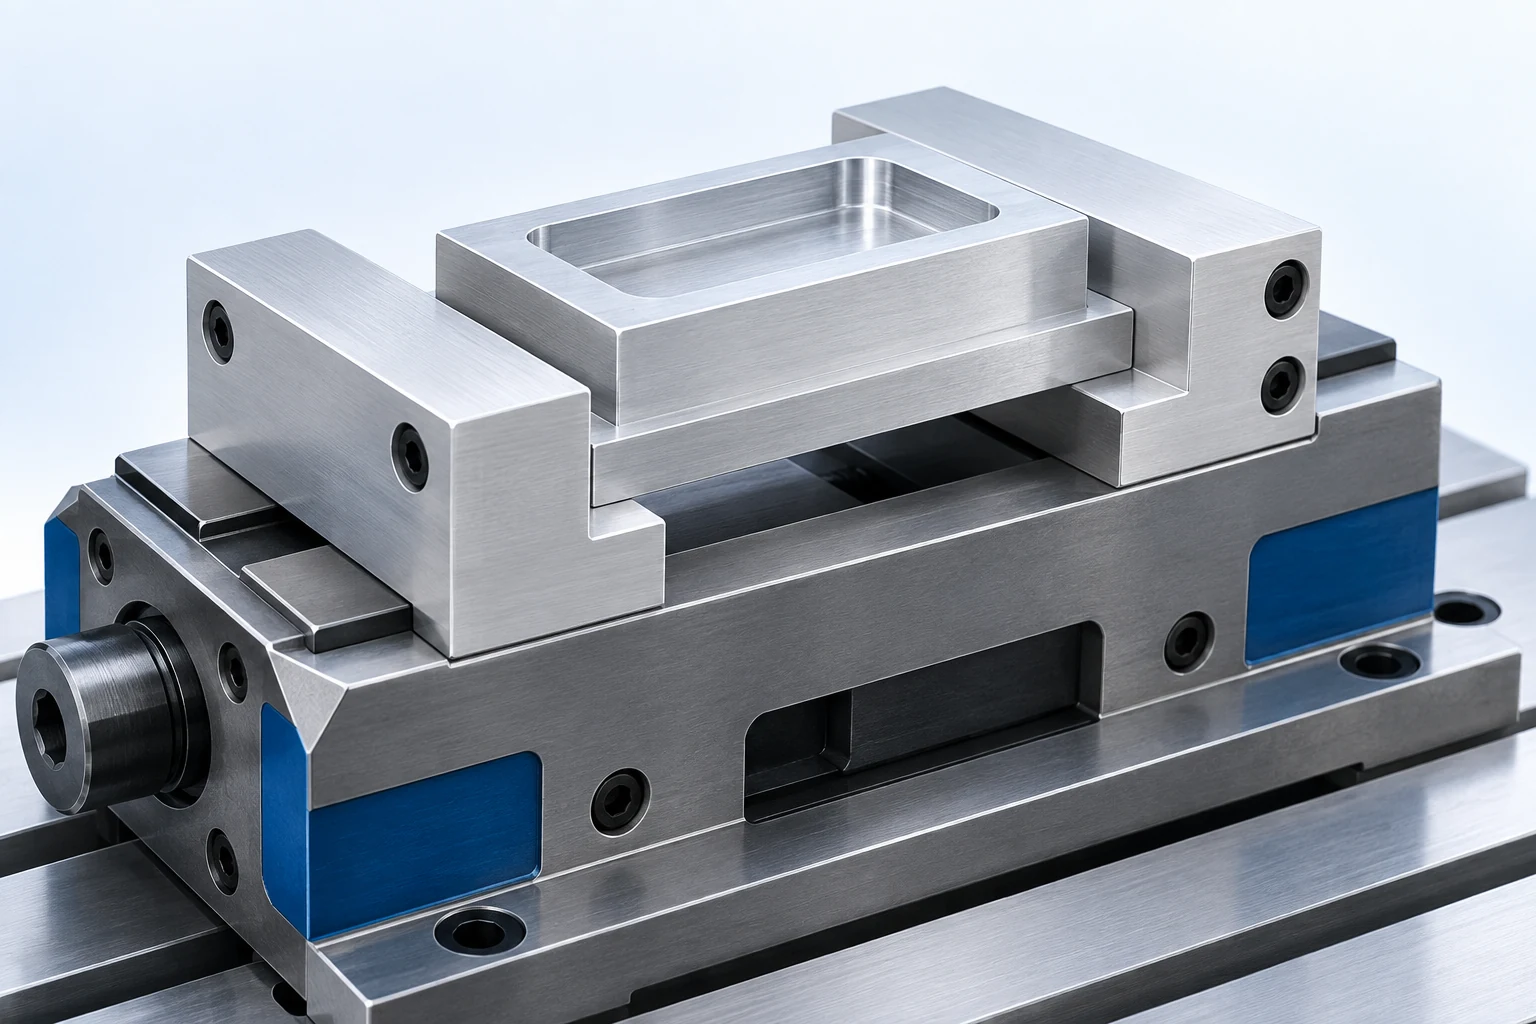
Weiche Backen sind nützlich, weil ihre Kontaktform so bearbeitet werden kann, dass sie zum Teil passt – nicht weil das Wort „weich“ eine oberflächenfreie Spannung garantiert. Ihre geformten Kontaktflächen ermöglichen eine wiederholbare Positionierung eines geformten oder teilfertigen Teils. Bewerten Sie sie neu, wenn eine Konstruktionsänderung nicht mehr mit der Backenhöhle übereinstimmt oder die fertigen Oberflächen diesen Kontakt nicht zulassen. Die vorgeschlagenen Kontaktstellen müssen nach wie vor kritische Dichtflächen oder optisch anspruchsvolle Bereiche meiden. Ebenso gehört ein rundes Teil nicht automatisch in eine Spannzange: Sein verfügbarer Spanndurchmesser, seine freie Länge ohne Stützung sowie seine Wandsteifigkeit können eine andere Halteanordnung praktikabler machen.
Eine Palette oder eine Nullpunkt-Schnittstelle unterstützt die wiederholte Montage einer Spannvorrichtung oder einer Spannvorrichtungsbaugruppe. Diese Schnellwechselschnittstelle wirkt zwischen Baugruppen; sie ersetzt nicht den Mechanismus, der das Werkstück selbst festhält. Die modulare Spanntechnik von Jergens verdeutlicht diesen Unterschied zwischen Montage und Werkstückzugriff. Bewerten Sie beide Ebenen bei einem Vergleich einer palettierten Aufspannung. [6]
Für Wiederholungsbestellungen dokumentieren Sie die Vorrichtungsrevision, die Positionierflächen und die austauschbaren Kontaktstellen gemeinsam mit der Teileversion. Eine Zeichnungsänderung, die ein Loch verschiebt, kann die Vorrichtung weiterhin nutzbar lassen; eine Änderung, die eine Spannfläche entfernt, möglicherweise nicht. Die wirtschaftliche Frage lautet, wie viel nutzbarer Rüstaufwand in die nächste Charge übernommen werden kann – nicht, ob die Vorrichtung physisch gelagert werden kann.
Berechnen Sie, was wiederverwendbare Werkzeuge einsparen müssen
Angenommen, eine Spannvorrichtung verursacht zusätzliche Kosten von $240 und spart im Vergleich zu einer bestehenden Methode 3 Minuten pro akzeptiertem Teil. Bewerten Sie diese Zeit mit einem angenommenen Satz von $80 pro Stunde, wobei alle übrigen Kosten und die Ausbeute unverändert bleiben. Die Einsparung beträgt 3 ÷ 60 × $80 = $4 pro Teil; die zusätzlichen Kosten für die Spannvorrichtung amortisieren sich nach $240 ÷ $4 = 60 Teilen.
Bei 20 Teilen beläuft sich die Zeiteinsparung lediglich auf $80. Bei 100 Teilen beträgt sie $400, sodass nach Abzug der zusätzlichen Spannvorrichtungskosten noch $160 verbleiben. Ein realistischer Vergleich muss zudem Konstruktion, Verifikation und Wartung der Spannvorrichtung sowie etwaige Unterschiede bei Ausschuss- oder Nacharbeitkosten umfassen. Ein schneller Ladezyklus ist nur dann wertvoll, wenn er wiederholt akzeptable Teile erzeugt.
Behandeln Sie Schnittgeschwindigkeit, Vorschub und Steifigkeit als miteinander verbundene Auswahlkriterien.
Die Schnittdaten der Werkzeughersteller liefern einen Ausgangspunkt für ein definiertes Material und eine definierte Bearbeitungsart. Für die Anwendung dieser Daten sind die tatsächliche Werkzeugeingriffstiefe, der Überstand, die verfügbare Maschinenleistung sowie die Spannvorrichtung maßgeblich. Eine Empfehlung zur Schnittgeschwindigkeit stellt nicht sicher, dass eine dünne Wand oder ein unsicherer Spannangriff der resultierenden Schnittkraft standhalten kann.
Für das Fräsen lautet die programmierte Vorschubbeziehung:
Vorschubgeschwindigkeit (mm/min) = Vorschub pro Zahn (mm/Zahn) × Spindeldrehzahl (U/min) × Anzahl der wirksamen Schneiden. [7]
Betrachten Sie einen hypothetischen Vierzahnfräser mit 6,000 rpm und 0.04 mm pro Zahn. Der zugehörige Vorschub beträgt 0.04 × 6,000 × 4 = 960 mm/min. Wird die Spindeldrehzahl auf 3,000 rpm reduziert, während der Vorschub bei 960 mm/min bleibt, ergibt sich ein programmiertes Vorschubmaß pro Zahn von 0.08 mm. Es verdoppelt sich.
Diese Zahlen verdeutlichen den Zusammenhang, nicht empfohlene Einstellungen. Die tatsächliche Spannungsdicke hängt zudem von der Eingriffstiefe und der Geometrie des Fräsers ab. Das Beispiel erklärt, warum die Empfehlung „verringern Sie die Spindeldrehzahl“ unvollständig ist: Andere Parameter können sich dabei in ungünstiger Richtung ändern. Ebenso kann eine übermäßige Vorschubreduktion statt einer Schwingungsproblemlösung zu Reibung führen. Untersuchen Sie vor der Behandlung einer einzelnen Override-Funktion als universelle Lösung stets die gesamte Werkzeugaufnahme, den Werkzeugeingriff und die Werkstückaufspannung. [4]
Sorgen Sie für einen Abtransportweg für die Späne und für die geeignete Kühl-/Schmierflüssigkeit.
Die Auswahl der Werkzeuge umfasst auch das Schicksal des Materials nach dessen Umwandlung in einen Span. Eine Tasche, die von Elementen der Spannvorrichtung umgeben ist, bietet einen anderen Austrittsweg als eine offene Kante. Prüfen Sie Stellen, an denen Späne einklemmen, erneut zerspanen oder während des Beladens auf Positionierkontakten abgelagert werden können. Die Positionierung der Düsen ist unter Berücksichtigung der realen Halterung und der vorhandenen Spannbacken zu bewerten.
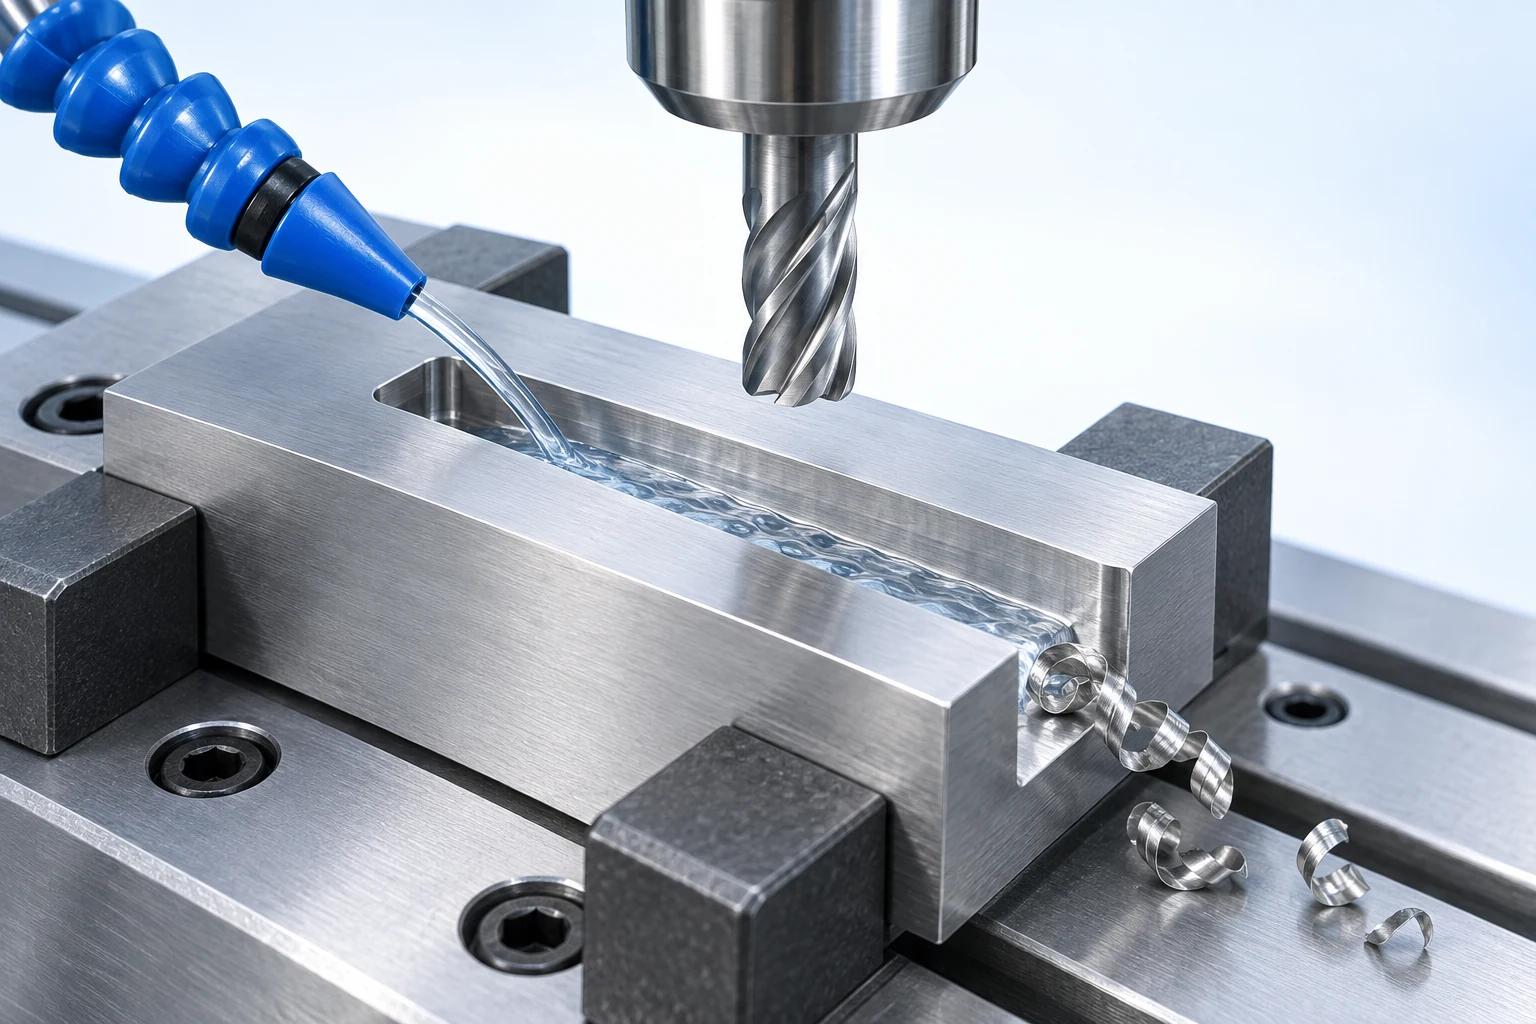
Mehr Kühlschmierstoff ist keine universelle Lösung. Bei unterbrochenem Fräsen spielt das thermische Wechselspiel eine Rolle, und eine ungeeignete Nassbearbeitungsstrategie kann zur thermischen Rissbildung beitragen. Andere Materialien und Fertigungsanwendungen profitieren hingegen von Schmierung, Kühlung oder einer verbesserten Späneabfuhr. Befolgen Sie die Empfehlungen für das gewählte Werkzeug, das Werkstückmaterial und die jeweilige Bearbeitungsart – und prüfen Sie anschließend, ob die Zufuhr des Kühlschmierstoffs den aktiven Bearbeitungsbereich erreicht. Sandvik Coromant erläutert diese konkurrierenden Anforderungen in Trockenfräsen oder mit Schneidflüssigkeit. [8]
Die Aufspannung sollte eine praktikable Reinigung und erneute Positionierung zwischen den Werkstücken ermöglichen. Ein Problem bei der Spänekontrolle kann sich bereits bei der nächsten Werkstückaufnahme zu einem Lageproblem entwickeln – selbst wenn der vorherige Fräszyklus normal verlaufen zu sein schien.
Planen Sie den Zugang während der gesamten Bearbeitungsfolge.
Die Aufspannung muss auch nach dem Entfernen des Rohmaterials funktionieren – nicht nur, solange der ursprüngliche Block eingespannt ist. Beim Schruppen kann die Oberfläche weggenommen werden, die später als Greiffläche vorgesehen war. Die Fertigbearbeitung einer Außenwand kann die Spannzangen für den nächsten Werkzeugweg freilegen. Merkmale an der Rückseite erfordern möglicherweise eine zweite Aufspannung, selbst wenn der größte Teil des Werkstücks von oben zugänglich ist.
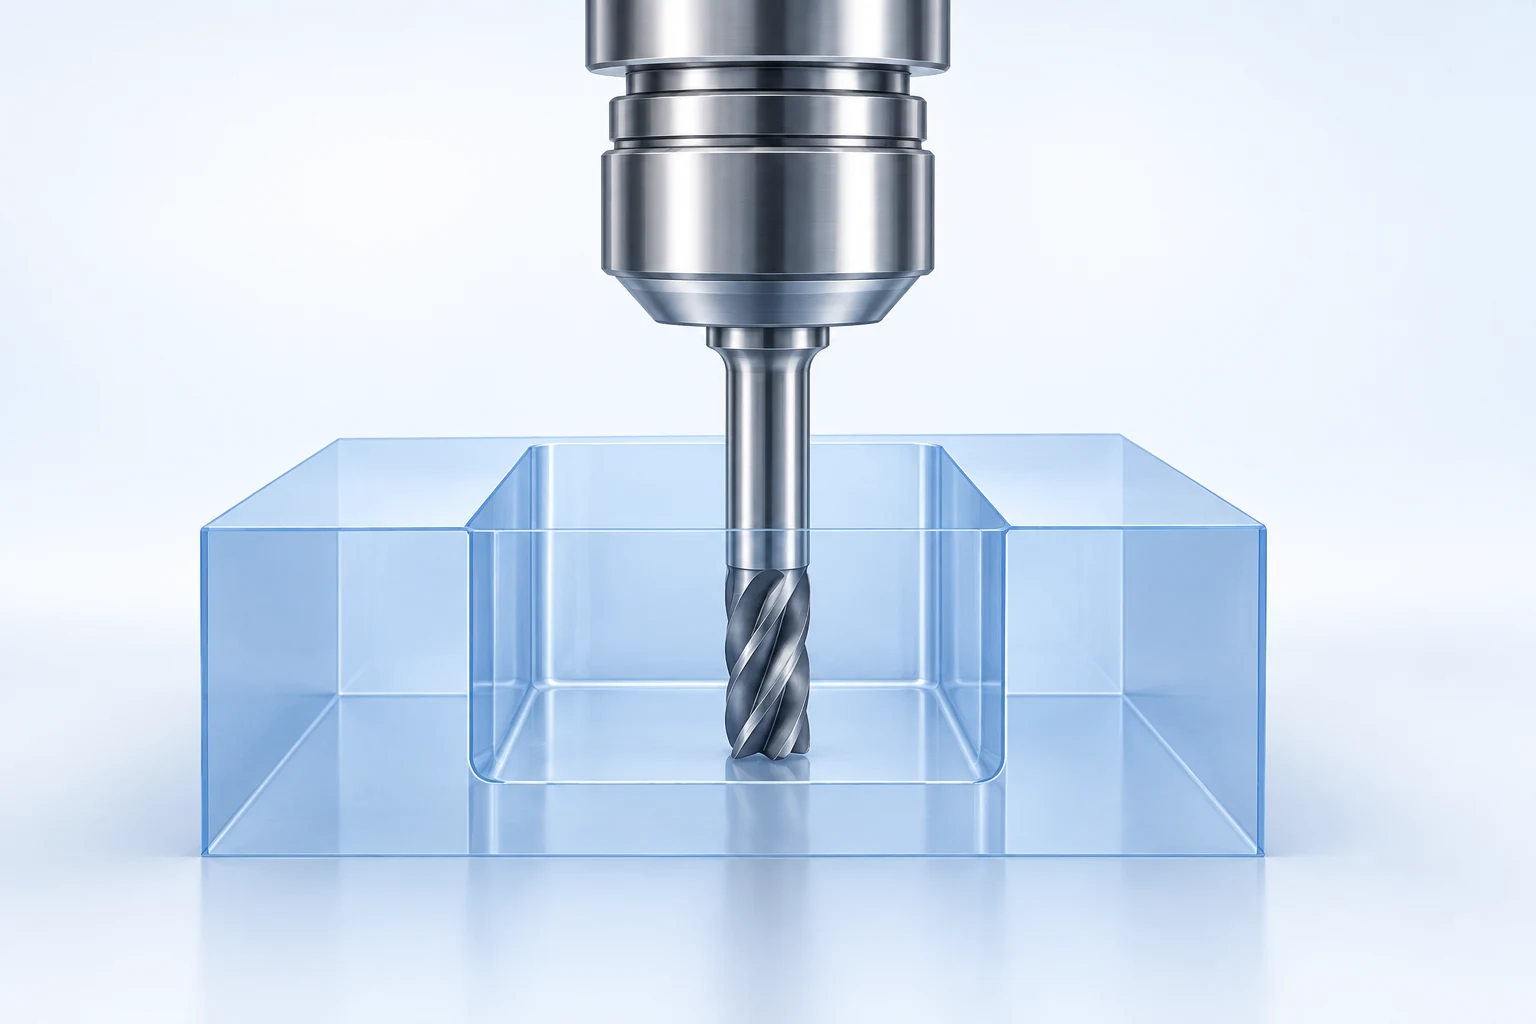
CAM-Verifikation sollte die vorgesehene Werkzeugmontage, das Rohmaterial und die Spannvorrichtungsgeometrie verwenden, wobei – soweit die Software dies unterstützt – auch die Maschinenbewegung einbezogen wird. Autodesk unterscheidet zwischen der Werkzeugwegsimulation und der Verifikation, die Kinematik und Konfiguration der Maschine berücksichtigt. Fehlende Spannbacken oder ein ungenaues Haltermodell führen zu Lücken in der Prüfung. [9]
Ein kollisionsfreies Modell beweist weder einen physikalisch sicheren Halt, noch Stabilität beim Schneiden oder die erzielte Maßgenauigkeit. Es beantwortet lediglich eine geometrische und bewegungsbezogene Frage innerhalb des Modellumfangs. Der Prozess benötigt weiterhin ein gültiges Positionierschema sowie eine Methode, erforderliche Bezüge zwischen verschiedenen Aufspannungen aufrechtzuerhalten. Unser Leitfaden zur Auswahl des Bearbeitungsverfahrens verknüpft diese Operationen mit anderen Fertigungsschritten.
Messen Sie das Werkzeug, positionieren Sie das Werkstück und überprüfen Sie das Ergebnis.
Die Werkzeugeinstellung bestimmt Größen wie Werkzeuglänge sowie Radius oder Durchmesser; geeignete Systeme können zudem Bruchstellen am Werkzeug erkennen. Durch Werkstückabtastung lässt sich die Lage festlegen und ausgewählte Merkmale vermessen. Diese Funktionen erfüllen unterschiedliche Zwecke, wie die Referenzdokumente zu Werkzeugeinstellung und Abtastung von Renishaw beschreiben. [10]
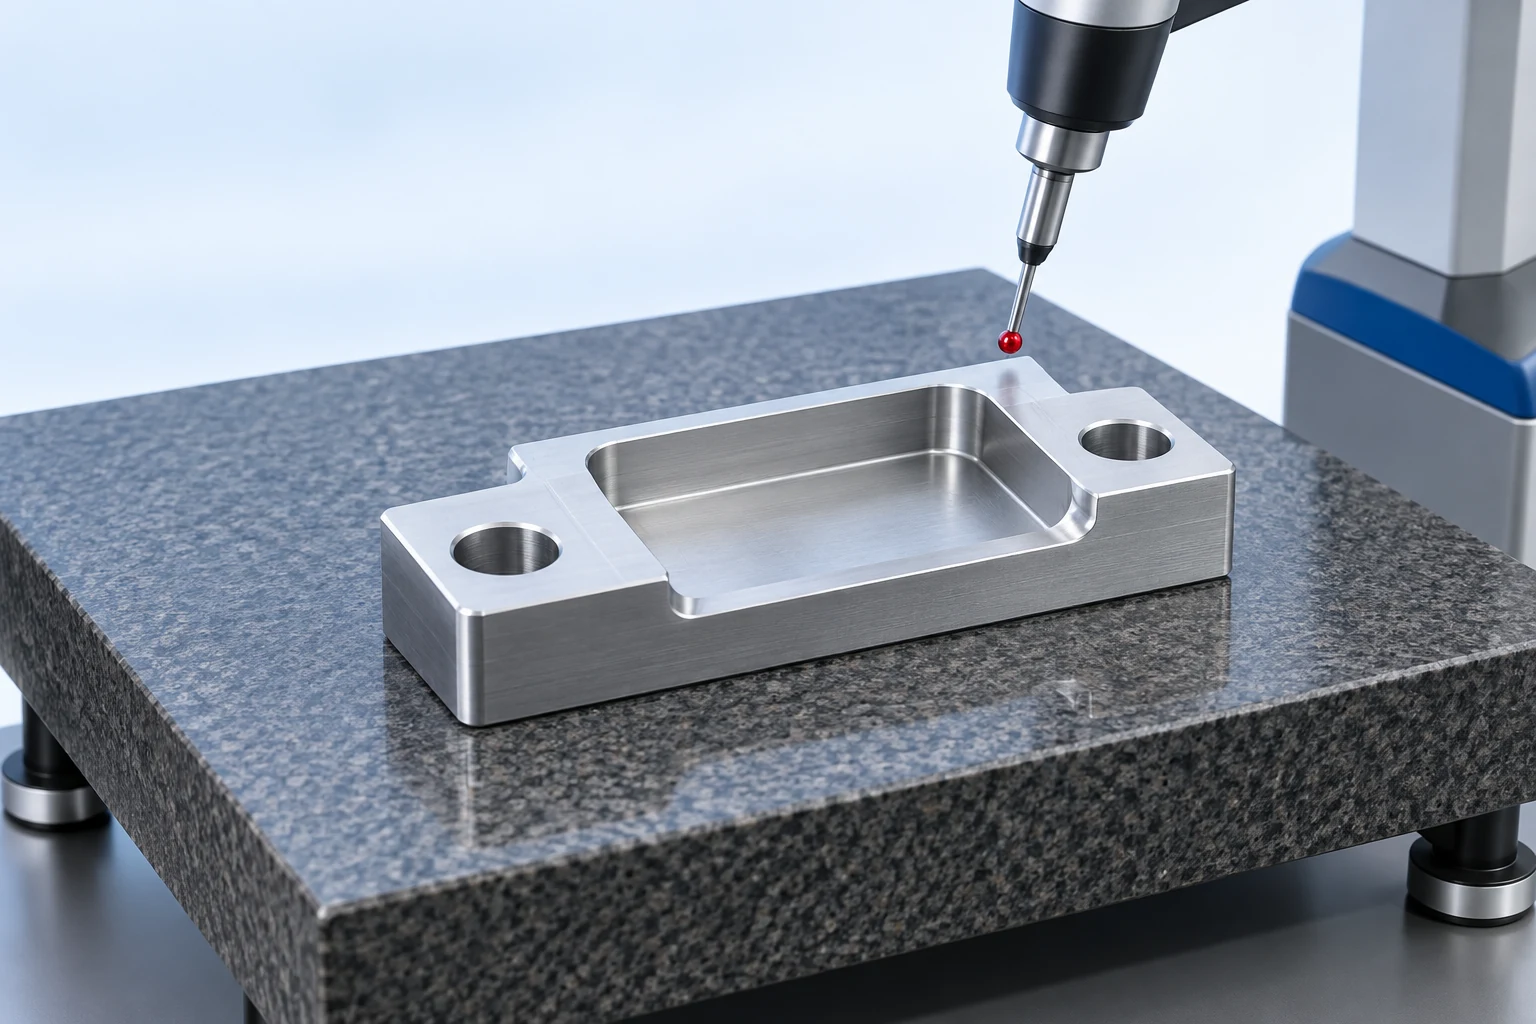
Ein korrekter Werkzeugversatz stellt nicht sicher, dass das Teil korrekt positioniert ist; und ein mittels Tastkopf ermittelter Werkstück-Nullpunkt beweist nicht, dass das Teil während des Zerspanens seine Lage beibehält. Die Abnahme sollte sich auf die Maße, geometrischen Beziehungen und Oberflächenanforderungen der Zeichnung stützen und hierfür einen geeigneten Messplan verwenden.
Bei einem flexiblen Bauteil ist dessen Zustand zum Zeitpunkt der Messung zu berücksichtigen. Eine Wand oder Basis, die während der Bearbeitung plan gehalten wird, kann nach dem Lösen ihre Form verändern. Wo die Zeichnung eine Bewertung im ungespannten Zustand vorschreibt, können Messungen, die ausschließlich im eingespannten Zustand durchgeführt werden, das relevante Ergebnis verfehlen. Umgekehrt ist ein ausdrücklich spezifizierter gespannter Zustand strikt einzuhalten. Die Messbedingung gehört ebenso in den Messplan wie das zu prüfende Merkmal.
Beispiel: Planen Sie eine gestufte Halterung als komplette Aufgabe.
Betrachten Sie eine hypothetische rechteckige Halterung mit einer zentralen oberen Aussparung, zwei erhöhten Endplatten und zwei von unten senkrecht versenkten Befestigungsbohrungen. Der fertige Unterseite gilt als primärer Montagebezug, wobei eine Seite und ein Ende die weiteren Lagebezugselemente liefern. Zu den wichtigen geometrischen Beziehungen zählen die Höhe der oberen Platten über der Unterseite, die Position der Aussparung sowie die Ausrichtung jeder Befestigungsbohrung zu ihrer Versenkung.
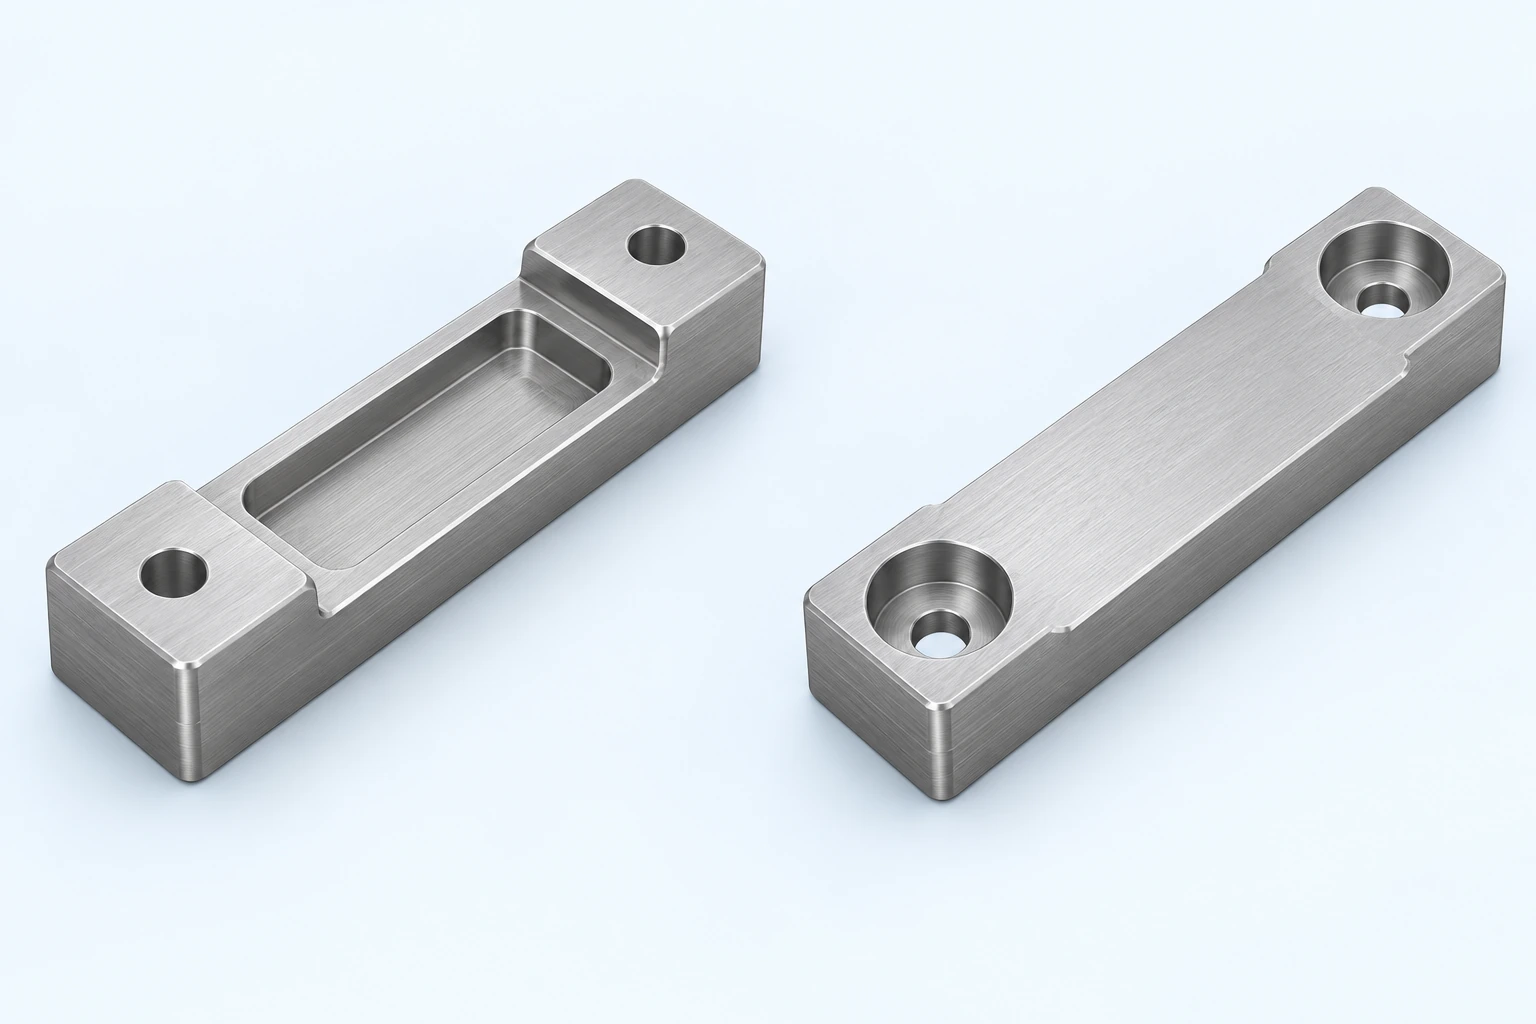
Erster Aufspannvorgang: Erstellen Sie die für den anschließenden Werkstückwechsel benötigten Bezugsebenen.
Beginnen Sie mit einem Rohling, der für den ersten Spannvorgang im Schraubstock einen nutzbaren Spannrand belässt. Orientieren Sie die spätere Unterseite nach oben. Fräsen Sie diese Montagefläche plan, bearbeiten Sie die zugänglichen Versenkungen und Durchgangsbohrungen und stellen Sie die zugänglichen Abschnitte der Seite und des Endes her, die für die nächste Operation als Lagebezug dienen. Rohling und Werkzeugwege müssen bis zum Abschluss aller Bearbeitungsschritte in dieser Orientierung ausreichend Kontakt für die aktuelle Spannung gewährleisten.
Bevor das Teil gelöst wird, muss sichergestellt sein, dass die neuen Bezugsebenen nutzbar sind und dass die Merkmale an der Unterseite vollständig fertiggestellt sind. Ein Grat an einer Kante oder ein während des nächsten Einlegens eingequetschter Span können eine ansonsten sinnvolle Übernahme zunichtemachen. Eine Bezugsebene muss nicht optisch poliert sein, sie muss jedoch die jeweilige zeichnungsgemäße Anforderung erfüllen und den vorgesehenen Kontakt gewährleisten.
Zweiter Aufspannvorgang: Spannen Sie die Montagefläche ein und legen Sie die Oberseite frei.
Drehen Sie das Werkstück auf Stützen um, die mit intakten Bereichen der fertigen Unterseite in Kontakt stehen. Schaffen Sie Freiraum unter den Senkungen und entfernen Sie Grat von den Positionierkontakten, damit das Teil auf seinen vorgesehenen Stützstellen aufliegt. Positionieren Sie es an der vorbereiteten Seite und am Ende. Die Spannfutterbacken müssen die verbleibenden robusten Seitenbereiche greifen, während die oberen Auflageflächen, die Tasche und der Werkzeugzugang frei bleiben; geformte Backen sind eine Option, falls Standardbacken dies nicht leisten können.
Bearbeiten Sie nun die oberen Auflageflächen und die zentrale Tasche unter Verwendung der bereits fertiggestellten Unterseite als Höhenbezug. Dadurch wird die kritische Beziehung zwischen Montagefläche und oberer Geometrie explizit. Die Aufspannung ist ungeeignet, wenn beim Fräsen der Tasche Material entfernt wird, das für den Widerstand gegen die verbleibenden Schnitte erforderlich ist. Ihre Stützstellen müssen während dieser Operation stets mit soliden Bereichen der Unterseite in Kontakt stehen. Solche Konflikte erfordern eine geänderte Bearbeitungsreihenfolge oder eine andere Aufspannvorrichtung – nicht nur einen anderen Werkstück-Nullpunkt.
Weisen Sie Werkzeuge und Prüfaufgaben spezifischen Merkmalen zu.
Nutzen Sie den offenen Bereich der Tasche, ihre Eckengeometrie und ihre Tiefe, um Grob- und Feinbearbeitungswerkzeuge zuzuweisen. Ein kleineres Feinbearbeitungswerkzeug kann möglicherweise die von dem Grobbearbeitungswerkzeug hinterlassenen Ecken erreichen, doch muss auch sein Halter über der Tasche ausreichend Freiraum haben. Die Senkungen wurden in der ersten Aufspannung bearbeitet, wobei die Unterseite nach oben zeigte. Die gewünschte Anfahrrichtung wird erreicht, indem diese Fläche zur Spindel ausgerichtet wird; eine zusätzliche Überstände eines herkömmlichen geraden Werkzeugs würde vom gegenüberliegenden Gesicht aus keinen vergleichbaren Zugang ermöglichen.
Die endgültige Prüfung sollte sich auf die geometrischen Beziehungen des fertigen Teils konzentrieren, nicht nur auf einzelne Werkzeugpfaddimensionen. Prüfen Sie die Höhe der oberen Auflageflächen relativ zur Montagefläche, die geforderte Lage der Tasche sowie das Verhältnis von Montagelöchern/Senkungen unter Verwendung der Bezugsangaben der Zeichnung. Wenn das erste akzeptierte Teil die Spezifikation erfüllt, bestätigt dies das beobachtete Ergebnis; wiederholtes Einlegen und Werkzeugwechsel erfordern dennoch die weiter unten beschriebenen Kontrollmaßnahmen.
Ein aussagekräftiges Angebot macht die Teileanforderungen und die vorgeschlagene wiederverwendbare Werkzeugtechnik deutlich unterscheidbar. Legen Sie die Zeichnung, den Materialzustand, die Mengen und die relevanten Annahmekriterien vor; die CNC-Bearbeitung-RFQ-Checkliste deckt diesen Übergabeprozess ab. Bei dieser Halterung steht die wertvolle Diskussion im Vordergrund, welche Kontaktpunkte und Bezugsflächen beide Bearbeitungsschritte zuverlässig machen – und welcher Aufspannvorrichtungs-Aufwand bei der nächsten Bestellung wiederverwendet werden kann.
Halten Sie die Einrichtung auch für die nachfolgenden Teile konstant.
Wiederholte Fertigung führt zu Änderungen, die eine erste Abnahmeprüfung nicht abdecken kann. Das Einlegen eines neuen Rohlings, das erneute Montieren der Spannfutter und der Austausch eines Werkzeugs sind unterschiedliche Ereignisse. Jedes davon kann einen anderen Teil der Aufspannung beeinflussen; daher ist die alleinige Anweisung „die Offsets wiederverwenden“ unzureichend.
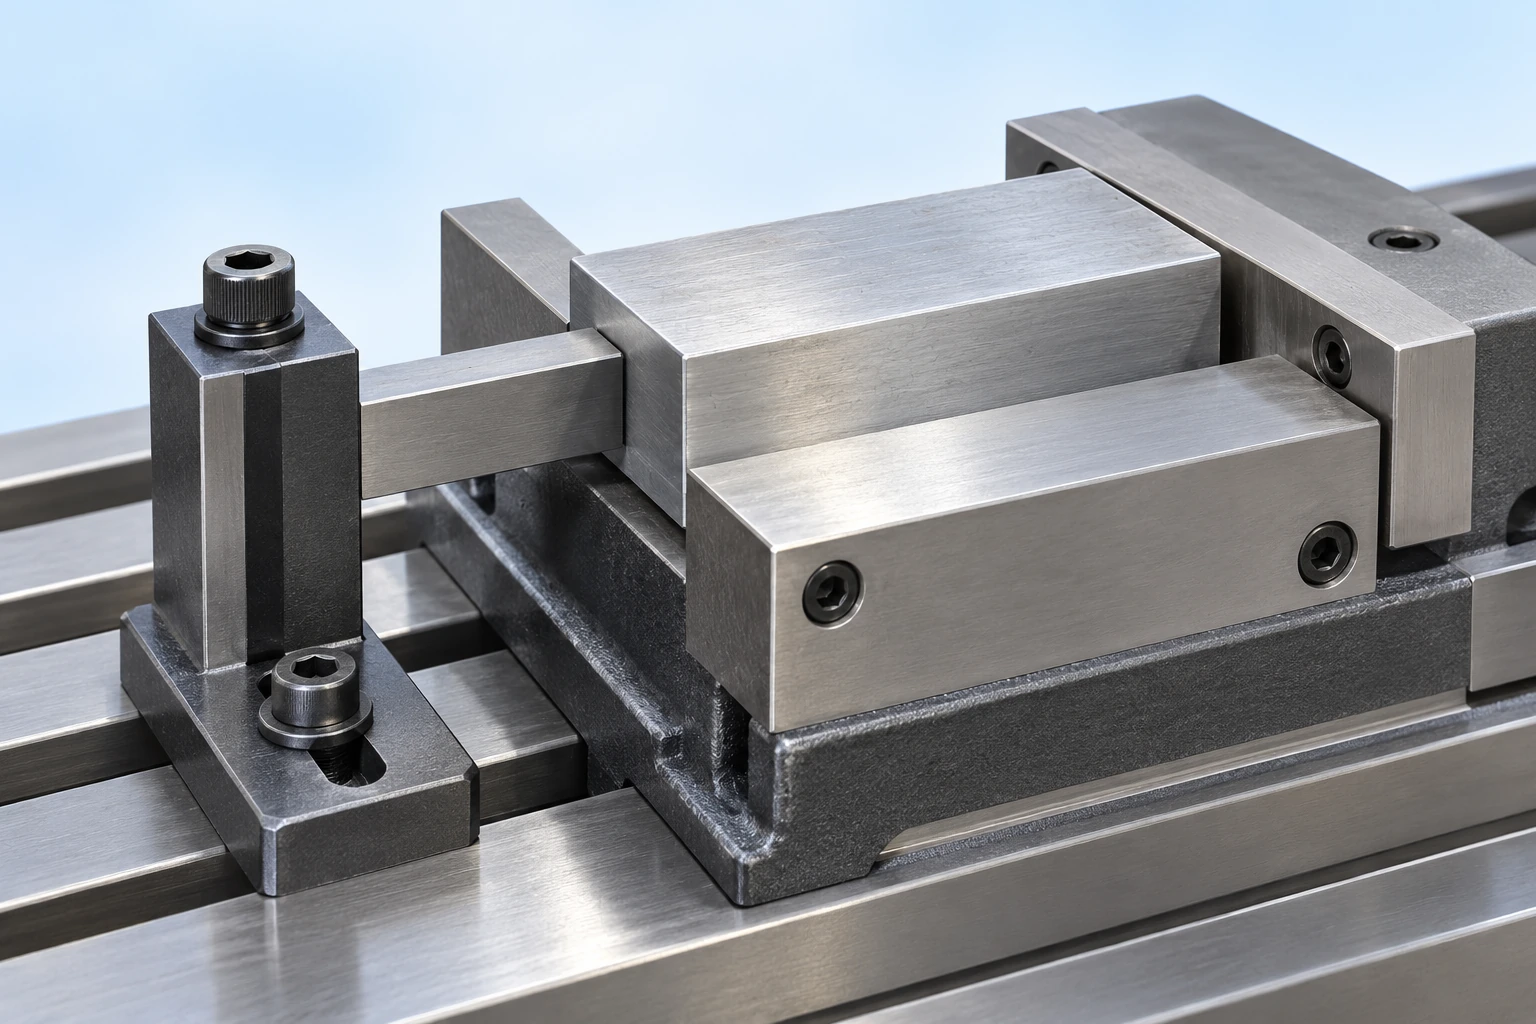
- Ein weiterer Rohling wird eingelegt: Machen Sie die Positionierungskontakte und die Anschlagposition eindeutig erkennbar und halten Sie sie frei. Das Werkstück muss vor Beginn des Zerspanens die vorgesehenen Bezugspunkte erreichen.
- Spannfutter oder eine Aufspannvorrichtung werden erneut montiert: Überprüfen Sie die Positionierung erneut, anstatt vorauszusetzen, dass der gespeicherte Werkstücksursprung weiterhin gültig ist. Der gespeicherte Aufspannprotokolleintrag sollte die Version des Spannfutters oder der Aufspannvorrichtung sowie die verwendeten Referenzmerkmale angeben.
- Ein Werkzeug wird ausgetauscht: Prüfen Sie vor der Nutzung der bisherigen Offsets die durch diese Änderung betroffenen Größen – beispielsweise die zusammengesetzte Länge und den Schneidradius. Derselbe Katalogwerkzeugtyp an derselben Revolver- oder Magazinstelle stellt keine identische zusammengesetzte Geometrie sicher.
Renishaws Anleitung zur Werkzeugvermessung nennt Verschleiß, beschädigte Werkzeuge, falsche Geometrie und verunreinigte Kontaktflächen als unterschiedliche Ursachen für Zerspanungsfehler. [13]
Messmuster können die Fehlersuche leiten: Eine Verschiebung, die mehrere Merkmale betrifft, die von verschiedenen Werkzeugen bearbeitet wurden, deutet darauf hin, die Positionierung und die Werkstück-Offsets zu prüfen; eine schrittweise Veränderung eines Merkmals, das von einem einzigen Werkzeug bearbeitet wurde, weist auf eine Prüfung dieses Werkzeugs und seines Schneidverhaltens hin. Keines dieser Muster beweist die Ursache. Vergleichen Sie die Messergebnisse mit der Werkzeugmontage, der Sitzlage und den Prozessbedingungen, bevor Sie eine Kompensation anwenden.
Legen Sie die Inspektionsfrequenz und die Eingriffsgrenzen anhand des Risikos des Teils und der nachgewiesenen Prozessstabilität fest. Renishaws Anleitung zur Prozesssteuerung verwendet definierte Kompensationsgrenzen und Alarme statt unbegrenzter Offset-Anpassungen. Ein Werkzeugoffset soll eine bekannte, zulässige Änderung korrigieren; er darf weder eine beschädigte Schneide noch ein im Spannmittel verrutschendes Werkstück verdecken. [14]
Häufig gestellte Fragen zu Werkzeugen und Aufspannvorrichtungen
Sollte ein Käufer eine bestimmte Marke für Schneidwerkzeuge vorgeben?
In der Regel sollte die Zeichnung das geforderte Ergebnis definieren und die Werkzeugauswahl dem Fertigungsplan überlassen. Ein validierter Prozess, eine vertragliche Vorgabe oder eine kontrollierte Qualifikation kann die Verwendung eines bestimmten Werkzeugs erforderlich machen. Formulieren Sie diese Einschränkung explizit, anstatt vorauszusetzen, dass eine bevorzugte Marke für jeden geeigneten Prozess notwendig ist.
Wem gehört eine Vorrichtung, die separat auf einer Bestellung in Rechnung gestellt wird?
Eine separate Werkzeugposition klärt weder Eigentumsverhältnisse, Lagerung, Wartung noch Übertragungsrechte. Diese sind vertragliche Punkte, die mit dem Lieferanten vereinbart werden müssen. Klären Sie zudem, ob es sich bei dem Angebot um eine spezielle Vorrichtung, austauschbare Spannbacken, verschleißbehaftete Schneidwerkzeuge oder ingenieurmäßige Leistungen handelt; dieselbe Bezeichnung kann unterschiedliche Lieferumfänge abdecken.
Kann dieselbe Aufspannung für ein anderes Material wiederverwendet werden?
Manchmal bleiben Geometrie und Lageplan weiterhin nützlich, doch können sich die Schneidwerkzeuge, Belastungen, Spanverhalten und zulässige Berührungsstellen ändern. Behandeln Sie das neue Material und dessen Zustand als einen Prozesswechsel, der einer Überprüfung bedarf. Ein unveränderter CAD-Modell ist nicht ausreichend, um die alte Bearbeitungsaufspannung freizugeben.
Technische Referenzen
- Harvey Performance, The Anatomy of an End Mill — Werkzeugprofile, Fräsflautenraum und Längendefinitionen.
- Sandvik Coromant, So wählen Sie den richtigen Drehplatteneinsatz aus — Einsatzgeometrie und Anwendungsauswahl.
- BIG DAISHOWA, CNC Tool Holders — Spindelschnittstellen, Spannsysteme und Haltekompatibilität.
- Sandvik Coromant, So reduzieren Sie Vibrationen beim Fräsen — Montagesteifigkeit und Wechselwirkungen zwischen Schnittbedingungen.
- Carr Lane, Guide To Locating & Clamping Principles — Positionierung, Stützung, Spanraum und Spannung.
- Jergens, 5-Axis Knowledge Center — Overview — modulares Spannen und Zugänglichkeit.
- Sandvik Coromant, Formeln und Definitionen für das Fräsen — METRISCH, H79 — programmiertes Vorschubverhältnis.
- Sandvik Coromant, Trockenfräsen oder mit Kühlschmierstoff — unterbrochener Schnitt und anwendungsspezifische Kühlschmierstoffnutzung.
- Autodesk Fusion, Simulation for manufacturing — Umfang der Verifikation und Maschinenkonfiguration.
- Renishaw, Tool setting technology und Probing and tool measurement systems for machine tools — Werkzeug- und Werkstückmessfunktionen.
- BIG DAISHOWA, Hydraulic Tool Holders, Shrink Fit Tool Holders und Total Tooling System General Catalog, Vol. 10 — Wechselmethoden, schmale Zugänglichkeit und konstruktive Auslegung mechanischer Fräsfutter.
- REGO-FIX, ER System und ER Floating Chuck-Broschüre, ER-Montageanleitung — kompatible Komponenten sowie Spannfutter-/Muttermontage.
- Renishaw, Tool setters and broken tool detectors — Werkzeuggeometrie, Verschleiß und Prüfung beschädigter Werkzeuge.
- Renishaw, IPC — Intelligent Process Control — messbasierte Kompensation und definierte Eingriffsgrenzen.



