Auf dieser Seite
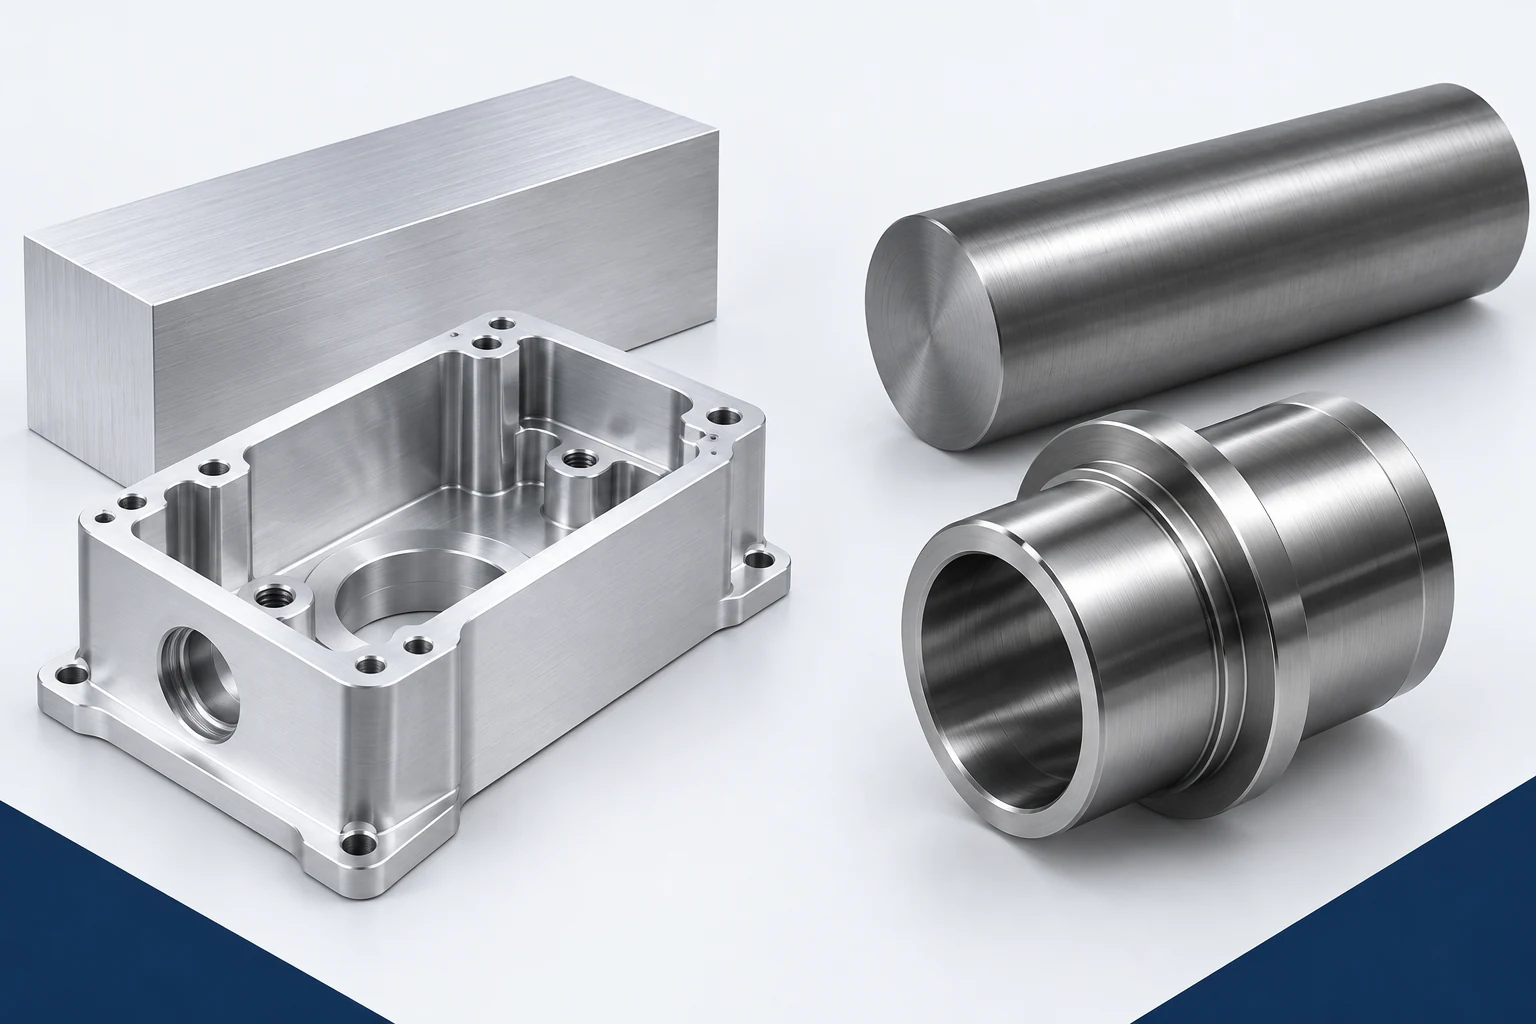
Aluminium ist oft der praktische Ausgangspunkt für ein leichtes, bearbeitetes Gehäuse oder eine Halterung. Austenitische Edelstähle wie 304 und 316 werden stärker in Betracht gezogen, wenn die Einsatzumgebung ihr Korrosionsverhalten erfordert oder wenn die Steifigkeit innerhalb eines vorgegebenen Bauraums wichtiger ist als die Masse. Auch der Fertigungskompromiss unterscheidet sich: Aluminium kann an der Schneide haften und Späne einklemmen, während austenitischer Edelstahl erhebliche Herausforderungen durch Verfestigung beim Bearbeiten und Werkzeugverschleiß mit sich bringt.
Wählen Sie zwischen konkreten Legierungsarten und Zuständen – nicht zwischen zwei Materialnamen. Ein einfacher Bearbeitungszyklus ist nur dann sinnvoll, wenn das fertige Bauteil alle Anforderungen an Belastung, Umgebungsbeanspruchung, Passgenauigkeit und Oberfläche erfüllt.
Beginnen Sie mit Legierung, Zustand und Ausgangsform des Werkstoffs
„Aluminium“ könnte wärmebehandelten 6061-Rundstab, weichgeglühtes Blech oder eine siliziumreiche Gusslegierung bedeuten. „Edelstahl“ könnte 304, frei bearbeitbaren 303 oder eine ausscheidungshärtbare Legierung bedeuten. Dies sind unterschiedliche Bearbeitungsaufgaben. Dieser Vergleich konzentriert sich auf verformte 6061-Aluminiumlegierungen und gängige austenitische Edelstähle; für die Tabelle mit Referenzeigenschaften werden 316L/4404 herangezogen.
Bei 6061 identifiziert T6 die Lösungsglühbehandlung und künstliche Alterung; T6511 kennzeichnet zusätzlich die Entspannung durch Strecken für die jeweiligen extrudierten Erzeugnisse. Die Ausgangsform des Werkstoffs ist entscheidend: Ein Wert für Plattenmaterial darf nicht als Freigabekriterium für ein unzusammenhängendes Stabprodukt verwendet werden. Hydro weist zudem darauf hin, dass Späne aus dem Drehen und Bohren von T6/T6511 schwer zu brechen sein können. Aluminium erzeugt nicht automatisch kurze, handhabbare Späne. [1]
Vergleichen Sie Gewicht, Steifigkeit und thermische Dehnung getrennt voneinander
Diese veröffentlichten Referenzwerte verdeutlichen die Größenordnung der Unterschiede. Die Werte für 6061 stammen als Orientierungsdaten von thyssenkrupp; die Angaben für Edelstahl beziehen sich auf Outokumpu Supra 316L/4404. Es handelt sich dabei nicht um garantierte Festigkeitswerte und auch nicht um einen Ersatz für die vom Lieferanten angegebene Werkstoffspezifikation. [2] [3]
| Eigenschaft und Zustand | 6061-Aluminium | 316L/4404-Edelstahl |
|---|---|---|
| Dichte, ca. 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| E-Modul, Referenzwert | 70 GPa | 200 GPa bei 20°C |
| Mittlere Wärmedehnung, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
Bei einem angenommenen fertigen Materialvolumen von 100 cm³ ergibt sich aus Masse = Dichte × Volumen etwa 270 g in 6061 und 800 g in 316L, vor Beschichtungen oder Befestigungselementen. Dies ist ein Vergleich bei identischer Geometrie. Eine Neukonstruktion verändert das Volumen und damit das Ergebnis.
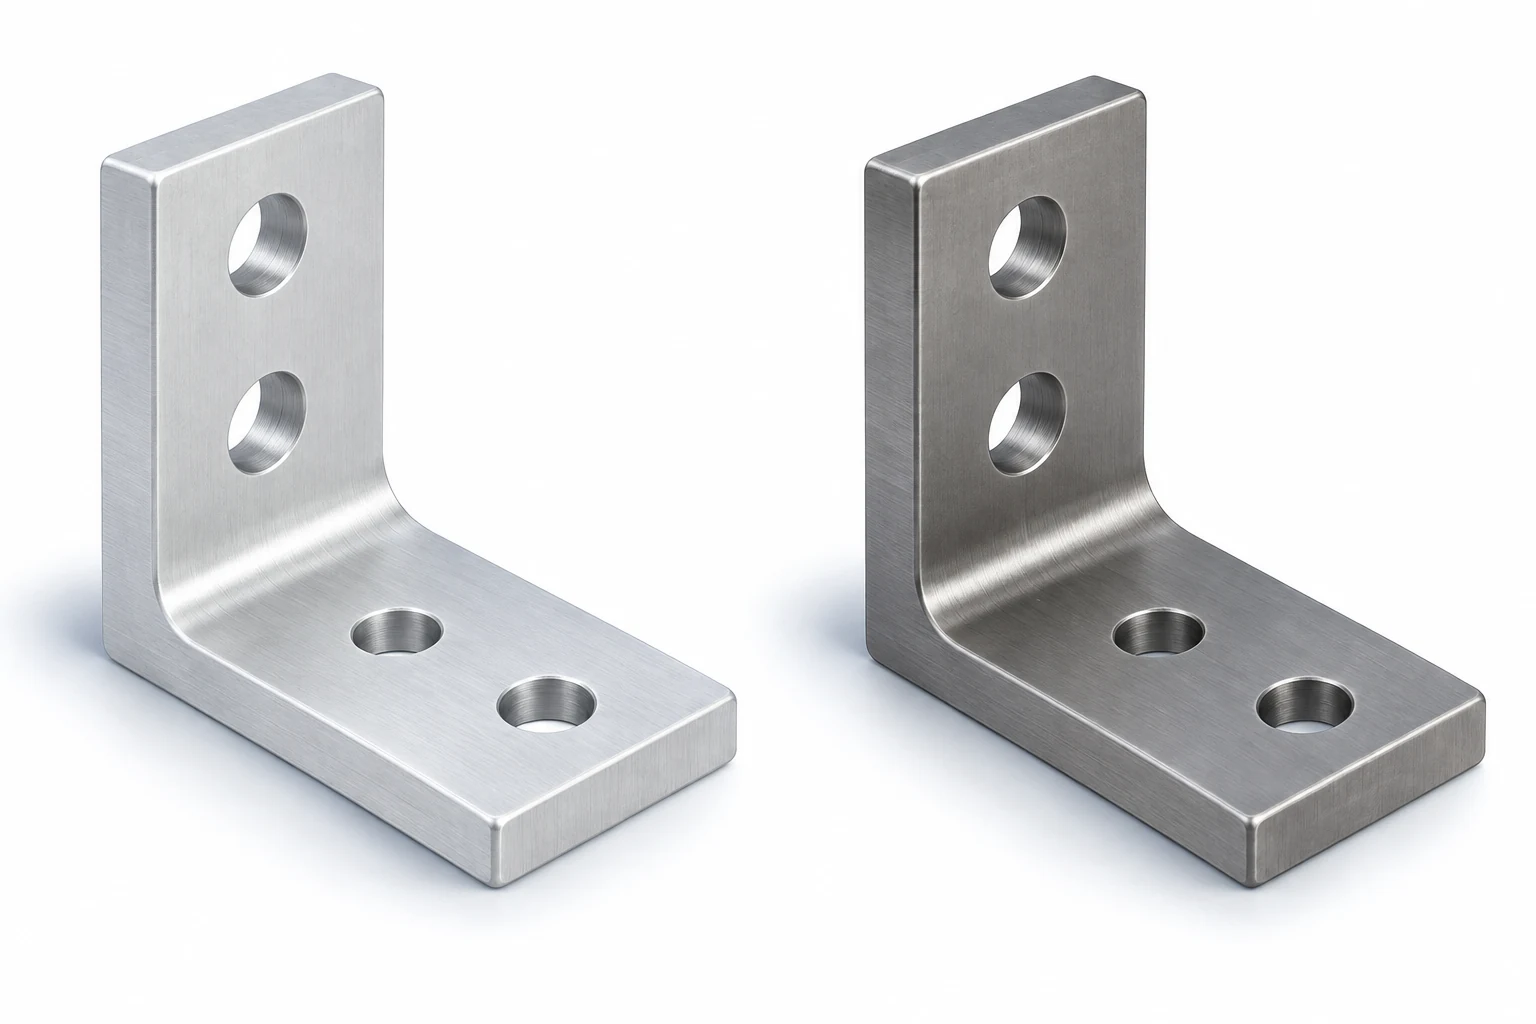
Der Elastizitätsmodul beschreibt die elastische Steifigkeit; die Streckgrenze bezieht sich auf den Beginn bleibender Verformung. Bei gleicher Geometrie und Belastung im elastischen Bereich verhindert das Material mit höherem Modul stärker die Durchbiegung. Ein Aluminium-Zustand mit höherer Festigkeit löst nicht zwangsläufig das Problem einer zu flexiblen Halterung. Umgekehrt kann eine Aluminium-Neukonstruktion mit größerer Profiltiefe die erforderliche Steifigkeit bei geringerer Masse erreichen.
Die Wärmeausdehnung ist eine weitere unabhängige Fragestellung. Eine Aluminiumbohrung um eine Edelstahlwelle dehnt sich nicht mit derselben Geschwindigkeit wie ihr Gegenstück aus. Prüfen Sie die Spielweite über den gesamten Betriebstemperaturbereich hinweg, statt lediglich zu überprüfen, ob die Raumtemperatur-Probe zusammengebaut werden kann. Der Werkstoff- und Konstruktionsleitfaden verknüpft die Werkstoffauswahl mit diesen Montageanforderungen.
Warum sich die Bearbeitungsherausforderungen unterscheiden
Aluminium: Adhäsion, Spanabfuhr und dünne Wandstärken
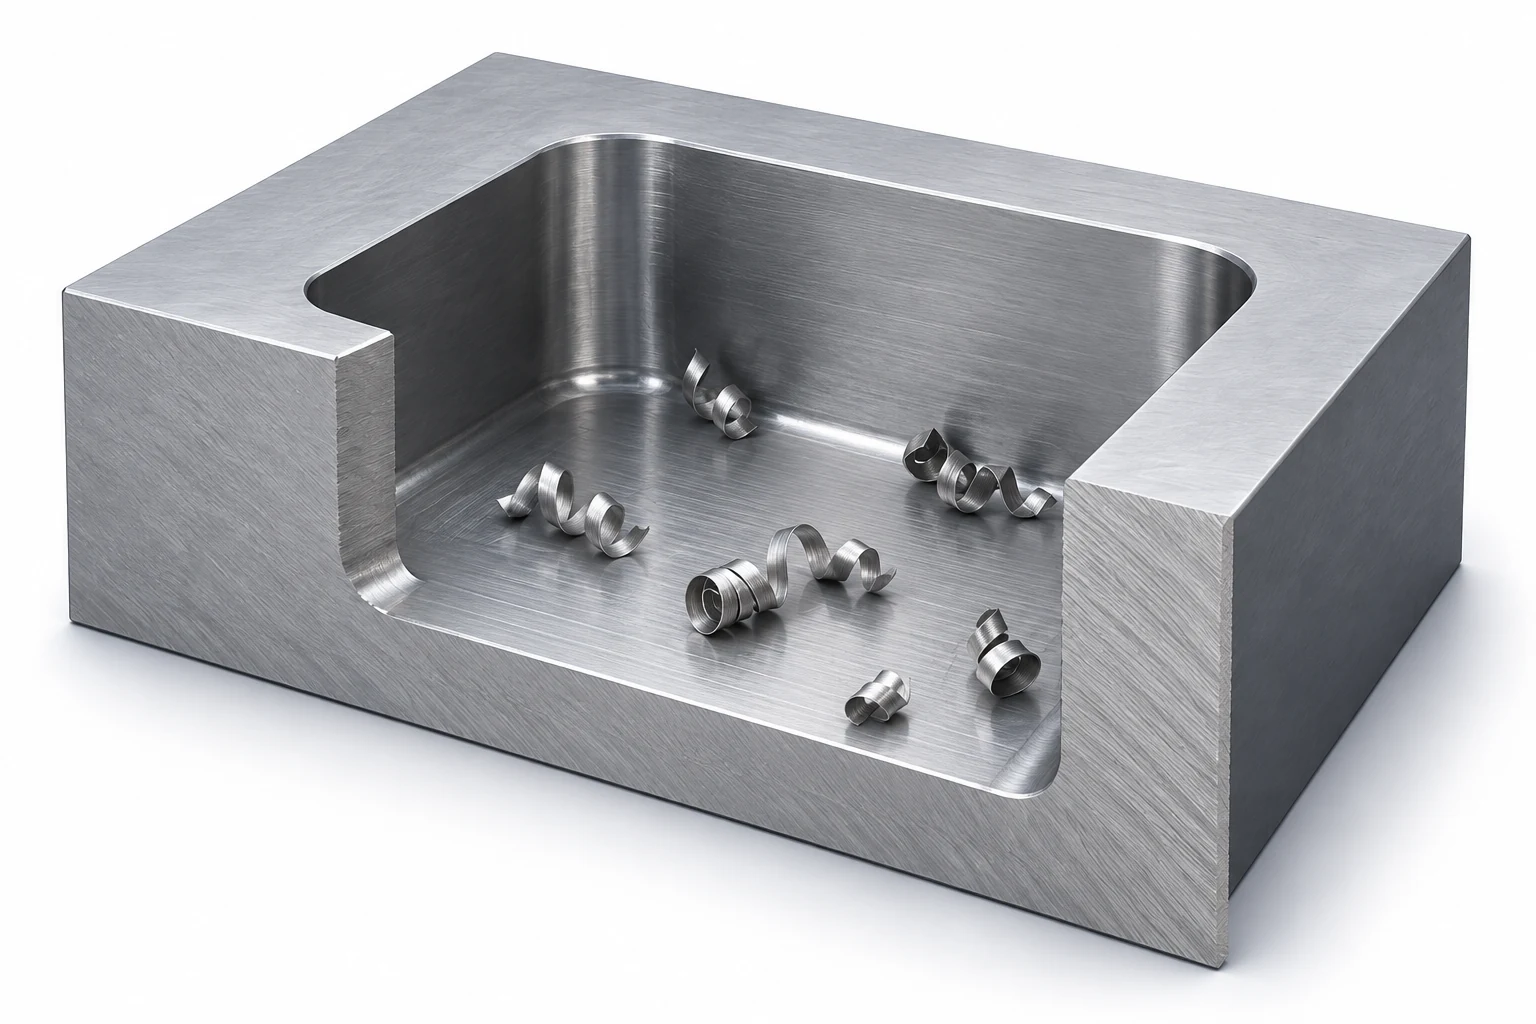
Aluminium kann an der Schneidkante haften und so eine Aufbauschneide bilden, die den Schnitt und die Oberfläche stört. Die Aluminium-Fräsempfehlungen von Sandvik betonen eine geeignete Schnittgeometrie und effiziente Spanabfuhr; eingeschlossene Späne können die Oberfläche beschädigen, wenn sie erneut zerspant werden. Eine tiefe Tasche oder ein schmaler Schlitz kann daher selbst bei einem ansonsten gut bearbeitbaren Legierungsgefüge problematisch sein. [4]
Die praktische Bewertung erfolgt merkmalsbezogen: Können die Späne die Aussparung verlassen? Kann das Werkzeug ohne übermäßigen Überhang erreicht werden? Ist die verbleibende Wand ausreichend gestützt? Eine geringe Dichte macht eine dünne Wand nicht zwangsläufig steif. Bei stark ausgehöhlten Teilen gehören auch Zustand des Ausgangsmaterials, die Werkstückaufspannung sowie die Reihenfolge von Vor- und Feinbearbeitung in die Verzugsbewertung.
Austenitischer Edelstahl: Kaltverfestigung und Verschleiß der Schneidkante
304- und 316-Stähle härten bei Verformung während des Zerspanens. Zähe Späne, Adhäsion und eine gehärtete Oberfläche können zu Kerbschäden und einer schlechten Oberflächenqualität beitragen. Eine einfache Verringerung des Vorschubs bis hin zum Reiben des Werkzeugs ist keine zuverlässige Lösung: Der nächste Schnitt könnte auf den verformungshärteren Bereich treffen. Scharfe, geeignete Werkzeuge sowie ein steifer Aufbau sind entscheidend. [5]
Die Kühlmittelstrategie muss zur jeweiligen Zerspanungsoperation und zum Werkzeug passen. Sandvik unterscheidet beispielsweise trockenes Grobfräsen zur Begrenzung thermischer Rissbildung von Feinbearbeitungssituationen, die von Schneidflüssigkeit profitieren. „Mehr Kühlmittel verwenden“ ist kein universelles Rezept für die Zerspanung von Edelstahl. [4] Ebenso darf eine für Edelstahl empfohlene Vorschub- und Drehzahleinstellung nicht unverändert auf Aluminium übertragen werden.
Welches Material passt für das Bauteil?
| Bauteilanforderung | Kandidatenrichtung | Was könnte die Entscheidung ändern? |
|---|---|---|
| Bewegliches Gehäuse oder eine Halterung mit strenger Massenbegrenzung | Beginnen Sie mit einer geeigneten Aluminiumlegierung und dem richtigen Temperzustand | Verformung, Schraubenlasten, Verschleiß und Einsatzbedingungen |
| Unterstützung mit fester Einbaugröße und hoher Steifigkeitsanforderung | Vergleichen Sie Edelstahl mit einer Aluminium-Neukonstruktion | Zulässige Masse, Querschnittsgeometrie und Gelenkflexibilität |
| Bauteil, das Prozessflüssigkeiten oder wiederholten Reinigungsspülungen ausgesetzt ist | Bewerten Sie eine Edelstahllegierung anhand der tatsächlich vorliegenden Chemikalien | Konzentration, Temperatur, Spalten und Reinigungszyklus |
| Aluminiumbauteil, das in einer feuchten Umgebung mit Edelstahl-Befestigungselementen verbunden ist | Überprüfen Sie die gesamte Verbindung, bevor Sie sich für eines der beiden Materialien entscheiden | Galvanischer Kontakt, Isolation, Ableitung und schützende Oberflächenbeschichtung |
| Die Zeichnung legt bereits eine Werkstoffspezifikation fest | Angebot für konforme Ausgangswerkstoffe | Eine werkstoffliche Alternative, die im Konstruktionsprozess freigegeben wurde – keine informelle Substitution |
Edelstahl ist nicht korrosionsbeständig. Outokumpu identifiziert Umgebungen, in denen Chloride, Wärme oder aggressive Einwirkung hochlegiertere Werkstoffe erfordern als die 316-Familie. Hydro weist ebenfalls auf galvanische Korrosion bei Kontakt unterschiedlicher Metalle hin. Überprüfen Sie die gesamte Baugruppe und deren Umgebung – nicht nur die sichtbare Fläche eines einzelnen Bauteils. [3] [1]
Vergleichen Sie die Gesamtkosten des fertigen Bauteils einschließlich der Oberfläche
Aluminium bietet oft einen günstigen Bearbeitungsweg, doch die Gesamtkosten können Eloxalbehandlung, Maskierung und abschließende Maßkontrollen umfassen. Die Eloxalbehandlung verändert die Oberflächendimensionen; eine passgenaue Bohrung erfordert möglicherweise eine definierte Bearbeitungszugabe oder einen genehmigten Maskierungsplan. Geschützte Bereiche benötigen dennoch eine geeignete Korrosionsschutzstrategie. Die von der NASA veröffentlichte Eloxal-Richtlinie behandelt diese Konstruktionswechselwirkungen; ihre Prozessanforderungen gelten nicht automatisch für jedes kommerzielle Bauteil. [6]
Edelstahl erfordert einen anderen Finish-Umfang. Erforderliche Reinigung, Passivierung oder Polierung müssen ausdrücklich berücksichtigt werden – sie dürfen nicht allein aus dem Begriff „edelstahl“ abgeleitet werden. Reste von Zerspanungsfluid und Oberflächenkontamination müssen nach der Bearbeitung gezielt behandelt werden. [7] Eine helle Optik allein definiert nicht den gelieferten Oberflächenzustand.
Vergleichen Sie stets dieselbe Menge, akzeptierte Geometrie, Prüfumfang und Lieferbasis – unter Einbeziehung der jeweils erforderlichen Oberflächenfinish für jeden Kandidaten. Unterscheiden Sie eine direkte Werkstoffsubstitution von einer neu konstruierten Alternative. Es gibt keinen zuverlässigen universellen Preisfaktor für Edelstahl im Vergleich zu Aluminium: Lagerverfügbarkeit, Materialabtrag, Werkzeugzugänglichkeit und Sekundäroperationen können das Ergebnis maßgeblich beeinflussen.
Zum entsprechenden Fertigungsumfang siehe Aluminium-CNC-Bearbeitung oder Edelstahl-CNC-Bearbeitung. Der Kosten- und Lieferantenauswahl-Leitfaden erläutert, wie vollständige Angebote verglichen werden.
Fragen zum Thema Aluminium- versus Edelstahl-Bearbeitung
Ist Edelstahl immer fester als Aluminium?
Nein. Die Festigkeit hängt von der genauen Legierung, dem Lieferzustand, der Erzeugnisform und der Temperatur ab. Vergleichen Sie die jeweiligen Streckgrenz- oder Zugfestigkeitsanforderungen separat von der Steifigkeit; ein höherer Elastizitätsmodul bedeutet nicht zwangsläufig eine höhere Streckgrenze.
Kann dasselbe CAD-Modell für beide Werkstoffe verwendet werden?
Es kann dieselbe Geometrie beschreiben, doch die Werkstoffänderung erfordert dennoch eine Konstruktionsprüfung. Masse, elastische Verformung, thermische Passung, Befestigungsoberflächen und Oberflächenfinish können sich ändern – und damit auch die Funktionsfähigkeit dieser Geometrie. Benennen Sie jede zugelassene Werkstoffvariante in der freigegebenen Dokumentation.
Beweist eine glatte bearbeitete Oberfläche, dass das Teil korrosionsbeständig ist?
Nein. Legierungsgrad, Kontamination, Oberflächenzustand und Einsatzbedingungen sind entscheidend. Wählen Sie das Material und das Oberflächenverfahren entsprechend den Einsatzbedingungen; eine visuelle Inspektion kann erforderliche Materialdokumentationen oder festgelegte Freigabekontrollen nicht ersetzen.
Technische Quellen
- Hydro, Legierung 6061, Revision 2019/01 (Februar 2019), S. 1–2: Extrusionstempern, Spankontrolle und Kontakt zwischen ungleichartigen Metallen.
- thyssenkrupp Materials Services, Material-Datenblatt EN AW-6061, MX/TIS_06.2018, S. 3: Referenzphysikalische Eigenschaften. Die Eigenschaftstabelle weist diesen Orientierungswerten keine gesonderte Temperung zu.
- Outokumpu, Supra-Range-Datenblatt, Tabelle 7, S. 8, sowie Korrosionsdiskussion, S. 3–4: Referenzeigenschaften und Umgebungsbeschränkungen für 316L/4404.
- Sandvik Coromant, Fräsen verschiedener Werkstoffe: Fräsen von Aluminium und austenitischem Edelstahl, Spanabfuhr sowie kühlmittelbezogene Empfehlungen für spezifische Bearbeitungsoperationen.
- Sandvik Coromant, Werkstückwerkstoffe: austenitischer Edelstahl, Kaltverfestigung, Spanverhalten und Schneidkantenverschleiß.
- NASA/JSC, Verfahrensspezifikation für die Eloxierung von Aluminiumlegierungen, PRC-5006 Rev. D, Juni 2020, Abschnitte 3.0–3.1. Wird für allgemeine Konstruktionsgrundsätze herangezogen; die maßgebliche Zeichnung und der Vertrag bestimmen die anzuwendende Spezifikation und deren Revision.
- British Stainless Steel Association, Allgemeine Grundsätze zur Bearbeitung von Edelstählen: Nachbearbeitungsreinigung sowie Berücksichtigung der Passivierung.



