Op deze pagina
Aluminium is vaak het praktische uitgangspunt voor een lichtgewicht verspaande behuizing of beugel. Austenitische roestvaststalen zoals 304 en 316 worden sterker overwogen wanneer de gebruiksomgeving hun corrosiebestendigheid vereist of wanneer stijfheid binnen een vaste ruimte belangrijker is dan massa. Ook de productieafweging verschilt: aluminium kan aan de snijkant blijven plakken en spaan vasthouden, terwijl austenitisch roestvast staal aanzienlijke uitdagingen met werkverharding en slijtage van de gereedschappen oplegt.
Kies tussen specifieke legeringsgraden en toestanden, niet tussen twee algemene materiaalnamen. Een eenvoudige bewerkingscyclus is alleen nuttig als het afgewerkte onderdeel voldoet aan de eisen voor belasting, omgevingsinvloeden, pasvorm en oppervlak.
Begin met de legering, toestand en uitgangsvorm
‘Aluminium’ kan verwijzen naar warmtebehandeld 6061 staafmateriaal, gegloeid plaatmateriaal of een hoog-silicium gietstuk. ‘Roestvast staal’ kan 304, vrijbewerkbaar 303 of een uitscheidingshardende graad betekenen. Dit zijn verschillende verspaanopdrachten. Deze vergelijking richt zich op gewalst 6061 aluminium en gangbare austenitische roestvaststalen, met 316L/4404 als referentie voor de eigenschappentabel.
Voor 6061 geeft T6 de oplossingswarmtebehandeling en kunstmatige oudering aan; T6511 geeft bovendien spanningsverlaging door rek aan voor de relevante geëxtrudeerde producten. De uitgangsvorm is van belang: een waarde voor plaatmateriaal mag niet worden omgezet in een acceptatie-eis voor een ongerelateerd staafproduct. Hydro merkt ook op dat spaan van T6/T6511 draaien en boren moeilijk te breken kan zijn. Aluminium produceert niet automatisch korte, beheersbare spaan. [1]
Vergelijk gewicht, stijfheid en thermische uitzetting afzonderlijk
Deze gepubliceerde referentiewaarden illustreren de omvang van de verschillen. De 6061-cijfers zijn richtgegevens van thyssenkrupp; de roestvaststaalwaarden beschrijven Outokumpu Supra 316L/4404. Het zijn geen gegarandeerde sterktegegevens en geen vervanging voor de leverancierspecificatie van het materiaal. [2] [3]
| Eigenschap en toestand | 6061 aluminium | 316L/4404 roestvast staal |
|---|---|---|
| Dichtheid, ca. 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| E-modulus, referentiewaarde | 70 GPa | 200 GPa bij 20°C |
| Gemiddelde thermische uitzettingscoëfficiënt, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
Voor een veronderstelde eindvolume van 100 cm³ geeft massa = dichtheid × volume ongeveer 270 g in 6061 en 800 g in 316L, vóór coatings of bevestigingsmaterialen. Dit is een vergelijking bij identieke geometrie. Een herontwerp wijzigt het volume en daarmee ook het resultaat.
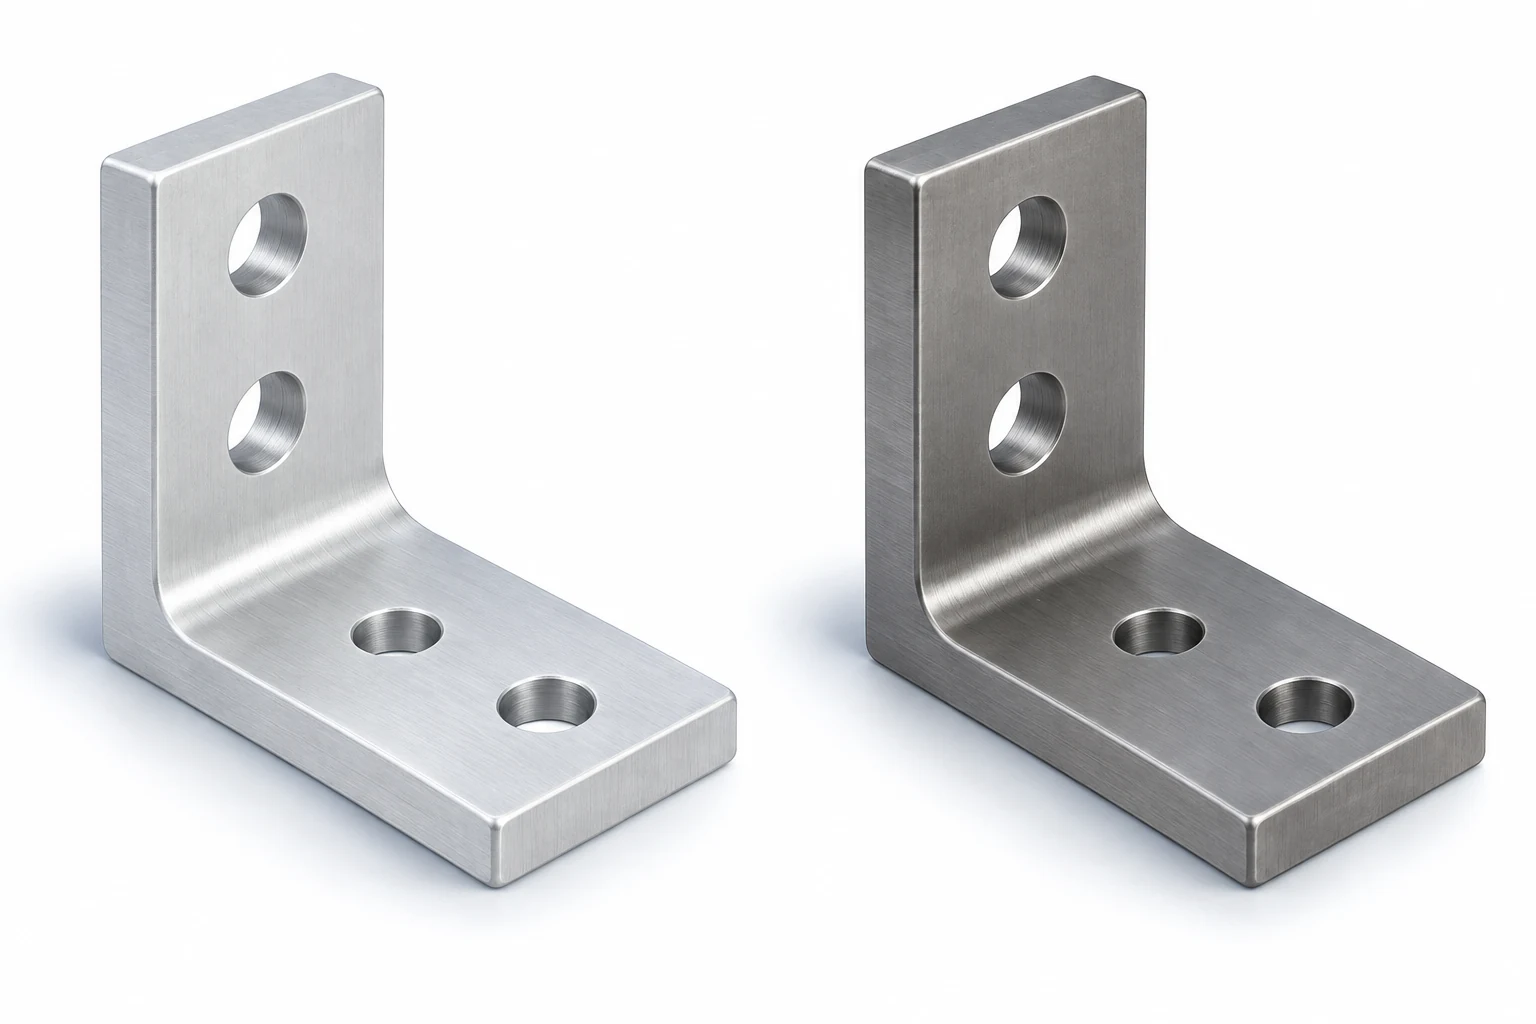
De elasticiteitsmodulus (Young’s modulus) beschrijft de elastische stijfheid; de vloeigrens betreft het begin van permanente vervorming. Bij identieke geometrie en belasting binnen het elastische gebied weerstaat het materiaal met een hogere modulus buiging beter. Een aluminiumlegering met een hogere vloeigrens lost een te flexibele steun niet noodzakelijkerwijs op. Omgekeerd kan een herontwerp in aluminium met een diepere doorsnede de vereiste stijfheid bereiken met minder massa.
Thermische uitzetting is een andere onafhankelijke kwestie. Een aluminiumboor rond een roestvaststalen as expandeert niet met dezelfde snelheid als het bijbehorende onderdeel. Beoordeel de speling over het gehele werktemperatuurbereik, in plaats van alleen te controleren of de kamer-temperatuurmonster correct samenbouwt. De materiaal- en ontwerpgids legt verband tussen materiaalkeuze en deze montagevereisten.
Waarom de bewerkingsuitdagingen verschillen
Aluminium: hechting, spaanafvoer en dunne wanden
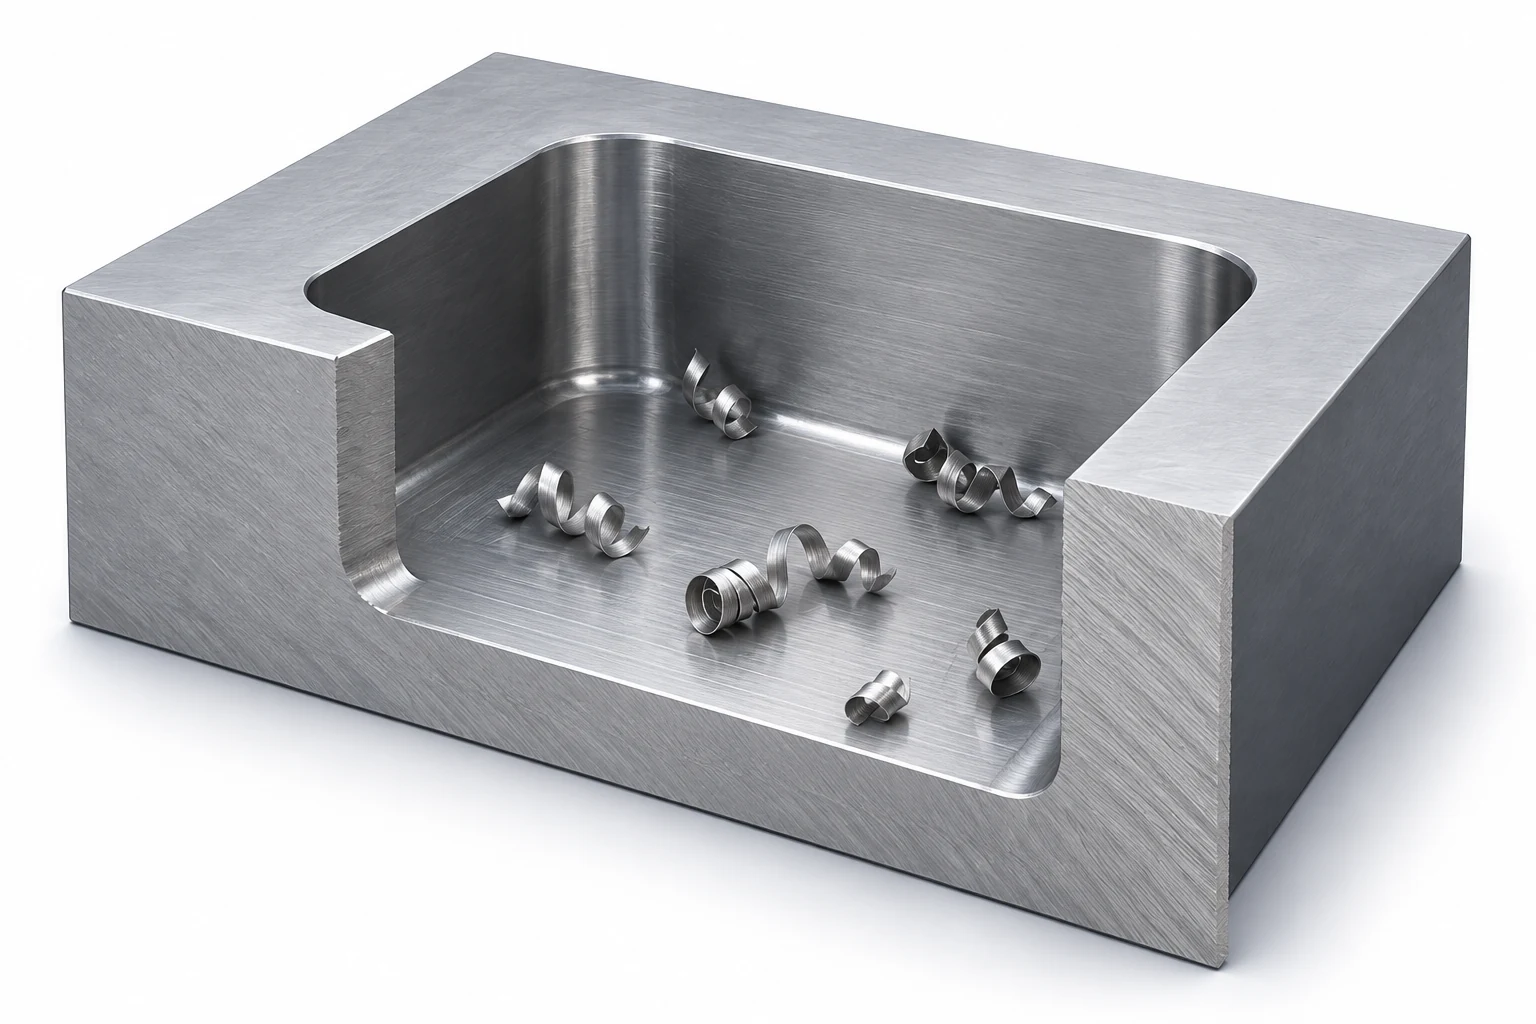
Aluminium kan aan de snijkant hechten, wat leidt tot een opgebouwde rand (built-up edge) die de snede en het oppervlak verstoort. De richtlijnen voor aluminiumfrezen van Sandvik benadrukken geschikte snijgeometrie en efficiënte spaanafvoer; opgesloten spaan kan het oppervlak beschadigen wanneer het opnieuw wordt bewerkt. Een diepe uitsparing of nauwe sleuf kan daarom lastig zijn, zelfs bij een anderzijds gemakkelijk te bewerken legering. [4]
De praktische beoordeling is kenmerk-specifiek: kunnen de spaan de holte verlaten, kan de gereedschapsbaan zonder excessieve overhang bereiken, en wordt de resterende wand voldoende gesteund? Een lage dichtheid maakt een dunne wand niet stijf. Voor een sterk uitgespaard onderdeel behoren ook de grondtoestand van het materiaal, de opspanmethode en de volgorde van ruw- naar afwerkbeurt tot de vervormingsbeoordeling.
Austenitisch roestvast staal: werkverharding en slijtage van de snijkant
304- en 316-familie staalsoorten verharden tijdens het vervormen bij het bewerken. Harde spaanders, aanhechting en een geharde oppervlakte kunnen bijdragen aan insnijdslijtage en een slechte afwerking. Simpelweg de voeding verminderen tot het gereedschap gaat wrijven, is geen betrouwbare oplossing: de volgende snede kan de door vervorming verharde zone tegenkomen. Scherpe, geschikte gereedschappen en een stijve opspanning zijn van belang. [5]
De koelvloeistofstrategie moet afgestemd zijn op de bewerkingsmethode en het gereedschap. Sandvik onderscheidt bijvoorbeeld droog ruwfrezen om thermische scheurvorming te beperken van afwerkingsbewerkingen die baat hebben bij snijvloeistof. ‘Gebruik meer koelvloeistof’ is geen universele regel voor het bewerken van roestvast staal. [4] Evenmin mag een aanbeveling voor voeding en snijsnelheid voor roestvast staal ongewijzigd worden overgenomen voor aluminium.
Welk materiaal past bij het onderdeel?
| Onderdeelvereiste | Kandidaatrichting | Wat zou het besluit kunnen wijzigen? |
|---|---|---|
| Bewegende behuizing of steun met strikte massa-eis | Begin met een geschikt aluminiumlegering en een geschikte tempering | Doorbuiging, bevestigingsbelasting, slijtage en gebruiksomgeving |
| Ondersteuning met een vaste afmetingsomvang en een strenge stijfheidseis | Vergelijk roestvast staal met een herontworpen aluminiumvariant | Toegestane massa, doorsnedegeometrie en verbindingsopties |
| Onderdeel blootgesteld aan procesvloeistoffen of herhaalde spoeling | Evalueer een roestvaststaalsoort op basis van de daadwerkelijke chemicaliën | Concentratie, temperatuur, spleten en reinigingscyclus |
| Aluminiumonderdeel verbonden met roestvaststalen bevestigingsmiddelen op een vochtige locatie | Beoordeel de volledige verbinding voordat u één van beide materialen kiest | Galvanisch contact, isolatie, afvoer en beschermende afwerking |
| De tekening specificeert reeds een materiaalsoort | Offerte conform voorraadmateriaal | Een ontwerp-goedgekeurde alternatief, geen informele vervanging |
Roestvast staal is niet corrosiebestendig. Outokumpu identificeert omgevingen waarin chloorionen, warmte of agressieve blootstelling hoger gelegeerde materialen vereisen dan de 316-familie. Hydro wijst eveneens op galvanische corrosie bij contact tussen ongelijksoortige metalen. Beoordeel de gehele assemblage en de omgeving, niet alleen de blootgestelde zijde van één onderdeel. [3] [1]
Vergelijk de eindkost van het onderdeel, inclusief de oppervlakteafwerking
Aluminium biedt vaak een gunstige verspaningsroute, maar de totaalprijs kan anodiseren, maskeren en eindafmetingscontroles omvatten. Anodiseren verandert de oppervlakte-afmetingen; een gepaste boring vereist mogelijk een gedefinieerde verspaningstoelaatwaarde of een goedgekeurd maskeringsplan. Beschermde gebieden hebben nog steeds een geschikte corrosiebeschermingsstrategie nodig. De door NASA gepubliceerde richtlijnen voor anodiseren bespreken deze ontwerpinteracties; de procesvereisten daarvan gelden niet automatisch voor elk commercieel onderdeel. [6]
Roestvast staal heeft een andere afwerkingsomvang. Vereiste reiniging, passiveren of polijsten moeten expliciet worden opgenomen, in plaats van te worden afgeleid uit het woord ‘roestvast’. Restanten van snijvloeistof en oppervlakteverontreiniging moeten na verspaning worden aangepakt. [7] Een glanzende verschijning alleen definieert niet de geleverde oppervlaktoestand.
Vergelijk dezelfde hoeveelheid, geaccepteerde geometrie, inspectieomvang en leveringsbasis, waarbij de noodzakelijke afwerking voor elke kandidaatmateriaalsoort is opgenomen. Onderscheid een directe materiaalvervanging van een herontworpen alternatief. Er bestaat geen betrouwbare universele prijsvermenigvuldiger voor roestvast staal ten opzichte van aluminium: voorraadbeschikbaarheid, materiaalverwijdering, toegankelijkheid voor gereedschap en secundaire bewerkingen kunnen het resultaat beïnvloeden.
Voor de bijbehorende productieomvang, zie aluminium CNC verspaning of roestvast staal CNC verspaning. De kosten- en leveranciersselectiegids legt uit hoe volledige offertes worden vergeleken.
Vragen over verspaning van aluminium versus roestvast staal
Is roestvast staal altijd sterker dan aluminium?
Nee. Sterkte hangt af van de exacte legering, de geleverde conditie, de productvorm en de temperatuur. Vergelijk de relevante vloeigrens- of treksterkte-eis afzonderlijk van de stijfheid; een hogere elasticiteitsmodulus impliceert niet automatisch een hogere vloeigrens.
Kan hetzelfde CAD-model voor beide materialen worden gebruikt?
Het kan dezelfde vorm beschrijven, maar de materiaalwijziging vereist nog steeds een ontwerpbepaling. Massa, elastische doorbuiging, thermische pasvorm, bevestigingsinterface en afwerking kunnen veranderen of die vorm functioneel blijft. Geef elke goedgekeurde materiaaloptie aan in de vrijgegeven documentatie.
Bewijst een glad bewerkte oppervlakte dat het onderdeel corrosiebestendig is?
Nee. De legering, verontreiniging, afwerking en blootstelling zijn allemaal van belang. Kies het materiaal en het oppervlakteproces op basis van de gebruiksomstandigheden; visuele inspectie kan vereiste materiaaldocumentatie of gespecificeerde acceptatiecontroles niet vervangen.
Technische bronnen
- Hydro, Legering 6061, revisie 2019/01 (februari 2019), blz. 1–2: extrusietemperaturen, spaanbeheersing en contact tussen ongelijksoortige metalen.
- thyssenkrupp Materials Services, Material Data Sheet EN AW-6061, MX/TIS_06.2018, blz. 3: referentiefysieke eigenschappen. In de eigenschappentabel wordt geen aparte temperaanduiding aan deze richtwaarden toegekend.
- Outokumpu, Supra Range Datasheet, tabel 7, blz. 8, en bespreking van corrosie, blz. 3–4: referentie-eigenschappen en milieu-grenswaarden voor 316L/4404.
- Sandvik Coromant, Milling Different Materials: frezen van aluminium en austenitisch roestvast staal, spaanafvoer en koelvloeistofaanbevelingen per bewerking.
- Sandvik Coromant, Workpiece Materials: austenitisch roestvast staal, werkverharding, spaangedrag en slijtage aan de snijkant.
- NASA/JSC, Procespecificatie voor het anodiseren van aluminiumlegeringen, PRC-5006 Rev. D, juni 2020, secties 3.0–3.1. Gebruikt voor algemene ontwerpprincipes; de toepasselijke tekening en overeenkomst bepalen de vereiste specificatie en revisie.
- British Stainless Steel Association, General Principles of Machining Stainless Steels: reiniging na bewerking en overweging van passivering.



