Tässä artikkelissa
Alumiini on usein käytännöllinen lähtökohta kevyelle koneistetulle kotelo- tai kiinnitysosalle. Austeniittiset ruostumattomat teräkset, kuten 304 ja 316, tulevat vahvemmiksi vaihtoehdoiksi, kun käyttöympäristö edellyttää niiden korroosiosuojaa tai kun jäykkyys tietyssä tilassa on tärkeämpi kuin massa. Myös valmistuksen kompromissit eroavat: alumiini voi tarttua työkalun leikkausreunaan ja aiheuttaa lastujen jumiutumista, kun taas austeniittinen ruostumaton teräs lisää merkittävästi työstökovettumisen ja työkalukulumisen haasteita.
Valitse tiettyjä laatuja ja käsittelytiloja, älä vain kahta materiaalinimeä. Helppokäyttöinen työstösykli on hyödyllinen vain, jos valmis osa täyttää kuormitukseen, altistumiseen, sovitusvaatimuksiin ja pinnavaatimuksiin asetetut vaatimukset.
Aloita sekoituksesta, käsittelytilasta ja raaka-ainemuodosta.
’Alumiini’ voi tarkoittaa lämpökäsittelyä (6061 bar), pehmeää levyä tai korkean piipitoisuuden valukappaleita. ’Ruostumaton teräs’ voi tarkoittaa 304-laatua, helposti työstettävää 303-laatua tai saostuskovetettavaa laatua. Nämä ovat erilaisia koneistustehtäviä. Tässä vertailussa keskitään muovattuun 6061-alumiiniin ja yleisiin austeniittisiin ruostumattomiin teräksiin, ja viiteominaisuuksien taulukossa käytetään 316L/4404 -arvoja.
Alumiiniseokselle 6061 T6 tarkoittaa liuotuskäsittelyä ja tekoikäistystä; T6511 lisäksi tarkoittaa jännitysten poistamista venyttämällä kyseisille puristettaville tuotteille. Varastomuoto on merkityksellinen: esimerkiksi levyllä mitattu arvo ei saa muuttua hyväksyntävaatimukseksi epäliittyvälle sauvatuotteelle. Hydro huomauttaa myös, että T6-/T6511-käsittelyn alaisesta sorvauksesta ja porauksesta syntyvät lastut voivat olla vaikeita katkaista. Alumiini ei aina tuota lyhyitä, käsittelyyn sopivia lastuja. [1]
Vertaa painoa, jäykkyyttä ja lämpöliikettä erikseen.
Nämä julkaistut viitearvot havainnollistavat erojen suuruusluokkaa. 6061-luvun arvot ovat ohjeellisia tietoja thyssenkruppilta; ruostumattoman teräksen arvot kuvaavat Outokumpu Supra 316L/4404 -laatua. Ne eivät ole taattuja lujuusarvoja eivätkä korvaa toimitettua materiaalieritettä. [2] [3]
| Ominaisuudet ja tila | 6061-alumiini | 316L/4404 ruostumaton teräs |
|---|---|---|
| Tiukkuus, noin 20 °C | 2.70 g/cm³ | 8.0 g/cm³ |
| Youngin kimmokerroin, viitereferenssiarvo | 70 GPa | 200 GPa lämpötilassa 20 °C |
| Keskimääräinen lämpölaajenemiskerroin, 20–100 °C | 23,0 × 10⁻⁶/K | 16,0 × 10⁻⁶/K |
Oletetulla valmiin materiaalin tilavuudella 100 cm³ massa = tiukkuus × tilavuus antaa noin 270 g aineessa 6061 ja 800 g aineessa 316L, ennen pinnoitteita tai kiinnityskappaleita. Kyseessä on samaa geometriaa käyttävä vertailu. Uudelleensuunnittelu muuttaa tilavuutta ja siten myös tulosta.
Youngin moduuli kuvaa kimmoista jäykkyyttä; myötöraja liittyy pysyvän muodonmuutoksen alkamiseen. Samalla geometrialla ja kuormituksella kimmoisella alueella korkeamman moduulin omaava materiaali vastustaa taipumaa tehokkaammin. Korkeamman lujuuden omaava alumiinilajike ei välttämättä korjaa liian joustavaa kiinnityslevyä. Toisaalta syvempi alumiinirakenne voi saavuttaa vaaditun jäykkyyden pienemmällä massalla.
Lämpölaajeneminen on toinen itsenäinen kysymys. Alumiiniporaus teräksisen akselin ympärillä ei laajene samalla nopeudella kuin sen kohdeosa. Arvioi varaus lämpötila-alueen kattavasti, eikä pelkästään sitä, asentuuko huoneenlämpöinen näyte kokoon. Materiaalit ja suunnittelun opas yhdistää materiaalien valinnan näihin kokoonpanovaatimuksiin.
Miksi koneistusongelmat eroavat toisistaan
Alumiini: tarttuminen, lastujen poisto ja ohuet osat
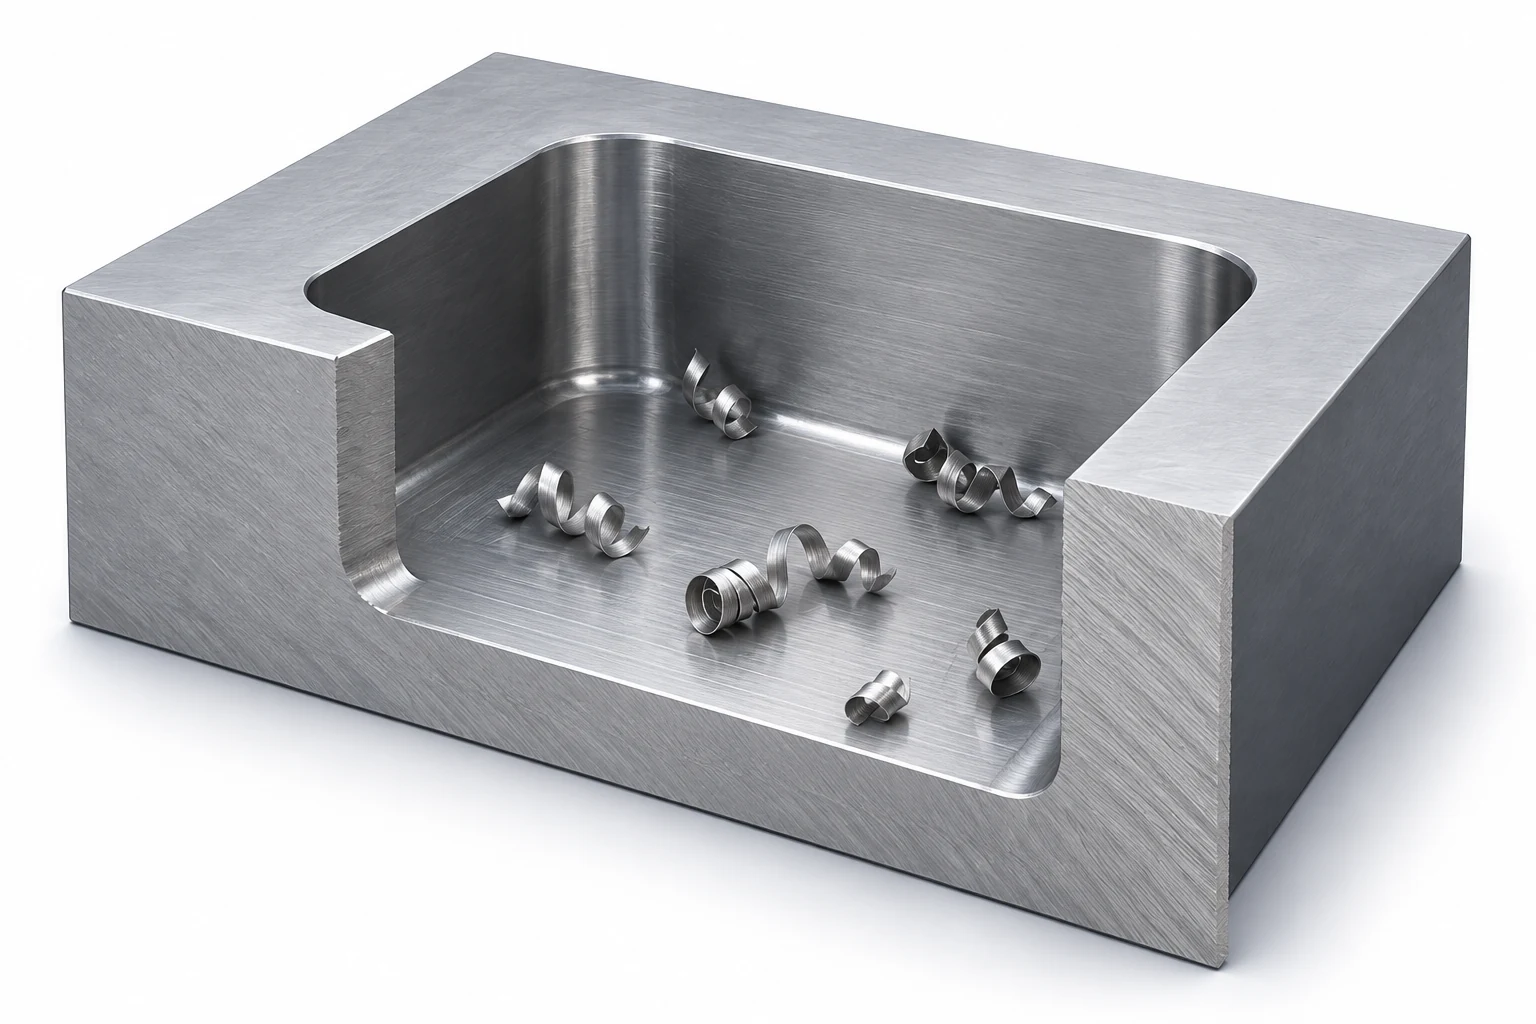
Alumiini voi tarttua työkalun leikkausreunaan, mikä aiheuttaa muodostuneen reunan (built-up edge), joka häiritsee leikkausta ja pinnanlaatua. Sandvikin alumiinijyrsintäohjeet korostavat sopivaa leikkausgeometriaa ja lastujen tehokasta poistoa; jääneet lastut voivat vahingoittaa pintaa, kun niitä leikataan uudelleen. Syvä kolo tai kapea ura voivat siksi olla ongelmallisia, vaikka kyseinen seos muuten olisikin helposti koneistettavissa. [4]
Käytännöllinen tarkastus on ominaisuuskohtainen: voivatko lastut poistua kolvosta, pääseekö työkalu kohdealueelle liian pitkän ulkonevan osan kautta ja onko jäljelle jäävä seinämä tuettu? Alhainen tiukkuus ei tee ohuesta seinämästä jäykkää. Voimakkaasti kolotetulle osalle myös raaka-aineen tila, kiinnitystapa ja karjaus–tarkkakoneistus-järjestys kuuluvat vääntymistarkastukseen.
Austeniittinen ruostumaton teräs: työkovettuminen ja työkalun leikkuureunan kulumisesta johtuva kuluminen
304- ja 316-perheen teräkset kovettuvat muovautuessaan leikkaamisen aikana. Kova lastu, tarttuminen ja kovettunut pinta voivat edistää notkkojen kulumista ja huonoa pinnanlaatua. Syöttönopeuden pelkästään vähentäminen niin, että työkalu alkaa kitkata, ei ole luotettava ratkaisu: seuraava leikkaus voi kohtaa muovautumiskovettuneen alueen. Tärkeää ovat terävät ja sopivat työkalut sekä jäykkä asennus. [5]
Jäähdytysstrategian on vastattava sekä koneistustoimintoa että työkalua. Esimerkiksi Sandvik erottaa kuivan karkeajyrsinnän, jota käytetään lämpöhalkeamien rajoittamiseen, pinnanviimeistelyyn, jossa hyödynnetään leikkuunestettä. ”Käytä enemmän jäähdytysnestettä” ei ole yleispätevä ruostumattoman teräksen koneistamisen ohje. [4] Myöskään ruostumattoman teräksen syöttö- ja kierrosnopeussuositusta ei saa kopioida muuttamattomana alumiinille.
Mikä materiaali sopii osaan?
| Osaan asetettavat vaatimukset | Ehdokassuunta | Mitä voisi muuttaa päätöstä? |
|---|---|---|
| Liikkuva kotelo tai kiinnike tiukalla massarajoituksella | Aloita sopivasta alumiiniseoksesta ja kovuustilasta | Taipuma, kiinnityskomponenttien kuormat, kuluminen ja käyttöympäristön vaikutukset |
| Tuki kiinteällä ulottuvuusalueella ja vaativalla jäykkyysvaatimuksella | Vertaa ruostumatonta terästä alumiinipohjaiseen uudelleensuunnitteluun | Sallittu massa, poikkileikkauksen geometria ja liitosten joustavuus |
| Osa, joka altistuu prosessinesteille tai toistuvalle pesulle | Arvioi ruostumaton teräslaatu todellisten kemikaalien perusteella | Konsentraatio, lämpötila, halkeamat ja puhdistusjakso |
| Alumiinikomponentti kiinnitetty ruostumattomaan metalliin kosteassa paikassa | Tarkista koko liitos ennen materiaalin valintaa | Galvaaninen kosketus, eristys, vesien poistuminen ja suojaava pinnoite |
| Piirustus vaatii jo materiaalimäärittelyn | Tarjoa vaatimukset täyttävä varastomateriaali | Suunnittelun hyväksymä vaihtoehto, ei epävirallinen korvaus |
Ruostumaton teräs ei ole korroosiosuojattu. Outokumpu tunnistaa ympäristöt, joissa kloridit, lämpö tai aggressiivinen altistuminen vaativat korkeammin seostettuja materiaaleja kuin 316-perhe. Hydro puolestaan varoittaa galvaanisesta korroosiosta, kun eri metallit ovat keskenään kosketuksissa. Siitä, muodostuuko galvaaninen korroosio ongelma, riippuu kokonaisasennuksesta ja sen käyttöympäristöstä – mitkä metallit ovat keskenään kosketuksissa ja millaisissa olosuhteissa. [3] [1]
Vertaa valmiin osan kokonaishintaa, mukaan lukien pinnan
Alumiini tarjoaa usein edullisen koneistuspolun, mutta kokonaishintaan voivat kuulua anodointi, suojaus ja lopulliset mittatarkastukset. Anodointi muuttaa pintamittoja; tiukkaan istuvan reiän koneistukseen saattaa vaadita määritelty koneistustoleranssi tai hyväksytty suojaussuunnitelma. Suojattujen alueiden korroosiosuojaus vaatii silti asianmukaisen strategian. NASAn julkaisema anodointiohje käsittelee näitä suunnittelun vuorovaikutuksia; sen prosessivaatimukset eivät kuitenkaan automaattisesti koske kaikkia kaupallisesti valmistettavia osia. [6]
Ruuostumaton teräs vaatii erilaisen pinnankäsittelyn. Vaadittava puhdistus, passivoituminen tai kiillotus on sisällytettävä suoraan, eikä niitä saa päätellä pelkästään sanasta ”ruuostumaton”. Koneistuksen jälkeen on kiinnitettävä huomiota jäännösleikkuunesteisiin ja pinnan kontaminaatioon. [7] Pelkkä kiiltävä ulkonäkö ei määritä toimitettua pintatilaa.
Vertaa samaa määrää, hyväksyttyä geometriaa, tarkastuslaajuutta ja toimitusehtoja, ja varmista, että kunkin vaihtoehdon välttämätön pinnankäsittely on sisällytetty. Erottele suora materiaalinvaihto uudelleensuunnitellusta vaihtoehdosta. Ruuostumattoman teräksen ja alumiinin hintasuhde ei noudata luotettavaa yleistä kerrointa: raaka-ainetilanne, materiaalin poisto, työkalujen pääsy ja lisätoimenpiteet voivat muuttaa tulosta.
Vastaavan valmistuslaajuuden löydät alumiinin CNC koneistuksesta tai ruuostumattoman teräksen CNC koneistuksesta. Kustannus- ja toimittajavalintaa käsittelevä opas selittää, miten vertaillaan täydellisiä tarjouksia.
Kysymyksiä alumiinin ja ruuostumattoman teräksen koneistuksesta
Onko ruuostumaton teräs aina lujuudeltaan suurempaa kuin alumiini?
Ei. Lujuus riippuu tarkasta seoksesta, toimitetusta tilasta, tuotemuodosta ja lämpötilasta. Vertaa kyseistä myötörajan tai vetolujuuden vaatimusta jäykkyyteen erikseen; korkeampi kimmokerroin ei takaa korkeampaa myötörajaa.
Voiko sama CAD-malli käyttää molemmille materiaaleille?
Se voi kuvata saman muodon, mutta materiaalin vaihto edellyttää silti suunnittelutarkastusta. Massa, kimmoisen taipuman suuruus, lämpölaajenemusliitokset, kiinnityskohdat ja pinnankäsittely voivat muuttua siten, että kyseinen muoto ei enää sovellu. Määritä jokainen hyväksytty materiaalivaihtoehto julkaistussa dokumentaatiossa.
Todistaako sileä koneistettu pinta, että osa kestää korroosiota?
Ei. Seoksen luokka, saastuminen, pinnanlaatu ja alttius ympäristötekijöille ovat kaikki merkityksellisiä. Valitse materiaali ja pinnankäsittelyprosessi käyttöolosuhteiden mukaan; visuaalinen tarkastus ei voi korvata vaadittuja materiaalitietueita tai määriteltyjä hyväksyntätarkastuksia.
Tekniset lähteet
- Hydro, Seos 6061, versio 2019/01 (helmikuu 2019), s. 1–2: puristusmuovauksen kovettumisasteet, lastunmuodostuksen hallinta ja eri metallien kosketus.
- thyssenkrupp Materials Services, Materiaalitiedot EN AW-6061, MX/TIS_06.2018, s. 3: viitteelliset fysikaaliset ominaisuudet. Ominaisuustaulukko ei määritä näille ohjeellisille arvoille erillistä kovettumisastetta.
- Outokumpu, Supra-sarjan tiedot, taulukko 7, s. 8, sekä korroosiotarkastelu, s. 3–4: 316L/4404-viitteelliset ominaisuudet ja ympäristörajoitukset.
- Sandvik Coromant, Erilaisten materiaalien jyrsintä: alumiinin ja austeniittisen ruostumattoman teräksen jyrsintä, lastunpoisto ja operaatioon erityisesti suunnattu jäähdytysnesteohjeet.
- Sandvik Coromant, Työkappalemateriaalit: austeniittinen ruostumaton teräs, työkovettuminen, lastunmuoto ja leikkuureunan kulumisilmiöt.
- NASA/JSC, Alumiiniseosten anodointiprosessin määrittely, PRC-5006 Rev. D, kesäkuu 2020, kohdat 3.0–3.1. Käytetään yleisiä suunnitteluperiaatteita; vaadittavan määrittelyn ja sen versioiden määrittelevät sovellettava piirustus ja sopimus.
- British Stainless Steel Association, Ruostumattomien terästen koneistuksen yleisperiaatteet: koneistuksen jälkeinen puhdistus ja passivoinnin huomioon ottaminen.



