Tässä artikkelissa
CNC-työkalut ja työkappaleen kiinnityslaitteet muodostavat yhteyden koneen liikkeen ja valmiin osan välille. Leikkaustyökalut poistavat materiaalia; työkalukannattimet yhdistävät ne koneeseen; työkappaleen kiinnityslaitteet sijoittavat, tukevat ja rajoittavat työkappaletta. Soviva leikkaustyökalu voi silti tuottaa huonon tuloksen, jos sen kannatin on liian tilava pääsemään kohdepiirteeseen, jos osa siirtyy kuormituksen alla tai jos lastut estävät sen oikeaa istumista.
Käytännöllinen valinta on siksi kokonaisasennus. Tässä oppaassa selitetään, miten arvioida tällaista asennusta, verrata yleisimpiä kiinnitysmenetelmiä ja yhdistää leikkausolosuhteet pääsyyn ja tarkastukseen. Se on tarkoitettu insinööreille ja ostajille, jotka keskustelevat ehdotetusta valmistusmenetelmästä, sekä lukijoille, jotka haluavat ymmärtää, miksi sama kone voi vaatia eri osille erilaisia työkaluja.
Mitä kuuluu CNC-työkalujärjestelmään?
Termi »työkalut« voi tarkoittaa pelkästään leikkaustyökaluja tai laajempaa tuotantovälineiden kokoelmaa. Tarjouspyynnössä kysy, mitä termi sisältää. Vaihdettava kärki, erikoismuotoinen työkalu, jyrsittyjen kiinnityshampaiden pari ja erityisesti suunniteltu kiinnityslaitteisto ovat eri ostoksia, joilla on erilaiset vaihto- ja uudelleenkäyttömahdollisuudet.
Ajattele yhteydet järjestyksessä: koneen pyörivä akseli tai torni, työkalukannatin, leikkausreuna, työkappale, kiinnityslaitteisto ja koneen pöytä tai työkappaleen pyörivä akseli. Jokaisen yhteyden on tarjottava vaadittu istuvuus, pääsy ja vastustuskyky leikkausvoimille. Mittaaminen vahvistaa sitten, täyttävätkö saadut piirteet piirustuksen vaatimukset. Kalleuden leikkaustyökalu tai tarkka koneen tekninen erittely eivät määritä koko ketjun suorituskykyä.
Aloita piirteestä ja leikkausoperaatiosta.
Uurtama, porattu reikä ja ulkoinen sorvattu halkaisija vaativat erilaisia leikkaustoimintoja. Perinteisessä jyrsinnässä jyrsin pyörii; perinteisessä sorvauksessa työkappale pyörii tornissa pidetyn työkalun vastaisesti. Koneet, joissa on toimintakykyisiä työkaluja, voivat yhdistää operaatioita, mutta yksittäisen työkalun on silti sovelluttava tehtävään. Selityksemme siitä, miten CNC-jyrsintä toimii, kehittää jyrsintäliikettä tarkemmin.
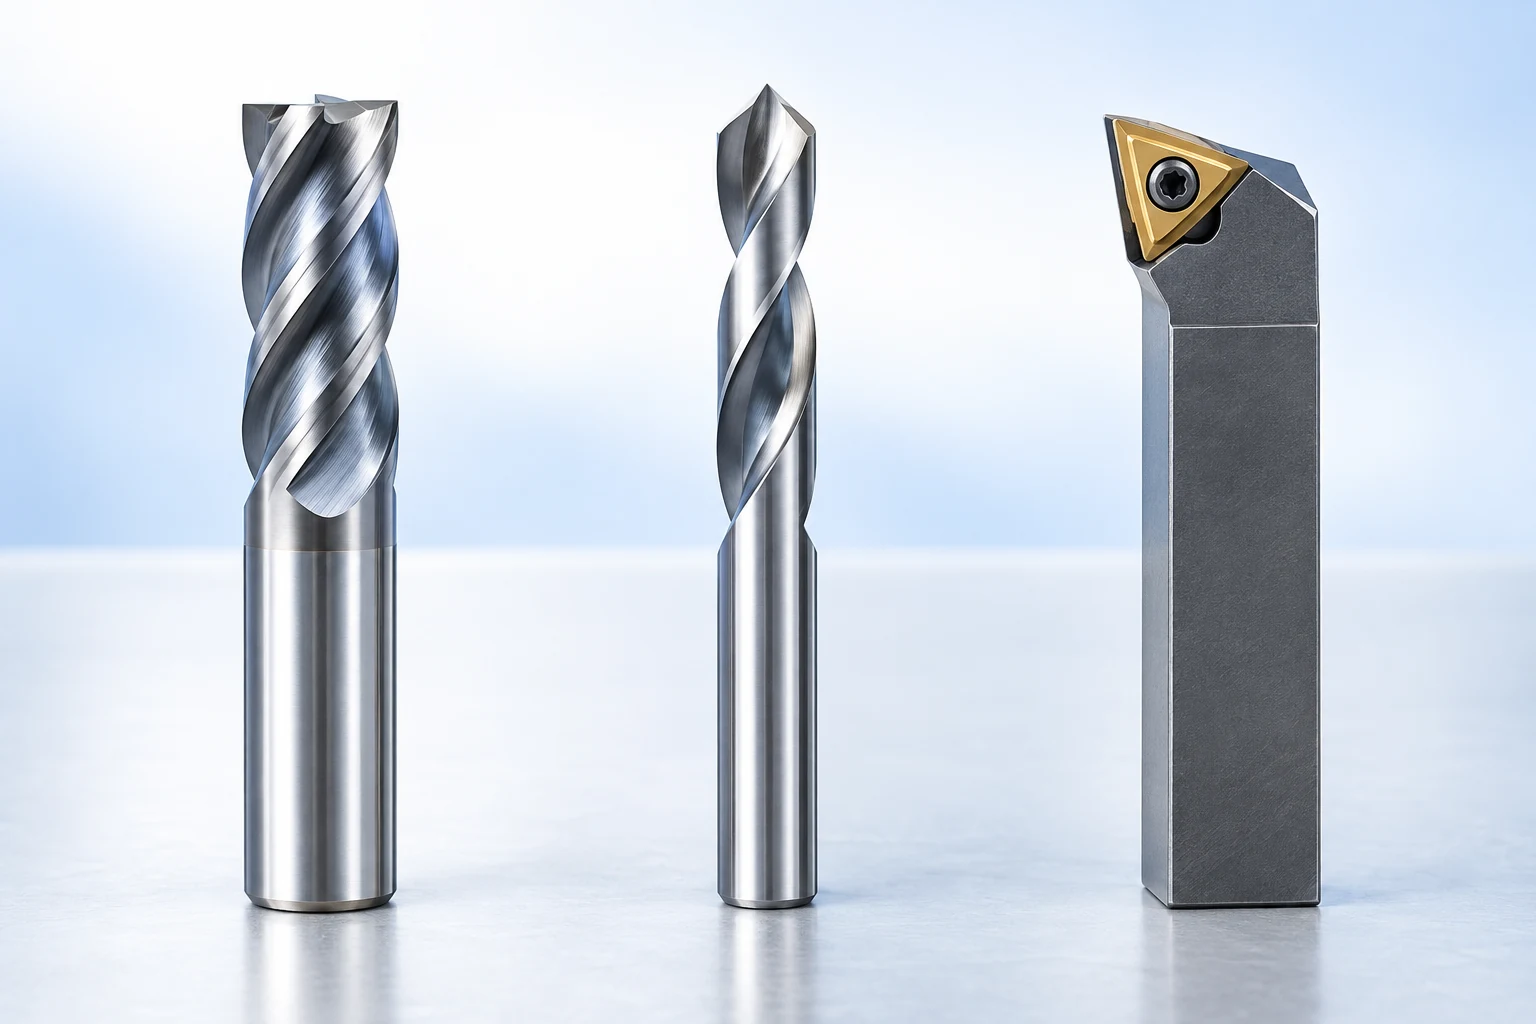
Jyrsintää varten erotellaan pääprofiili, leikkaushalkaisija, teräkierrosten järjestely ja käytettävissä oleva leikkauspituus. Neliöpääprofiili ja pallopäinen terä tuottavat erilaisen kosketusgeometrian. Teräkierrokset tarjoavat myös tilaa lastuille, joten leikkausterien lisääminen ei automaattisesti paranna suorituskykyä. Harvey Performancen End Millin anatomia selittää nämä erilliset ominaisuudet. [1]
Materiaalin merkintä ja tila kuuluvat tähän päätökseen. ”Teräs” ei riitä määrittämään, sopiiko poraterä tai vaihtoterä. Operaatio, seoksen koostumus sekä kovuus tai lämpökäsittelyn tila vaikuttavat sovellettavaan työkaluohjeistukseen. Sorvausvaihtoterälle muoto, laatu, lastunmurtaja ja kärkisäde täytyy toimia yhdessä; viimeistelygeometriaa ei pidä olettaa sopivan raskasta katkovaista leikkausta varten pelkästään sen perusteella, että se mahtuu pitimeen. [2]
Hyödyllinen ensimmäinen vertailukohta on leveä tasku pienellä sisäkulmalla. Suurempi työkalu voi poistaa avoimen materiaalin tehokkaasti, kun taas kulman viimeistelyyn tarvitaan pienempi työkalu. Pienemmän työkalun valitseminen jokaiseen kierrokseen ratkaisee pääsyn ongelman, mutta heikentää karkeakäsittelemisen tehoa. Vain suuremman työkalun valitseminen jättää kulman viimeistelemättä. Siksi työkalulistassa tulisi ilmoittaa, mitä kutakin työkalua käytetään, eikä pelkästään luetteloida halkaisijoita.
Syvyys lisää toisen rajoitteen. Työkalun on päästävä vaadittavalle pinnalle ilman, että sen leikkaamaton varsi kitkuttaisi viereistä seinää. Kokonaispituuden kasvattaminen ei takaa tätä varaa. Arvioi leikkausosaa ja mahdollista reliefattua kaulaa piirteeseen nähden koko lähestymis- ja poistumisliikkeen ajan, mukaan lukien materiaali, joka jää viimeistelyyn asti.
Tarkista pitin, ulottuma ja koneen liitännäkset
Pitinilla on kaksi erillistä tehtävää: liittyä koneeseen ja kiinnittää leikkaustyökalu. CAT-, BT- ja HSK-liitännät kuvaavat konepuolen liitännäkperheitä; sormipitin, hydraulinen pitin, kutistuskiinnitys ja mekaaninen jyrsinpitin kuvaavat erilaisia työkalun kiinnitystapoja. Vastaavan varren halkaisijan yksinäinen vastaavuus ei takaa yhteensopivuutta. Pyöriväakselin liitännäkset, tarvittaessa kiinnityslaitteet, työkalun varren ja kokoonpanon rajoitukset täytyy noudattaa kyseisen koneen ja pitimen määrittelyjä. [3]
Valitse kokoonpano piirteelle asetettujen pääsyn vaatimusten mukaan. Leikkaustyökalu saattaa päästä taskun pohjalle, kun taas pitin osuisi sen reunukseen. Leikkaustyökalun pidennys voi luoda varaa, mutta muuttaa myös kokoonpanon jäykkyyttä ja värähtelykäyttäytymistä. Sandvik Coromantin jyrsintäohjeistus suosii lyhyitä ja jäykkiä kokoonpanoja ja pitää konetta, kiinnityslaitetta ja työkappaletta mahdollisina värähtelyn aiheuttajina. [4]
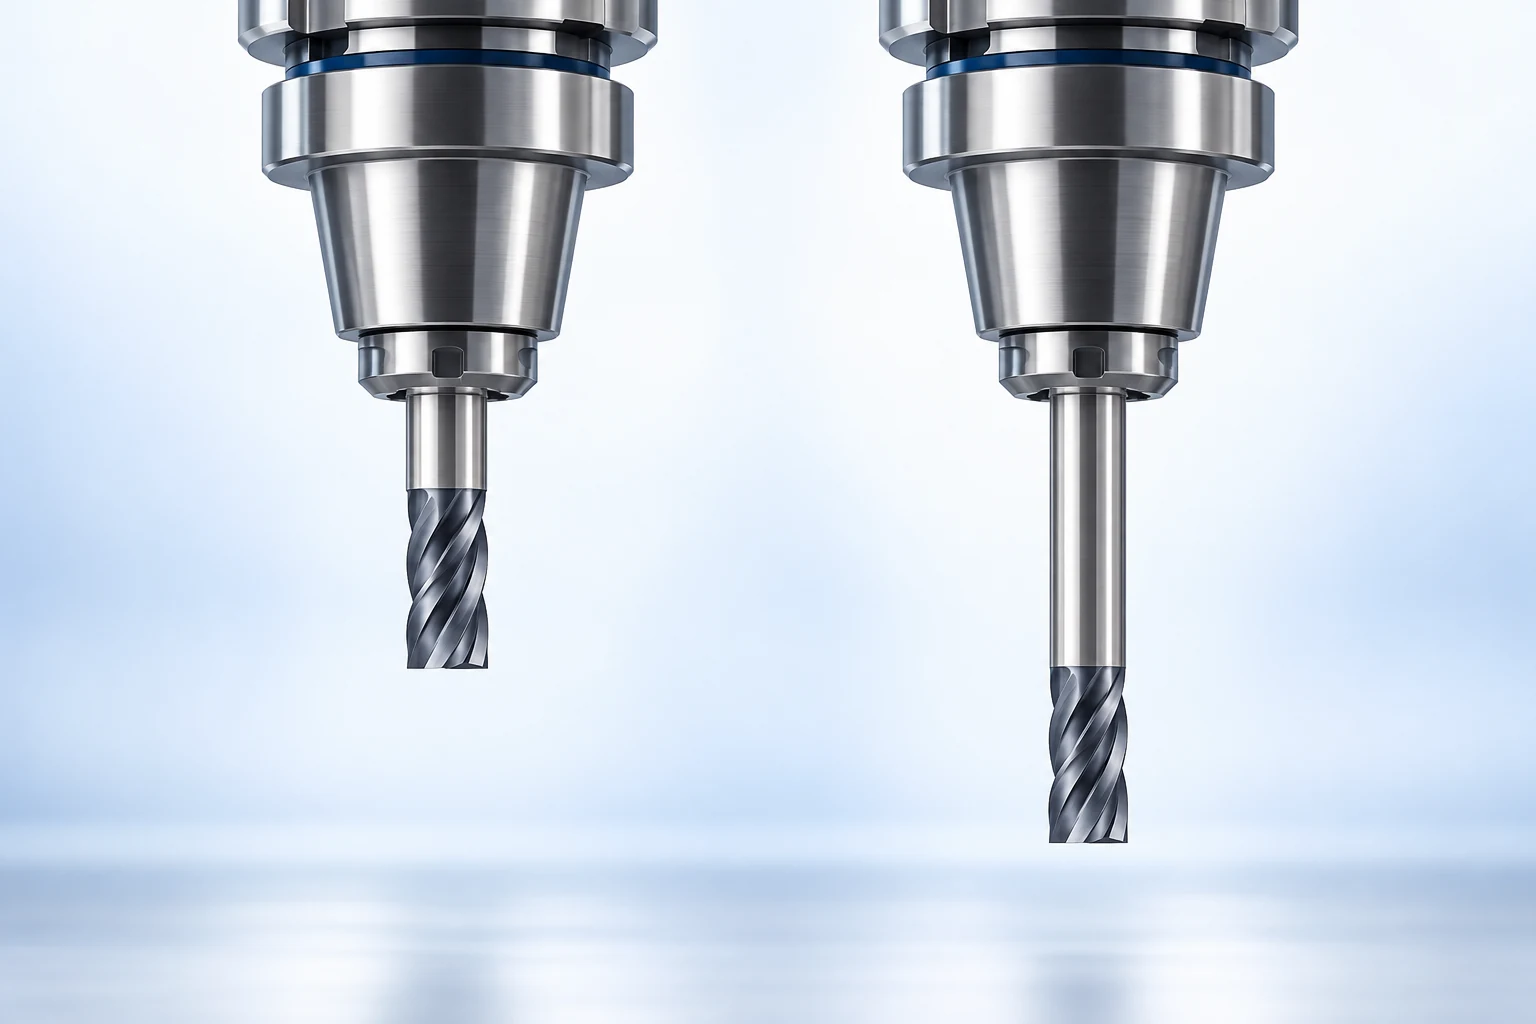
Älä sekoita kokonaispituutta leikkauspituuteen. Vapautettu kaula voi tarjota seinämän välistä varaa pidikkeen alapuolella ilman, että lisätään leikkausreunoja. Vahvista, mikä työkalun osa voi todella koskettaa työkappaletta. Kokoonpanon täytyy edustaa koko geometriaa leikkauksen suunnitteluvaiheessa. [1]
Pyörivän työkalun epäkeskisyys (runout) ja tasapaino vastaavat eri kysymyksiin. Epäkeskisyys liittyy työkalun pyörimiseen suhteessa sen tarkoitettuun akseliin; tasapaino liittyy massajakaumaan pyörimisen aikana. Tasapainomerkintä yksin ei takaa hyväksyttävää leikkausreunan epäkeskisyyttä. Valinnassa on otettava huomioon myös kiinnitysvaatimukset ja jäähdytynesteen kulun yhteensopivuus. Koneen liikealue, pyöriväakselin ominaisuudet ja työkalun vaihtorajoitukset ovat erillisiä tarkistuksia, jotka käsitellään CNC-koneistuskeskuksen opas-asiakirjassa.
Valitse kiinnitysjärjestelmä todellisen rajoituksen mukaan.
Eri pidikkeiden perheet ratkaisevat eri käytännön ongelmia. Käytä alla esitettyjä käytännön rajoituksia vaihtoehtojen rajaukseen. Valittu tuote vaatii silti oikean liitännän, varren yhteensopivuuden ja käyttörajat. [11]
- Kolmikampipidike: eri yhteensopivat kolmikampit soveltuvat eri työkaluvarriin. Sovita kolmikampien mittakaava ja kokoonpano ja varaa tilaa kiinnitysmutterille.
- Hydraulinen pidike: avaimella toimivat työkalunvaihdot välttävät lämmitysaseman käytön. Saatavilla olevat varren koot, mahdolliset sleeve-vaatimukset ja pidikkeen ulkoinen mitoitus rajoittavat edelleen valintaa.
- Sokkautuspidike: ohut muotoilu voi parantaa saavutettavuutta seinän läheisyydessä. Siihen tarvitaan yhteensopiva työkalun varsi, lämmityslaitteisto ja sopiva työkalunvaihtoproseduuri.
- Mekaaninen jyrsintäpuristin: arvioi valitun puristimen puristusluokka, työkaluyhteensopivuus ja rungon vapaa tila jyrsintäoperaatiota varten. Perheen nimi yksinään ei takaa soveltuvuutta vaativaan leikkaukseen.
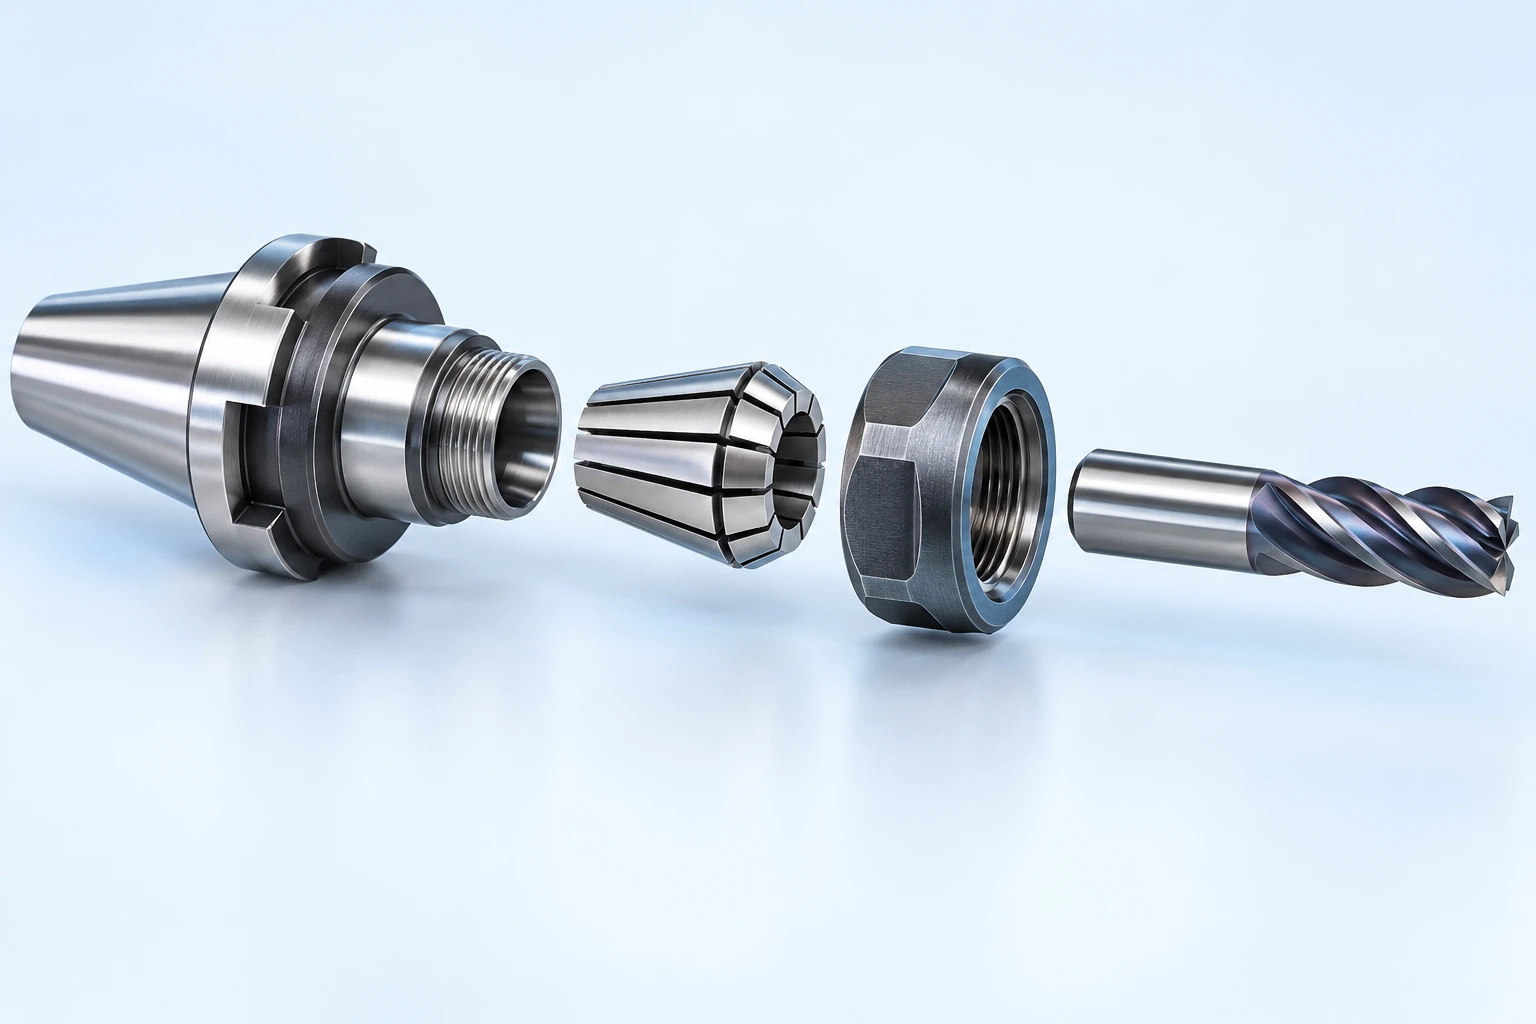
Kartiosulkuasema havainnollistaa, miksi pienet komponentit ovat tärkeitä. Kartiosulku, pidätysmutteri ja työkalun varsi muodostavat yhdenmukaisen aseman; yksi kartiosulku ei kattaa koko pitkittäisjärjestelmän halkaisijavaihtelua. REGO-FIX:n ER-asennusohjeissa kartiosulku asetetaan ensin mutteriin ennen kuin kyseinen mutteri asennetaan pitkittäisjärjestelmään. Noudata kyseisen järjestelmän erityisiä asennus-, työkalun asettamis- ja kiristysohjeita eikä korvaa niitä tutulla menettelyllä toisesta pitkittäisjärjestelmästä. [12]
Valitse pidin rajoittavan ehdon mukaan: ohut kokoonpano voi tarjota varaa korkean seinän vieressä, kun taas usein vaihdettava tehtävä saattaa edistää nopeampaa työkalunvaihtoprosessia. Molemmissa tapauksissa sovita kiinnitysliitos ja kokoonpanorajat leikkausta vastaavaksi.
Erillinen sijoitus, tuenta ja kiinnitys
Sijoitinkomponentti määrittää aseman. Tuentakomponentti kantaa kuormaa. Kiinnitin pitää työkappaleen paikoillaan tarkoitetuilla kosketuspintoja vasten. Kiinnittimen kiristäminen ei luotettavasti korjaa jäystettä sijoituspinnan alla tai epätasaisen raakapinnan käyttöä viitepinnana.
Yksinkertaiselle prismaattiselle osalle 3-2–1-sijoituskäsite käyttää kolmea ensisijaista kosketuspintaa, kahta toissijaista kosketuspintaa ja yhtä päätykosketuspintaa sen aseman määrittämiseen. Se on suunnitteluperiaate, ei vaatimus asentaa jokaiseen kiinnityslaitteeseen kuusi erillistä pinnasta. Turhat tai ristiriitaiset kosketuspinnat voivat estää johdonmukaisen asennuksen. Carr Lanen sijoitus- ja kiinnitysopas korostaa myös jäysteen poistoa ja kiinnityskuorman ohjaamista tuettuihin alueisiin. [5]
Harkitse kiinnitystasoa ja ohutta verkkorakennetta sisältävää kiinnikepalkkia. Kiinnitystason pidon ja verkkorakenteen painaminen ovat erilaisia mekaanisia tilanteita, vaikka käytettäisiinkin samaa kiinnitinlaitetta. Prosessisuunnitelman on otettava huomioon todellinen kosketuspinta-ala, voiman suunta ja sallittu merkintä. Esteettinen pinta tai tiivistysreuna saattaa vaatia eri kosketuspaikkaa kuin käsittelämätön raaka-aineen pinta.
Sijainnilla on myös oltava suhde piirustuksen mittauspisteisiin. Kätevä raaka-aineen reuna voi olla hyödyllinen varhaisessa vaiheessa, mutta suunnitelman on selitettävä, miten valmiit ominaisuudet lopullisesti ohjataan vaadittujen viitepisteiden suhteen.
Vertaa työkappaleen kiinnitystä osan ja toistotehtävän perusteella
Paras kiinnitysmenetelmä on se, joka tarjoaa käyttökelpoisen kosketuksen, leikkuun pääsyn ja käytännöllisen latausmenettelyn tehtävälle. Erityisvalmisteista kiinnityslaitetta ei automaattisesti perustella yksittäiselle osalle; yleiskäyttöistä puristinta ei automaattisesti pidetä taloudellisena toistuvasti esiintyvälle epämukavamuotoiselle osalle.
| Osan kiinnitysjärjestelmä | Hyödyllinen sovellus | Milloin sen tulee uudelleen arvioida |
|---|---|---|
| Puristin standardileu’oin | Prismamainen raaka-aine, jolla on helposti saavutettavat puristuspinnat | Liian vähän käytettävissä olevaa kiinnityskykyä tai kiinnitysleuat estävät seuraavaa ominaisuutta |
| Kiinnityspää tai kolkki | Pyörivän työn tekeminen sopivalla kiinnityshalkaisijalla | Lyhyt kiinnityspituus tai ohut seinämä, joka muotoontuu valitun kiinnitystavan alla |
| Erityisesti suunniteltu sijaintikansio | Toistuvat monimutkaiset osat tai hallittu viitepisteen siirto | Liian vähän toistuvaa kysyntää tai usein muuttuvat sijaintiominaisuudet |
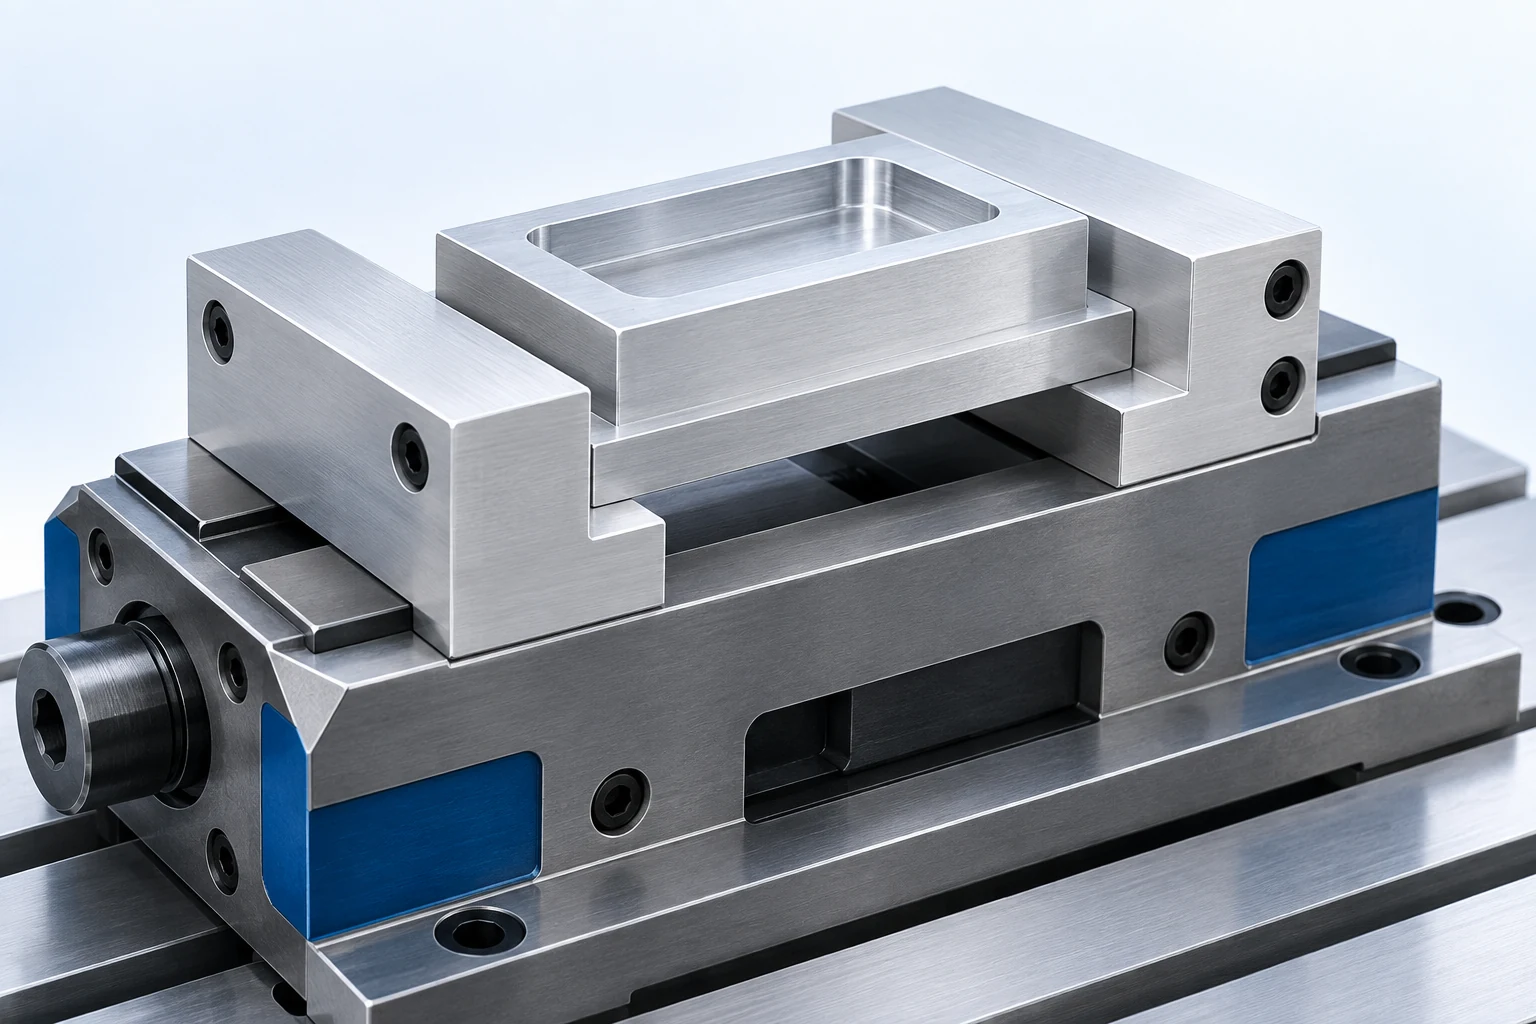
Peukalosyöttöjä käytetään, koska niiden kosketusmuoto voidaan koneistaa osan mukaan, ei siksi, että sana ”pehmeä” takaisi merkitöntä pintaa. Niiden muotoiltujen kosketuspintojen avulla voidaan varmistaa toistuva sijainti muotoiltulle tai osittain valmiille osalle. Arvioi peukalosyöttöjä uudelleen, kun muutos ei enää vastaa leuan kammion muotoa tai valmiit pinnat eivät kestä kyseistä kosketusta. Ehdotettujen kosketuspintojen on edelleen vältettävä kriittisiä tiivistysalueita tai esteettisesti tärkeitä alueita. Samoin pyöreä osa ei aina kuulu kollettiin: sen saatavilla oleva puristushalkaisija, tukeutumaton pituus ja seinämän jäykkyys voivat tehdä toisesta järjestelystä käytännöllisemmän ratkaisun.
Paletti tai nollapisteinen liitäntä mahdollistaa kiinnityslaitteen tai työkappaleen kiinnitysjärjestelmän toistuvan asennuksen. Tämä nopean vaihdon liitäntä toimii kahden kokoonpanon välillä; se ei korvaa mekanismia, joka rajoittaa osaa. Jergensin modulaarisen työkappaleen kiinnityksen ohjeet havainnollistavat tätä erottelua asennuksesta ja työkappaleen käyttömahdollisuudesta. Arvioi molemmat tasot vertaillessasi palettipohjaista asennusta. [6]
Toistokäskyissä dokumentoi kiinnityslaitteen versio, sijoituspinnat ja vaihdettavat kosketuspinnat osan version yhteydessä. Piirustuksen muutos, joka siirtää reikää, voi jättää kiinnityslaitteen edelleen käyttökelpoiseksi; toisaalta piirustuksen muutos, joka poistaa puristuspinnan, ei välttämättä tee niin. Taloudellinen kysymys on, kuinka paljon hyödyllistä asennustyötä säilyy seuraavalle erälle, eikä siitä, voidaanko kiinnityslaitetta fyysisesti säilyttää.
Laske, mitä uudelleenkäytettävän työkalun on säästettävä
Oletetaan, että kiinnityslaitteesta aiheutuu lisäkustannus $240 ja se säästää 3 minuuttia kullekin hyväksytylle osalle verrattuna olemassa olevaan menetelmään. Arvioi tämä aika oletetulla $80 tunnissa, kun kaikki muut kustannukset ja hyötysuhde pysyvät samana. Säästö on 3 ÷ 60 × $80 = $4 osaa kohden; lisäkiinnityslaitteen kustannukset kattautuvat $240 ÷ $4 = 60 osalla.
Kun osien määrä on 20, aikasäästö on vain $80. Kun osien määrä on 100, se on $400, jolloin lisäkiinnityslaitteen kustannusten jälkeen jää $160. Todellisessa vertailussa on otettava huomioon myös kiinnityslaitteen suunnittelu, verifiointi, huolto sekä mahdolliset erot hylkäys- tai korjauskustannuksissa. Nopea latausjakso on arvokas vain silloin, kun se tuottaa toistuvasti hyväksyttäviä osia.
Käsittele kierrosnopeutta, syöttöä ja jäykkyyttä yhteydessä toisiinsa
Työkalutoimittajien leikkausdatat tarjoavat lähtöpisteen määritellylle materiaalille ja leikkaustoimille. Näiden tietojen soveltaminen vaatii todellisen työkalun osallistumisen, ulottuman, saatavilla olevan koneen suorituskyvyn ja kiinnitysjärjestelmän. Kierrosnopeussuositus ei takaa, että ohut seinämä tai rajallinen puristus kestää syntyvää leikkausta.
Jyrsintässä ohjelmoitu syöttösuhteellisuus on:
Syöttönopeus (mm/min) = syöttö hammasta kohden (mm/hammas) × pyörivän akselin nopeus (kierrosta/min) × tehokkaiden leikkuuhammasteen lukumäärä. [7]
Otetaan esimerkiksi hypoteettinen nelihampainen työkalu, jonka pyörivän akselin nopeus on 6,000 rpm ja syöttö hammasta kohden 0.04 mm. Vastaava syöttönopeus on 0.04 × 6,000 × 4 = 960 mm/min. Jos pyörivän akselin nopeutta vähennetään arvoon 3,000 rpm, kun syöttönopeus pysyy arvossa 960 mm/min, ohjelmoitu syöttö hammasta kohden muuttuu arvoksi 0.08 mm. Se kaksinkertaistuu.
Nämä luvut havainnollistavat suhdetta, eivätkä ne ole suositeltavia asetuksia. Todellinen lastun paksuus riippuu myös leikkuualueesta ja työkalun geometriasta. Esimerkki selittää, miksi ilmaisu ”hidasta pyörivän akselin nopeutta” on epätäydellinen ohje: muut olosuhteet voivat muuttua epäsuotuisaan suuntaan. Samoin liiallinen syöttönopeuden vähentäminen voi aiheuttaa kitkamista sen sijaan, että se ratkaisisi värinäongelman. Tutki kokoonpanoa, leikkuualuetta ja työkappaleen tukea ennen kuin käsittelet yhtä ylikorjausta yleispätevänä ratkaisuna. [4]
Tarjoa reitti lastuille ja sopiva jäähdytysneste
Työkaluvalinnassa otetaan huomioon myös materiaalin kohtalo sen jälkeen, kun se on muodostunut lastuksi. Tukielementeillä ympäröity tasku tarjoaa erilaisen poistoreitin kuin avoin reunaviiva. Etsi paikkoja, joissa lastut voivat jäätyä kiinni, uudelleenleikata tai laskeutua sijoituskosketuspisteille ladattaessa. Suuttimen sijaintia arvioidaan todellisen pidin- ja kiinnityslaitteen ollessa paikoillaan.
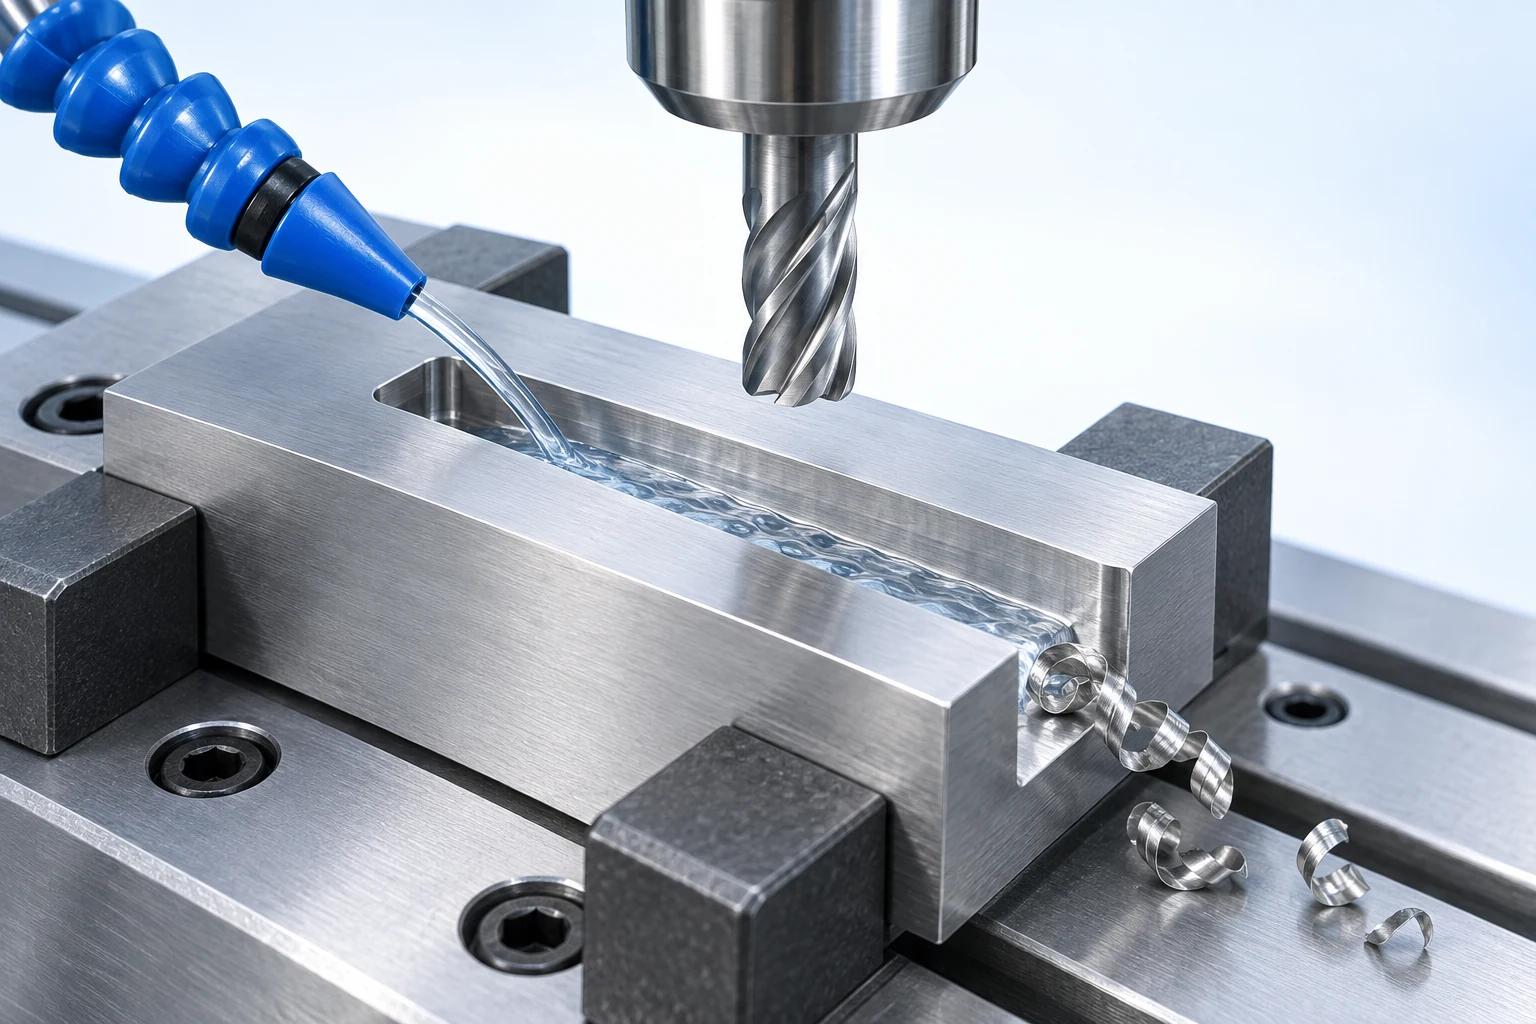
Lisää jäähdytysnestettä ei voida pitää yleispätevänä ratkaisuna. Keskeytetyssä jyrsinnässä lämpötilan vaihtelu on merkityksellinen, ja sopimaton nesteleikkausstrategia voi edistää lämpöhalkeamia. Muissa materiaali- ja viimeistelysovelluksissa hyödynnetään rasvausta, jäähdytystä tai parannettua lastunpoistoa. Noudata valitun työkalun, materiaalin ja leikkaustoiminnon ohjeita, ja varmista sitten, että jäähdytysneste saavuttaa työalueen. Sandvik Coromant käsittelee näitä kilpailevia olosuhteita osiossa Kuivajyrsintä tai leikkausnesteen käyttö. [8]
Asettelun tulisi tehdä puhdistus ja uudelleen asettaminen käytännölliseksi osien välillä. Puristusjätteen (chip) hallintaprobleema voi muuttua sijaintiongelmaksi seuraavassa latauksessa, vaikka edellisen osan työstökierto olisikin näyttänyt normaalilta.
Suunnittele pääsy koko työstösekvenssin ajan
Asettelun on toimittava myös raaka-aineen poistamisen jälkeen, ei ainoastaan kun alkuperäinen valukappale on kiinnitetty. Karkeatyöstö voi poistaa pinnan, joka oli tarkoitettu myöhempään kiinnitykseen. Ulkopinnan viimeistely voi altistaa kiinnityshampurit seuraavalle työpolulle. Takapinnan ominaisuudet voivat vaatia toisen asettelun, vaikka suurin osa osasta olisikin saavutettavissa ylhäältä.
CAM-tarkistuksessa on käytettävä tarkoitettua työkalukokoonpanoa, raaka-ainetta ja kiinnityslaitteen geometriaa, ja koneen liikkeet on otettava mukaan siellä, missä ohjelmisto tukee sitä. Autodesk erottaa työpolkujen simuloinnin tarkistuksesta, joka sisältää koneen kinematiikan ja konfiguraation. Puuttuvat kiinnikkeet tai epätarkka pitimen malli jättävät aukkoja tarkistukseen. [9]
Törmäysten välttävä malli ei todista fyysistä kiinnitystä, leikkuuvakautta tai valmiin tarkkuutta. Se vastaa geometriaa ja liikettä koskevaan kysymykseen mallin soveltamisalan sisällä. Prosessille tarvitaan edelleen kelvollinen sijaintijärjestelmä ja tapa säilyttää vaaditut suhteet eri asetteluiden välillä. Meidän työstöprosessin valintatehokas opas yhdistää nämä toiminnot muihin valmistusvaiheisiin.
Mitaa työkalu, sijoita työkappale ja varmista tulos
Työkalun asettelu määrittää suureita, kuten työkalun pituuden ja säteen tai halkaisijan; sopivat järjestelmät voivat tarkistaa myös rikkoutuneen työkalun. Työkappaleen tunnistusmittaus voi määrittää sijainnin ja mitata valittuja ominaisuuksia. Nämä toiminnot täyttävät eri tarkoituksia, kuten Renishaw’n työkalun asettelua ja tunnistusmittausta koskevat viitteet kuvailevat. [10]
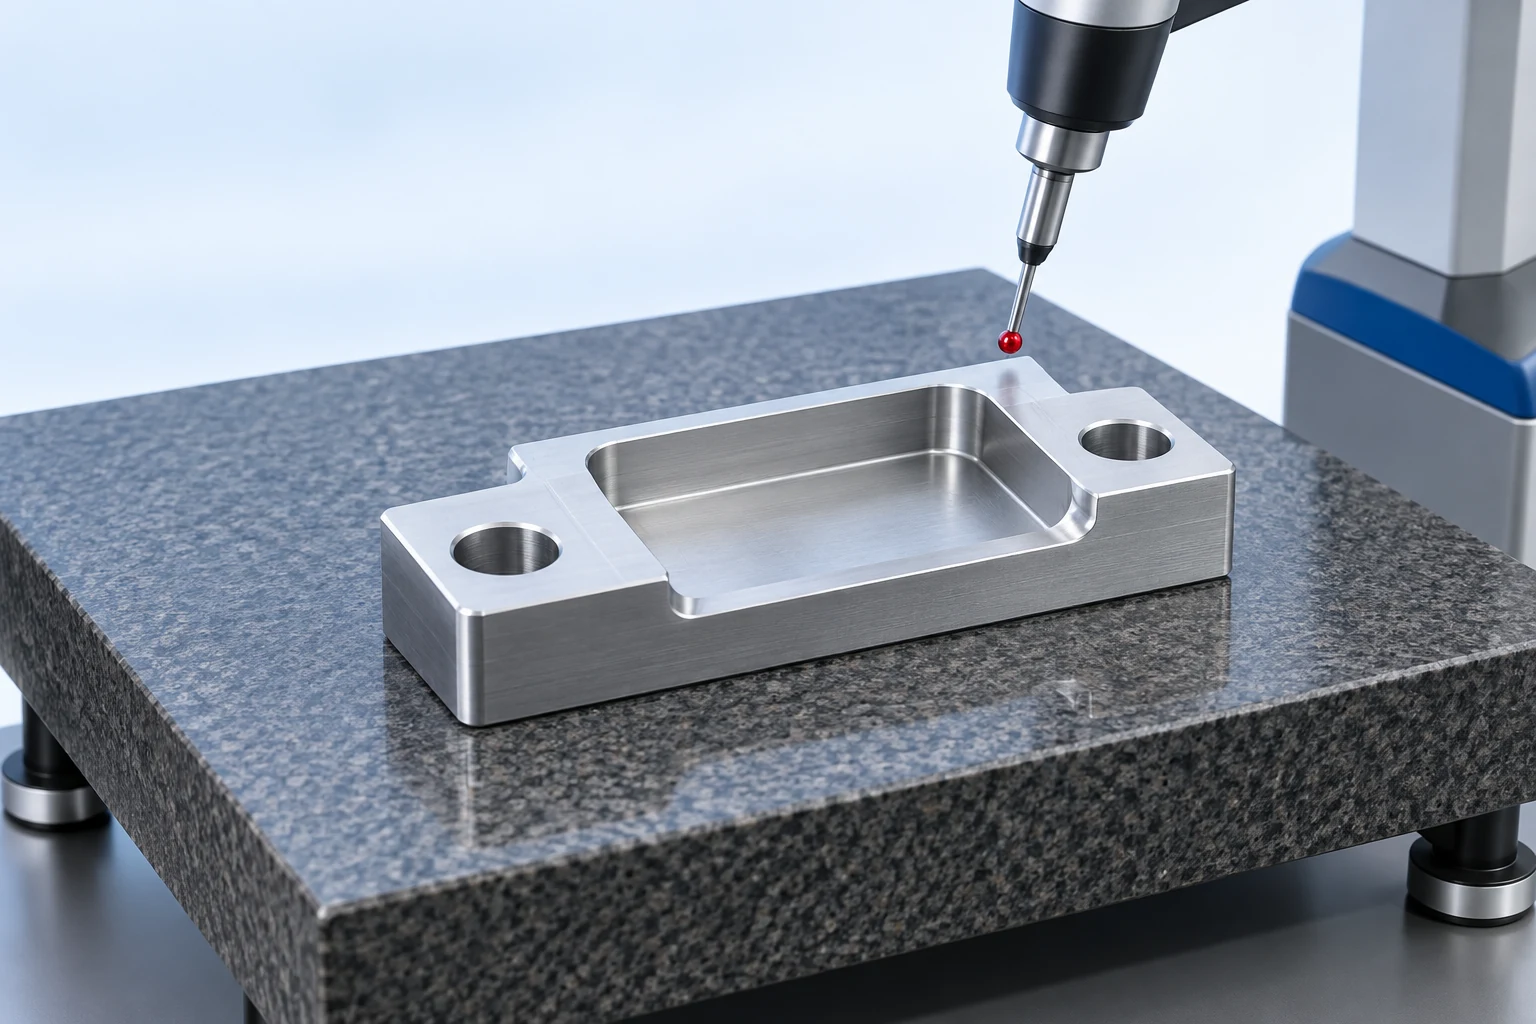
Oikea työkalun siirtymä ei takaa, että osa on oikein sijoitettu, eikä työpään automaattinen mittaus todista, että se pysyy paikoillaan leikkauksen aikana. Hyväksyntäprosessin tulee käsitellä piirustuksen mittoja, geometrisia suhteita ja pinnavaatimuksia soveltuvalla mittaus-suunnitelmalla.
Joustavan komponentin tapauksessa otetaan huomioon sen tila mittauksen aikana. Työstön aikana tasaisesti pidetty seinä tai pohja saattaa muuttaa muotoaan vapauttamisen jälkeen. Jos piirustus vaatii arviointia vapaassa (rajoittamattomassa) tilassa, pelkästään kiinnitetyn osan aikana tehty mittaus voi jättää huomioimatta oleellisen tuloksen. Päinvastoin, jos piirustuksessa on erikseen määritelty rajoitettu tila, sitä tulee noudattaa. Mittausolosuhde kuuluu mittaus-suunnitelmaan yhdessä tarkastettavan ominaisuuden kanssa.
Esimerkki: suunnittele porrastettu kiinnitin kokonaisena työtehtävänä.
Tarkastellaan kuvitteellista suorakulmaista kiinnitintä, jossa on keskitetty yläpocket, kaksi nostettua päätasoa ja kaksi alapuolelta laskeutettua kiinnitysreikää. Oletetaan, että valmis alapinta toimii ensisijaisena kiinnitysviitepinnana ja että yksi sivu sekä yksi pää lähentävät viitemääriä. Tärkeitä suhteita ovat yläpäiden korkeus alapinnasta, pocketin sijainti sekä kunkin kiinnitysreiän ja sen laskeutetun reiän välinen suuntaus.
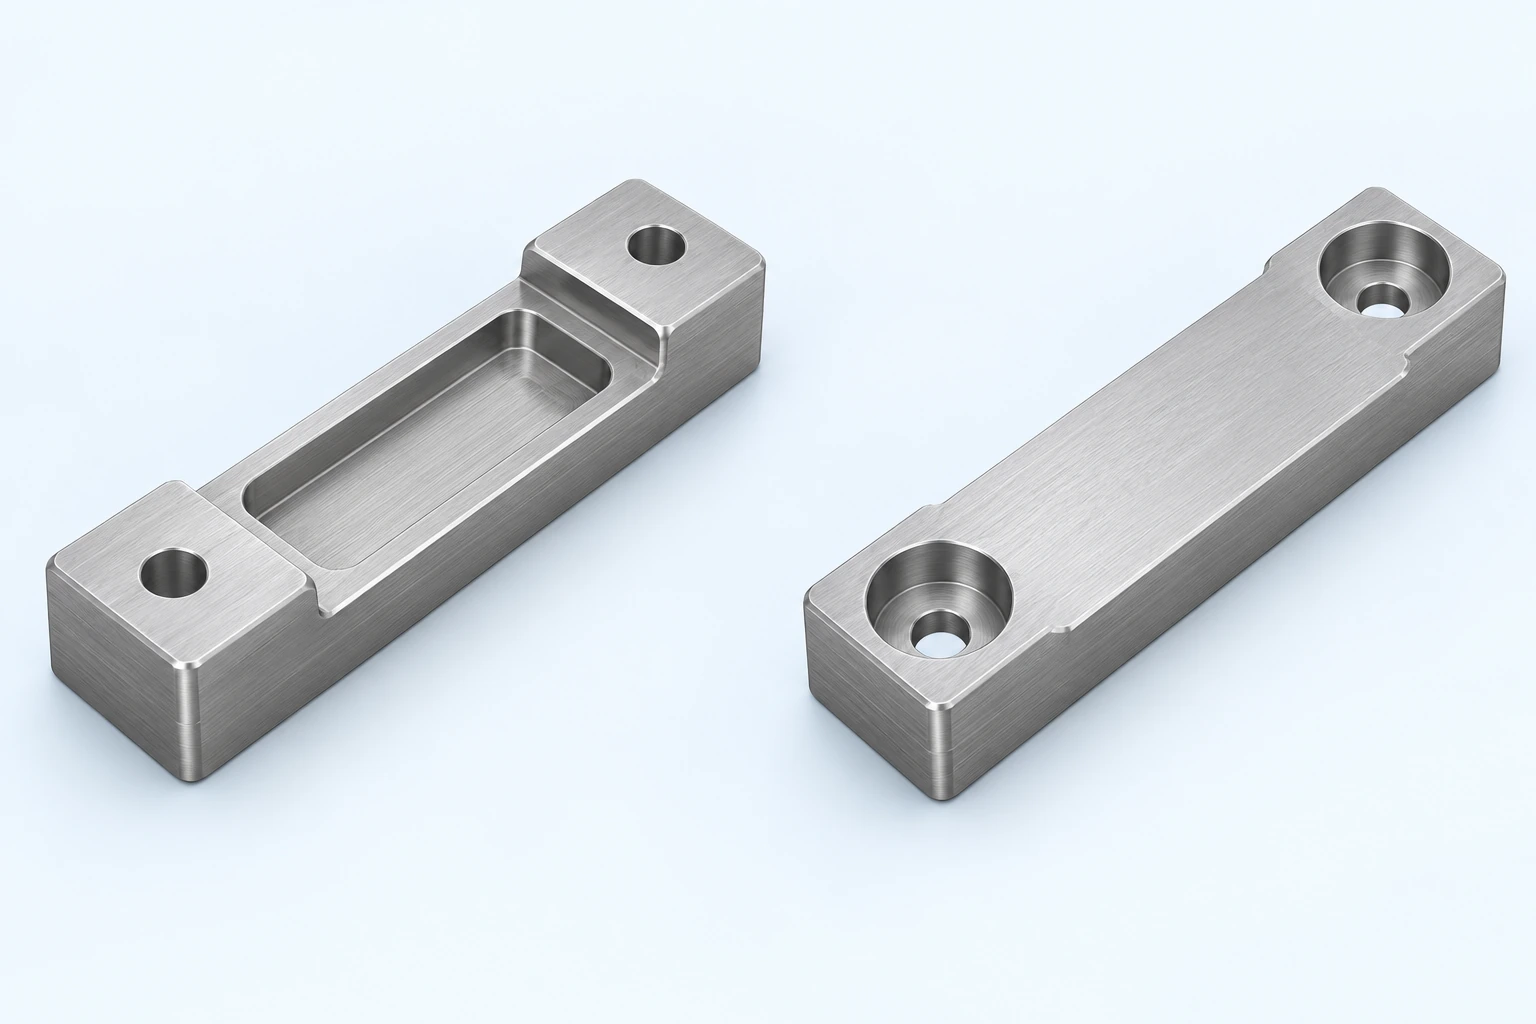
Ensimmäinen asennus: luodaan viitepinnat, jotka tarvitaan käännön jälkeen.
Aloita lähtöaineesta, joka jättää käytettävän puristusalueen ensimmäiseen puristimeen. Suuntaa tuleva alapinta ylöspäin. Tasaa kyseinen kiinnityspinta, koneistaa sen saatavilla olevat laskeutetut reiät ja läpikuoraukset sekä muodosta sivun ja pään ne osat, jotka sijaitsevat tällä asennolla ja joita käytetään seuraavan työvaiheen sijoituksessa. Lähtöaineen ja työkalupolkujen tulee varmistaa riittävä kosketuspinta nykyiselle puristukselle, kunnes tämän asennon koneistus on valmis.
Ennen osan vapauttamista varmista, että uudet tukipinnat ovat käyttökelpoisia ja että alapuoliset piirteet ovat valmiit. Reunassa oleva jäyste tai seuraavassa lastuamisessa jäänyt lastu voi tehdä muuten järkevästä siirrosta epäonnistuneen. Tukipinta ei tarvitse kosmeettista kiillotusta, mutta sen on täytettävä sovellettavan piirustuksen vaatimukset ja tarjottava tarkoitettu kosketus.
Toinen asennus: aseta kiinnityspinta paikoilleen ja paljasta yläpinta.
Käännä työkappale tukeville alustoille, jotka koskettavat valmiin alapuolen kunnollisia alueita. Tarjoa varaus alapuolelle upotettujen reikien alapuolelle ja poista jäysteet sijaintitukipintojen kohdalta, jotta osa lepää tarkoitetuilla tuillaan. Sijoita kappale valmistetun sivun ja pään vastaan. Kiinnitysleuat täytyy puristaa kappaleen jäljelle jääviin vahvoihin sivualueisiin siten, että yläpinnan tuet, lokero ja työkalun lähestymisalue pysyvät käytettävissä; muokatut leuat ovat yksi vaihtoehto, jos standardileuat eivät kykene tähän.
Valmista nyt yläpinnan tuennat ja keskellä oleva tasku käyttäen jo valmiiksi koneistettua alapintaa korkeusviitteenä. Tämä tekee kriittisen suhteen asennuspinnan ja yläpinnan geometrian välillä eksplisiittiseksi. Asettelu ei kelpaa, jos taskun koneistus poistaa materiaalia, jota tarvitaan vastustamaan jäljellä olevia leikkauksia. Sen tukipinnat on oltava kiinni alapinnan kiinteissä alueissa, jotka säilyvät tämän toimenpiteen ajan. Nämä ristiriidat vaativat joko toimintajärjestyksen muuttamista tai kiinnittimen vaihtamista, mikä ei ratkea eri työpoikkeamalla.
Määritä työkalut ja tarkastus tiettyihin piirteisiin.
Käytä lokeron avointa aluetta, kulmien geometriaa ja syvyyttä työkalujen määrittelyyn karjausta ja viimeistelyä varten. Pienempi viimeistelytyökalu saattaa päästä kulmiin, jotka karjaustyökalu jätti, mutta sen pidin tarvitsee edelleen varaus lokeron yläpuolelle. Upotetut reiät koneistettiin ensimmäisessä asennuksessa, kun alapuoli oli ylöspäin. Reitti saavuttaa vaaditun lähestymissuunnan kääntämällä kyseinen pinta pyörivän työkalun suuntaan; tavallisella suoralla työkalulla lisäuloke ei tarjoaisi samaa pääsyä vastakkaiselta puolelta.
Lopullinen tarkastus tulisi kohdistua valmiin osan suhteisiin eikä erillisille työpolkujen mitoille. Tarkista yläpinnan tuennan korkeus suhteessa asennuspintaan, vaaditun taskun sijainti sekä asennusreikien ja upotusreikien suhde käyttäen piirroksen viitteitä. Jos ensimmäinen hyväksytty osa läpäisee tarkastuksen, se vahvistaa havaitun tuloksen; toistuvat osien lataukset ja työkalujen vaihdot vaativat kuitenkin edelleen alla kuvattuja ohjaustoimintoja.
Tässä kantakappaleessa erottele uudelleenkäytettävä työkaluosa osakohtaisista vaatimuksista CNC-koneistuksen tarjouspyynnössä. Merkitse ylös jokaisen operaation käyttämät kontaktipinnat ja viitepinnat, jotta myöhempää versiota voidaan tarkistaa uudelleenkäytettävän kiinnittimen perusteella.
Pidä asennus yhtenäinen myös ensimmäisen osan jälkeen
Toistuva tuotanto aiheuttaa muutoksia, joita alustava hyväksyntätarkistus ei voi kattaa. Uuden raakapalan lataaminen, kiinnityskampausten uudelleenasentaminen ja työkalun vaihtaminen ovat eri tapahtumia. Kukin niistä voi vaikutella eri osaan asennuksesta, joten yksinkertainen ohje ”käytä offsetteja uudelleen” ei riitä.
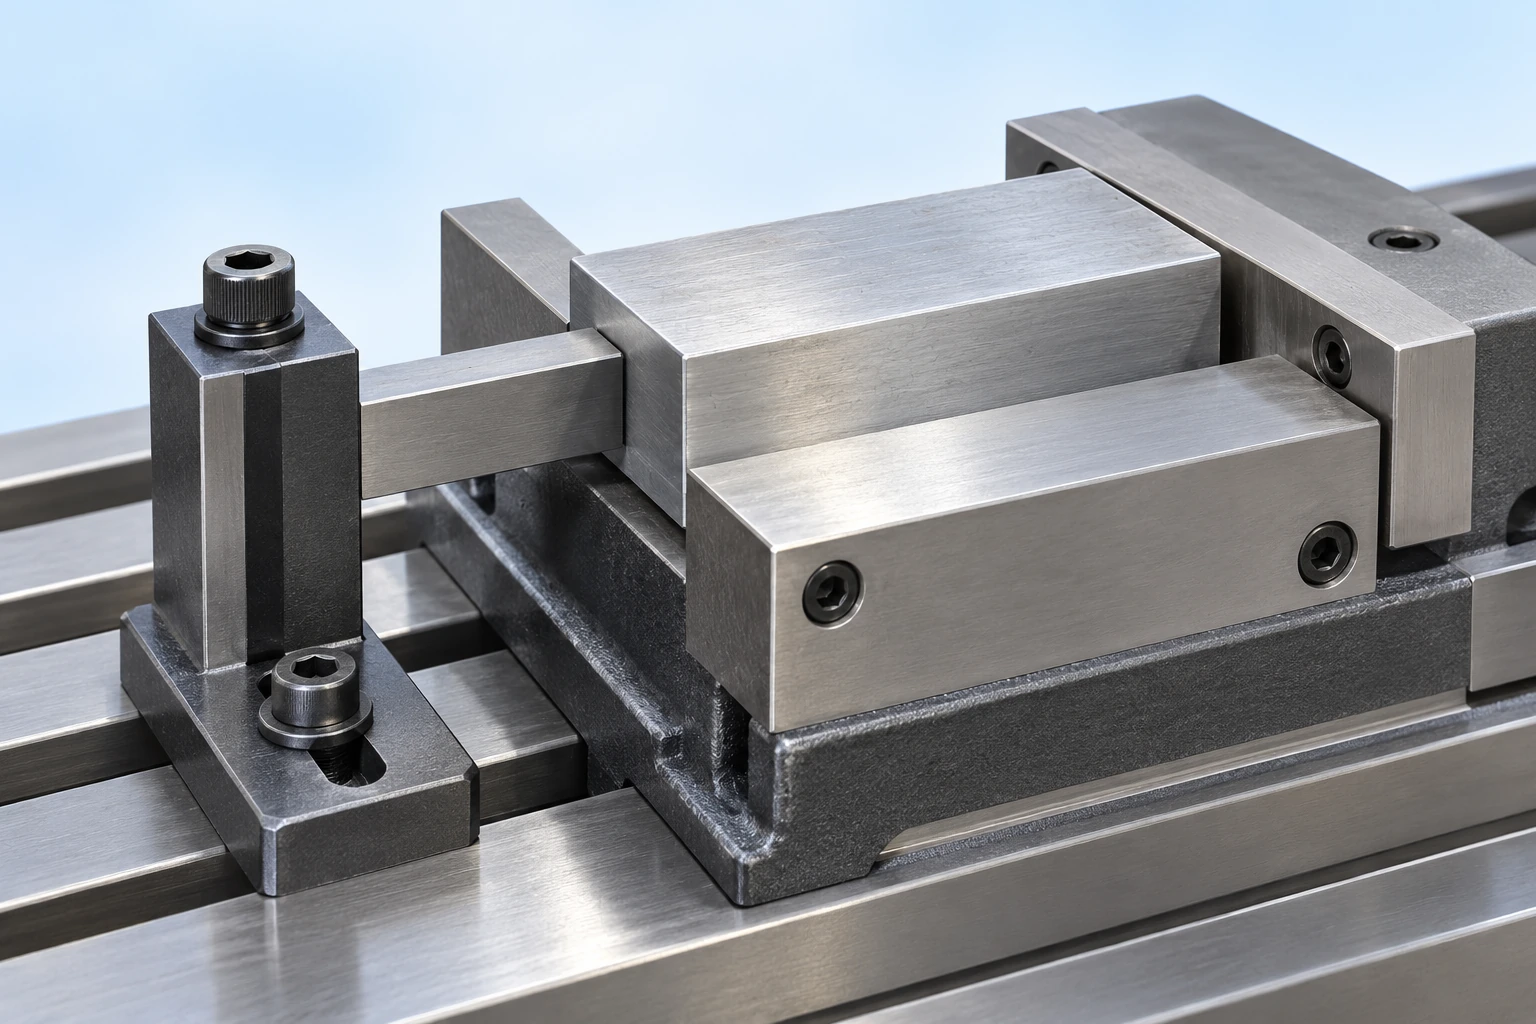
- Toisen raakapalan lataaminen: tee sijaintikontaktit ja päätyrajoittimen asento tunnistettaviksi ja pidä ne puhtaina. Työkappaleen tulee vastata tarkoitettuja viitteitä ennen kuin koneistus alkaa.
- Kiinnityskampojen tai kiinnityslaitteen uudelleenasentaminen: tarkista sijainti uudelleen sen sijaan, että oletettaisiin tallennettu työalkupiste pysyvän voimassa. Tallennetun asennustietueen tulee määrittää kampojen tai kiinnityslaitteen versio sekä käytetyt viitepiirteet.
- Työkalun vaihtaminen: tarkista vaihtoon liittyvien suureiden arvot, kuten kokoonpanon kokonaispituus ja leikkuusäde, ennen kuin luotat edellisiin offsetteihin. Saman valmistajan työkalu ja sama työkalupositio tornissa tai magneetissa eivät takaa identtistä kokoonpanogeometriaa.
Renishaw’n työkalujen säätöohjeet tunnistavat kulumisen, vaurioituneet työkalut, virheellisen geometrian ja saastuneet liitokset erillisinä koneistusvirheiden lähteinä. [13]
Mittausmalleilla voidaan ohjata tutkimusta. Siirtymä, joka vaikuttaa useisiin eri työkaluilla tehtyihin piirteisiin, viittaa siihen, että tulee tarkistaa sijainti ja työoffsetit; hitaasti muuttuva piirre, jonka yksi työkalu leikkaa, viittaa siihen, että tulee tarkistaa kyseinen työkalu ja sen leikkuukäyttäytyminen. Kumpikaan malli ei todista syytä. Vertaa mittauksia työkalukokoonpanoon, istutukseen ja prosessiehtoihin ennen korvausarvojen soveltamista.
Aseta tarkastustiukkuus ja puuttumisraja osan riskin ja osoitetun prosessin vakauden perusteella. Renishaw’n prosessinvalvontasuositukset käyttävät määriteltyjä kompensaatiorajoja ja hälytyksiä rajoittamattomien siirtoparametrien sijaan. Työkalun siirtoparametri pitäisi korjata ymmärretty muutos, joka on sallittu; se ei saa peittää vaurioitunutta leikkausreunaa tai työkappaleen liikkumista kiinnityksessä. [14]
Yleisimmät työkalu- ja kiinnityskysymykset
Pitäisikö ostajan määritellä tiettyä leikkaustyökalumerkkiä?
Yleensä piirustuksen tulisi määrittää vaadittu tulos, jättäen työkalun valinnan valmistussuunnitelman tehtäväksi. Validoidun prosessin, sopimusvaatimuksen tai ohjatun kvalifioinnin takia saattaa olla tarpeen käyttää tiettyä työkalua. Tee tämä rajoitus selkeäksi eikä oleta, että suosittu merkki olisi välttämätön kaikissa soveltuvissa prosesseissa.
Kenen omistuksessa on erikseen tilauksessa laskutettu kiinnitys?
Erillinen työkalulinja ei ratkaise omistusoikeutta, varastointia, huoltoa tai siirto-oikeuksia. Nämä ovat kaupallisesti sovitavia ehtoja toimittajan kanssa. Selvitä myös, koskeeko tarjottu kohde erityistä kiinnitystä, vaihdettavia kiinnityshampuraita, kulutustyökaluja vai koneteknillistä suunnittelutyötä; sama nimitys voi kattaa erilaisia toimituksia.
Voiko sama asennus käyttää uudelleen toiselle materiaalille?
Joskus geometria ja sijaintikäschema säilyvät hyödyllisinä, mutta leikkaustyökalut, kuormat, puristuslastun käyttäytyminen ja sallitut kosketusmerkit voivat muuttua. Käsittele uutta materiaalia ja sen tilaa prosessimuutoksena, joka vaatii tarkistuksen. Muuttumaton CAD-malli ei riitä vanhan koneistusasennuksen hyväksymiseen.
Tekniset lähteet
- Harvey Performance, Päätykärjen anatomia — työkaluprofiilit, terävälien väli ja pituusmääritelmät.
- Sandvik Coromant, Miten valita oikea sorvausterä — terän geometria ja sovellusvalinta.
- BIG DAISHOWA, CNC Työkalukannattimet — pyöriväakselin liitännät, kiinnitysjärjestelmät ja pidätysyhteensopivuus.
- Sandvik Coromant, Miten vähentää värinää jyrsinnässä — kokoonpanon jäykkyys ja leikkausolosuhteiden vuorovaikutus.
- Carr Lane, Ohje sijainnin ja kiinnityksen periaatteisiin — sijainti, tukipisteet, lastunpoisto ja kiinnitys.
- Jergens, 5-akselinen tietokeskus — yleiskatsaus — modulaarinen työkappaleen kiinnitys ja pääsy.
- Sandvik Coromant, Kaavat ja määritelmät jyrsintään — METRIKKI, H79 — ohjelmoitu syöttösuhteellisuus.
- Sandvik Coromant, Kuiva jyrsintä vai leikkausnesteellä — katkottu leikkaus ja sovelluksesta riippuva leikkausnesteen käyttö.
- Autodesk Fusion, Simulointi valmistusta varten — varmistuksen laajuus ja koneen konfiguraatio.
- Renishaw, Työkalun asettamisteknologia ja Koneen sisäiset mittaus- ja työkalun mittausjärjestelmät — työkalun ja työkappaleen mittausfunktiot.
- BIG DAISHOWA, Hydrauliikkatyökalukannattimet, Kutistuskiinnitystyökalukannattimet ja Total Tooling System – yleiskatalogi, osa 10 — vaihtomenetelmät, kapeat pääsytilanteet ja mekaanisen jyrsintäpuristimen suunnittelu.
- REGO-FIX, ER-järjestelmä ja ER-liukupuristin – esite ja ER-asennusohjeet: yhteensopivat komponentit sekä karan ja mutterin asennus.
- Renishaw, Työkalunasettimet ja katkenneen työkalun tunnistimet — työkalun geometria, kulumatarkastukset ja vaurioituneen työkalun tarkastukset.
- Renishaw, IPC – Älykäs prosessin ohjaus — mittauksiin perustuva korjaus ja määritellyt puuttumisrajat.



