På denna sida
CNC-verktyg och arbetsstyckespanning utgör kopplingen mellan en maskins rörelse och den färdiga delen. Skärande verktyg avlägsnar material; verktygshållare kopplar dem till maskinen; arbetsstyckespanning positionerar, stödjer och begränsar arbetsstycket. Även ett lämpligt fräsverktyg kan ge ett dåligt resultat om dess hållare är för kraftig för att nå detaljen, om arbetsstycket rör sig under belastning eller om spån hindrar korrekt inpassning.
Det praktiska valet är därför en komplett installation. Den här guiden förklarar hur du utvärderar denna installation, jämför vanliga spännmetoder och kopplar skärningsförhållanden med tillgänglighet och kontroll. Den riktar sig till ingenjörer och inköpsansvariga som diskuterar en föreslagen tillverkningsväg, samt till läsare som vill förstå varför samma maskin kan kräva olika verktyg för olika delar.
Vad ingår i ett CNC-verktygssystem?
Begreppet »verktyg« kan avse endast skärande verktyg eller en bredare samling produktionsutrustning. Vid ett offertförslag bör du fråga vilka poster som ingår i begreppet. Ett utbytbart insert, ett specialfräsverktyg, ett par slipade käftar och en dedicerad spännfack är olika inköp med olika konsekvenser för utbyte och återanvändning.
Tänk igenom kopplingarna i ordning: maskinens spindel eller torn, verktygshållare, skärande kant, arbetsstycke, spännfack och maskinbord eller arbets-spindel. Varje koppling måste ge den erforderliga passningen, tillgängligheten och motståndet mot skärkrafter. Mätning fastställer sedan om de resulterande detaljerna uppfyller ritningen. Varken ett dyrt fräsverktyg eller en noggrann maskinspecifikation säkerställer prestandan för hela kedjan.
Börja med funktionen och skärningsoperationen
En urholkning, ett borrat hål och en yttre vriden diameter kräver olika skärningsåtgärder. Vid konventionell fräsning roterar fräsverktyget; vid konventionell vridning roterar arbetsstycket mot ett verktyg monterat i tornet. Maskiner med livverktyg kan kombinera operationer, men det enskilda verktyget måste ändå vara lämpligt för den aktuella skärningen. Vår förklaring av hur CNC-fräsning fungerar går närmare in på fräsrörelsen.
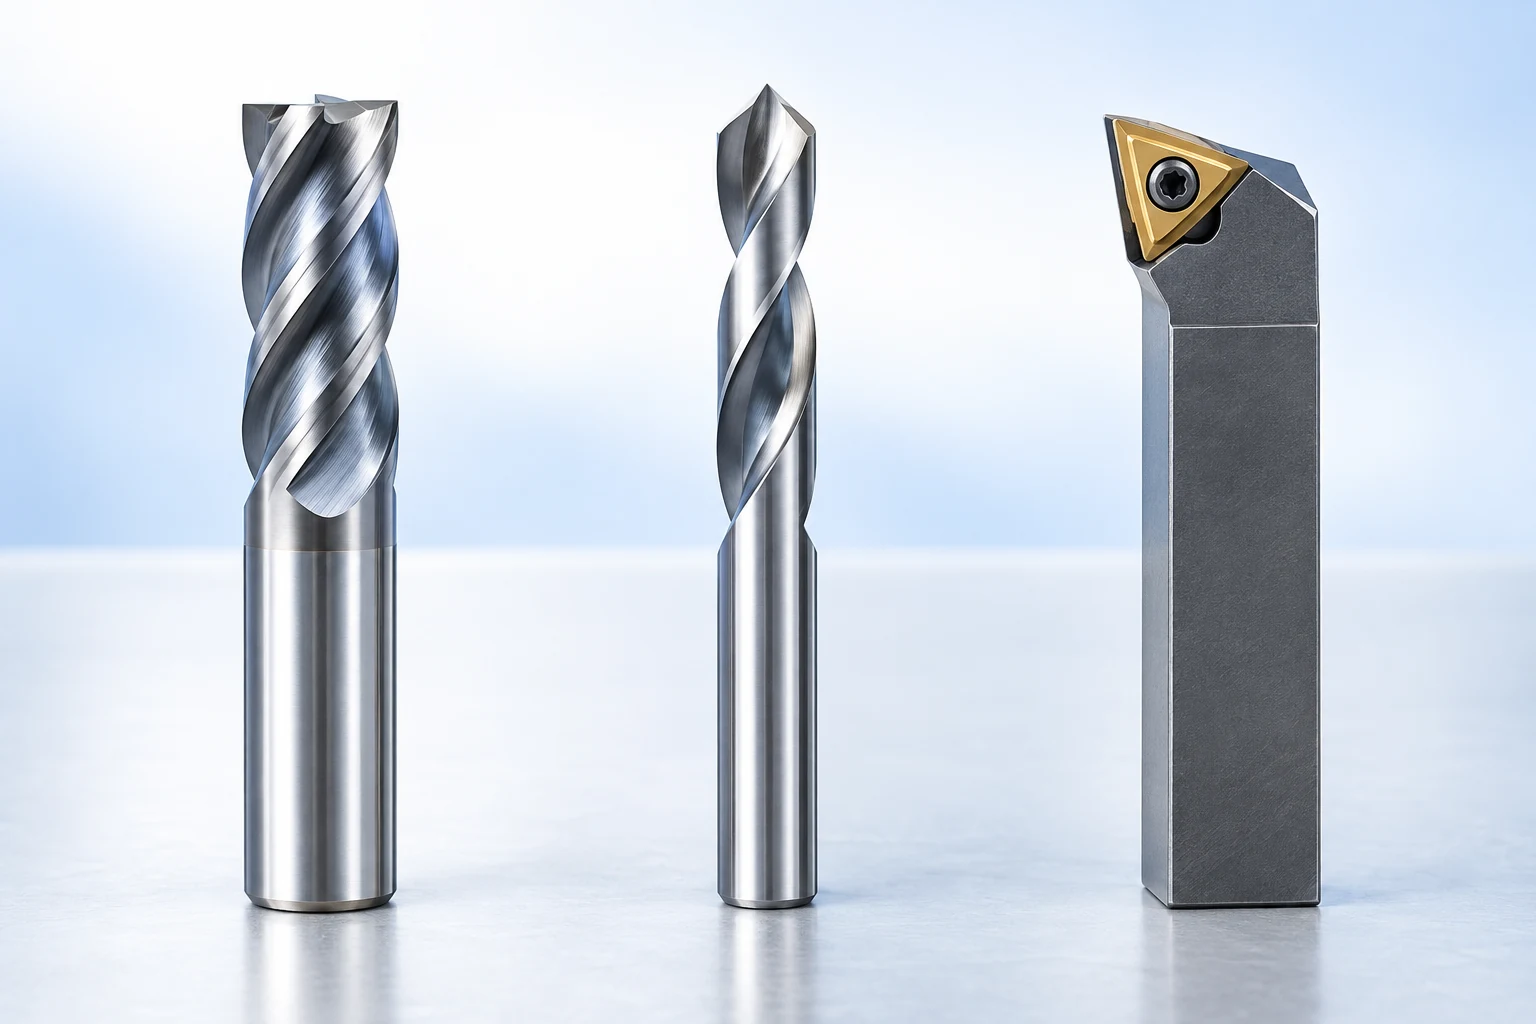
För fräsning skiljs mellan slutprofil, skärdiameter, spåranordning och användbar skär längd. En kvadratisk slutprofil och en kuglprofil ger olika kontaktgeometri. Spår fungerar också som utrymme för spån, så att öka antalet skärande kanter är inte automatiskt en förbättring. Harvey Performance’s The Anatomy of an End Mill förklarar dessa separata egenskaper. [1]
Materialbeteckning och tillstånd ingår i detta beslut. Att ange endast “stål” räcker inte för att fastställa om ett fräsverktyg eller en insert är lämplig. Bearbetningsarten, legeringen samt hårdhet eller värmebehandlingsstatus påverkar vilken verktygsrekommendation som gäller. För en drejinsert måste form, sort, spånbrutare och nosradie fungera tillsammans; en slutförande geometri bör inte utan vidare anses lämplig för en tung avbrottsskärning bara för att den passar i hållaren. [2]
En användbar första jämförelse är en bred ficka med en liten inre hörnradie. Ett större verktyg kan ta bort det öppna materialet effektivt, medan ett mindre verktyg krävs för att slutföra hörnet. Att välja det mindre verktyget för varje gång kan lösa tillträdesfrågan på bekostnad av en mindre effektiv roughingväg. Att välja endast det större verktyget lämnar hörnet outfärdigt. Därför bör en verktygslista ange vad varje fräsverktyg gör, snarare än att enbart lista diametrar.
Djupet lägger till en ytterligare begränsning. Verktyget måste nå den krävda ytan utan att dess icke-skärande skaft nuddar en intilliggande vägg. Att öka den totala längden garanterar inte att detta fria utrymme finns. Utvärdera den skärande delen och eventuell avskruvad hals mot detaljen under hela införings- och utföringsfasen, inklusive det material som återstår innan slutförandet.
Kontrollera hållaren, räckvidden och maskinens gränssnitt
Hållaren har två distinkta uppgifter: att koppla till maskinen och att gripa skärverktyget. CAT, BT och HSK beskriver familjer av maskinsidiga gränssnitt; kolvtapp, hydraulisk, krympmontering och mekaniska fräshållare beskriver olika arrangemang för verktygshållning. Enbart en matchande skaftdiameter garanterar inte kompatibilitet. Spindelgränssnittet, eventuell fästhårdvara, verktygsskaftet och monteringsbegränsningar måste följa de relevanta maskin- och hållarspecifikationerna. [3]
Välj monteringen utifrån kraven på tillträde till funktionen. Fräsverktyget kan nå botten av en ficka medan hållaren skulle träffa kanten. Att förlänga fräsverktyget kan skapa utrymme, men förändrar också monteringens styvhet och vibrationsbeteende. Sandvik Coromants fräsriktlinjer föredrar korta, styva monteringar och betraktar maskinen, spännanordningen och arbetsstycket som möjliga bidragande faktorer till vibrationer. [4]
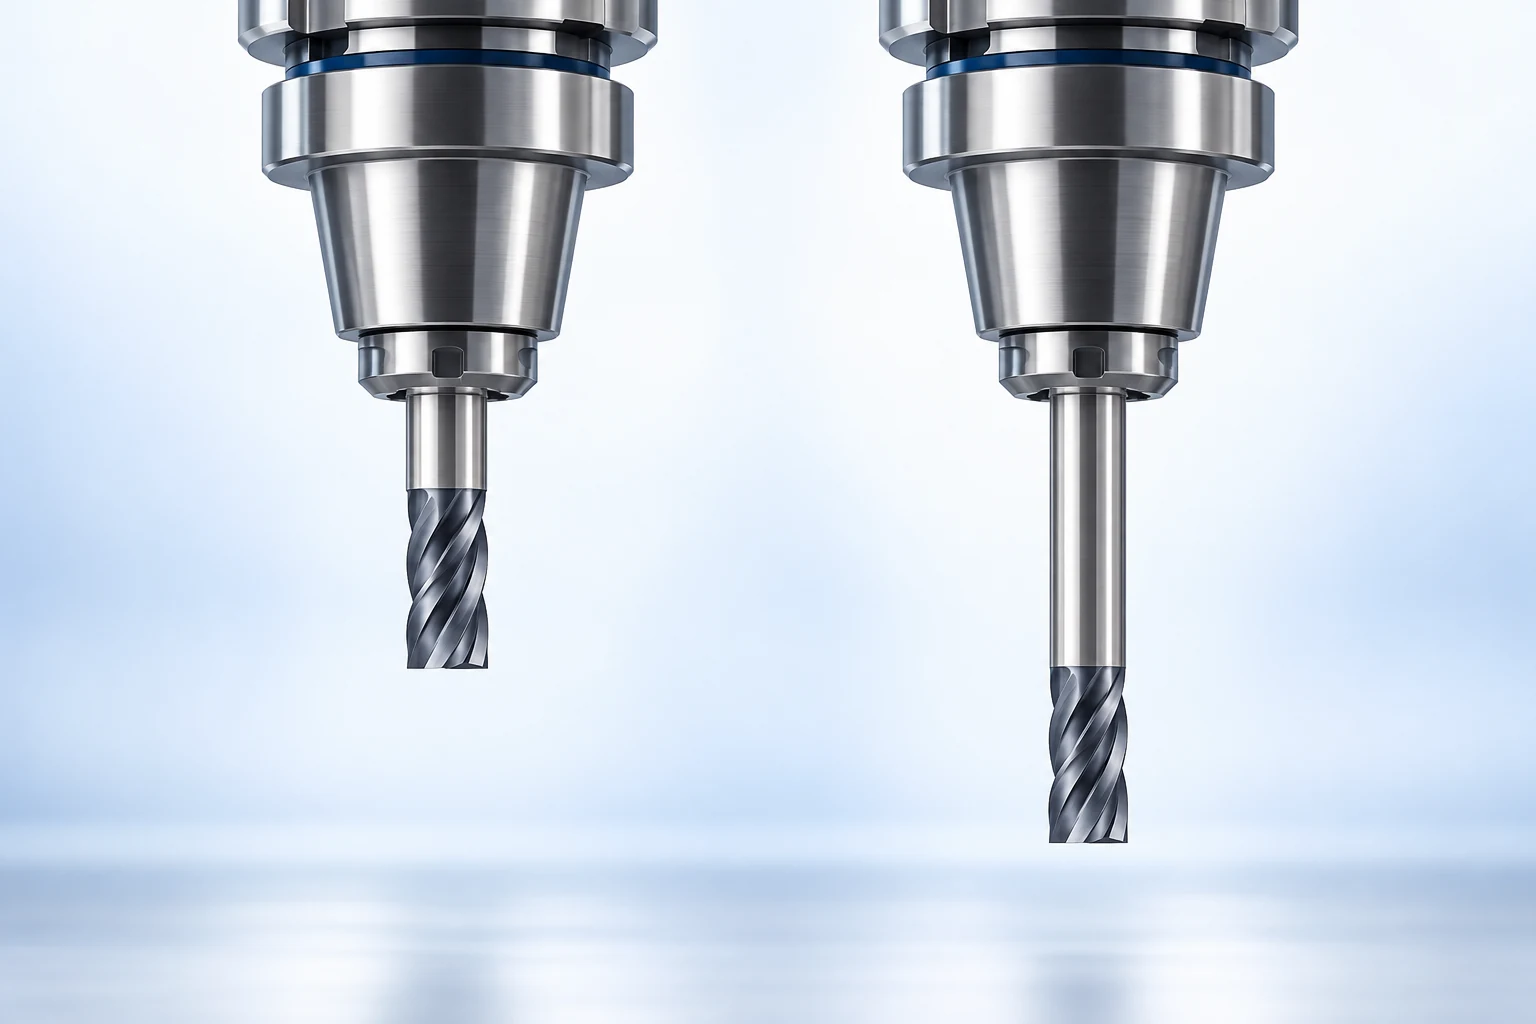
Förväxla inte total längd med skärningslängd. En avslagen hals kan ge utrymme vid väggen under hållaren utan att lägga till skärande kanter. Bekräfta vilken del av verktyget som faktiskt kan komma i kontakt med arbetsstycket. Hela monteringens geometri bör representeras vid planering av skärningen. [1]
Runout och balans besvarar också olika frågor. Runout avser hur verktyget roterar i förhållande till dess avsedda axel; balans avser massfördelningen under rotation. Enbart en balansbeteckning visar inte att skärande kanternas runout är acceptabel. Valet bör även ta hänsyn till greppkrav och kompatibilitet med kylmedelskanaler. Maskinens rörelseområde, spindelns egenskaper och begränsningar för verktygsbyten är separata kontroller, som behandlas i vår Guide för CNC-bearbetningscentraler.
Välj ett greppsystem för den faktiska begränsningen
Olika familjer av hållare löser olika praktiska problem. Använd de praktiska begränsningarna nedan för att begränsa valet. Det valda produkten måste fortfarande ha rätt gränssnitt, skaftkompatibilitet och driftgränser. [11]
- Kollettkärl: olika kompatibla kolletter anpassas till olika verktygsskaft. Anpassa kollettens omfång och monteringen, och säkerställ utrymme för spännmuttern.
- Hydraulisk hållare: verktygsbyten med nyckel undviker en uppvärmningsstation. Tillgängliga skaftstorlekar, eventuella krav på mantel och hållarens yttre mått begränsar fortfarande valet.
- Krympmonterad hållare: en smal design kan förbättra tillträdet nära en vägg. Den kräver ett kompatibelt verktygsskaft, uppvärmningsutrustning och en lämplig procedur för verktygsbyte.
- Mekanisk fräs-kärl: bedöm den valda kärlens greppkapacitet, verktygskompatibilitet och kroppens fria utrymme för fräsoperationen. Familjenamnet ensamt garanterar inte lämplighet för en krävande skärning.
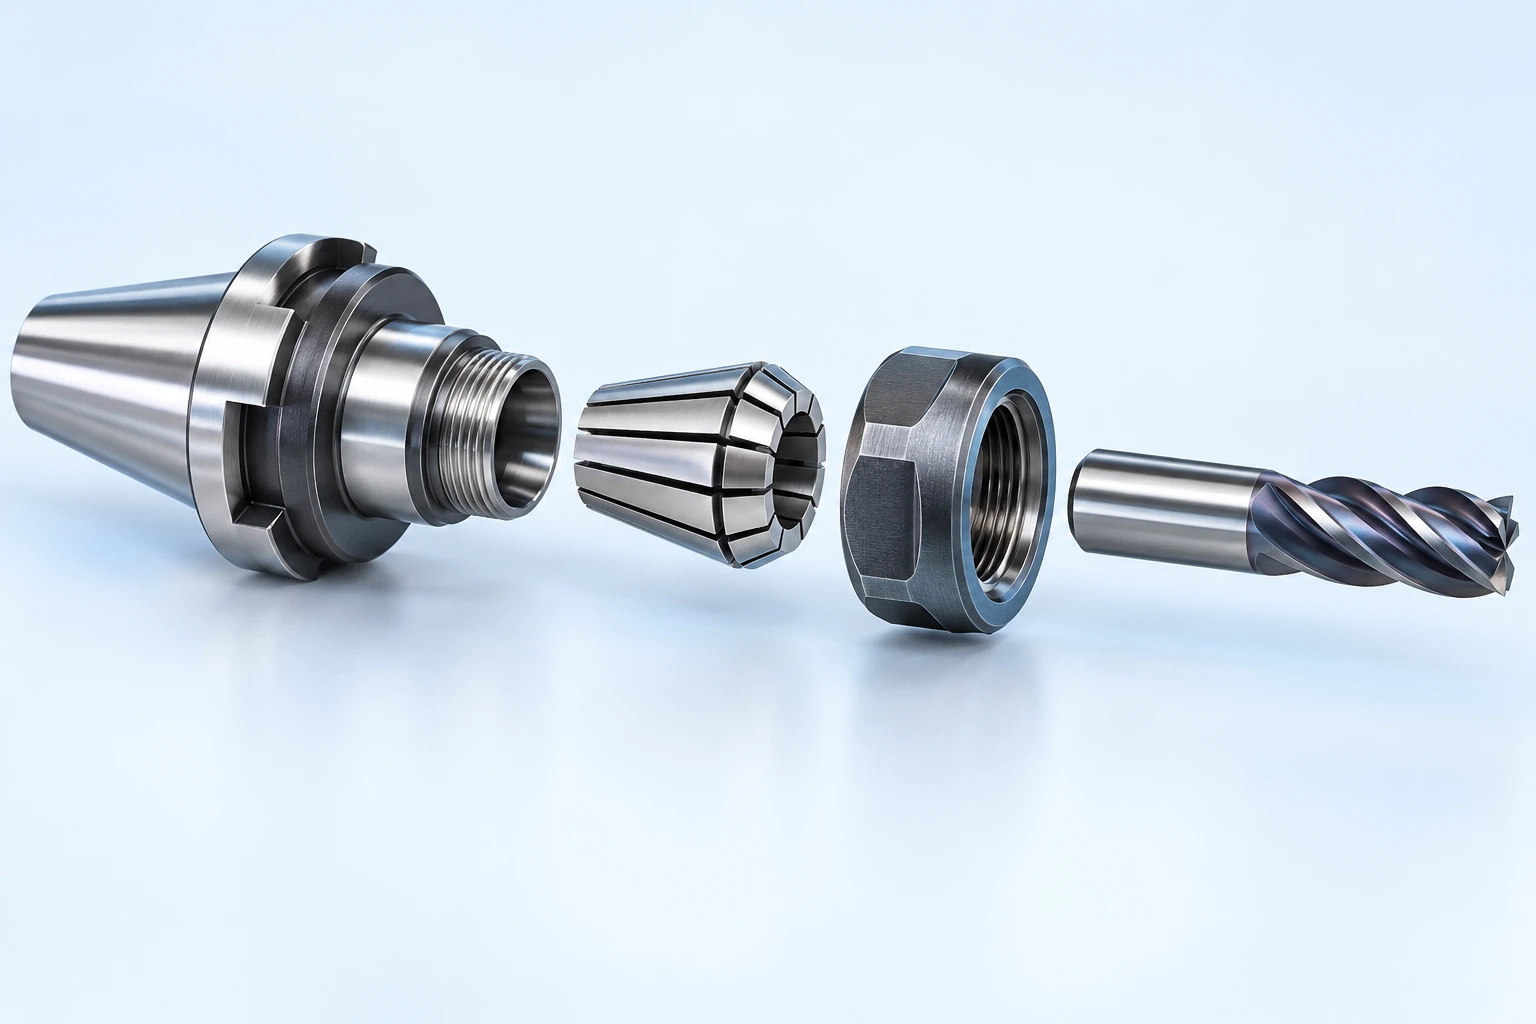
En kolfästspännare illustrerar varför de små komponenterna är viktiga. Kolfästen, hållmuttern och verktygsskaftet bildar en sammanställd montering; ett enda kolfäste täcker inte hela diameterområdet för hållarsystemet. REGO-FIX:s ER-monteringsanvisningar kräver att kolfästet placeras i muttern innan denna mutter monteras på hållaren. Följ monterings-, införande- och åtdragningsanvisningarna för det aktuella systemet istället for att ersätta dem med en bekant rutin från en annan hållare. [12]
Frågan vid inköp är om den föreslagna hållaren löser den begränsande förutsättningen. En smal montering kan vara värdefull bredvid en hög vägg; snabba verktygsbyten kan vara viktigare vid en arbetsordring som ofta byter verktyg. Ingen av dessa fördelar innebär att monteringen utan verifiering kommer att uppfylla delens ytfinish och dimensionskrav.
Separera positionering, stöd och spänning
En positionerare fastställer läget. En stödplatta bär lasten. En spännklo är avsedd att hålla arbetsstycket tryckt mot de avsedda kontaktytorna. Att åtdra en spännklo kan inte pålitligt rätta till en spån under en positioneringsyta eller en ojämn, okontrollerad utgående yta som används som referens.
För en enkel prismatic del använder konceptet för 3-2-1-positionering tre primära kontakter, två sekundära kontakter och en ändkontakt för att fastställa dess läge. Det är ett designprincip, inte ett krav på att installera sex separata stift i varje spännvor. Redundanta eller motsägande kontakter kan förhindra konsekvent placering. Carr Lanes handbok om positionering och spänning betonar också spåntömning samt att rikta spännkraften mot stödda områden. [5]
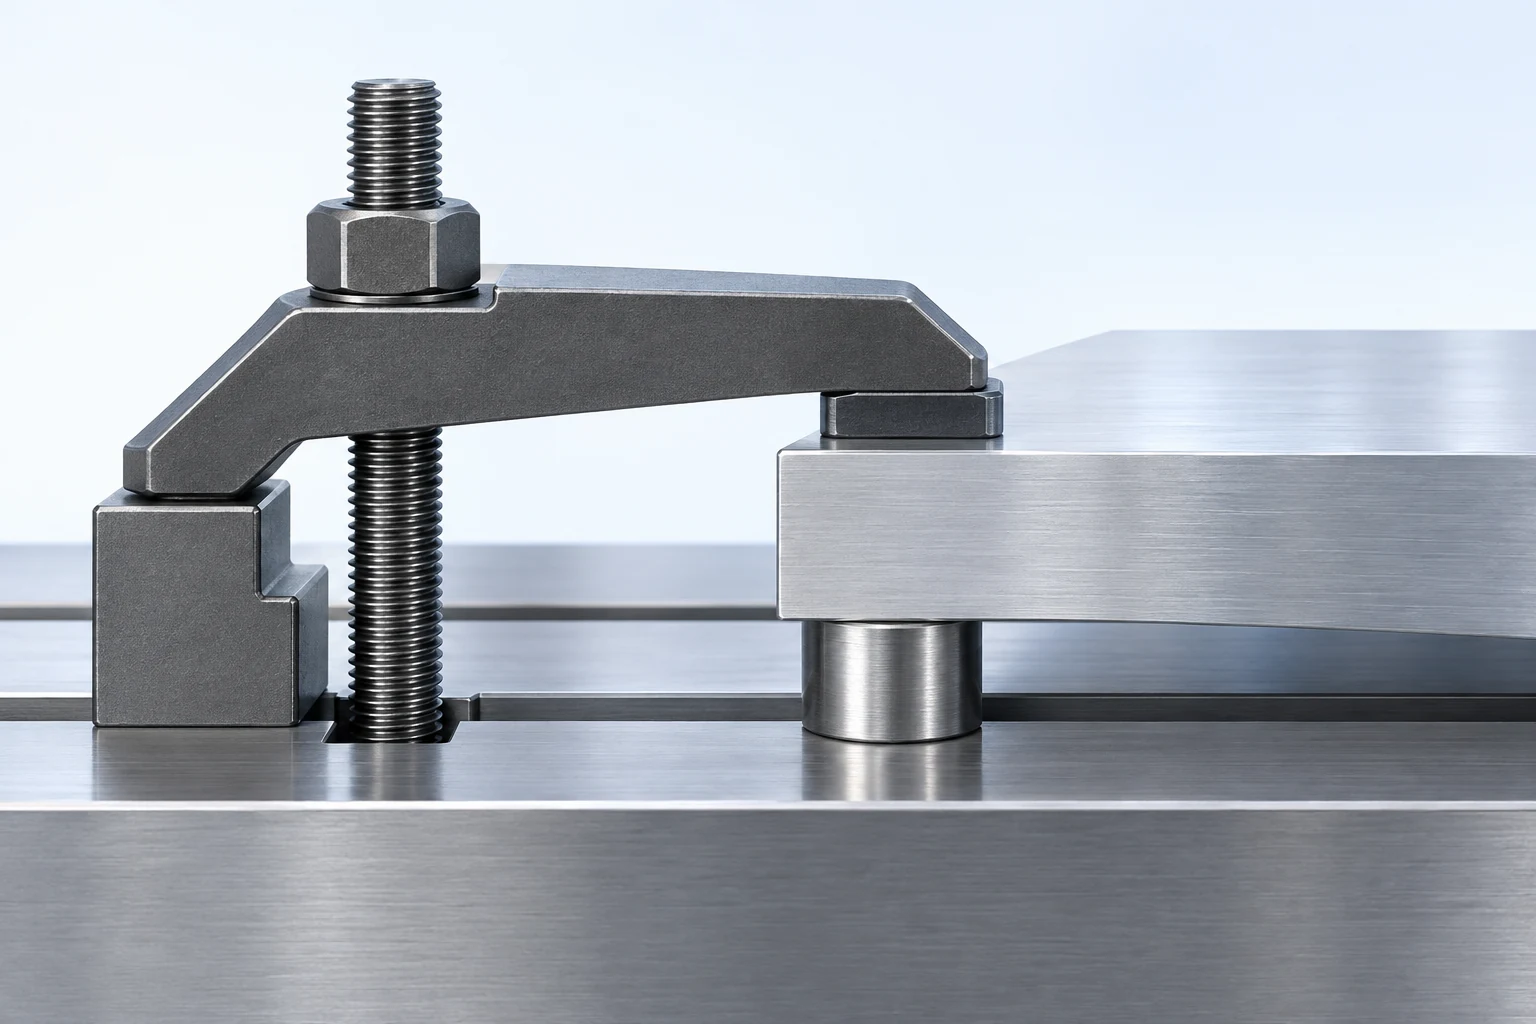
Överväg ett fäststöd med en tjock monteringsplatta och en tunn stagplatta. Att hålla plattan och trycka på stagplattan är olika mekaniska situationer även om samma spännklo används. Processplanen måste ta hänsyn till den faktiska kontaktytan, kraftriktningen och tillåtna märkningar. En estetisk yta eller en tätyta kan kräva en annan kontaktpunkt än en outfärdigad råmaterialyta.
Positionering måste också ha ett samband med ritningens referensplaner. En bekväm råmaterialkant kan vara användbar för en tidig bearbetningsoperation, men planen måste förklara hur de färdiga funktionerna slutligen kommer att kontrolleras i förhållande till de krävda referenserna.
Jämför spännutrustning utifrån delen och upprepad order
Den bästa hållningsmetoden är den som ger användbar kontakt, tillgång för bearbetning och en praktisk laddningsrutin för arbetsuppgiften. En specialanpassad fästutrustning är inte automatiskt motiverad för en enskild del; en allmän skruvklämma är inte automatiskt ekonomisk för en återkommande, svårhanterlig form.
| Delhållningsanordning | Användningsområde | När man bör omvärdera valet |
|---|---|---|
| Skruvklämma med standardbett | Prismatiskt utgångsmaterial med tillgängliga greppytor | För litet användbart grepp eller bett som blockerar nästa funktion |
| Spännfacka eller centreringsfacka | Rotationsbearbetning med lämplig greppdiameter | För kort ingreppslängd eller tunn vägg som deformeras under det valda greppet |
| Specialanpassad positionsfästutrustning | Upprepade komplexa delar eller kontrollerad referensöverföring | För liten upprepning efterfrågan eller frekventa ändringar av positionsfunktioner |
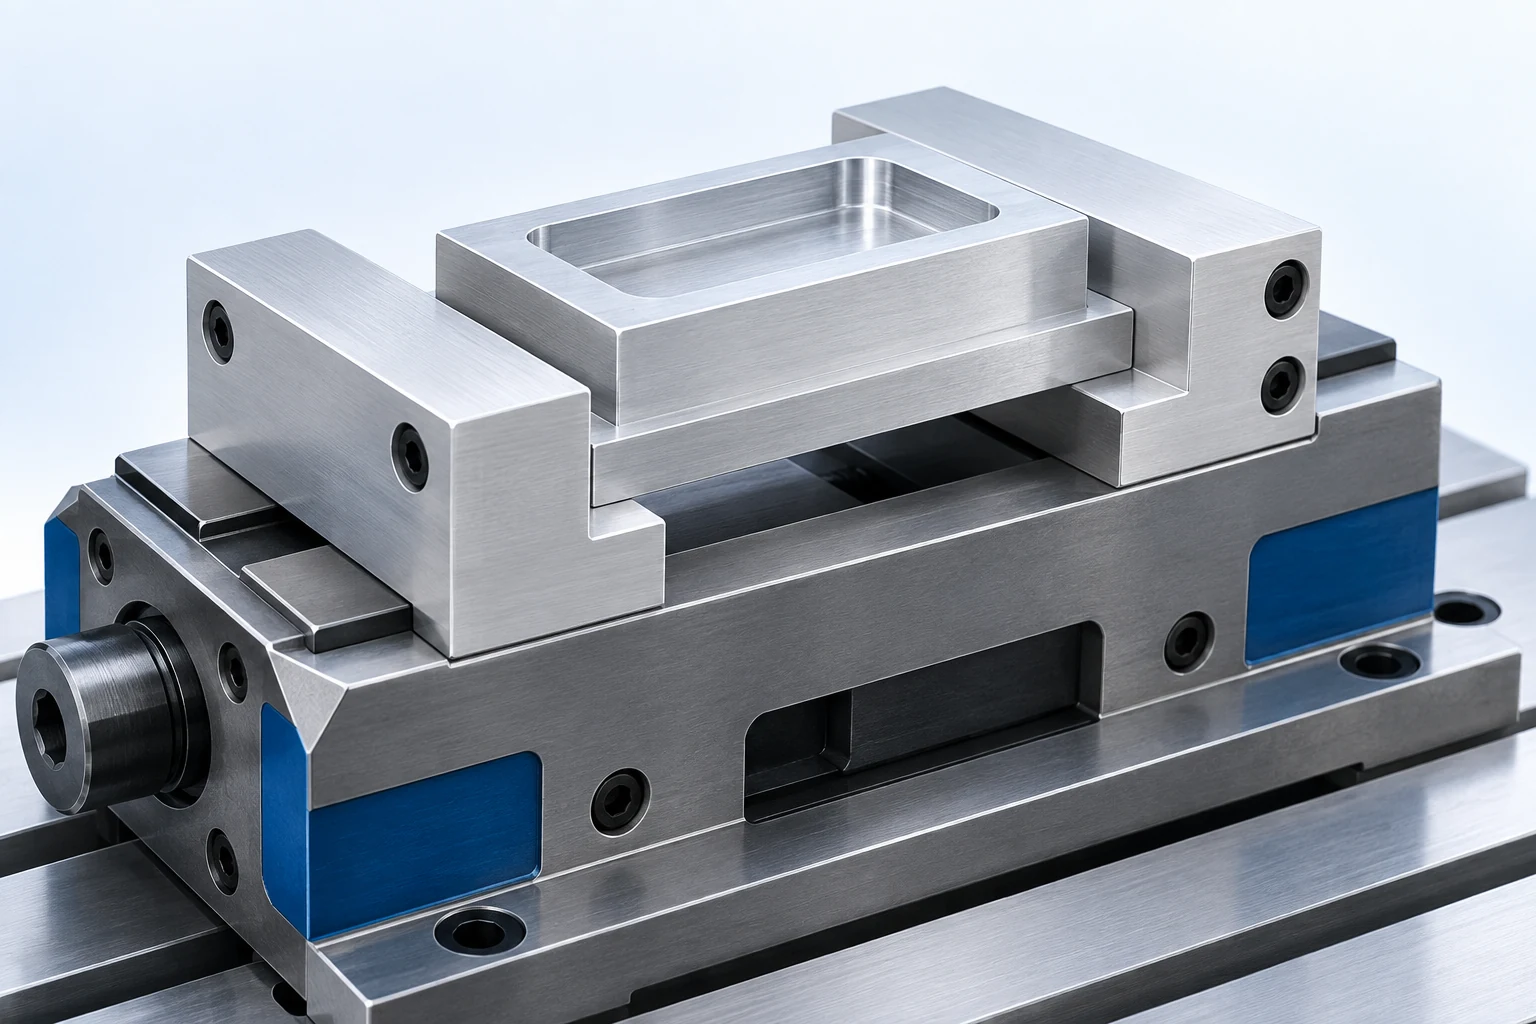
Mjuka bett är användbara därför att deras kontaktyta kan fräsas anpassad till delen, inte därför att ordet “mjuka” garanterar en omarkerad yta. Deras formade kontaktytor kan stödja upprepad positionering av en formad eller delvis färdigställd del. Omvärdera dem när en revision inte längre matchar betthålan eller när de färdiga ytorna inte kan acceptera den aktuella kontakten. De föreslagna kontaktytorna måste fortfarande undvika kritiska tätnings- eller estetiska områden. På samma sätt tillhör inte en rund del automatiskt en centreringsfacka: dess tillgängliga greppdiameter, obelastade längd och väggrigiditet kan göra en annan anordning mer praktisk.
En pallätt eller nollpunktsgränsyta stödjer upprepad montering av en fästutrustning eller en delhållningsanordning. Detta snabbväxlingsgränssnitt fungerar mellan samlingar; det ersätter inte mekanismen som hindrar delen från att röra sig. Jergens modulära vägledning för delhållning illustrerar denna skillnad mellan montering och tillvägagångssätt för arbetsstycket. Utvärdera båda nivåerna vid jämförelse av en pallättbaserad uppställning. [6]
För upprepad beställning dokumentera fästutrustningens revision, positionsytor och utbytbara kontaktytor tillsammans med delens revision. En ritningsändring som flyttar ett hål kan lämna fästutrustningen användbar; en ändring som tar bort en greppyta kanske inte gör det. Den ekonomiska frågan är hur mycket användbart inställningsarbete som överlever nästa parti, snarare än om fästutrustningen fysiskt kan förvaras.
Beräkna hur mycket återanvändbar verktygsmateriel som måste sparas
Antag att en spännanordning kostar ytterligare $240 och sparar 3 minuter per godkänt styck jämfört med en befintlig metod. Värdera denna tid till ett antaget $80 per timme, med alla andra kostnader och utbyte oförändrade. Besparingen är 3 ÷ 60 × $80 = $4 per styck; den extra kostnaden för spännanordningen återfås efter $240 ÷ $4 = 60 stycken.
Vid 20 stycken är tidsbesparingen endast $80. Vid 100 stycken är den $400, vilket lämnar $160 efter den extra kostnaden för spännanordningen. En verklig jämförelse måste även omfatta spännanordningens konstruktion, verifiering, underhåll samt eventuella skillnader i kassations- eller omarbetskostnader. En snabb laddningscykel är endast värdefull om den upprepat producerar godkända stycken.
Behandla skärhastighet, tillförsel och styvhet som sammankopplade parametrar
Verktygstillverkares skärdata ger en utgångspunkt för ett definierat material och en definierad bearbetningsoperation. För att tillämpa dessa data krävs den faktiska verktygsinkluderingen, verktygets utskjutande längd, den tillgängliga maskinens prestanda samt hur verktyget hålls. En hastighetsrekommendation innebär inte att en tunn vägg eller en knapp spännkraft kan motstå den resulterande skärkraften.
För fräsning är den programmerade fördelningshastigheten:
Fördelningshastighet (mm/min) = fördelning per tand (mm/tand) × spindelhastighet (varv/min) × antal effektiva skärtänder. [7]
Ta en hypotetisk fyrtandsfräs vid 6,000 rpm och 0.04 mm per tand. Den motsvarande fördelningshastigheten är 0.04 × 6,000 × 4 = 960 mm/min. Om spindelhastigheten sänks till 3,000 rpm medan fördelningshastigheten bibehålls på 960 mm/min, blir den programmerade fördelningen per tand 0.08 mm. Den fördubblas.
Dessa siffror illustrerar sambandet, inte rekommenderade inställningar. Den faktiska spåntjockleken beror också på inkapslingen och fräsens geometri. Exemplet förklarar varför rådet ”sänk spindelhastigheten” är ofullständigt: andra förhållanden kan förändras i en ogynnsam riktning. På samma sätt kan en överdriven minskning av fördelningen orsaka gnidning istället för att lösa ett vibrationsproblem. Undersök monteringen, inkapslingen och stödet för arbetsstycket innan du behandlar en enskild justering som en universell lösning. [4]
Säkerställ en väg för spånen och den lämpliga vätskan
Verktygsval inkluderar också vad som händer med materialet efter att det blivit ett spån. En ficka omgiven av spännanordningselement har en annan utgångsväg än en öppen kant. Sök efter platser där spån kan fastna, återfräsas eller deponeras på positioneringskontakter under inläsning. Munstyckets placering bör bedömas med den verkliga fästhållaren och spännklamrarna på plats.
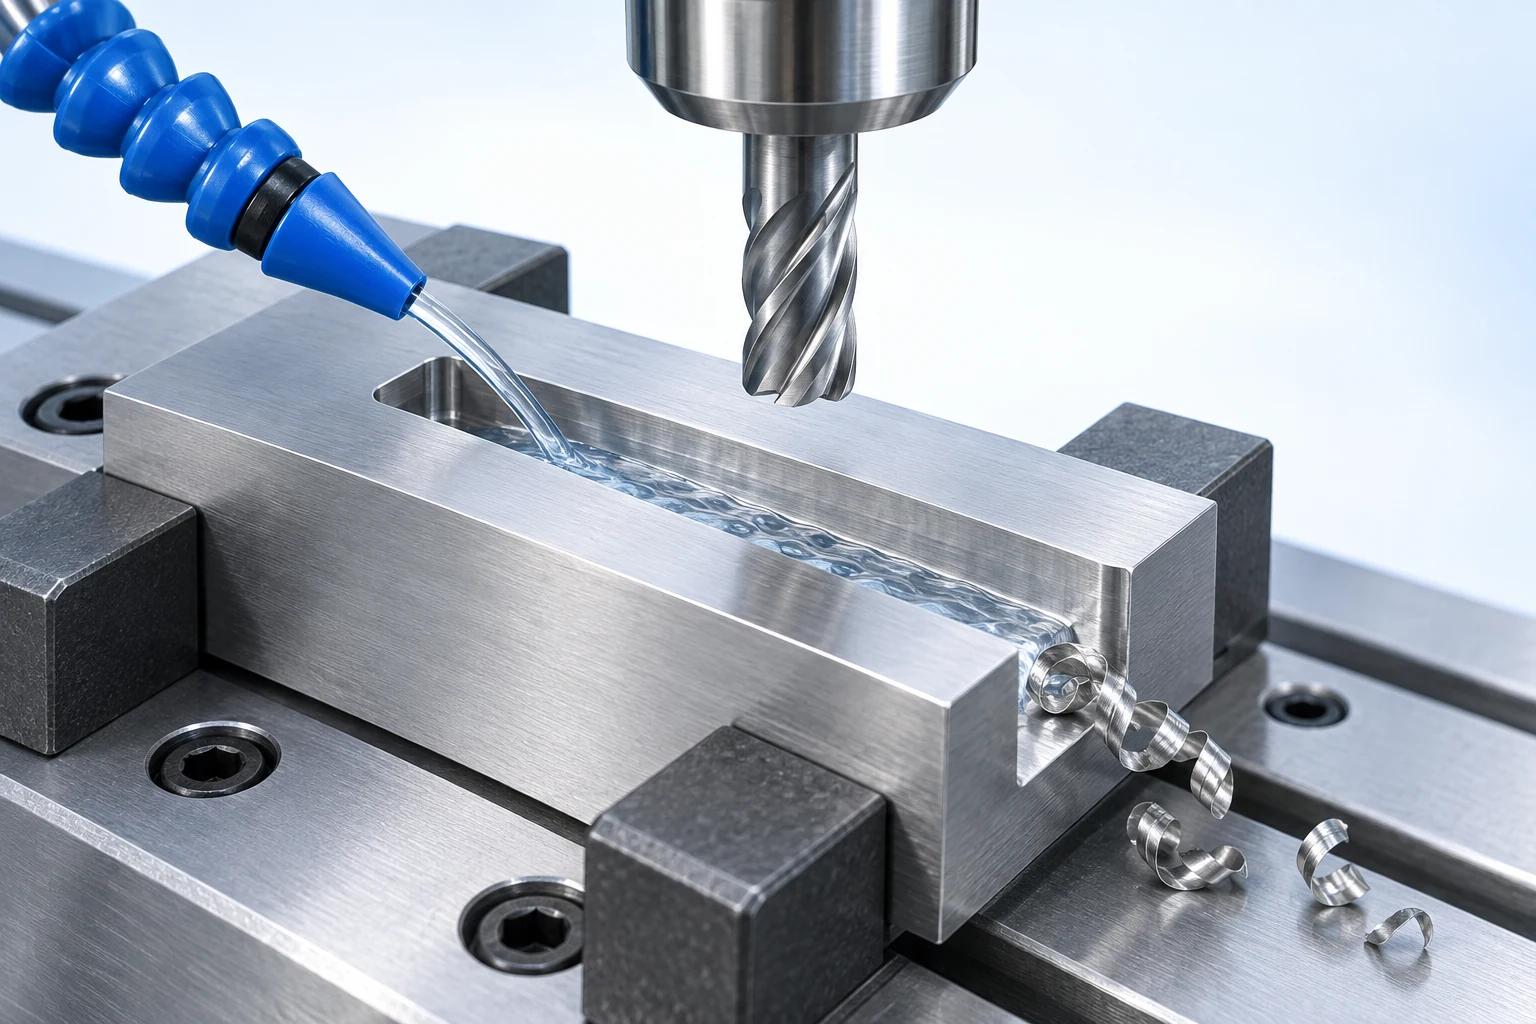
Mer kylvätska är inte ett universellt svar. Vid avbruten fräsning spelar termisk cykling en roll, och en olämplig våtfrässtrategi kan bidra till termisk sprickbildning. Andra material och slutförandeapplikationer drar nytta av smörjning, kylning eller förbättrad spåntransport. Följ riktlinjerna för det valda verktyget, materialet och bearbetningsoperationen, och bekräfta sedan att kylmedlet når arbetsområdet. Sandvik Coromant diskuterar dessa motverkande förhållanden i Torrfrysning eller med skärvätska. [8]
Uppställningen bör göra rengöring och återmontering praktisk mellan delar. Ett problem med spånkontroll kan bli ett positionsproblem vid nästa inläsning, även om den föregående delens skärningscykel såg normal ut.
Planera tillträde under hela bearbetningssekvensen
En uppställning måste fungera även efter att material har tagits bort, inte bara när den ursprungliga blanken är spänd. Grovbearbetning kan ta bort ytan som avses för ett senare grepp. Slutförande av en yttre vägg kan exponera spännkäkarna för nästa verktygsväg. Funktioner på baksidan kan kräva en andra uppställning även om större delen av delen är tillgänglig från ovan.
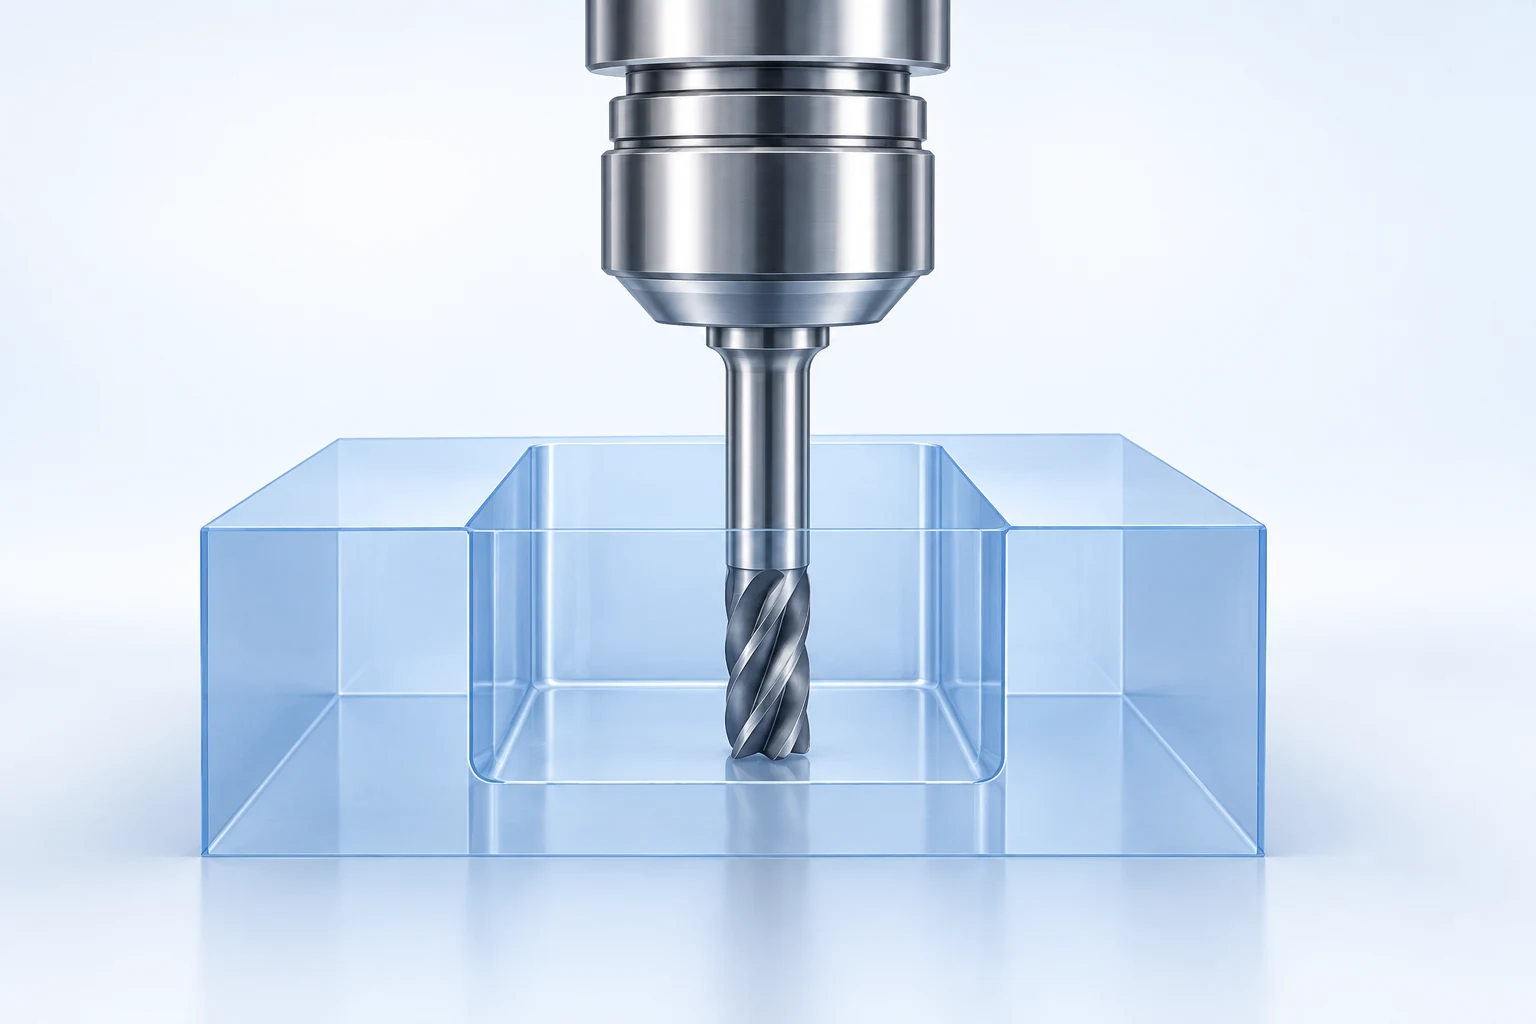
CAM-verifiering bör använda den avsedda verktygsmonteringen, det aktuella materialet och fixturgeometrin, med maskinrörelse inkluderad där programvaran stödjer detta. Autodesk gör en skillnad mellan verktygsvägssimulering och verifiering som involverar maskinens kinematik och konfiguration. Saknade spännklampar eller en otillförlitlig modell av hållaren lämnar luckor i kontrollen. [9]
En kollisionsfri modell bevisar inte fysiskt grepp, skärstabilitet eller slutlig noggrannhet. Den besvarar en fråga om geometri och rörelse inom modellens omfattning. Processen kräver fortfarande en giltig positioneringsmetod och ett sätt att bibehålla nödvändiga relationer mellan olika uppställningar. Vårt guide för val av bearbetningsprocess kopplar samman dessa operationer med andra tillverkningssteg.
Mät verktyget, placera delen och verifiera resultatet
Verktygsinställning fastställer storheter såsom verktygslängd samt radie eller diameter; lämpliga system kan även kontrollera om ett verktyg är brutet. Arbetsstycksprobing kan fastställa position och mäta valda funktioner. Dessa funktioner tjänar olika ändamål, enligt Renishaws referenser om verktygsinställning och probing. [10]
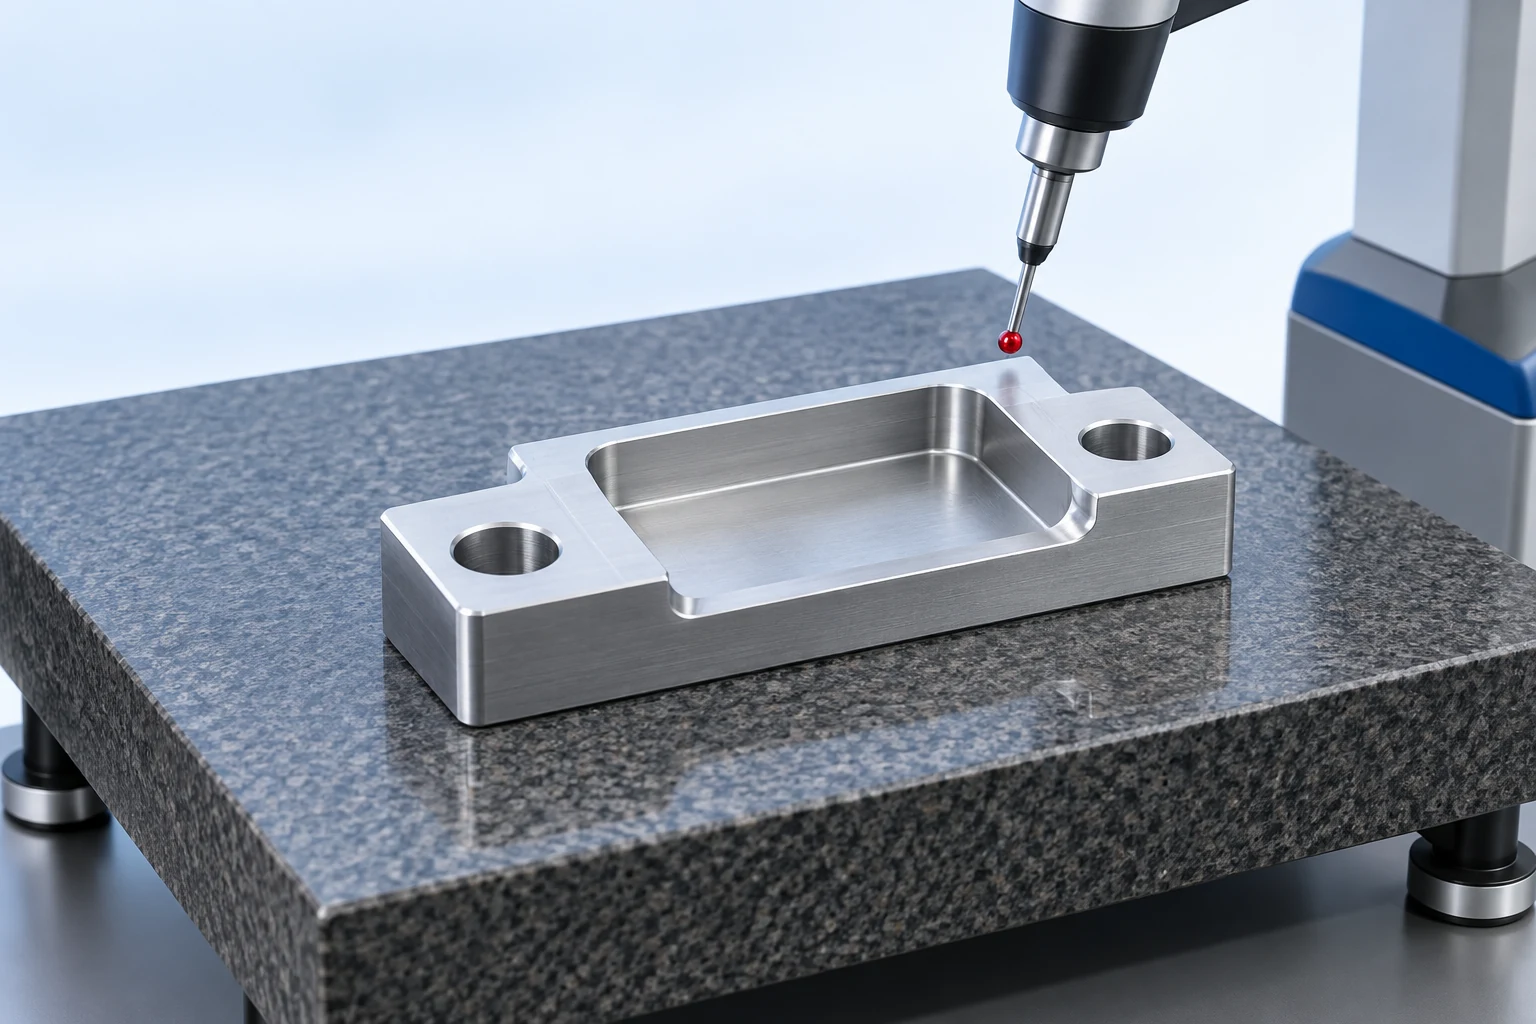
En korrekt verktygsförskjutning innebär inte att komponenten är korrekt placerad, och en uppmätt arbetsursprungspunkt bevisar inte att den förblir på plats under bearbetningen. Godkännande bör omfatta ritningens mått, geometriska förhållanden och ytkrav med hjälp av en lämplig mätplan.
För en flexibel komponent bör dess tillstånd vid mätning beaktas. En vägg eller bas som hålls platt under bearbetningen kan ändra form efter frigörandet. Om ritningen kräver utvärdering i ett obegränsat tillfälle kan mätningar utförda endast medan komponenten är spänd missa det relevanta resultatet. Omvänt bör en uttryckligen angiven begränsad kondition respekteras. Mätillståndet bör ingå i mätplanen tillsammans med den funktion som kontrolleras.
Exempel: planera en trappad konsol som en komplett bearbetningsorder
Tänk dig en hypotetisk rektangulär bygel med en central öppning på ovansidan, två upphöjda ändplattor och två monteringshål med konisk fördjupning från undersidan. Anta att den färdiga undersidan är den primära monteringsreferensen, medan en sida och en ände ger de återstående positionsreferenserna. De viktiga förhållandena inkluderar höjden på de övre plattorna från undersidan, positionen på öppningen samt justeringen mellan varje monteringshål och dess koniska fördjupning.
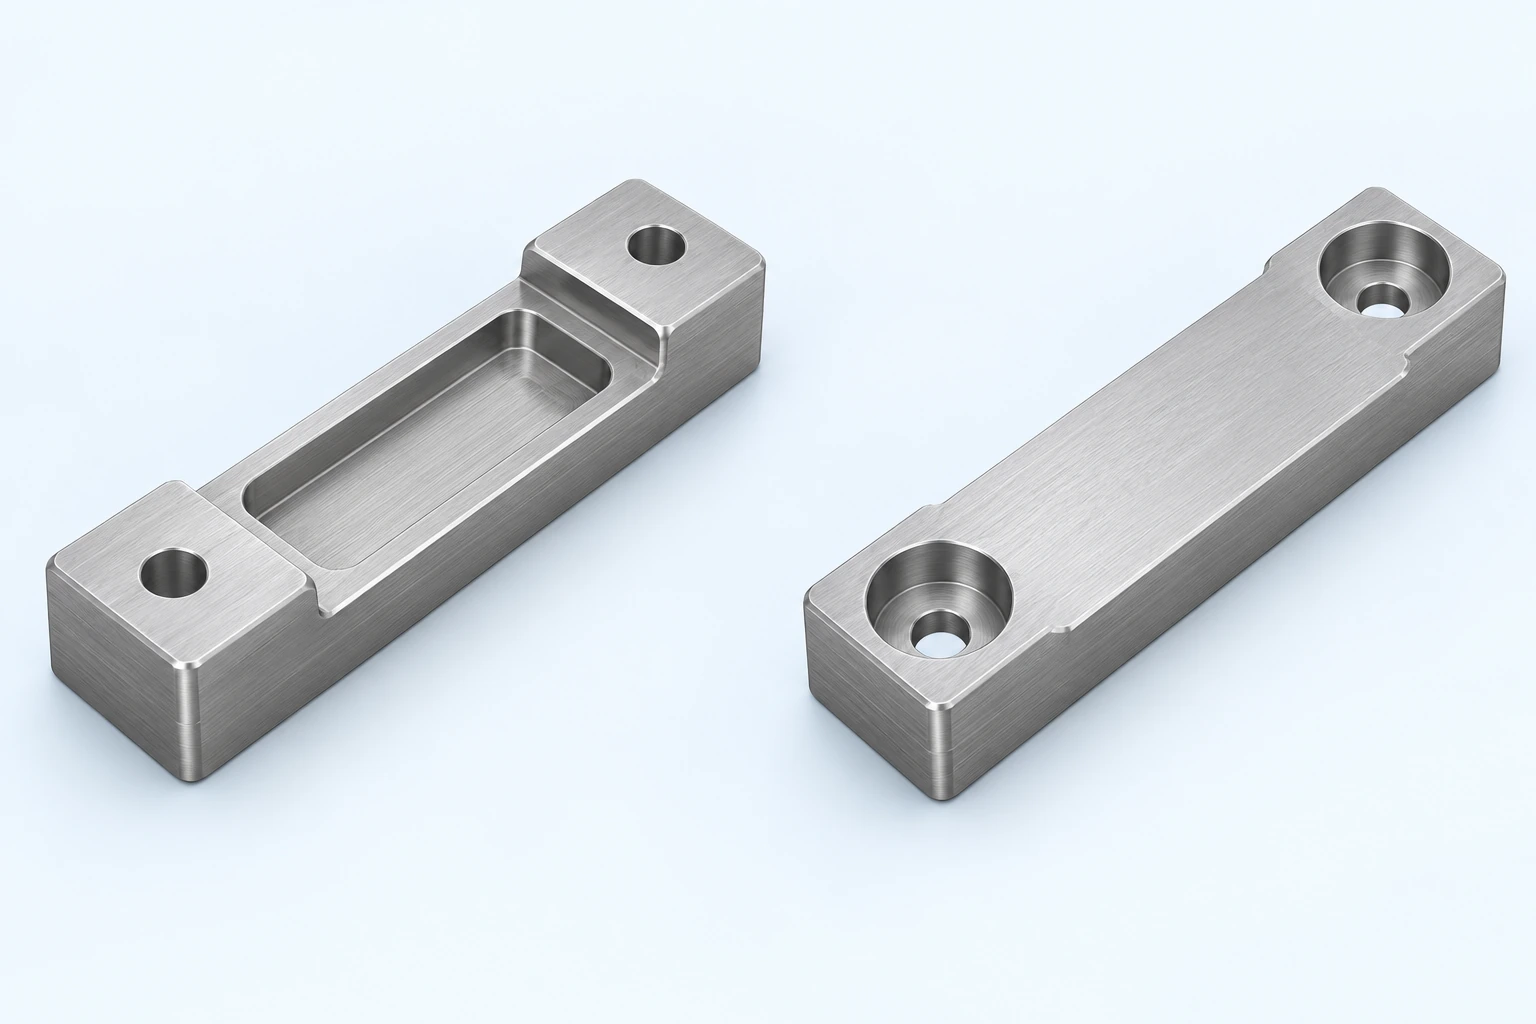
Första monteringen: skapa referenserna som behövs efter vändningen.
Börja med råmaterial som lämnar en användbar greppband för den första spännan i skruvstäd. Rikta in den framtida undersidan uppåt. Fräs den monteringsyta som ska användas, bearbeta de tillgängliga koniska fördjupningarna och genomgående hålen samt etablera de tillgängliga delarna av sidan och änden som kommer att användas som referenser för nästa operation. Råmaterialet och verktygsvägarna måste lämna tillräckligt med kontakt för det aktuella greppet tills all bearbetning i denna orientering är slutförd.
Innan komponenten frigörs bör man verifiera att de nya referensytorna är användbara och att funktionerna på undersidan är färdiga. En kantborr eller ett spån som fastnar vid nästa inläsning kan undergräva en annars rimlig överföring. En referensyta behöver inte vara kosmetiskt polerad, men måste uppfylla de tillämpliga ritningskraven och ge avsedd kontakt.
Andra monteringen: placera monteringsytan i läge och exponera ovansidan.
Vänd arbetsstycket så att det ligger på stöd som är i kontakt med intakta områden på den färdiga undersidan. Skapa utrymme under de borrade uppställningsborrningarna (counterbores) och avlägsna spån från lokaliseringsskontaktområdena så att delen vilar på sina avsedda stöd. Lokaliserar mot den förberedda sidan och änden. Tångarna måste gripa de återstående robusta sidoområdena samtidigt som de lämnar övre packorna, fickan och verktygsåtkomsten tillgängliga; formade tänger är ett alternativ om standardtänger inte kan utföra detta.
Slutför nu de övre packorna och den centrala fickan med hjälp av den etablerade undersidan som höjdreferens. Detta gör den kritiska relationen mellan monteringsytan och den övre geometrin explicit. Uppställningen är olämplig om bearbetning av fickan tar bort material som krävs för att motstå de återstående snitten. Dess stöd måste ha kontakt med solida områden på undersidan som förblir intakta under hela denna operation. Sådana konflikter kräver en ändrad bearbetningsordning eller ett annat fixtur, inte bara en annan verktygsförskjutning (work offset).
Tilldela verktyg och kontroll till specifika funktioner
Använd fickans öppna yta, hörngeometri och djup för att tilldela skärande och avslutande verktyg. Ett mindre avslutande skärverktyg kan nå hörnen som lämnats av det grova verktyget, men dess hållare kräver fortfarande fria utrymmen ovanför fickan. De borrade uppställningsborrningarna (counterbores) bearbetades med undersidan vänd uppåt i den första upprättningen. Bearbetningsvägen uppnår den krävda verktygsåtkomstriktningen genom att orientera den ytan mot spindeln; extra utskjutning på ett konventionellt rakt verktyg skulle inte ge samma åtkomst från motsatt sida.
Slutkontrollen bör behandla de färdiga delens geometriska relationer, inte bara enskilda verktygspaths dimensioner. Kontrollera höjden på de övre packorna i förhållande till monteringsytan, den krävda placeringen av fickan samt förhållandet mellan monteringshål och borrade uppställningsborrningar (counterbores), med hjälp av referenserna i ritningen. Om den första godkända delen klarar kontrollen validerar detta det observerade resultatet; upprepade inläsningar och verktygsbyten kräver fortfarande de kontroller som beskrivs nedan.
En användbar offertförfrågan gör delens krav och den föreslagna återanvändbara verktygningen tydligt åtskild. Ange ritningen, materialtillståndet, kvantiteterna och relevanta godkännandekrav; CNC-bearbetning RFQ-kontrolllista täcker överlämningsprocessen. För denna bygglåda är den värdefulla diskussionen vilka kontaktytor och referensytor som säkerställer tillförlitlighet för båda operationerna, samt vilken fixturarbete som kan återanvändas vid nästa beställning.
Behåll samma spänninställning även för efterföljande delar
Upprepad produktion introducerar förändringar som inte täcks av en initial godkännandekontroll. Att ladda ett nytt halvfabrikat, återmontera spännkäftar och byta verktyg är olika händelser. Var och en av dessa kan påverka en annan del av inställningen, så en enda instruktion att “återanvända offsetvärdena” är otillräcklig.
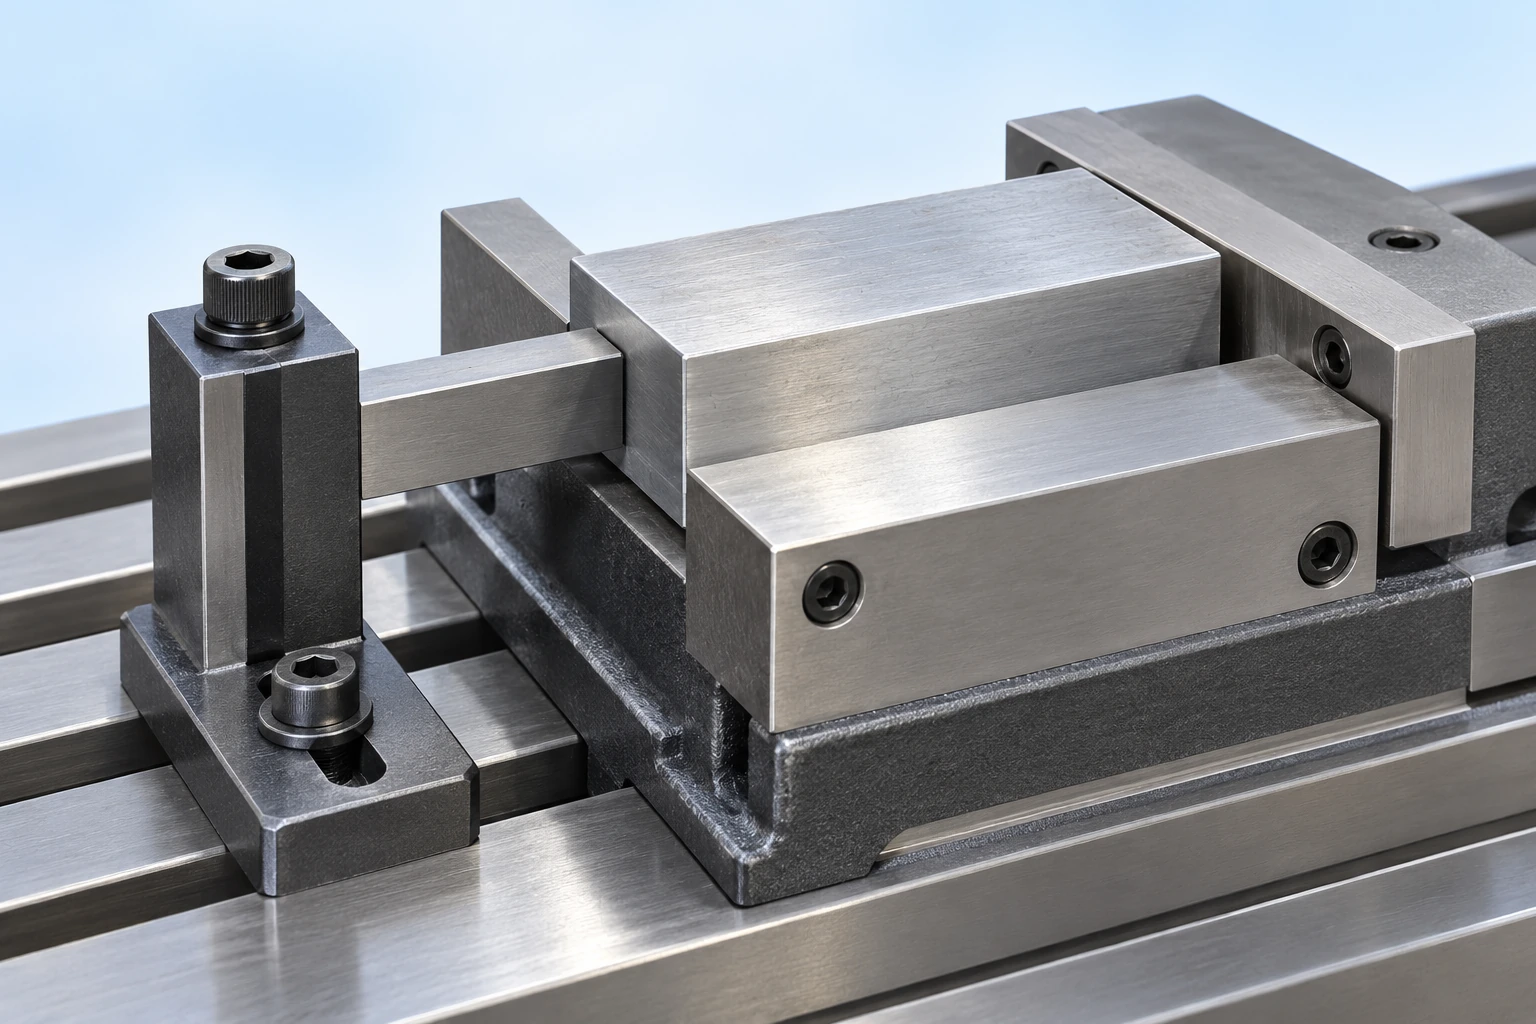
- Att ladda ett nytt halvfabrikat: gör lokaliseringskontakterna och stoppläget identifierbara och håll dem fria. Arbetsstycket bör möta de avsedda referenserna innan fräsningen påbörjas.
- Att återmontera spännkäftar eller en fästutrustning: verifiera igen placeringen i stället för att anta att den sparade arbetsorigo fortfarande är giltig. Den sparade inställningsregistret bör ange revisionen av spännkäften eller fästutrustningen samt de referensfunktioner den använder.
- Att byta verktyg: kontrollera de kvantiteter som påverkas av den här förändringen, till exempel sammansatt längd och skärradie, innan man förlitar sig på tidigare offsetvärden. Samma katalogverktyg och samma position i tornet eller magasinet garanterar inte identisk sammansatt geometri.
Renishaws vägledning för verktygsinställning identifierar slitage, skadade verktyg, felaktig geometri och förorenade gränssnitt som skilda källor till bearbetningsfel. [13]
Mätmodeller kan leda utredningen. En förskjutning som påverkar flera funktioner som tillverkats med olika verktyg tyder på att man bör kontrollera lokaliserings- och arbetsoffsetvärden; en gradvis förändring i en funktion som bearbetats med ett enda verktyg tyder på att man bör kontrollera det verktyget och dess skärnbeteende. Ingen av dessa mönster bevisar orsaken. Jämför mätvärdena med verktygsmonteringen, sätesläget och processförhållandena innan kompensation tillämpas.
Ställ in inspektionsfrekvens och ingreppgränser utifrån delens risk och den demonstrerade processstabiliteten. Renishaws vägledning för processkontroll använder definierade kompensationsgränser och larm istället för obegränsade offsetändringar. Ett verktygsoffsetvärde bör kompensera en förstådd och tillåten förändring; det bör inte dölja en skadad skäryta eller ett arbetsstycke som rör sig i fästutrustningen. [14]
Vanliga frågor om verktyg och spännutrustning
Bör en köpare specificera ett visst märke av skärande verktyg?
Vanligtvis bör ritningen fastställa det krävda resultatet och lämna verktygsval till tillverkningsplanen. En validerad process, ett kontraktuellt krav eller en kontrollerad kvalificering kan kräva ett visst verktyg. Gör den här begränsningen explicit istället för att anta att ett föredraget märke är nödvändigt för varje lämplig process.
Vem äger en fästutrustning som faktureras separat på en order?
En separat verktygslinje avgör inte äganderätt, förvaring, underhåll eller överföringsrättigheter. Dessa är kommersiella villkor som måste överenskommes med leverantören. Klargör även om det citierade objektet är en dedicerad fästutrustning, utbytbara käkar, förbrukningsverktyg eller ingenjörsarbete; samma benämning kan omfatta olika leveranser.
Kan samma inställning återanvändas för ett annat material?
Ibland förblir geometrin och placeringsschemat användbara, men skärmverktygen, belastningarna, spånets beteende och tillåtna kontaktmärken kan ändras. Behandla det nya materialet och dess tillstånd som en processändring som kräver granskning. En oförändrad CAD-modell räcker inte för att godkänna den gamla bearbetningsinställningen.
Tekniska referenser
- Harvey Performance, The Anatomy of an End Mill — verktygsprofiler, spånutrymme och längddefinitioner.
- Sandvik Coromant, How to choose correct turning insert — insatsgeometri och applikationsval.
- BIG DAISHOWA, CNC Tool Holders — spindelgränssnitt, greppsystem och hållkompatibilitet.
- Sandvik Coromant, How to reduce vibration in milling — monteringsstyvhet och växelverkan mellan skärningsförhållanden.
- Carr Lane, Guide To Locating & Clamping Principles — placering, stöd, spånutrymme och spännning.
- Jergens, 5-Axis Knowledge Center — Overview — modulär fästutrustning och tillträde.
- Sandvik Coromant, Formulas and definitions for milling — METRIC, H79 — programmerat matningsförhållande.
- Sandvik Coromant, Dry milling or with cutting fluid — avbruten skärning och applikationsberoende användning av kylvätska.
- Autodesk Fusion, Simulation for manufacturing — verifieringsomfång och maskinkonfiguration.
- Renishaw, Tool setting technology och Probing and tool measurement systems for machine tools — verktygs- och arbetsstyckemätning.
- BIG DAISHOWA, Hydraulic Tool Holders, Shrink Fit Tool Holders och Total Tooling System General Catalog, Vol. 10 — förändrade metoder, smalt tillträde och mekanisk fräskolvdesign.
- REGO-FIX, ER System och ER Floating Chuck-broschyr, ER-monteringsanvisningar — kompatibla komponenter och kollett/mutter-montering.
- Renishaw, Tool setters and broken tool detectors — verktygsgeometri, slitage och kontroll av skadade verktyg.
- Renishaw, IPC — Intelligent Process Control — mätbaserad kompensation och definierade ingreppgränser.



