W tym artykule
CNC ostrza i uchwyty tworzą połączenie między ruchem maszyny a gotową częścią. Ostrza tnące usuwają materiał; uchwyty narzędziowe łączą je z maszyną; uchwyty przedmiotów obrabianych pozycjonują, wspierają i ograniczają ruch przedmiotu. Nawet odpowiednie ostrze może dać słaby wynik, jeśli jego uchwyt jest zbyt gabarytowy, by dotrzeć do danej cechy, jeśli przedmiot przesuwa się pod obciążeniem lub jeśli wiórki uniemożliwiają jego prawidłowe osadzenie.
Dlatego praktycznym wyborem jest kompletny zestaw narzędzi i uchwytów. Ten przewodnik wyjaśnia, jak ocenić taki zestaw, porównać typowe metody uchwytu oraz powiązać warunki skrawania z dostępem do obszaru obróbki i możliwością kontroli. Przeznaczony jest dla inżynierów i zakupowych omawiających zaproponowaną trasę produkcyjną, a także dla czytelników chcących zrozumieć, dlaczego ta sama maszyna może wymagać różnych narzędzi do różnych części.
Co wchodzi w skład systemu CNC narzędziowego?
„Ostrza” mogą oznaczać wyłącznie narzędzia tnące lub szerszy zbiór wyposażenia produkcyjnego. W ofercie pytaj, co dokładnie obejmuje to określenie. Wymienialny płytkowy wkład tnący, niestandardowe ostrze kształtowe, para tokarskich kładek i dedykowany uchwyt to różne zakupy, różniące się konsekwencjami dotyczącymi wymiany i ponownego wykorzystania.
Przeanalizuj połączenia w kolejności: wrzeciono lub wieża maszyny, uchwyt narzędziowy, krawędź tnąca, przedmiot obrabiany, uchwyt i stół maszyny lub wrzeciono robocze. Każde z tych połączeń musi zapewnić wymagane dopasowanie, dostęp oraz odporność na siły tnące. Pomiar ustala następnie, czy uzyskane cechy odpowiadają rysunkowi. Żadne drogie ostrze ani dokładna specyfikacja maszyny nie gwarantują wydajności całego łańcucha.
Zacznij od cechy i operacji skrawania
Kieszeń, otwór wiertniczy i zewnętrzny średnica toczenia wymagają różnych działań tnących. W tradycyjnym frezowaniu wiruje frez; w tradycyjnym toczeniu wiruje przedmiot obrabiany względem narzędzia zamocowanego w wieży. Maszyny z funkcją aktywnego narzędzia mogą łączyć operacje, ale każde pojedyncze narzędzie nadal musi być odpowiednie do danego cięcia. Nasze wyjaśnienie jak działa frezowanie CNC szczegółowo opisuje ruch frezowania.
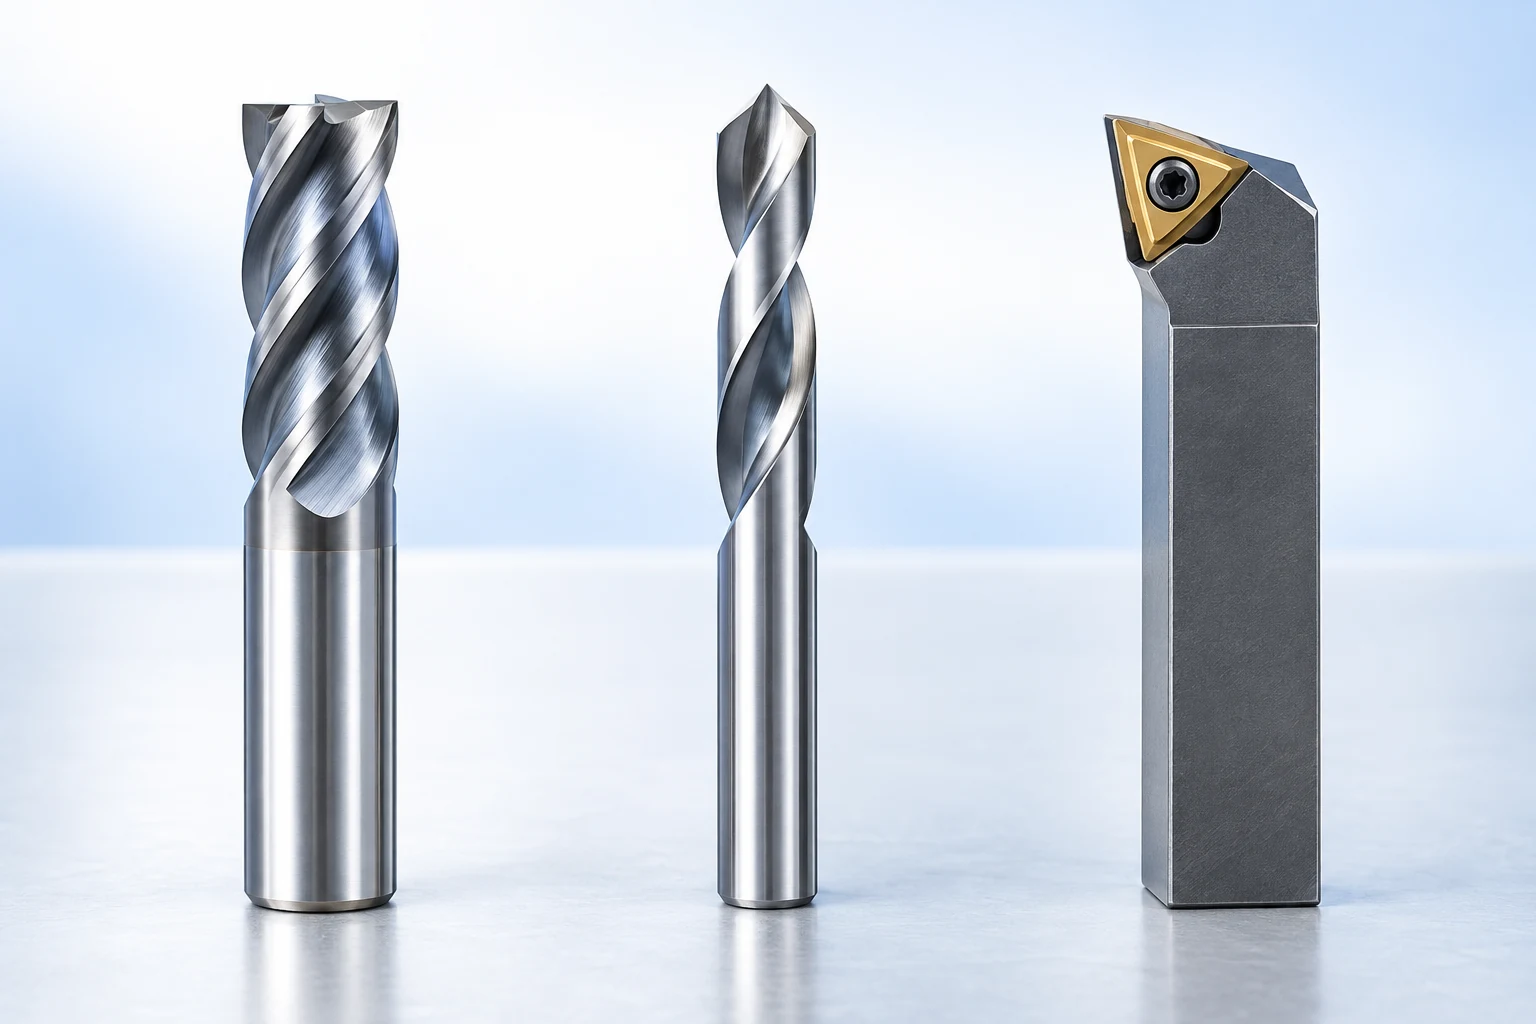
W przypadku frezowania należy rozróżnić profil końcowy, średnicę cięcia, układ rowków i użyteczną długość tnącą. Profil płasko-zakończony i frez kulisty generują różną geometrię styku. Rowki zapewniają również przestrzeń na wióry, dlatego zwiększenie liczby krawędzi tnących nie oznacza automatycznie poprawy wydajności. Publikacja firmy Harvey Performance The Anatomy of an End Mill wyjaśnia te poszczególne cechy. [1]
Do tej decyzji należy także dołączyć oznaczenie materiału oraz jego stan. Samo określenie „stal” jest niewystarczające, aby określić, czy frez lub płytkę tnącą można stosować w danym przypadku. Rodzaj operacji, stop oraz twardość lub stan cieplny materiału wpływają na wybór odpowiedniego narzędzia. W przypadku płytki tokarskiej kształt, gatunek, łamacz wiórów i promień naroża muszą działać jako spójny układ; geometria przeznaczona do wykańczania nie powinna być automatycznie uznawana za nadającą się do ciężkiego, przerywanego skrawania tylko dlatego, że pasuje do uchwytu. [2]
Przydatnym pierwszym porównaniem jest szeroka kieszeń z małym wewnętrznym zaokrągleniem. Większy frez może efektywnie usunąć materiał z otwartych obszarów, podczas gdy do wykończenia zaokrąglenia potrzebny jest mniejszy frez. Wybór mniejszego frezu do każdej przejazdu rozwiązuje problem dostępu kosztem mniej wydajnej ścieżki roughingowej. Wybór wyłącznie większego frezu pozostawi zaokrąglenie niewykonane. Dlatego lista narzędzi powinna określać, jakie zadanie wykonuje każde narzędzie, a nie ograniczać się jedynie do podawania średnic.
Głębokość wprowadza kolejne ograniczenie. Narzędzie musi osiągnąć wymagany powierzchniowy poziom bez tarcia swojej niemającej funkcji tnących części trzonka o sąsiednią ścianę. Zwiększenie całkowitej długości narzędzia nie gwarantuje odpowiedniej luzowności. Należy ocenić część tnącą oraz ewentualnie obciętą część szyjki w odniesieniu do danej cechy geometrycznej na całej trasie podejścia i wycofywania, w tym materiału pozostającego przed etapem wykańczania.
Sprawdź uchwyt, długość roboczą i interfejs maszynowy
Uchwyt pełni dwie odrębne funkcje: połączenie z maszyną oraz chwyt narzędzia tnącego. Oznaczenia CAT, BT i HSK opisują rodziny interfejsów po stronie maszyny; natomiast oprawy typu collet, hydrauliczne, termiczne (shrink-fit) oraz mechaniczne oprawy frezarskie opisują różne rozwiązania chwytu narzędzia. Zgodność średnicy trzonka samej w sobie nie gwarantuje kompatybilności. Interfejs wrzeciona, sprzęt zabezpieczający (tam, gdzie stosowany), średnica trzonka narzędzia oraz ograniczenia montażowe muszą być zgodne ze specyfikacjami maszyny i uchwytu. [3]
Wybierz układ narzędzi w oparciu o wymagania dostępu do danej cechy geometrycznej. Frez może dotrzeć do dna kieszeni, podczas gdy uchwyt uderzy w jej brzeg. Wydłużenie frezu może zapewnić wolną przestrzeń, ale zmienia także sztywność układu oraz jego zachowanie wobec drgań. Wskazówki firmy Sandvik Coromant dotyczące frezowania zalecają krótkie, sztywne układy narzędziowe i traktują maszynę, uchwyty oraz przedmiot obrabiany jako potencjalne źródła drgań. [4]
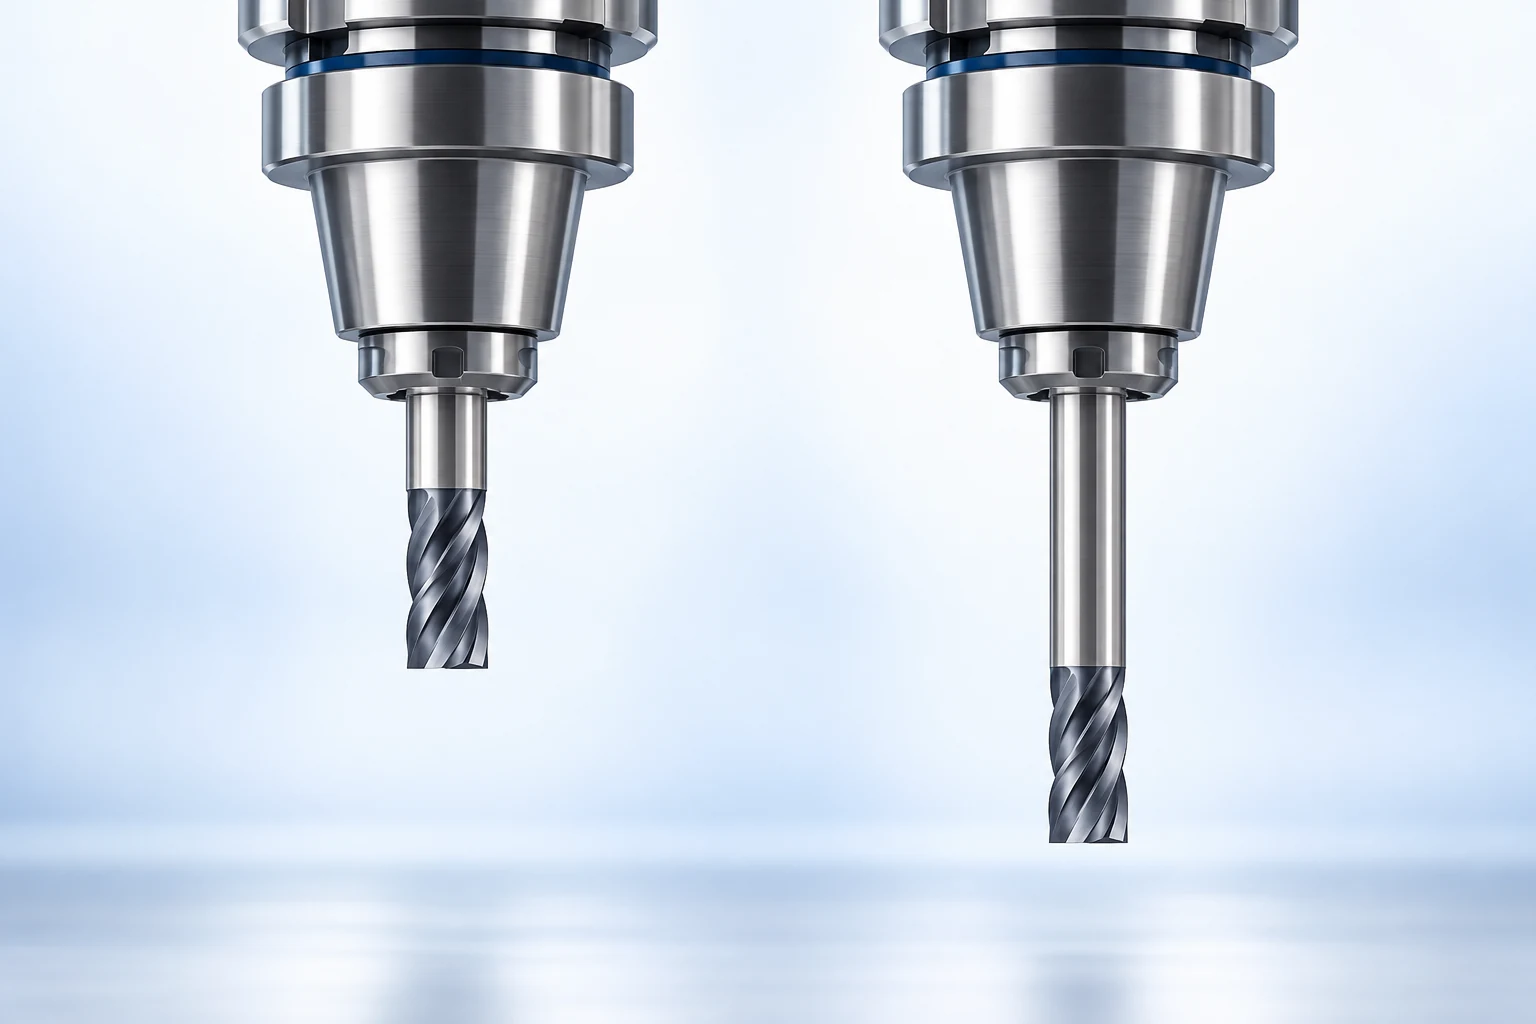
Nie myl całkowitej długości narzędzia z długością tnącą. Zredukowany (zwężony) fragment trzonu może zapewnić wolną przestrzeń przy ścianie poniżej uchwytu, bez dodawania krawędzi tnących. Upewnij się, która część narzędzia może faktycznie stykać się z przedmiotem obrabianym. Cała geometria układu narzędziowego powinna zostać uwzględniona przy planowaniu frezowania. [1]
Wypadanie osiowe (runout) i wyważenie odpowiadają na różne pytania. Wypadanie osiowe dotyczy tego, jak narzędzie obraca się względem swojej zamierzonej osi; wyważenie dotyczy rozkładu masy podczas obrotu. Samo oznaczenie wyważenia nie gwarantuje akceptowalnego wypadania krawędzi tnących. Przy wyborze należy również uwzględnić wymagania dotyczące chwytu oraz zgodność z kanałami dopływu chłodziwa. Zakres ruchu maszyny, charakterystyka wrzeciona oraz ograniczenia związane ze zmianą narzędzi pozostają osobnymi sprawdzaniami, omówionymi w naszym CNC przewodniku po centrach frezarskich.
Wybierz system chwytu zgodny z rzeczywistym ograniczeniem mechanicznym.
Różne rodziny uchwytów rozwiązują różne praktyczne problemy. Skorzystaj z poniższych ograniczeń praktycznych, aby zawęzić wybór. Wybrane urządzenie nadal musi posiadać odpowiedni interfejs, zgodność trzonu oraz przestrzegać określonych granic eksploatacyjnych. [11]
- Uchwyt tokarski z oprawką zaciskową (collet chuck): różne kompatybilne oprawki zaciskowe dopasowane są do różnych trzonów narzędzi. Dostosuj zakres oprawek i całego układu, a także zapewnij wolną przestrzeń dla nakrętki zaciskowej.
- Uchwyt hydrauliczny: zmiana narzędzi za pomocą klucza eliminuje potrzebę stacji nagrzewania. Dostępne średnice trzonów, ewentualne wymagania dotyczące wkładek oraz ogólna objętość uchwytu nadal ograniczają wybór.
- Uchwyt typu shrink-fit: smukła konstrukcja może poprawić dostęp do ściany. Wymaga on zgodnego trzonu narzędzia, sprzętu do nagrzewania oraz odpowiedniej procedury zmiany narzędzi.
- Mechaniczny uchwyt frezarski: ocenij dopuszczalną siłę chwytu wybranego uchwytu, zgodność z narzędziami oraz wolną przestrzeń korpusu w kontekście operacji frezowania. Same nazwa rodziny uchwytów nie gwarantuje jego przydatności do wymagających operacji frezowania.
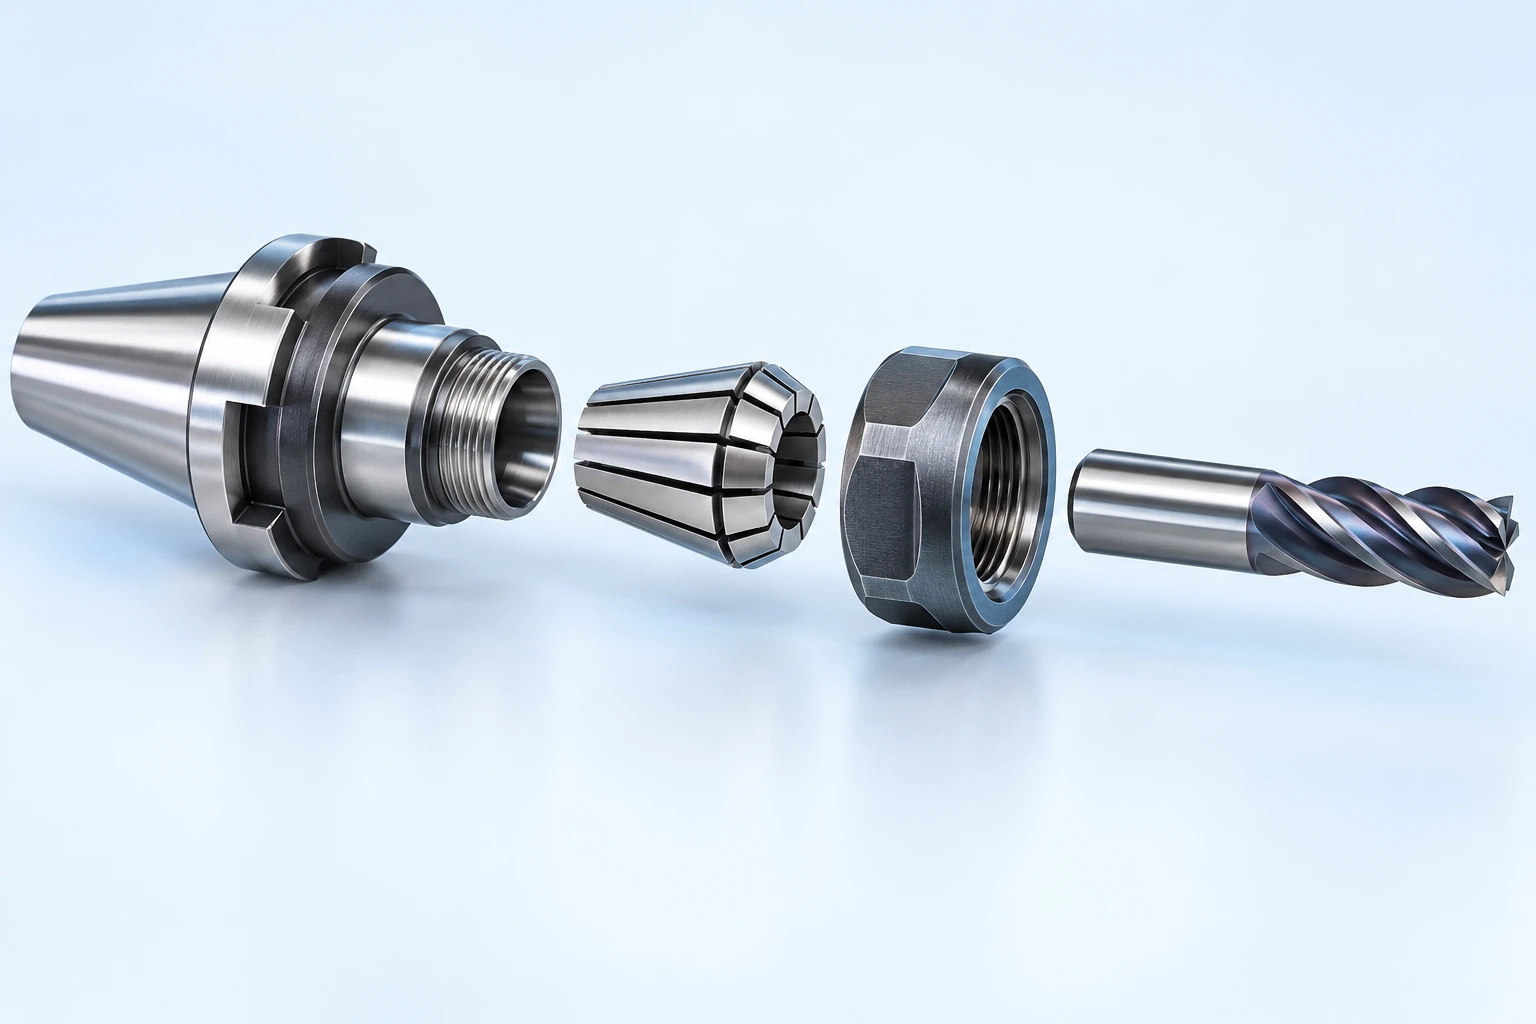
Uchwyt tokarkowy z uchwytami typu collet ilustruje, dlaczego drobne komponenty mają znaczenie. Uchwyt tokarkowy (collet), nakrętka zabezpieczająca oraz trzpień narzędzia tworzą dopasowany zespół; jeden uchwyt tokarkowy nie obejmuje całego zakresu średnic systemu uchwytu. Instrukcje montażu zestawów ER firmy REGO-FIX wymagają umieszczenia uchwytu tokarkowego w nakrętce przed zamocowaniem tej nakrętki na uchwycie. Należy stosować instrukcje montażu, wkładania i dokręcania określone dla danego systemu, a nie zastępować ich przyzwyczajoną procedurą stosowaną w innym typie uchwytu. [12]
Kwestią zakupową jest to, czy proponowany uchwyt rozwiązuje ograniczający warunek. Zwarty zespół może okazać się wartościowy przy wysokiej ścianie; szybka wymiana narzędzi może mieć większe znaczenie przy częstych zmianach zadań. Żadna z tych zalet nie gwarantuje, że zespół spełni wymagania dotyczące jakości powierzchni i dokładności wymiarowej części bez weryfikacji.
Oddzielne lokalizowanie, podparcie i zaciskanie
Element lokalizujący określa położenie. Element podporowy przenosi obciążenie. Zaczep zapobiega przesuwaniu przedmiotu obrabianego względem zaplanowanych powierzchni styku. Dokręcenie zaczepu nie pozwala wiarygodnie skompensować wióra znajdującego się pod powierzchnią lokalizującą ani niestabilnej, surowej powierzchni użytej jako odniesienie.
Dla prostej części graniastej koncepcja lokalizacji 3-2-1 wykorzystuje trzy główne punkty styku, dwa punkty styku wtórne oraz jeden punkt styku końcowego do ustalenia jej położenia. Jest to zasada projektowa, a nie wymóg instalacji sześciu osobnych szpilek w każdej oprawie. Nadmiarowe lub sprzeczne punkty styku mogą uniemożliwić spójne osadzenie przedmiotu. Przewodnik Carr Lane dotyczący lokalizowania i zaciskania podkreśla również konieczność zapewnienia luzu na wióry oraz kierowania siły zaciskania w obszary podparte. [5]
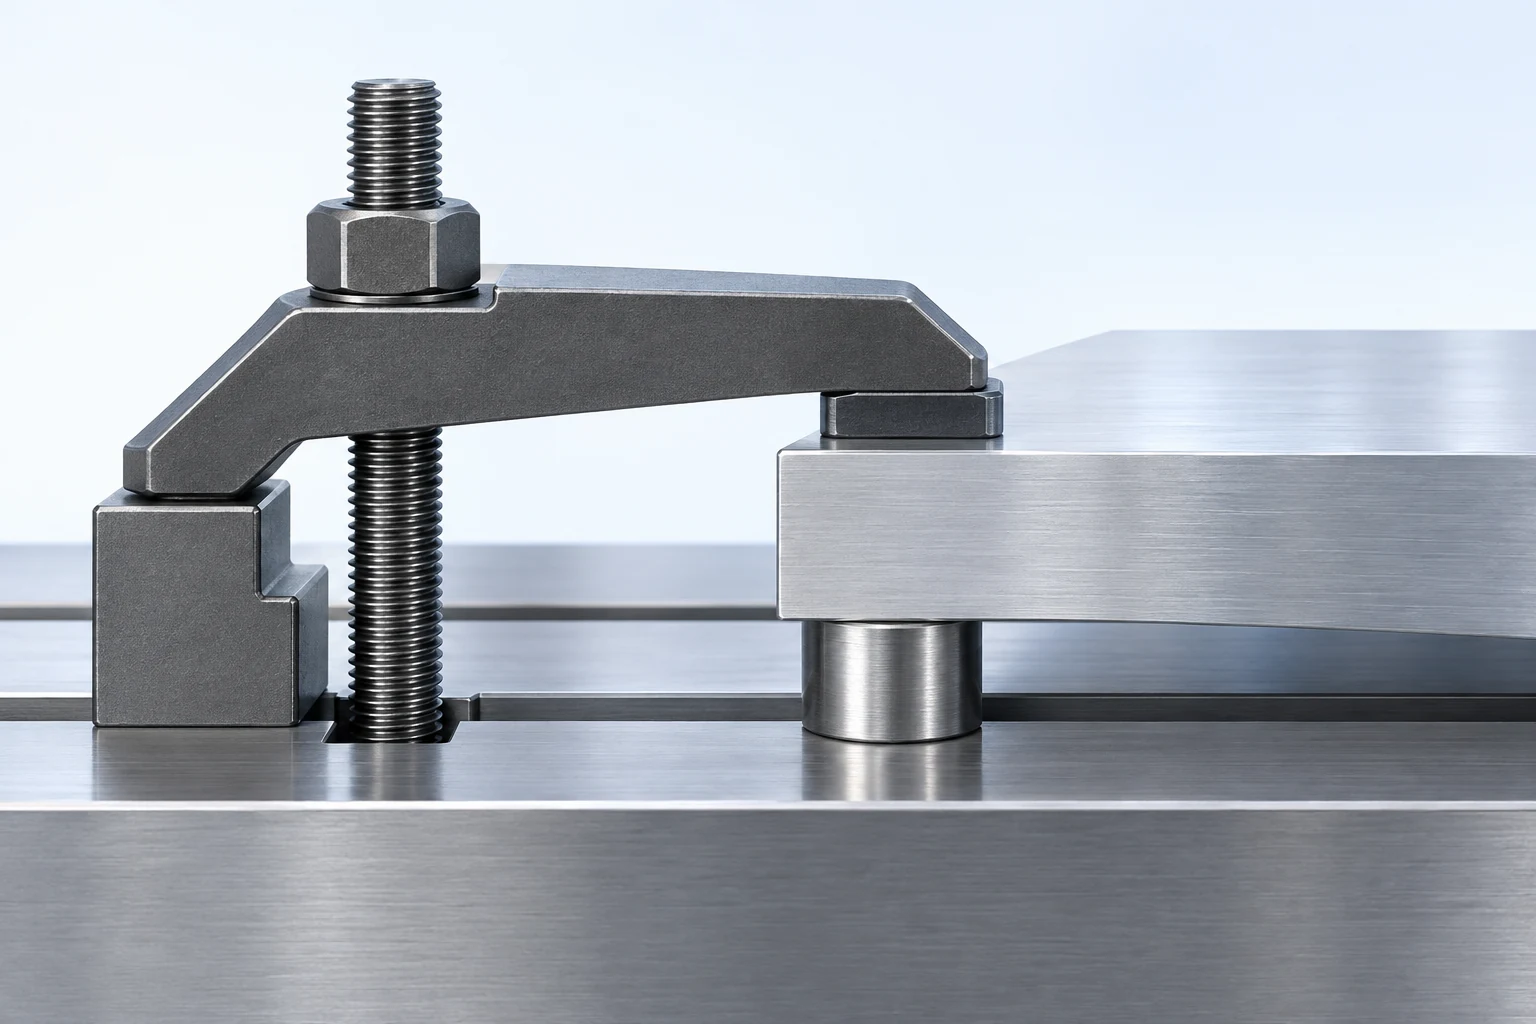
Rozważmy wspornik z grubympodem montażowym i cienką płytką. Trzymanie podstawy i dociskanie płytki to różne sytuacje mechaniczne, nawet jeśli stosowany jest ten sam zaczep. Plan technologiczny musi uwzględniać rzeczywistą powierzchnię styku, kierunek działania siły oraz dopuszczalne oznaczenia. Powierzchnia estetyczna lub powierzchnia uszczelniająca mogą wymagać innego miejsca styku niż surowa powierzchnia materiału.
Lokalizacja musi także mieć związek z punktami odniesienia (datami) podanymi na rysunku. Wygodna krawędź surowca może być przydatna w pierwszej operacji, jednak plan musi wyjaśnić, jak cechy gotowe będą ostatecznie kontrolowane względem wymaganych punktów odniesienia.
Porównaj uchwyty według części i powtarzalne zadania
Najlepszą metodą mocowania jest ta, która zapewnia użyteczny kontakt, dostęp do obróbki oraz praktyczną procedurę załadunku dla danego zadania. Specjalistyczna oprawka nie jest automatycznie uzasadniona dla pojedynczego elementu; uniwersalny imadło nie jest automatycznie opłacalne dla powtarzającej się, niewygodnej w obsłudze formy.
| Układ mocowania elementu | Przydatne zastosowanie | Kiedy warto ponownie rozważyć tę opcję |
|---|---|---|
| Imadło ze standardowymi szczękami | Surowiec graniasty z łatwo dostępnymi powierzchniami chwytu | Zbyt mała użyteczna powierzchnia chwytu lub szczęki blokujące kolejny detal |
| Uchwyt tokarski lub tuleja zaciskowa | Obróbka obrotowa przy odpowiednim średnicy chwytu | Zbyt krótkie zagłębienie lub cienka ściana ulegająca odkształceniom pod wpływem wybranego chwytu |
| Specjalistyczna oprawka lokalizacyjna | Powtarzające się części o złożonej geometrii lub kontrolowane przekazywanie punktów odniesienia (datum) | Zbyt mała liczba powtórzeń lub częste zmiany cech lokalizacyjnych |
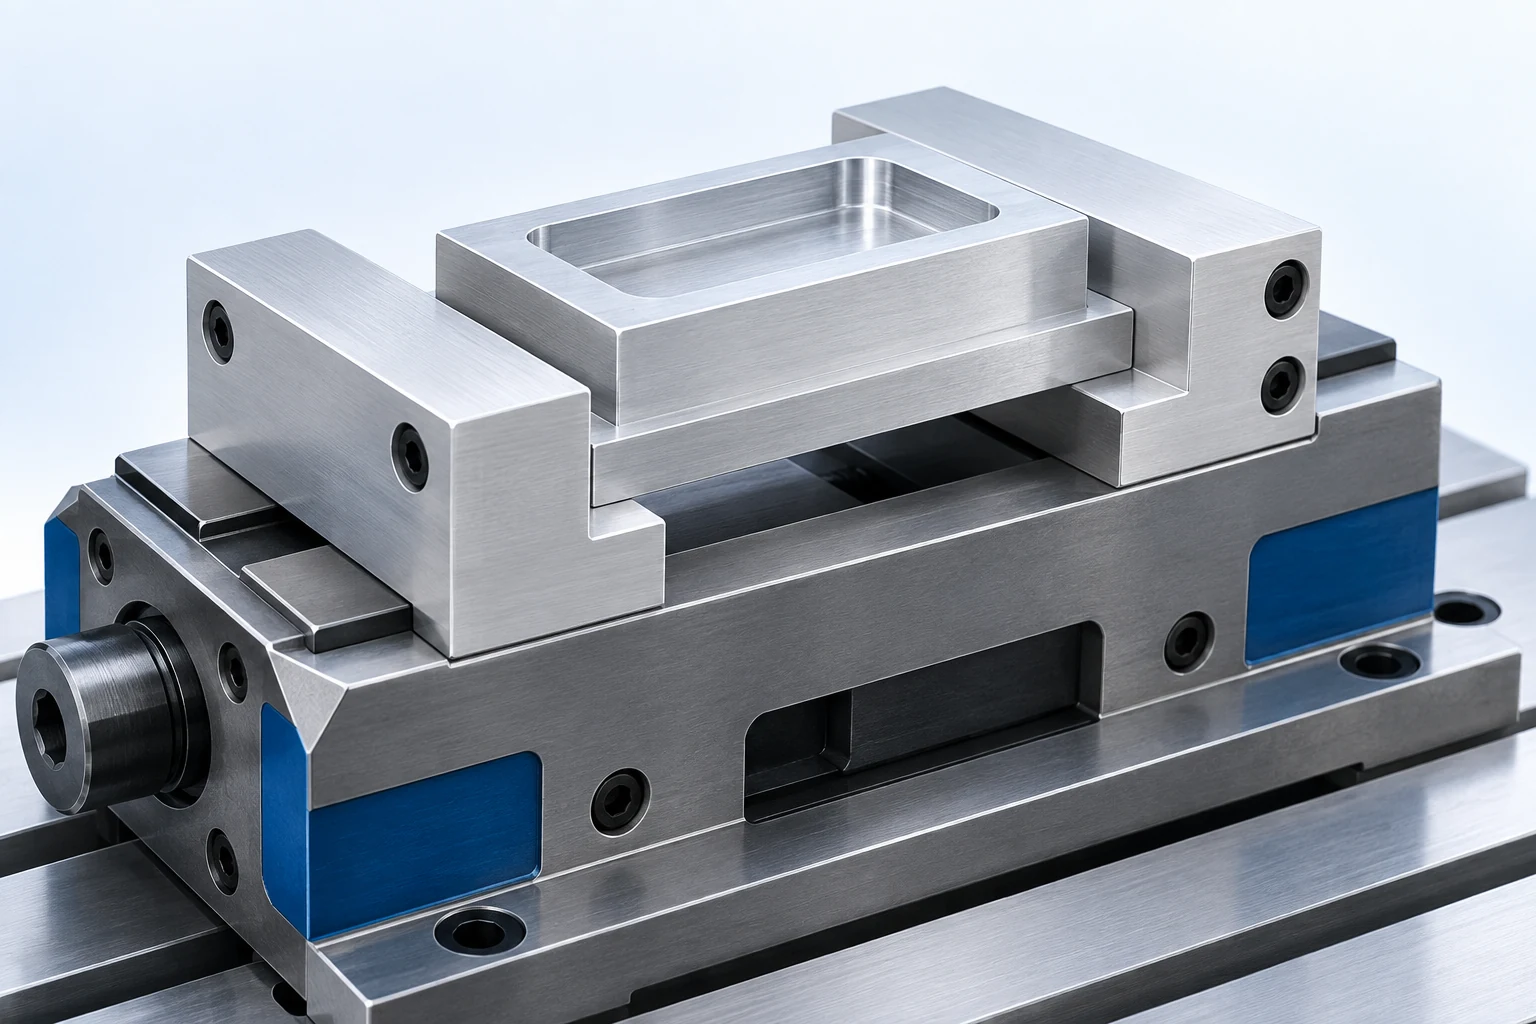
Szczęki miękkie są przydatne dlatego, że ich kształt powierzchni styku można dopasować poprzez frezowanie do konkretnego elementu — nie dlatego, że słowo „miękkie” gwarantuje brak śladów na powierzchni. Ich spersonalizowane powierzchnie styku umożliwiają powtarzalną lokalizację elementu o nieregularnym lub częściowo ukończonym kształcie. Należy je ponownie ocenić, gdy zmiana konstrukcji elementu czyni jej kształt niezgodnym z wnęki szczęki lub gdy gotowe powierzchnie nie tolerują takiego styku. Proponowane powierzchnie styku nadal muszą unikać obszarów krytycznych pod względem uszczelnienia lub estetyki. Podobnie element o kształcie okrągłym nie musi automatycznie być mocowany w tulei zaciskowej: dostępna średnica chwytu, długość niepodpartej części oraz sztywność ścianki mogą sprawić, że inny układ mocowania będzie bardziej praktyczny.
Płyta montażowa lub interfejs zerowy wspierają powtarzalne montowanie oprawki lub układu mocowania. Ten szybkozamienialny interfejs działa pomiędzy poszczególnymi układami — nie zastępuje mechanizmu ograniczającego ruch elementu. Przewodnik Jergens dotyczący modułowych rozwiązań mocowania wyjaśnia tę różnicę między montowaniem a dostępem do przedmiotu obrabianego. Oba poziomy należy ocenić przy porównywaniu układu z płytką montażową. [6]
Dla zamówień powtarzanych dokumentuj rewizję oprawki, powierzchnie lokalizacyjne oraz wymienne elementy styku razem z rewizją elementu. Zmiana rysunku przesuwająca otwór może pozostawić oprawkę nadal użyteczną; zmiana usuwająca powierzchnię chwytu może uczynić ją nieprzydatną. Kluczowym pytaniem ekonomicznym jest, ile pracy przygotowawczej pozostaje nadal użytecznej w kolejnej serii — a nie to, czy oprawkę można fizycznie przechować.
Oblicz, ile musi zaoszczędzić ponownie używane wyposażenie
Załóżmy, że koszt dodatkowego uchwytu wynosi $240, a oszczędza on 3 minut na każdą zaakceptowaną część w porównaniu z istniejącą metodą. Oceń tę oszczędność czasu przy założeniu stawki $80 na godzinę, przy zachowaniu niezmienionych pozostałych kosztów i współczynnika wydajności. Oszczędność wynosi 3 ÷ 60 × $80 = $4 na część; dodatkowy koszt uchwytu zostaje odzyskany po wyprodukowaniu $240 ÷ $4 = 60 części.
Dla 20 części oszczędność czasu wynosi jedynie $80. Dla 100 części wynosi ona $400, pozostawiając $160 po odliczeniu dodatkowego kosztu uchwytu. Rzeczywista analiza porównawcza musi także uwzględniać projekt uchwytu, jego weryfikację, konserwację oraz wszelkie różnice w kosztach odrzutów lub prac korekcyjnych. Szybki cykl załadunku ma wartość tylko wtedy, gdy powtarzalnie zapewnia produkcję części dopuszczalnych.
Traktuj prędkość, posuw i sztywność jako powiązane parametry.
Dane tnące podawane przez dostawców narzędzi stanowią punkt wyjścia dla określonego materiału i operacji. Ich zastosowanie wymaga uwzględnienia rzeczywistego zanurzenia narzędzia, długości wystającego fragmentu, dostępnej wydajności maszyny oraz układu mocowania. Zalecana prędkość obrotowa nie gwarantuje, że cienka ściana lub niewystarczająco mocne uchwycenie wytrzyma wynikające obciążenie tnące.
Dla frezowania zależność programowanego posuwu jest następująca:
Prędkość posuwu (mm/min) = posuw na ząbek (mm/ząbek) × prędkość obrotowa wrzeciona (obr/min) × liczba skutecznie tnących zębów. [7]
Rozważmy hipotetyczny frez czterozębny pracujący z prędkością 6,000 rpm i posuwem 0.04 mm na ząbek. Odpowiadający mu posuw wynosi 0.04 × 6,000 × 4 = 960 mm/min. Jeśli prędkość obrotowa wrzeciona zostanie zmniejszona do 3,000 rpm, a posuw pozostanie na poziomie 960 mm/min, programowany posuw na ząbek wyniesie 0.08 mm. Podwaja się on.
Te wartości ilustrują zależność, a nie zalecane ustawienia. Rzeczywista grubość wióra zależy również od zanurzenia i geometrii frezu. Przykład wyjaśnia, dlaczego zalecenie „zmniejsz prędkość obrotową wrzeciona” jest niekompletne: inne warunki mogą zmienić się w sposób niekorzystny. Podobnie nadmierne zmniejszenie posuwu może spowodować tarcie zamiast rozwiązania problemu drgań. Przed traktowaniem pojedynczego parametru jako uniwersalnego środka zaradczego należy przeanalizować całą konstrukcję uchwytu, zanurzenie narzędzia oraz podparcie przedmiotu obrabianego. [4]
Zapewnij ścieżkę odprowadzania wiórów oraz odpowiedni płyn chłodząco-smarujący.
Wybór narzędzi obejmuje także to, co dzieje się z materiałem po jego przekształceniu w wiór. Kieszeń otoczona elementami uchwytu ma inną ścieżkę odprowadzania niż otwarty brzeg. Szukaj miejsc, w których wióry mogą zostać uwięzione, ponownie przecięte lub osadzone na powierzchniach lokalizacyjnych podczas załadunku. Położenie dyszy należy ocenić przy użyciu rzeczywistego uchwytu i zacisków.
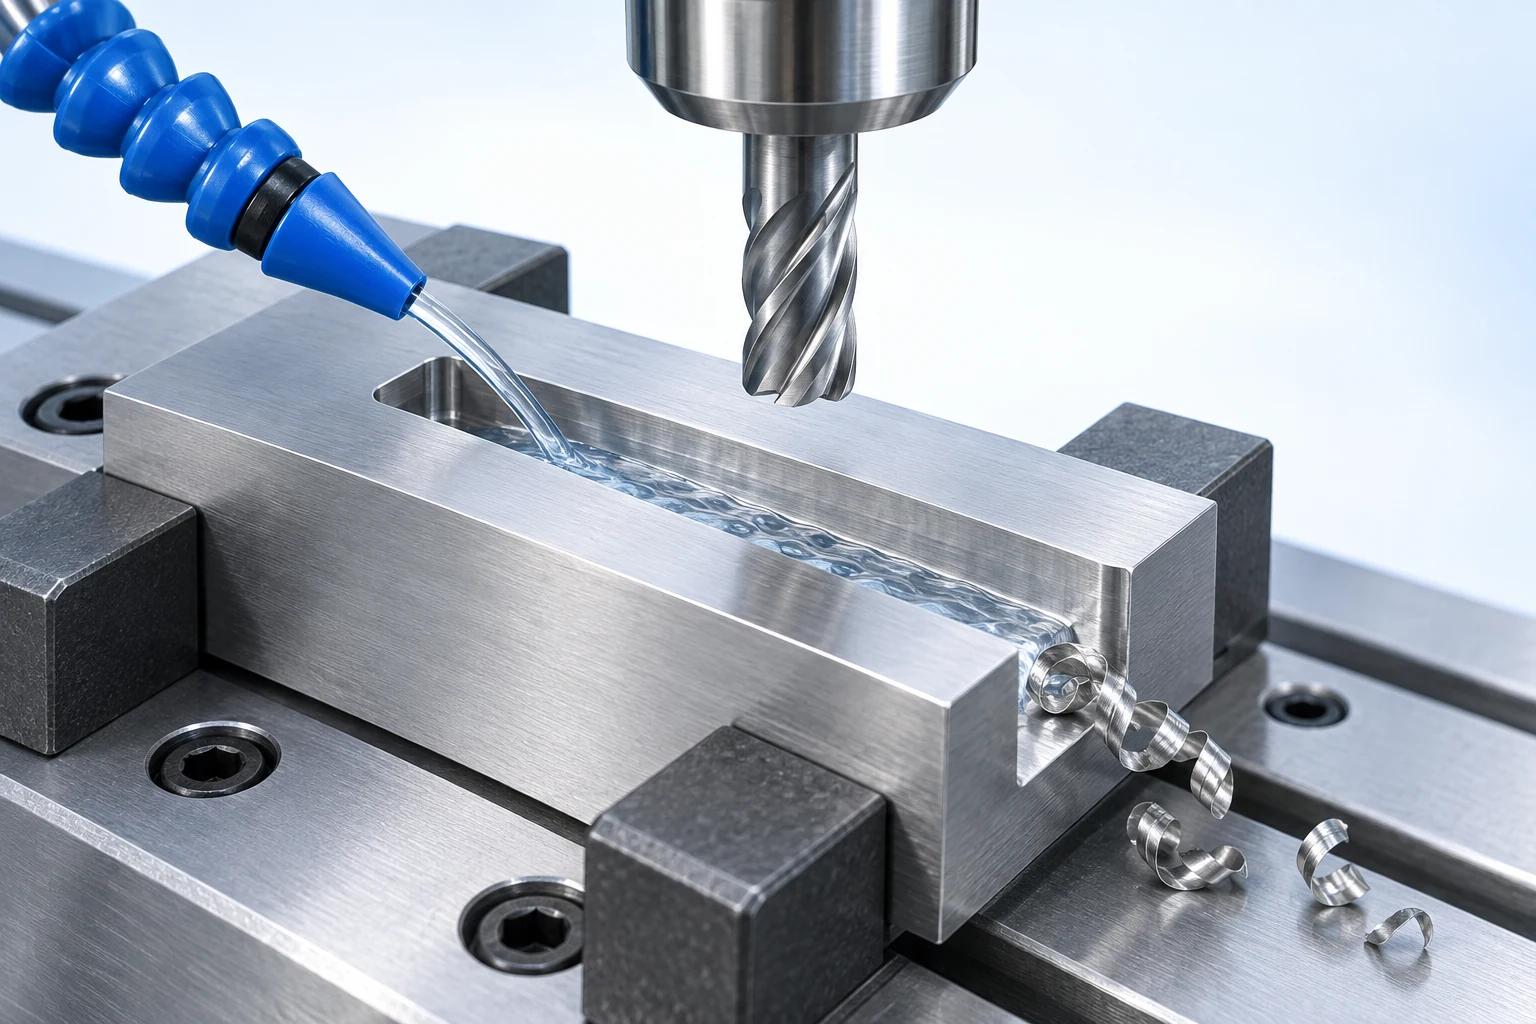
Zwiększenie ilości chłodziwa nie jest uniwersalnym rozwiązaniem. W frezowaniu przerywanym istotne jest cyklowanie termiczne, a nieodpowiednia strategia cięcia mokrego może przyczynić się do pęknięć termicznych. Inne materiały i zastosowania wykańczania korzystają z smarowania, chłodzenia lub poprawy usuwania wiórków. Postępuj zgodnie z zaleceniami dotyczącymi wybranego narzędzia, materiału i operacji, a następnie potwierdź, że dopływ chłodziwa osiąga strefę roboczą. Sandvik Coromant omawia te wzajemnie wykluczające się warunki w Frezowaniu suchym lub z cieczą chłodzącą. [8]
Układ powinien umożliwiać praktyczne czyszczenie i ponowne umieszczanie przedmiotu między poszczególnymi częściami. Problem kontrolowania wiórków może stać się problemem lokalizacji przy kolejnym załadunku, nawet jeśli cykl cięcia poprzedniej części przebiegł normalnie.
Zaplanuj dostęp na całym ciągu obróbki
Układ musi być funkcjonalny również po usunięciu materiału, a nie tylko w momencie zamocowania początkowego półfabrykatu. Obróbka roughingowa może usunąć powierzchnię zaplanowaną do późniejszego chwytu. Wykańczanie zewnętrznej ściany może odsłonić imadła dla kolejnej ścieżki narzędzia. Elementy na tylnej stronie mogą wymagać drugiego ustawienia, nawet jeśli większość części jest dostępna od góry.
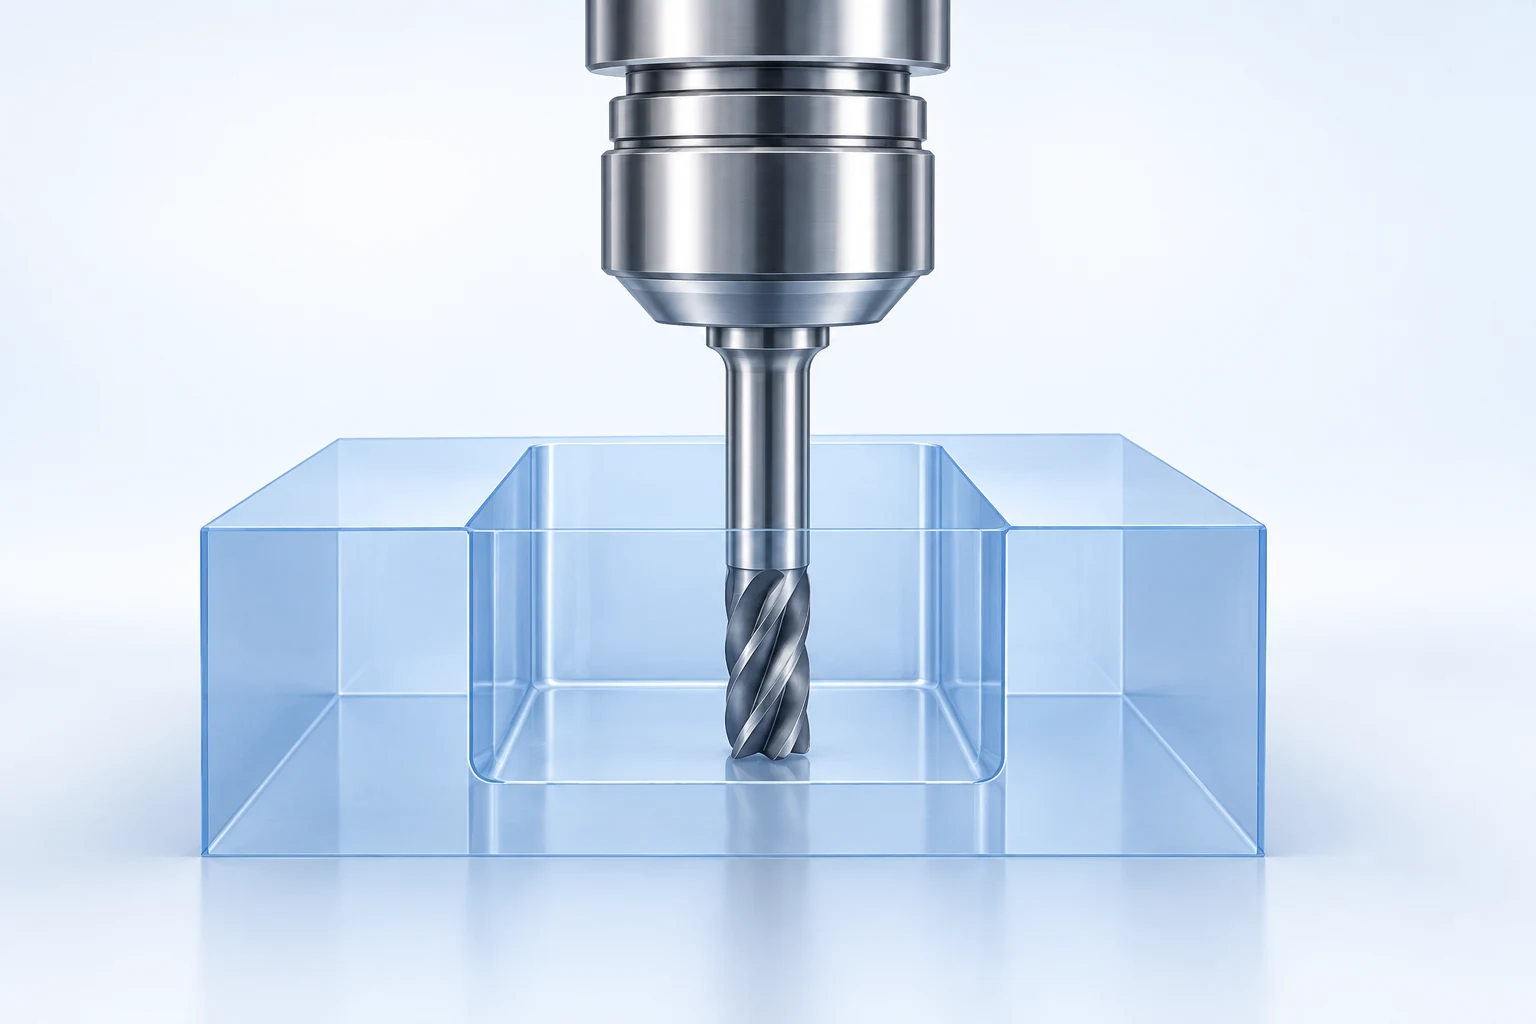
CAM weryfikacja powinna wykorzystywać zamierzony zestaw narzędzi, surowiec i geometrię oprzewy, uwzględniając ruch maszyny tam, gdzie oprogramowanie to obsługuje. Autodesk rozróżnia symulację ścieżki narzędzia od weryfikacji obejmującej kinematykę i konfigurację maszyny. Brak imadeł lub niedokładny model trzpienia pozostawia luki w kontroli. [9]
Model wolny od kolizji nie dowodzi fizycznego chwytu, stabilności cięcia ani dokładności gotowej części. Odpowiada jedynie na pytanie dotyczące geometrii i ruchu w ramach zakresu modelu. Proces nadal wymaga prawidłowego schematu lokalizacji oraz sposobu utrzymania wymaganych relacji pomiędzy poszczególnymi ustawieniami. Nasz przewodnik do doboru procesu obróbki łączy te operacje z innymi etapami produkcji.
Zmierz narzędzie, zlokalizuj przedmiot obrabiany i zweryfikuj wynik
Ustawianie narzędzi określa wielkości takie jak długość narzędzia oraz jego promień lub średnica; odpowiednie systemy mogą również sprawdzać obecność uszkodzonego narzędzia. Pomiar przedmiotu obrabianego sondą pozwala ustalić jego położenie oraz zmierzyć wybrane cechy. Te funkcje pełnią różne role, jak wyjaśniają źródła Renishaw dotyczące ustawiania narzędzi i pomiaru sondą. [10]
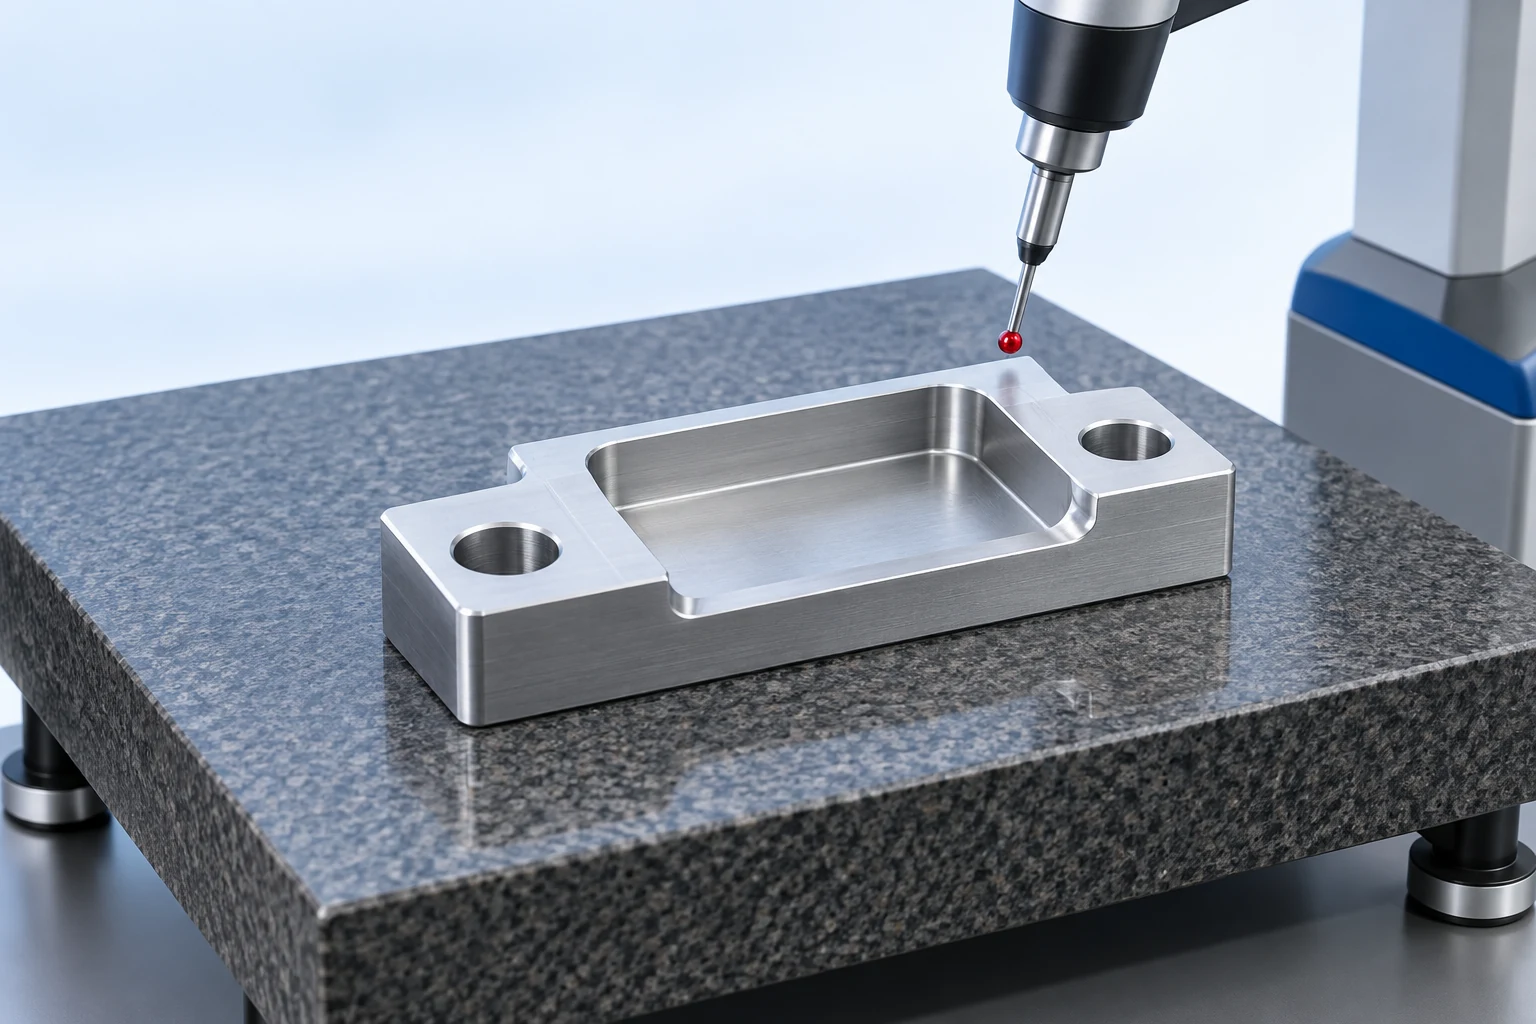
Poprawna korekta narzędzia nie oznacza, że element jest prawidłowo zlokalizowany, a wykryty początek układu współrzędnych przedmiotu nie dowodzi, że pozostaje on stabilnie osadzony w trakcie obróbki. Akceptacja powinna uwzględniać wymiary, zależności geometryczne oraz wymagania dotyczące powierzchni zawarte w rysunku, przy zastosowaniu odpowiedniego planu pomiarowego.
W przypadku elementu elastycznego należy rozważyć jego stan podczas pomiaru. Ściana lub podstawa utrzymywana płasko w trakcie obróbki może zmienić kształt po zwolnieniu. Gdy rysunek wymaga oceny w stanie nieograniczonym, pomiary wykonane wyłącznie przy zamocowanym elemencie mogą pominąć istotny wynik. Z kolei wyraźnie określony stan ograniczony musi zostać zachowany. Warunki pomiarowe powinny znaleźć się w planie obok cechy podlegającej kontroli.
Przykład: zaplanowanie obróbki wspornika ze stopniem jako jednego kompletnego zadania
Rozważmy hipotetyczny prostokątny wspornik z centralnym wgłębieniem na górnej powierzchni, dwoma podniesionymi płaskimi powierzchniami na końcach oraz dwoma otworami montażowymi z wywierconymi od spodu wgłębieniami pod głowice. Załóżmy, że gotowa dolna powierzchnia stanowi główny punkt odniesienia montażowego, a jedna ściana i jeden koniec zapewniają pozostałe odniesienia lokalizacyjne. Istotne zależności obejmują wysokość górnych powierzchni montażowych względem dolnej powierzchni, położenie wgłębienia oraz wzajemne wyrównanie każdego otworu montażowego z odpowiadającym mu wgłębieniem pod głowicę.
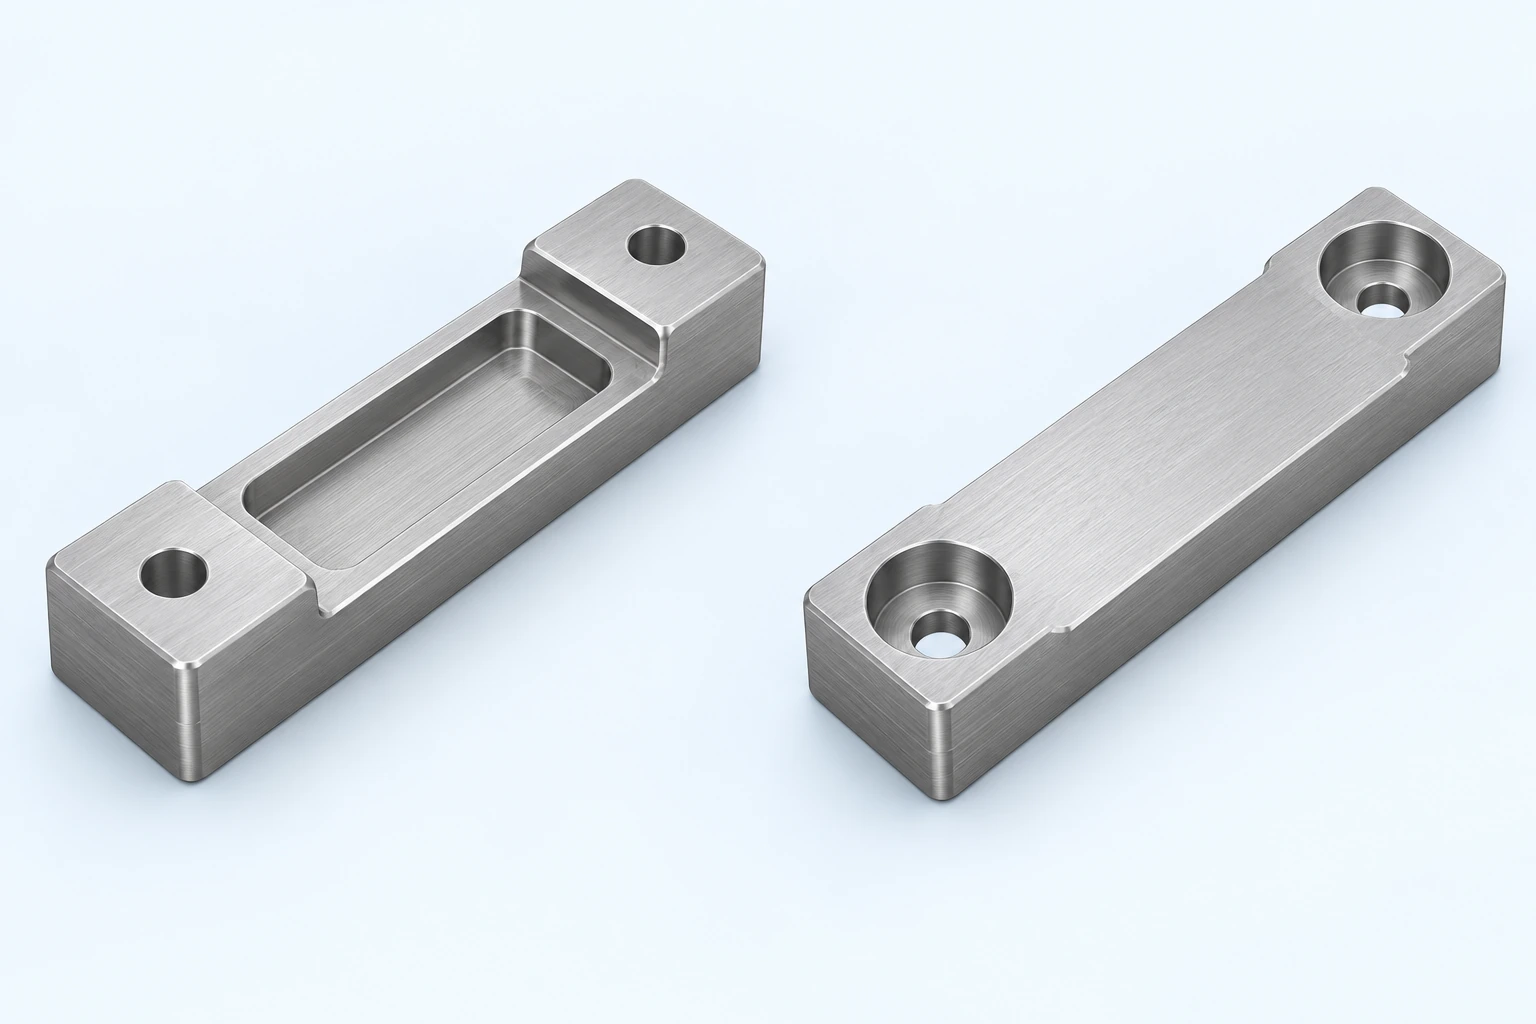
Pierwsze ustawienie: stworzenie powierzchni odniesienia potrzebnych po przewróceniu elementu
Zacznij od surowca pozostawiającego użyteczną pasmową powierzchnię chwytową do pierwszego ustawienia w imadle. Skieruj przyszłą dolną powierzchnię ku górze. Obróbkę rozpocznij od frezowania tej powierzchni montażowej, następnie wykonaj dostępne wgłębienia pod głowice i otwory prześwietlające oraz wyznacz dostępne fragmenty ściany i końca, które będą służyły jako odniesienia dla kolejnej operacji. Surowiec i trajektorie narzędzi muszą zapewnić wystarczający kontakt z aktualnym uchwytem aż do zakończenia obróbki w tej orientacji.
Zanim zwolnisz element, upewnij się, że nowe powierzchnie odniesienia są nadające się do użytku oraz że cechy na dolnej powierzchni zostały całkowicie wykonane. Farba na krawędzi lub wiórek zaklinowany podczas kolejnego załadunku mogą sparaliżować nawet dobrze zaplanowane przeniesienie. Powierzchnia odniesienia nie musi być estetycznie polerowana, ale musi spełniać odpowiednie wymagania rysunkowe oraz zapewniać zamierzony kontakt.
Drugie ustawienie: umieszczenie powierzchni montażowej w oparciu i odsłonięcie górnej strony
Odwróć przedmiot obrabiany i połóż go na podporach stykających się z nieuszkodzonymi obszarami gotowej strony dolnej. Zapewnij luz pod otworami wpustowymi, a także usuń wykałaczki z powierzchni lokalizacyjnych, aby detal spoczywał na przewidzianych podporach. Zlokalizuj detal względem przygotowanej strony bocznej i czołowej. Imadła muszą chwytać pozostałe wytrzymałe obszary boczne, pozostawiając jednocześnie dostęp do górnych płytek, kieszeni oraz ścieżki narzędzia; imadła o niestandardowym kształcie są jednym z rozwiązań, jeśli imadła standardowe nie zapewniają takiego uchwytu.
Teraz ukończ obróbkę górnych płytek i centralnej kieszeni, wykorzystując przygotowaną stronę dolną jako odniesienie wysokościowe. Dzięki temu jasno określa się krytyczną zależność między powierzchnią montażową a geometrią górną. Układ jest nieodpowiedni, jeśli frezowanie kieszeni usunie materiał niezbędny do wytrzymania pozostałych przejść obróbkowych. Jej podpory muszą stykać się z solidnymi obszarami strony dolnej, które pozostają nietknięte w trakcie tej operacji. Wystąpienie takich konfliktów wymaga zmiany kolejności operacji lub użycia innego uchwytu — nie wystarczy jedynie zmiana przesunięcia układu współrzędnych.
Przypisz narzędzia i pomiary do konkretnych cech geometrycznych.
Wykorzystaj otwartą przestrzeń kieszeni, jej geometrię narożników oraz głębokość do przypisania narzędzi do frezowania roughing i finishing. Mniejsze narzędzie końcowe może dotrzeć do narożników pozostawionych przez narzędzie roughing, ale jego uchwyt nadal wymaga luzu nad kieszenią. Otwory wpuszczane zostały wykonane przy pierwszym ustawieniu, gdy strona dolna była skierowana ku górze. Ścieżka narzędzia uzyskuje wymagany kierunek podejścia poprzez orientację tej strony w kierunku wrzeciona; dodatkowa długość wystającego fragmentu standardowego prostego narzędzia nie zapewniłaby takiego samego dostępu ze strony przeciwnej.
Ostateczna kontrola jakości powinna obejmować relacje geometryczne gotowego detalu, a nie tylko pojedyncze wymiary poszczególnych ścieżek narzędzia. Sprawdź wysokość górnych płytek względem powierzchni montażowej, wymaganą lokalizację kieszeni oraz zależność między otworami montażowymi a otworami wpuszczonymi, korzystając z odniesień zawartych na rysunku technicznym. Jeśli pierwszy zaakceptowany detal spełnia wszystkie wymagania, to potwierdza to prawidłowość obserwowanego wyniku; powtarzane ładowanie detali i wymiana narzędzi nadal wymagają stosowania opisanych poniżej środków kontroli.
Użyteczna wycena pozwala wyraźnie rozróżnić wymagania dotyczące części i zaproponowaną wielokrotnie używaną oprzyrządowanie. Podaj rysunek, stan materiału, ilości oraz istotne wymagania akceptacyjne; lista kontrolna RFQ do obróbki CNC obejmuje tę wymianę informacji. W przypadku tego uchwytu kluczowa jest dyskusja na temat powierzchni styku i powierzchni odniesienia zapewniających niezawodność obu operacji oraz na temat oprzyrządowania uchwytnego, które można ponownie wykorzystać przy kolejnym zamówieniu.
Zachowaj spójność układu również po obróbce pierwszego detalu.
Powtarzająca się produkcja wprowadza zmiany, których nie obejmuje początkowa kontrola akceptacyjna. Załadowanie nowej surowej części, ponowne zamontowanie szczęk imadła oraz wymiana ostrza to różne zdarzenia. Każde z nich może zakłócić inny fragment ustawienia, dlatego pojedyncza instrukcja „ponownie użyj przesunięć” jest niewystarczająca.
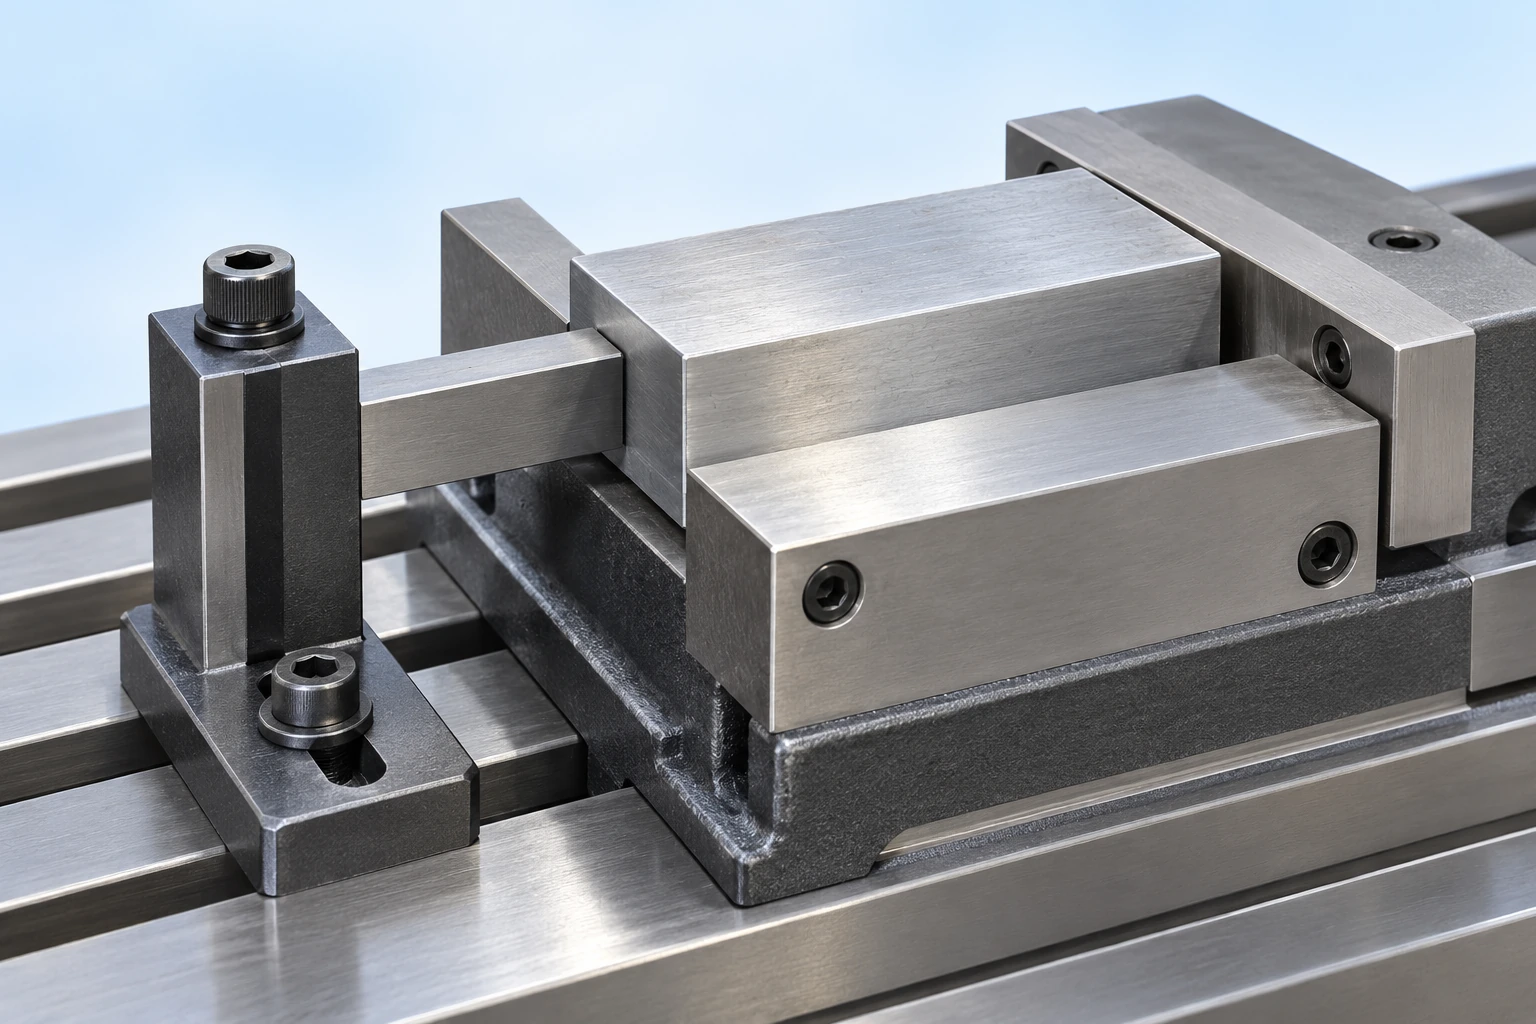
- Załadowanie kolejnej surowej części: upewnij się, że powierzchnie lokalizacyjne i położenie ogranicznika są łatwo rozpoznawalne, i utrzymuj je wolne od przeszkód. Przed rozpoczęciem frezowania przedmiot roboczy powinien dokładnie osiągnąć przewidziane powierzchnie odniesienia.
- Ponowne montowanie szczęk lub uchwytu: zweryfikuj ponownie położenie, zamiast zakładać, że zapisany początek układu współrzędnych nadal jest ważny. Zapisany rekord ustawienia powinien zawierać informacje o wersji szczęk lub uchwytu oraz o cechach odniesienia, których używa.
- Wymiana narzędzia: przed zaufaniem poprzednim przesunięciom sprawdź wielkości wpływające na tę zmianę, takie jak całkowita długość zestawu narzędzi i promień tnący. To samo narzędzie z katalogu oraz to samo położenie w wieży lub magazynie nie gwarantują identycznej geometrii zestawu.
Wytyczne Renishaw dotyczące ustawiania narzędzi wskazują zużycie, uszkodzone narzędzia, błędne geometrie oraz skażone interfejsy jako odrębne źródła błędów frezowania. [13]
Wzorce pomiarów mogą kierować badaniami. Przesunięcie wpływające na kilka cech wykonywanych różnymi narzędziami sugeruje sprawdzenie położenia i przesunięć roboczych; stopniowa zmiana cechy wykonanej jednym narzędziem wskazuje na konieczność sprawdzenia tego narzędzia oraz jego zachowania tnącego. Żaden z tych wzorców nie dowodzi przyczyny. Porównaj wyniki pomiarów z montażem narzędzia, osadzeniem i warunkami procesu przed zastosowaniem kompensacji.
Ustal częstotliwość kontroli i granice interwencji na podstawie ryzyka dla danej części oraz udokumentowanej stabilności procesu. Wskazówki Renishaw dotyczące kontroli procesu opierają się na zdefiniowanych limitach kompensacji i alarmach, a nie na nieograniczonych zmianach przesunięć. Przesunięcie narzędzia powinno korygować rozumianą i dopuszczalną zmianę; nie powinno ono ukrywać uszkodzonego ostrza ani przemieszczającej się w uchwycie części. [14]
Często zadawane pytania dotyczące narzędzi i uchwytników
Czy zamawiający powinien określać konkretną markę narzędzia tnącego?
Zazwyczaj rysunek powinien określać wymagany rezultat, pozostawiając wybór narzędzi planowi produkcyjnemu. Weryfikowany proces, wymóg umowny lub kontrolowana kwalifikacja mogą wymagać zastosowania konkretnego narzędzia. W takim przypadku ograniczenie to należy określić jawnie, zamiast zakładać, że preferowana marka jest niezbędna we wszystkich odpowiednich procesach.
Kto jest właścicielem uchwytu, który został zaksięgowany osobno w zamówieniu?
Osobne pozycje kosztowe związane z uchwytem nie rozstrzygają kwestii własności, przechowywania, konserwacji ani praw do przekazania. Są to warunki handlowe, które należy uzgodnić z dostawcą. Należy również wyjaśnić, czy oferowany przedmiot to dedykowany uchwyt, wymienne szczęki, zużywalne narzędzia tnące czy prace inżynierskie; ten sam termin może obejmować różne dostarczane elementy.
Czy tę samą konfigurację można ponownie wykorzystać dla innego materiału?
Czasem geometria i schemat lokalizacji pozostają nadal przydatne, ale narzędzia tnące, obciążenia, zachowanie wióra oraz dopuszczalne ślady kontaktu mogą się zmienić. Nowy materiał i jego stan należy traktować jako zmianę procesu wymagającą przeglądu. Niezmieniony model CAD nie wystarcza do zatwierdzenia starej konfiguracji frezowania.
Źródła techniczne
- Harvey Performance, Anatomia frezu końcowego — profile narzędzi, przestrzeń między zębami i definicje długości.
- Sandvik Coromant, Jak wybrać odpowiedni wkładkę tokarską — geometria wkładki i dobór zastosowania.
- BIG DAISHOWA, CNC Uchwyty narzędziowe — interfejsy wrzeciona, systemy chwytu i zgodność z mechanizmami zabezpieczającymi.
- Sandvik Coromant, Jak zmniejszyć drgania podczas frezowania — sztywność zestawu i oddziaływanie warunków skrawania.
- Carr Lane, Przewodnik po zasadach lokalizacji i zaciskania& — lokalizacja, podparcie, odprowadzanie wióra i zaciskanie.
- Jergens, 5-Axis Knowledge Center — przegląd — modułowe uchwyty i dostęp.
- Sandvik Coromant, Wzory i definicje do frezowania — wersja METRYCZNA, H79 — zależność zaprogramowanej posuwu.
- Sandvik Coromant, Frezowanie suchy lub z chłodziwem — cięcie przerywane oraz stosowanie chłodziwa zależne od zastosowania.
- Autodesk Fusion, Symulacja produkcji — zakres weryfikacji i konfiguracja maszyny.
- Renishaw, Technologia ustawiania narzędzi oraz Systemy pomiarowe i sondujące dla obrabiarek — funkcje pomiaru narzędzi i przedmiotów obrabianych.
- BIG DAISHOWA, Hydraulic Tool Holders, Shrink Fit Tool Holders oraz Total Tooling System General Catalog, Vol. 10 — metody wymiany narzędzi, ograniczony dostęp i konstrukcja mechanicznych frezarek z uchwytami.
- REGO-FIX, ER System oraz ER Floating Chuck — broszura z instrukcjami montażu ER — kompatybilne komponenty oraz montaż wkładki i nakrętki.
- Renishaw, Ustawiacze narzędzi i detektory złamanych narzędzi — sprawdzanie geometrii, zużycia oraz uszkodzeń narzędzi.
- Renishaw, IPC — Intelligent Process Control — korekcja oparta na pomiarach oraz zdefiniowane granice interwencji.



