Op deze pagina
CNC-gereedschap en werkstukopspanning vormen de verbinding tussen de beweging van een machine en het afgewerkte onderdeel. Snijdende gereedschappen verwijderen materiaal; gereedschaphouders verbinden ze met de machine; werkstukopspanning positioneert, ondersteunt en beperkt de beweging van het werkstuk. Zelfs een geschikt freesgereedschap kan een slecht resultaat opleveren als de houder te omvangrijk is om bij het gewenste kenmerk te komen, het onderdeel onder belasting verschuift of spaanafzetting voorkomt dat het gereedschap correct op zijn plaats komt.
De praktische keuze is daarom een complete installatie. Deze gids legt uit hoe u die installatie kunt beoordelen, veelgebruikte opspanmethoden kunt vergelijken en snijvoorwaarden kunt koppelen aan toegankelijkheid en inspectie. Hij is bedoeld voor engineers en inkopers die een voorgestelde fabricageprocedure bespreken, evenals voor lezers die willen begrijpen waarom dezelfde machine voor verschillende onderdelen verschillend gereedschap nodig heeft.
Wat hoort in een CNC-gereedschapssysteem?
‘Gereedschap’ kan alleen snijdende gereedschappen betekenen, maar ook een breder scala productiemiddelen. Vraag bij een offerte welke elementen onder deze term vallen. Een vervangbare inzetplaat, een speciaal gevormd gereedschap, een paar gefreesde klemklauwen en een speciale opspaninrichting zijn verschillende aankopen met verschillende implicaties voor vervanging en hergebruik.
Denk stap voor stap na over de verbindingen: machine-spindel of -toren, gereedschaphouder, snijkant, werkstuk, opspaninrichting en machine-tafel of -werkspindel. Elke verbinding moet de vereiste pasvorm, toegankelijkheid en weerstand tegen snijkrachten bieden. Meting bepaalt vervolgens of de resulterende kenmerken voldoen aan de tekening. Noch een duur snijdend gereedschap noch een nauwkeurige machinespecificatie garandeert de prestatie van de gehele keten.
Begin met de functionaliteit en de snijbewerking.
Een uitsparing, een geboorde gat en een externe gedraaide diameter vereisen verschillende snijbewerkingen. Bij conventioneel frezen draait de frees; bij conventioneel draaien draait het werkstuk tegen een gereedschap dat in de toren is gehouden. Machines met actief gereedschap kunnen bewerkingen combineren, maar elk individueel gereedschap moet nog steeds geschikt zijn voor de specifieke snijbewerking. Onze uitleg van hoe CNC-frezen werkt gaat dieper in op de frezbeweging.
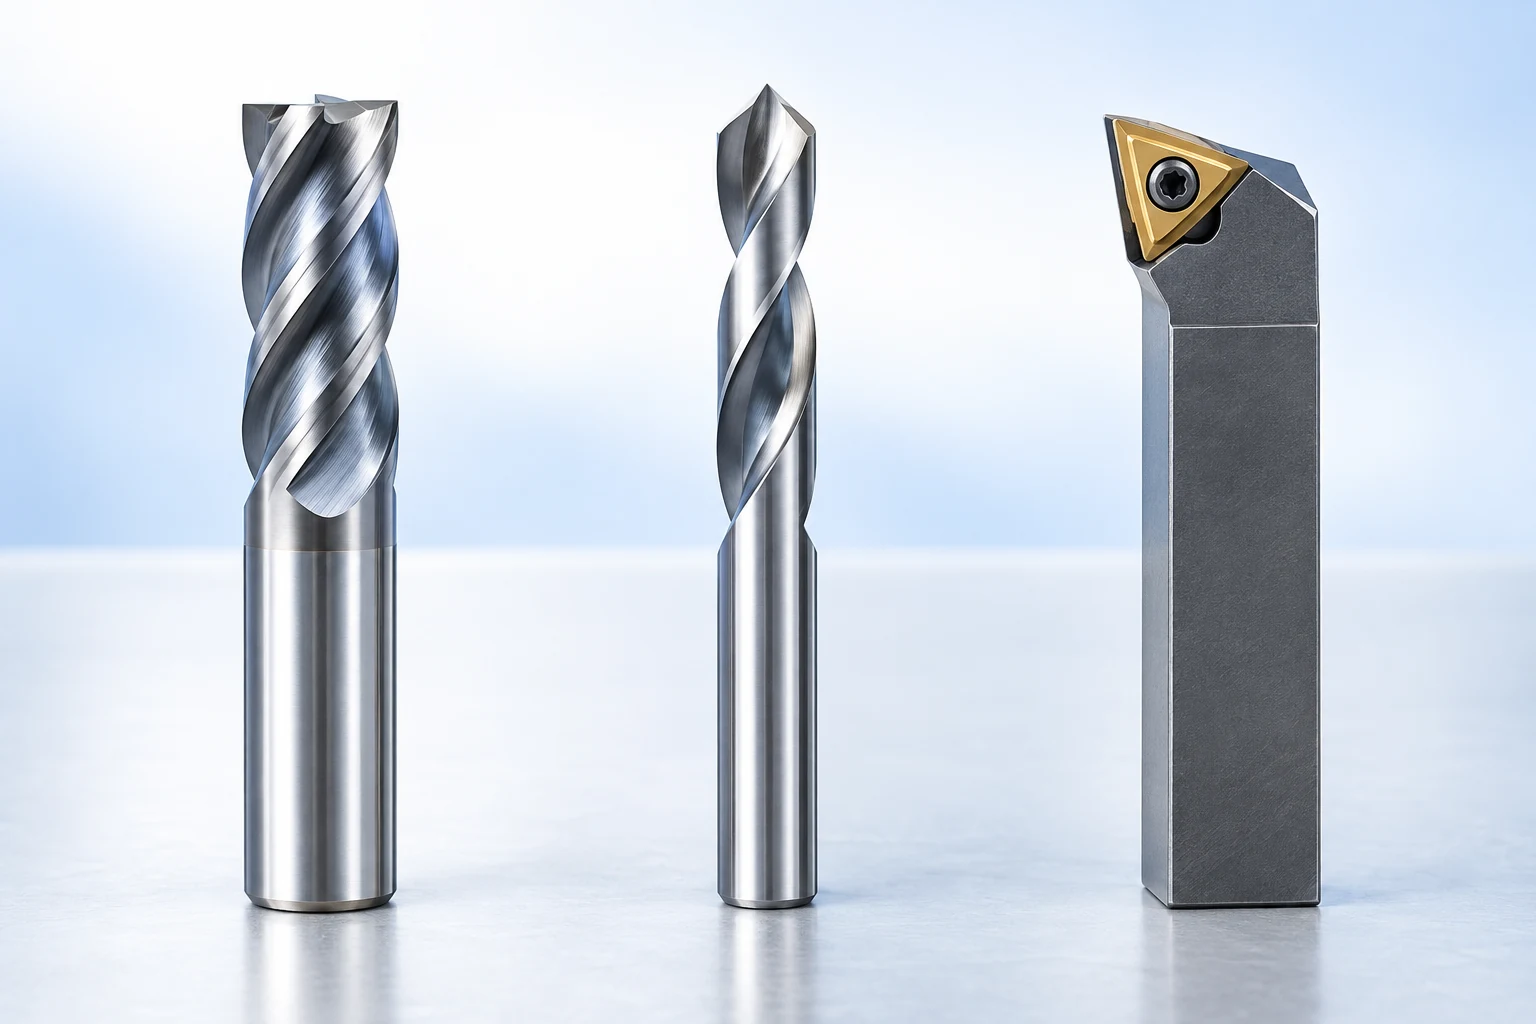
Voor frezen moet onderscheid worden gemaakt tussen het uiteindeprofiel, de snijdoorsnede, de freesgroefopstelling en de bruikbare snijlengte. Een vierkant uiteindeprofiel en een bolvormig uiteinde (ball nose) leveren een andere contactgeometrie op. De freesgroeven bieden ook ruimte voor spaan, dus het toevoegen van snijkanten is niet automatisch een verbetering. Harvey Performance’s The Anatomy of an End Mill legt deze afzonderlijke kenmerken uit. [1]
Materiaalaanduiding en -toestand behoren bij deze keuze. ‘Staal’ is onvoldoende om vast te stellen of een frees of een wisselplaat geschikt is. De bewerking, de legering en de hardheid of de warmtebehandelde toestand beïnvloeden de toepasselijke gereedschaprichtlijnen. Voor een draaibewerkingswisselplaat moeten vorm, kwaliteit, spaanbreker en neusradius op elkaar zijn afgestemd; een afwerkingsgeometrie mag niet zonder meer als geschikt worden beschouwd voor een zware onderbroken snede, alleen omdat deze in de houder past. [2]
Een nuttige eerste vergelijking is een brede zak met een kleine binnenhoek. Een grotere frees kan het open materiaal efficiënt verwijderen, terwijl een kleinere frees nodig is om de hoek af te werken. Het kiezen van de kleine frees voor elke pas kan het toegangsprobleem oplossen, maar ten koste van een minder efficiënte ruw-bewerkingsroute. Alleen de grotere frees kiezen laat de hoek onafgewerkt. Daarom moet een gereedschapslijst aangeven wat elke frees doet, in plaats van alleen de diameters te vermelden.
Diepte voegt nog een extra beperking toe. Het gereedschap moet de vereiste oppervlakte bereiken zonder dat de niet-snijdende steel tegen een aangrenzende wand wrijft. Een grotere totale lengte garandeert deze vrijloop niet. Beoordeel het snijdende gedeelte en eventuele ontlaste hals ten opzichte van het onderdeel tijdens de gehele nadering en terugtrekking, inclusief het materiaal dat nog aanwezig is vóór de afwerking.
Controleer de gereedschapshouder, de reikwijdte en de machineinterface.
De houder heeft twee duidelijk gescheiden functies: verbinding met de machine en vasthouden van het snijgereedschap. CAT, BT en HSK beschrijven families van machinezijde-interface; spanklemmen, hydraulische klemmen, krimpverbindingen en mechanische freesklauwen beschrijven verschillende manieren om het gereedschap vast te zetten. Een overeenkomende steeldoorsnede alleen is niet voldoende om compatibiliteit te garanderen. De spindelinterface, indien van toepassing de retentiebevestiging, de gereedschapssteel en de montagegrenzen moeten voldoen aan de relevante specificaties van de machine en de houder. [3]
Kies de opspanopstelling op basis van de toegangsvereisten voor het onderdeel. De frees kan de bodem van een uitsparing bereiken, terwijl de houder tegen de rand ervan zou botsen. Het verlengen van de frees kan ruimte creëren, maar verandert ook de stijfheid en het trillingsgedrag van de opspanopstelling. De freesrichtlijnen van Sandvik Coromant geven de voorkeur aan korte, stijve opspanopstellingen en beschouwen de machine, de opspaninrichting en het werkstuk als mogelijke oorzaken van trillingen. [4]
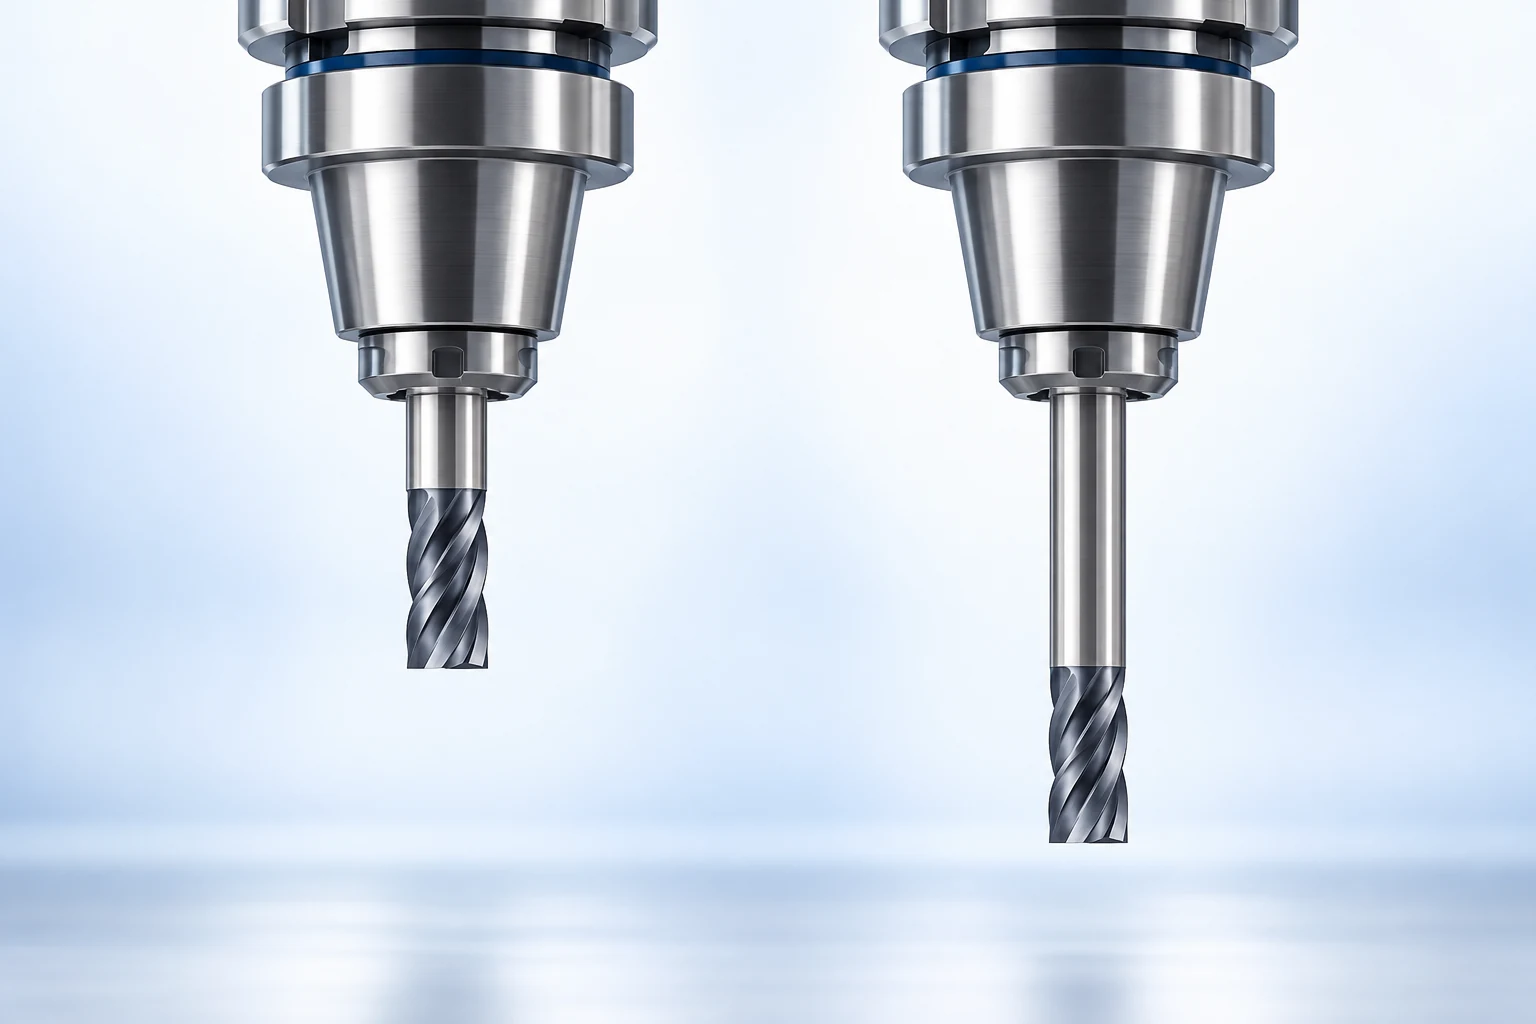
Verwar de totale lengte niet met de snijlengte. Een ontlaste hals kan ruimte bieden langs de wand onder de houder, zonder extra snijkanten toe te voegen. Controleer welk gedeelte van het gereedschap daadwerkelijk contact kan maken met het werkstuk. De volledige geometrie van de opspanopstelling moet worden weergegeven bij het plannen van de bewerking. [1]
Rondloopafwijking en balans beantwoorden ook verschillende vragen. Rondloopafwijking betreft hoe het gereedschap draait ten opzichte van zijn gewenste as; balans betreft de massaverdeling tijdens rotatie. Een balansaanduiding alleen garandeert geen aanvaardbare rondloopafwijking van de snijkant. Bij de keuze dient ook rekening te worden gehouden met de vereisten voor het vastzetten en de compatibiliteit met koelvloeistofdoorgangen. De bewegingsruimte van de machine, de eigenschappen van de spindel en de beperkingen bij gereedschapswisseling blijven afzonderlijke controles, die zijn opgenomen in onze CNC-freescel gids.
Kies een vastzettingsysteem op basis van de daadwerkelijke mechanische beperking.
Verschillende families houders lossen verschillende praktische problemen op. Gebruik de onderstaande praktische beperkingen om de keuze te verkleinen. Het geselecteerde product moet nog steeds de juiste interface, compatibiliteit met de steel en bedrijfsbeperkingen hebben. [11]
- Colletklem: verschillende compatibele collets passen op verschillende gereedschapssteels. Pas het colletbereik en de opspanopstelling aan, en zorg voor voldoende ruimte voor de vastzetmoer.
- Hydraulische houder: gereedschapswisseling met een sleutel vermijdt een verwarmingsstation. Beschikbare steelmaten, eventuele sleeve-eisen en de afmetingen van de houder beperken de keuze nog steeds.
- Krimpfit-houder: een slanke constructie kan de toegankelijkheid nabij een wand verbeteren. Deze vereist een compatibele gereedschapssteel, verwarmingstoestellen en een geschikte gereedschapswisselprocedure.
- Mechanische freesklem: beoordeel de vastzetkracht, gereedschapscompatibiliteit en de ruimte rond het klamphuis voor de frezbewerking. De familienaam alleen is geen garantie voor geschiktheid bij een veeleisende bewerking.
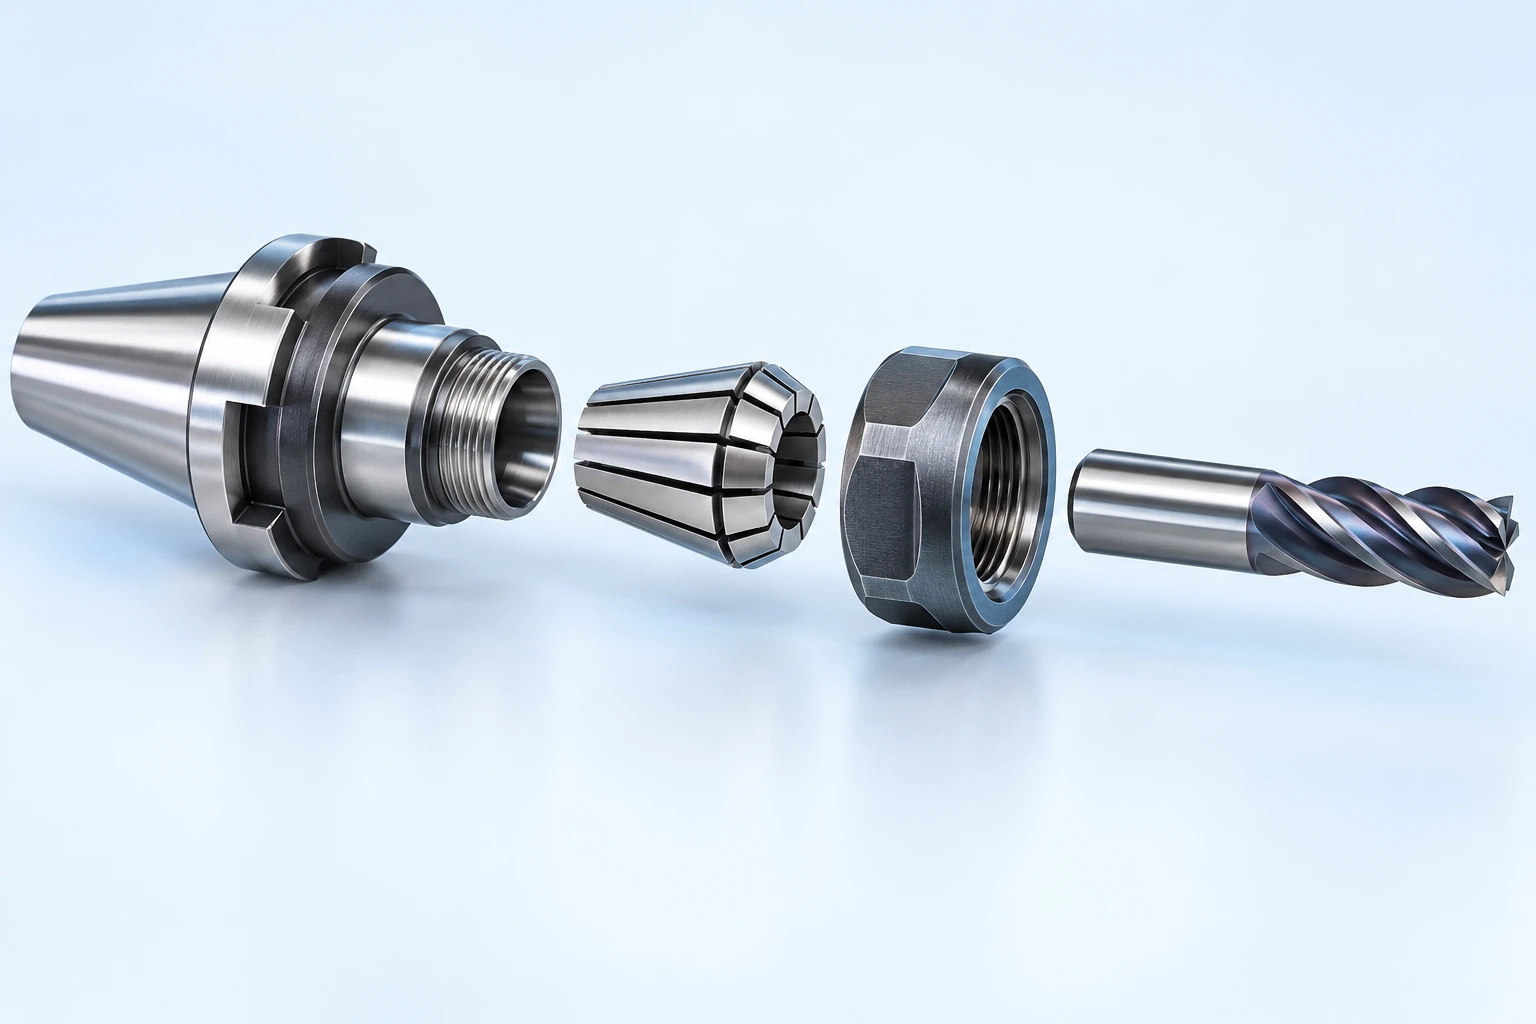
Een spankolfspankop illustreert waarom de kleine onderdelen van belang zijn. De spankolf, de vastzetmoer en de gereedschapssteel vormen een op elkaar afgestemde assemblage; één spankolf dekt niet het volledige diameterbereik van het houdersysteem af. Volgens de assemblage-instructies van REGO-FIX wordt de spankolf eerst in de moer geplaatst voordat deze moer op de houder wordt aangebracht. Volg de specifieke assemblage-, invoer- en aandraai-instructies van het betreffende systeem, en vervang deze niet door een vertrouwde werkwijze van een andere houder. [12]
De aankoopvraag is of een voorgestelde houder de beperkende voorwaarde oplost. Een slanke assemblage kan nuttig zijn naast een hoge wand; snelle gereedschapswisselingen kunnen belangrijker zijn bij een vaak gewijzigde opdracht. Geen van beide voordelen garandeert dat de assemblage aan de oppervlakteafwerking en dimensionele eisen van het onderdeel zal voldoen zonder verificatie.
Scheidt positionering, ondersteuning en opspanning van elkaar.
Een positioneringselement bepaalt de positie. Een ondersteuning draagt de belasting. Een klem houdt het werkstuk op zijn plaats tegen de bedoelde contactvlakken. Door een klem aan te draaien kan een spaan onder een positioneringsvlak of een ongelijkmatig ruw oppervlak dat als referentie wordt gebruikt, niet betrouwbaar worden gecorrigeerd.
Voor een eenvoudig prismatisch onderdeel gebruikt het 3-2-1 positioneringsconcept drie primaire contacten, twee secundaire contacten en één eindcontact om de positie te bepalen. Het is een ontwerpprincipe, geen vereiste om zes afzonderlijke pennen op elke opspaninrichting te monteren. Overbodige of conflicterende contacten kunnen een consistente opname verhinderen. De positionerings- en klemhandleiding van Carr Lane benadrukt eveneens het vrijhouden van speldenruimte en het richten van de klemkracht naar ondersteunde gebieden. [5]
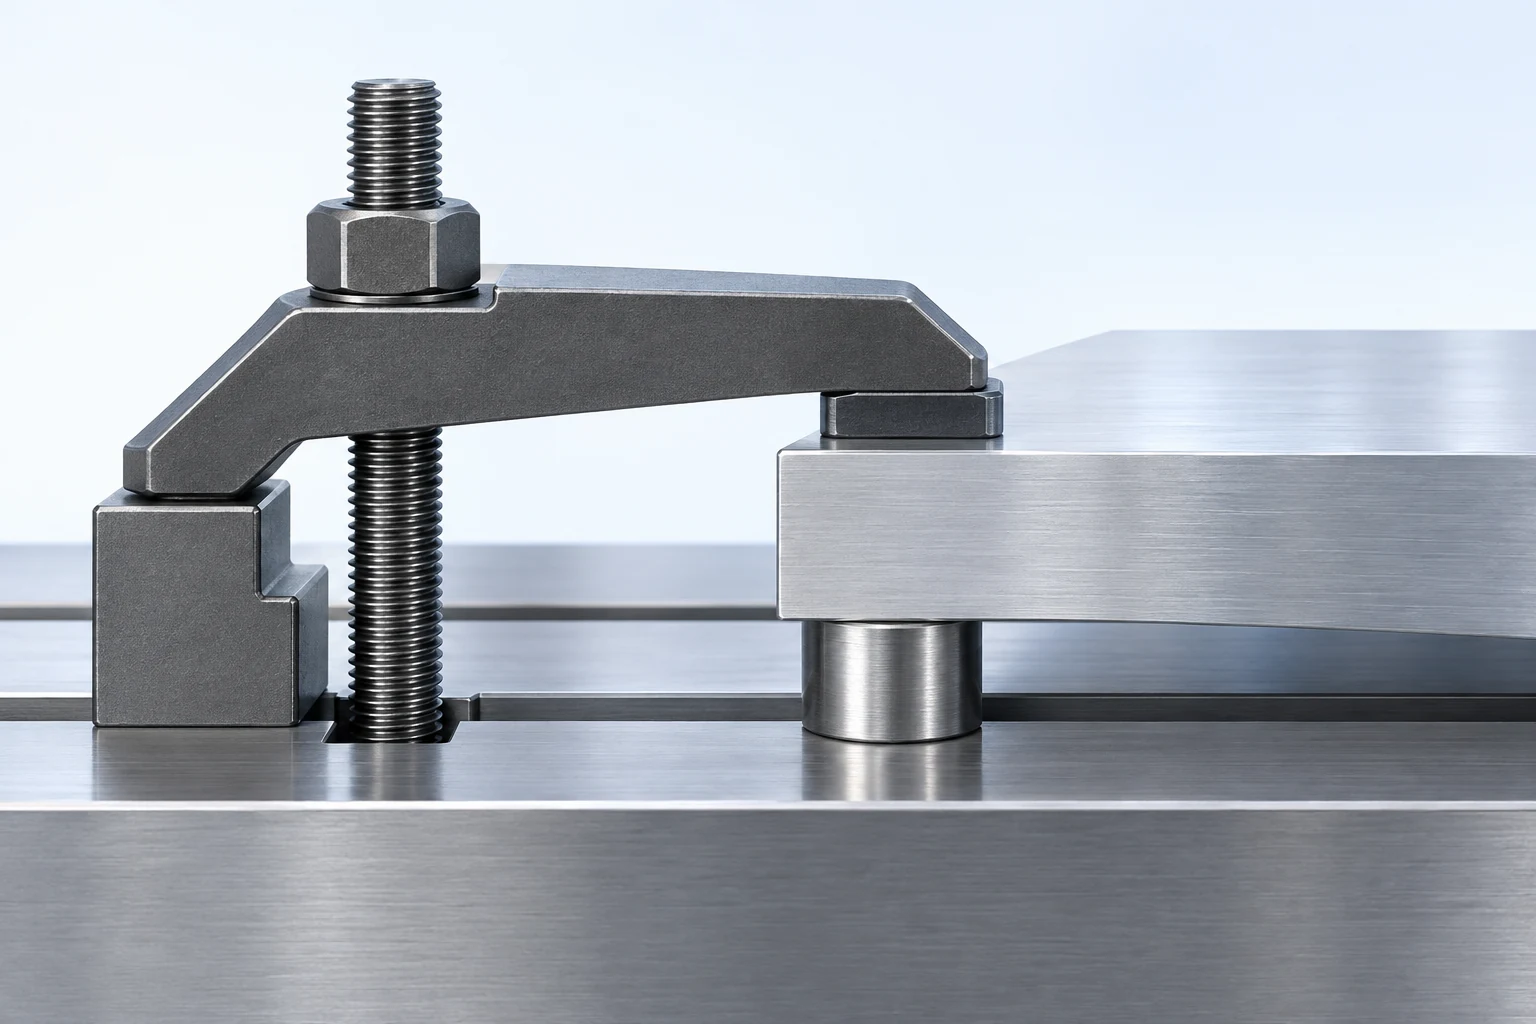
Overweeg een steun met een dikke montageplaat en een dunne steunrib. Het vasthouden van de plaat en het indrukken van de rib zijn verschillende mechanische situaties, zelfs als dezelfde klem wordt gebruikt. Het procesplan moet rekening houden met het daadwerkelijke contactoppervlak, de krachtrichting en de toegestane merkgeving. Een cosmetisch vlak of een afdichtingsvlak kan een andere contactlocatie vereisen dan een onbewerkte grondstofoppervlakte.
Positionering moet ook een relatie hebben met de referentievlakken (datums) op de tekening. Een handige grondstofrand kan nuttig zijn voor een vroege bewerking, maar het plan moet uitleggen hoe de afgewerkte kenmerken uiteindelijk zullen worden gecontroleerd ten opzichte van de vereiste referenties.
Vergelijk de werkstukopspanning op basis van het onderdeel en herhalende opdrachten.
De beste vastzetmethode is die welke bruikbaar contact, toegang voor het snijden en een praktische laadprocedure voor de opdracht biedt. Een speciale opspaninrichting is niet automatisch gerechtvaardigd voor een eenmalig onderdeel; een universele bankschroef is niet automatisch economisch voor een herhaaldelijk voorkomende onhandige vorm.
| Opspanningsopstelling voor onderdelen | Nuttige toepassing | Wanneer u deze opnieuw moet overwegen |
|---|---|---|
| Bankschroef met standaardkaken | Prismatische grondstof met toegankelijke klemvlakken | Te weinig bruikbare klemkracht of kaken die de volgende functie blokkeren |
| Spankop of spanbus | Roterend werk met een geschikte klemdiameter | Korte ingreep of een dunne wand die vervormt onder de gekozen klemkracht |
| Speciale positioneringsopspaninrichting | Herhaalde complexe onderdelen of gecontroleerde referentieoverdracht | Te weinig herhalingseisen of frequente wijzigingen in de positioneringskenmerken |
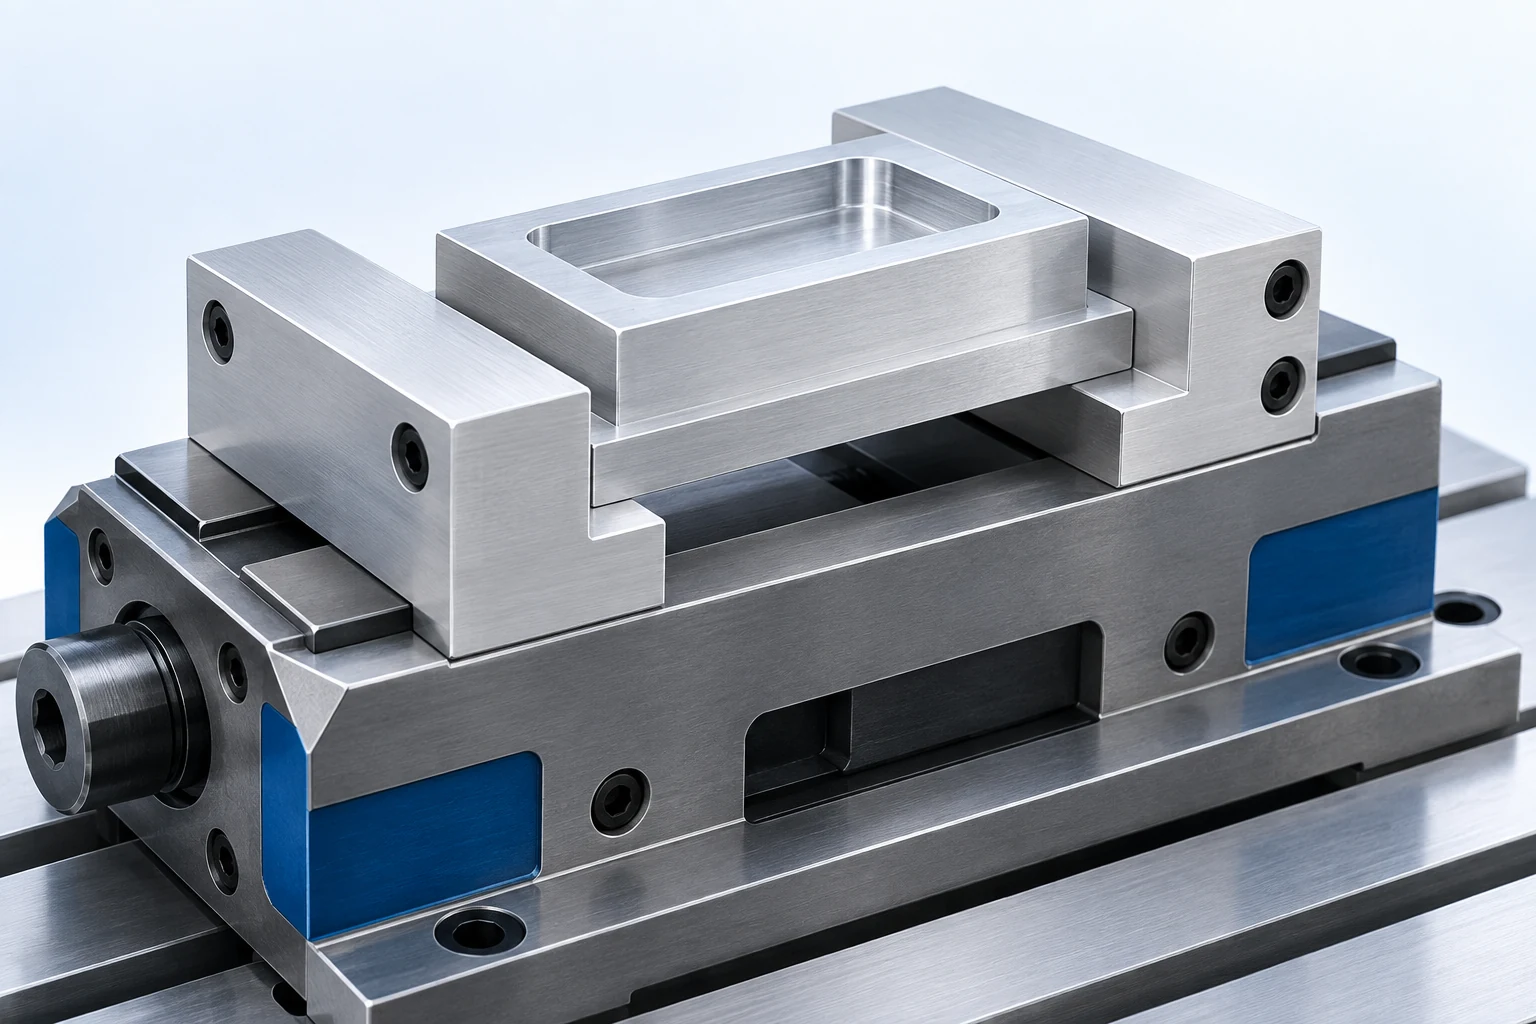
Zachte kaken zijn nuttig omdat hun contactvorm kan worden verspaand om precies bij het onderdeel te passen, niet omdat het woord ‘zacht’ een onbeschadigd oppervlak garandeert. Hun gevormde contactvlakken kunnen een herhaalde positionering van een gevormd of gedeeltelijk afgewerkt onderdeel ondersteunen. Herbeoordeel ze wanneer een wijziging niet langer overeenkomt met de kakholling of wanneer de afgewerkte oppervlakken dat contact niet kunnen accepteren. De voorgestelde contactvlakken moeten nog steeds kritieke afdichtings- of cosmetische gebieden vermijden. Evenzo hoort een rond onderdeel niet automatisch in een spanbus: de beschikbare klemdiameter, de niet-ondersteunde lengte en de wandstijfheid kunnen een andere opspanmethode praktischer maken.
Een pallet of nulpuntinterface ondersteunt het herhaaldelijk monteren van een opspaninrichting of een opspanopstelling. Deze snelle-wisselinterface werkt tussen componenten; zij vervangt niet het mechanisme dat het onderdeel vasthoudt. De modulaire opspanningshandleiding van Jergens illustreert dit onderscheid tussen montage en toegang tot het werkstuk. Beoordeel beide niveaus bij het vergelijken van een gepalletiseerde opstelling. [6]
Voor herhalende bestellingen documenteert u de revisie van de opspaninrichting, de positioneringsvlakken en de vervangbare contactvlakken samen met de revisie van het onderdeel. Een wijziging op de tekening die een gat verplaatst, kan de opspaninrichting nog steeds bruikbaar laten; een wijziging die een klemvlak verwijdert, kan dat echter niet. De economische vraag is hoeveel nuttig instelwerk overblijft voor de volgende productiebatch, en niet of de opspaninrichting fysiek kan worden opgeslagen.
Bereken wat herbruikbare gereedschappen moeten besparen
Stel dat een opspaninrichting extra kosten met zich meebrengt van $240 en per geaccepteerd onderdeel 3 minuten bespaart ten opzichte van een bestaande methode. Waardeer deze tijd tegen een aangenomen tarief van $80 per uur, waarbij alle andere kosten en het opbrengstpercentage gelijk blijven. De besparing bedraagt 3 ÷ 60 × $80 = $4 per onderdeel; de extra kosten voor de opspaninrichting zijn terugverdiend na $240 ÷ $4 = 60 onderdelen.
Bij 20 onderdelen bedraagt de tijdbesparing slechts $80. Bij 100 onderdelen is deze $400, waardoor na aftrek van de extra kosten voor de opspaninrichting nog $160 overblijft. Een realistische vergelijking moet ook rekening houden met ontwerp, verificatie en onderhoud van de opspaninrichting, evenals eventuele verschillen in afkeur- of herwerkingskosten. Een snelle laadcyclustijd is alleen waardevol als deze herhaaldelijk aanvaardbare onderdelen oplevert.
Behandel snijsnelheid, voeding en stijfheid als onderling verbonden keuzes.
Snijgegevens van gereedschapsleveranciers vormen een uitgangspunt voor een gedefinieerd materiaal en bewerking. Het toepassen van die gegevens vereist kennis van de werkelijke gereedschapsinspanning, de uitsteeklengte, de beschikbare machineprestaties en de opspanningsopstelling. Een aanbevolen snijsnelheid garandeert niet dat een dunne wand of een marginale opspanning de resulterende snedekracht kan weerstaan.
Voor frezen luidt de geprogrammeerde voedingverhouding:
Voedingsnelheid (mm/min) = voeding per tand (mm/tand) × spindelsnelheid (omw/min) × aantal effectieve snijtanden. [7]
Neem een hypothetische viertandsfreestift bij 6,000 rpm en 0.04 mm per tand. De bijbehorende voeding bedraagt 0.04 × 6,000 × 4 = 960 mm/min. Als de spindelsnelheid wordt verlaagd naar 3,000 rpm, terwijl de voeding op 960 mm/min blijft, wordt de geprogrammeerde voeding per tand 0.08 mm. Deze verdubbelt.
Deze getallen illustreren de relatie, niet aanbevolen instellingen. De werkelijke spaandikte hangt ook af van de inspanning en de geometrie van de freestift. Het voorbeeld verklaart waarom de aanbeveling ‘verlaag de spindelsnelheid’ onvolledig is: andere omstandigheden kunnen zich in een nadelige richting ontwikkelen. Evenzo kan een te sterke verlaging van de voeding wrijving veroorzaken in plaats van een trillingsprobleem oplossen. Onderzoek de assemblage, de inspanning en de ondersteuning van het werkstuk voordat u één parameteraanpassing als universele oplossing behandelt. [4]
Zorg voor een afvoerpad voor spaanders en de juiste koelvloeistof.
De keuze van gereedschap omvat ook wat er met het materiaal gebeurt nadat het een spaan is geworden. Een zakvormige ruimte, omgeven door elementen van de opspaninrichting, heeft een andere uitgangsweg dan een open rand. Zoek naar plaatsen waar spaanders kunnen vastlopen, opnieuw worden bewerkt of tijdens het laden worden afgezet op positioneringscontacten. De positie van de spuitmond dient te worden beoordeeld met de daadwerkelijke houder en de klemmen aanwezig.
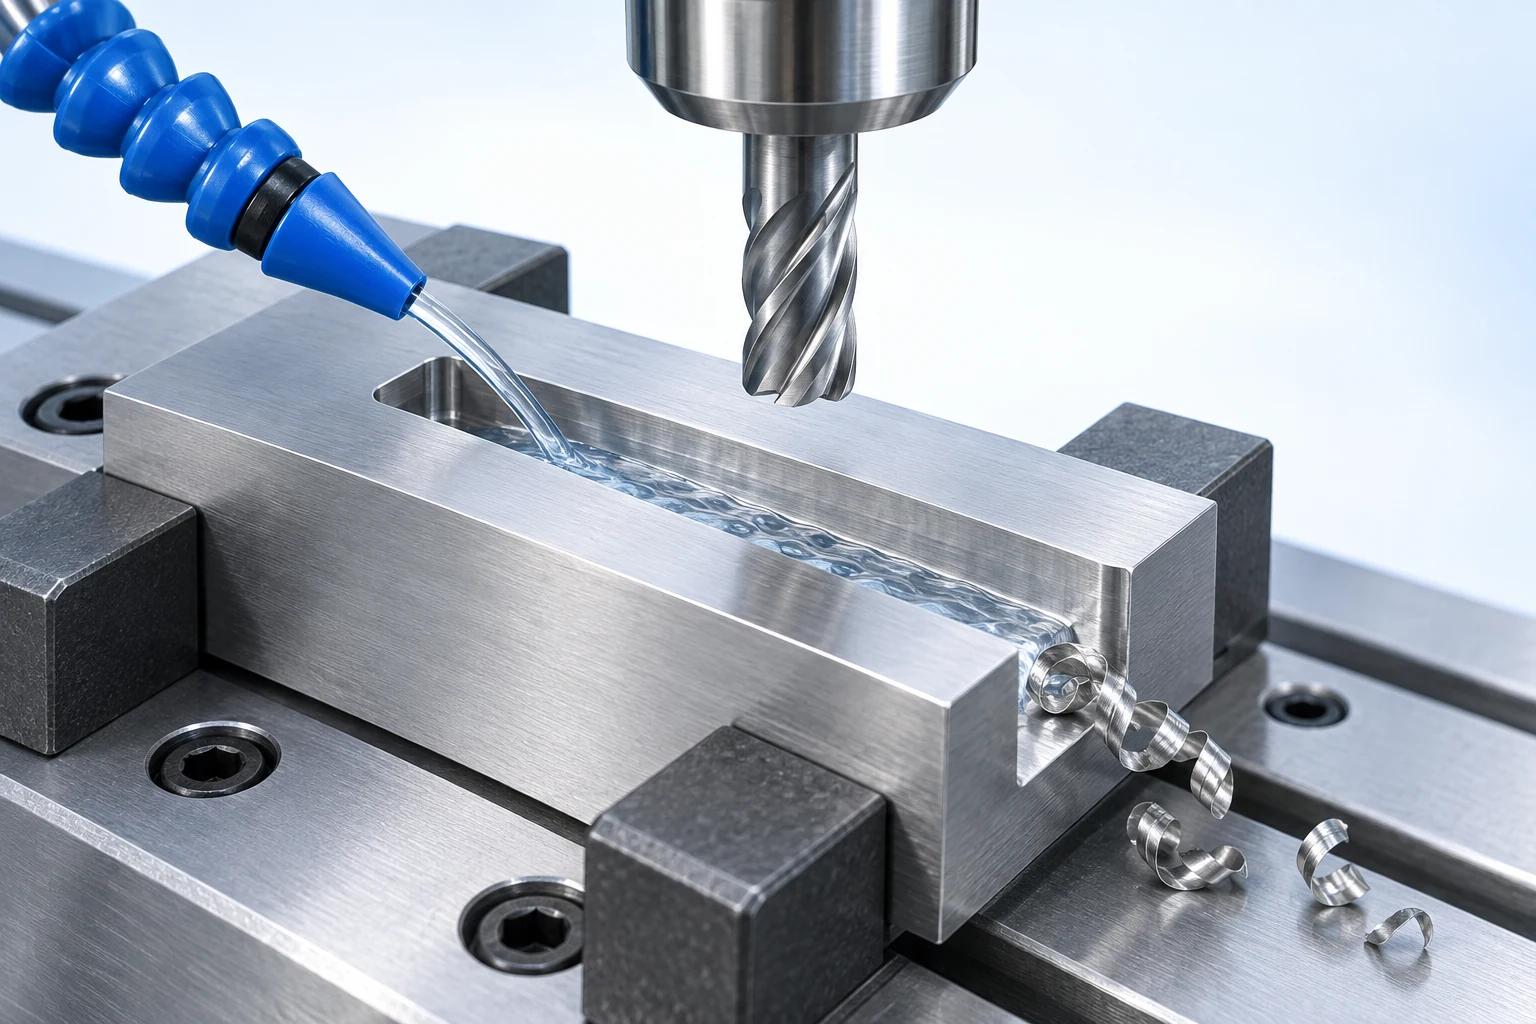
Meer koelvloeistof is geen universeel antwoord. Bij onderbroken frezen speelt thermische cyclering een rol, en een ongeschikte natte bewerkingsstrategie kan bijdragen aan thermische scheurvorming. Andere materiaal- en afwerktoepassingen profiteren van smering, koeling of verbeterde spaanafvoer. Volg de richtlijnen voor het gekozen gereedschap, materiaal en bewerking, en controleer vervolgens of de koelvloeistof daadwerkelijk het werkgebied bereikt. Sandvik Coromant bespreekt deze tegenstrijdige omstandigheden in Droog frezen of met snijvloeistof. [8]
De opspanning moet het schoonmaken en opnieuw positioneren praktisch maken tussen de onderdelen. Een probleem met spaanbeheersing kan zich bij de volgende inspanning ontwikkelen tot een positioneringsprobleem, zelfs als de snijcyclus van het vorige onderdeel normaal leek.
Plan toegang gedurende de gehele verspaningsvolgorde.
Een opspanning moet blijven functioneren nadat het grondmateriaal is verwijderd, niet alleen wanneer de oorspronkelijke staaf is ingespannen. Ruwfrezen kan het oppervlak verwijderen dat later als aangrijpingsvlak dient. Afwerken van een buitenwand kan de spankaken blootstellen voor het volgende gereedschapspad. Achterzijdefuncties kunnen zelfs bij gedeeltelijke bovenzijdige toegankelijkheid een tweede opspanning vereisen.
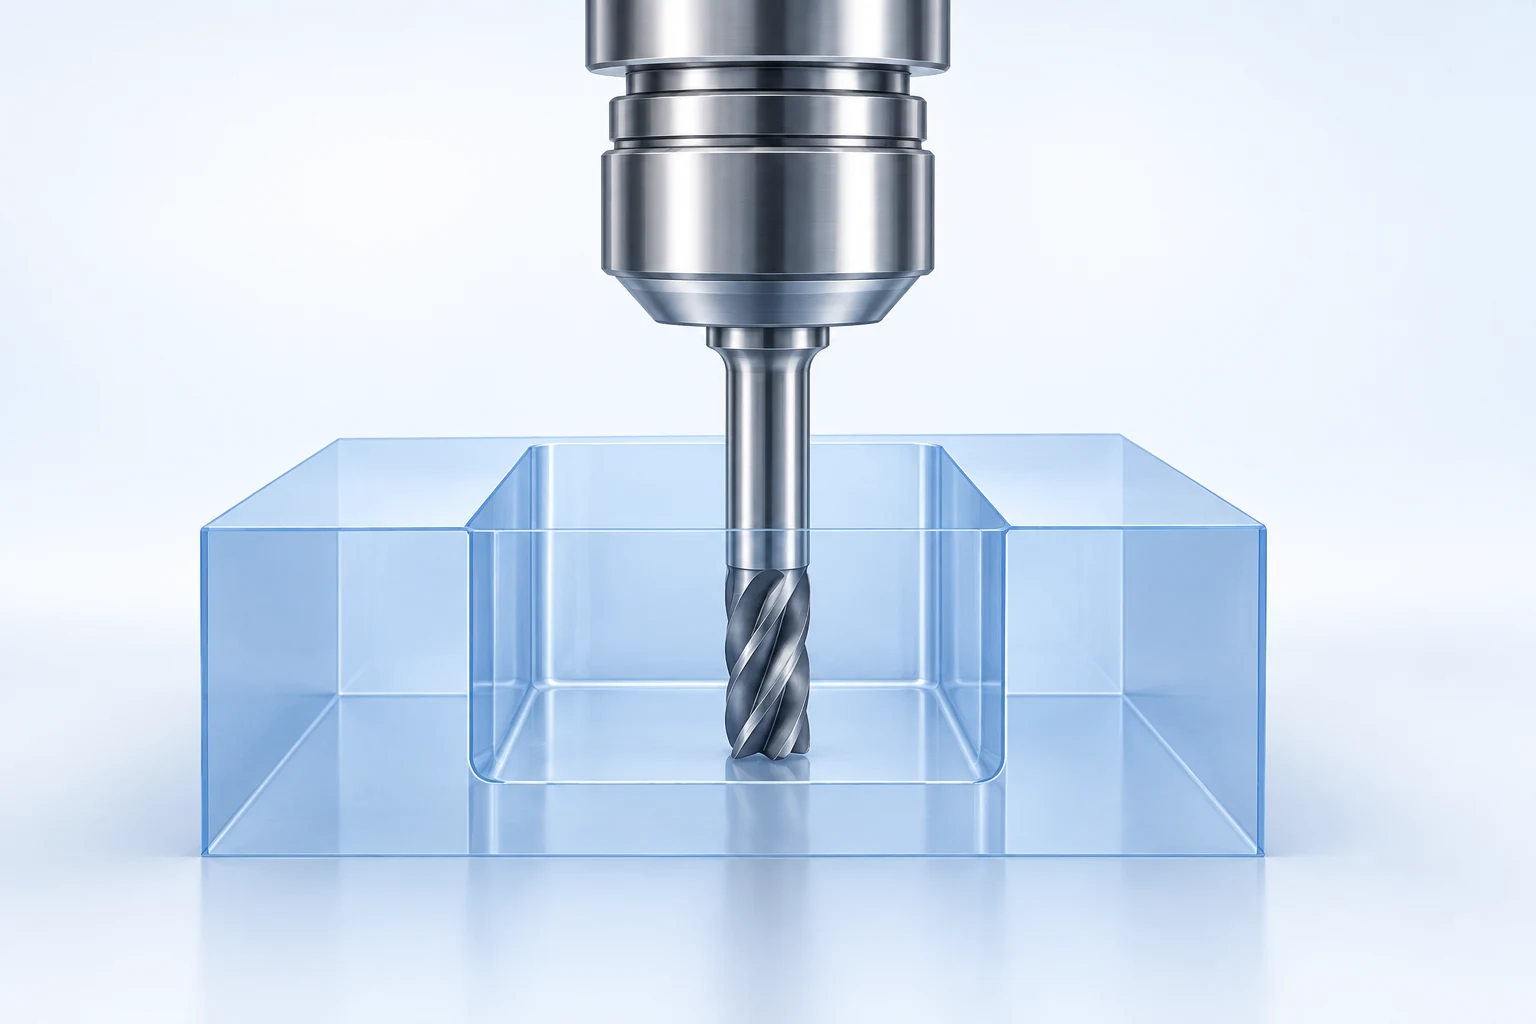
CAM-verificatie moet gebruikmaken van de beoogde gereedschapsopstelling, het grondmateriaal en de opspaninrichtingsgeometrie, inclusief machinebeweging indien de software dit ondersteunt. Autodesk maakt een onderscheid tussen gereedschapsbaansimulatie en verificatie waarbij de kinematica en configuratie van de machine worden betrokken. Ontbrekende klemmen of een onnauwkeurig model van de houder laten gaten in de controle. [9]
Een botsingsvrij model bewijst niet de fysieke grip, de snijstabiliteit of de nauwkeurigheid van het eindproduct. Het beantwoordt slechts een vraag over geometrie en beweging binnen de scope van het model. Het proces vereist nog steeds een geldig positioneringsschema en een methode om vereiste relaties over meerdere opspanningen heen te behouden. Onze gids voor keuze van het bewerkingsproces legt die bewerkingen in verband met andere fabricageprocessen.
Meet het gereedschap, positioneer het werkstuk en verifieer het resultaat.
Gereedschapinstelling bepaalt grootheden zoals gereedschapslengte en straal of diameter; geschikte systemen kunnen ook controleren of een gereedschap gebroken is. Werkstukscanning kan de positie vaststellen en geselecteerde kenmerken meten. Deze functies dienen verschillende doeleinden, zoals beschreven in Renishaws referenties over gereedschapinstelling en scanning. [10]
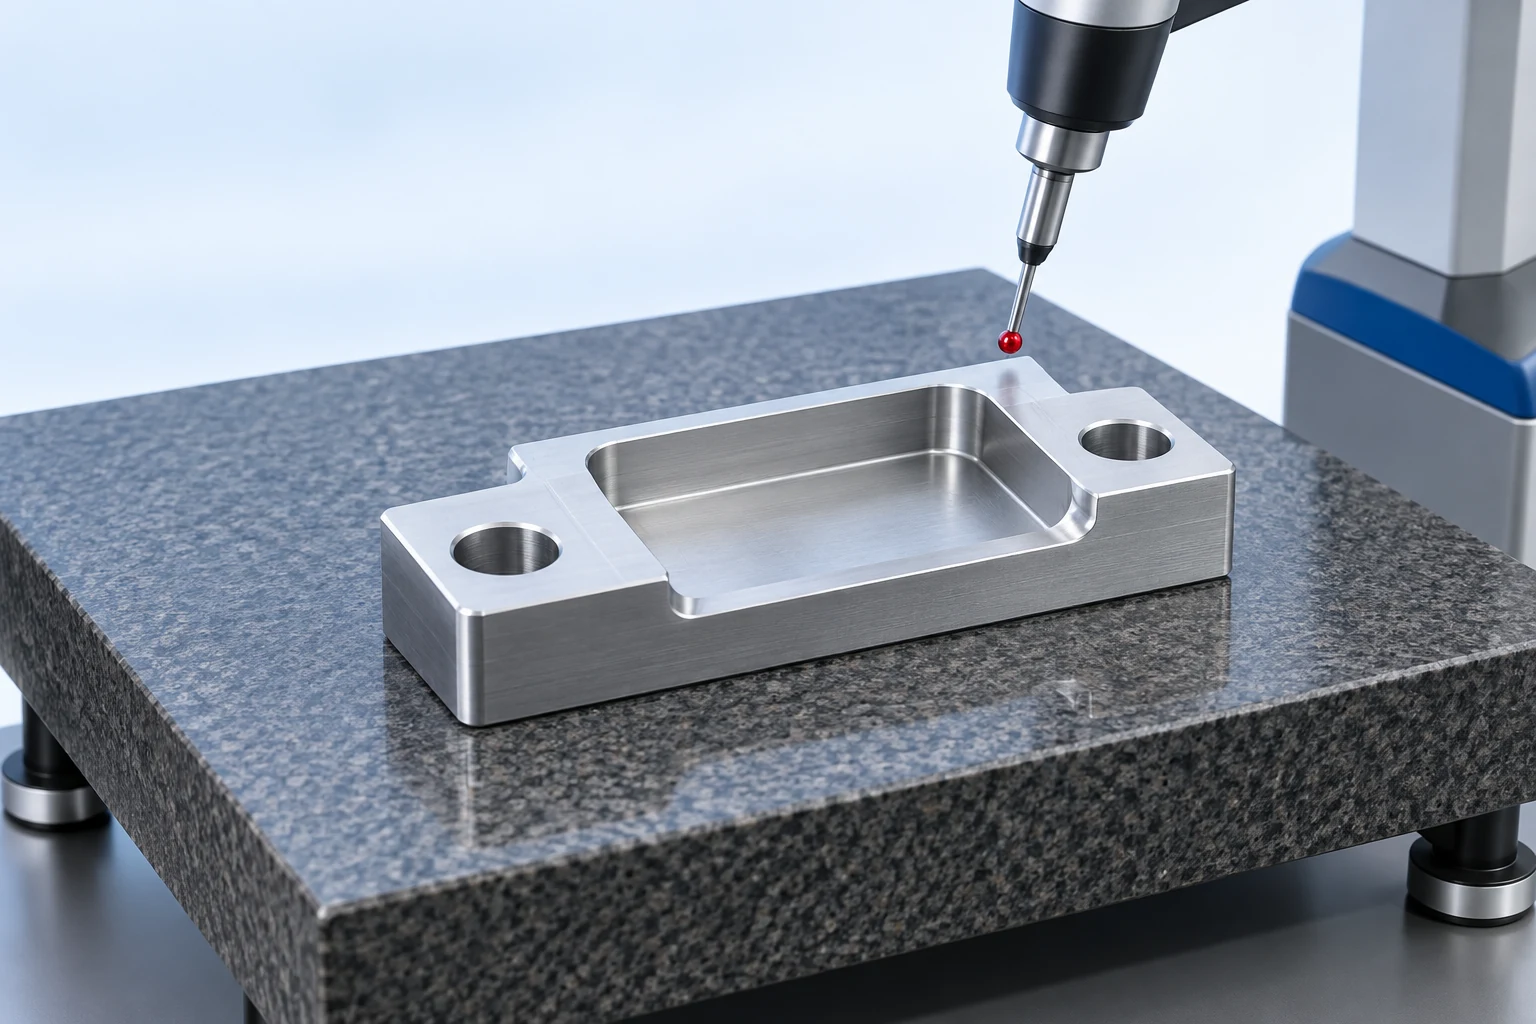
Een juiste gereedschapsafwijking garandeert niet dat het onderdeel correct is gepositioneerd, en een gecontroleerde werkstuknulpositie bewijst niet dat het onderdeel tijdens het verspanen op zijn plaats blijft. De acceptatie moet zich richten op de afmetingen, geometrische relaties en oppervlakte-eisen van de tekening, met behulp van een passend meetplan.
Voor een flexibel onderdeel dient rekening te worden gehouden met de toestand waarin het wordt gemeten. Een wand of basis die tijdens het verspanen vlak wordt vastgezet, kan van vorm veranderen na loskoppeling. Waar de tekening vereist dat de beoordeling in een onbeperkte toestand plaatsvindt, kunnen metingen die uitsluitend worden uitgevoerd terwijl het onderdeel is ingeklemd, het relevante resultaat missen. Omgekeerd dient een expliciet gespecificeerde beperkte toestand strikt te worden nageleefd. De meettoestand hoort in het meetplan te staan, samen met het te controleren kenmerk.
Voorbeeld: plan een trapvormige beugel als volledige opdracht.
Neem een hypothetische rechthoekige steun met een centrale bovenzijds gelegen uitsparing, twee verhoogde eindsteunvlakken en twee montagegaten die vanaf de onderzijde zijn verzonken. Neem aan dat de afgewerkte onderzijde de primaire montage-referentie is, terwijl één zijde en één uiteinde de overige positioneringsreferenties leveren. Belangrijke relaties omvatten de hoogte van de bovenste steunvlakken ten opzichte van de onderzijde, de positie van de uitsparing en de uitlijning tussen elk montagegat en de bijbehorende verzonken boring.
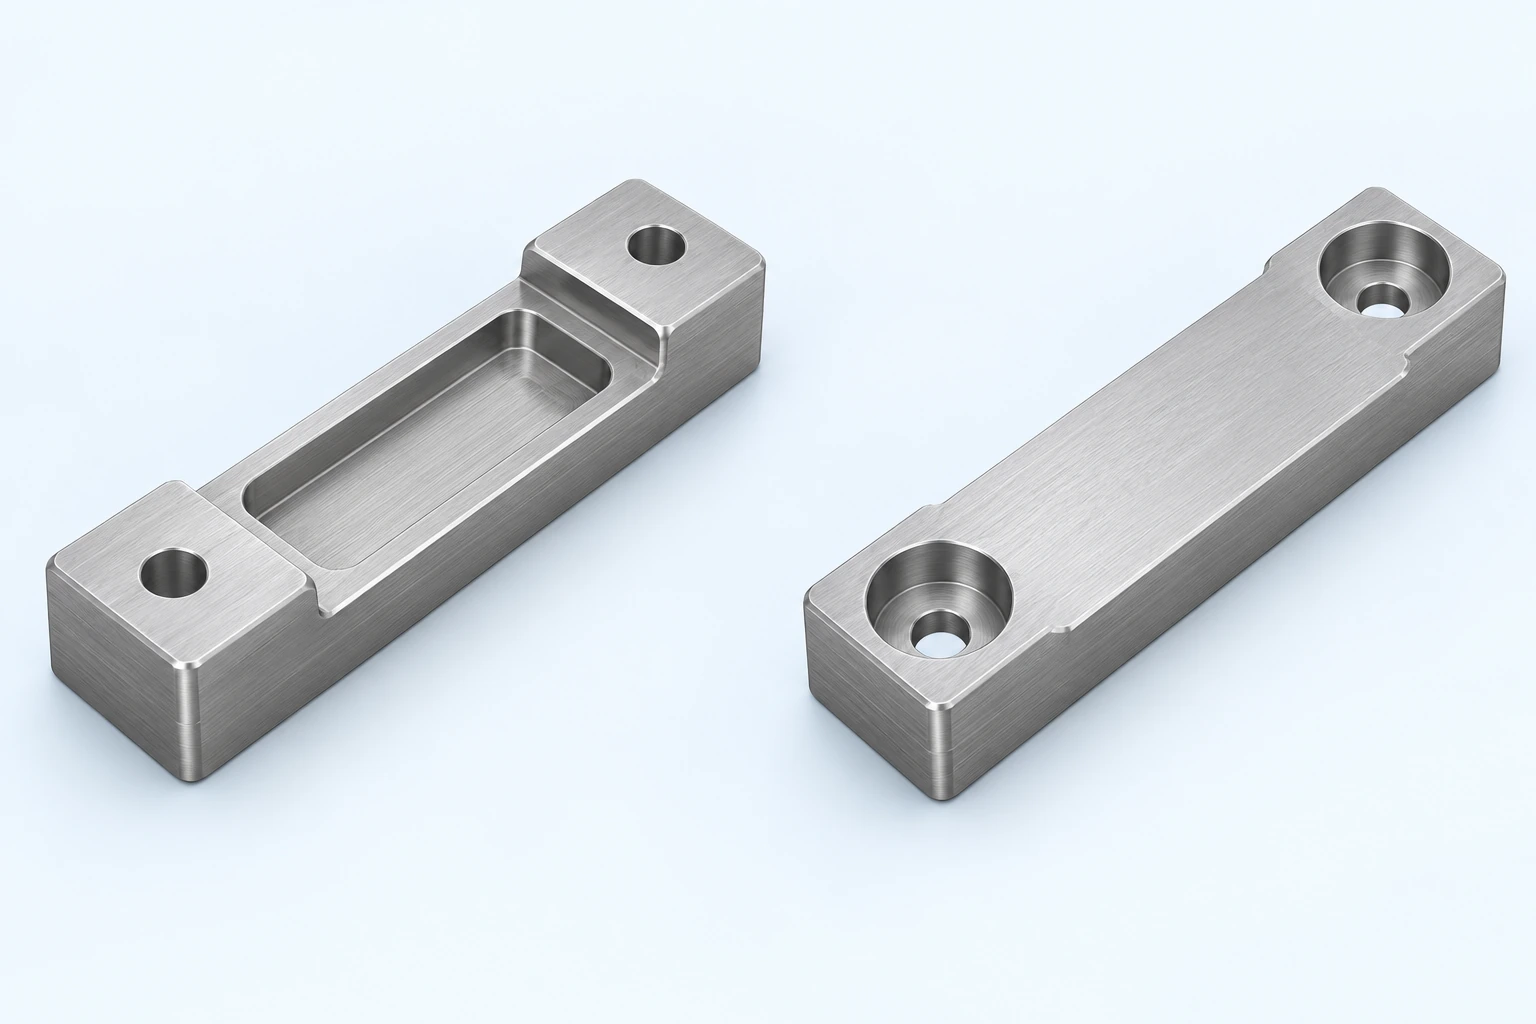
Eerste opspanning: maak de referentievlakken aan die nodig zijn na het omdraaien.
Begin met grondmateriaal dat een bruikbare greepband laat voor de eerste bankschroefopspanning. Richt de toekomstige onderzijde naar boven. Bewerk dat montagevlak, maak de daar toegankelijke verzonken boringen en doorgaande gaten, en stel de toegankelijke delen van de zijde en het uiteinde in die de volgende bewerking zullen positioneren. Het grondmateriaal en de gereedschapspaden moeten voldoende contactoppervlak laten voor de huidige opspanning totdat het verspanen in deze oriëntatie is voltooid.
Voordat het onderdeel wordt losgekoppeld, moet worden gecontroleerd of de nieuwe referentievlakken bruikbaar zijn en of de kenmerken aan de onderzijde volledig zijn afgewerkt. Een spaanrand aan een rand of een spaan die tijdens de volgende opspanning wordt ingeklemd, kan een anderszins logische overdracht ondoenlijk maken. Een referentievlaak hoeft niet cosmetisch gepolijst te zijn, maar moet wel voldoen aan de toepasselijke eis in de tekening en het beoogde contact mogelijk maken.
Tweede opspanning: positioneer het montagevlak en exposeer de bovenzijde.
Draai het werkstuk om naar steunen die contact maken met onbeschadigde gebieden van de afgewerkte onderzijde. Zorg voor vrije ruimte onder de verzonken boringen en verwijder de spijkers van de positioneringscontacten, zodat het onderdeel op de bedoelde steunpunten rust. Positioneer tegen de voorbewerkte zij- en uiteinde. De klemmen moeten de overgebleven robuuste zijgebieden vastgrijpen, terwijl de bovenste vlakken, de uitsparing en de gereedschapsaanloop toegankelijk blijven; gevormde klemmen zijn één optie indien standaardklemmen dit niet kunnen waarborgen.
Bewerk nu de bovenste vlakken en de centrale uitsparing, waarbij de gevestigde onderzijde als hoogterefentie wordt gebruikt. Hierdoor wordt de kritieke relatie tussen de montagevlak en de bovenzijde expliciet. De opspanning is ongeschikt indien het bewerken van de uitsparing materiaal verwijdert dat nodig is om de resterende bewerkingskrachten te weerstaan. De steunpunten moeten contact maken met massieve gebieden van de onderzijde die gedurende deze bewerking intact blijven. Dergelijke conflicten vereisen een gewijzigde volgorde of een andere opspaninrichting, niet alleen een andere werkoffset.
Wijs gereedschappen en inspectie toe aan specifieke kenmerken.
Gebruik het open gebied van de uitsparing, de hoekgeometrie en de diepte om ruw- en afwerkgereedschappen toe te wijzen. Een kleiner afwerkgereedschap kan mogelijk de hoeken bereiken die door het ruwgereedschap zijn achtergelaten, maar de houder moet nog steeds voldoende vrijheid hebben boven de uitsparing. De verzonken boringen zijn in de eerste opspanning bewerkt met de onderzijde naar boven gericht. De bewerkingsroute verkrijgt de vereiste aanlooprichting door die zijde naar de spindel te richten; extra uitsteeklengte van een conventioneel rechte gereedschap zou dezelfde toegang vanaf de tegenoverliggende zijde niet bieden.
De definitieve inspectie moet zich richten op de relaties binnen het afgewerkte onderdeel, niet alleen op afzonderlijke gereedschapsbanen en hun afmetingen. Controleer de hoogte van de bovenste vlakken ten opzichte van het montagevlak, de vereiste positie van de uitsparing en de relatie tussen montagegaten en verzonken boringen, gebruikmakend van de referenties op de tekening. Indien het eerste goedgekeurde onderdeel voldoet, dan is het waargenomen resultaat hiermee gevalideerd; herhaalde opname en gereedschapswisseling vereisen nog steeds de hieronder beschreven controlemaatregelen.
Een nuttige offerte maakt duidelijk welke onderdeelvereisten en welk voorgeschreven herbruikbaar gereedschap worden gevraagd. Lever de tekening, de materiaaltoestand, de aantallen en de relevante acceptatie-eisen mee; de CNC verspaning RFQ checklist dekt deze overdracht af. Voor deze beugel draait de waardevolle bespreking om de contactpunten en referentievlakken die beide bewerkingen betrouwbaar maken, en om welk opspanwerk herbruikt kan worden bij de volgende bestelling.
Handhaaf de opspanopstelling consistent ook na het eerste onderdeel.
Herhaalde productie introduceert wijzigingen die niet kunnen worden gedekt door een initiële acceptatiecontrole. Het laden van een nieuw grondstuk, het opnieuw monteren van de klemmen en het vervangen van een snijgereedschap zijn verschillende gebeurtenissen. Elk ervan kan een ander deel van de opspanning verstoren, dus een enkele instructie om “de offsetwaarden opnieuw te gebruiken” is ontoereikend.
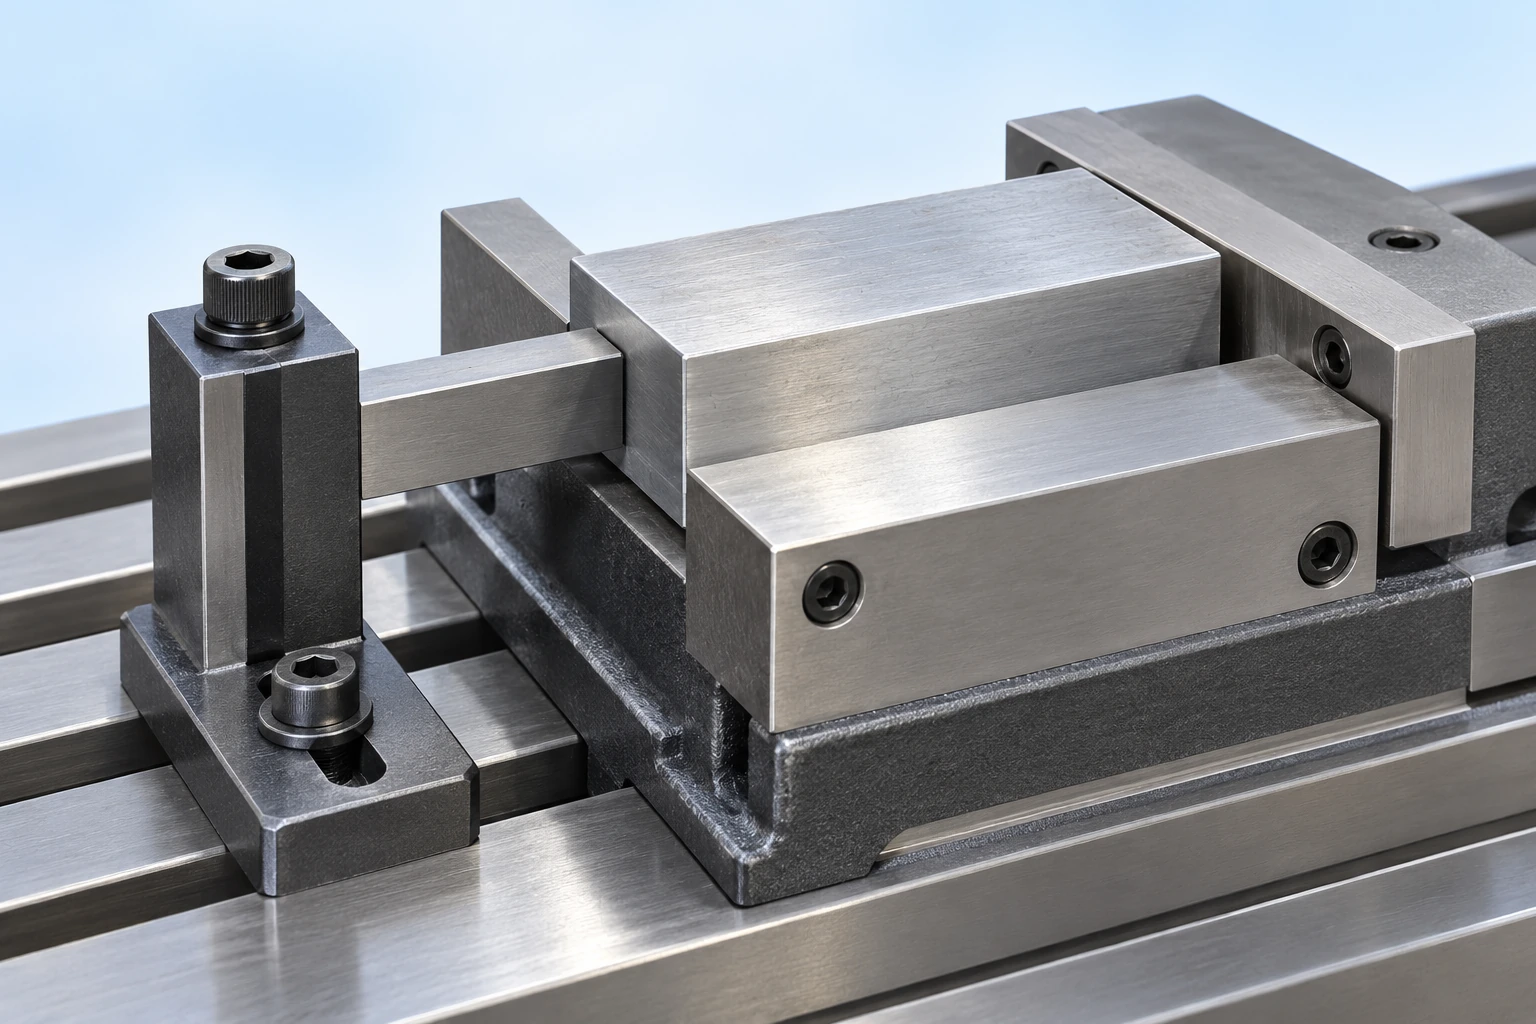
- Het laden van een ander grondstuk: maak de positioneringscontacten en de eindpositie herkenbaar en houd ze vrij. Het werkstuk moet vóór het begin van de bewerking aan de bedoelde referenties voldoen.
- Het opnieuw monteren van klemmen of een opspaninrichting: controleer opnieuw de positie in plaats van te veronderstellen dat de opgeslagen werkorigine nog geldig is. De opgeslagen opzetgegevens moeten de revisie van de klem of opspaninrichting en de referentiekenmerken waarop deze is gebaseerd, identificeren.
- Het vervangen van een gereedschap: controleer de grootheden die door die wijziging worden beïnvloed — zoals de totale lengte van de gereedschapsopbouw en de snijstraal — voordat u vertrouwt op de vorige offsetwaarden. Dezelfde catalogusgegevens van het gereedschap en dezelfde positie in de toren of magazijn garanderen geen identieke opgebouwde geometrie.
De richtlijnen voor gereedschapinstelling van Renishaw identificeren slijtage, beschadigde gereedschappen, onjuiste geometrie en vervuilde interfaces als afzonderlijke oorzaken van bewerkingsfouten. [13]
Meetpatronen kunnen het onderzoek leiden. Een verschuiving die meerdere kenmerken treft die door verschillende gereedschappen zijn gemaakt, duidt op controle van de positionering en werkoffsetwaarden; een geleidelijke verandering in een kenmerk dat door één gereedschap is bewerkt, duidt op controle van dat gereedschap en zijn snagedrag. Geen van beide patronen bewijst de oorzaak. Vergelijk de meetgegevens met de gereedschapsopbouw, de opname en de procesomstandigheden voordat u compensatie toepast.
Stel de inspectiefrequentie en de ingrijpgrenzen vast op basis van het risico van het onderdeel en de aangetoonde processtabiliteit. De procesbesturingsrichtlijnen van Renishaw maken gebruik van gedefinieerde compensatiegrenzen en alarmsignalen in plaats van onbeperkte offsetaanpassingen. Een gereedschapsoffset dient een begrepen, toegestane wijziging te corrigeren; hij mag geen beschadigde snijkant of een werkstuk dat in de opspaninrichting verschuift, verbergen. [14]
Veelgestelde vragen over gereedschap en werkstukopspanning
Moet een koper een specifiek merk snijgereedschap opgeven?
Meestal moet de tekening het vereiste resultaat vastleggen, waardoor de keuze van het gereedschap wordt overgelaten aan het productieplan. Een gevalideerd proces, een contractuele vereiste of een gecontroleerde kwalificatie kan het gebruik van een specifiek gereedschap vereisen. Maak deze beperking expliciet, in plaats van te veronderstellen dat een voorkeursmerk noodzakelijk is voor elk geschikt proces.
Wie is eigenaar van een opspaninrichting die afzonderlijk op de order is gefactureerd?
Een aparte gereedschapslijn lost geen kwesties op met betrekking tot eigendom, opslag, onderhoud of overdrachtsrechten. Dit zijn commerciële voorwaarden die met de leverancier moeten worden afgesproken. Onderzoek ook duidelijk of het geciteerde item een specifieke opspaninrichting is, vervangbare kaken, verbruiksgereedschap of engineeringwerk; dezelfde benaming kan verschillende leveringen omvatten.
Kan dezelfde opstelling worden hergebruikt voor een ander materiaal?
Soms blijven de geometrie en de positioneringsschema’s bruikbaar, maar kunnen de snijgereedschappen, belastingen, spaangedrag en toegestane contactmarkeringen wijzigen. Behandel het nieuwe materiaal en de nieuwe conditie als een proceswijziging die herbeoordeling vereist. Een ongewijzigd CAD-model is niet voldoende om de oude verspaningsopstelling goed te keuren.
Technische referenties
- Harvey Performance, The Anatomy of an End Mill — profielen van frezen, spoelruimte en lengte-definities.
- Sandvik Coromant, How to choose correct turning insert — geometrie van draaibechten en selectie op basis van toepassing.
- BIG DAISHOWA, CNC Tool Holders — spindelinterfaces, klemmechanismen en compatibiliteit van vastzettingsystemen.
- Sandvik Coromant, How to reduce vibration in milling — stijfheid van de assemblage en interacties tussen snijvoorwaarden.
- Carr Lane, Guide To Locating & Clamping Principles — positionering, ondersteuning, spaanafvoer en klemming.
- Jergens, 5-Axis Knowledge Center — Overview — modulaire opspanning en toegankelijkheid.
- Sandvik Coromant, Formulas and definitions for milling — METRIC, H79 — geprogrammeerde voedingsrelatie.
- Sandvik Coromant, Dry milling or with cutting fluid — onderbroken snijden en toepassingsafhankelijk gebruik van koelvloeistof.
- Autodesk Fusion, Simulation for manufacturing — omvang van verificatie en machineconfiguratie.
- Renishaw, Tool setting technology en Probing and tool measurement systems for machine tools — functies voor meting van gereedschap en werkstuk.
- BIG DAISHOWA, Hydraulic Tool Holders, Shrink Fit Tool Holders en Total Tooling System General Catalog, Vol. 10 — wisselmethode, compacte toegankelijkheid en mechanisch ontwerp van freeskoppen.
- REGO-FIX, ER System en ER Floating Chuck brochure, ER-montage-instructies — compatibele componenten en montage van spanhouder/veermof.
- Renishaw, Tool setters and broken tool detectors — controle van gereedschapsgeometrie, slijtage en beschadiging.
- Renishaw, IPC — Intelligent Process Control — compensatie op basis van metingen en gedefinieerde ingrijpgrenzen.



