In questa pagina
CNC tooling and workholding form the connection between a machine’s motion and the finished part. Cutting tools remove material; tool holders connect them to the machine; workholding locates, supports and restrains the workpiece. A suitable cutter can still produce a poor result if its holder is too bulky to reach the feature, the part moves under load, or chips prevent it from seating correctly.
La scelta pratica è quindi una configurazione completa. Questa guida spiega come valutare tale configurazione, confrontare i principali metodi di fissaggio e correlare le condizioni di taglio con l’accessibilità e l’ispezione. È rivolta agli ingegneri e agli addetti agli acquisti che discutono un percorso produttivo proposto, nonché a chi desidera comprendere perché la stessa macchina richieda utensili diversi per parti differenti.
Cosa rientra in un sistema di CNC tooling?
Il termine «tooling» può indicare esclusivamente gli utensili da taglio oppure un insieme più ampio di attrezzature produttive. Nella richiesta di offerta, chiedere esplicitamente quali elementi il termine comprende. Una placchetta sostituibile, un utensile speciale realizzato su disegno, una coppia di ganasce fresate e un dispositivo di fissaggio dedicato rappresentano acquisti distinti, con implicazioni diverse riguardo alla sostituzione e al riutilizzo.
Analizzare le connessioni nell’ordine seguente: mandrino o torretta della macchina, portautensile, spigolo di taglio, pezzo in lavorazione, dispositivo di fissaggio e tavola della macchina o mandrino di lavoro. Ogni connessione deve garantire l’adattamento richiesto, l’accessibilità e la resistenza alle forze di taglio. La misurazione stabilisce quindi se le caratteristiche ottenute rispettano il disegno. Né un utensile costoso né una specifica di precisione della macchina definiscono da sole le prestazioni dell’intera catena.
Partire dalla caratteristica geometrica e dall’operazione di taglio
Una tasca, un foro passante e un diametro esterno tornito richiedono azioni di taglio differenti. Nella fresatura convenzionale ruota l’utensile; nel tornio convenzionale ruota il pezzo contro un utensile fissato sulla torretta. Le macchine dotate di utensili attivi possono combinare operazioni diverse, ma ogni singolo utensile deve comunque essere adatto al tipo di taglio richiesto. La nostra spiegazione di come funziona la fresatura CNC approfondisce in dettaglio il moto di fresatura.
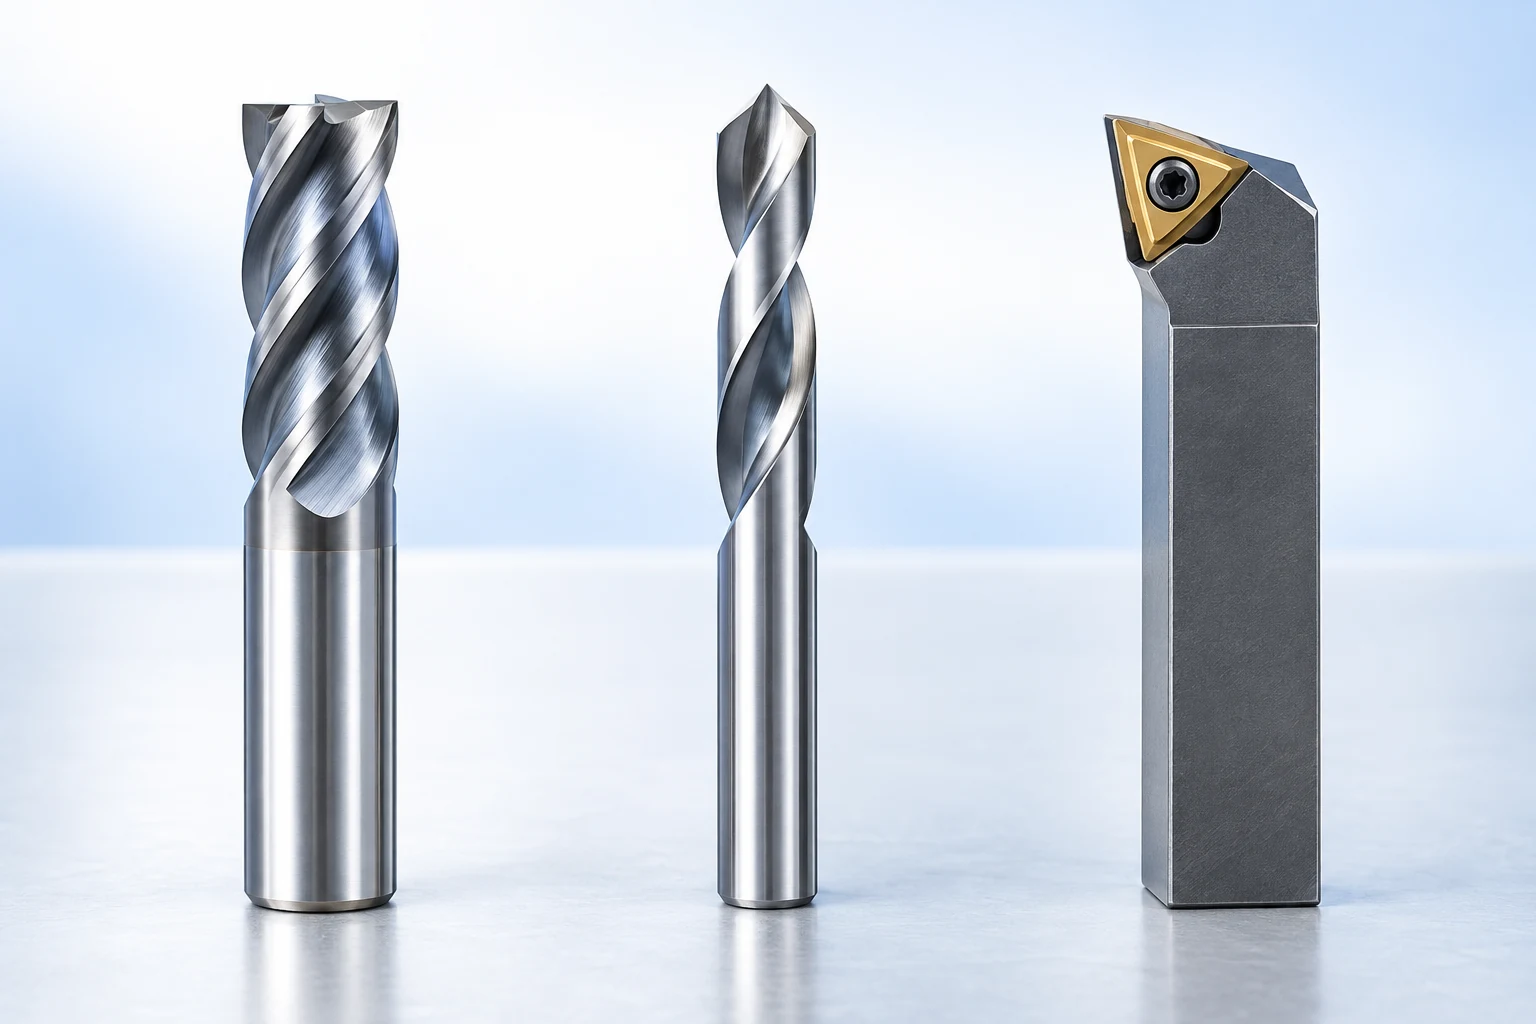
Per la fresatura, distinguere il profilo di estremità, il diametro di taglio, la disposizione delle scanalature e la lunghezza utile di taglio. Un profilo a punta quadrata e una punta sferica producono geometrie di contatto diverse. Le scanalature forniscono inoltre spazio per i trucioli, quindi l’aggiunta di spigoli di taglio non costituisce automaticamente un miglioramento. The Anatomy of an End Mill di Harvey Performance spiega queste caratteristiche distinte. [1]
La designazione del materiale e la sua condizione rientrano in questa decisione. La semplice indicazione «acciaio» non è sufficiente per stabilire se una fresa o una placchetta siano adatte. L’operazione da eseguire, la lega impiegata e la durezza o lo stato di trattamento termico influenzano le indicazioni strumentali applicabili. Per una placchetta per tornitura, forma, grado di materiale, rompitruciolo e raggio di raccordo del tagliente devono operare in sinergia; non si deve presupporre che una geometria per finitura sia idonea a un taglio pesante interrotto solo perché si inserisce correttamente nel portautensile. [2]
Un utile confronto iniziale è rappresentato da una tasca ampia con un piccolo raccordo interno. Una fresa più grande potrebbe rimuovere efficacemente il materiale libero, mentre uno strumento più piccolo è necessario per rifinire il raccordo. Selezionare lo strumento più piccolo per ogni passata risolve il problema di accessibilità a scapito di un percorso di sgrossatura meno efficiente. Selezionare esclusivamente lo strumento più grande lascia incompleto il raccordo. È per questo motivo che l’elenco utensili deve specificare la funzione di ciascuna fresa, anziché limitarsi a elencarne i diametri.
La profondità introduce un ulteriore vincolo. Lo strumento deve raggiungere la superficie richiesta senza che la parte non tagliente dello stelo entri in contatto con una parete adiacente. Aumentare la lunghezza complessiva non garantisce automaticamente tale libertà di movimento. Valutare la porzione attiva di taglio e qualsiasi collo svasato rispetto alla geometria della lavorazione durante l’intero avvicinamento e ritiro, compreso il materiale residuo presente prima della fase di finitura.
Verificare il portautensile, la lunghezza d’accesso e l’interfaccia con la macchina
Il portautensile svolge due compiti distinti: collegarsi alla macchina e serrare l’utensile da taglio. CAT, BT e HSK indicano famiglie di interfacce sul lato macchina; mandrini a pinza, idraulici, a contrazione termica e meccanici per fresatura descrivono diversi sistemi di serraggio degli utensili. Una corrispondenza del solo diametro dello stelo non garantisce la compatibilità. L’interfaccia del mandrino, gli elementi di fissaggio (ove previsti), lo stelo dell’utensile e i limiti di assemblaggio devono conformarsi alle specifiche pertinenti della macchina e del portautensile. [3]
Scegliere l’insieme di fissaggio in base ai requisiti di accesso alla caratteristica. La fresa potrebbe raggiungere il fondo di una tasca mentre il portautensile urterebbe il suo bordo. Allungare la fresa può creare lo spazio necessario, ma modifica anche la rigidità dell’insieme e il suo comportamento vibratorio. Le linee guida per la fresatura di Sandvik Coromant privilegiano insiemi corti e rigidi e considerano macchina, dispositivo di fissaggio e pezzo come possibili cause di vibrazioni. [4]
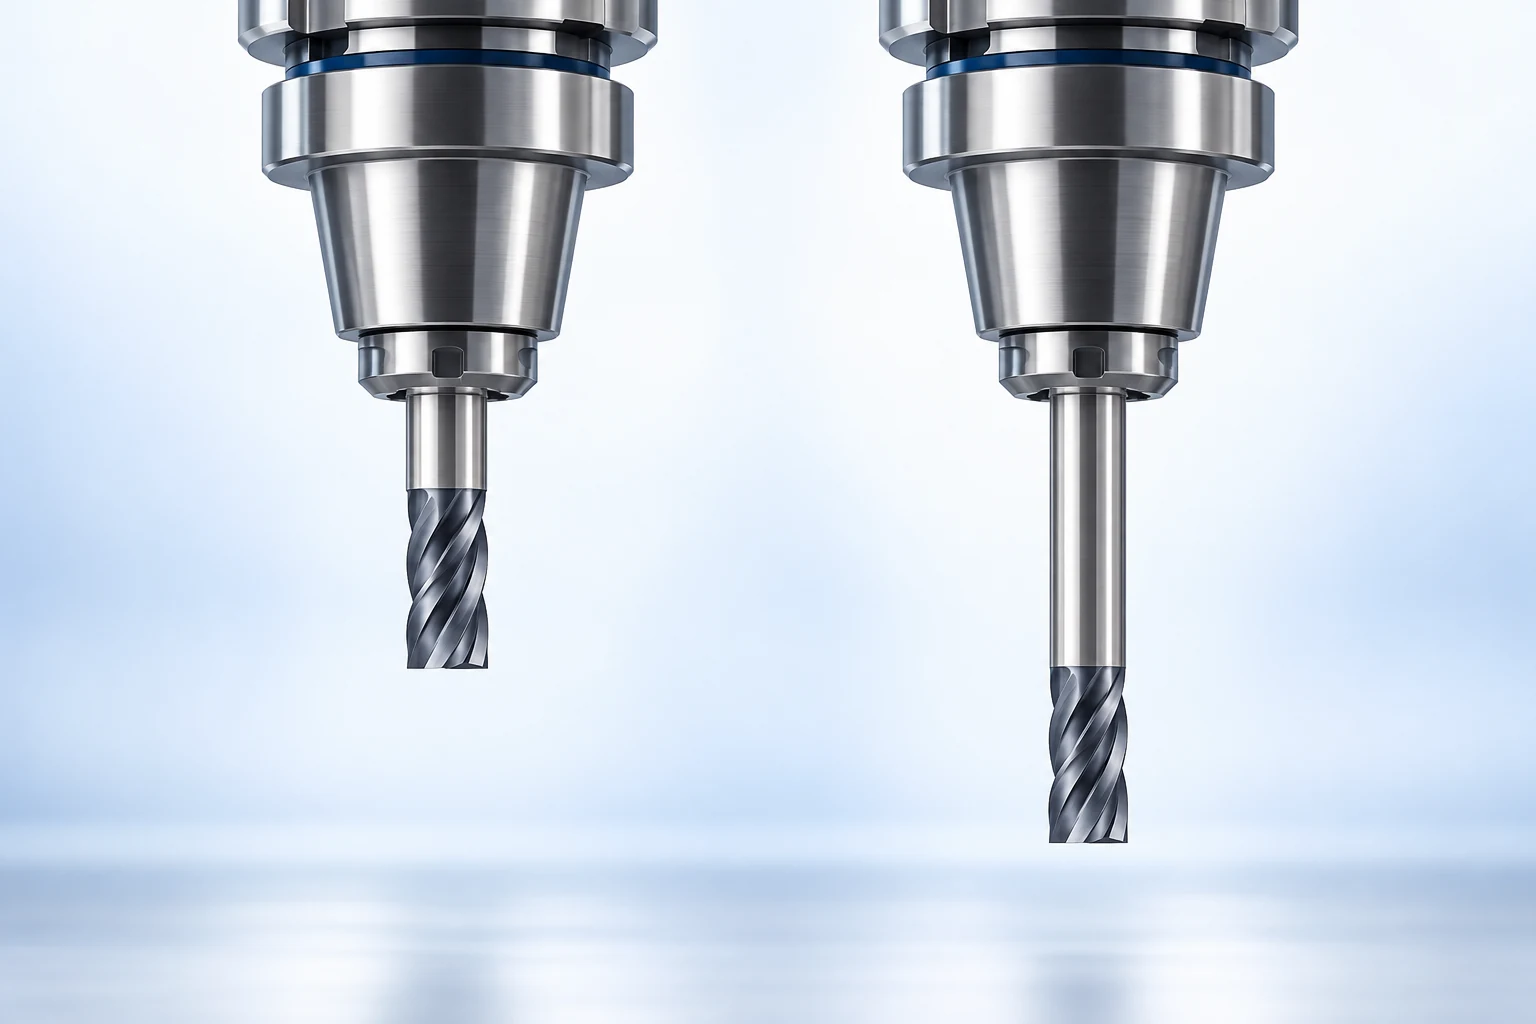
Non confondere la lunghezza totale con la lunghezza di taglio. Un collo svasato può garantire lo spazio libero rispetto alla parete al di sotto del portautensile, senza aggiungere spigoli attivi di taglio. Verificare quale sezione dell’utensile entra effettivamente in contatto con il pezzo. L’intera geometria dell’insieme deve essere rappresentata nella pianificazione della lavorazione. [1]
L’escursione radiale (runout) e l’equilibratura rispondono a domande diverse. L’escursione radiale riguarda il modo in cui l’utensile ruota rispetto al suo asse ideale; l’equilibratura riguarda la distribuzione di massa durante la rotazione. Una sola indicazione di equilibratura non dimostra un’escursione radiale accettabile degli spigoli di taglio. La scelta deve inoltre tenere conto dei requisiti di serraggio e della compatibilità con i canali di raffreddamento. Corsa della macchina, caratteristiche del mandrino e limiti di cambio utensile rimangono verifiche distinte, trattate nella nostra CNC guida per centri di lavoro.
Scegliere un sistema di serraggio in base al vincolo effettivo.
Diverse famiglie di portautensili risolvono problemi pratici differenti. Utilizzare i vincoli pratici riportati di seguito per restringere la scelta. Il prodotto selezionato deve comunque presentare l’interfaccia corretta, la compatibilità del gambo e i limiti operativi adeguati. [11]
- Morsa a pinze: diverse pinze compatibili consentono di serrare gambi di utensili diversi. Accertarsi che la gamma di pinze e l’insieme siano coerenti, e prevedere lo spazio libero necessario per il dado di serraggio.
- Portautensile idraulico: i cambi utensile con chiave evitano l’uso di una stazione di riscaldamento. Le dimensioni disponibili del gambo, eventuali esigenze di manicotti e l’ingombro complessivo del portautensile continuano a limitare la scelta.
- Portautensile a contrazione termica: un design snello può migliorare l’accesso in prossimità di una parete. Richiede un gambo utensile compatibile, attrezzatura per il riscaldamento e una procedura di cambio utensile adeguata.
- Morsa meccanica per fresatura: valutare la capacità di serraggio della morsa scelta, la compatibilità con gli utensili e lo spazio libero del corpo rispetto all’operazione di fresatura. Il semplice nome della famiglia non garantisce la sua idoneità per una lavorazione impegnativa.
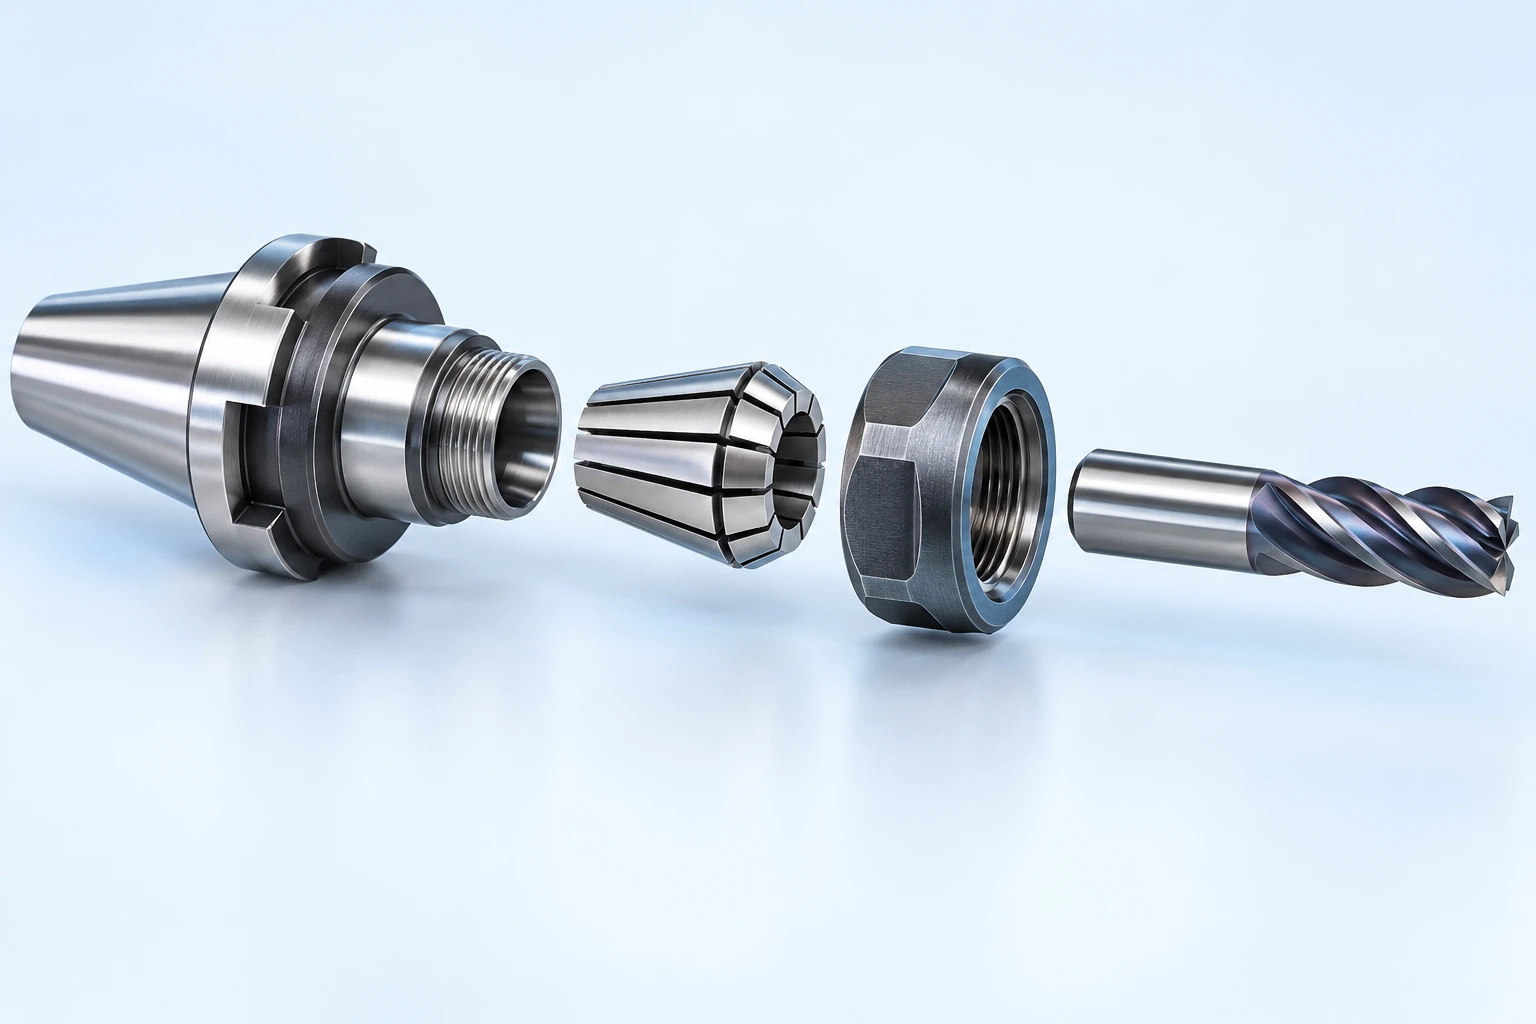
Una pinza a mandrino illustra perché i piccoli componenti sono fondamentali. La pinza, il dado di ritenzione e la punta dell’utensile formano un’unità abbinata; una singola pinza non copre l’intero intervallo di diametri del sistema di portautensili. Le istruzioni per il montaggio delle unità ER di REGO-FIX prevedono di inserire la pinza nel dado prima di avvitare quest’ultimo sul portautensili. Seguire le istruzioni specifiche del sistema per il montaggio, l’inserimento e il serraggio, anziché sostituirle con una procedura familiare proveniente da un altro tipo di portautensili. [12]
La domanda relativa all’approvvigionamento è se il portautensili proposto risolva la condizione limitante. Un’unità snella può essere vantaggiosa accanto a una parete alta; cambi rapidi di utensile possono avere maggiore rilevanza su un lavoro soggetto a frequenti modifiche. Nessuno di questi vantaggi garantisce che l’unità soddisfi i requisiti di finitura e di tolleranza dimensionale del pezzo senza verifica.
Posizionamento, supporto e serraggio separati
Un elemento di posizionamento stabilisce la posizione. Un supporto sopporta il carico. Un dispositivo di serraggio mantiene il pezzo in sede contro i contatti previsti. Serrare un dispositivo di serraggio non corregge in modo affidabile la presenza di trucioli sotto una superficie di posizionamento né una superficie grezza irregolare utilizzata come riferimento.
Per un semplice componente prismatico, il concetto di posizionamento 3-2-1 utilizza tre contatti primari, due contatti secondari e un contatto di estremità per definirne la posizione. Si tratta di un principio progettuale, non di un obbligo di installare sei perni separati su ogni dispositivo di fissaggio. Contatti ridondanti o contrastanti possono impedire un’adesione costante. La guida di Carr Lane su posizionamento e serraggio sottolinea inoltre la necessità di spazio per l’espulsione dei trucioli e di indirizzare la forza di serraggio verso zone adeguatamente supportate. [5]
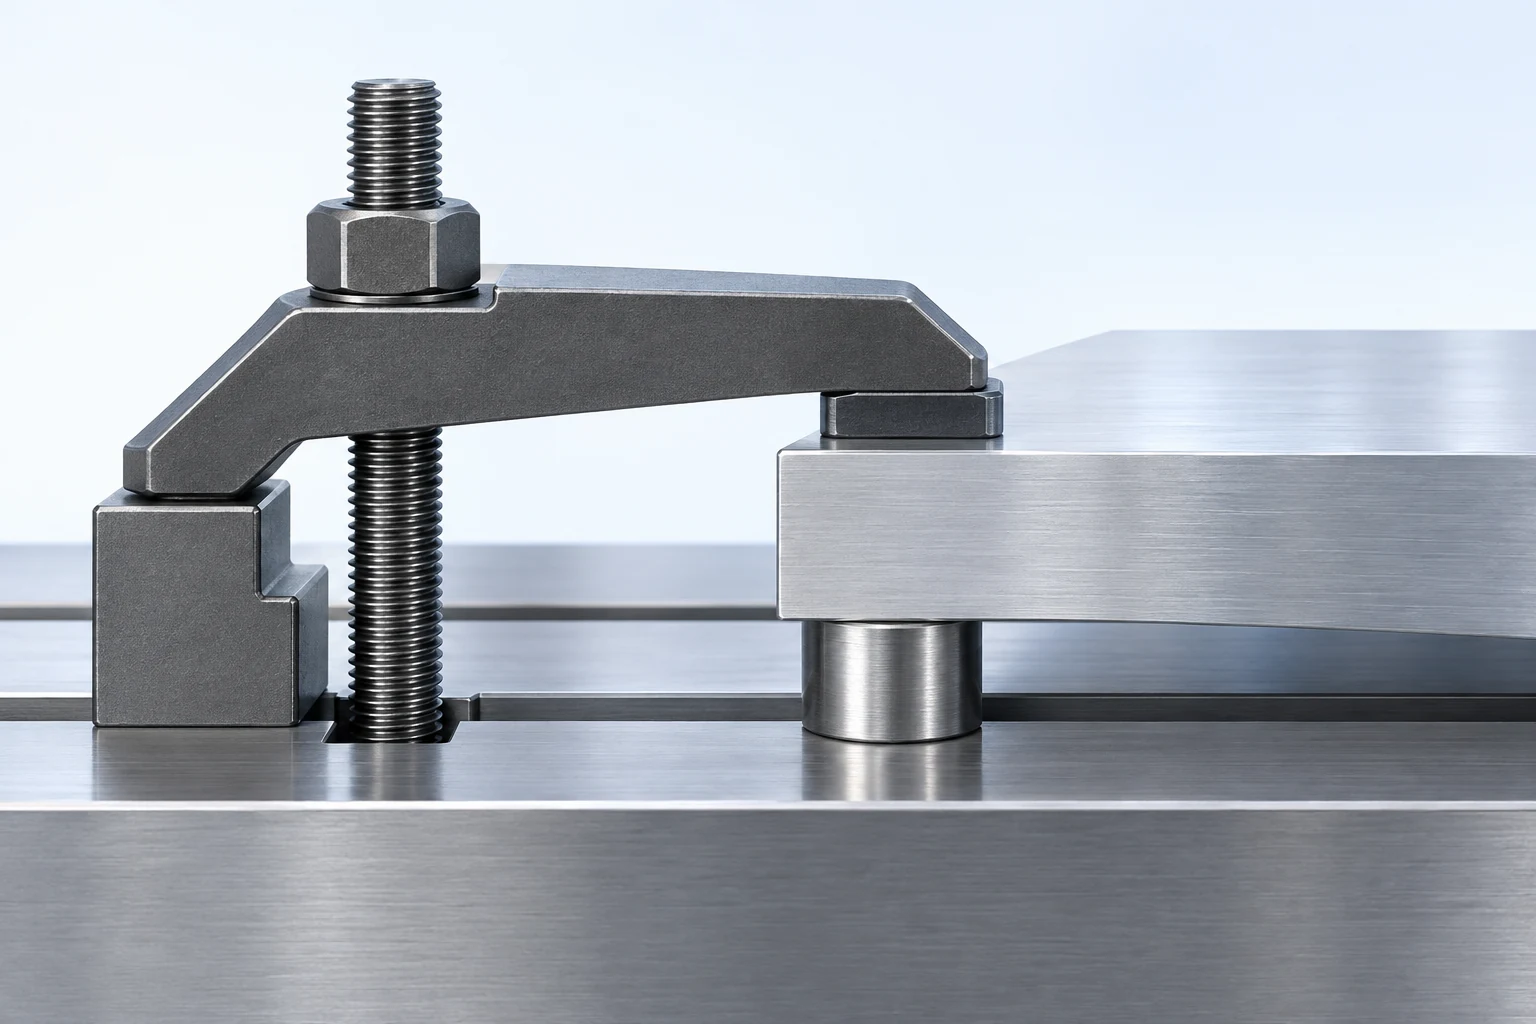
Si consideri una staffa dotata di una piastra di fissaggio spessa e di una anima sottile. Tenere la piastra e premere sull’anima rappresentano situazioni meccaniche diverse, anche se si utilizza lo stesso dispositivo di serraggio. Il piano di processo deve tenere conto dell’effettiva area di contatto, della direzione della forza e dei segni ammessi. Una superficie estetica o una zona di tenuta potrebbero richiedere una posizione di contatto diversa rispetto a una superficie grezza non lavorata.
Anche il posizionamento deve avere una relazione con i riferimenti indicati nel disegno. Un bordo grezzo comodo può risultare utile per un’operazione iniziale, ma il piano deve chiarire come le caratteristiche finite verranno infine controllate rispetto ai riferimenti richiesti.
Confrontare il fissaggio in base al pezzo e al lavoro ripetuto
Il metodo di fissaggio migliore è quello che garantisce un contatto utilizzabile, l’accesso per la lavorazione e una procedura di caricamento pratica per il lavoro. Una fixture dedicata non è automaticamente giustificata per un pezzo unico; una morsa universale non è automaticamente economica per una forma scomoda da ripetere.
| Sistema di fissaggio del pezzo | Applicazione utile | Quando riconsiderarlo |
|---|---|---|
| Morsa con ganasce standard | Materiale prismático con facce di presa accessibili | Presenza insufficiente di superficie utile per la presa o ganasce che ostruiscono la successiva caratteristica |
| Mandrino o pinza | Lavorazione rotazionale con diametro di presa adeguato | Incastro troppo corto o parete sottile che si deforma sotto la presa scelta |
| Fixture di localizzazione dedicata | Parti complesse da ripetere o trasferimento controllato dei riferimenti | Domanda di ripetizione insufficiente o modifiche frequenti alle caratteristiche di localizzazione |
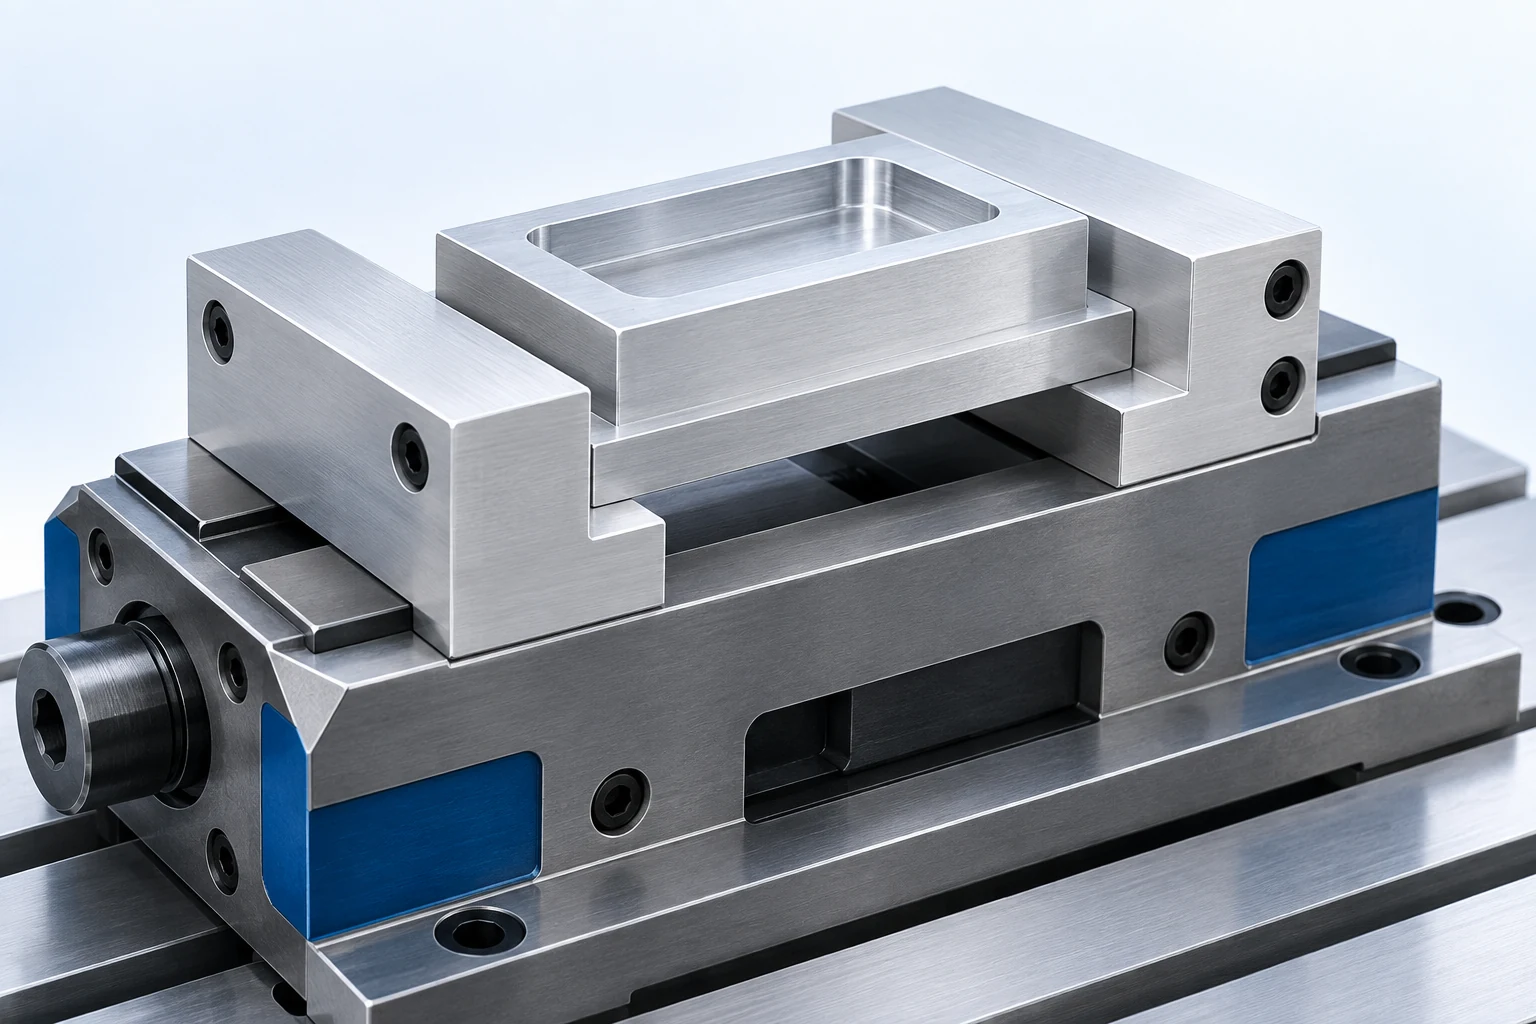
Le ganasce morbide sono utili perché la loro forma di contatto può essere fresata per adattarsi al pezzo, non perché la parola «morbide» garantisca una superficie priva di segni. I loro contatti sagomati possono garantire una localizzazione ripetibile di un pezzo sagomato o parzialmente finito. Rivalutarle quando una revisione non corrisponde più alla cavità della ganascia o le superfici finite non tollerano quel tipo di contatto. I contatti proposti devono comunque evitare aree critiche per la tenuta o esteticamente rilevanti. Analogamente, un pezzo rotondo non appartiene automaticamente a una pinza: il suo diametro disponibile per la presa, la lunghezza non supportata e la rigidezza della parete possono rendere un altro sistema di fissaggio più pratico.
Un pallet o un’interfaccia a punto zero supporta il montaggio ripetuto di una fixture o di un sistema di fissaggio. Questa interfaccia a rapido scambio agisce tra gli insiemi; non sostituisce il meccanismo che trattiene il pezzo. La guida modulare per il fissaggio di Jergens illustra questa distinzione tra montaggio e accesso al pezzo. Valutare entrambi i livelli nel confronto di un impianto su pallet. [6]
Per ordini ripetuti, documentare la revisione della fixture, le superfici di localizzazione e i contatti sostituibili insieme alla revisione del pezzo. Una modifica del disegno che sposta un foro potrebbe lasciare la fixture ancora utilizzabile; una che elimina una superficie di presa potrebbe non farlo. La domanda economica è quanto lavoro di setup riutilizzabile sopravvive al lotto successivo, piuttosto che se la fixture possa fisicamente essere conservata.
Calcolare quanto deve risparmiare l’attrezzatura riutilizzabile
Supponiamo che un dispositivo di fissaggio costi un ulteriore $240 e consenta di risparmiare 3 minuti per ogni pezzo accettato rispetto a un metodo esistente. Valutare tale tempo a un costo ipotizzato di $80 all’ora, mantenendo invariati tutti gli altri costi e il rendimento. Il risparmio ammonta a 3 ÷ 60 × $80 = $4 per pezzo; il costo aggiuntivo del dispositivo di fissaggio viene recuperato dopo $240 ÷ $4 = 60 pezzi.
Per 20 pezzi, il risparmio di tempo è soltanto di $80. Per 100 pezzi, ammonta a $400, lasciando un utile netto di $160 dopo aver coperto il costo aggiuntivo del dispositivo di fissaggio. Un confronto reale deve includere anche la progettazione del dispositivo, la sua verifica, la manutenzione e qualsiasi differenza nei costi legati a scarti o ritrattamenti. Un ciclo di caricamento rapido è vantaggioso soltanto se produce ripetutamente pezzi accettabili.
Trattare velocità di taglio, avanzamento e rigidità come scelte interconnesse
I dati di taglio forniti dai produttori di utensili costituiscono un punto di partenza per un materiale e un’operazione definiti. L’applicazione di tali dati richiede la reale immersione dell’utensile, la sua sporgenza, le prestazioni effettive della macchina e la configurazione di fissaggio. Una raccomandazione sulla velocità di taglio non garantisce che una parete sottile o una presa marginale possano sopportare lo sforzo derivante dal taglio.
Per la fresatura, la relazione tra l’avanzamento programmato è:
Velocità di avanzamento (mm/min) = avanzamento per dente (mm/dente) × velocità del mandrino (giri/min) × numero di denti attivi di taglio. [7]
Consideriamo un utensile ipotetico a quattro denti con una velocità di mandrino di 6,000 rpm e un avanzamento di 0.04 mm per dente. L’avanzamento corrispondente è 0.04 × 6,000 × 4 = 960 mm/min. Se la velocità del mandrino viene ridotta a 3,000 rpm, mantenendo costante l’avanzamento programmato a 960 mm/min, l’avanzamento programmato per dente diventa 0.08 mm. Raddoppia.
Questi valori illustrano la relazione, non rappresentano impostazioni raccomandate. Lo spessore effettivo del truciolo dipende anche dall’immersione e dalla geometria dell’utensile. L’esempio chiarisce perché l’indicazione «ridurre la velocità del mandrino» è incompleta: altre condizioni potrebbero variare in senso sfavorevole. Analogamente, ridurre eccessivamente l’avanzamento può causare attrito anziché risolvere un problema di vibrazioni. Analizzare sempre l’intero sistema di fissaggio, l’immersione dell’utensile e il supporto del pezzo prima di considerare una singola regolazione come rimedio universale. [4]
Fornire un percorso per i trucioli e il fluido appropriato
La selezione degli utensili comprende anche ciò che accade al materiale una volta trasformato in truciolo. Una tasca circondata da elementi del dispositivo di fissaggio presenta un percorso di uscita diverso rispetto a un bordo libero. Identificare i punti in cui i trucioli possono rimanere intrappolati, essere ritagliati o depositarsi sui contatti di posizionamento durante il caricamento. La collocazione delle ugelli deve essere valutata con il portautensile e le morse effettivamente presenti.
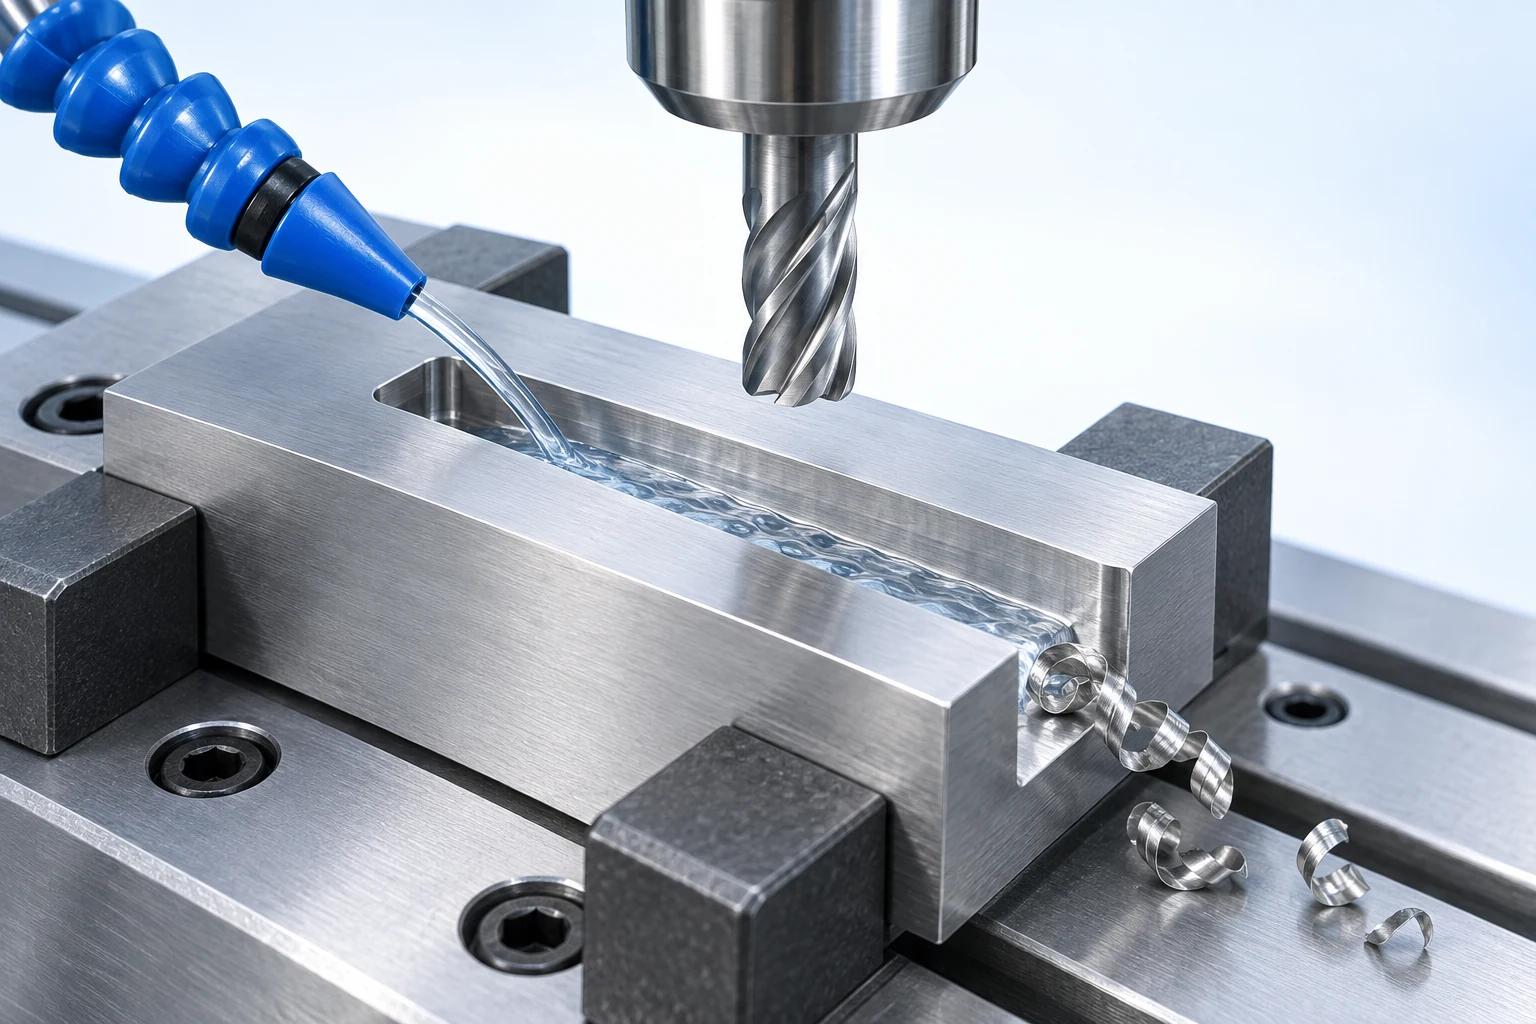
Maggiore quantità di refrigerante non è una soluzione universale. Nella fresatura interrotta, il ciclo termico è determinante e una strategia di taglio bagnato inadeguata può contribuire alla formazione di fessurazioni termiche. Altre applicazioni, relative a materiali e finiture, traggono vantaggio dalla lubrificazione, dal raffreddamento o da un migliorato smaltimento dei trucioli. Seguire le indicazioni specifiche per l’utensile, il materiale e l’operazione scelti, quindi verificare che il flusso del fluido raggiunga effettivamente la zona di lavoro. Sandvik Coromant analizza queste condizioni contrastanti in Fresatura a secco o con fluido di taglio. [8]
L’allestimento deve rendere pratiche la pulizia e la risistemazione tra un pezzo e l’altro. Un problema di controllo dei trucioli può trasformarsi in un problema di posizionamento al caricamento successivo, anche quando il ciclo di taglio del pezzo precedente è apparso normale.
Pianificare l’accesso durante l’intera sequenza di lavorazione
L’allestimento deve funzionare anche dopo che il materiale grezzo è stato asportato, non solo quando il billetto iniziale è serrato. L’abbattimento può rimuovere la superficie destinata a un successivo serraggio. La finitura di una parete esterna può esporre le ganasce al percorso utensile successivo. Le caratteristiche sul retro del pezzo possono richiedere un secondo allestimento, anche quando la maggior parte del pezzo è accessibile dall’alto.
CAM verifica deve utilizzare l’effettivo insieme utensile, il materiale grezzo e la geometria del dispositivo di fissaggio, includendo il movimento della macchina laddove il software lo supporti. Autodesk distingue la simulazione del percorso utensile dalla verifica che coinvolge la cinematica e la configurazione della macchina. L’assenza di morsetti o un modello inaccurato del portautensile lasciano lacune nel controllo. [9]
Un modello privo di collisioni non dimostra la reale tenuta meccanica, la stabilità di taglio né l’accuratezza finale. Risponde esclusivamente a una domanda di tipo geometrico e cinematico entro i limiti del modello. Il processo richiede comunque uno schema di posizionamento valido e un metodo per mantenere le relazioni richieste tra diversi allestimenti. La nostra guida alla selezione del processo di lavorazione collega tali operazioni ad altri passaggi produttivi.
Misurare l’utensile, posizionare il pezzo e verificare il risultato
L’impostazione utensile stabilisce grandezze quali la lunghezza dell’utensile e il suo raggio o diametro; sistemi adeguati possono inoltre rilevare la rottura dell’utensile. La palpazione del pezzo consente di definirne la posizione e di misurare caratteristiche selezionate. Queste funzioni svolgono scopi diversi, come descritto nelle referenze Renishaw su impostazione utensile e palpazione. [10]
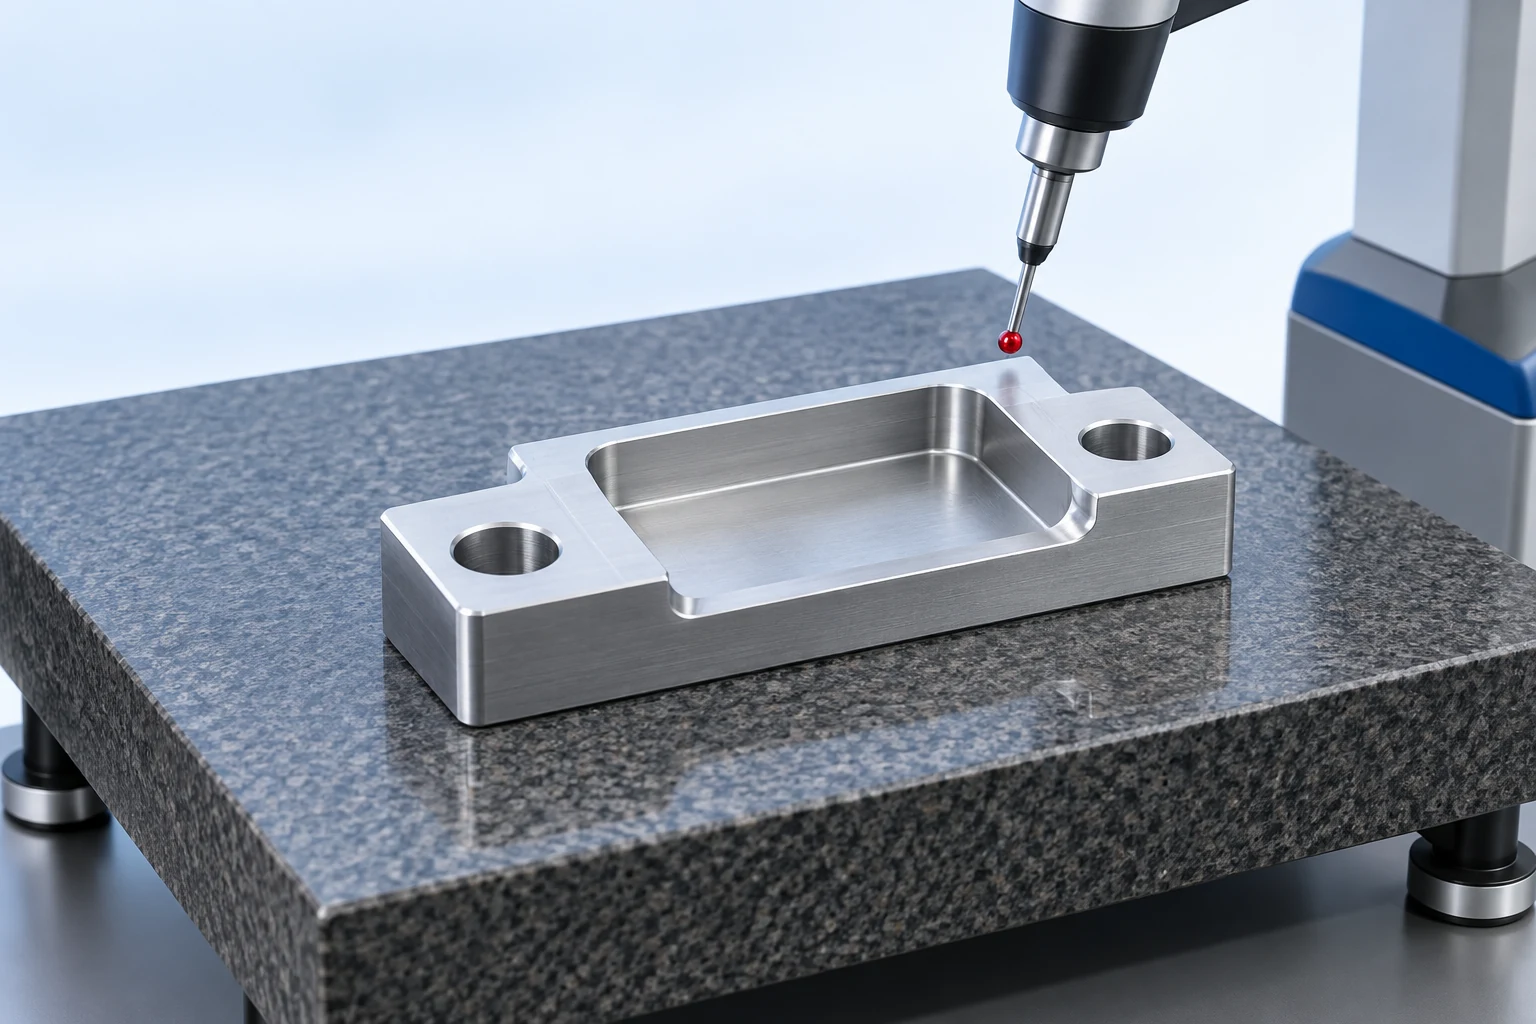
Un corretto offset utensile non garantisce che il pezzo sia correttamente posizionato, e un’origine di lavoro rilevata tramite sonda non dimostra che rimanga saldamente in sede durante la lavorazione. L’accettazione deve verificare le dimensioni, le relazioni geometriche e i requisiti superficiali indicati sul disegno, utilizzando un piano di misurazione adeguato.
Per un componente flessibile, considerare lo stato in cui viene misurato. Una parete o una base mantenuta piana durante la lavorazione potrebbe deformarsi dopo il rilascio. Qualora il disegno richieda la verifica in condizione non vincolata, le misure effettuate esclusivamente mentre il pezzo è serrato potrebbero non rilevare il risultato pertinente. Viceversa, una condizione di vincolo esplicitamente specificata deve essere rispettata. La condizione di misurazione deve figurare nel piano, insieme alla caratteristica da controllare.
Esempio: pianificare un supporto a gradini come un unico ciclo di lavorazione
Si consideri un ipotetico supporto rettangolare con una tasca centrale sulla faccia superiore, due rilievi alle estremità e due fori di fissaggio controfilettati dalla faccia inferiore. Si assuma che la faccia inferiore finita costituisca il riferimento primario di montaggio, mentre un lato e un’estremità forniscano i restanti riferimenti di posizionamento. Le relazioni critiche includono l’altezza dei rilievi superiori rispetto alla faccia inferiore, la posizione della tasca e l’allineamento tra ciascun foro di fissaggio e il relativo controfiletto.
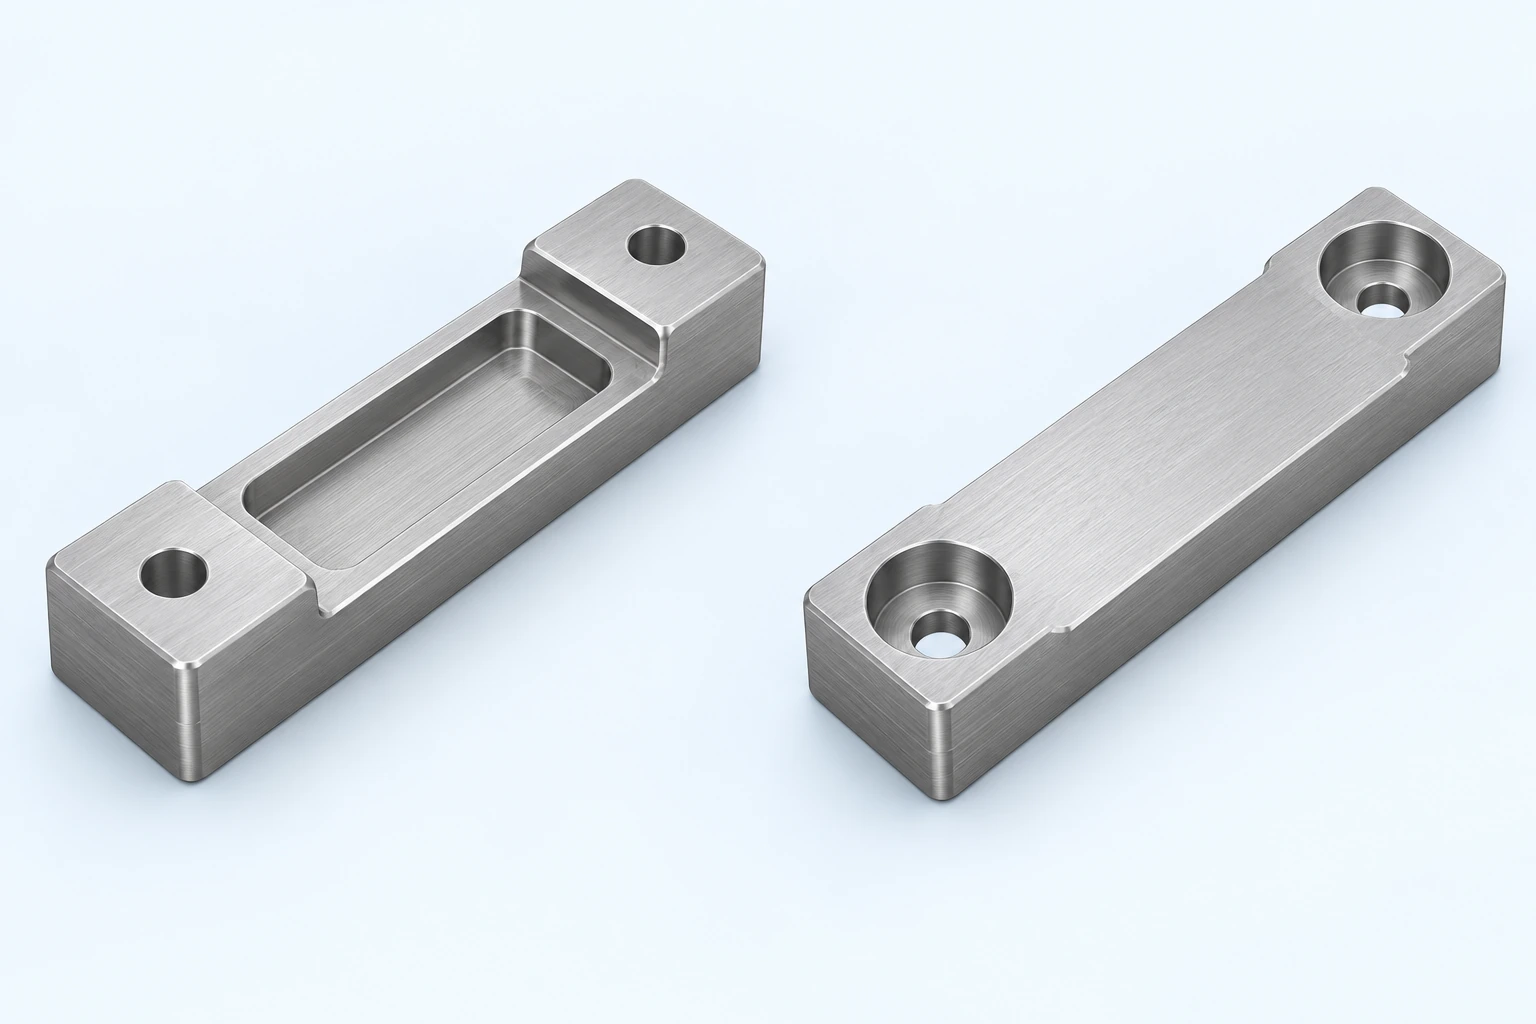
Primo montaggio: creare i riferimenti necessari dopo il ribaltamento
Iniziare con un grezzo che lasci una fascia di presa utilizzabile per il primo montaggio nella morsa. Orientare verso l’alto la futura faccia inferiore. Fresare tale superficie di montaggio, realizzare i controfiletti e i fori passanti accessibili, e definire le porzioni accessibili del lato e dell’estremità che serviranno come riferimenti per la successiva operazione. Il grezzo e i percorsi utensile devono garantire un contatto sufficiente per la presa attuale fino al completamento della lavorazione in questa orientazione.
Prima di rilasciare il pezzo, verificare che le nuove superfici di riferimento siano utilizzabili e che le caratteristiche sulla faccia inferiore siano completate. Un bavo su un bordo o un truciolo intrappolato durante il caricamento successivo possono compromettere un trasferimento altrimenti ben concepito. Una faccia di riferimento non deve necessariamente essere lucidata esteticamente, ma deve soddisfare il requisito applicabile riportato sul disegno e garantire il contatto previsto.
Secondo montaggio: posizionare la faccia di montaggio e rendere accessibile la faccia superiore
Capovolgere il pezzo su supporti che entrano in contatto con le aree integre del lato inferiore finito. Prevedere uno spazio di riserva sotto i controalesi e rimuovere le bave dai punti di localizzazione, in modo che il pezzo poggia sui supporti previsti. Effettuare la localizzazione contro il lato e il bordo già preparati. Le ganasce devono stringere le restanti zone robuste del lato, lasciando accessibili i rilievi superiori, la tasca e l’accesso dell’utensile; l’uso di ganasce sagomate è una possibile soluzione qualora quelle standard non siano in grado di soddisfare tale esigenza.
A questo punto, completare i rilievi superiori e la tasca centrale utilizzando il lato inferiore già lavorato come riferimento per l’altezza. Ciò rende esplicita la relazione critica tra la faccia di montaggio e la geometria superiore. Questo montaggio non è idoneo se la lavorazione della tasca rimuove materiale necessario a resistere alle successive operazioni di taglio. I suoi supporti devono entrare in contatto con zone solide del lato inferiore che rimangono intatte durante tutta questa operazione. Tali conflitti richiedono una modifica della sequenza o della fixture, non semplicemente un diverso offset di lavoro.
Assegnare utensili e ispezioni a caratteristiche specifiche
Utilizzare l’area aperta della tasca, la sua geometria d’angolo e la profondità per assegnare gli utensili di sgrossatura e finitura. Un utensile più piccolo per la finitura potrebbe raggiungere gli angoli lasciati dall’utensile di sgrossatura, ma il suo portautensile deve comunque disporre di spazio libero sopra la tasca. I controalesi sono stati realizzati con il lato inferiore rivolto verso l’alto nel primo montaggio. Il percorso ottiene la direzione di avvicinamento richiesta orientando tale faccia verso il mandrino; un’eccessiva sporgenza di un utensile diritto convenzionale non garantirebbe lo stesso accesso provenendo dalla faccia opposta.
L’ispezione finale deve verificare le relazioni geometriche del pezzo finito, non solo le singole dimensioni associate ai percorsi utensile. Controllare l’altezza dei rilievi superiori rispetto alla faccia di montaggio, la posizione richiesta della tasca e la relazione tra fori di montaggio e controalesi, utilizzando i riferimenti indicati sul disegno. Se il primo pezzo accettato risulta conforme, ciò convalida il risultato osservato; tuttavia, anche nei successivi caricamenti e sostituzioni utensile occorre applicare i controlli descritti di seguito.
Una quotazione efficace distingue chiaramente i requisiti del pezzo e la strumentazione riutilizzabile proposta. Fornire il disegno, lo stato del materiale, le quantità e le esigenze di accettazione rilevanti; la CNC machining RFQ checklist copre tale passaggio. Per questa staffa, la discussione più utile riguarda quali contatti e superfici di riferimento garantiscono l’affidabilità di entrambe le operazioni, e quali parti della fixture possono essere riutilizzate nell’ordine successivo.
Mantenere costante il montaggio anche oltre il primo pezzo
La produzione ripetuta introduce variazioni che un controllo iniziale di accettazione non può coprire. Il caricamento di un nuovo grezzo, la reinstallazione delle ganasce e la sostituzione di un utensile sono eventi distinti. Ciascuno di essi può alterare una parte diversa dell’allestimento, pertanto un’unica istruzione del tipo «riutilizzare gli offset» è insufficiente.
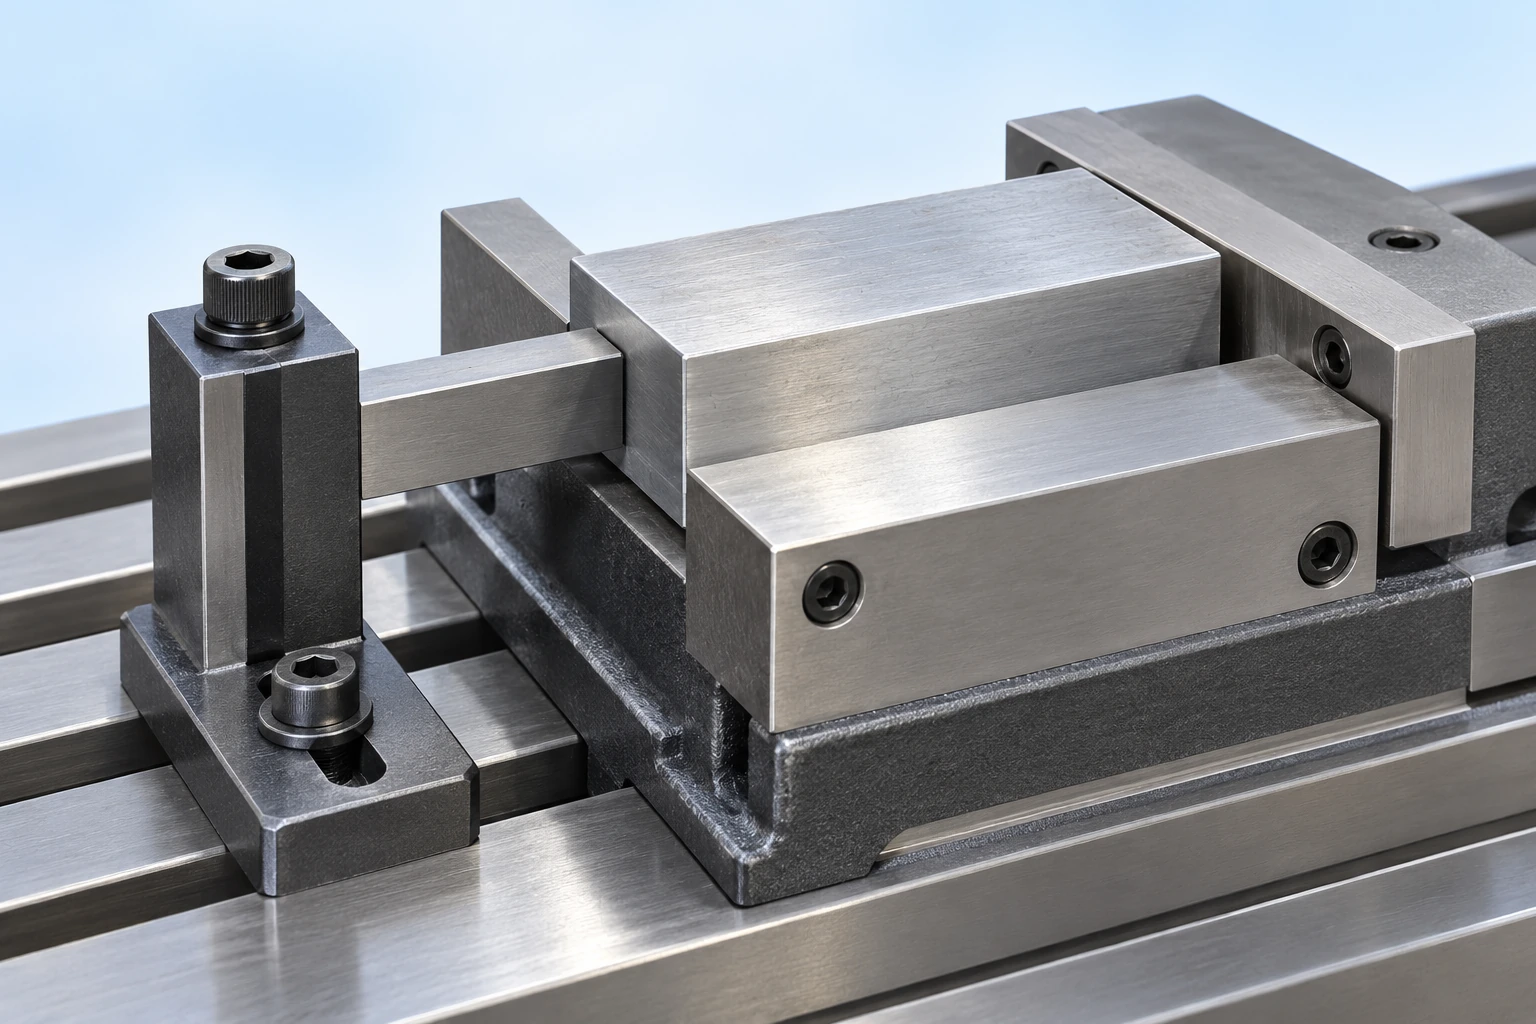
- Caricamento di un altro grezzo: rendere identificabili i contatti di posizionamento e la posizione del finecorsa, mantenendoli liberi da ostruzioni. Il pezzo deve essere correttamente allineato rispetto ai riferimenti previsti prima dell’inizio della lavorazione.
- Reinstallazione di ganasce o di un dispositivo di fissaggio: verificare nuovamente la posizione anziché assumere che l’origine di lavoro salvata rimanga valida. Il record di allestimento memorizzato deve indicare la versione delle ganasce o del dispositivo di fissaggio e le caratteristiche di riferimento utilizzate.
- Sostituzione di un utensile: verificare le grandezze influenzate da tale modifica — ad esempio la lunghezza complessiva assemblata e il raggio di taglio — prima di fare affidamento sugli offset precedenti. Lo stesso utensile catalogato, posizionato nello stesso alloggiamento della torretta o del magazzino, non garantisce un’identica geometria assemblata.
Le linee guida di Renishaw per la regolazione utensili identificano l’usura, gli utensili danneggiati, la geometria errata e le interfacce contaminate come cause distinte di errore di lavorazione. [13]
I modelli di misurazione possono orientare l’indagine. Uno spostamento che interessa diverse caratteristiche realizzate con utensili diversi suggerisce di verificare il posizionamento e gli offset del pezzo; un cambiamento graduale di una caratteristica realizzata da un singolo utensile suggerisce di verificare quell’utensile e il suo comportamento di taglio. Nessuno dei due modelli dimostra la causa. Confrontare le misure con l’utensile assemblato, il suo inserimento e le condizioni di processo prima di applicare una compensazione.
Definire la frequenza degli ispezioni e i limiti di intervento in base al rischio del componente e alla stabilità dimostrata del processo. Le linee guida di Renishaw per il controllo di processo prevedono limiti di compensazione definiti e allarmi, anziché modifiche illimitate degli offset. Un offset utensile deve correggere una variazione compresa e ammissibile; non deve mascherare un tagliente danneggiato o un pezzo che si muove nel dispositivo di fissaggio. [14]
Domande frequenti su utensili e dispositivi di fissaggio
Un acquirente dovrebbe specificare un determinato marchio di utensili da taglio?
Di norma il disegno dovrebbe definire il risultato richiesto, lasciando la scelta degli utensili al piano di produzione. Un processo validato, un requisito contrattuale o una qualifica controllata possono richiedere un utensile specifico. Tale vincolo va esplicitato chiaramente, anziché presupporre che un marchio preferito sia necessario per ogni processo adeguato.
Chi possiede un dispositivo di fissaggio fatturato separatamente su un ordine?
Una voce separata per gli utensili non definisce la proprietà, lo stoccaggio, la manutenzione o i diritti di trasferimento. Si tratta di termini commerciali da concordare con il fornitore. Inoltre, chiarire se l’articolo quotato è un dispositivo di fissaggio dedicato, mascelle sostituibili, utensili da taglio a consumo o lavoro ingegneristico; la stessa denominazione può indicare consegne diverse.
Lo stesso setup può essere riutilizzato per un altro materiale?
A volte la geometria e lo schema di posizionamento rimangono utili, ma gli utensili da taglio, i carichi, il comportamento dei trucioli e i segni di contatto ammessi possono cambiare. Trattare il nuovo materiale e le nuove condizioni come una modifica del processo che richiede una revisione. Un modello CAD invariato non è sufficiente per approvare il vecchio setup di lavorazione.
Riferimenti tecnici
- Harvey Performance, The Anatomy of an End Mill — profili degli utensili, spazio tra le flautature e definizioni di lunghezza.
- Sandvik Coromant, How to choose correct turning insert — geometria delle placchette e selezione in base all’applicazione.
- BIG DAISHOWA, CNC Tool Holders — interfacce mandrino, sistemi di serraggio e compatibilità di ritenzione.
- Sandvik Coromant, How to reduce vibration in milling — rigidezza dell’assemblaggio e interazioni con le condizioni di taglio.
- Carr Lane, Guide To Locating & Clamping Principles — localizzazione, supporto, evacuazione dei trucioli e serraggio.
- Jergens, 5-Axis Knowledge Center — Overview — dispositivi di fissaggio modulari e accessibilità.
- Sandvik Coromant, Formulas and definitions for milling — METRIC, H79 — relazione tra avanzamento programmato e avanzamento effettivo.
- Sandvik Coromant, Dry milling or with cutting fluid — taglio interrotto e utilizzo del fluido refrigerante dipendente dall’applicazione.
- Autodesk Fusion, Simulation for manufacturing — ambito della verifica e configurazione della macchina.
- Renishaw, Tool setting technology e Probing and tool measurement systems for machine tools — funzioni di misurazione utensili e pezzi.
- BIG DAISHOWA, Hydraulic Tool Holders, Shrink Fit Tool Holders e Total Tooling System General Catalog, Vol. 10 — metodi di cambio utensile, accesso ridotto e progettazione meccanica dei morsetti per fresatura.
- REGO-FIX, ER System e ER Floating Chuck brochure, istruzioni di montaggio ER — componenti compatibili e assemblaggio pinza/dado.
- Renishaw, Tool setters and broken tool detectors — controllo della geometria, dell’usura e dei danni agli utensili.
- Renishaw, IPC — Intelligent Process Control — compensazione basata su misurazioni e limiti di intervento definiti.



