In questa pagina
L’alluminio è spesso il punto di partenza pratico per una carcassa o una staffa fresata leggera. Gli acciai inossidabili austenitici come 304 e 316 diventano opzioni più idonee quando l’ambiente operativo richiede il loro comportamento corrosivo o quando la rigidezza in uno spazio fisso è più importante della massa. Anche il compromesso produttivo è diverso: l’alluminio può aderire al tagliente e intrappolare i trucioli, mentre l’acciaio inossidabile austenitico introduce significative sfide legate all’indurimento per deformazione e all’usura degli utensili.
Scegli tra qualità (grades) e condizioni specifiche, non tra due semplici denominazioni di materiale. Un ciclo di lavorazione facile è utile solo se il pezzo finito soddisfa i requisiti di carico, esposizione, montaggio e finitura superficiale.
Inizia con la lega, la condizione e la forma di fornitura (stock form)
«Alluminio» potrebbe indicare barre di 6061 trattate termicamente, lamiera ricotta o una fusione ad alto contenuto di silicio. «Acciaio inossidabile» potrebbe indicare 304, 303 a facile lavorazione o una lega indurente per precipitazione. Si tratta di lavorazioni fresatura diverse. Questo confronto si concentra sull’alluminio 6061 laminato e sull’acciaio inossidabile austenitico comune, utilizzando 316L/4404 per la tabella delle proprietà di riferimento.
Per 6061, T6 indica il trattamento termico di solubilizzazione e l’invecchiamento artificiale; T6511 identifica inoltre lo scarico di tensioni mediante stiramento per i prodotti estrusi pertinenti. La forma di fornitura (stock form) è determinante: un valore riferito a una lastra non deve diventare un requisito di accettazione per un prodotto in barra non correlato. Hydro osserva inoltre che i trucioli derivanti dalla tornitura e dalla foratura di T6/T6511 possono essere difficili da spezzare. L’alluminio non produce automaticamente trucioli corti e facilmente gestibili. [1]
Confronta separatamente peso, rigidezza e dilatazione termica
Questi valori di riferimento pubblicati illustrano l’ordine di grandezza delle differenze. I dati relativi a 6061 sono indicativi e provengono da thyssenkrupp; i dati sull’acciaio inossidabile descrivono l’acciaio Outokumpu Supra 316L/4404. Non si tratta di valori garantiti di resistenza né di sostituti della specifica del materiale fornito. [2] [3]
| Proprietà e condizione | Alluminio 6061 | Acciaio inossidabile 316L/4404 |
|---|---|---|
| Densità, circa 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| Modulo di Young, valore di riferimento | 70 GPa | 200 GPa a 20°C |
| Dilatazione termica media, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
Per un volume di materiale finito ipotizzato di 100 cm³, la massa = densità × volume fornisce circa 270 g in 6061 e 800 g in 316L, prima di rivestimenti o componenti hardware. Si tratta di un confronto a geometria identica. Una ridisegnazione modifica il volume e quindi il risultato.
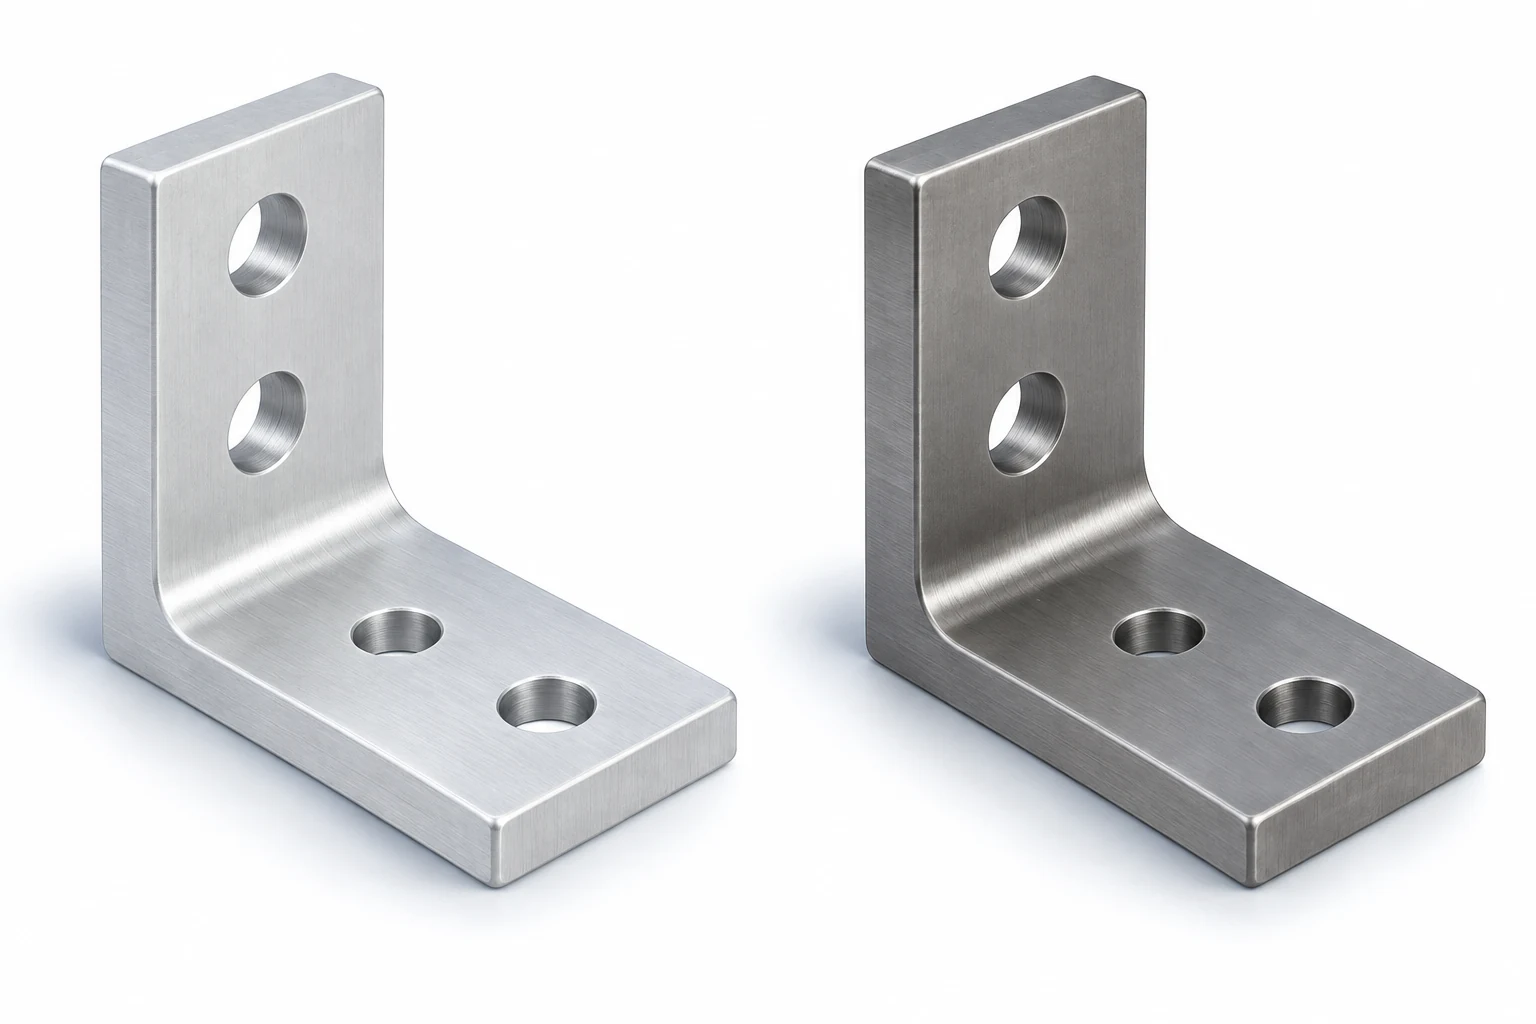
Il modulo di Young descrive la rigidità elastica; la resistenza a snervamento riguarda l’insorgenza della deformazione permanente. Con la stessa geometria e lo stesso carico nel campo elastico, il materiale con modulo più elevato resiste meglio alla deformazione. Un trattamento termico dell’alluminio con resistenza superiore non risolve necessariamente il problema di una staffa eccessivamente flessibile. Viceversa, una ridisegnazione in alluminio con sezione più profonda può raggiungere la rigidità richiesta con minore massa.
L’espansione termica è un’altra questione indipendente. Un foro in alluminio che avvolge un albero in acciaio inossidabile non si dilata allo stesso ritmo del componente abbinato. Valutare il gioco nella gamma di temperature operative, anziché verificare soltanto se il campione a temperatura ambiente si assembla correttamente. La guida ai materiali e al progetto collega la scelta del materiale a questi requisiti di assemblaggio.
Perché le difficoltà di lavorazione differiscono
Alluminio: adesione, evacuazione dei trucioli e sezioni sottili
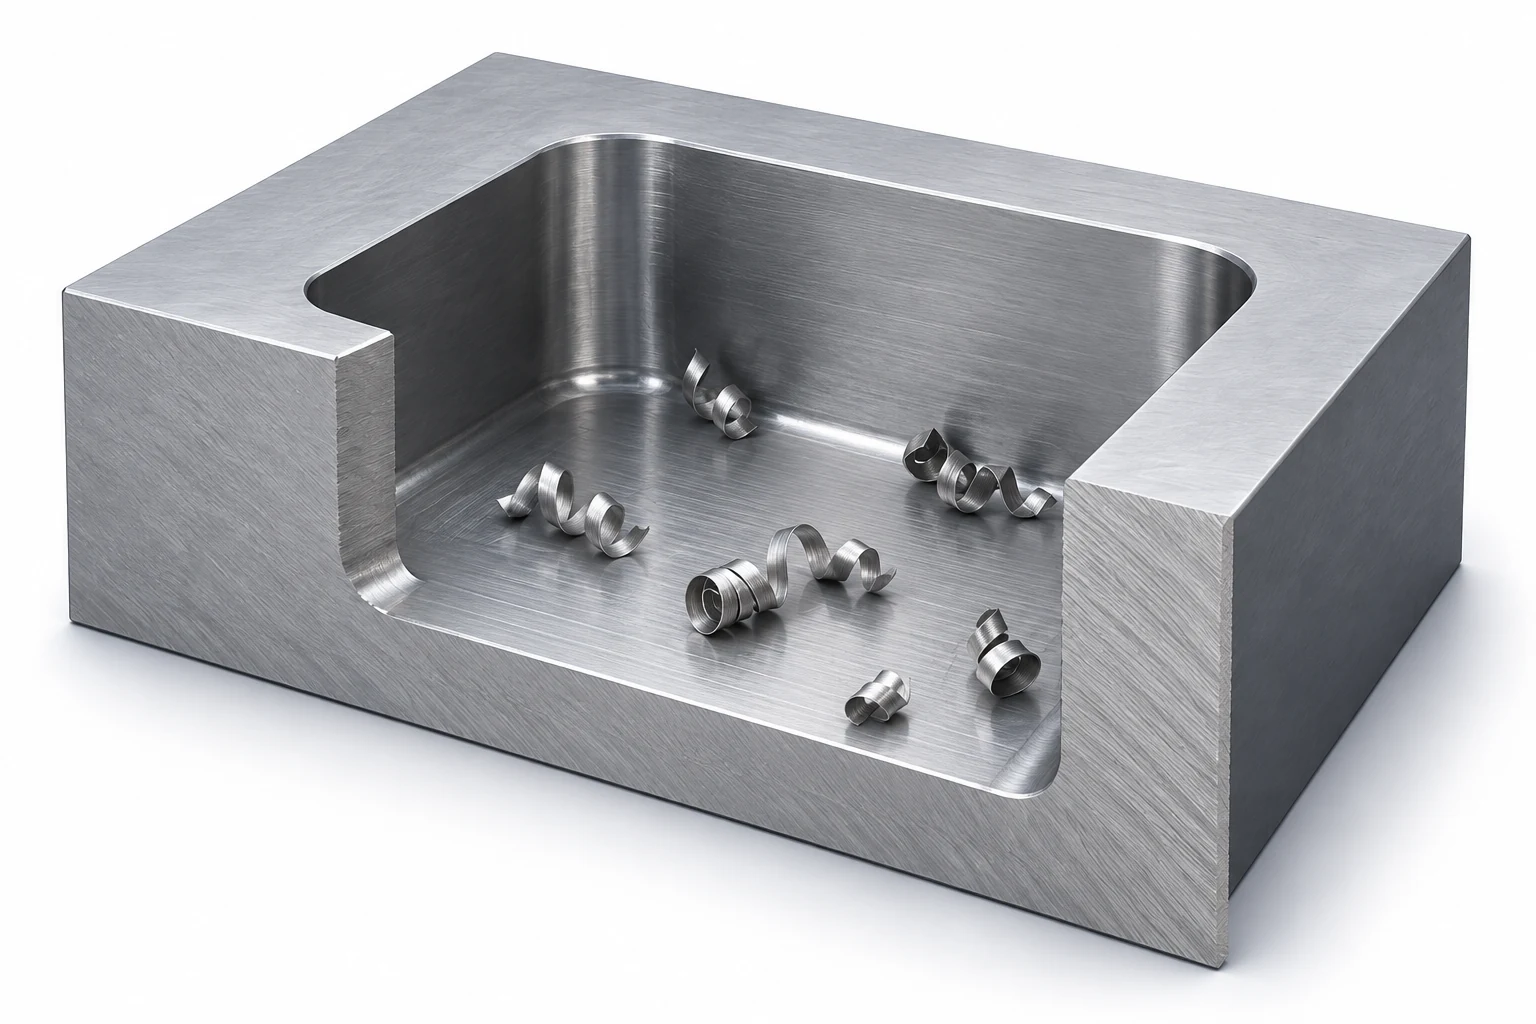
L’alluminio può aderire al tagliente, generando un bordo di accumulo che perturba la lavorazione e la superficie. Le linee guida di Sandvik per la fresatura dell’alluminio sottolineano la necessità di una geometria di taglio adeguata e di un’efficace evacuazione dei trucioli; i trucioli intrappolati possono danneggiare la superficie se tagliati nuovamente. Una tasca profonda o una scanalatura stretta possono quindi risultare problematiche anche in una lega altrimenti facilmente lavorabile. [4]
La verifica pratica è specifica per ogni caratteristica: i trucioli possono uscire dalla cavità? Lo utensile può raggiungere la zona senza eccessivo sbalzo? La parete residua è adeguatamente supportata? Una bassa densità non rende rigida una parete sottile. Per un componente con numerose tasche, nello studio delle deformazioni vanno inoltre considerati lo stato del grezzo, il sistema di fissaggio e la sequenza di lavorazione dallo sgrossatura alla finitura.
Acciaio inossidabile austenitico: incrudimento e usura del tagliente
304- e 316-famiglie di acciai induriscono deformandosi durante la lavorazione. Trucioli tenaci, adesione e una superficie indurita possono contribuire all’usura a intaglio e a una finitura scadente. Ridurre semplicemente l’avanzamento fino a far strisciare l’utensile non è una soluzione affidabile: il taglio successivo potrebbe incontrare la zona indurita per deformazione. È fondamentale utilizzare utensili affilati e adeguati, nonché un montaggio rigido. [5]
La strategia di refrigerazione deve essere adeguata all’operazione e all’utensile. Ad esempio, Sandvik distingue la fresatura a sbavatura in asciutto, utilizzata per limitare le fessurazioni termiche, dalle operazioni di finitura che traggono vantaggio dal fluido da taglio. «Usare più refrigerante» non è una ricetta universale per la lavorazione degli acciai inossidabili. [4] Inoltre, una raccomandazione relativa ad avanzamento e velocità di taglio per acciaio inossidabile non deve essere copiata invariata per l’alluminio.
Quale materiale è adatto al componente?
| Requisiti del componente | Direzione candidata | Cosa potrebbe modificare la decisione? |
|---|---|---|
| Alloggiamento o staffa mobile con limite di massa rigoroso | Iniziare con una lega di alluminio e un trattamento termico adeguati | Deformazione, carichi sui fissaggi, usura ed esposizione in servizio |
| Supporto con ingombro fisso e requisito elevato di rigidità | Confrontare l’acciaio inossidabile con una riprogettazione in alluminio | Massa ammissibile, geometria della sezione e flessibilità dei giunti |
| Componente esposto a fluidi di processo o a lavaggi ripetuti | Valutare una qualità di acciaio inossidabile rispetto ai prodotti chimici effettivi | Concentrazione, temperatura, interstizi e ciclo di pulizia |
| Componente in alluminio assemblato con hardware in acciaio inossidabile in ambiente umido | Esaminare l’intero giunto prima di scegliere uno dei due materiali | Contatto galvanico, isolamento, drenaggio e finitura protettiva |
| Il disegno specifica già un materiale obbligatorio | Quotare materiale conforme disponibile a magazzino | Un’alternativa approvata dal progetto, non una sostituzione informale |
L’acciaio inossidabile non è immune alla corrosione. Outokumpu identifica ambienti in cui cloruri, calore o esposizioni aggressive richiedono materiali con tenore di lega superiore rispetto alla famiglia 316. Analogamente, Hydro segnala la corrosione galvanica quando metalli diversi entrano in contatto tra loro. Esaminare l’intero assemblaggio e l’ambiente, non solo la faccia esposta di un singolo componente. [3] [1]
Confrontare il costo del componente finito, compresa la superficie
L’alluminio offre spesso un percorso di lavorazione favorevole, ma il costo totale può includere l’anodizzazione, la mascheratura e i controlli dimensionali finali. L’anodizzazione modifica le dimensioni superficiali; un foro con accoppiamento richiede una tolleranza di lavorazione definita oppure un piano di mascheratura approvato. Anche le aree protette necessitano di un’adeguata strategia anticorrosiva. Le linee guida NASA sull’anodizzazione pubblicate discutono queste interazioni progettuali; i relativi requisiti di processo non costituiscono automaticamente requisiti obbligatori per ogni componente commerciale. [6]
L’acciaio inossidabile prevede un ambito di finitura diverso. La pulizia, la passivazione o la lucidatura richieste devono essere esplicitamente incluse, anziché essere dedotte semplicemente dalla parola «acciaio inossidabile». I residui di fluido da taglio e le contaminazioni superficiali richiedono attenzione dopo la lavorazione. [7] Un aspetto brillante da solo non definisce lo stato superficiale consegnato.
Confronta la stessa quantità, la geometria accettata, l’ambito di ispezione e le condizioni di consegna, includendo per ciascun materiale candidato la finitura necessaria. Distingui una sostituzione diretta del materiale da un’alternativa ridisegnata. Non esiste un moltiplicatore universale affidabile per il prezzo dell’acciaio inossidabile rispetto all’alluminio: disponibilità a magazzino, quantità di materiale da rimuovere, accessibilità degli utensili e operazioni secondarie possono modificare il risultato.
Per l’ambito corrispondente di produzione, consulta la lavorazione CNC dell’alluminio o la lavorazione CNC dell’acciaio inossidabile. La guida ai costi e alla selezione dei fornitori spiega come confrontare preventivi completi.
Domande su lavorazione di alluminio vs. acciaio inossidabile
L’acciaio inossidabile è sempre più resistente dell’alluminio?
No. La resistenza dipende dall’esatta lega, dallo stato di fornitura, dalla forma del prodotto e dalla temperatura. Confronta separatamente i valori richiesti di resistenza allo snervamento o di resistenza a trazione rispetto alla rigidezza; un modulo elastico più elevato non implica necessariamente una resistenza allo snervamento superiore.
Lo stesso modello CAD può essere utilizzato per entrambi i materiali?
Può descrivere la stessa forma, ma la modifica del materiale richiede comunque una revisione progettuale. Massa, deformazione elastica, adattamento termico, interfacce dei fissaggi e finitura potrebbero cambiare se tale forma risulti funzionale. Identifica ogni opzione di materiale approvata nella documentazione rilasciata.
Una superficie lavorata liscia dimostra che il pezzo resisterà alla corrosione?
No. Contano la qualità dell’acciaio, le contaminazioni, la finitura e le condizioni di esposizione. Scegliere il materiale e il processo di finitura superficiale in base alle condizioni operative; l’ispezione visiva non può sostituire i documenti richiesti sul materiale né le verifiche di accettazione specificate.
Fonti tecniche
- Hydro, Lega 6061, revisione 2019/01 (febbraio 2019), pp. 1–2: temperature di estrusione, controllo dei trucioli e contatto tra metalli dissimili.
- thyssenkrupp Materials Services, Scheda dati materiale EN AW-6061, MX/TIS_06.2018, p. 3: proprietà fisiche di riferimento. La tabella delle proprietà non assegna un trattamento termico distinto a questi valori indicativi.
- Outokumpu, Scheda tecnica gamma Supra, Tabella 7, p. 8, e discussione sulla corrosione, pp. 3–4: proprietà di riferimento 316L/4404 e limiti ambientali.
- Sandvik Coromant, Fresatura di materiali diversi: fresatura di alluminio e di acciaio inossidabile austenitico, evacuazione dei trucioli e indicazioni specifiche sull’uso del refrigerante.
- Sandvik Coromant, Materiali da lavorare: acciaio inossidabile austenitico, indurimento per deformazione plastica, comportamento dei trucioli e usura del tagliente.
- NASA/JSC, Specifiche di processo per l’anodizzazione delle leghe di alluminio, PRC-5006 Rev. D, giugno 2020, sezioni 3.0–3.1. Utilizzato per principi generali di progettazione; la specifica e la sua revisione richieste sono determinate dal disegno applicabile e dal contratto.
- British Stainless Steel Association, Principi generali per la lavorazione degli acciai inossidabili: pulizia post-lavorazione e considerazioni sulla passivazione.



