En esta página
El aluminio suele ser el punto de partida práctico para una carcasa o soporte mecanizado ligero. Los aceros inoxidables austeníticos, como 304 y 316, se convierten en candidatos más sólidos cuando el entorno de servicio exige su comportamiento ante la corrosión o cuando la rigidez en un espacio fijo importa más que la masa. El compromiso en fabricación también difiere: el aluminio puede adherirse al filo de corte y atrapar virutas, mientras que el acero inoxidable austenítico añade importantes desafíos por endurecimiento por deformación y desgaste de herramientas.
Elija entre calificaciones y condiciones específicas, no entre dos nombres genéricos de materiales. Un ciclo de mecanizado sencillo solo es útil si la pieza terminada cumple con sus requisitos de carga, exposición, ajuste y superficie.
Comience con la aleación, la condición y la forma del material en bruto
«Aluminio» podría significar barra tratada térmicamente 6061, chapa recocida o una fundición de alto contenido en silicio. «Acero inoxidable» podría significar 304, 303 de fácil mecanizado o una aleación de endurecimiento por precipitación. Estos son trabajos de mecanizado distintos. Esta comparación se centra en aluminio laminado 6061 y acero inoxidable austenítico común, utilizando 316L/4404 para la tabla de propiedades de referencia.
Para 6061, T6 identifica el tratamiento térmico de solución y el envejecimiento artificial; T6511 identifica además el alivio de tensiones mediante estirado para los productos extruidos correspondientes. La forma del material en bruto importa: un valor obtenido en placa no debe convertirse en un requisito de aceptación para un producto distinto en barra. Hydro señala asimismo que las virutas generadas al torneado y taladrado de T6/T6511 pueden ser difíciles de romper. El aluminio no produce automáticamente virutas cortas y manejables. [1]
Compare peso, rigidez y movimiento térmico por separado
Estos valores de referencia publicados ilustran la magnitud de las diferencias. Las cifras correspondientes a 6061 son datos orientativos de thyssenkrupp; las cifras del acero inoxidable describen el acero inoxidable Outokumpu Supra 316L/4404. No constituyen valores garantizados de resistencia ni sustituyen a la especificación del material suministrado. [2] [3]
| Propiedad y condición | Aluminio 6061 | Acero inoxidable 316L/4404 |
|---|---|---|
| Densidad, aproximadamente 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| Módulo de Young, valor de referencia | 70 GPa | 200 GPa a 20°C |
| Dilatación térmica media, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
Para un volumen supuesto del material terminado de 100 cm³, la masa = densidad × volumen da aproximadamente 270 g en 6061 y 800 g en 316L, antes de recubrimientos o componentes. Se trata de una comparación con geometría idéntica. Un rediseño modifica el volumen y, por tanto, el resultado.
El módulo de Young describe la rigidez elástica; la resistencia al fluencia se refiere al inicio de la deformación permanente. Con la misma geometría y carga en el rango elástico, el material de mayor módulo resiste mejor la flexión. Un temple de aluminio de mayor resistencia no necesariamente corrige un soporte excesivamente flexible. Por el contrario, un rediseño en aluminio con una sección más profunda puede lograr la rigidez requerida con menor masa.
La dilatación térmica es otra cuestión independiente. Un agujero en aluminio que rodea un eje de acero inoxidable no crece a la misma velocidad que su pieza acoplada. Evalúe el juego a lo largo del rango de temperatura de operación, en lugar de verificar únicamente si el ensamblaje es posible a temperatura ambiente. La guía de materiales y diseño vincula la selección de materiales con estos requisitos de ensamblaje.
Por qué los desafíos de mecanizado difieren
Aluminio: adherencia, evacuación de virutas y secciones delgadas
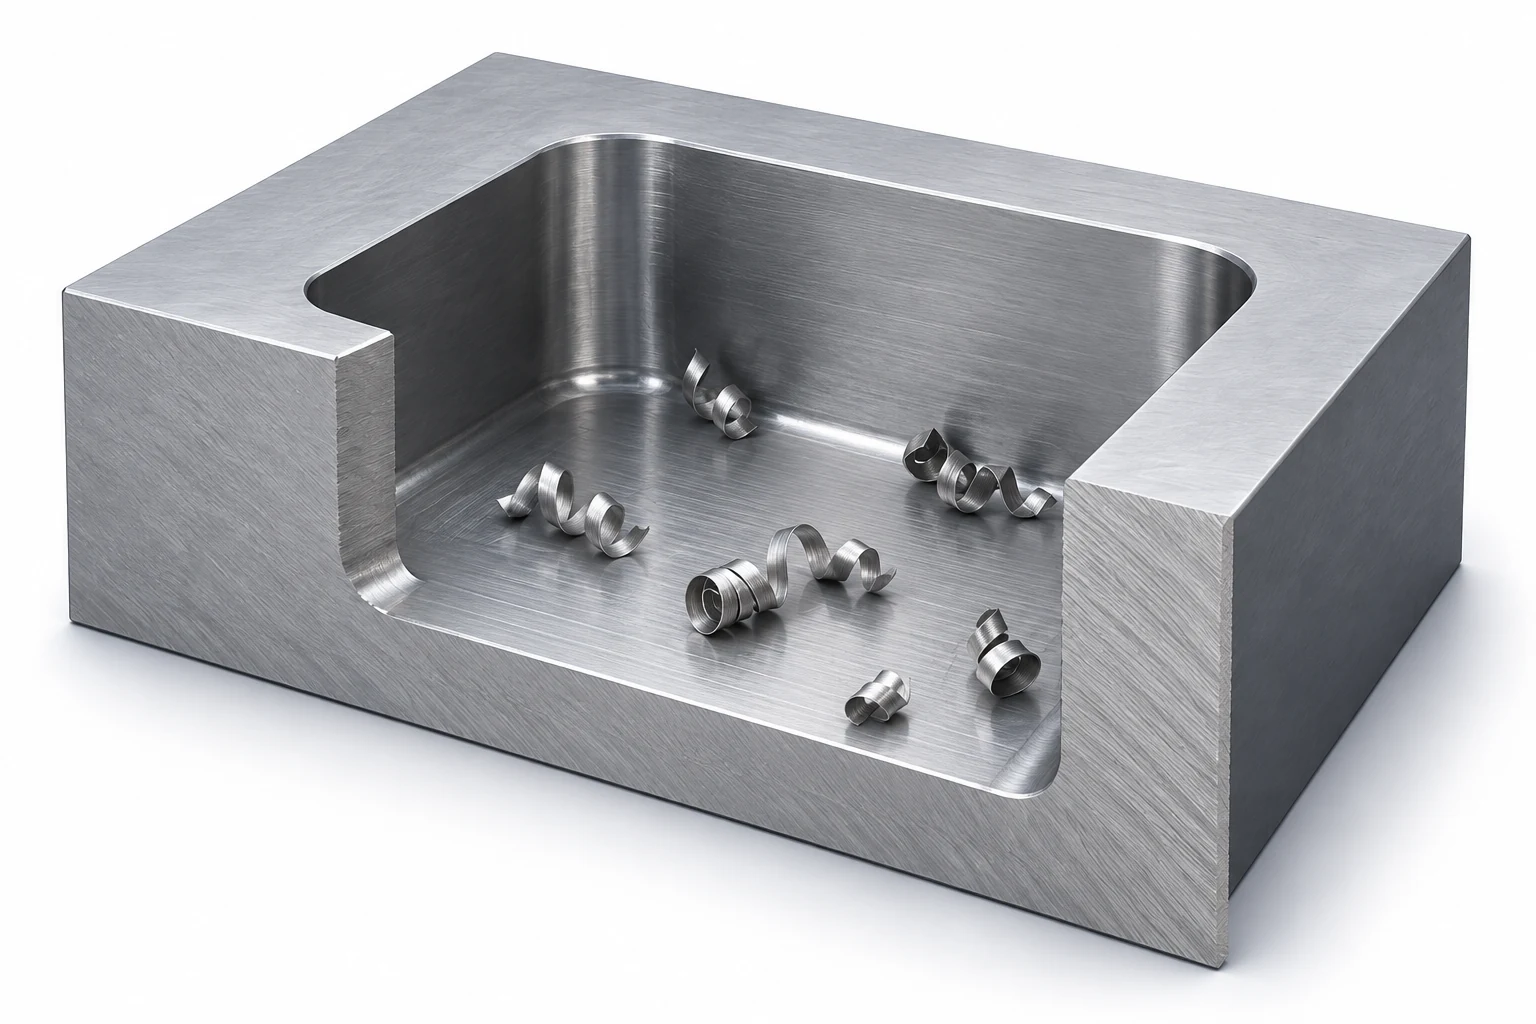
El aluminio puede adherirse al borde de corte, generando una arista acumulada que altera el corte y la superficie. Las recomendaciones de Sandvik para el fresado de aluminio enfatizan una geometría de corte adecuada y la evacuación eficaz de virutas; las virutas atrapadas pueden dañar la superficie al ser cortadas nuevamente. Por tanto, una cavidad profunda o una ranura estrecha puede resultar problemática incluso en una aleación que, en otros aspectos, se mecaniza fácilmente. [4]
La revisión práctica es específica por característica: ¿pueden salir las virutas de la cavidad?, ¿puede la herramienta acceder sin voladizo excesivo? y ¿está la pared restante debidamente soportada? Una baja densidad no confiere rigidez a una pared delgada. Para una pieza con múltiples cavidades, también deben considerarse en la revisión de distorsión el estado de la materia prima, la sujeción y la secuencia de desbaste a acabado.
Acero inoxidable austenítico: endurecimiento por deformación y desgaste del borde de corte
304- y 316-las aleaciones de acero se endurecen al deformarse durante el mecanizado. Las virutas tenaces, la adherencia y una superficie endurecida pueden contribuir al desgaste por muesca y a un acabado deficiente. Simplemente reducir el avance hasta que la herramienta roce no es una solución fiable: en el siguiente paso de corte puede encontrarse con la zona endurecida por deformación. Es fundamental utilizar herramientas afiladas y adecuadas, así como un montaje rígido. [5]
La estrategia de refrigerante debe adaptarse a la operación y a la herramienta. Por ejemplo, Sandvik distingue el fresado en bruto en seco —usado para limitar las grietas térmicas— de las operaciones de acabado que se benefician del fluido de corte. «Usar más refrigerante» no es una receta universal para mecanizar aceros inoxidables. [4] Tampoco debe aplicarse sin modificaciones una recomendación de avance y velocidad para acero inoxidable a aluminio.
¿Qué material se adapta mejor a la pieza?
| Requisito de la pieza | Dirección candidata | ¿Qué podría cambiar la decisión? |
|---|---|---|
| Carcasa o soporte móvil con un límite estricto de masa | Comience con una aleación de aluminio adecuada y su temple correspondiente | Deformación, cargas sobre los elementos de fijación, desgaste y exposición en servicio |
| Soporte con un volumen fijo y un requisito exigente de rigidez | Compare el acero inoxidable frente a un rediseño en aluminio | Masa admisible, geometría de la sección y flexibilidad de las uniones |
| Pieza expuesta a fluidos de proceso o a lavados repetidos | Evalúe una calificación de acero inoxidable frente a los productos químicos reales | Concentración, temperatura, zonas de estancamiento y ciclo de limpieza |
| Componente de aluminio unido a elementos de fijación de acero inoxidable en un entorno húmedo | Revise la unión completa antes de elegir cualquiera de los dos materiales | Contacto galvánico, aislamiento, drenaje y acabado protector |
| El plano ya especifica obligatoriamente un material | Cotice existencias conformes | Una alternativa aprobada en el diseño, no un reemplazo informal |
El acero inoxidable no es inmune a la corrosión. Outokumpu identifica entornos donde los cloruros, el calor o la exposición agresiva exigen materiales con mayor contenido de aleantes que la familia 316. Asimismo, Hydro señala la corrosión galvánica cuando metales disímiles entran en contacto entre sí. Revise el conjunto y su entorno, no solo la cara expuesta de un componente. [3] [1]
Compare el costo de la pieza terminada, incluido su acabado superficial
El aluminio suele ofrecer una ruta de mecanizado favorable, pero el costo total puede incluir anodizado, enmascarado y verificaciones dimensionales finales. El anodizado modifica las dimensiones superficiales; un agujero ajustado puede requerir una holgura de mecanizado definida o un plan de enmascarado aprobado. Las áreas protegidas aún necesitan una estrategia adecuada contra la corrosión. Las directrices publicadas por la NASA sobre anodizado analizan estas interacciones de diseño; sus requisitos de proceso no son requisitos automáticos para cada pieza comercial. [6]
El acero inoxidable tiene un alcance de acabado distinto. La limpieza, pasivación o pulido requeridos deben especificarse explícitamente, y no deducirse únicamente de la palabra «inoxidable». Después del mecanizado, es necesario prestar atención a los residuos de fluido de corte y a la contaminación superficial. [7] Una apariencia brillante por sí sola no define el estado superficial entregado.
Compare la misma cantidad, geometría aceptada, alcance de inspección y base de entrega, incluyendo el acabado necesario para cada material candidato. Distinga claramente una sustitución directa de material de una alternativa rediseñada. No existe un multiplicador universal fiable para el precio del acero inoxidable frente al aluminio: la disponibilidad de material en stock, la cantidad de material a eliminar, el acceso de las herramientas y las operaciones secundarias pueden modificar el resultado.
Para el alcance de fabricación correspondiente, consulte mecanizado de aluminio CNC o mecanizado de acero inoxidable CNC. La guía de costos y selección de proveedores explica cómo comparar cotizaciones completas.
Preguntas sobre mecanizado de aluminio frente a acero inoxidable
¿Es el acero inoxidable siempre más resistente que el aluminio?
No. La resistencia depende de la aleación exacta, del estado de suministro, de la forma del producto y de la temperatura. Compare por separado el límite elástico o la resistencia a la tracción requerida relevante frente a la rigidez; un módulo elástico mayor no implica necesariamente una mayor resistencia al límite elástico.
¿Se puede utilizar el mismo modelo CAD para ambos materiales?
Puede describir la misma forma, pero el cambio de material sigue requiriendo una revisión de diseño. Pueden variar la masa, la deformación elástica, el ajuste térmico, las interfaces de los elementos de fijación y el acabado, lo que afecta a si dicha forma sigue siendo funcional. Identifique cada opción de material aprobada en la documentación liberada.
¿Una superficie mecanizada lisa garantiza que la pieza resistirá la corrosión?
No. La aleación, la contaminación, el acabado y la exposición son factores determinantes. Elija el material y el proceso superficial según las condiciones de servicio; la inspección visual no puede sustituir los registros obligatorios del material ni las verificaciones de aceptación especificadas.
Fuentes técnicas
- Hydro, Aleación 6061, revisión 2019/01 (febrero 2019), pp. 1–2: temple por extrusión, control de virutas y contacto entre metales disímiles.
- thyssenkrupp Materials Services, Hoja de datos de materiales EN AW-6061, MX/TIS_06.2018, p. 3: propiedades físicas de referencia. La tabla de propiedades no asigna un temple independiente a estos valores orientativos.
- Outokumpu, Hoja técnica de la gama Supra, Tabla 7, p. 8, y discusión sobre corrosión, pp. 3–4: propiedades de referencia 316L/4404 y límites ambientales.
- Sandvik Coromant, Fresado de distintos materiales: fresado de aluminio y acero inoxidable austenítico, evacuación de virutas y recomendaciones específicas sobre refrigerante según la operación.
- Sandvik Coromant, Materiales de la pieza: acero inoxidable austenítico, endurecimiento por deformación, comportamiento de la viruta y desgaste del filo de corte.
- NASA/JSC, Especificación de proceso para la anodización de aleaciones de aluminio, PRC-5006 Rev. D, junio 2020, secciones 3.0–3.1. Se utiliza como base de principios generales de diseño; la norma y su revisión aplicables vienen determinadas por el plano técnico y el contrato correspondientes.
- British Stainless Steel Association, Principios generales para el mecanizado de aceros inoxidables: limpieza posterior al mecanizado y consideración de la pasivación.



