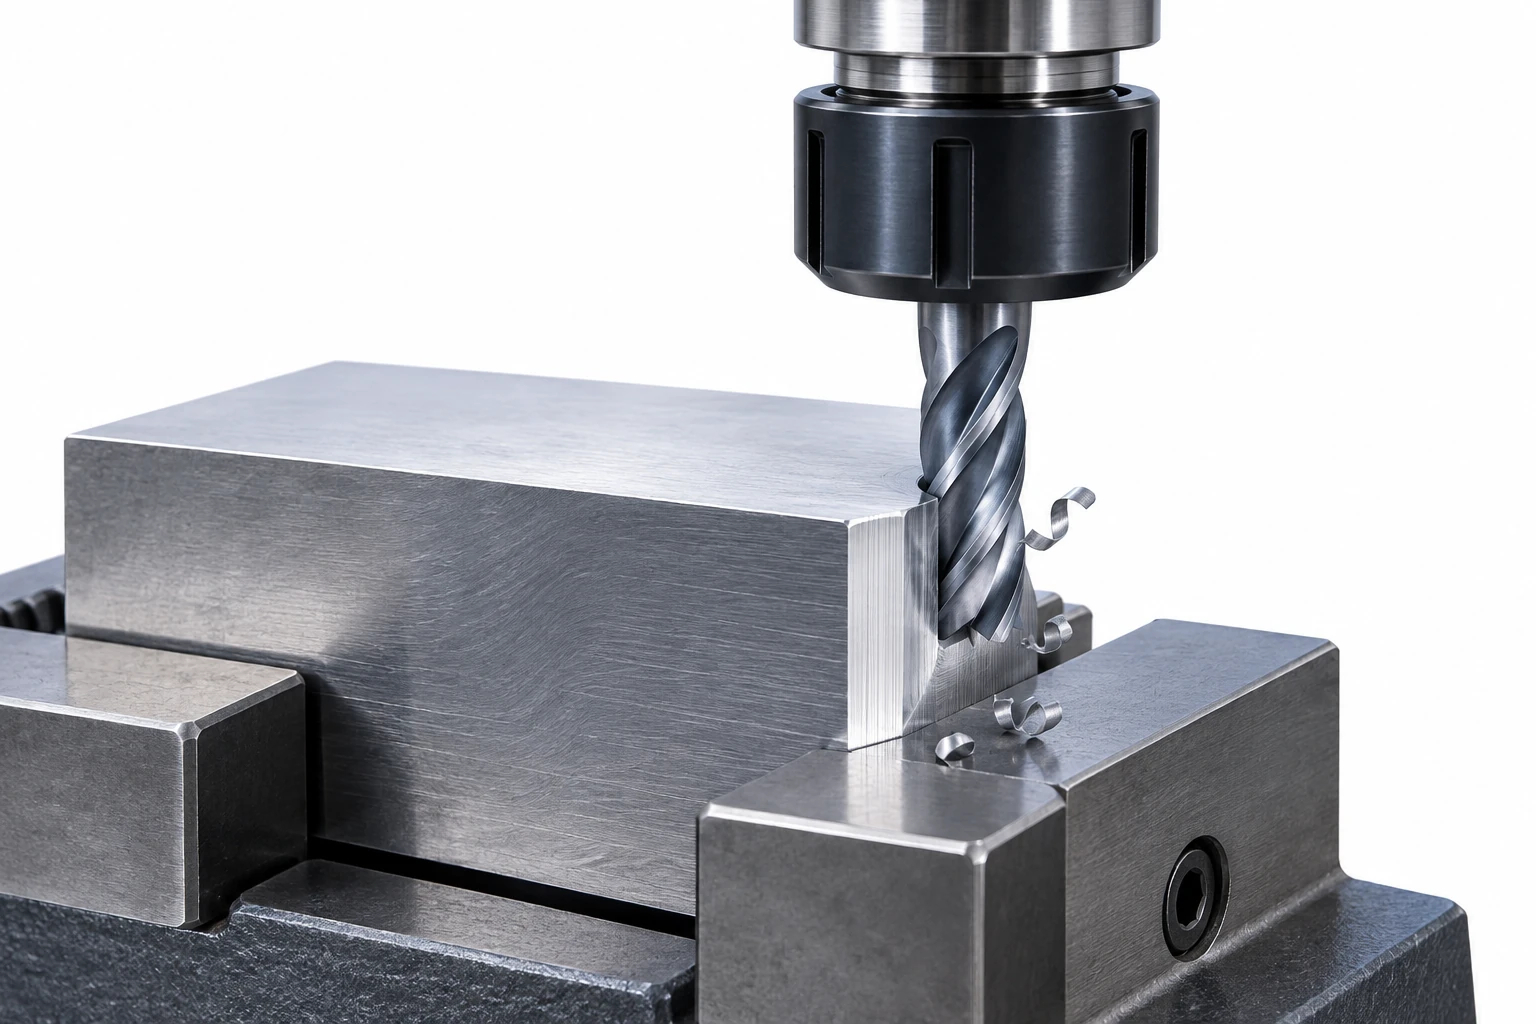
In questa pagina
La fresatura concorde è generalmente la prima scelta con una configurazione CNC rigida che controlla il gioco di inversione. [4] La sua formazione del truciolo da spesso a sottile riduce l’attrito all’ingresso. La fresatura convenzionale rimane utile quando uno strato superficiale difficile o la configurazione della macchina modificano le condizioni di taglio. Nessuna delle due direzioni garantisce di per sé una buona finitura. [3]
La distinzione riguarda il modo in cui il tagliente incontra il materiale. Non descrive una macchina diversa né un processo produttivo separato. Per la sequenza più ampia di utensili, configurazioni e percorsi utensile, consulta come funziona la fresatura CNC.
Identifica la direzione di avanzamento sul tagliente
Fresatura concorde è anche chiamata fresatura discendente; fresatura convenzionale è anche chiamata fresatura ascendente. Per identificarle, immagina che il centro della fresa rimanga fermo mentre il pezzo avanza oltre di esso. Confronta questo movimento del pezzo con il moto tangenziale del tagliente nel punto di contatto con il materiale. [1]
- Fresatura concorde: il pezzo avanza nella stessa direzione del moto del tagliente al punto di contatto.
- Fresatura convenzionale: il pezzo avanza in direzione opposta al moto del tagliente al punto di contatto.
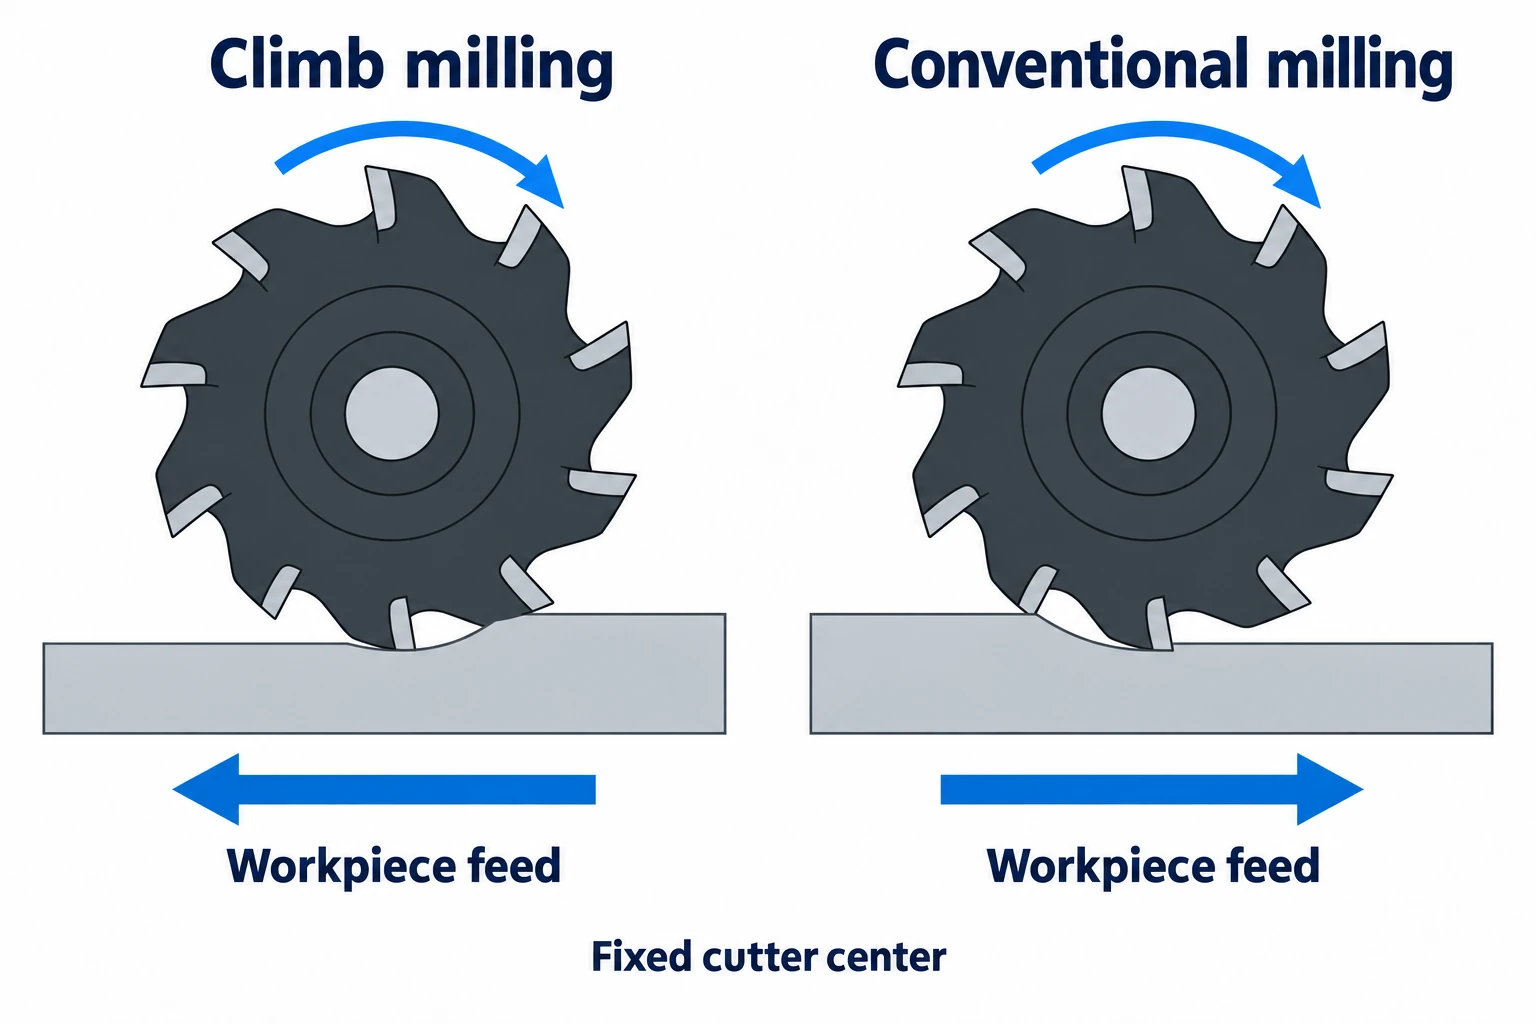
Uno schermo CAM mostra di solito il centro della fresa muoversi rispetto a un pezzo fisso. Quella freccia di avanzamento è opposta alla convenzione di avanzamento del pezzo indicata sopra. Specifica quale oggetto si muove prima di confrontare i diagrammi. Il termine «senso orario» da solo descrive una rotazione o un percorso lungo un contorno; non identifica la fresatura concorde senza specificare il lato di contatto.
La formazione del truciolo modifica l’attrito e la finitura superficiale
| Comportamento di taglio periferico | Fresatura concorde | Fresatura convenzionale |
|---|---|---|
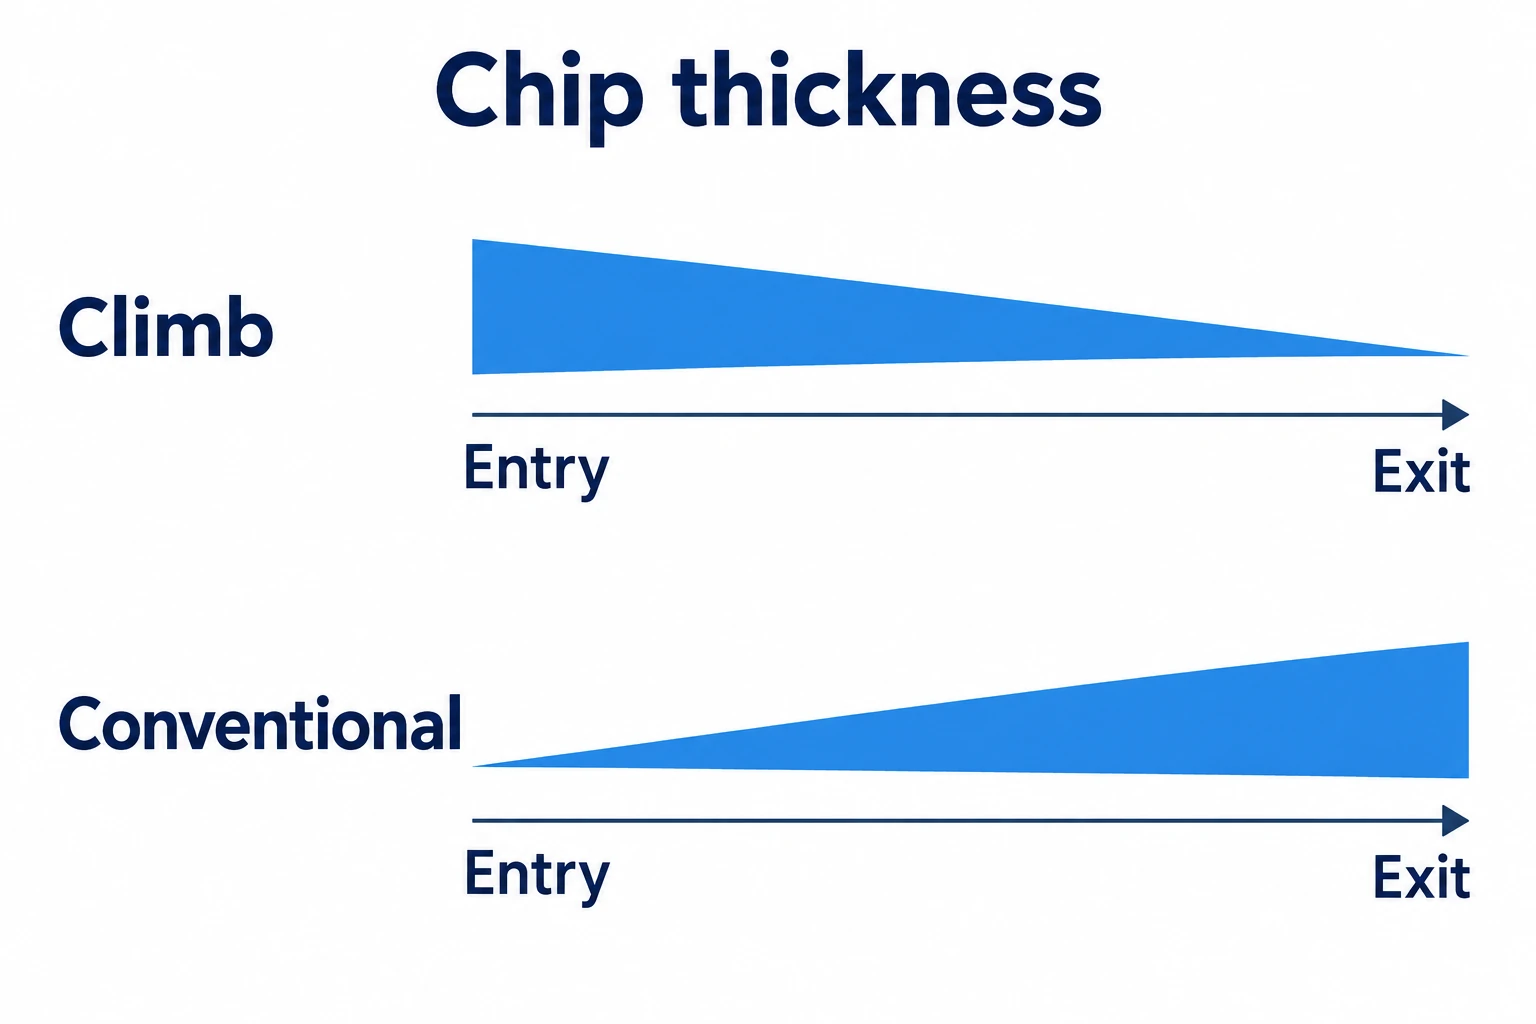
| Spessore del truciolo non tagliato durante l’ingaggio | Più spesso all’ingresso, si assottiglia verso l’uscita | Quasi nullo all’ingresso, aumenta verso l’uscita |
| Contatto iniziale del tagliente | Inizia asportando un truciolo | Maggiore attrito prima che si formi un truciolo |
Queste sono tendenze di taglio periferico, non valori di rugosità garantiti. Harvey Performance collega il vantaggio della fresatura concorde in termini di finitura con la riduzione dell’attrito e del ri-taglio dei trucioli. [3] La progressione descrive lo spessore del truciolo non tagliato, non la forma finale né la lunghezza di un truciolo arrotolato.
Il carico utensile dipende anche da quanto tagliente è impegnato. Un passaggio leggero di finitura laterale e una scanalatura a larghezza piena rappresentano casi di carico diversi, anche con lo stesso parametro di avanzamento. Un’elevata sporgenza, la deformazione dell’utensile e i trucioli trattenuti possono compromettere il risultato ancor prima che il cambio di direzione offra alcun vantaggio. [6]
Scegliere in base alla macchina, al grezzo e all’utensile
Il gioco di inversione è il movimento perso nel meccanismo di avanzamento. La fresatura concorde può tirare il pezzo verso l’utensile, annullando bruscamente tale gioco e aumentando effettivamente la penetrazione del tagliente. La fresatura convenzionale non ripara il meccanismo; modifica semplicemente il modo in cui il carico di taglio agisce contro l’avanzamento. [2]
| Condizione | Direzione da considerare | Motivo o limite |
|---|---|---|
| Configurazione rigida con gioco di inversione controllato | Fresatura concorde come scelta iniziale | Ingresso favorevole e formazione del truciolo |
| Gioco di inversione non controllato nell’avanzamento | Fresatura convenzionale, seguendo le indicazioni operative della macchina | Evitare di presupporre che la tavola possa resistere all’azione di trascinamento propria della fresatura concorde |
| Strato superficiale duro o ruvido | La fresatura convenzionale potrebbe essere utile | Valutare l’ingresso al di sotto dello strato problematico; non classificare tutti i getti in modo identico |
| Variazione significativa dello spessore di sovrametallo | Valutare la fresatura convenzionale | Il carico all’ingresso varia in funzione del sovrametallo residuo |
| Inserti in ceramica su lega resistente al calore | Seguire le indicazioni applicative; potrebbe essere specificata la fresatura ascendente | La sensibilità agli urti modifica la preferenza abituale |
Le distinzioni relative a gioco di inversione, sovrametallo e utensili in ceramica seguono le indicazioni applicative Sandvik. [2] La trattazione di Harvey sullo strato superficiale riguarda la condizione d’ingresso, piuttosto che una regola secondo cui tutti i pezzi fusi o forgiati richiedono necessariamente la fresatura convenzionale. [3] Lo stato della macchina è più rilevante rispetto alla semplice etichetta «manuale» o «CNC»; il confronto manuale versus CNC copre tale distinzione più ampia.
Tasche, isole e scanalature modificano il lato di contatto
Per una fresa destrorsa che ruota in senso orario osservata dall’alto, un percorso di finitura in concordanza descrive una traiettoria antioraria lungo il contorno di una tasca interna e oraria intorno a un’isola esterna. La fresa entra in contatto con i lati opposti di tali contorni. Il manuale di programmazione Haas illustra questa inversione tra i percorsi di tasca e di isola. [4]
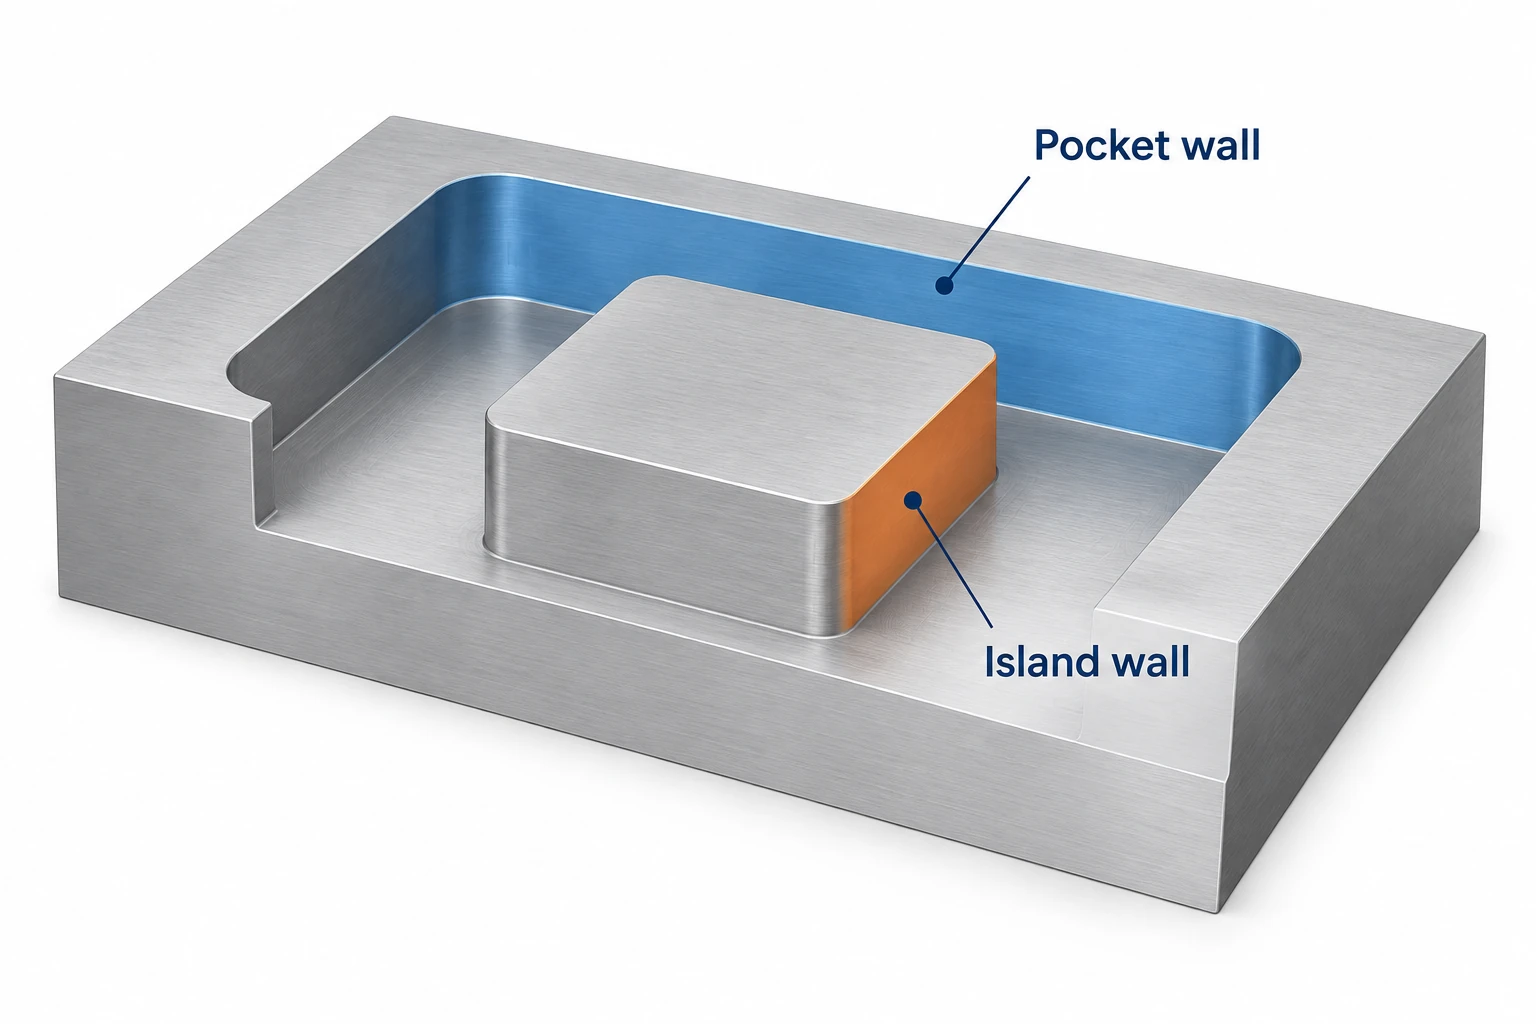
Una scanalatura a larghezza piena impegna la fresa su entrambi i lati, quindi non può essere trattata come una singola passata in concordanza su un solo lato. Per ottenere una scanalatura precisa, è consigliabile eseguire la sgrossatura con una fresa di diametro inferiore e finire le pareti separatamente, ottenendo un migliore controllo dell’ingaggio. Le linee guida Sandvik per le cave per chiavetta raccomandano addirittura la fresatura ascendente per la finitura — un’importante eccezione al principio secondo cui «la fresatura concorde dà sempre il risultato migliore». [6]
Verificare il percorso generato, non solo il nome dell’opzione CAM. L’impostazione Direction di Autodesk Fusion cerca di mantenere la modalità scelta, ma la geometria del pezzo può impedirne il rispetto lungo l’intero percorso. L’opzione Both Ways include deliberatamente passate in concordanza e in opposizione su profili aperti, con impostazioni separate per la passata inversa. [5]
Confronta la texture superficiale, le dimensioni e la forma della parete
Quando si valuta una variazione di direzione, registrare materiale, utensile, lunghezza di sbalzo, ingaggio radiale, profondità assiale e condizioni di avanzamento. Mantenere il confronto coerente ove possibile e annotare eventuali altre modifiche necessarie per ottenere un taglio praticabile. Altrimenti, un presunto miglioramento non potrà essere attribuito esclusivamente alla direzione.
Ispezionare separatamente la texture superficiale, le dimensioni dell’elemento lavorato e la forma delle pareti. Una parete più liscia può comunque presentare conicità o scostamenti dimensionali. In un angolo interno, verificare se l’ingaggio aumenta bruscamente: Autodesk identifica la geometria degli angoli stretti come causa di vibrazioni (chatter) e finiture distorte. Modificare l’etichetta della direzione non eliminerà tale geometria. [5]
Una variazione di direzione è utile quando migliora la caratteristica richiesta in condizioni di taglio altrimenti confrontabili. Nella fresatura fresatura CNC, tale risultato dipende dalla direzione insieme all’ingaggio, alla lunghezza di sbalzo dell’utensile, al supporto e allo smaltimento dei trucioli.
Domande sulla fresatura concorde e discorde.
La fresatura concorde è sempre preferibile per le pareti sottili?
No. Il fissaggio sicuro del pezzo e la sua capacità di resistere alle forze di taglio rimangono fattori determinanti. La direzione da sola non costituisce una strategia per la lavorazione di pareti sottili. [1]
La “fresatura discendente” (down milling) significa che l’utensile avanza verso il basso lungo l’asse Z?
No. La fresatura discendente (down milling) è un altro nome per la fresatura concorde (climb milling). Essa descrive la relazione tra il moto del tagliente e l’avanzamento durante il contatto con il materiale, non un’immersione verticale nel materiale. [1]
Fonti tecniche
- MIT OpenCourseWare, Introduzione alla fresatura, 2004, pagina PDF 5: definizioni di avanzamento del pezzo. Le raccomandazioni rivolte ai laboratori manuali non costituiscono una regola universale di taglio CNC.
- Sandvik Coromant, Taglio discendente vs. taglio ascendente: formazione periferica del truciolo, gioco di inversione (backlash), sovrametallo variabile ed eccezioni relative a inserti in ceramica.
- Harvey Performance Company, Fresatura concorde vs. fresatura convenzionale: fenomeni di sfregamento, ritaglio del truciolo e strati superficiali difficili da lavorare.
- Haas Automation, Manuale di programmazione per fresatrici, pagine stampate 61 e 112: direzione di taglio e contorni di tasche/isole. Citato per la geometria, non per i comandi di controllo attuali.
- Autodesk Fusion, Riferimento per la sgrossatura adattiva 2D: direzione, entrambe le direzioni e raggio minimo di taglio.
- Sandvik Coromant, Fresatura di scanalature o cave: carico nella fresatura a candela, deformazione flessionale e passate separate per la finitura delle cave per chiavetta.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


