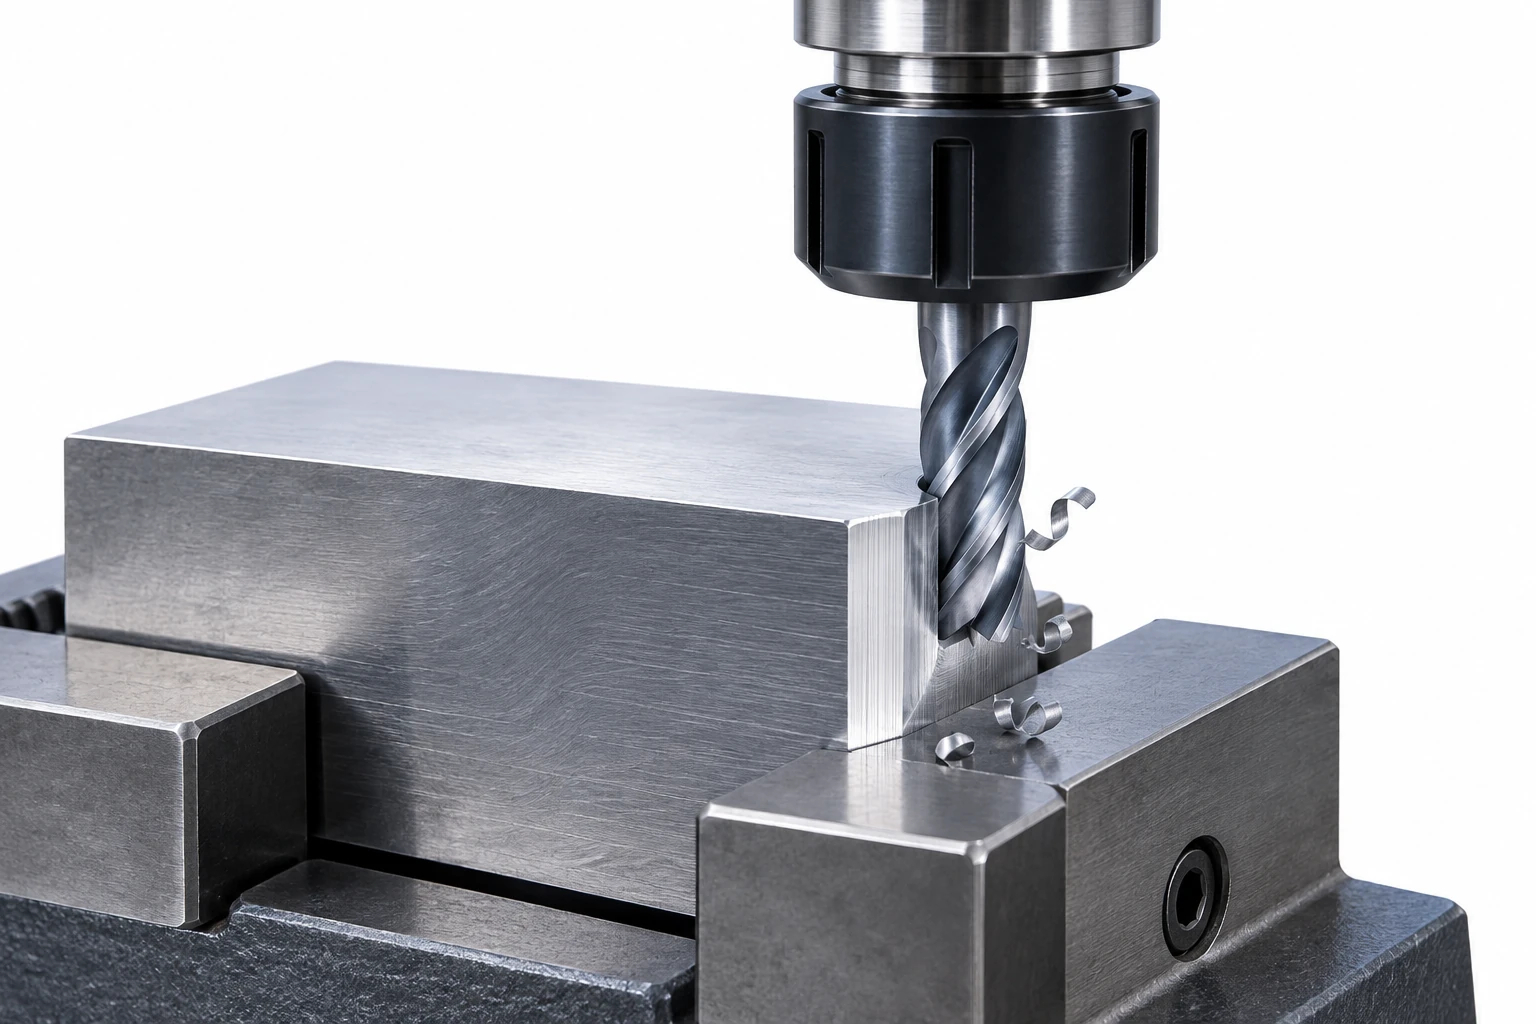
Tässä artikkelissa
Nousujyrsintä on yleensä ensisijainen valinta jäykässä CNC-asennuksessa, joka hallitsee takaiskua. [4] Sen paksusta ohueen muodostuva lastu vähentää kitkaa leikkauskohtaan tultaessa. Perinteinen jyrsintä säilyy hyödyllisenä, kun vaikeasti koneistettava pintakerros tai koneen asennus muuttaa leikkausolosuhteita. Kumpikaan suunta ei itsessään takaa hyvää pinnanlaatua. [3]
Erotus koskee sitä, miten leikkausreuna kohtaa materiaalia. Se ei kuvaile eri konetta tai erillistä valmistusprosessia. Laajemman työkalujen sarjan, asetusten ja työpolkujen osalta katso miten CNC-jyrsintä toimii.
Tunnista syöttösuunta leikkausreunalla
Nousujyrsintä tunnetaan myös nimellä alaspäin jyrsintä; perinteinen jyrsintä tunnetaan myös nimellä ylöspäin jyrsintä. Niiden tunnistamiseksi kuvittele, että työkalun keskipiste pysyy paikoillaan, kun työkappale liikkuu sen ohi. Vertaa tätä työkappaleen liikettä leikkausreunan tangentiaaliseen liikkeeseen siinä kohdassa, jossa se koskettaa materiaalia. [1]
- Nousu: työkappale syöttää samassa suunnassa kuin leikkausreunan liike kosketuskohdassa.
- Perinteinen: työkappale syöttää vastakkaiseen suuntaan kuin leikkausreunan liike kosketuskohdassa.
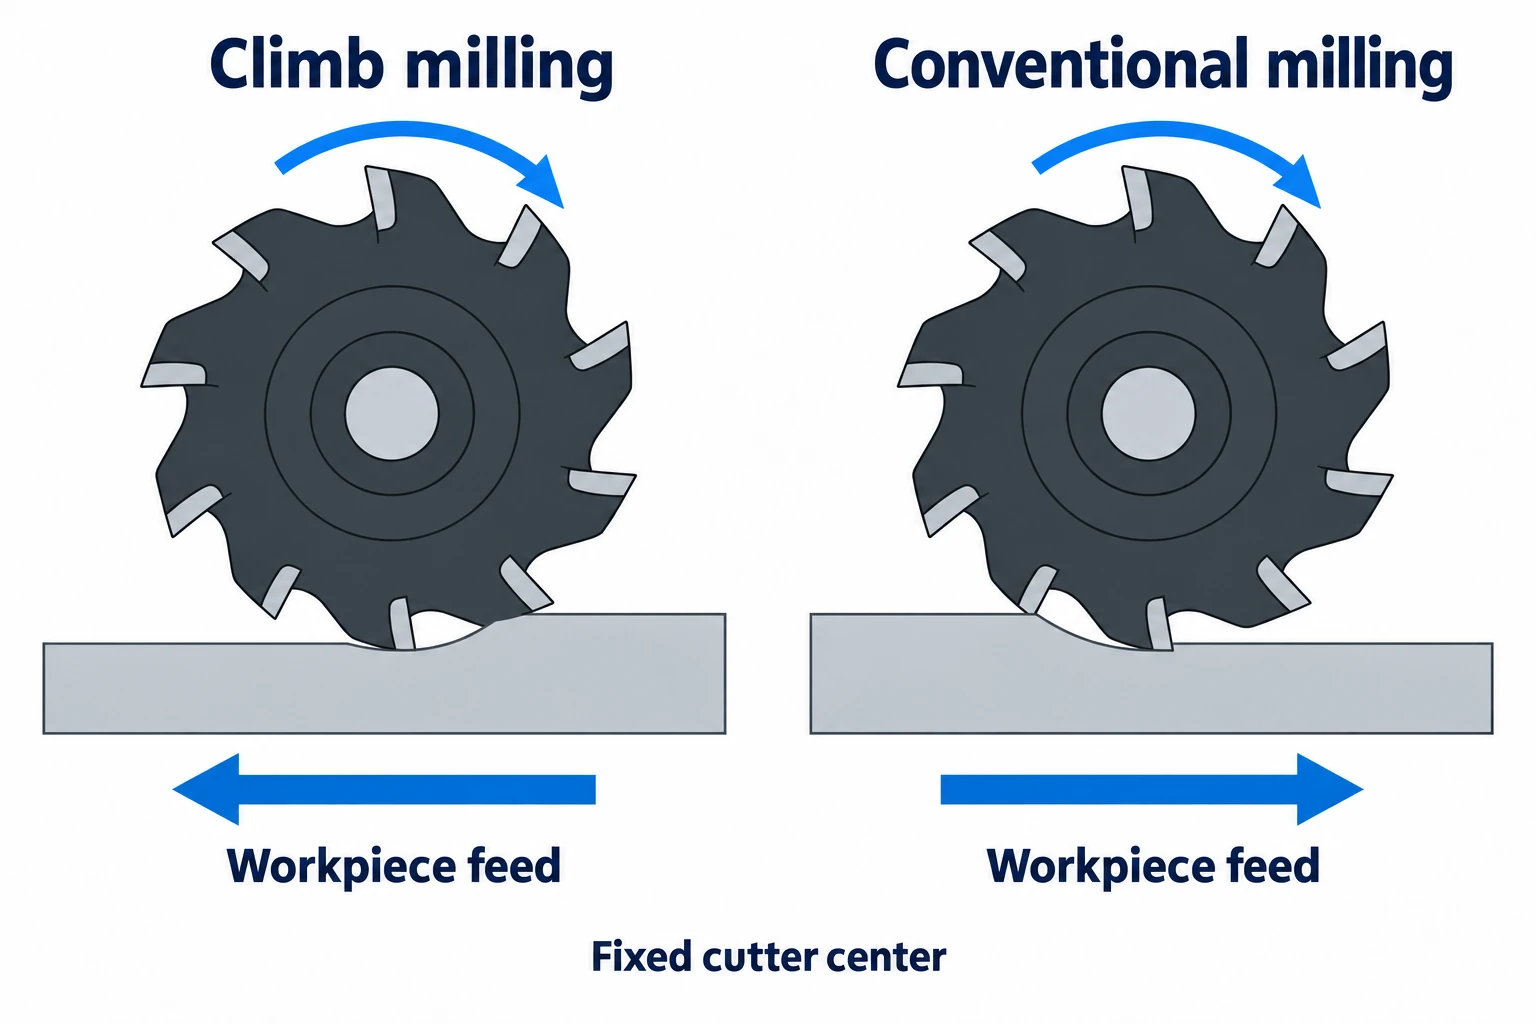
CAM-näyttö näyttää yleensä työkalun keskipisteen liikkuvan suhteessa paikallaan olevaan työkappaleeseen. Tämä syöttönuolet on vastakkainen edellä esitetyn työkappaleen syöttökonvention kanssa. Ilmoita, kumpi kappale liikkuu, ennen kuin vertaat kaavioita. Pelkkä ilmaisu ”myötäpäivään” kuvaa pyörähdystä tai kiertosuuntaa kontuurin ympäri, mutta se ei yksinään määritä nousujyrsintää ilman kosketussivun määrittelyä.
Katkaisukiven muodostuminen muuttaa kitkaa ja pinnanlaatua.
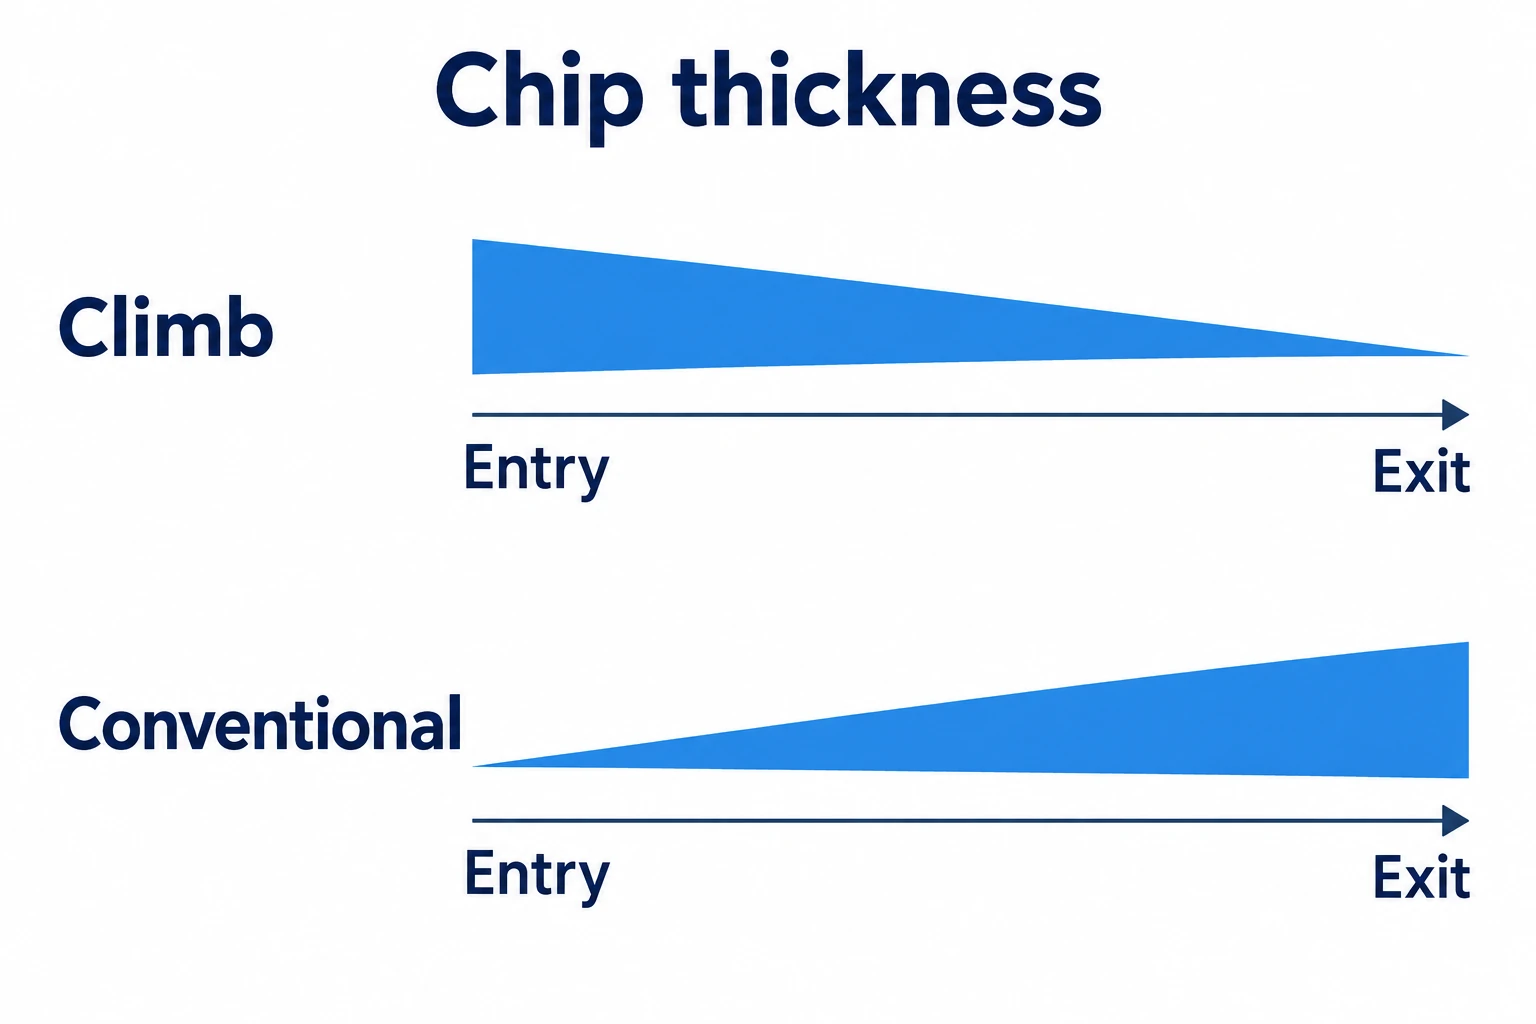
| Reunakäsittelyn käyttäytyminen | Nousujyrsintä | Perinteinen jyrsintä |
|---|---|---|
| Katkomaton kiven paksuus leikkausalueella | Paksuimman kohdan sijainti on leikkausalueen alussa, ja kiven paksuus pienenee kohti leikkausalueen loppua. | Lähes nolla syöttöhetkellä, kasvaa poistumisen suuntaan |
| Alkuperäinen reunakosketus | Aloittaa purkamalla lastu | Enemmän kitkaa ennen kuin lastu muodostuu |
Nämä ovat kehän leikkaamiseen liittyviä suuntauksia, ei taattuja karheusarvoja. Harvey Performance yhdistää nousujyrsinnän pinnanlaatuedun vähentyneeseen kitkaan ja uudelleenleikattuun lastuun. [3] Edistymiskuvaus kuvaa leikkaamatonta lastupaksuutta, ei lopullista muotoa tai kierretyyn lastuun muodostuneen lastun pituutta.
Työkalun kuorma riippuu myös siitä, kuinka suuri osa työkalun reunasta on leikkausprosessissa mukana. Kepeä sivupintakäsittelevä käynti ja täysileveysurakäynti ovat erilaisia kuormitustapauksia, vaikka syöttöasetus olisi sama. Pitkä ulkoneva osa, työkalun taipuminen ja jääneet lastut voivat heikentää tulosta ennen kuin suunnan vaihto tuottaisi mitään hyötyä. [6]
Valinta perustuu koneeseen, raaka-aineeseen ja työkaluun
Takaisku on menetetty liike syöttömekanismissa. Nousujyrsintä voi vetää työkappaleen terään, mikä ottaa tämän pelin äkkiä pois käytöstä ja lisää todellista leikkaussyvyyttä. Perinteinen jyrsintä ei korjaa mekanismia; se muuttaa sitä, miten leikkauskuorma vaikuttaa syöttöön. [2]
| Tila | Otatettava suunta | Syy tai rajoitus |
|---|---|---|
| Jäykkä asennus ohjatulla takaiskulla | Nousujyrsintä aloitustavaksi | Suotuisa työntulo ja puristusmuodostuminen |
| Ohjaamaton syöttöpeli | Perinteinen, seuraen koneen käyttöohjeita | Älä oleta, että pöytä kestää nousujyrsinnän vetovoiman vaikutusta |
| Kova tai karkea pintakerros | Perinteinen jyrsintä saattaa auttaa | Arvioi työstön aloitus vaikean kerroksen alapuolella; älä luokittele kaikkia valukappaleita samankaltaisiksi |
| Suuri vaihtelu raakamittauksessa | Arvioi perinteistä jyrsintää | Työstön aloituksen kuormitus muuttuu jäljellä olevan raakamittauksen mukaan |
| Keramiikkateräkset lämpökestävässä seoksessa | Noudata sovellusohjeita; ylösjyrsintää voidaan määritellä | Iskunherkkyys muuttaa tavallista suosimusta |
Takaisku, sallittu poikkeama ja keramiikkatyökalujen erottelu noudattavat Sandvikin sovellusohjeita. [2] Harveyn pinnan kerrosta käsittelevä keskustelu koskee työkalun sisääntuloehtoa, ei sääntöä, jonka mukaan kaikki valutut tai muovatut osat vaativat perinteistä jyrsintää. [3] Koneen kunto on tärkeämpi kuin pelkkä merkintä ”manuaalinen” tai ”CNC”; manuaalisen ja CNC vertailu kattaa laajemman eron.
Uudet, saaret ja urat muuttavat kosketuspintaa
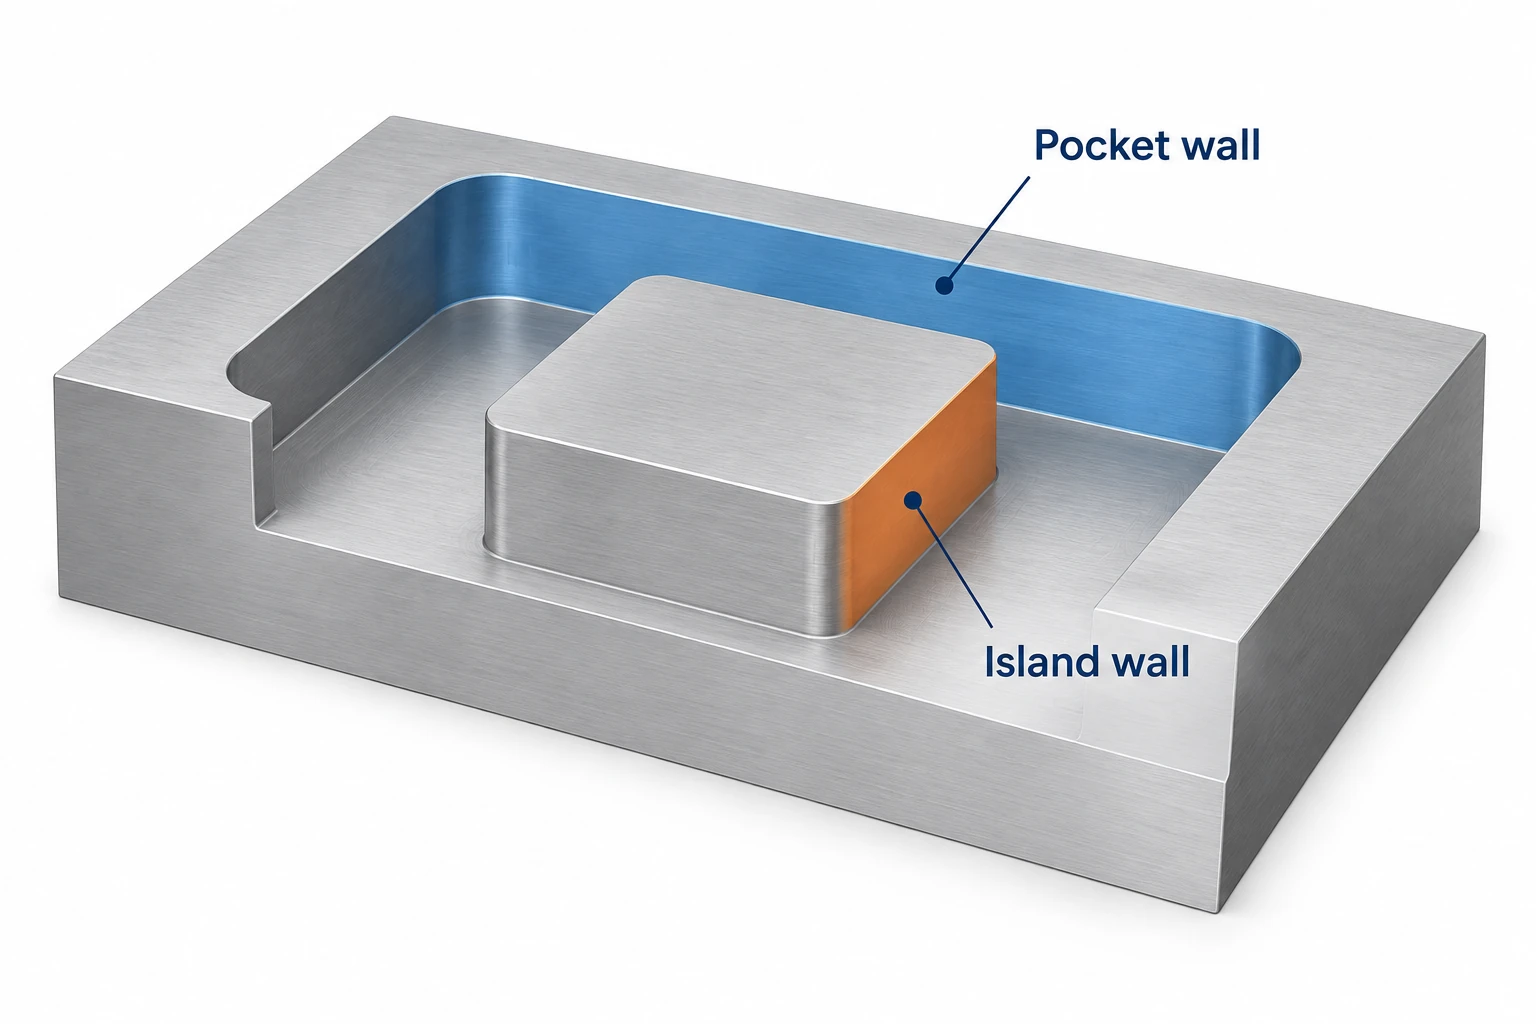
Oikeakätiselle terälle, joka pyörii myötäpäivään ylhäältä katsottuna, nousujyrsintäsuunta kulkee vastapäivään sisäisen uuden reunan ympäri ja myötäpäivään ulkoisen saaren ympäri. Terä koskettaa näiden reunojen vastakkaisia puolia. Haasin ohjelmointityökirja havainnollistaa tämän kääntymisen uuden ja saaren välillä. [4]
Täysileveä ura ottaa terän molemmilta puolilta kiinni, joten sitä ei voida käsitellä yhden sivuseinän nousujyrsintäkäynnillä. Tarkkaa uraa varten karkeajyrsintä pienemmällä terällä ja seinämien erillinen viimeistely mahdollistavat paremman otteen työkalun ja työkappaleen välillä. Sandvikin avausurakäyttöohjeet suosittelevatkin viimeistelyyn ylösjyrsintää – tämä on tärkeä poikkeus säännöstä ”nousujyrsintä antaa aina parhaan tuloksen”. [6]
Tarkista generoitu työkäsky, ei vain CAM-vaihtoehdon nimeä. Autodesk Fusionin suuntasetting yrittää säilyttää valitun tilan, mutta geometria voi estää sen koko työkäskyn ajan. Sen molemminpuolinen vaihtoehto sisältää tarkoituksellisesti sekä nousujyrsintä- että laskevajyrsintäkäynnit avoimille profiileille, ja käänteiskäynnille on erilliset asetukset. [5]
Vertaa pinnan tekstuuria, kokoa ja seinämän muotoa
Arvioitaessa suunnan muutosta kirjaa materiaali, työkalu, työkalun ulottuma, säteellinen osallistuminen, aksiaalisyvyys ja syöttöolosuhteet. Pidä vertailu mahdollisimman johdonmukaisena käytännössä, ja merkitse muutokset, jotka ovat tarpeen toimivan leikkauksen saavuttamiseksi. Muussa tapauksessa ilmeinen parannus ei voida osoittaa pelkästään suunnan muutoksesta.
Tarkasta pinnan tekstuuria, piirteen kokoa ja seinämän muotoa erikseen. Sileämpi seinämä voi silti olla vinossa tai poikkeaa mitoista. Sisäkulmassa tarkista, nouseeko työkalun osallistuminen voimakkaasti: Autodesk tunnistaa kapeat kulmat jyrsintävärinän ja vääristyneen pinnan syyksi. Suunnan nimikkeen muuttaminen ei poista kyseistä geometriaa. [5]
Suunnan vaihto on hyödyllinen, kun se parantaa vaadittua ominaisuutta muuten vertailukelpoisissa leikkausolosuhteissa. CNC-jyrsintä-työstössä tämä tulos riippuu suunnasta sekä työkalun osallistumisesta, työkalun ulottuvuudesta, tukeutumisesta ja lastunpoistosta.
Kysymyksiä nousu- ja laskevajyrsinnästä
Onko nousujyrsintä aina parempi ohuille seinämillä?
Ei. Luotettava tuenta ja työkappaleen kyky kestää leikkausvoimat ovat edelleen ratkaisevia. Yksin suunta ei ole ohuiden seinämien koneistusstrategia. [1]
Tarkoittaako “alaspäin jyrsintä” (down milling), että työkalu etenee alaspäin Z-suunnassa?
Ei. Alaspäin suuntautuva jyrsintä on toinen nimitys nousujyrsintälle. Se kuvaa työkalun leikkausreunan liikkeen ja työstösyötön suhdetta leikkausalueen alussa, ei työpieceen tehtävää syöttöliikettä. [1]
Tekniset lähteet
- MIT OpenCourseWare, Jyrsimen käyttöön tutustuminen, 2004, PDF-sivu 5: työkappaleen syöttö määritellään. Sen käsityöpajan suosituksia ei pidä ottaa yleisenä CNC-koneistussääntönä.
- Sandvik Coromant, Alasjyrsintä vs. ylösjyrsintä: reuna-alueella muodostuva puristuspuru, takaisku, vaihteleva poistettava materiaalimäärä ja keraamisen työkalukappaleen poikkeukset.
- Harvey Performance Company, Climb Milling vs. Conventional Milling: kitka, puristusjätejen uudelleenleikkaus ja vaikeasti koneistettavat pintakerrokset.
- Haas Automation, Jyrsintäohjelmoinnin työkirja, painetut sivut 61 ja 112: leikkaussuunta ja kourun/saaren rajat. Viitattu geometrian, ei nykyisten ohjauskäskyjen, määrittelyyn.
- Autodesk Fusion, 2D Adaptive Roughing -viitteet: Suunta, molempiin suuntiin ja pienin leikkaussäde.
- Sandvik Coromant, Uurtojen tai loven jyrsintä: päätyjyrsinnän kuorma, taipuma ja erilliset avainuuran viimeistelykäynnit.



