Auf dieser Seite
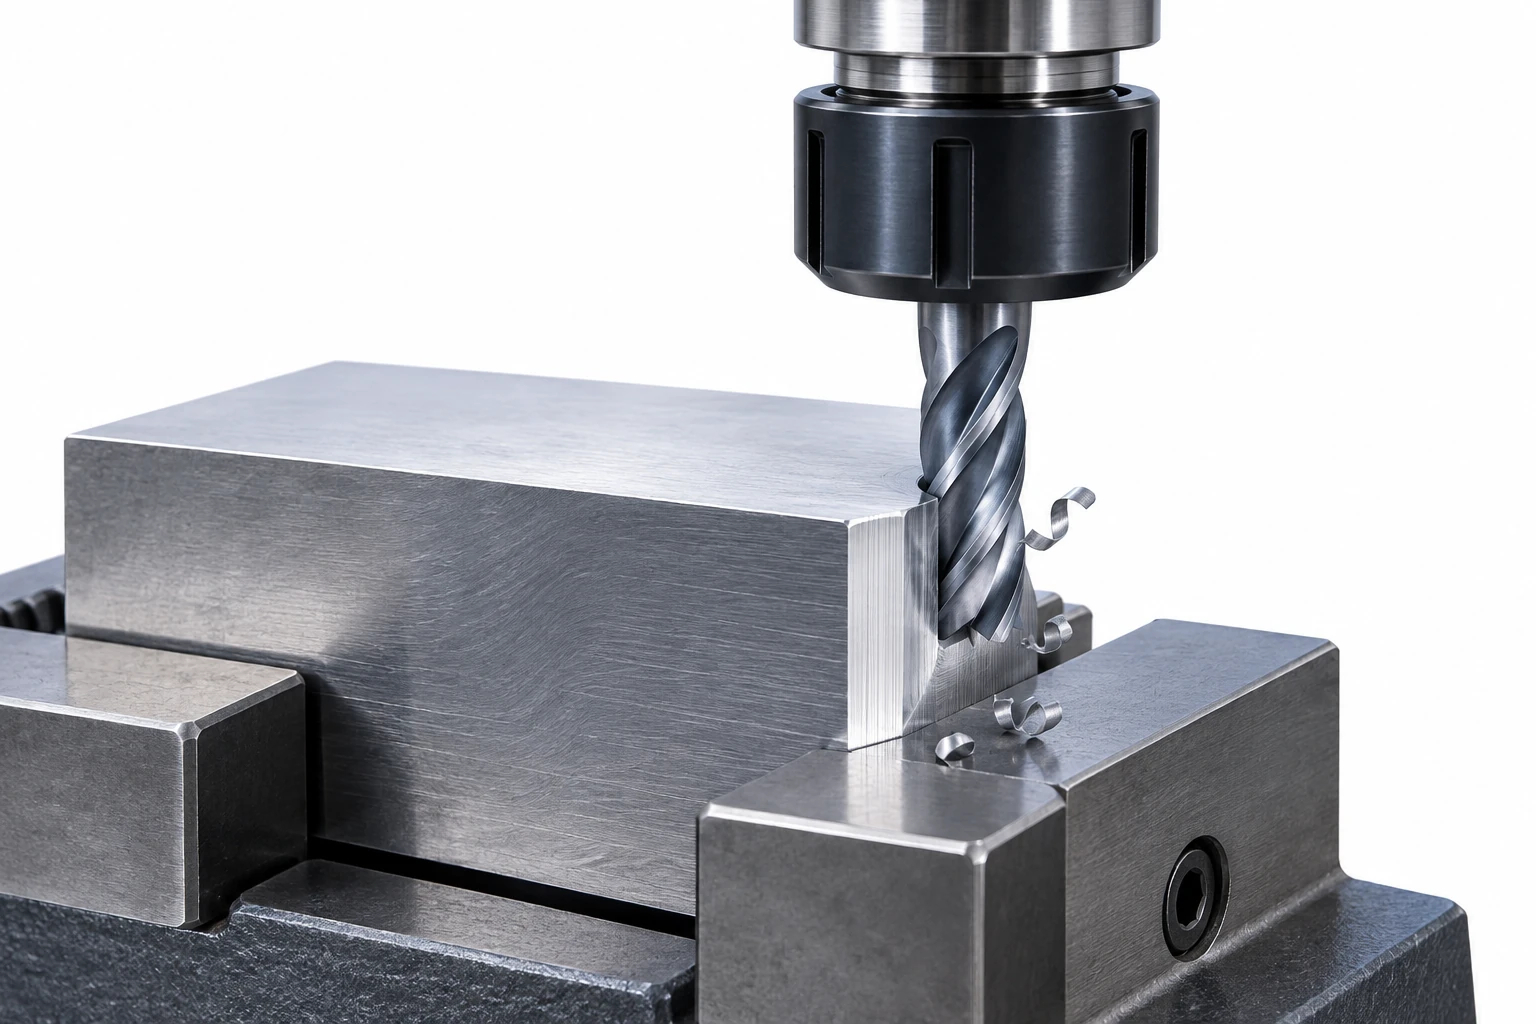
Gleichlauf-Fräsen ist in der Regel die erste Wahl bei einer steifen CNC-Anlage, die das Spiel kontrolliert. [4] Durch die dick-zu-dünn-Spanbildung verringert sich die Reibung beim Eintauchen. Gegenlauf-Fräsen bleibt nützlich, wenn eine schwierige Oberflächenschicht oder die Maschineneinstellung die Schnittbedingungen verändert. Keine der beiden Richtungen garantiert für sich genommen automatisch eine gute Oberflächenqualität. [3]
Der Unterschied betrifft, wie eine Schneide mit dem Werkstoff in Kontakt tritt. Er beschreibt weder eine andere Maschine noch einen separaten Fertigungsprozess. Für die umfassendere Abfolge von Fräswerkzeugen, Aufspannungen und Werkzeugwegen siehe wie CNC-Fräsen funktioniert.
Identifizieren Sie die Vorschubrichtung an der Schneide
Gleichlauf-Fräsen wird auch Abwärtsfräsen genannt; Gegenlauf-Fräsen wird auch Aufwärtsfräsen genannt. Um beide zu identifizieren, stellen Sie sich vor, dass sich die Fräsermitte ruhig hält, während das Werkstück daran vorbeigeht. Vergleichen Sie diese Werkstückbewegung mit der tangentialen Bewegung der Schneide an der Kontaktstelle mit dem Werkstoff. [1]
- Gleichlauf: Das Werkstück bewegt sich in dieselbe Richtung wie die Schneidenbewegung am Kontakt.
- Gegenlauf: Das Werkstück bewegt sich entgegen der Schneidenbewegung am Kontakt.
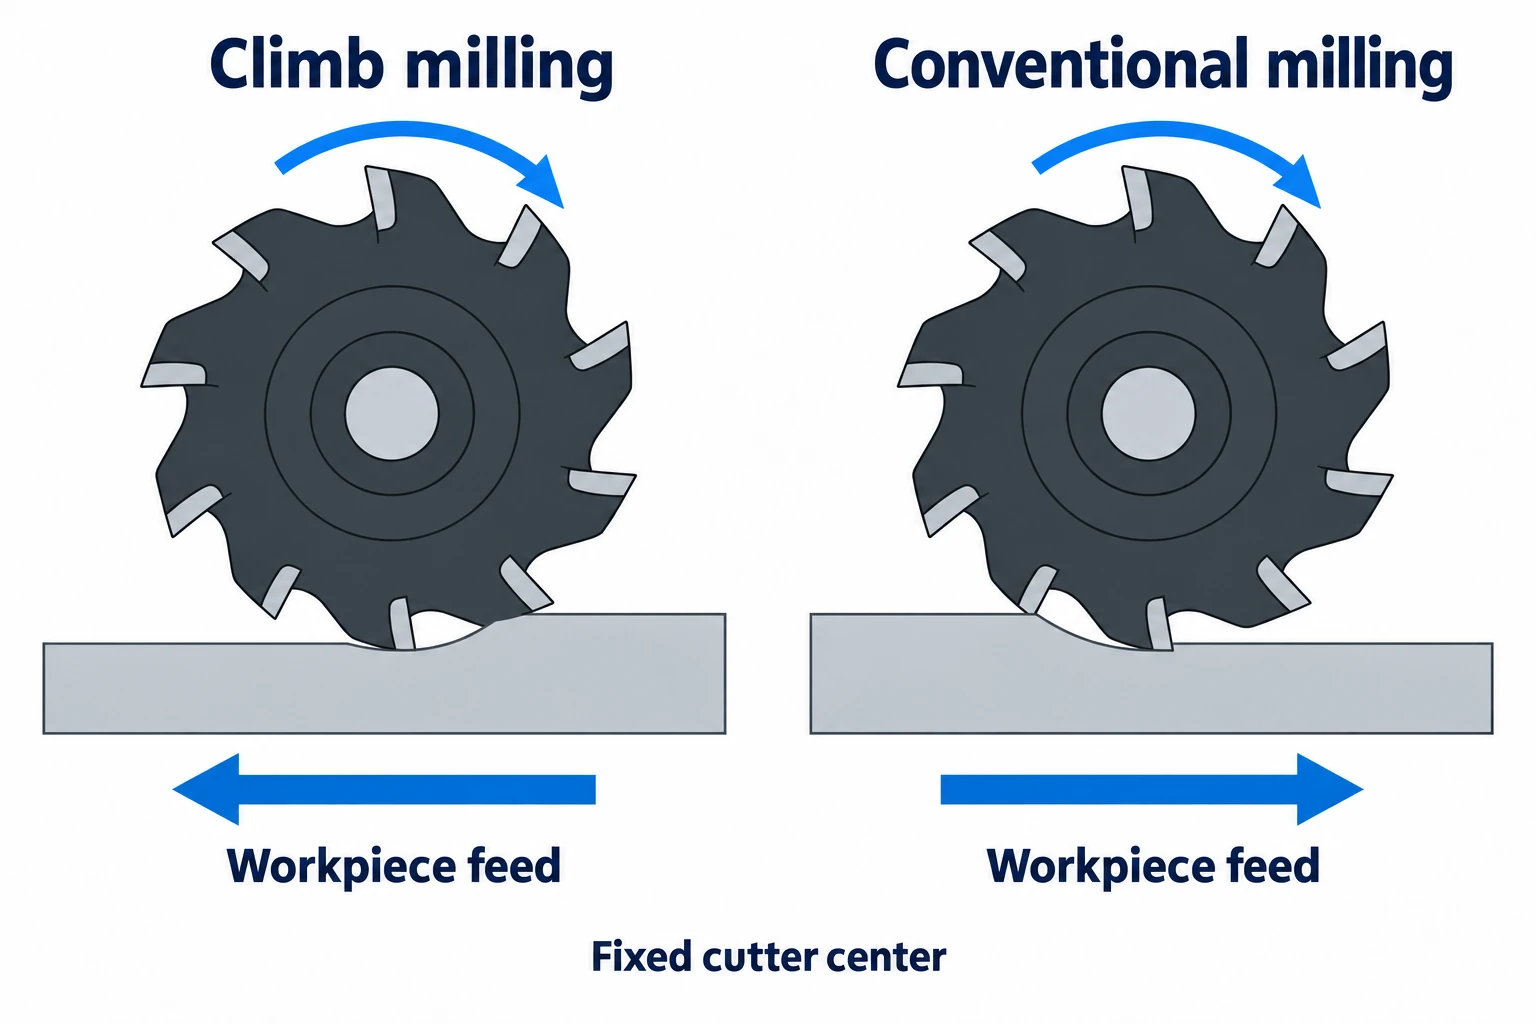
Ein CAM-Bildschirm zeigt üblicherweise die bewegte Fräsermitte relativ zu einem stillstehenden Teil. Dieser Vorschubpfeil ist der obigen Konvention für den Werkstückvorschub entgegengerichtet. Geben Sie vor dem Vergleich von Diagrammen an, welches Objekt sich bewegt. Allein „im Uhrzeigersinn“ beschreibt eine Drehung oder eine Konturbewegung; es identifiziert nicht automatisch das Gleichlauf-Fräsen, ohne Angabe der Kontaktseite.
Die Spanbildung verändert Reibung und Oberflächenqualität
| Verhalten beim peripheren Fräsen | Gleichlauf-Fräsen | Gegenlauf-Fräsen |
|---|---|---|
| Unbearbeitete Spanstärke während des Eingriffs | Am Eintritt dicker, zur Austrittsseite hin dünner werdend | Am Eintritt nahe null, zur Austrittsseite hin zunehmend |
| Erster Schneidenkontakt | Beginnt mit dem Abnehmen eines Spans | Mehr Reibung, bevor ein Span entsteht |
Dies sind Tendenzen beim peripheren Zerspanen, keine garantierten Rauheitswerte. Harvey Performance verbindet den Oberflächen-Vorteil des Gleichlauf-Fräsens mit verringerter Reibung und erneutem Zerspanen der Späne. [3] Die Darstellung beschreibt die nicht zerspante Spanstärke, nicht die endgültige Form oder Länge eines gewellten Spans.
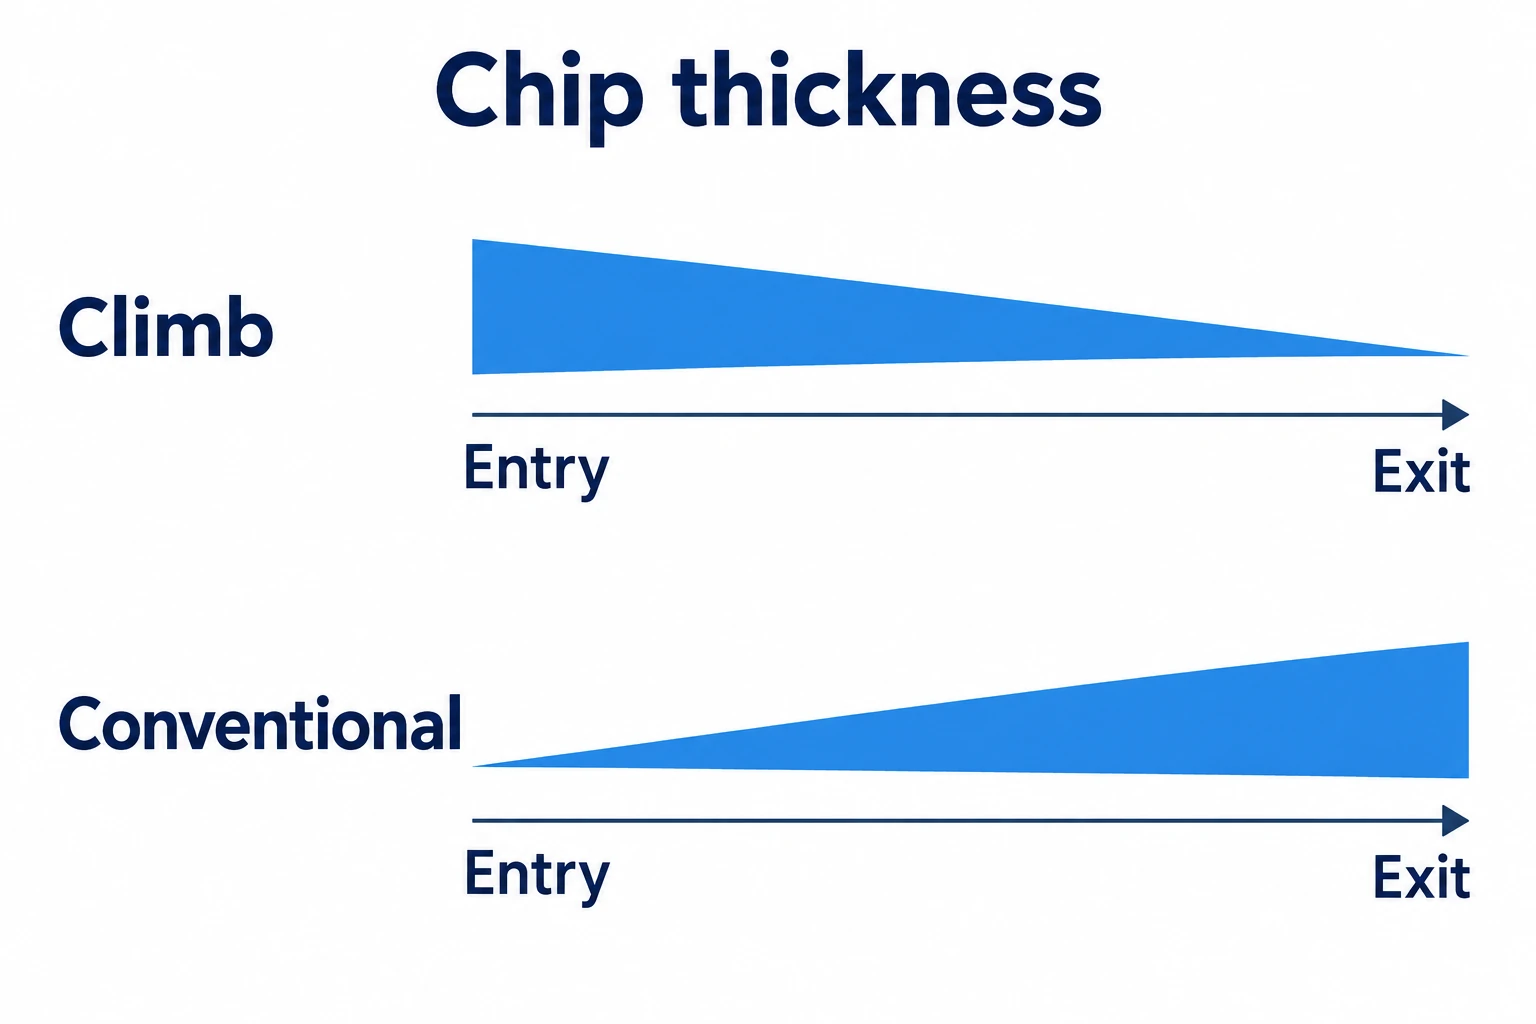
Die Werkzeugbelastung hängt zudem davon ab, wie viel Schneidenlänge eingegriffen ist. Ein leichter Seiten-Finish-Schnitt und eine vollbreitige Nut stellen unterschiedliche Belastungsfälle dar – selbst bei identischer Vorschubeinstellung. Eine große Überkragung, Werkzeugverformung und zurückgehaltene Späne können das Ergebnis bereits beeinträchtigen, bevor ein Richtungswechsel einen Vorteil bringt. [6]
Wählen Sie nach Maschine, Werkstück und Werkzeug
Spiel ist die verlorene Bewegung im Vorschubmechanismus. Beim Gleichlauf-Fräsen kann das Werkstück abrupt in den Fräser gezogen werden, wodurch dieses Spiel auf einmal aufgenommen wird und die tatsächliche Schnitttiefe zunimmt. Das Gegenlauf-Fräsen repariert den Mechanismus nicht; es verändert lediglich, wie die Schnittlast auf den Vorschub wirkt. [2]
| Zustand | Zu berücksichtigende Richtung | Grund oder Einschränkung |
|---|---|---|
| Steife Aufspannung mit kontrolliertem Spiel | Gleichlauf als erste Wahl | Günstiger Eingriff und Spanbildung |
| Unkontrolliertes Vorschubspiel | Normallauf gemäß der Betriebsanleitung der Maschine | Gehen Sie nicht davon aus, dass der Tisch der Zugkraft beim Gleichlauf-Fräsen standhalten kann |
| Harte oder raue Oberflächenschicht | Normallauf kann hilfreich sein | Bewerten Sie den Eingriff unterhalb der problematischen Schicht; klassifizieren Sie nicht alle Gussteile pauschal gleich |
| Starke Schwankung der Zerspanungszugabe | Prüfen Sie den Normallauf | Die Eingriffslast ändert sich mit der verbleibenden Zerspanungszugabe |
| Keramische Einsätze in einer hitzebeständigen Legierung | Befolgen Sie die Anwendungsrichtlinien; möglicherweise ist das Aufwärtsfräsen vorgeschrieben | Die Empfindlichkeit gegenüber Stößen verändert die übliche Präferenz |
Die Unterschiede bezüglich Spiel, Zerspanungszugabe und keramischen Werkzeugen folgen den Anwendungsrichtlinien von Sandvik. [2] Harveys Diskussion zur Oberflächenschicht bezieht sich auf die Eingriffsbedingung und nicht auf eine Regel, wonach alle gegossenen oder geschmiedeten Teile im Normallauf gefräst werden müssten. [3] Der Maschinenzustand ist wichtiger als die bloße Kennzeichnung einer Fräsmaschine als „manuell“ oder „CNC“; der Vergleich manuell versus CNC behandelt diese umfassendere Unterscheidung.
Taschen, Inseln und Nuten ändern die Kontaktseite
Bei einem Rechtsschneidwerkzeug, das sich bei Blick von oben gesehen im Uhrzeigersinn dreht, verläuft ein Fräszyklus mit Gleichlauf (Climb Finishing) entgegen dem Uhrzeigersinn entlang der Begrenzung einer inneren Tasche und im Uhrzeigersinn entlang der Begrenzung einer äußeren Insel. Das Werkzeug kontaktiert jeweils gegenüberliegende Seiten dieser Begrenzungen. Das Programmierhandbuch von Haas veranschaulicht diese Umkehrung zwischen Taschen- und Inselbahnen. [4]
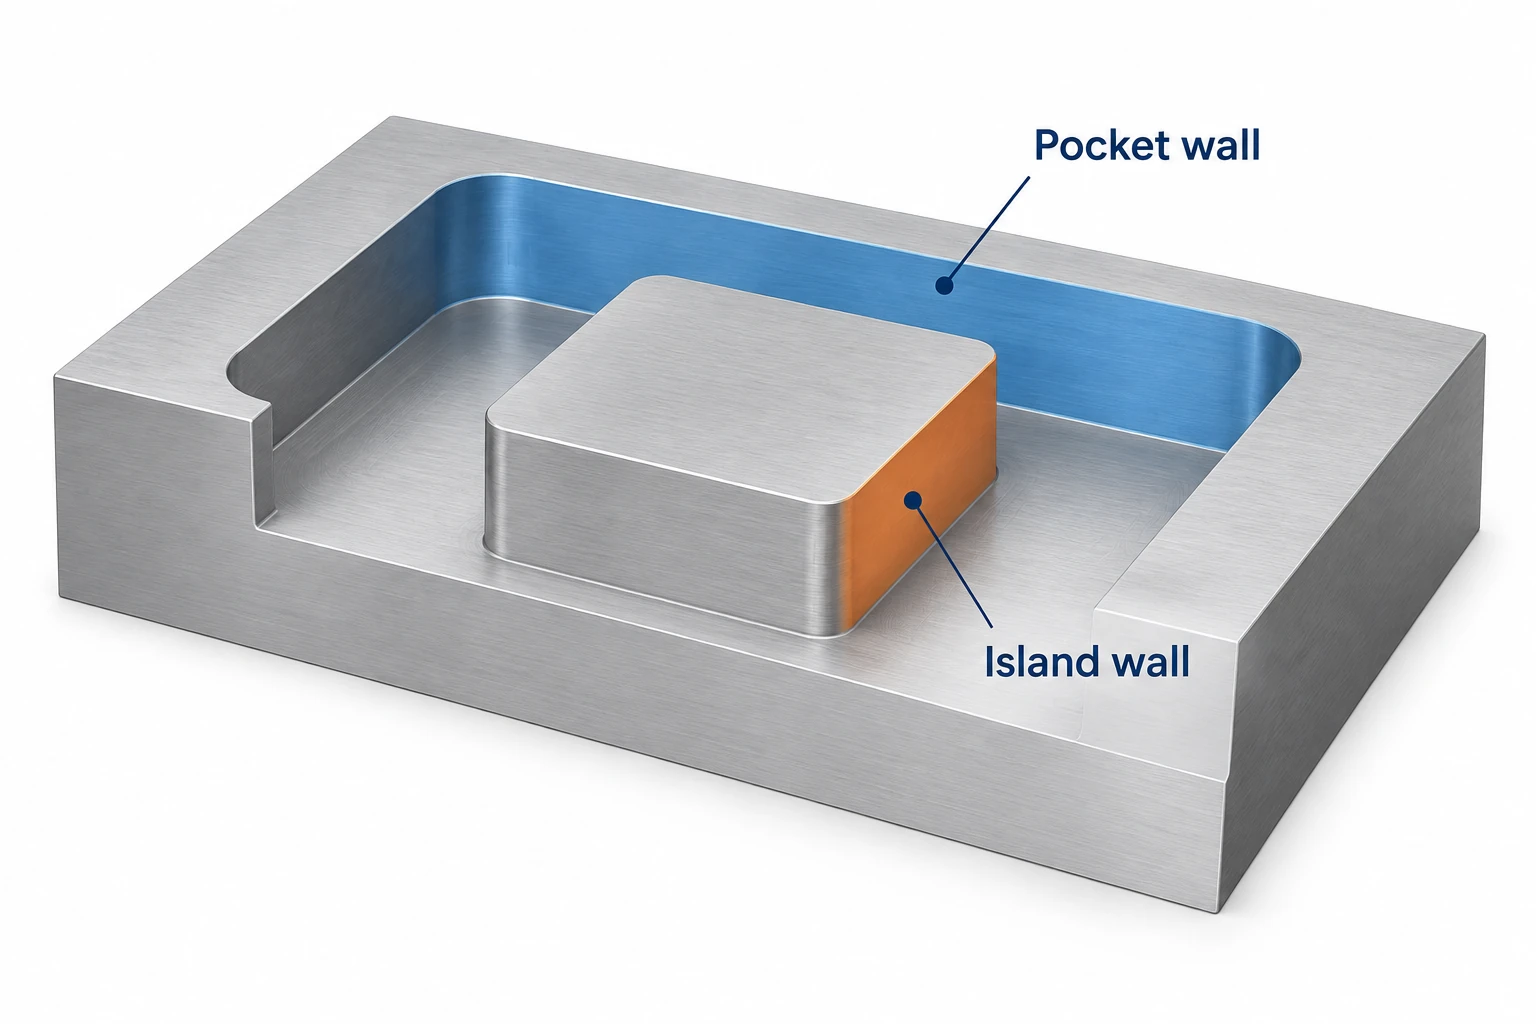
Ein Schlitz mit voller Breite greift auf beiden Seiten in das Fräswerkzeug ein, weshalb er nicht als einzelner Fräsvorgang mit Gleichlauf (Climb) an einer Seitenwand behandelt werden kann. Für einen genauen Schlitz ermöglicht das Vorfräsen mit einem kleineren Werkzeug und das separate Nachfräsen der Wände eine bessere Kontrolle des Eingriffs. Die Richtlinien von Sandvik für Nutfräsarbeiten empfehlen sogar das Aufwärtsfräsen für den Endbearbeitungsschritt – eine wichtige Ausnahme zur Regel „Gleichlauf liefert stets das beste Ergebnis“. [6]
Überprüfen Sie den generierten Fräszyklus, nicht nur den Namen der CAM-Option. Die Einstellung „Richtung“ in Autodesk Fusion versucht, den gewählten Modus beizubehalten, doch die Geometrie kann dies über den gesamten Zyklus hinweg verhindern. Die Option „Beide Richtungen“ umfasst bewusst sowohl Fräsvorgänge mit Gleichlauf als auch mit Gegenlauf bei offenen Profilen, wobei für den Rücklauf separate Einstellungen verfügbar sind. [5]
Vergleichen Sie das fertige Merkmal, nicht nur das Geräusch des Schnitts.
Bei der Bewertung einer Richtungsänderung dokumentieren Sie das Werkstoffmaterial, das Werkzeug, die Überhanglänge, die radiale Eingriffsbreite, die axiale Schnitttiefe sowie die Vorschubbedingungen. Halten Sie den Vergleich dort praktikabel, wo möglich, konsistent und notieren Sie alle weiteren Änderungen, die für einen technisch machbaren Schnitt erforderlich sind. Andernfalls lässt sich eine scheinbare Verbesserung nicht allein der Richtung zuschreiben.
Prüfen Sie Textur der Oberfläche, Abmessung des Merkmals und Form der Wand separat. Eine glattere Wand kann dennoch konisch sein oder außerhalb der geforderten Maßtoleranz liegen. An einer inneren Ecke prüfen Sie, ob der Eingriff stark ansteigt: Autodesk identifiziert enge Eckgeometrien als Ursache für Rattern und verformte Oberflächen. Eine bloße Änderung der Richtungsbezeichnung beseitigt diese Geometrie nicht. [5]
Für ein Teil, das extern gefertigt wird, geben Sie die erforderlichen Abmessungen und Oberflächen vor. Der Zulieferer kann selbstständig eine geeignete Frässtrategie wählen, es sei denn, die Zeichnung oder der genehmigte Fertigungsprozess schreibt eine bestimmte Strategie vor. Unsere CNC-Fräsdienstleistungen-Seite beschreibt die Komponentenmerkmale und den Prüfumfang, die in diesem Zusammenhang diskutiert werden.
Fragen zu Fräsen mit Gegenlauf und Mitlauf
Ist Fräsen mit Gleichlauf immer besser für dünne Wände?
Nein. Eine sichere Werkstückaufspannung und die Fähigkeit des Werkstücks, den Schnittkräften standzuhalten, sind nach wie vor entscheidend. Allein die Richtung ist keine Strategie für das Fräsen dünnwandiger Bauteile. [1]
Bedeutet „Down Fräsen“, dass der Werkzeugvorschub in Z-Richtung nach unten erfolgt?
Nein. Down Fräsen ist ein anderer Begriff für Gleichlauffräsen. Es beschreibt das Verhältnis zwischen der Bewegungsrichtung der Schneide und dem Vorschub beim Eingriff – nicht einen vertikalen Einstich in das Werkstück. [1]
Quellen
- MIT OpenCourseWare, Einführung in das Fräsen, 2004, PDF-Seite 5: Definitionen von Werkstück- und Vorschubbewegung. Die darin enthaltenen Empfehlungen für manuelle Werkstätten stellen keine universelle CNC-Fräsregel dar.
- Sandvik Coromant, Gleichlauffräsen vs. Gegenlauffräsen: periphere Spanbildung, Spiel, wechselnde Zustellmaße und Ausnahmen bei keramischen Einsätzen.
- Harvey Performance Company, Climb Fräsen vs. Konventionelles Fräsen: Reiben, Wiedereinschnitt der Späne und schwierig zu bearbeitende Oberflächenschichten.
- Haas Automation, Mill Programming Workbook, gedruckte Seiten 61 und 112: Schnittrichtung sowie Begrenzungen von Taschen und Inseln. Bezug genommen wird auf die Geometrie, nicht auf aktuelle Steuerungsbefehle.
- Autodesk Fusion, 2D Adaptive Roughing Reference: Richtung, beidseitig und minimaler Schnittradius.
- Sandvik Coromant, Groove or Slot Milling: Belastung beim Stirnfräsen, Verformung und separate Nachbearbeitungsschritte für Keilnuten.



