Auf dieser Seite
Messschieber, Mikrometer und Koordinatenmessmaschinen beantworten unterschiedliche Prüffragen. Messschieber erfassen viele zugängliche Abmessungen; Mikrometer eignen sich für definierte Kontaktmessungen wie Wellendurchmesser oder Dicke; eine Koordinatenmessmaschine (CMM) kann Lagebeziehungen von Merkmalen sowie geometrische Zusammenhänge bewerten. Die richtige Wahl hängt vom zu prüfenden Merkmal, der Zugänglichkeit und der Messunsicherheit ab – nicht vom Preis des Instruments oder der Anzahl der Anzeigedigits.
CNC-Qualitätskontrolle verbindet diese Auswahl mit der Fertigungsfolge. Eine Erstteilprüfung bestätigt das Ergebnis der Maschineneinrichtung, Zwischenprüfungen erkennen Veränderungen, und die Endprüfung verifiziert den geforderten fertigen Zustand. Jede Phase erfordert ein definiertes Merkmal, eine festgelegte Prüfmethode sowie eine Reaktion auf ein unerwartetes Ergebnis.
Definieren Sie das Merkmal, bevor Sie das Messinstrument wählen
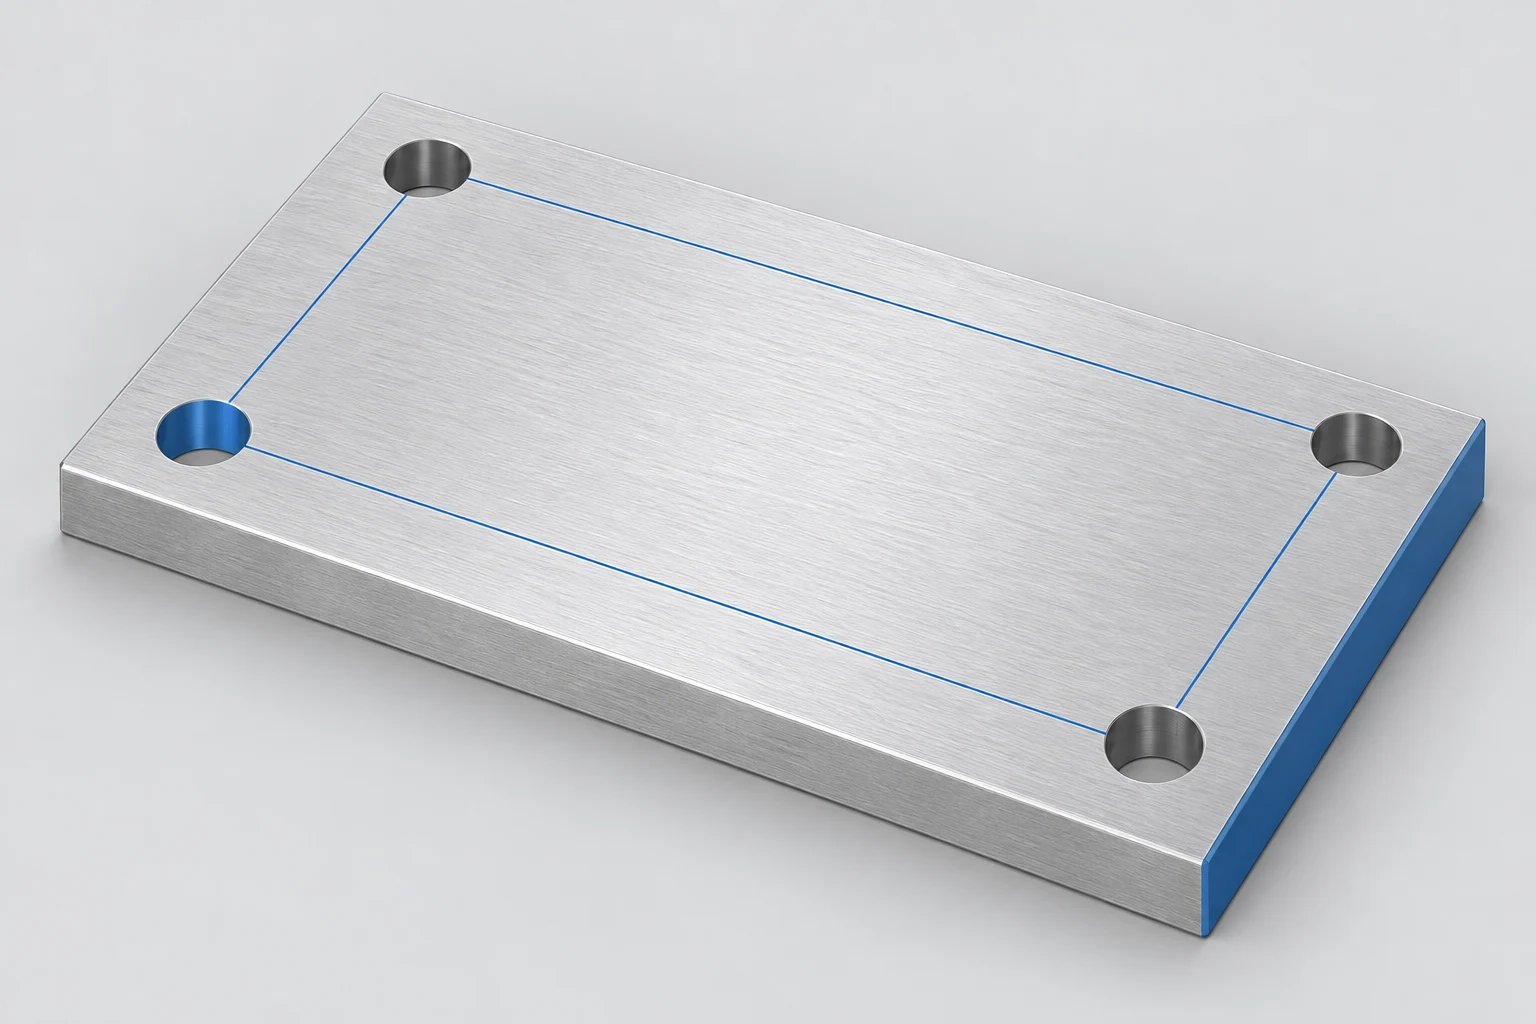
Betrachten Sie eine Montageplatte mit vier Bohrungen. Ihre Gesamtlänge, die Bohrungsdurchmesser und die Position des Bohrbildes stellen getrennte Prüffragen dar. Eine Messung über die Platte hinweg kann die Lage der Bohrungen nicht bestimmen. Ebenso beschreibt eine Durchmessermessung nicht vollständig die Form einer Bohrung entlang ihrer Tiefe.
Beginnen Sie mit der freigegebenen Zeichnung: Identifizieren Sie das Merkmal, die Grenzwerte, die Einheiten, die Bezugselemente und die Bedingung, unter der die Anforderung gilt. Für den umfassenderen Ablauf von Zeichnung zur Fertigung bietet der CNC-Bearbeitungsgrundlagen-Leitfaden den notwendigen Kontext.
Stellen Sie dann die Frage, ob die gewählte Methode die vorgeschriebenen Flächen erreichen und zulässige Abweichungen von Messabweichungen unterscheiden kann. Auflösung ist die kleinste angezeigte Inkrementgröße. Genauigkeit bezieht sich auf die Nähe zum wahren Wert; Messunsicherheit charakterisiert den mit einem Ergebnis verbundenen Zweifel. Eine feine Anzeige allein garantiert weder Genauigkeit noch eine ausreichend kleine Messunsicherheit. Die Bewertung umfasst wesentliche Einflussgrößen durch das Messgerät, den Bediener, die Aufspannung und die Umgebungsbedingungen. [1]
Messschieber: vielseitige Prüfungen mit Kontaktbegrenzungen
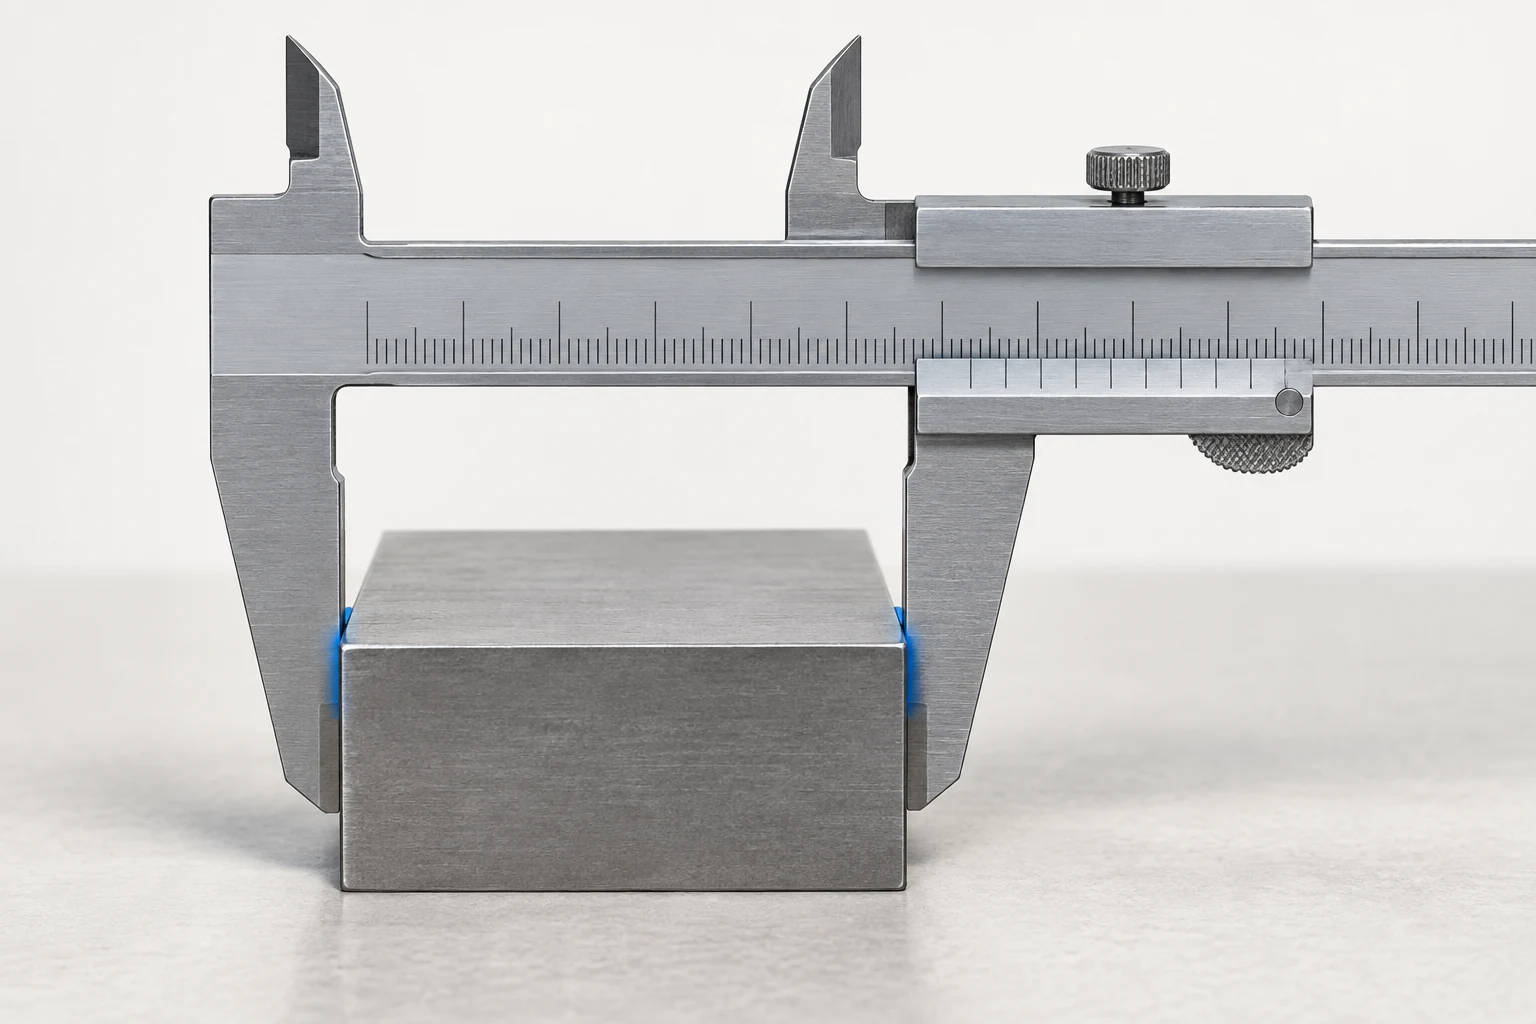
Ein geeignetes Messschieber kann Außenmaße, zugängliche Innenmaße, Absätze und Tiefen mithilfe seiner entsprechenden Messflächen bestimmen. Seine Vielseitigkeit ist nützlich, wenn die Gesamtumhüllung einer Platte oder ein nicht kritisches Absatzmaß überprüft werden soll. Ob er für die Freigabe ausreichend ist, hängt weiterhin von der jeweiligen Toleranz und der Messmethode ab.
Für eine Außenmessung reinigen Sie die Kontaktflächen, prüfen Sie die Nullstellung und setzen Sie die Backen gerade und vollflächig an den vorgesehenen Flächen an. Überspannung, schräg angelegte Backen oder Berührung auf einer Gratspur können das Messergebnis verfälschen. Halten Sie bei Vergleichsmessungen an aufeinanderfolgenden Werkstücken die Kontaktstelle konstant.
Die Innenbacken führen zu einer anderen Kontaktgeometrie. Kleine Bohrungen, Fasen und eingeschränkter Zugang können verhindern, dass sie den geforderten Bohrungsquerschnitt repräsentieren. Ein auf einer unebenen Kante aufliegender Tiefenstab kann zudem auf die falsche Oberfläche bezogen werden. Die Messanleitung von Mitutoyo behandelt diese Fälle als eigenständige Messaufgaben mit jeweils eigenen Vorsichtsmaßnahmen. [2]
Wenn eine Bohrung eine Passung steuert, wählen Sie eine Messmethode, die ihre vorgegebene Tiefe erreicht und zur geforderten Toleranz passt – beispielsweise einen geeigneten Bohrungsmessstab, einen Innentiefenmikrometer oder eine CMM-Strategie. Genehmigen Sie die gesamte Bohrung nicht allein aufgrund einer bequem zugänglichen Messung am Bohrungseingang.
Mikrometer: gesteuerte Kontaktierung für ein definiertes Maß
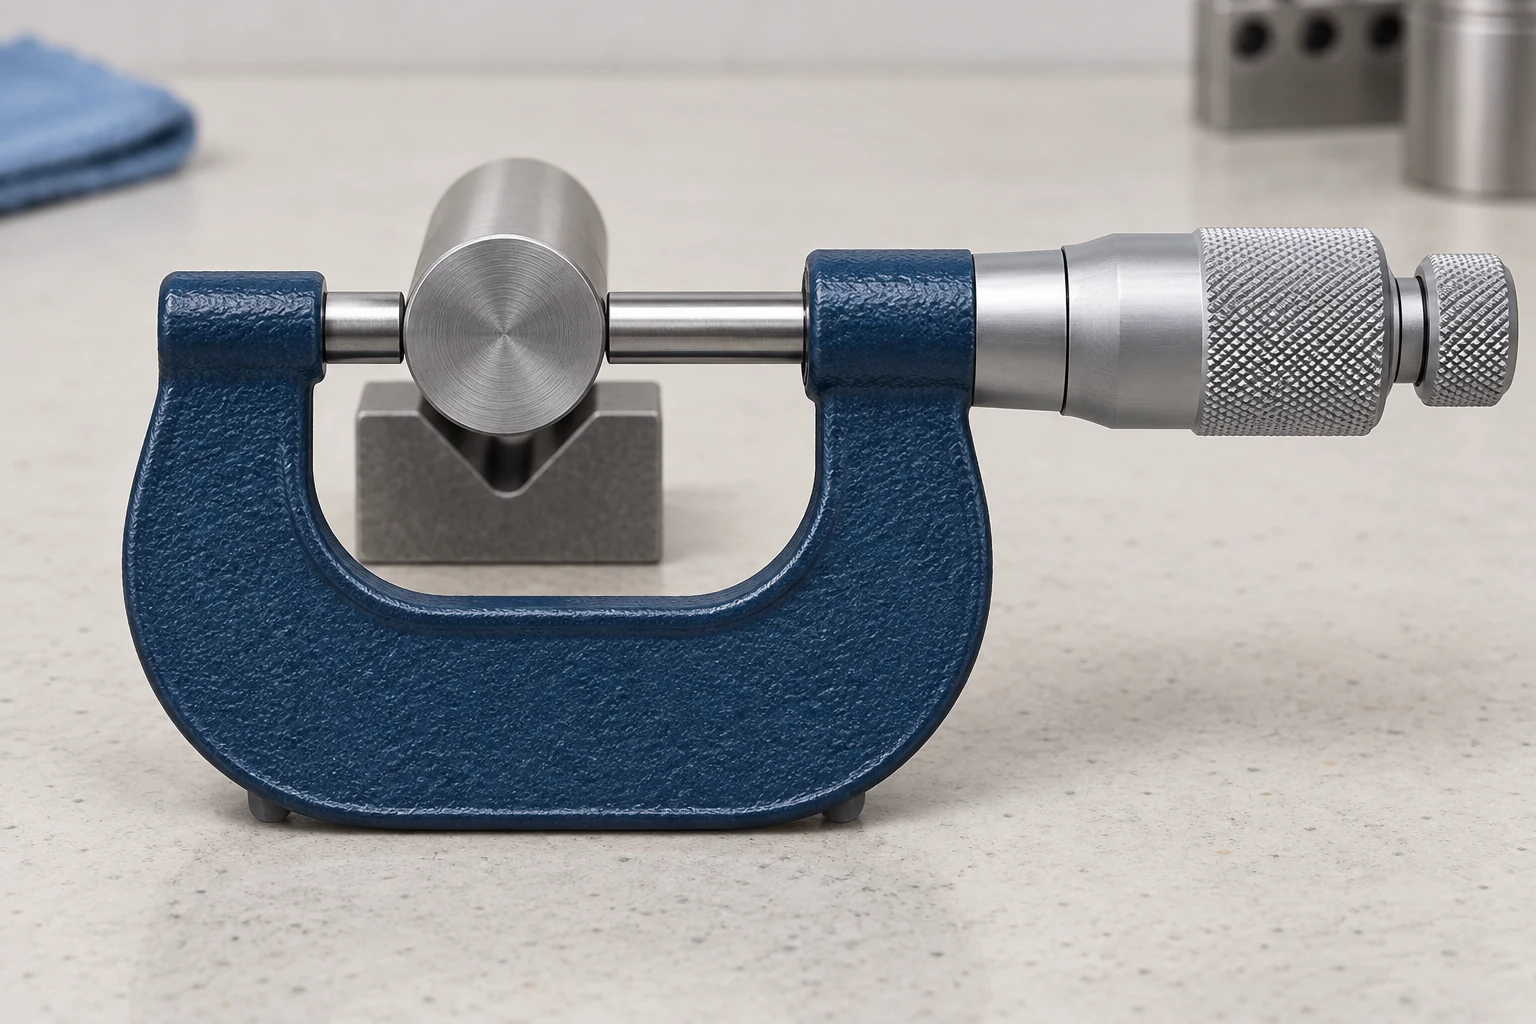
Ein Außendurchmesser-Mikrometer platziert ein Merkmal zwischen Amboss und Spindel. Bei korrektem Messbereich und geeigneten Messflächen eignet es sich gut für wiederholte Prüfungen von Wellendurchmessern oder Dicken. Eine Ratsche oder Reibungseinrichtung hilft dabei, die Messkraft zu kontrollieren; verwenden Sie stets die vom Hersteller vorgeschriebene Messmethode statt bis zum scheinbaren Stillstand des Messwerts anzuziehen. [3]
Bei einer Welle richten Sie die Messachse quer durch den Durchmesser aus. Messungen an mehreren axialen Positionen und Orientierungen können Größenvariationen aufdecken, die bei einer einzelnen Messung unentdeckt bleiben. Solche Messwerte stellen keine vollständige Rundheits- oder Zylindrizitätsbewertung dar. Für eine Nut, eine schmale Stegfläche oder eine gekrümmte Oberfläche sind möglicherweise andere Messflächen erforderlich.
Dünne Wände und verformbare Werkstoffe erfordern besondere Aufmerksamkeit hinsichtlich Messkraft und Lagerung. Ein reproduzierbares Messergebnis an einer zusammengedrückten Geometrie beschreibt möglicherweise nicht deren Abmessung im entspannten Zustand. Identifizieren Sie zudem den Werkstoff sowie den Verarbeitungs- bzw. Wärmebehandlungsstand: Eine fertige, beschichtete Oberfläche stellt eine andere Messbedingung dar als die Oberfläche vor dem Beschichten. Der Werkstoff- und Konstruktionsleitfaden verknüpft diese Entscheidungen mit den funktionalen Anforderungen des Bauteils.
KMG: Für Merkmalsbeziehungen ist eine Messstrategie erforderlich
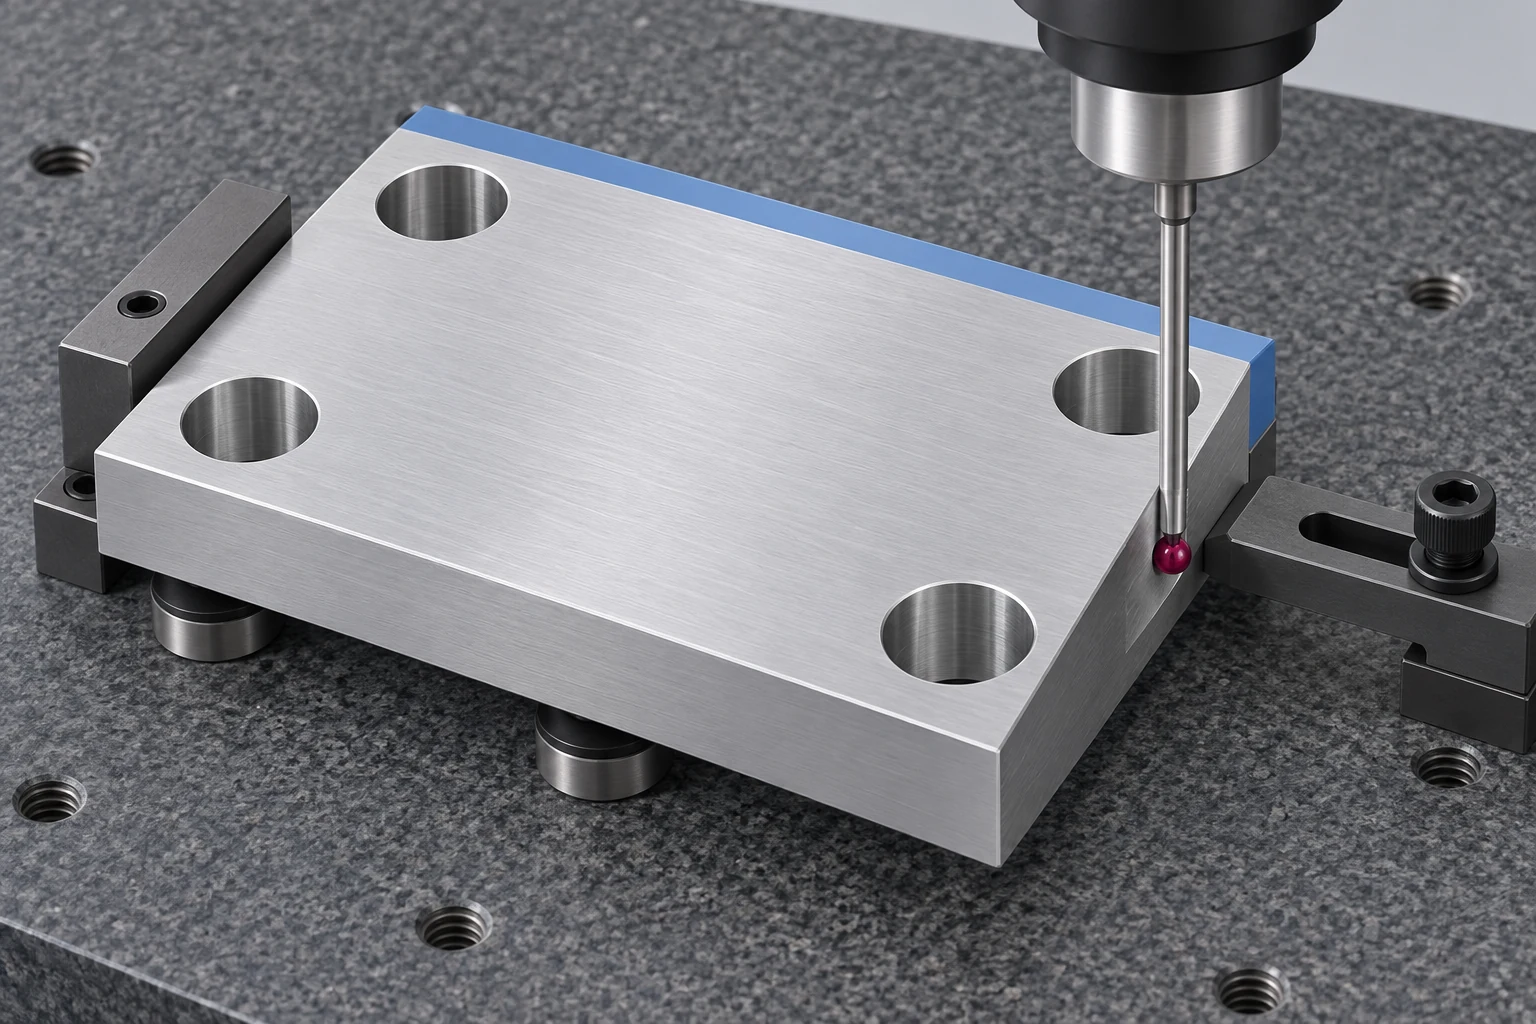
Ein CMM erfasst Punkte und bewertet Merkmale anhand dieser Punkte. Er ist nützlich, wenn ein Lochmuster in Bezug auf die Bezugsflächen der Zeichnung zu bewerten ist oder wenn mehrere Flächen innerhalb eines einzigen Koordinatensystems bewertet werden müssen. Mehr Messpunkte können die Abdeckung verbessern, doch entscheidend sind deren Platzierung und die gewählte Bewertungsmethode.
Legen Sie das Bezugssystem anhand der Bezugsflächenanforderungen der Zeichnung fest. Ersetzen Sie nicht einfach die größte oder leichteste Fläche durch eine andere, nur weil dadurch das Einlegen vereinfacht wird. Der Plan muss zudem die Tastkopfqualifizierung, den Zugang des Taststiftes, die Teilunterstützung sowie die abgetasteten Stellen berücksichtigen. Eine spärliche Punktverteilung kann lokale Formabweichungen übersehen, während eine übermäßige Klemmung ein flexibles Teil verformen kann. Die Anleitung von ZEISS zu CMM-Prüffehlern behandelt diese Ursachen für Variationen. [4]
Eine standardmäßige dimensionsbezogene CMM-Prüfung umfasst nicht automatisch die Oberflächenrauheit. Für diese Anforderung ist eine geeignete Methode zur Texturenmessung erforderlich. Ebenso klärt ein CMM-Kennzeichen keinen Streit über engtolerierte Maße: Die tatsächliche Messstrategie und die Messunsicherheit müssen die Entscheidung stützen.
Wandeln Sie die Zeichnung einer Montageplatte in einen Prüfplan um
Das folgende Beispiel weist die Prüfaufgaben für eine vierlochige Montageplatte zu. Es stellt einen Planungsrahmen dar: Die freigegebene Zeichnung liefert die Grenzwerte, Bezugsflächen und anzuwendenden Bedingungen. Die Methode muss jedoch für jede einzelne Anforderung noch qualifiziert werden.
| Merkmale | In Betracht kommende Methode | Vor der Messung definieren | Was diese Prüfung offenlässt |
|---|---|---|---|
| Gesamtlänge und -breite | Schieblehre, falls ausreichend | Gegenüberliegende Flächen; Anlage der Messbacken; Kontaktpositionen | Lochlage und Flächenform |
| Plattendicke | Geeignetes Mikrometer | Zugängliche Messpunkte; Kontaktkraft; freier oder eingespannter Zustand | Ebenheit über die gesamte Platte |
| Lochdurchmesser | Bohrlehre, Innenschiebermikrometer oder CMM | Tiefen; Orientierungen; Einstell- oder Abtastmethode | Nicht abgetastete Form und Lochposition |
| Position des Lochmusters | Geeignetes CMM-Programm | Bezugsflächen der Zeichnung; Merkmalsabtastung; Bewertungseinstellungen | Werkstoff, Oberflächenfinish und nicht angegebene Eigenschaften |
| Ebenheit der Anlegefläche | Geeignete Form- oder CMM-Methode | Unterstützung; Flächenabdeckung; Bewertung | Oberflächenrauheit |
Fügen Sie für jede Zeile die Prüfphase, die Prüffrequenz und die erforderlichen Aufzeichnungen hinzu. Ein nützlicher Plan benennt die Merkmale, die ein Messgerät überprüft; eine reine Auflistung der Messgeräte erfüllt diese Anforderung nicht. VETCNC’s Präzisions-CNC-Bearbeitungsservice ist der zugehörige Service für eine zeichnungsspezifische Besprechung des Fertigungs- und Prüfungsumfangs.
Verbinden Sie Erstteil-, Zwischen- und Endprüfungen
Erstteilprüfungen bewerten das Ergebnis der Einrichtung, bevor die weitere Serienfertigung beginnt. Sie sollten alle durch diese Einrichtung beeinflussten Merkmale abdecken, einschließlich solcher Beziehungen, die sich über mehrere Bearbeitungsschritte erstrecken. Ein Werkzeugwechsel, eine Korrektur des Werkzeugversatzes oder ein erneutes Laden des Werkstücks kann erneute relevante Prüfungen erforderlich machen.
Zwischenprüfungen verfolgen Merkmale, die sich während des laufenden Zerspanens ändern können. Ein sich verändernder Wellendurchmesser beispielsweise kann die Untersuchung von Werkzeugverschleiß oder Temperaturänderungen vor einer Anpassung des Versatzes erforderlich machen. Renishaws Prozesskontrollrahmen unterscheidet zwischen Einrichtungsprüfungen, aktiver Überwachung während der Bearbeitung und Nachbearbeitungsprüfungen. [5]
Endprüfungen bewerten den spezifizierten Auslieferungszustand, einschließlich aller relevanten Auswirkungen nachfolgender Behandlungen. Definieren Sie den Umfang der Prüfung nach Merkmal und Risiko. Das NIST beschreibt die Annahmestichprobe als ein Verfahren zur Entscheidung über die Weiterverwendung eines Loses; sie stellt jedoch nicht die Konformität jedes nicht gemessenen Teils sicher. [6]
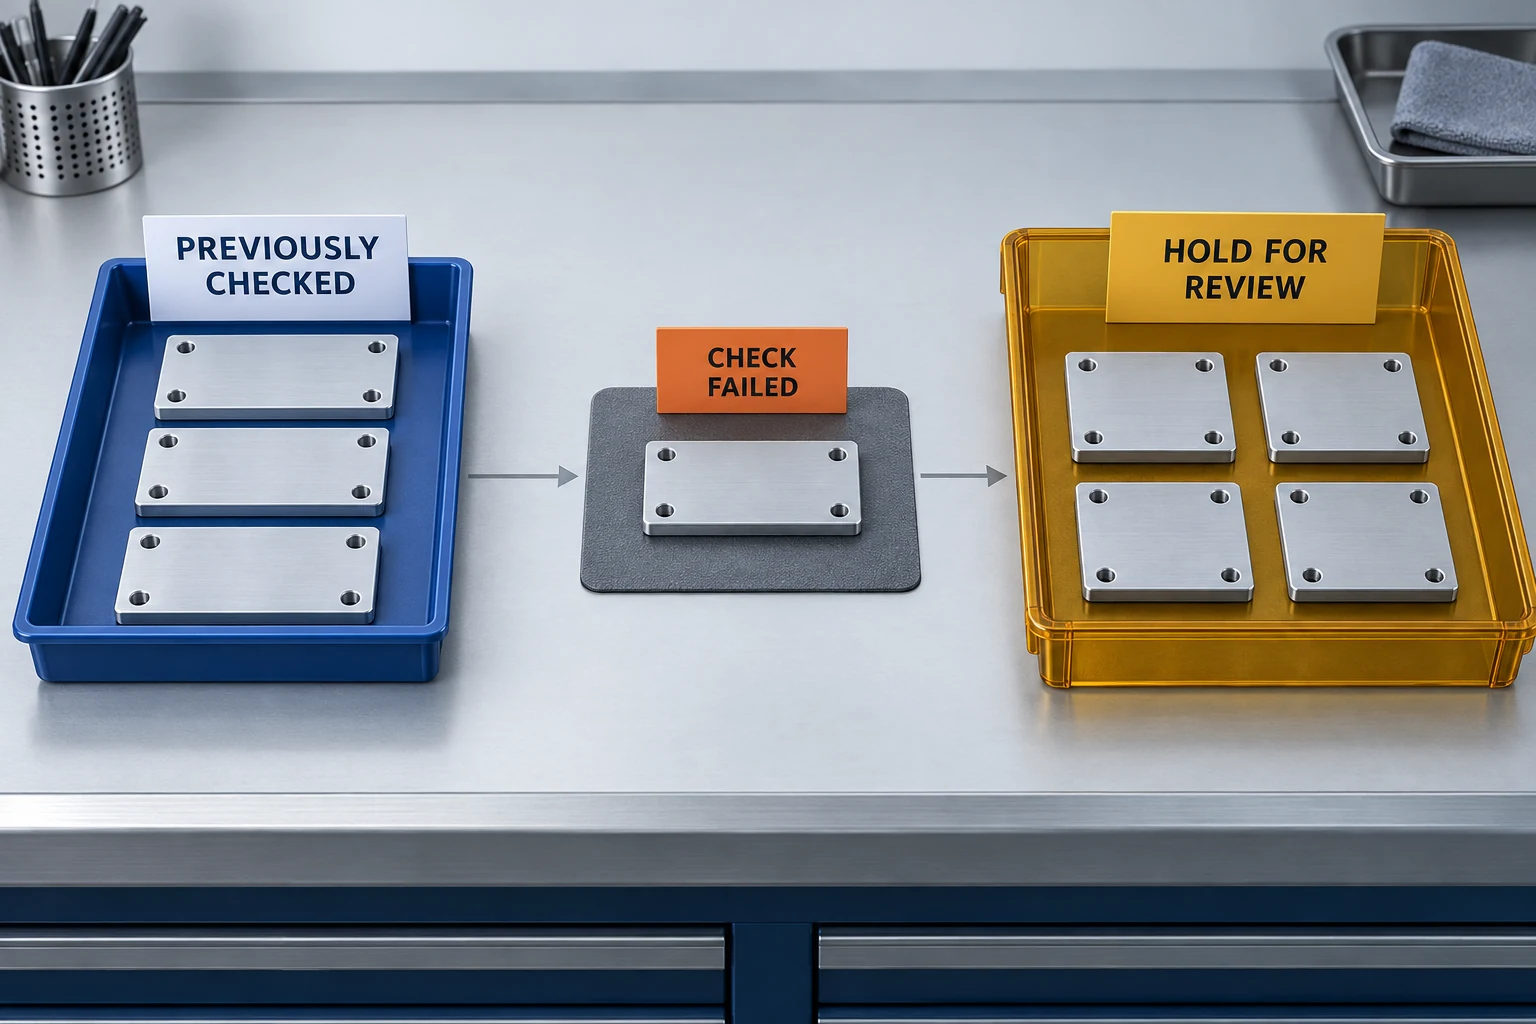
Falls eine Prüfung fehlschlägt, identifizieren und trennen Sie das potenziell betroffene Material, während die Ursache untersucht wird. Der Verdachtsbereich kann sich bis vor die fehlgeschlagene Prüfung erstrecken; das zuletzt dokumentierte akzeptable Ergebnis dient als Beweismittel für diese Untersuchung – es stellt jedoch keine automatische Freigabe für alle danach gefertigten Teile dar.
Wenn zwei Messgeräte widersprüchliche Ergebnisse liefern, vergleichen Sie die Messverfahren
Mitteln Sie widersprüchliche Messwerte nicht und gehen Sie nicht davon aus, dass die CMM zwangsläufig richtig sein muss. Klären Sie den Unterschied systematisch:
- Bestätigen Sie die gleiche Messgröße. Vergleichen Sie Merkmal, Einheiten, Zeichnungsrevision, Schnitt, Orientierung und Bearbeitungsstufe. Ein lokaler Zweipunktdurchmesser und ein aus Stichprobenkoordinaten berechneter Durchmesser können voneinander abweichen.
- Überprüfen Sie die physikalische Einrichtung. Achten Sie auf Kontamination, Gratkontakt, Temperaturunterschiede, Fehlausrichtung, Einspanneinschränkungen und Messkraft.
- Überprüfen Sie das Messsystem. Prüfen Sie den Zustand des Messgeräts, die Kalibrierungsdaten, die Einstellreferenzen sowie das CMM-Programm oder die Tastkopfqualifikation.
- Legen Sie die Grundlage für die Abnahme fest. Wenden Sie die qualifizierte Messmethode und die vereinbarte Entscheidungsregel an. Für Messwerte nahe einer Grenze bestimmt diese Regel, wie die Messunsicherheit in die Konformitätsentscheidung eingeht. [7]
Dokumentieren Sie ausreichend, um die Entscheidungsfindung nachvollziehen zu können
Dokumentieren Sie Teil und Revision, Merkmal, Anforderung, Ergebnis mit Einheit, Messverfahren oder Programm, Messstadium, Prüfumfang und Disposition. Fügen Sie gegebenenfalls relevante Einrichtungsbedingungen und die Abnahmegrundlage hinzu. Die CNC-Machining-RFQ-Checkliste unterstützt die Übernahme dieser Leistungen in die Bestellung, sodass der Prüfbericht die vereinbarten Prüffragen beantwortet.
CNC-Prüf-FAQ
Ist bei jedem CNC-Teil eine CMM-Prüfung erforderlich?
Nein. Wählen Sie Verfahren, die die spezifizierten Merkmale mit geeigneter Unsicherheit verifizieren können. Ein zugänglicher Wellendurchmesser kann sich beispielsweise für eine Messschraube eignen; ein auf ein Bezugselement bezuster Bohrbild kann eine CMM oder eine geeignete spezielle Prüfvorrichtung rechtfertigen. Definieren Sie den Prüfumfang unabhängig von der gewählten Messvorrichtung.
Reicht ein Kalibrier-Aufkleber aus, um die Zuverlässigkeit einer Messung nachzuweisen?
Nein. Die Kalibrierinformation muss sich auf das jeweilige Messgerät und die konkrete Aufgabe beziehen, und das Messverfahren bleibt entscheidend. Das NIST definiert Rückführbarkeit über eine dokumentierte Kalibrierkette mit Angabe der Unsicherheitsbeiträge; Rückführbarkeit allein stellt jedoch keine Eignung für eine bestimmte Messaufgabe sicher. [8]
Kann eine Maschinenprobenmessung die Endprüfung ersetzen?
Nur dann, wenn Methode und Prüfumfang den spezifizierten Abnahmeanforderungen entsprechen. Eine Sonde, die zur Offset-Einstellung oder zur Überwachung eines Merkmals eingesetzt wird, verifiziert nicht automatisch jedes fertige Merkmal. Nachfolgende Prüfungen nach einer späteren Bearbeitung können weiterhin erforderlich sein.
Was bedeutet „100%-Prüfung“ auf einer Bestellung?
Definieren Sie, welche Merkmale an jedem Teil, mit welchen Methoden und zu welchem Zeitpunkt geprüft werden. Der Begriff allein identifiziert weder die abgedeckten Merkmale noch stellt er die Messzuverlässigkeit sicher oder ersetzt eine klare Abnahmeregel.
Technische Quellen
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Wesentliche Einflussgrößen des Messprozesses.
- Mitutoyo. General Catalog, Section D: Calipers—Quick Guide to Precision Measuring Instruments. Kontaktgeometrie und Messvorsichtsmaßnahmen.
- Mitutoyo. General Catalog, Section B: Micrometers. Messflächen, Anwendungen und Geräte mit konstanter Messkraft.
- ZEISS. Common CMM Inspection Errors and How to Reduce Them. Ausrichtung, Tastung, Lagerung und Messbedingungen.
- Renishaw. Transform Your Manufacturing, Produktives Prozess-Pyramiden-Modell. Einrichtung, prozessbegleitende Kontrolle und Nachprozess-Monitoring.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.2.1: Was ist Stichprobenannahme?
- Mitutoyo. Entscheidungsregeln, TAR und TUR, EDU-15005A. Entscheidungsregeln und Messunsicherheit; Anwendung der für die Aufgabe vereinbarten Anforderungen.
- NIST. Metrologische Rückführbarkeit: Häufig gestellte Fragen und NIST-Richtlinie, §3.2.



