Nesta página
Paquímetros, micrômetros e máquinas de medição por coordenadas respondem a diferentes perguntas de inspeção. Paquímetros cobrem muitas dimensões acessíveis; micrômetros são adequados para medições de contato definidas, como diâmetro de eixo ou espessura; uma máquina de medição por coordenadas (CMM) pode avaliar localizações de características e relações geométricas. A escolha correta depende da característica a ser medida, do acesso físico e da incerteza de medição — não do preço do instrumento nem do número de dígitos exibidos.
O controle de qualidade CNC vincula essa escolha à sequência produtiva. Uma verificação da primeira peça estabelece o resultado do ajuste inicial; verificações intermediárias detectam alterações; e a inspeção final confirma a condição final exigida. Cada etapa exige uma característica definida, um método específico e uma resposta clara a um resultado inesperado.
Defina a característica antes de escolher o instrumento
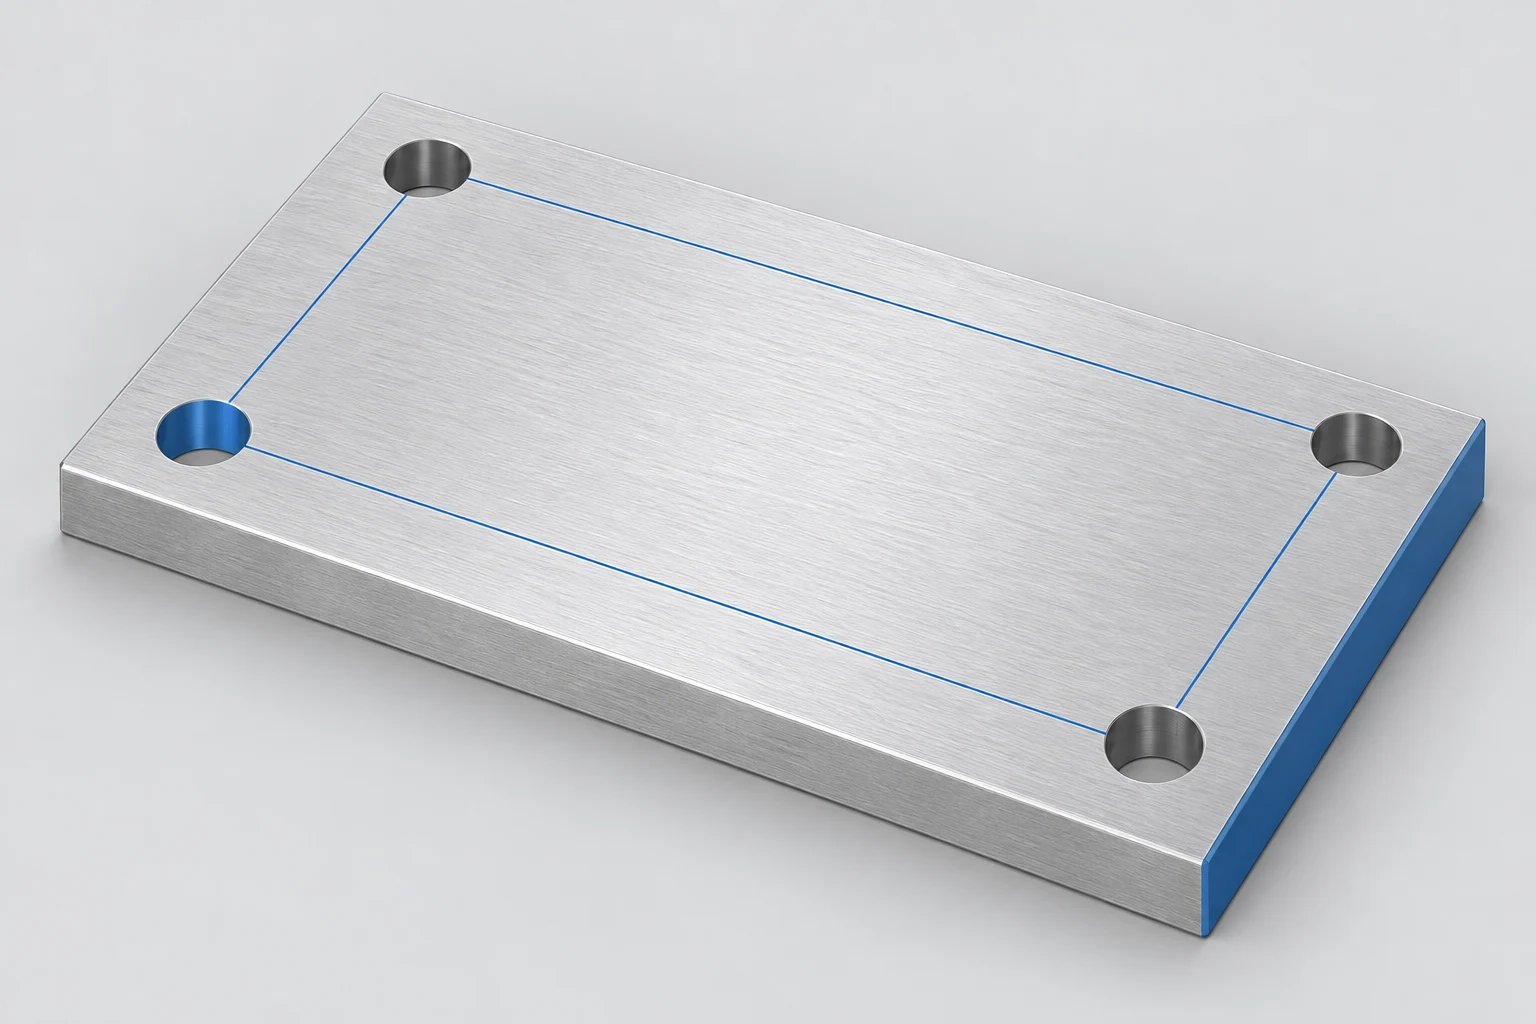
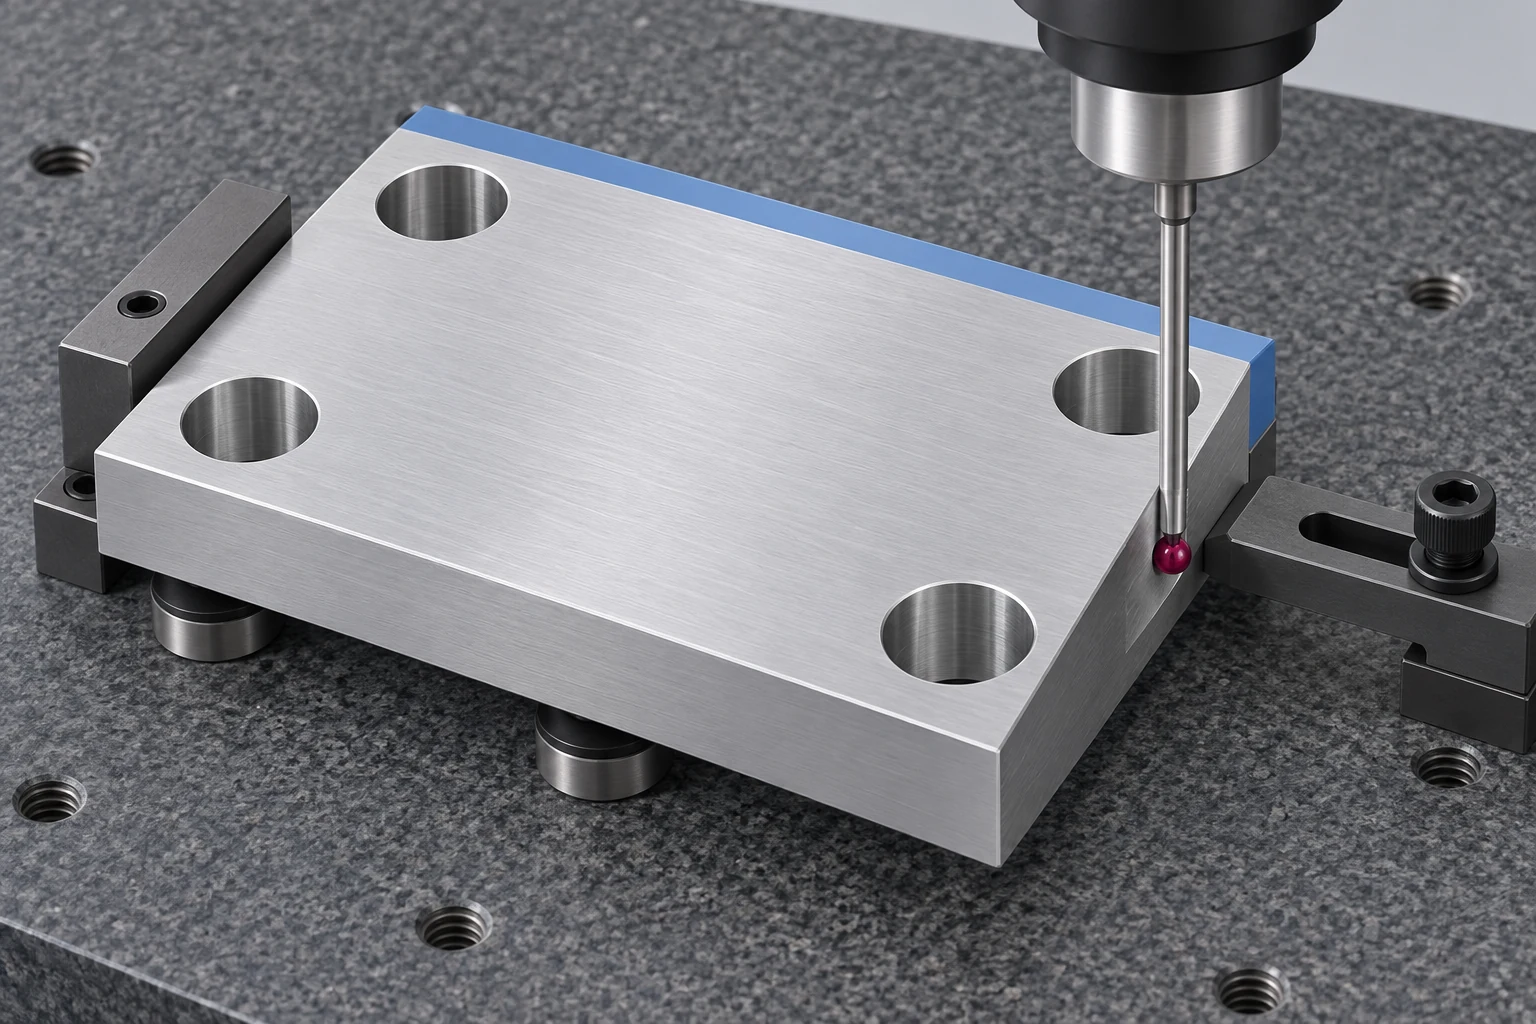
Considere uma placa de montagem com quatro furos. Seu comprimento externo, os diâmetros dos furos e a posição do padrão de furos são questões distintas. Uma leitura transversal à placa não pode determinar a localização dos furos. Da mesma forma, uma leitura de diâmetro não descreve integralmente a forma de um furo ao longo de sua profundidade.
Comece pelo desenho liberado: identifique a característica, seus limites, unidades, referências de datum e a condição em que o requisito se aplica. Para o contexto mais amplo da sequência desenho → produção, o CNC guia básico de usinagem fornece as informações necessárias.
Em seguida, questione se o método consegue acessar as superfícies especificadas e distinguir variação aceitável de variação de medição. Resolução é o menor incremento indicado. Precisão refere-se à proximidade com o valor verdadeiro; incerteza de medição caracteriza a dúvida associada a um resultado. Um mostrador de alta resolução isoladamente não garante nem precisão nem incerteza suficientemente pequena. A avaliação inclui contribuições significativas do instrumento, do operador, da montagem e do ambiente. [1]
Paquímetros: verificações versáteis com limites de contato
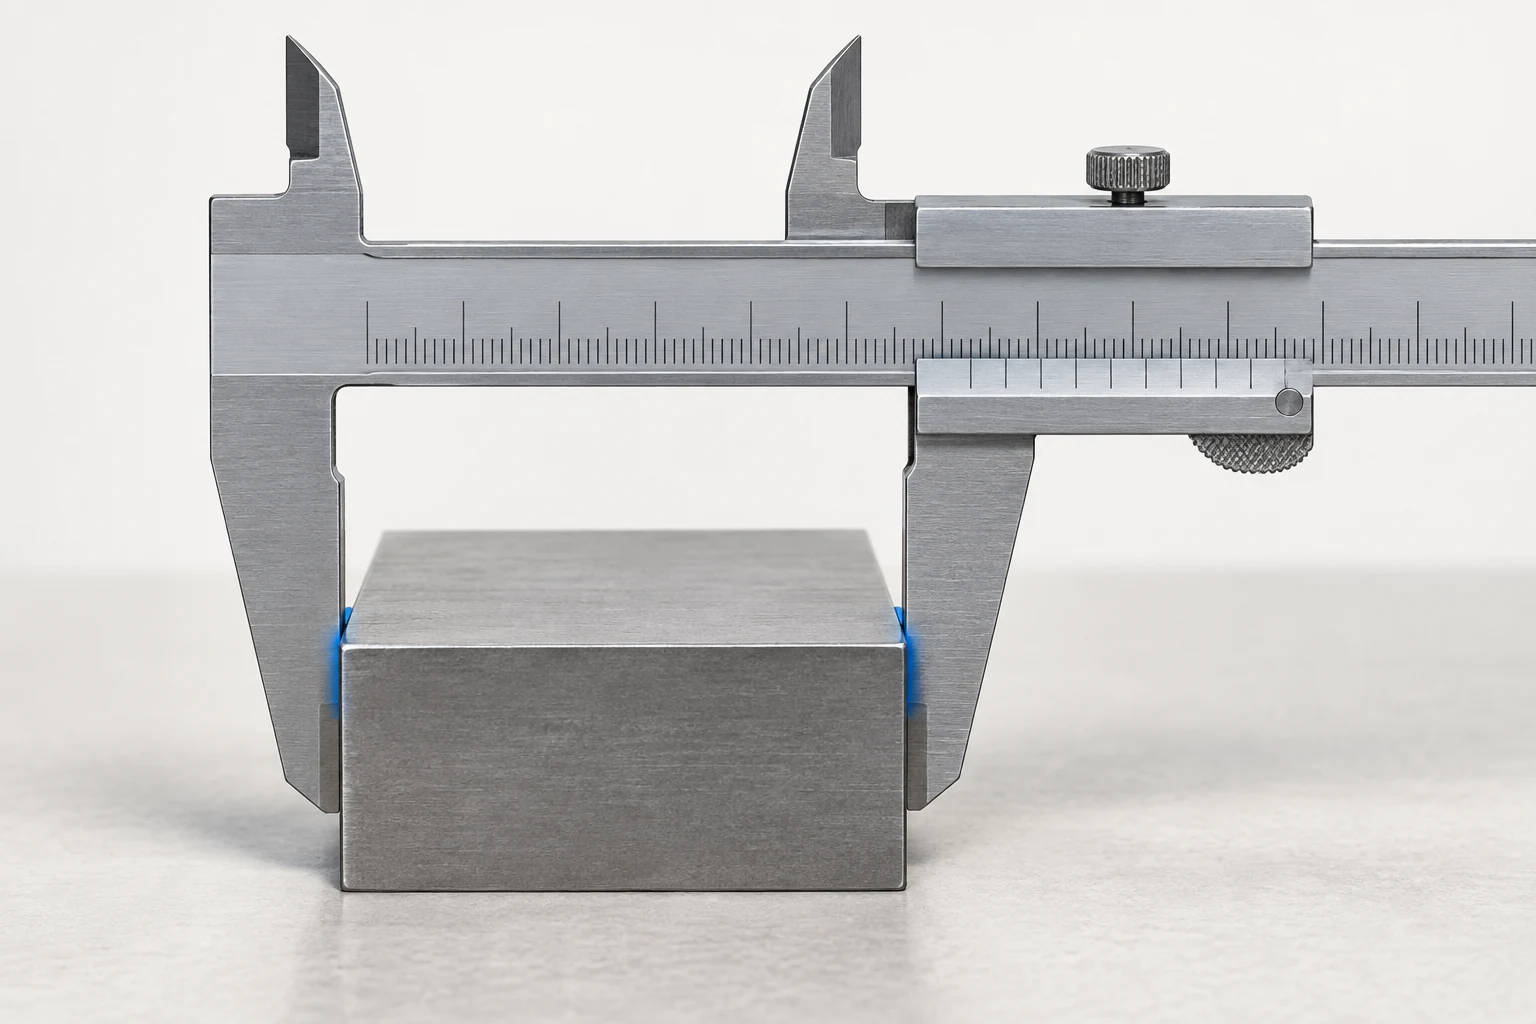
Um paquímetro adequado pode medir dimensões externas, dimensões internas acessíveis, degraus e profundidades utilizando suas respectivas faces de medição. Sua versatilidade é útil ao verificar o envelope geral de uma chapa ou um degrau não crítico. Se ele é adequado para aceitação ainda depende da tolerância específica e do método de medição.
Para uma medição externa, limpe as superfícies de contato, verifique o zero e posicione as mandíbulas firmemente e perpendicularmente contra as faces pretendidas. Força excessiva, mandíbulas inclinadas ou contato sobre uma rebarba podem alterar a leitura. Mantenha a localização do contato consistente ao comparar peças sucessivas.
As mandíbulas internas introduzem uma geometria de contato diferente. Furos pequenos, chanfros e acesso restrito podem impedir que elas representem corretamente a seção exigida do furo. Uma haste de profundidade apoiada em uma borda irregular também pode referenciar a superfície errada. As orientações da Mitutoyo para paquímetros tratam essas situações como tarefas de medição distintas, cada uma com suas próprias precauções. [2]
Se um furo controla um ajuste, escolha um método que atinja sua profundidade especificada e seja adequado à tolerância — por exemplo, um calibrador de furos apropriado, um micrômetro interno ou uma estratégia CMM. Não aprove o furo inteiro com base em uma leitura conveniente feita em sua abertura.
Micrômetros: contato controlado para uma dimensão definida
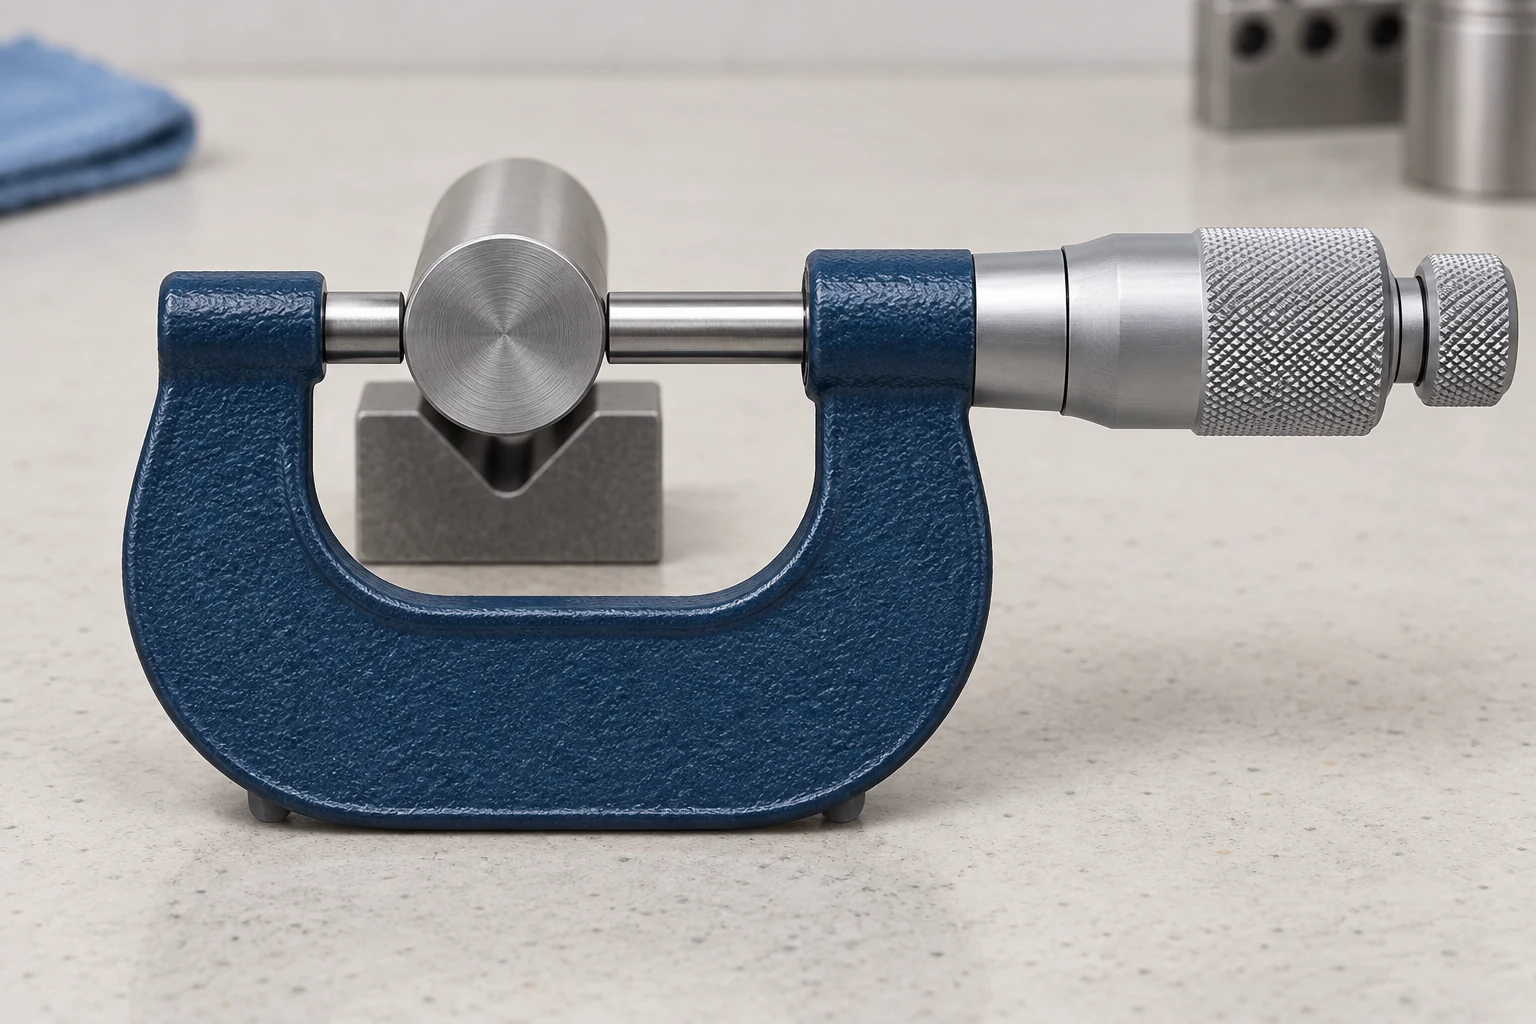
Um micrômetro externo posiciona uma característica entre um encosto e um fuso. Com a faixa correta e faces de medição adequadas, ele é útil para verificações repetidas de diâmetro de eixos ou espessura. Um mecanismo de catraca ou de fricção auxilia no controle da força de medição; utilize a técnica especificada pelo instrumento, em vez de apertar até que a leitura pareça estável. [3]
Em um eixo, alinhe o eixo de medição através do diâmetro. Medições em várias posições axiais e orientações podem revelar variações de tamanho que uma única leitura não detecta. Essas leituras não constituem uma avaliação completa de redondeza ou cilindricidade. Um sulco, uma estreita faixa ou uma superfície curva podem exigir faces de medição diferentes.
Paredes finas e materiais deformáveis exigem atenção especial à força de contato e ao suporte. Uma leitura repetível em uma característica comprimida pode não descrever seu tamanho após liberação. Identifique também o material e a etapa de tratamento: uma interface acabada e revestida representa uma condição de medição distinta da superfície antes do revestimento. O guia de materiais e projeto conecta essas escolhas aos requisitos funcionais da peça.
CMMs: relações entre características exigem uma estratégia de medição
Um CMM registra pontos e avalia características a partir deles. É útil quando um padrão de furos deve ser relacionado aos datums do desenho ou quando várias superfícies devem ser avaliadas em um único sistema de coordenadas. Mais pontos podem melhorar a cobertura, mas sua disposição e o método de avaliação são determinantes.
Estabeleça o sistema de referência com base nos requisitos de datum do desenho. Não substitua a face maior ou mais fácil de acessar apenas porque simplifica o carregamento. O plano também deve abordar a qualificação do sensor, o acesso do estilete, o suporte da peça e os locais amostrados. Pontos esparsos podem deixar de capturar variações locais de forma, enquanto fixação excessiva pode distorcer uma peça flexível. As orientações da ZEISS sobre erros de inspeção em CMM discutem essas fontes de variação. [4]
Uma inspeção dimensional padrão CMM não inclui automaticamente a rugosidade superficial. Esse requisito exige um método adequado de medição de textura. Nem uma etiqueta CMM resolve por si só uma divergência quanto a uma dimensão com tolerância apertada: a estratégia real de medição e sua incerteza devem sustentar a decisão.
Transforme o desenho de uma placa de montagem em um plano de inspeção
O exemplo a seguir atribui tarefas de inspeção para uma placa de montagem com quatro furos. Trata-se de um quadro de planejamento: o desenho liberado fornece os limites, os datums e a condição aplicável. O método ainda precisa ser qualificado para cada requisito.
| Característica | Método candidato | Definir antes da medição | O que esta verificação deixa em aberto |
|---|---|---|---|
| Comprimento e largura totais | Paquímetro, se adequado | Faces opostas; assentamento das garras; posições de contato | Localização dos furos e forma da superfície |
| Espessura da placa | Micrômetro adequado | Pontos acessíveis; força de contato; condição livre ou restringida | Planeza da placa |
| Diâmetro dos furos | Calibrador interno, micrômetro interno ou CMM | Profundidades; orientações; método de ajuste ou de sondagem | Forma e posição dos furos não amostrados |
| Posição do padrão de furos | Programa CMM adequado | Datums do desenho; amostragem de características; configurações de avaliação | Material, acabamento e características não relatadas |
| Planeza da face de assentamento | Método adequado de avaliação de forma ou CMM | Suporte; cobertura da superfície; avaliação | Rugosidade superficial |
Adicione o estágio de inspeção, a frequência e o registro exigidos para cada linha. Um plano útil nomeia a característica que um instrumento verifica; uma simples lista de equipamentos não cumpre essa finalidade. O serviço de usinagem CNC de precisão da VETCNC é o serviço relacionado para discussões específicas de desenho sobre o escopo de fabricação e inspeção.
Conecte as verificações da primeira peça, em processo e finais
Verificações da primeira peça avaliam a saída da configuração antes da produção contínua. Elas devem abranger as características afetadas por essa configuração, incluindo relações criadas entre operações. Uma troca de ferramenta, ajuste de deslocamento ou recarga pode exigir novas verificações pertinentes.
Verificações em processo acompanham características que podem variar à medida que a usinagem prossegue. Por exemplo, um diâmetro de eixo com deriva pode exigir investigação do desgaste da ferramenta ou da temperatura antes do ajuste de um deslocamento. O framework de controle de processo da Renishaw distingue controles de configuração, monitoramento ativo durante a usinagem e verificações após a usinagem. [5]
Verificações finais avaliam a condição especificada para entrega, incluindo os efeitos relevantes de tratamentos posteriores. Defina a cobertura da inspeção por característica e risco. O NIST descreve a amostragem de aceitação como um método para decidir a destinação de um lote; ela não estabelece a conformidade de todas as peças não medidas. [6]
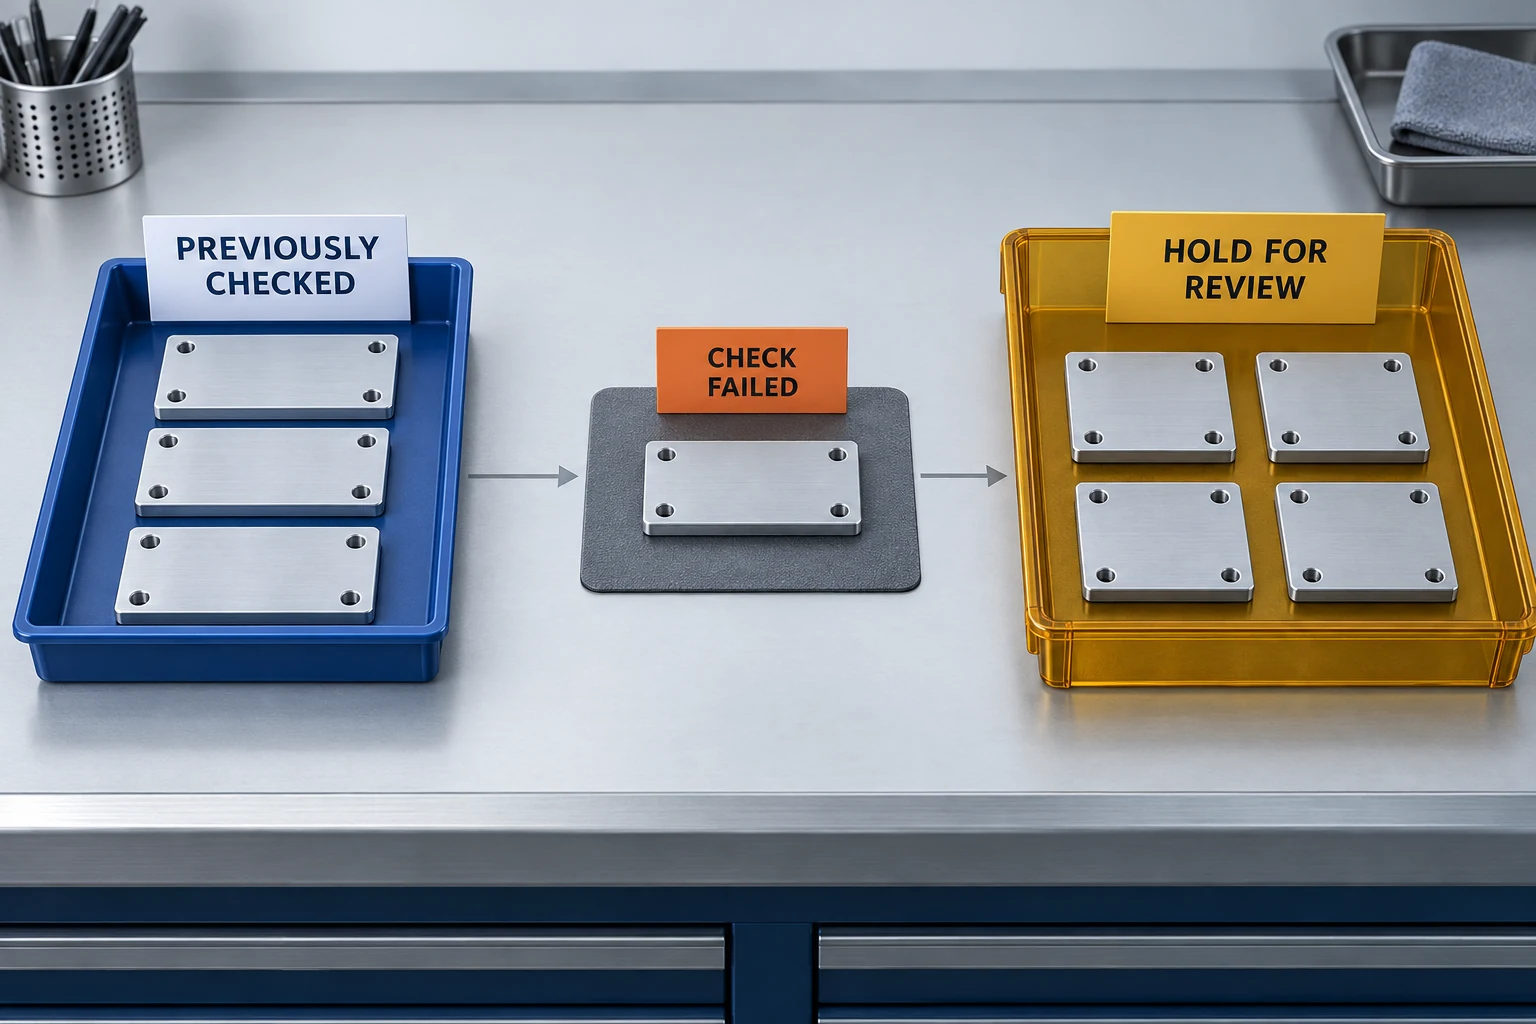
Se uma verificação falhar, identifique e isole o material potencialmente afetado enquanto investiga a causa. O intervalo suspeito pode retroceder até antes da verificação falhada; o último resultado aceitável registrado serve como evidência para essa investigação, não como liberação automática de tudo produzido posteriormente.
Quando dois instrumentos discordam, compare os métodos
Não faça média de leituras conflitantes nem suponha que o CMM deva estar certo. Analise a diferença:
- Confirme a mesma grandeza. Compare a característica, as unidades, a revisão do desenho, a seção, a orientação e a etapa de tratamento. Um diâmetro local de dois pontos e um diâmetro ajustado a partir de coordenadas amostradas podem diferir.
- Verifique a configuração física. Procure por contaminação, contato de rebarbas, diferenças de temperatura, desalinhamento, restrições e força de medição.
- Verifique o sistema de medição. Revise o estado do instrumento, as informações de calibração, as referências de ajuste e o programa CMM ou a qualificação do sensor.
- Defina a base de aceitação. Utilize o método qualificado e a regra de decisão acordada. Para leituras próximas a um limite, essa regra determina como a incerteza de medição influencia a decisão de conformidade. [7]
Registre dados suficientes para reconstruir a decisão
Registre a peça e sua revisão, a característica, o requisito, o resultado com unidade, o método ou programa, a etapa de medição, a cobertura da inspeção e a destinação. Inclua as condições de configuração relevantes e a base de aceitação, quando necessário. A lista de verificação para cotação de usinagem CNC RFQ ajuda a incorporar esses entregáveis ao pedido, de modo que o relatório responda às perguntas de inspeção acordadas.
Perguntas frequentes sobre inspeção CNC
Toda peça CNC exige inspeção CMM?
Não. Utilize métodos capazes de verificar as características especificadas com incerteza adequada. Um diâmetro de eixo acessível pode ser medido com micrômetro; um padrão de furos relacionado a uma referência pode justificar o uso de um CMM ou de um dispositivo de medição dedicado apropriado. Defina a cobertura separadamente da escolha do instrumento.
Um adesivo de calibração é suficiente para comprovar que uma medição é confiável?
Não. As informações de calibração devem ser pertinentes ao instrumento e à tarefa, e o procedimento de medição continua sendo relevante. O NIST define rastreabilidade por meio de uma cadeia documentada de calibração com contribuições de incerteza; a mera rastreabilidade não garante a adequação para uma medição específica. [8]
Um sensor instalado na máquina pode substituir a inspeção final?
Apenas quando seu método e sua cobertura forem adequados aos requisitos de aceitação especificados. Um sensor usado para definir compensações ou monitorar uma característica não verifica automaticamente todas as características acabadas. Verificações após tratamentos posteriores ainda podem ser necessárias.
O que significa “inspeção 100%” em um pedido?
Defina quais características são verificadas em cada peça, por quais métodos e em qual etapa. A simples frase não identifica as características abrangidas, não estabelece a confiabilidade da medição nem substitui uma regra clara de aceitação.
Fontes técnicas
- NIST. Essenciais para Expressar a Incerteza de Medição: Definições Básicas. Principais contribuintes para o processo de medição.
- Mitutoyo. Catálogo Geral, Seção D: Paquímetros — Guia Rápido para Instrumentos de Medição de Precisão. Geometria de contato e precauções de medição.
- Mitutoyo. Catálogo Geral, Seção B: Micrômetros. Faces de medição, aplicações e dispositivos de força constante.
- ZEISS. Erros comuns de inspeção CMM e como reduzi-los. Alinhamento, sondagem, apoio e condições de medição.
- Renishaw. Transforme Sua Fabricação, Pirâmide Produtiva de Processos. Configuração, controle em processo e monitoramento pós-processo.
- NIST/SEMATECH. Manual de Estatística para Engenharia, 6.2.1: O Que É Amostragem por Aceitação?
- Mitutoyo. Regras de Decisão, TAR e TUR, EDU-15005A. Regras de decisão e incerteza de medição; aplique os requisitos acordados para a tarefa.
- NIST. Rastreabilidade Metrológica: Perguntas Frequentes e Política do NIST, §3.2.



