Sur cette page
Les pieds à coulisse, les micromètres et les machines à mesurer tridimensionnelles répondent à des questions d’inspection différentes. Les pieds à coulisse couvrent de nombreuses dimensions accessibles ; les micromètres conviennent aux mesures de contact définies, telles que le diamètre d’un arbre ou une épaisseur ; une machine à mesurer tridimensionnelle (CMM) permet d’évaluer la position des caractéristiques et leurs relations géométriques. Le bon choix dépend de la caractéristique à mesurer, de l’accès possible et de l’incertitude de mesure — et non du prix de l’instrument ni du nombre de chiffres affichés.
Le contrôle qualité CNC intègre ce choix dans la séquence de production. Un contrôle sur la première pièce valide la configuration initiale, les contrôles intermédiaires détectent toute dérive, et l’inspection finale confirme l’état requis de la pièce finie. Chaque étape exige la définition claire d’une caractéristique, d’une méthode et d’une réponse en cas de résultat inattendu.
Définissez la caractéristique avant de choisir l’instrument
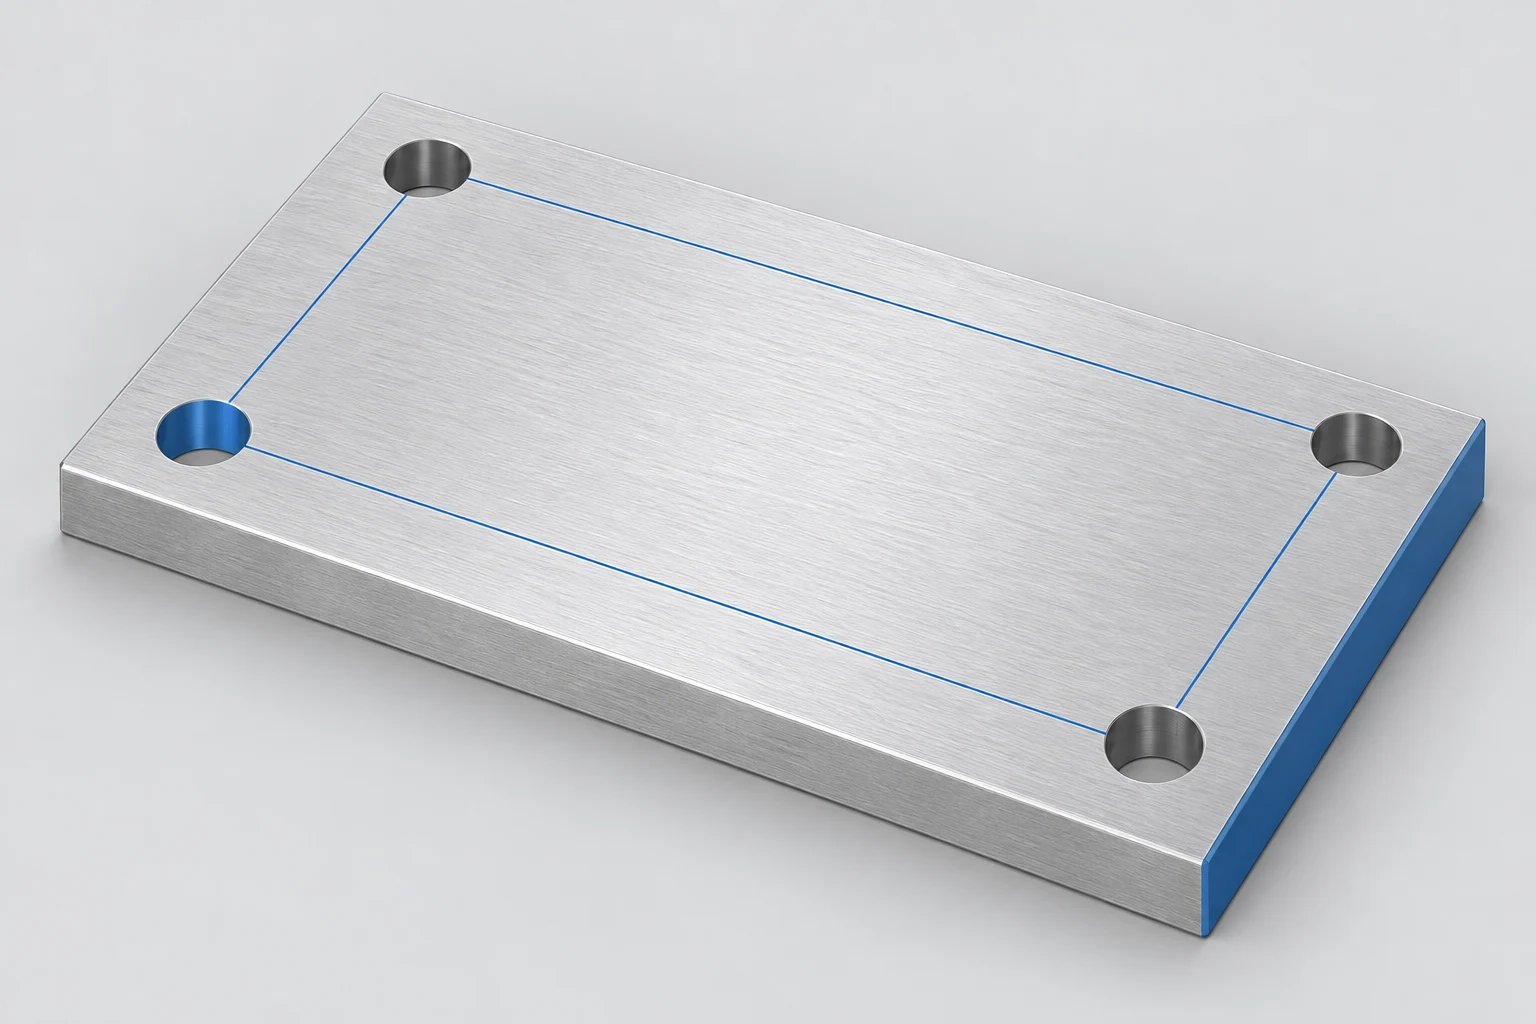
Prenons une plaque de fixation comportant quatre trous. Sa longueur extérieure, les diamètres des trous et la position du motif de perçage constituent des questions distinctes. Une mesure effectuée d’un bord à l’autre de la plaque ne permet pas de déterminer la position des trous. De même, une mesure de diamètre ne décrit pas entièrement la forme d’un alésage sur toute sa profondeur.
Commencez par le plan approuvé : identifiez la caractéristique, ses limites, ses unités, ses références de cotation et la condition dans laquelle l’exigence s’applique. Pour la séquence globale allant du plan à la production, le guide des bases du mecanizado CNC fournit le contexte nécessaire.
Posez-vous ensuite la question suivante : la méthode choisie permet-elle d’accéder aux surfaces spécifiées et de distinguer la variation acceptable de la variation liée à la mesure ? Résolution désigne l’incrément minimal indiqué. La justesse concerne la proximité de la valeur mesurée par rapport à la valeur vraie ; l’incertitude de mesure caractérise le doute associé à un résultat. Un affichage haute résolution à lui seul n’atteste ni de la justesse ni d’une incertitude suffisamment faible. L’évaluation prend en compte les contributions significatives de l’instrument, de l’opérateur, de la mise en place et de l’environnement. [1]
Pieds à coulisse : contrôles polyvalents avec limites de contact
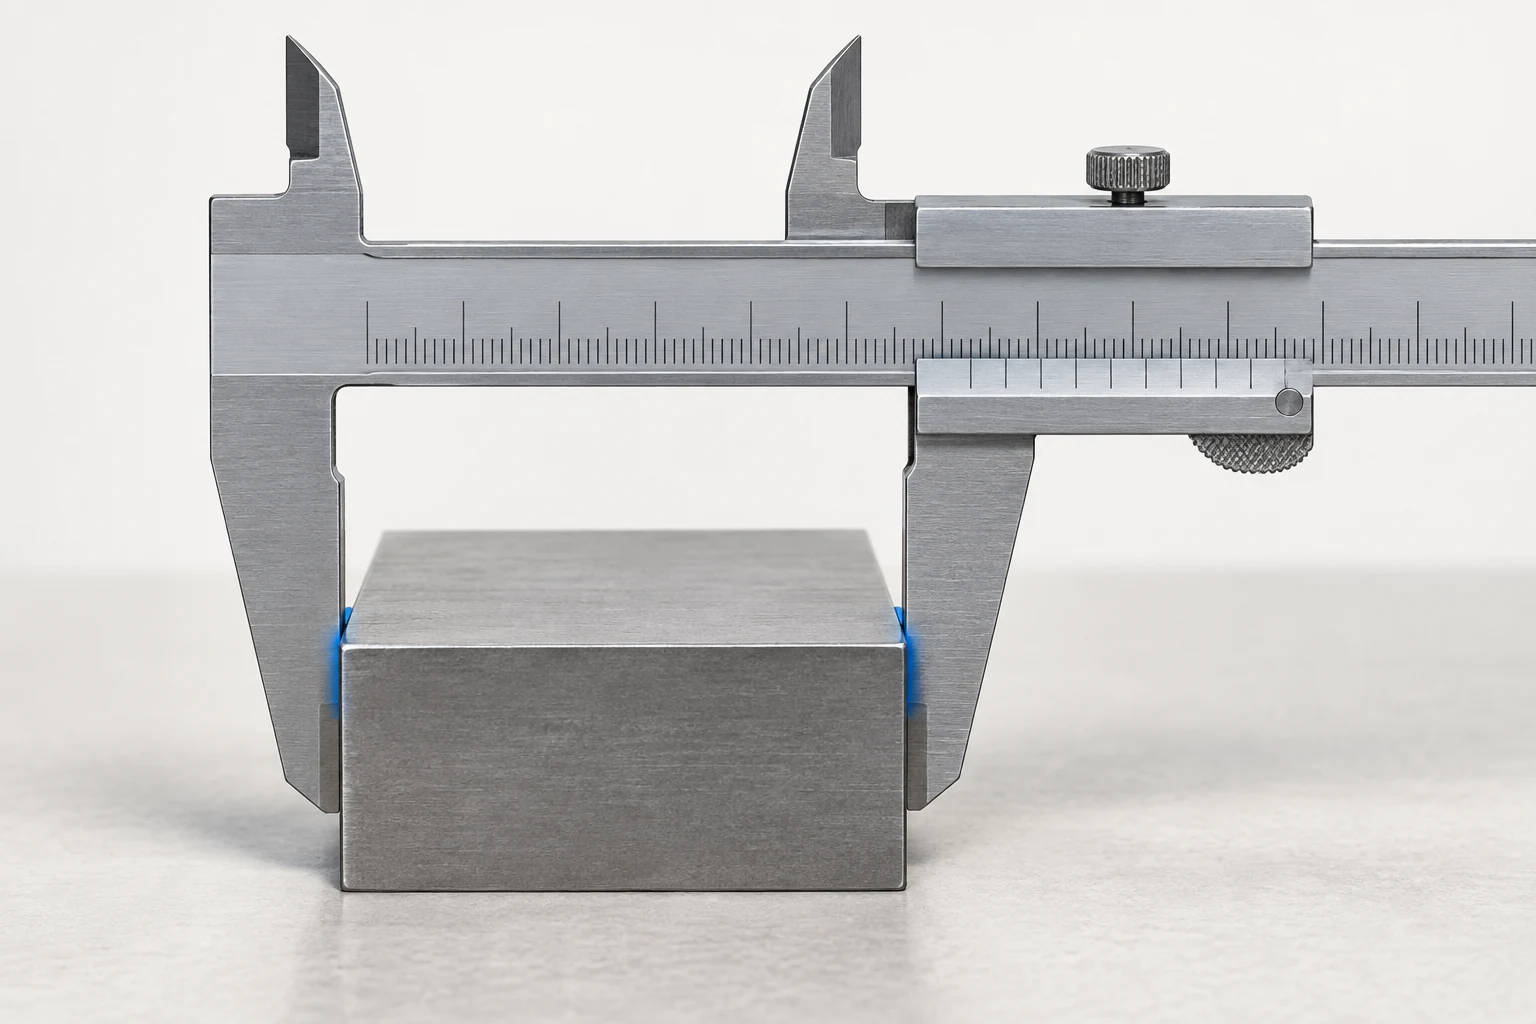
Un pied à coulisse adapté permet de mesurer les dimensions extérieures, les dimensions intérieures accessibles, les épaulements et les profondeurs à l’aide de ses faces de mesure correspondantes. Sa polyvalence est utile pour vérifier l’encombrement global d’une plaque ou un épaulement non critique. Toutefois, son adéquation pour une acceptation dépend toujours de la tolérance spécifique et de la méthode de mesure appliquée.
Pour une mesure extérieure, nettoyez les surfaces de contact, vérifiez le zéro, puis placez les mâchoires perpendiculairement aux faces concernées. Une force excessive, des mâchoires inclinées ou un contact sur un bavure peuvent fausser la lecture. Lors de la comparaison de pièces successives, maintenez une localisation de contact constante.
Les mâchoires intérieures introduisent une géométrie de contact différente. Des trous petits, des chanfreins ou un accès restreint peuvent empêcher ces mâchoires de représenter correctement la section requise de l’alésage. De même, une tige de profondeur appuyée sur un bord irrégulier peut se référer à une surface erronée. Les recommandations de Mitutoyo sur l’utilisation du pied à coulisse traitent ces cas comme des tâches de mesure distinctes, chacune nécessitant ses propres précautions. [2]
Si un alésage définit un ajustement, choisissez une méthode capable d’atteindre sa profondeur spécifiée et adaptée à la tolérance — par exemple un comparateur d’alésage approprié, un micromètre intérieur ou une stratégie CMM. N’approuvez pas l’ensemble de l’alésage sur la base d’une mesure pratique effectuée à son ouverture.
Micromètres : contact contrôlé pour une cote définie
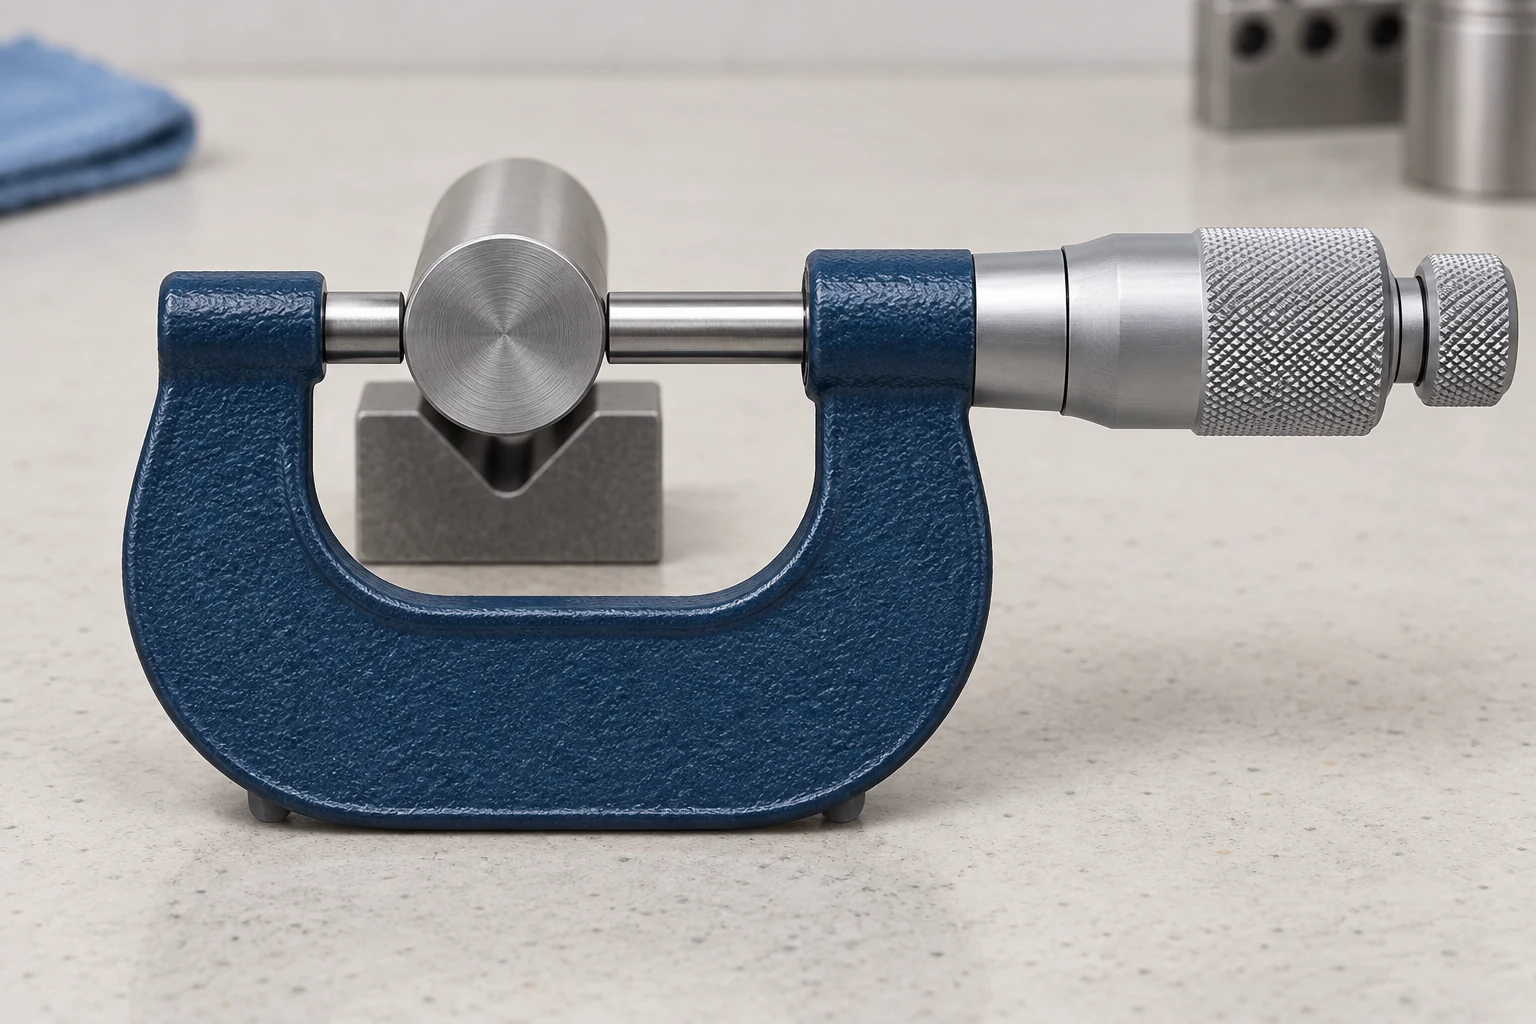
Un micromètre extérieur positionne une caractéristique entre une butée et une vis de mesure. Avec la plage de mesure et les faces de mesure appropriées, il convient bien aux contrôles répétés de diamètres d’arbres ou d’épaisseurs. Un dispositif à cliquet ou à friction aide à maîtriser la force de mesure ; utilisez la technique spécifiée par l’instrument, plutôt que de serrer jusqu’à ce que la lecture semble stable. [3]
Sur un arbre, alignez l’axe de mesure selon le diamètre. Des mesures effectuées à plusieurs positions axiales et orientations peuvent révéler des variations dimensionnelles que ne détecterait pas une seule lecture. Ces mesures ne constituent pas une évaluation complète de la circularité ou de la cylindricité. Une gorge, une portée étroite ou une surface courbe peuvent nécessiter des faces de mesure spécifiques.
Les parois minces et les matériaux déformables exigent une attention particulière quant à la force de contact et au support. Une lecture reproductible sur une caractéristique comprimée peut ne pas refléter sa dimension à l’état libre. Identifiez également le matériau et son stade de traitement : une interface finie et revêtue constitue une condition de mesure différente de celle de la surface avant revêtement. Le guide des matériaux et de la conception relie ces choix aux exigences fonctionnelles de la pièce.
Machines à mesurer tridimensionnelles (CMM) : les relations entre caractéristiques exigent une stratégie de mesure
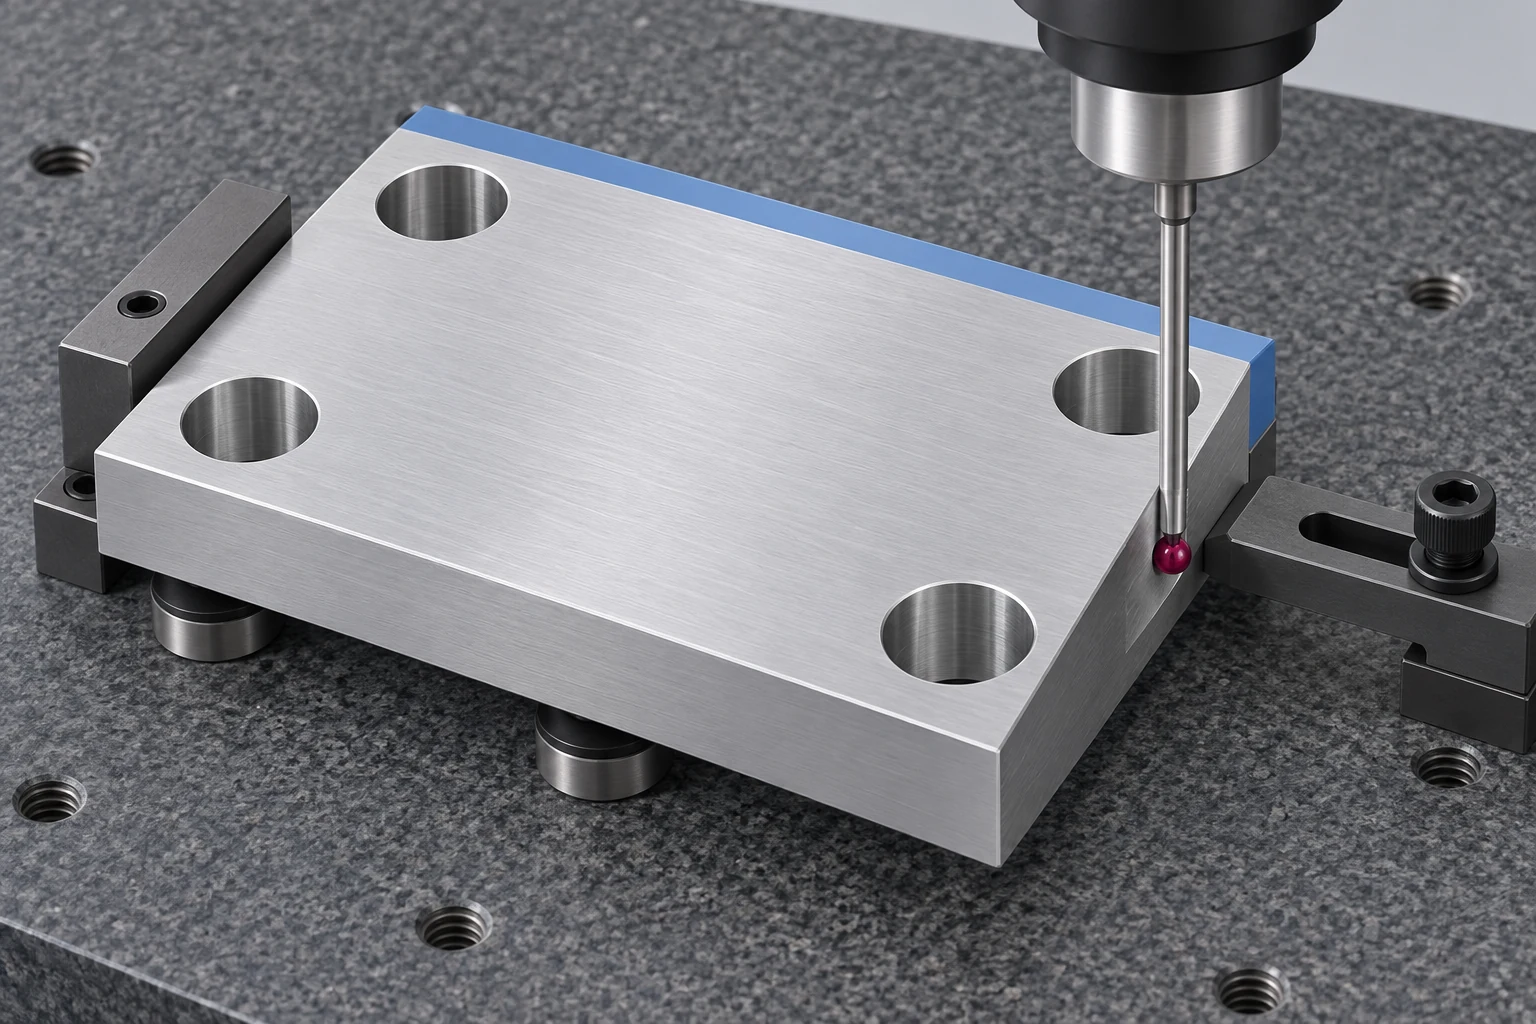
Un CMM enregistre des points et évalue les caractéristiques à partir de ceux-ci. Il est utile lorsque la position d’un motif de trous doit être rapportée aux repères indiqués sur le dessin, ou lorsqu’il faut évaluer plusieurs surfaces dans un même système de coordonnées. Un plus grand nombre de points peut améliorer la couverture, mais leur placement et la méthode d’évaluation sont déterminants.
Établissez le système de référence à partir des exigences relatives aux repères du dessin. Ne substituez pas la face la plus grande ou la plus facile à positionner uniquement parce qu’elle simplifie le chargement. Le plan doit également traiter de la qualification de la sonde, de l’accès de la pointe de mesure, du support de la pièce et des emplacements échantillonnés. Un faible nombre de points peut faire passer inaperçue une variation locale de forme, tandis qu’un serrage excessif peut déformer une pièce souple. Les recommandations de ZEISS sur les erreurs d’inspection CMM abordent ces sources de variation. [4]
Une inspection dimensionnelle standard au moyen d’un CMM n’inclut pas automatiquement la rugosité de surface. Cette exigence nécessite une méthode adaptée de mesure de texture. De même, une étiquette CMM ne tranche pas en soi un litige portant sur une cote à tolérance étroite : la stratégie réelle de mesure et son incertitude doivent étayer la décision.
Transformer le dessin d’une plaque de fixation en un plan d’inspection
L’exemple suivant attribue les travaux d’inspection pour une plaque de fixation à quatre trous. Il s’agit d’un cadre de planification : le dessin approuvé fournit les limites, les repères et la condition applicable. La méthode doit toutefois encore être qualifiée pour chaque exigence.
| Caractéristique | Méthode candidate | Définir avant de mesurer | Ce que cette vérification laisse ouvert |
|---|---|---|---|
| Longueur et largeur globales | Pince à mesurer, si elle est adaptée | Faces opposées ; positionnement des mâchoires ; positions de contact | Position des trous et forme de la surface |
| Épaisseur de la plaque | Micromètre adapté | Points accessibles ; force de contact ; condition libre ou contrainte | Planéité de la plaque |
| Diamètre des trous | Jauges internes, micromètre intérieur ou CMM | Profondeurs ; orientations ; méthode de réglage ou de palpage | Forme non échantillonnée et position des trous |
| Position du motif de trous | Programme CMM adapté | Repères du dessin ; échantillonnage des caractéristiques ; paramètres d’évaluation | Matériau, finition et caractéristiques non rapportées |
| Planéité de la face d’appui | Méthode de mesure de forme ou CMM adaptée | Support ; couverture de surface ; évaluation | Rugosité de surface |
Ajoutez l’étape d’inspection, la fréquence et les enregistrements requis pour chaque ligne. Un plan utile précise la caractéristique vérifiée par un instrument ; une simple liste d’équipements ne remplit pas cette fonction. VETCNCservice d’usinage de précisionCNC est le service associé à une discussion spécifique au plan concernant la portée de la fabrication et de l’inspection.
Reliez les contrôles sur la première pièce, les contrôles en cours de fabrication et les contrôles finaux.
Les contrôles sur la première pièce évaluent la sortie du réglage avant toute production supplémentaire. Ils doivent couvrir les caractéristiques affectées par ce réglage, y compris les relations créées entre opérations. Un changement d’outil, un ajustement de décalage ou un nouvel chargement peuvent nécessiter de répéter les contrôles correspondants.
Les contrôles en cours de fabrication suivent les caractéristiques susceptibles de varier au fur et à mesure de l’usinage. Par exemple, un diamètre d’arbre qui dérive peut exiger d’analyser l’usure de l’outil ou la température avant d’ajuster un décalage. Le cadre de contrôle de processus de Renishaw distingue les contrôles de réglage, la surveillance active pendant l’usinage et les contrôles après usinage. [5]
Les contrôles finaux évaluent l’état de livraison spécifié, y compris les effets pertinents des traitements ultérieurs. Définissez la couverture de l’inspection en fonction de la caractéristique et du risque. Le NIST décrit l’échantillonnage d’acceptation comme une méthode permettant de décider du sort d’un lot ; il ne garantit pas la conformité de chaque pièce non mesurée. [6]
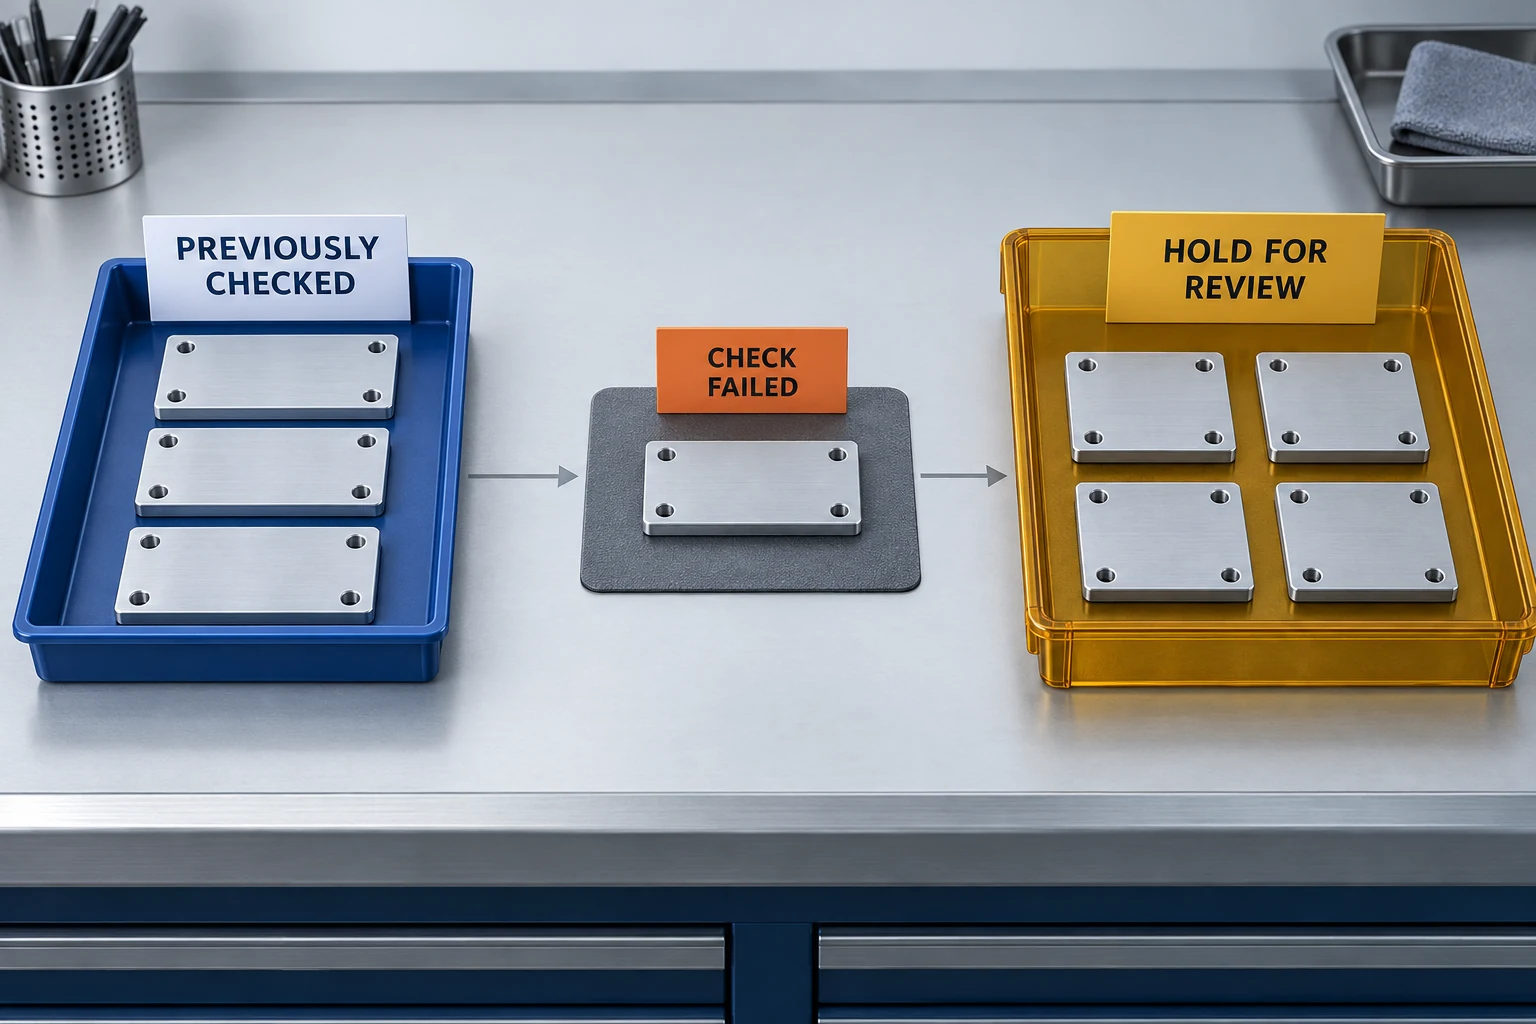
En cas d’échec d’un contrôle, identifiez et isolez immédiatement les matériaux potentiellement affectés tout en investiguant la cause. L’intervalle suspect peut remonter en amont du contrôle ayant échoué ; le dernier résultat acceptable enregistré constitue un élément de preuve pour cette investigation, et non une autorisation automatique pour toutes les pièces fabriquées par la suite.
Lorsque deux instruments donnent des résultats contradictoires, comparez les méthodes utilisées.
Ne moyennez pas des mesures contradictoires ni ne supposez que le CMM doit nécessairement être exact. Analysez la différence avec rigueur :
- Vérifiez que la quantité mesurée est identique. Comparez la caractéristique, les unités, la révision du plan, la section, l’orientation et l’étape de traitement. Un diamètre local à deux points et un diamètre ajusté issu de coordonnées échantillonnées peuvent différer.
- Vérifiez la configuration physique. Recherchez toute contamination, tout contact avec des bavures, des différences de température, un désalignement, une contrainte mécanique ou une force de mesure inappropriée.
- Vérifiez le système de mesure. Examinez l’état de l’instrument, les informations d’étalonnage, les références de réglage ainsi que le programme ou la qualification de la sonde CMM.
- Définissez la base d’acceptation. Utilisez la méthode qualifiée et la règle de décision convenue. Pour les mesures proches d’une limite, cette règle détermine comment l’incertitude de mesure intervient dans la décision de conformité. [7]
Enregistrer suffisamment d’informations pour pouvoir reconstituer la décision
Enregistrez la pièce et sa révision, la caractéristique, l’exigence, le résultat avec ses unités, la méthode ou le programme utilisés, l’étape de mesure, la couverture de l’inspection et la disposition. Incluez les conditions de montage pertinentes ainsi que la base d’acceptation, le cas échéant. La liste de contrôle d’usinage CNC RFQ aide à intégrer ces livrables dans la commande, afin que le rapport réponde aux questions d’inspection convenues.
CNC FAQ relative aux inspections
Chaque pièce CNC nécessite-t-elle une inspection CMM ?
Non. Utilisez des méthodes capables de vérifier les caractéristiques spécifiées avec une incertitude appropriée. Un diamètre d’arbre accessible peut convenir à un micromètre ; un motif de trous lié à un repère peut justifier l’usage d’un CMM ou d’un dispositif de contrôle dédié adapté. Définissez la couverture indépendamment du choix de l’instrument.
Un autocollant d’étalonnage suffit-il à prouver qu’une mesure est fiable ?
Non. Les informations d’étalonnage doivent être pertinentes pour l’instrument et la tâche concernée, et la procédure de mesure reste déterminante. Le NIST définit la traçabilité via une chaîne documentée d’étalonnages incluant les contributions à l’incertitude ; la traçabilité seule ne garantit pas l’adéquation à une mesure donnée. [8]
Une sonde montée sur machine peut-elle remplacer l’inspection finale ?
Uniquement lorsque sa méthode et sa couverture sont adaptées aux exigences d’acceptation spécifiées. Une sonde utilisée pour régler les décalages ou surveiller une caractéristique ne vérifie pas automatiquement toutes les caractéristiques finales. Des contrôles après un traitement ultérieur peuvent encore être nécessaires.
Que signifie « inspection 100% » sur une commande ?
Définir les caractéristiques vérifiées sur chaque pièce, les méthodes utilisées et le stade auquel ces vérifications sont effectuées. Cette phrase seule ne permet pas d’identifier les caractéristiques couvertes, de garantir la fiabilité des mesures ni de remplacer une règle d’acceptation claire.
Sources techniques
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Principaux facteurs influençant le processus de mesure.
- Mitutoyo. General Catalog, Section D: Calipers—Quick Guide to Precision Measuring Instruments. Géométrie de contact et précautions à prendre lors des mesures.
- Mitutoyo. General Catalog, Section B: Micrometers. Faces de mesure, applications et dispositifs à force constante.
- ZEISS. Common CMM Inspection Errors and How to Reduce Them. Alignement, palpage, support et conditions de mesure.
- Renishaw. Transform Your Manufacturing, Productive Process Pyramid. Mise en place, contrôle en cours de fabrication et surveillance post-fabrication.
- NIST/SEMATECH. Manuel statistique pour l’ingénierie, 6.2.1 : Qu’est-ce que l’échantillonnage d’acceptation ?
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Règles de décision et incertitude de mesure ; application des exigences convenues pour la tâche.
- NIST. Traçabilité métrologique : Questions fréquemment posées et politique du NIST, §3.2.



