Op deze pagina
Schuifmaten, micrometers en coördinatenmeetmachines beantwoorden verschillende inspectievragen. Schuifmaten dekken veel toegankelijke afmetingen; micrometers zijn geschikt voor gedefinieerde contactmetingen, zoals asdiameter of dikte; een coördinatenmeetmachine (CMM) kan de locatie van kenmerken en hun geometrische onderlinge relaties beoordelen. De juiste keuze hangt af van het betreffende kenmerk, de toegankelijkheid en de meetonzekerheid — niet van de prijs van het instrument of het aantal cijfers op het display.
CNC kwaliteitscontrole koppelt die keuze aan de productievolgorde. Een eerste-onderdelencontrole bevestigt het resultaat van de machine-instelling; tussentijdse controles detecteren wijzigingen; en de eindinspectie verifieert de vereiste eindtoestand. Elke fase vereist een gedefinieerd kenmerk, een methode en een vastgestelde reactie bij een onverwacht resultaat.
Definieer het kenmerk voordat u het meetinstrument kiest
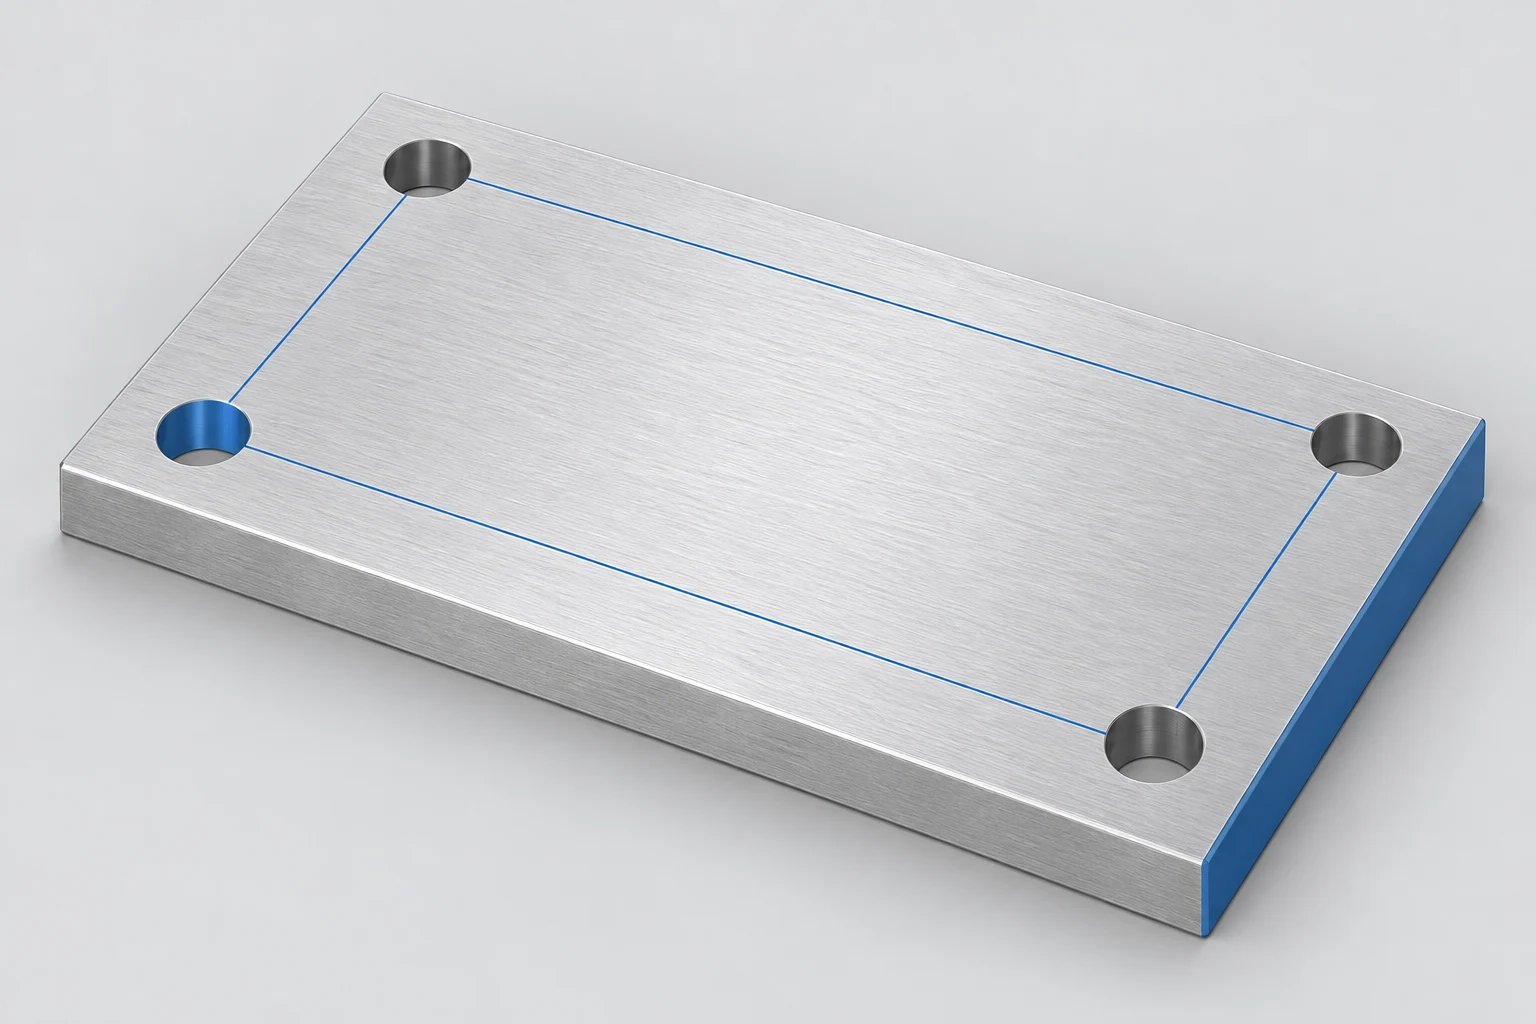
Neem een montageplaat met vier gaten. De buitenlengte, de gatdiameters en de positie van het gatpatroon zijn afzonderlijke vragen. Een aflezing over de plaat kan de positie van de gaten niet vaststellen. Evenzo beschrijft een diameteraflezing niet volledig de vorm van een boring langs zijn diepte.
Begin met de goedgekeurde tekening: identificeer het kenmerk, de grenswaarden, de eenheden, de referentievlakken en de conditie waarbinnen de eis van toepassing is. Voor de bredere reeks van tekening naar productie biedt de CNC-bewerkingsbasisgids de benodigde context.
Stel vervolgens de vraag of de methode de gespecificeerde oppervlakken kan bereiken en acceptabele variatie kan onderscheiden van meetvariatie. Resolutie is de kleinste aangegeven verhoging. Nauwkeurigheid heeft betrekking op de nabijheid van de werkelijke waarde; meetonzekerheid karakteriseert de twijfel die aan een resultaat verbonden is. Een fijn afleesvermogen alleen garandeert noch nauwkeurigheid noch een voldoende kleine meetonzekerheid. De beoordeling omvat significante bijdragen van het instrument, de operator, de opspanning en de omgeving. [1]
Schuifmaten: veelzijdige controles met contactbeperkingen
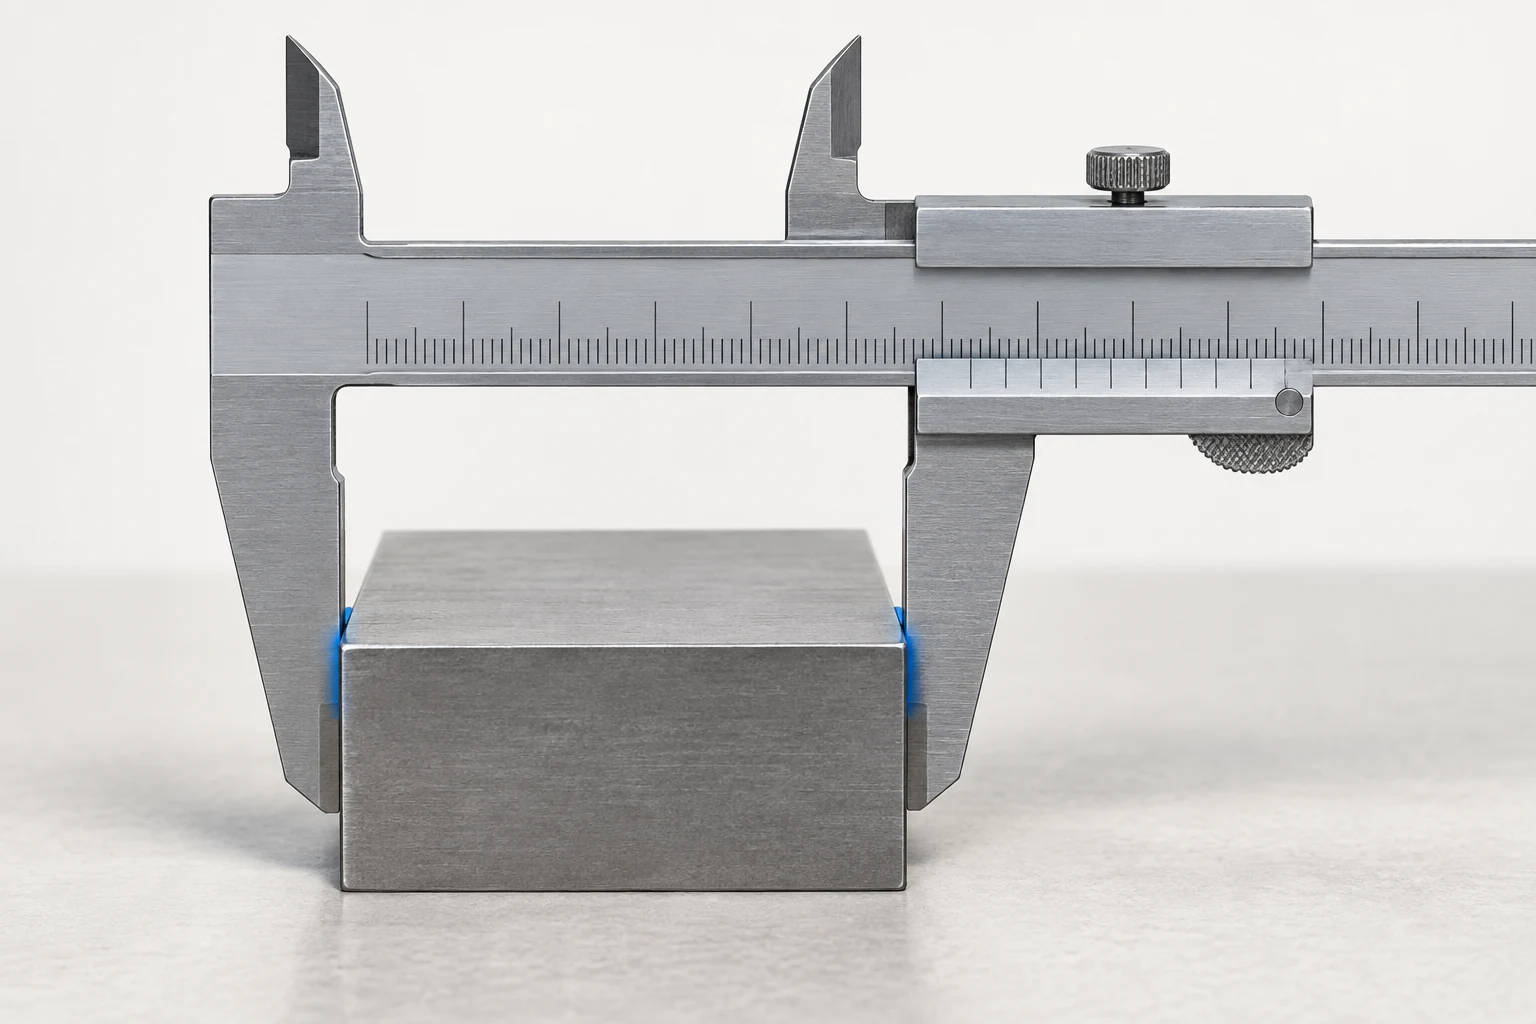
Een geschikte schuifmaat kan buitenafmetingen, toegankelijke binnenafmetingen, trapvormige overgangen en dieptes meten met behulp van de bijbehorende meetvlakken. De veelzijdigheid ervan is handig bij het controleren van de totale omvang van een plaat of een niet-kritieke trap. Of deze voldoende is voor goedkeuring, hangt nog steeds af van de specifieke tolerantie en de meetmethode.
Voor een buitenmeting moet u de contactvlakken schoonmaken, de nulstand controleren en de kaken loodrecht en volledig tegen de beoogde vlakken aanbrengen. Te veel kracht, schuin geplaatste kaken of contact op een spoor (burr) kunnen de meetwaarde veranderen. Houd de contactlocatie consistent bij het vergelijken van opeenvolgende onderdelen.
De binnenkaken introduceren een andere contactgeometrie. Kleine gaten, afschuiningen en beperkte toegang kunnen verhinderen dat ze de vereiste boorgedeelte weergeven. Een dieptestift die op een ongelijke rand rust, kan eveneens op het verkeerde oppervlak worden geïdentificeerd. De meetrichtlijnen van Mitutoyo behandelen deze als afzonderlijke meettaken, elk met eigen voorzorgsmaatregelen. [2]
Als een boring een pasvorm bepaalt, kies dan een methode die de gespecificeerde diepte bereikt en geschikt is voor de tolerantie — bijvoorbeeld een geschikte binnenmeetklok, een interne micrometer of CMM-strategie. Goedkeur de gehele boring niet op basis van een gemakkelijk verkrijgbare meting aan de monding.
Micrometers: gecontroleerd contact voor een gedefinieerde afmeting
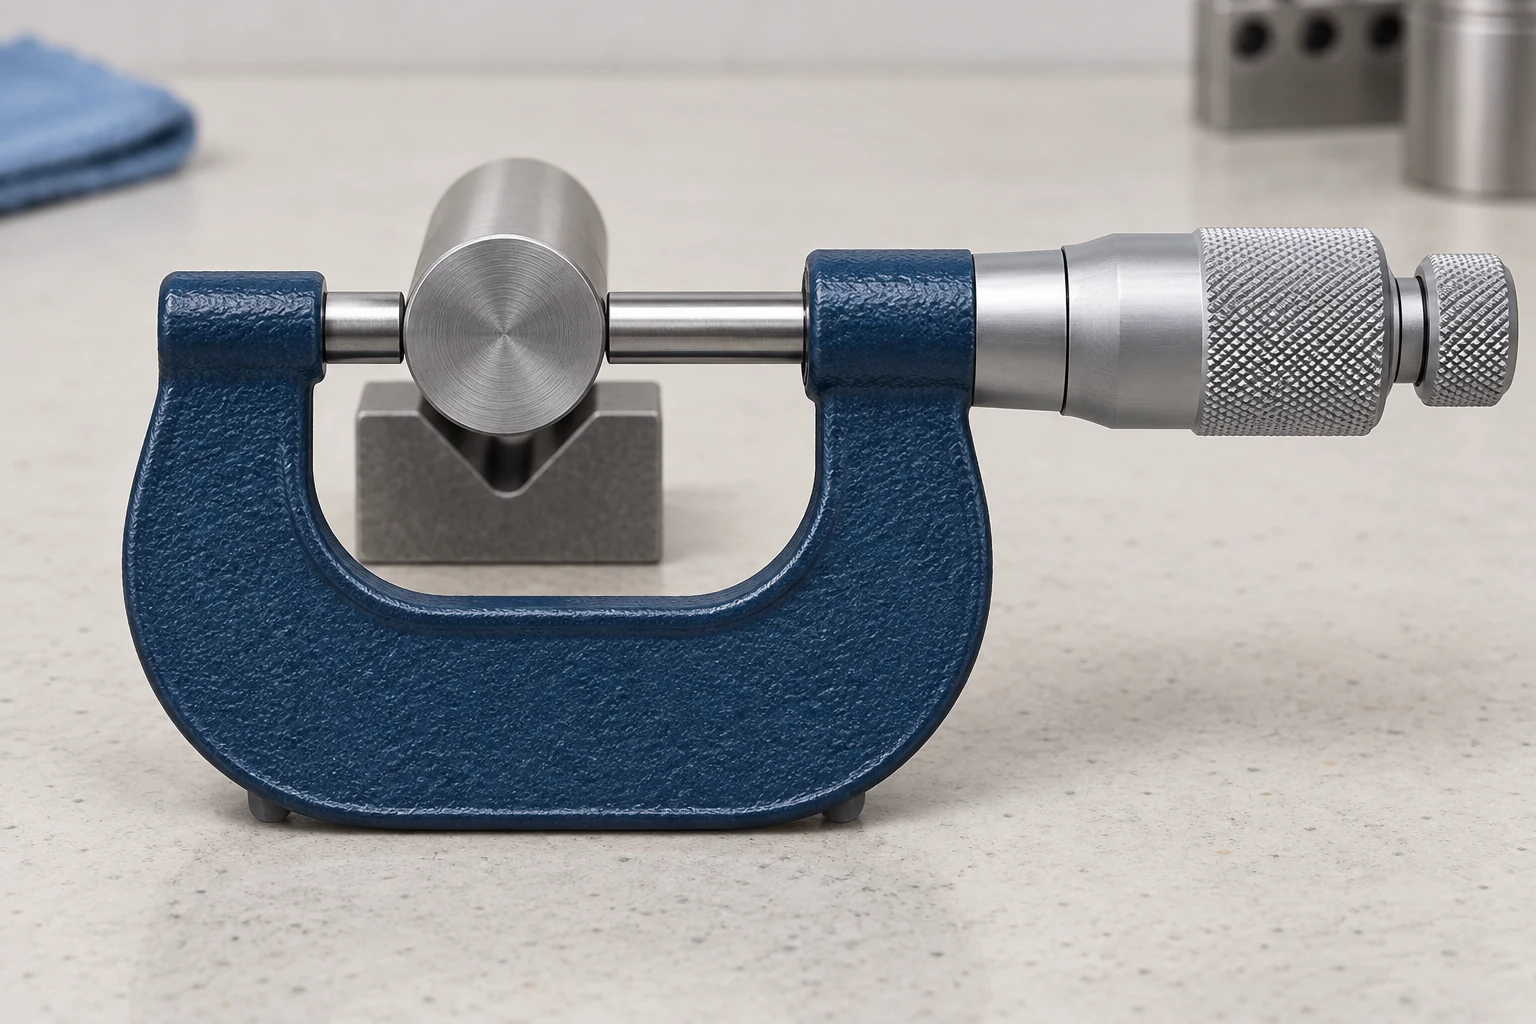
Een externe micrometer plaatst een kenmerk tussen een steunvlak (anvil) en een spindel. Met het juiste meetbereik en geschikte meetvlakken is deze geschikt voor herhaalde controles van asdiameters of diktes. Een klikmechanisme (ratchet) of wrijvingsmechanisme helpt de meetkracht te beheersen; gebruik de door de fabrikant aangegeven meettechniek in plaats van zolang aan te draaien totdat de aflezing stabiel lijkt. [3]
Bij een as moet de meetas dwars op de diameter zijn uitgelijnd. Metingen op meerdere axiale posities en in verschillende oriëntaties kunnen afwijkingen in afmeting blootleggen die bij één enkele meting over het hoofd worden gezien. Dergelijke metingen vormen geen volledige beoordeling van rondheid of cilindriciteit. Een groef, smalle ringvormige vlak of gekromd oppervlak vereist mogelijk andere meetvlakken.
Dunne wanden en vervormbare materialen vereisen bijzondere aandacht voor de contactkracht en ondersteuning. Een reproduceerbare meting op een samengeperst kenmerk beschrijft mogelijk niet de afmeting in ontspannen toestand. Identificeer ook het materiaal en de bewerkingsfase: een afgewerkte, gecoate interface vormt een andere meetomstandigheid dan het oppervlak vóór de coating. De materialen en ontwerpgids legt deze keuzes in verband met de functionele eisen van het onderdeel.
Coördinaatmeetmachines (CMM): geometrische relaties vereisen een meetstrategie
Een CMM registreert meetpunten en evalueert daaruit kenmerken. Het is nuttig wanneer een gatpatroon in verband moet worden gebracht met de referentievlakken op de tekening, of wanneer meerdere oppervlakken in één coördinatensysteem moeten worden geëvalueerd. Meer meetpunten kunnen de dekking verbeteren, maar hun plaatsing en de evaluatiemethode zijn even belangrijk.
Stel het referentiesysteem vast volgens de referentie-eisen op de tekening. Kies niet zomaar het grootste of gemakkelijkst toegankelijke vlak als referentie omdat dit het opspannen vereenvoudigt. Het inspectieplan moet ook ingaan op tasterkwalificatie, toegang van de taststift, ondersteuning van het onderdeel en de gekozen meetlocaties. Een beperkt aantal meetpunten kan lokale vormafwijkingen over het hoofd zien, terwijl overdreven klemkracht een buigzaam onderdeel kan vervormen. De richtlijnen van ZEISS over inspectiefouten met coördinaatmeetmachines bespreken deze bronnen van variatie. [4]
Een standaard dimensionele CMM-inspectie omvat niet automatisch de oppervlakteruwheid. Voor deze eis is een geschikte methode voor textuurmeting nodig. Evenmin beslecht een CMM-label een geschil over een nauwkeurige afmeting: de daadwerkelijke meetstrategie en de meetonzekerheid moeten de beslissing ondersteunen.
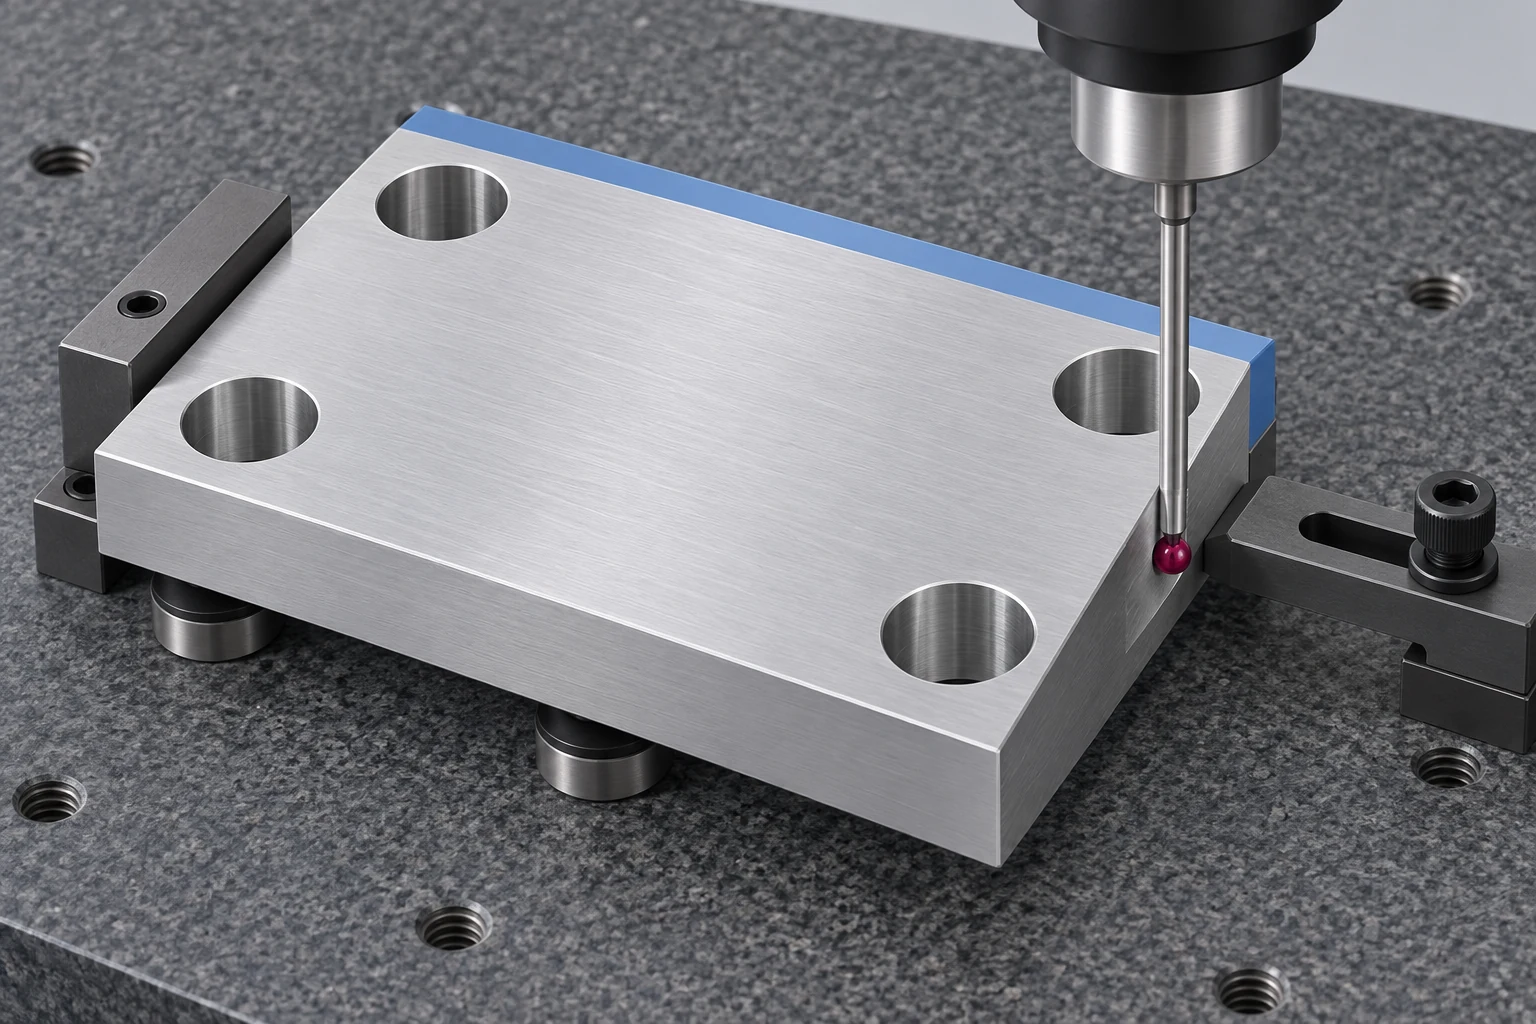
Zet een tekening van een montageplaat om in een inspectieplan
Het volgende voorbeeld wijst inspectiewerk toe voor een montageplaat met vier gaten. Het is een kader voor planning: de goedgekeurde tekening bepaalt de toleranties, referentievlakken en toepasselijke condities. De methode moet echter nog steeds voor elk vereiste worden gekwalificeerd.
| Kenmerk | Kandidaatmethode | Definieer voordat u meet | Wat deze controle onbeantwoord laat |
|---|---|---|---|
| Totale lengte en breedte | Vernierschaal, indien voldoende | Tegenoverliggende vlakken; klemvlakken van de kaken; contactposities | Gatpositie en oppervlakvorm |
| Plaathoogte | Geschikte micrometer | Toegankelijke meetpunten; contactkracht; vrij of vastgeklemde toestand | Vlakheid over de gehele plaat |
| Gatdiameter | Binnenmeetklok, interne micrometer of CMM | Dieptes; oriëntaties; instelmethode of tastmethode | Niet-geinspecteerde vorm en gatpositie |
| Positie van het gatpatroon | Geschikt CMM-programma | Referentievlakken op de tekening; bemonstering van kenmerken; evaluatie-instellingen | Materiaal, afwerking en niet-vermelde kenmerken |
| Vlakheid van het aanslagvlak | Geschikte vorm- of CMM-methode | Ondersteuning; oppervlakbedekking; evaluatie | Oppervlakteruwheid |
Voeg het inspectiestadium, de frequentie en de vereiste registratie toe voor elke regel. Een nuttig plan noemt het kenmerk dat door een meetinstrument wordt gecontroleerd; een eenvoudige lijst van apparatuur doet dat niet. VETCNC’s precisie-CNC-bewerkingsdienst is de gerelateerde dienst voor een tekening-specifieke bespreking van het fabricage- en inspectiebereik.
Koppel eerste-deel-, proces- en eindcontroles
Controles van het eerste onderdeel beoordelen de uitvoer van de instelling voordat verdere productie plaatsvindt. Ze moeten alle kenmerken omvatten die door die instelling worden beïnvloed, inclusief relaties die over meerdere bewerkingen heen worden gecreëerd. Een gereedschapswissel, offsetaanpassing of herladen kan opnieuw relevante controles vereisen.
Tussentijdse controles volgen kenmerken die kunnen veranderen naarmate het snijden voortduurt. Een drijvende asdiameter kan bijvoorbeeld leiden tot onderzoek naar gereedschapsslijtage of temperatuur voordat een offset wordt aangepast. Het procescontrolekader van Renishaw onderscheidt instellingscontroles, actief toezicht tijdens de bewerking en controles na afloop van de bewerking. [5]
Eindcontroles beoordelen de gespecificeerde leveringsconditie, inclusief relevante effecten van latere nabehandeling. Definieer de inspectiedekking per kenmerk en risico. Het NIST beschrijft acceptatiebemonstering als een methode om te beslissen over de afhandeling van een partij; het stelt niet de conformiteit vast van elk niet-gemeten onderdeel. [6]
Als een controle mislukt, identificeer dan het potentieel aangetaste materiaal en zet het apart terwijl u de oorzaak onderzoekt. Het verdachte tijdsinterval kan zich uitstrekken tot vóór de mislukte controle; het laatst geregistreerde aanvaardbare resultaat dient als bewijs voor dat onderzoek, maar is geen automatische vrijgave voor alle daarna vervaardigde onderdelen.
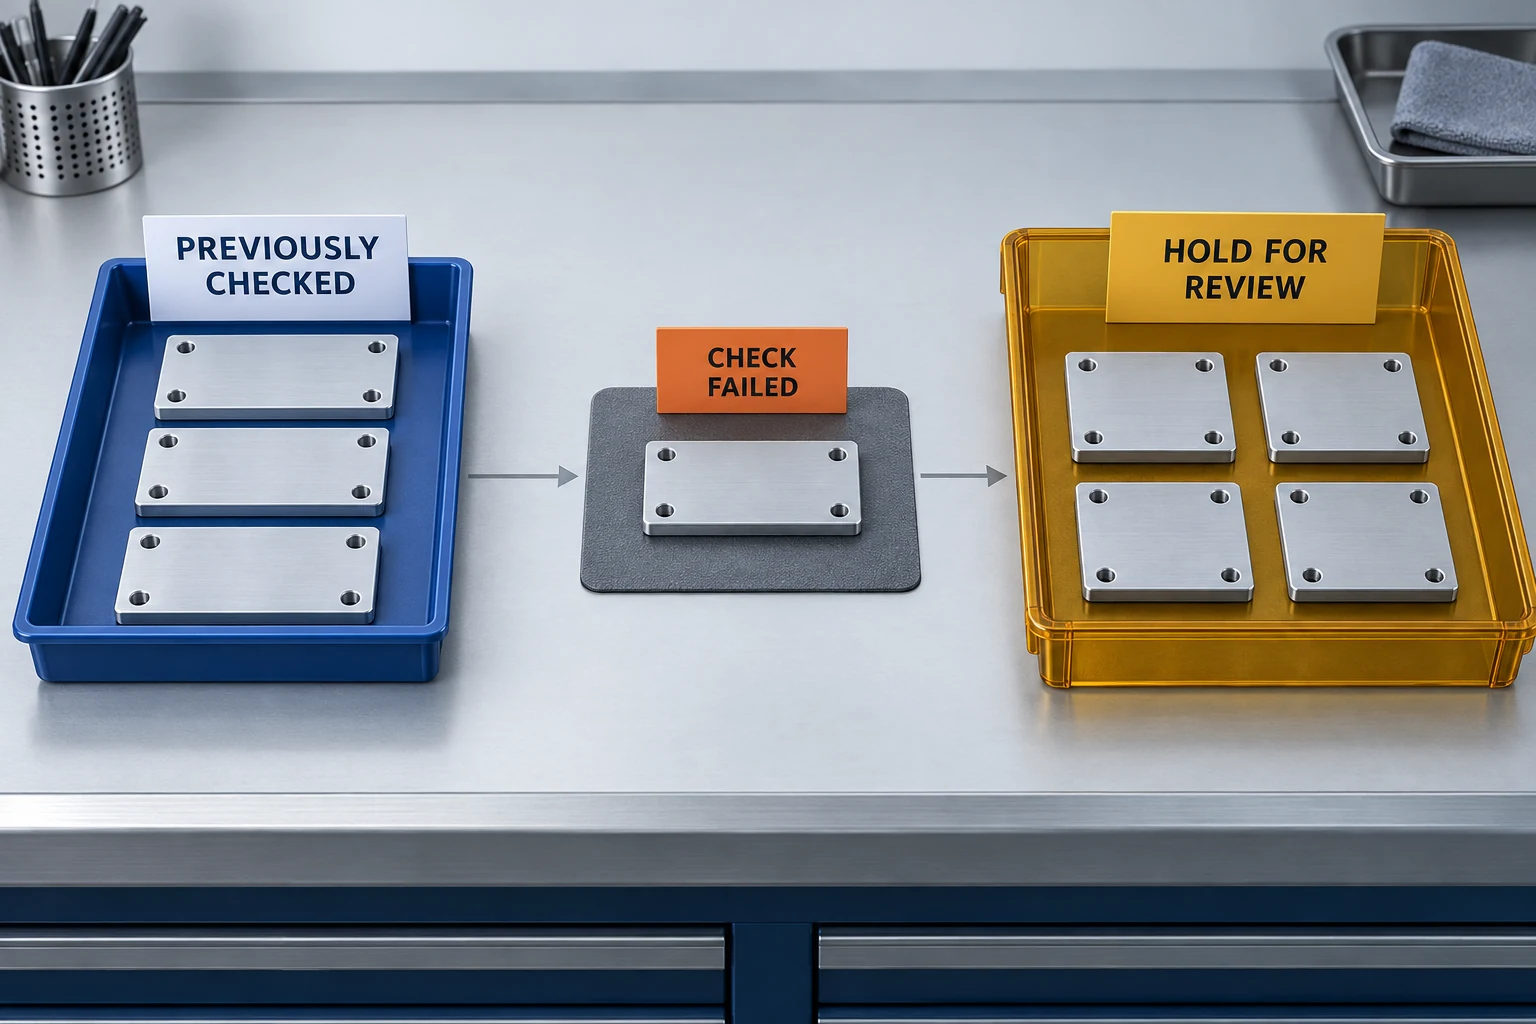
Wanneer twee meetinstrumenten van mening verschillen, vergelijk dan de meetmethodes
Middel geen tegenstrijdige meetwaarden en ga niet uit van de absolute juistheid van de CMM. Onderzoek het verschil systematisch:
- Bevestig dat dezelfde grootheid wordt gemeten. Vergelijk de functie, eenheden, tekeningsrevisie, sectie, oriëntatie en bewerkingsfase. Een lokale tweepuntsdiameter en een gefitte diameter op basis van bemonsterde coördinaten kunnen van elkaar verschillen.
- Controleer de fysieke opstelling. Zoek naar vervuiling, contact met spaanranden, temperatuurverschillen, uitlijningsfouten, beperking van beweging (restraint) en meetkracht.
- Controleer het meetsysteem. Beoordeel de staat van het meetinstrument, de kalibratiegegevens, de instelreferenties en het CMM-programma of de tasterkwalificatie.
- Bepaal de acceptatiebasis. Gebruik de gekwalificeerde meetmethode en de overeengekomen beslissingsregel. Bij meetwaarden dicht bij een grenswaarde bepaalt die regel hoe de meetonzekerheid in de conformiteitsbeoordeling wordt meegenomen. [7]
Registreer voldoende gegevens om het besluit te kunnen reconstrueren
Noteer het onderdeel en de revisie, het kenmerk, de eis, het resultaat met eenheden, de meetmethode of het meetprogramma, het meetstadium, de inspectiedekking en de beslissing. Neem relevante instelomstandigheden op en de aanvaardingsbasis waar nodig. De CNC verspaning RFQ checklist helpt deze leverbare items in de order op te nemen, zodat het rapport de overeengekomen inspectievragen beantwoordt.
CNC inspectie-veelgestelde-vragen
Heeft elk CNC-onderdeel CMM-inspectie nodig?
Nee. Gebruik meetmethoden die de gespecificeerde kenmerken kunnen verifiëren met een geschikte meetonzekerheid. Een toegankelijke asdiameter kan bijvoorbeeld geschikt zijn voor meting met een micrometer; een datum-gerelateerd gatpatroon kan wellicht een CMM of geschikt speciaal meetgereedschap rechtvaardigen. Definieer de inspectiedekking los van de keuze van het meetinstrument.
Is een kalibratiesticker voldoende om de betrouwbaarheid van een meting te bewijzen?
Nee. De kalibratie-informatie moet relevant zijn voor het instrument én de taak, en de meetprocedure blijft van belang. NIST definieert traceerbaarheid via een gedocumenteerde kalibratieketen met bijdragen aan de meetonzekerheid; traceerbaarheid alleen stelt geen geschiktheid vast voor een specifieke meting. [8]
Kan een machine-integrale sonde de eindinspectie vervangen?
Alleen wanneer de methode en de dekking geschikt zijn voor de gespecificeerde acceptatie-eisen. Een sonde die wordt gebruikt om offsetwaarden in te stellen of een kenmerk te bewaken, verifieert niet automatisch elk afgewerkt kenmerk. Controles na latere bewerkingen kunnen nog steeds noodzakelijk zijn.
Wat betekent ‘100% inspectie’ op een order?
Definieer welke kenmerken op elk onderdeel worden gecontroleerd, met welke methoden en op welk stadium. De term alleen identificeert niet de bestreken kenmerken, stelt geen meetbetrouwbaarheid vast en vervangt geen duidelijke acceptatieregel.
Technische bronnen
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Belangrijke bijdragers aan het meetproces.
- Mitutoyo. Algemene catalogus, sectie D: Schuifmaten — Snelle gids voor precisie-meetinstrumenten. Contactgeometrie en meetvoorwaarden.
- Mitutoyo. Algemene catalogus, sectie B: micrometers. Meetvlakken, toepassingen en apparaten met constante kracht.
- ZEISS. Veelvoorkomende CMM-inspectiefouten en hoe deze te verminderen. Uitlijning, tasten, ondersteuning en meetomstandigheden.
- Renishaw. Transformeer uw productie, Productieve Procespiramide. Instellen, procescontrole en controle na afloop van het proces.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.2.1: Wat is acceptatiebemonstering?
- Mitutoyo. Beslisregels, TAR en TUR, EDU-15005A. Beslisregels en meetonzekerheid; pas de voor de taak overeengekomen eisen toe.
- NIST. Metrologische traceerbaarheid: Veelgestelde vragen en NIST-beleid, §3.2.



