På denna sida
Skjutmått, mikrometerskruvar och koordinatmätmaskiner besvarar olika inspektionsfrågor. Skjutmått täcker många tillgängliga mått; mikrometerskruvar är lämpliga för definierade kontaktmätningar, t.ex. axeldiameter eller tjocklek; en koordinatmätmaskin (CMM) kan utvärdera funktionsplaceringar och geometriska samband. Rätt val beror på den aktuella egenskapen, tillvägagångssättet för mätning och mätosäkerheten – inte på instrumentets pris eller antal siffror på displayen.
CNC kvalitetskontroll kopplar detta val till produktionssekvensen. En första-delskontroll fastställer resultatet av inställningen, mellanliggande kontroller upptäcker förändringar och slutkontrollen verifierar det krävda slutfärdiga tillståndet. Varje steg kräver en definierad funktion, metod och åtgärd vid ett oväntat resultat.
Definiera funktionen innan du väljer mätinstrumentet
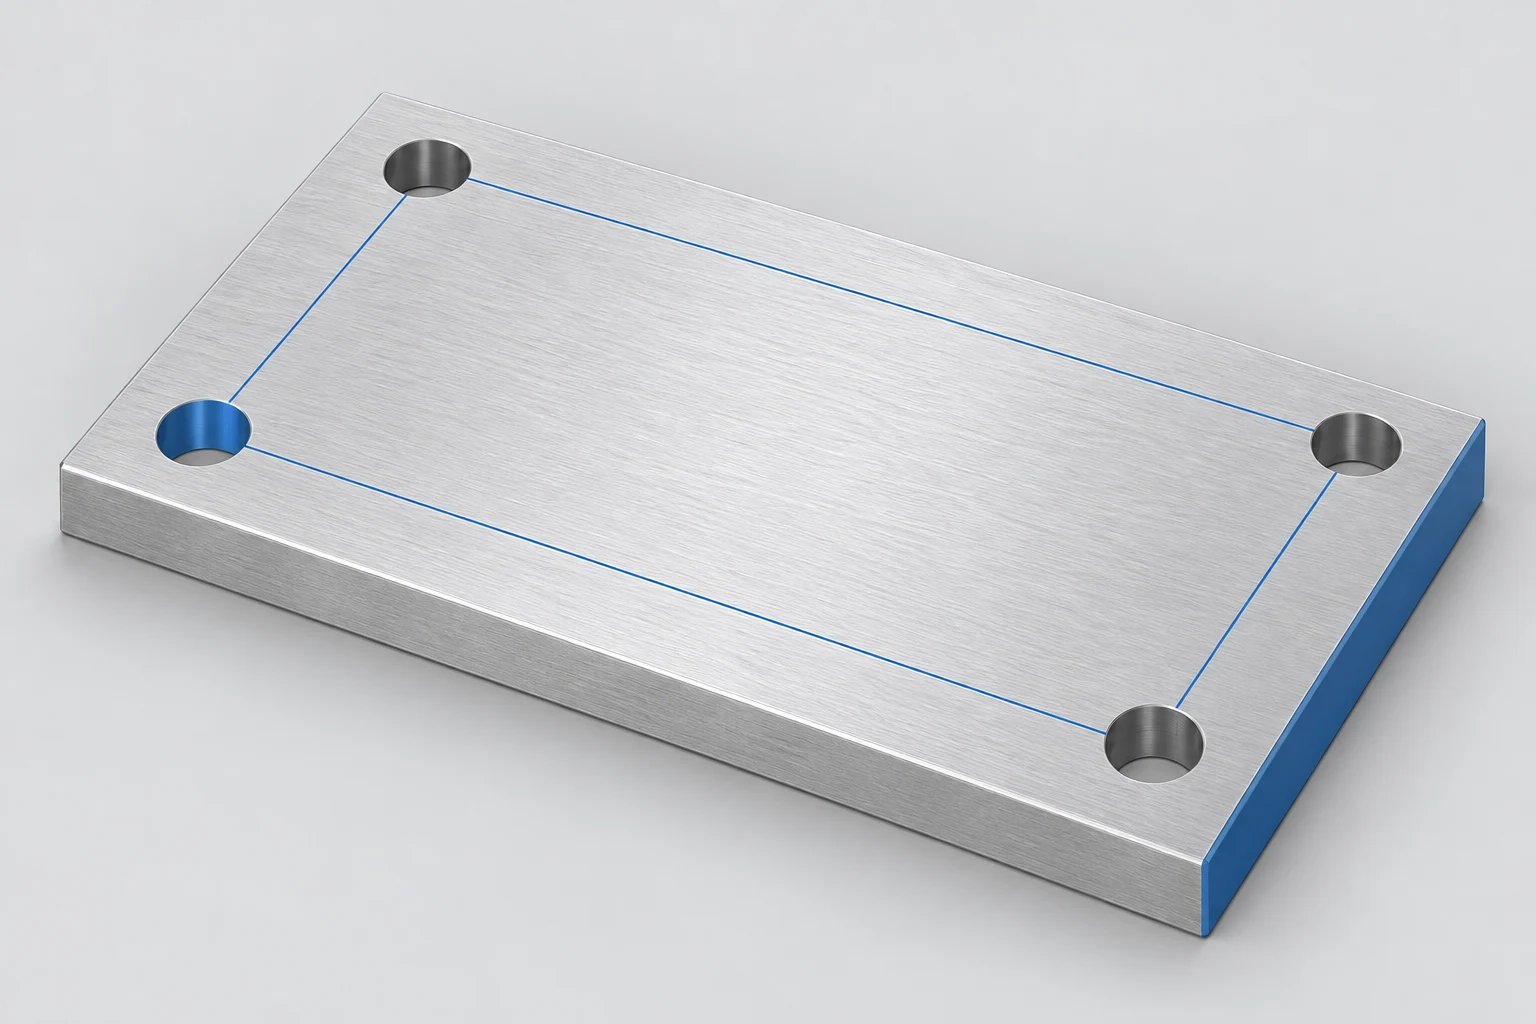
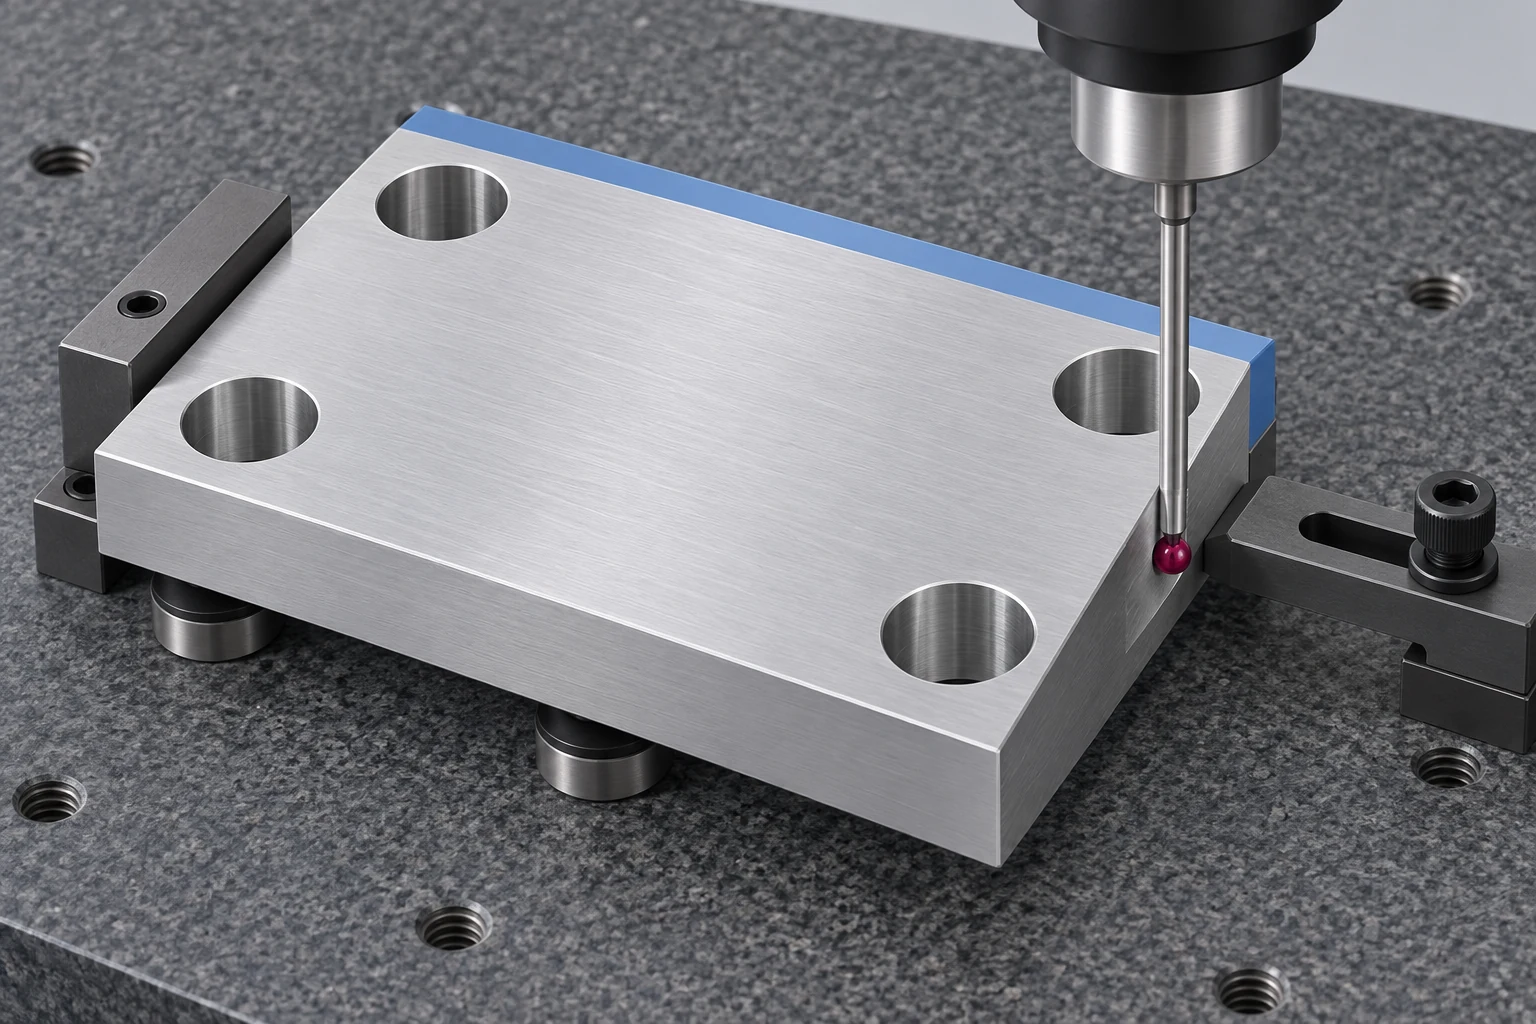
Ta en monteringsplatta med fyra hål. Dess yttre längd, håldiametrar och positionen för hålmönstret är separata frågor. En mätning över plattans yttre kan inte fastställa hålens placering. På samma sätt beskriver en diametermätning inte fullständigt ett borrats form längs dess djup.
Börja med den godkända ritningen: identifiera egenskapen, gränsvärdena, enheterna, referensytorna och villkoret för vilket kravet gäller. För den bredare sekvensen från ritning till produktion ger Grundläggande CNC-bearbetning sammanhanget.
Ställ sedan frågan om metoden kan nå de specificerade ytorna och skilja mellan acceptabel variation och mätvariation. Upplösning är den minsta angivna ökningen. Noggrannhet avser hur nära det sanna värdet man kommer; mätosäkerhet karaktäriserar den osäkerhet som är förknippad med ett resultat. Enbart en fin avläsning garanterar varken noggrannhet eller tillräckligt liten mätosäkerhet. Bedömningen inkluderar betydande bidrag från instrumentet, operatören, inställningen och miljön. [1]
Skjutmått: mångsidiga kontroller med kontaktbegränsningar
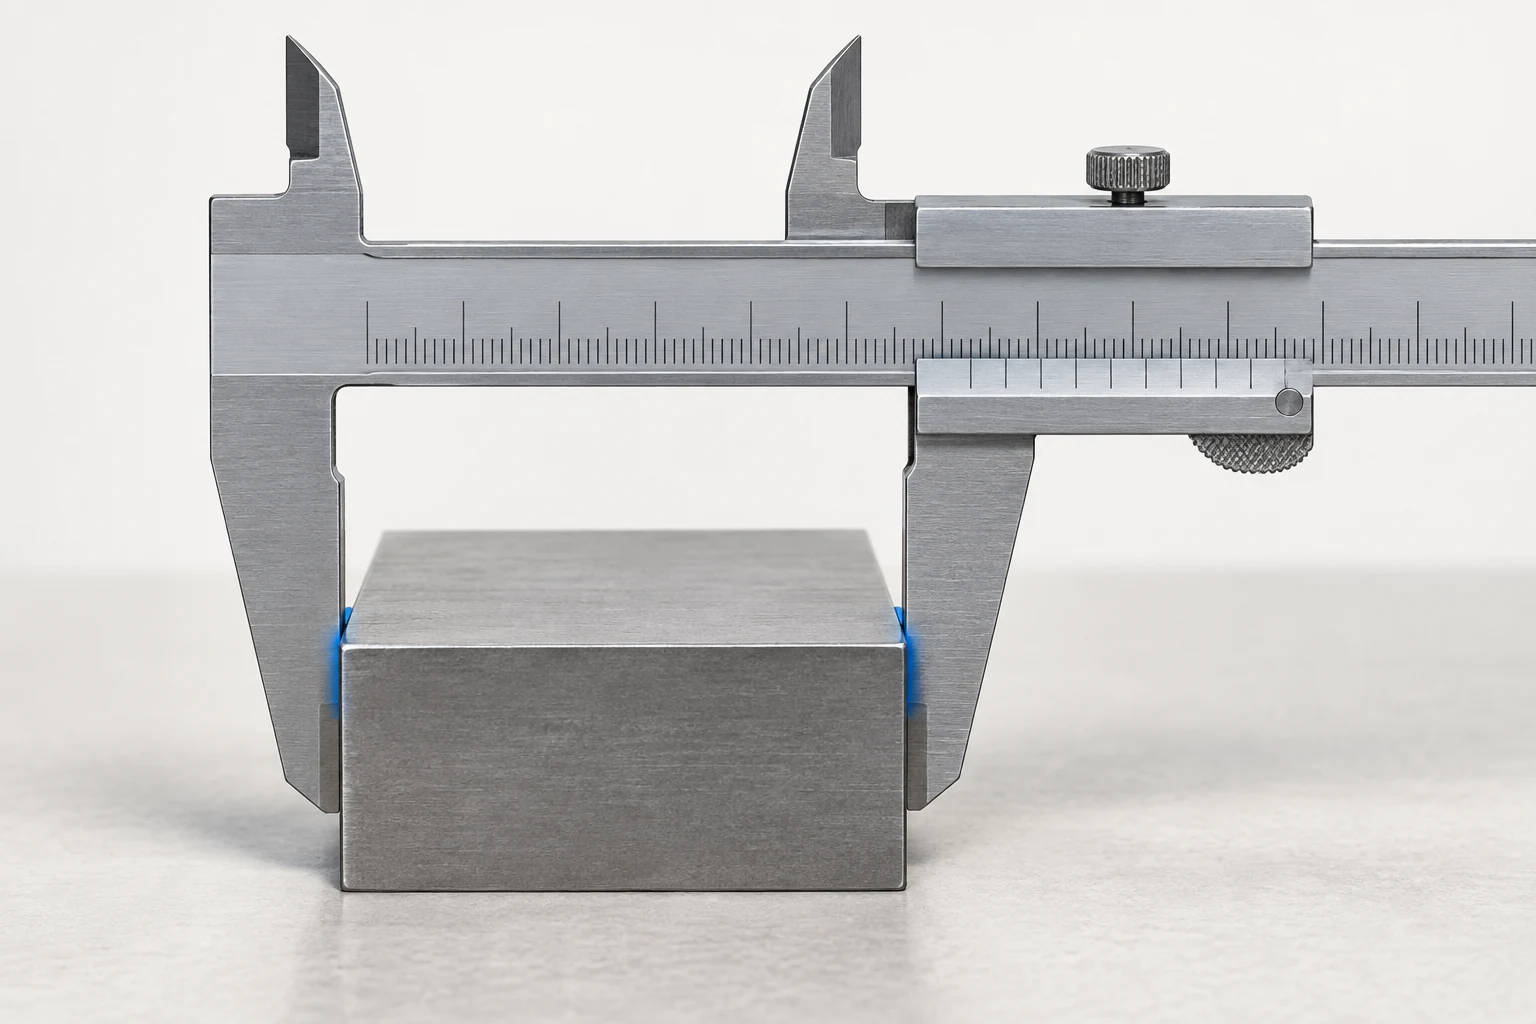
En lämplig skjutmått kan mäta yttre mått, tillgängliga inre mått, steg och djup med hjälp av sina motsvarande mätansikten. Dess mångsidighet är användbar vid kontroll av en plattas totala yttermått eller ett icke-kritiskt steg. Om den är tillräcklig för godkännande beror fortfarande på det specifika toleranskravet och mätmetoden.
För en yttre mätning rengör kontaktytorna, kontrollera nollställningen och placera käkarna jämnt mot de avsedda ytorna. Överdriven kraft, lutande käkar eller kontakt mot en burr kan påverka avläsningen. Behåll samma kontaktplats vid jämförelse av successiva delar.
Inre käkar introducerar en annan kontaktgeometri. Små hål, fasningar och begränsad tillgänglighet kan hindra dem från att representera den krävda borrsektionen. En djupnål som sitter på en ojämn kant kan också referera till fel yta. Mitutoyos kaliberanvisningar behandlar dessa som separata mätuppgifter med egna försiktighetsåtgärder. [2]
Om ett borrhål styr en passning, välj en metod som når dess specificerade djup och är lämplig för toleransen – till exempel en lämplig borrkäpp, inre mikrometer eller CMM-strategi. Godkänn inte hela borrhålet utifrån en bekväm avläsning vid dess mynningsöppning.
Mikrometer: kontrollerad kontakt för en definierad dimension
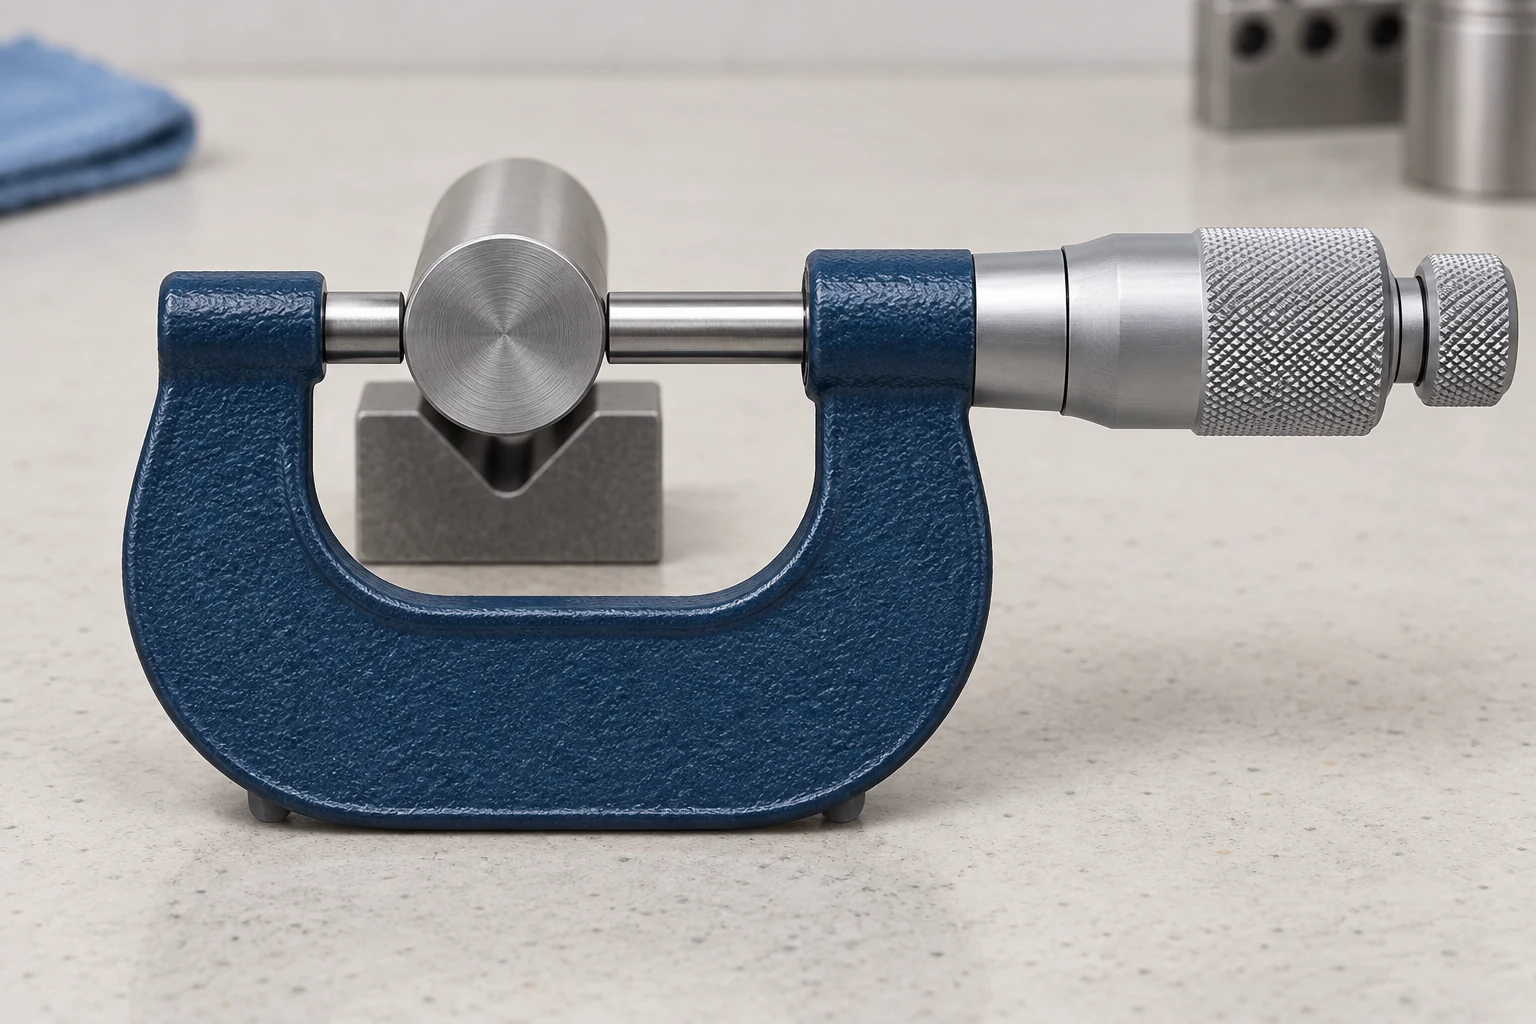
En yttre mikrometer placerar en detalj mellan en stödyta och en spindel. Med rätt mätområde och mätytor är den användbar för upprepade kontroller av axeldiameter eller tjocklek. En snabbare eller friktionsmekanism hjälper till att reglera mätkraften; använd instrumentets specificerade teknik i stället för att dra åt tills avläsningen verkar stabil. [3]
På en axel justera mätaxeln tvärs över diametern. Mätningar på flera axiala positioner och orienteringar kan avslöja storleksvariation som en enskild avläsning missar. Dessa avläsningar utgör inte en fullständig rundhets- eller cylindricitetsbedömning. En skåra, smal land eller böjd yta kan kräva andra mätytor.
Tunna väggar och deformabla material kräver särskild uppmärksamhet vad gäller kontaktkraft och stöd. En reproducerbar avläsning på en ihoptryckt detalj beskriver möjligen inte dess storlek i fritt tillfälle. Identifiera även materialet och bearbetningsstadiet: ett färdigt, belagt gränssnitt är en annan mätcondtion än ytan innan beläggning. Material- och designguiden kopplar dessa val till delens funktionella krav.
Koordinatmätmaskiner (CMM): funktionssamband kräver en mätstrategi
En CMM registrerar punkter och utvärderar egenskaper utifrån dem. Den är användbar när ett hålmönster måste relateras till ritningens referensplan, eller när flera ytor måste utvärderas i ett och samma koordinatsystem. Fler punkter kan förbättra täckningen, men deras placering och utvärderingsmetoden är avgörande.
Ställ upp referenssystemet utifrån ritningens referenskrav. Ersätt inte den största eller enklaste ytan enbart för att det förenklar monteringen. Planen måste också ta hänsyn till probkalibrering, stylus-tillgänglighet, delens stöd och de provtagningsplatser som används. Sparsamma punkter kan missa lokal formvariation, medan överdriven spännkraft kan deformera en flexibel del. ZEISS vägledning om CMM-inspektionsfel diskuterar dessa variationskällor.[4]
En standardmässig dimensionsmätningsinspektion med CMM inkluderar inte automatiskt ytråhet. Detta krav kräver en lämplig metod för ytstrukturmätning. En CMM-märkning löser heller inte en tvist om mått med strikta toleranser: den faktiska mätstrategin och osäkerheten måste stödja beslutet.
Omvandla en monteringsplatta-ritning till en kontrollplan
I följande exempel tilldelas inspektionsarbete för en fyrahålsmonteringsplatta. Det är en planeringsram: den godkända ritningen anger gränsvärdena, referensplanerna och tillämpliga villkor. Metoden måste dock fortfarande kvalificeras för varje krav.
| Egenskap | Kandidatmetod | Definiera innan mätning | Vad denna kontroll lämnar öppet |
|---|---|---|---|
| Total längd och bredd | Skjutmått, om tillräcklig | Motsatta ytor; käkpositionering; kontaktpunkters läge | Hålplacering och ytform |
| Plattans tjocklek | Lämplig mikrometer | Tillgängliga punkter; kontaktkraft; fri eller begränsad kondition | Planhet över plattan |
| Håldiameter | Borrpassare, inre mikrometer eller CMM | Djup; orienteringar; inställnings- eller probemetod | Oprovnad form och hålplacering |
| Läge för hålmönster | Lämpligt CMM-program | Ritningsreferensplaner; provtagning av egenskaper; utvärderingsinställningar | Material, ytbearbetning och icke-rapporterade egenskaper |
| Planhet på monteringsytan | Lämplig form- eller CMM-metod | Stöd; ytutbredning; utvärdering | Ytråhet |
Lägg till inspektionssteg, frekvens och dokumentationskrav för varje rad. En användbar plan anger den egenskap som ett instrument verifierar; enbart en utrustningslista gör detta inte. VETCNC’s CNC-bearbetning med hög precision är den relaterade tjänsten för en ritningsspecifik diskussion om tillverknings- och inspektionsomfånget.
Anslut kontroller av första delen, under processen och slutkontrollen
Kontroller av första delen utvärderar installationens resultat innan vidare produktion. De bör omfatta egenskaper som påverkas av den aktuella installationen, inklusive samband som skapas mellan olika operationer. En verktygsbytning, en justering av offset eller en ompositionering kan kräva att relevanta kontroller utförs på nytt.
Kontroller under processen följer egenskaper som kan förändras medan fräsningen pågår. En driftande axeldiameter kan till exempel kräva undersökning av verktygsslitage eller temperatur innan en offset justeras. Renishaws ramverk för processkontroll skiljer mellan installationskontroller, aktiv övervakning under bearbetningen och kontroller efter bearbetningen. [5]
Slutkontroller bedömer den specificerade leveransstatusen, inklusive relevanta effekter av efterföljande behandling. Definiera omfattningen av inspektionen utifrån egenskap och risk. NIST beskriver godkännandeprovtagning som ett sätt att fatta beslut om dispositionen av en parti; den fastställer inte överensstämmelsen för varje omätta komponent. [6]
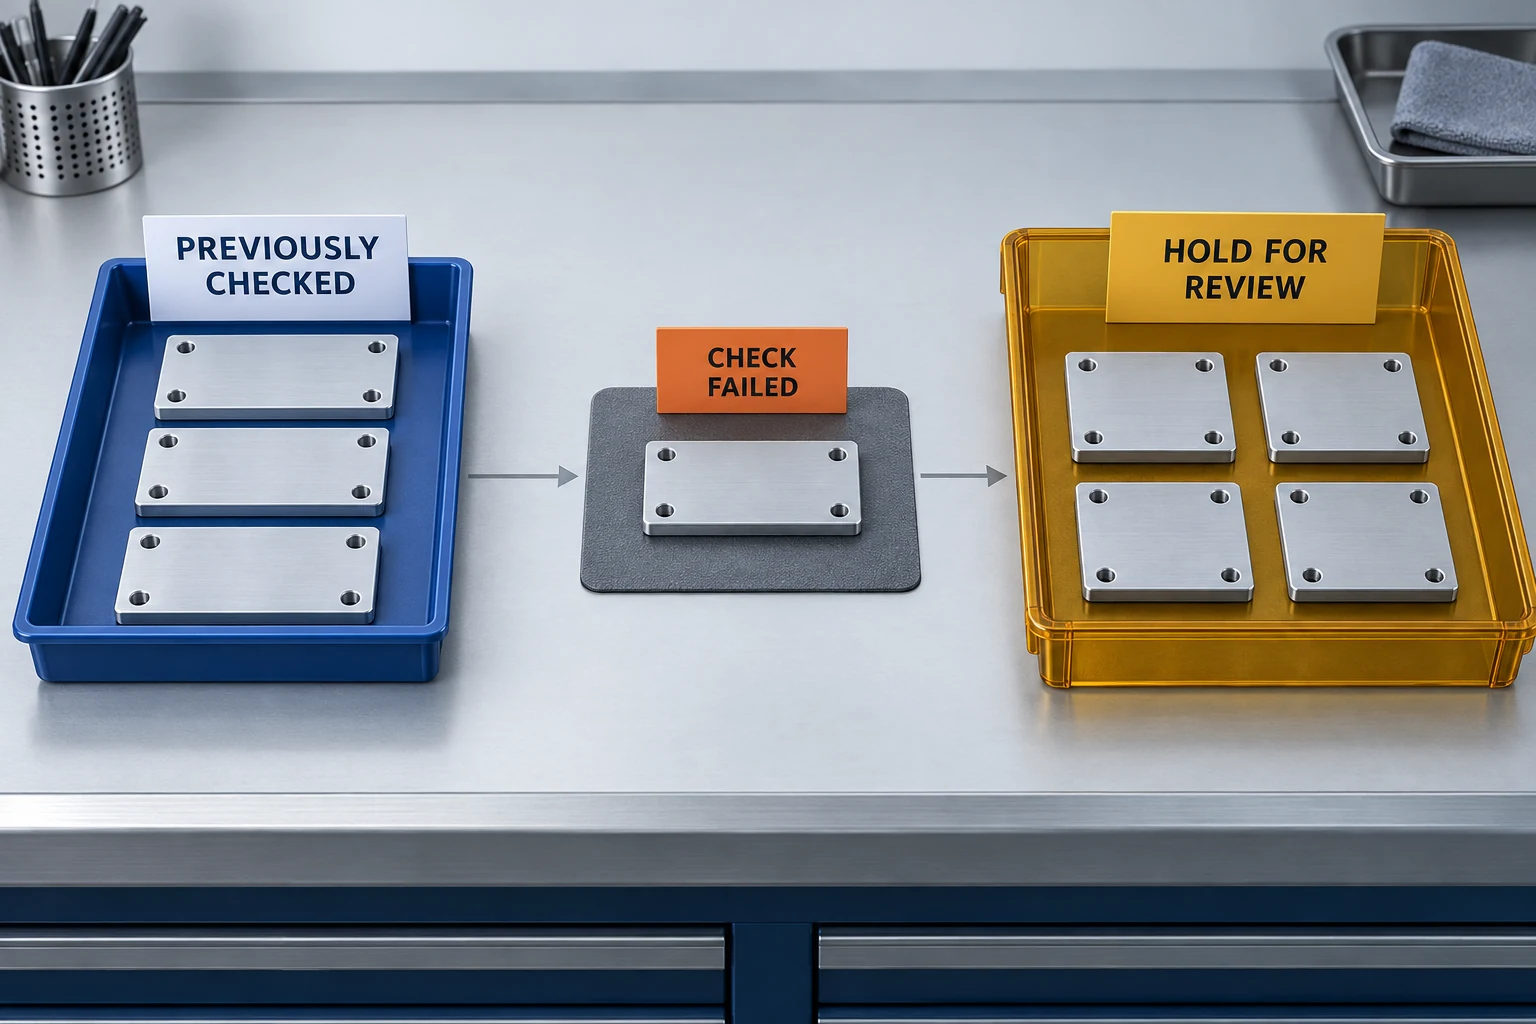
Om en kontroll misslyckas ska det potentiellt påverkade materialet identifieras och separeras under tiden man undersöker orsaken. Den misstänkta perioden kan sträcka sig tillbaka före den misslyckade kontrollen; det senast registrerade godkända resultatet utgör bevis i denna undersökning, inte automatiskt godkännande för allt som tillverkats därefter.
När två instrument ger olika resultat, jämför metoderna
Medelvärdesberäkna inte motsägande mätvärden eller anta att CMM måste ha rätt. Arbeta igenom skillnaden:
- Bekräfta samma mängd. Jämför egenskapen, enheterna, ritningsrevisionen, avsnittet, orienteringen och behandlingssteget. En lokal tvåpunktsdiameter och en anpassad diameter från provtagna koordinater kan skilja sig åt.
- Kontrollera den fysiska installationen. Sök efter föroreningar, kontakt med burrar, temperaturskillnader, feljustering, begränsningar och mätkraft.
- Kontrollera mätssystemet. Granska instrumentets skick, kalibreringsuppgifter, inställningsreferenser samt CMM-programmet eller probekvalificeringen.
- Fastställ acceptansgrunden. Använd den kvalificerade metoden och den överenskomna beslutsregeln. För mätvärden nära en gräns avgör den här regeln hur mätosäkerheten påverkar beslutet om överensstämmelse. [7]
Dokumentera tillräckligt för att återskapa beslutet
Registrera delen och revisionen, egenskapen, kravet, resultatet med enheter, metoden eller programmet, mätstadiet, inspektionsomfattningen och dispositionen. Inkludera relevanta inställningsförhållanden och godkännandebasen där det behövs. CNC-bearbetningens RFQ-kontrolllista hjälper till att integrera dessa leverabler i beställningen, så att rapporten besvarar de överenskomna inspektionsfrågorna.
CNC-kontroll FAQ
Kräver varje CNC-del CMM-inspektion?
Nej. Använd metoder som kan verifiera de specificerade egenskaperna med lämplig osäkerhet. En tillgänglig axeldiameter kan passa för mätning med mikrometer; ett datumbaserat hålmönster kan motivera användning av en CMM eller lämplig specialmätutrustning. Definiera omfattningen separat från valet av mätinstrument.
Räcker en kalibreringsetikett för att bevisa att en mätning är tillförlitlig?
Nej. Kalibreringsinformationen måste vara relevant för både instrumentet och uppgiften, och mätproceduren är fortfarande avgörande. NIST definierar spårbarhet genom en dokumenterad kalibreringskedja med osäkerhetsbidrag; spårbarhet i sig innebär inte att mätningen är lämplig för en specifik uppgift. [8]
Kan en maskinmonterad prob ersätta slutinspektionen?
Endast där dess metod och omfattning är lämpliga för de specificerade godkännandekraven. En prob som används för att ställa in förskjutningar eller övervaka en egenskap verifierar inte automatiskt alla färdiga egenskaper. Kontroller efter senare behandling kan fortfarande krävas.
Vad ska uttrycket ”100%-inspektion” betyda på en beställning?
Definiera vilka egenskaper som kontrolleras på varje del, med vilka metoder och vid vilket stadium. Uttrycket i sig identifierar inte de täckta funktionerna, säkerställer inte mätningens tillförlitlighet och ersätter inte en tydlig godkännanderegeln.
Tekniska källor
- NIST. Grundläggande principer för uttryckande av mätosäkerhet: Grundläggande definitioner. Viktiga bidragsgivare till mätprocessen.
- Mitutoyo. Allmän katalog, avsnitt D: Skjutmått – Snabbguide till precisionsmätinstrument. Kontaktgeometri och mätningens försiktighetsåtgärder.
- Mitutoyo. Allmän katalog, avsnitt B: Mikrometrar. Mätytor, tillämpningar och konstantkraftsanordningar.
- ZEISS. Vanliga CMM-inspektionsfel och hur man minskar dem. Justering, probning, stöd och mätvillkor.
- Renishaw. Omvandla din tillverkning, Produktiv processpyramid. Inställning, pågående processkontroll och efterprocessövervakning.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.2.1: Vad är godkännandeprovning?
- Mitutoyo. Beslutsregler, TAR och TUR, EDU-15005A. Beslutsregler och mätosäkerhet; tillämpa de krav som enats om för uppgiften.
- NIST. Metrologisk spårbarhet: Vanliga frågor och NIST:s policy, §3.2.



