En esta página
Los calibradores, micrómetros y máquinas de medición por coordenadas responden a distintas preguntas de inspección. Los calibradores cubren muchas dimensiones accesibles; los micrómetros son adecuados para mediciones de contacto definidas, como el diámetro de un eje o el espesor; una máquina de medición por coordenadas (CMM) puede evaluar la ubicación de características y las relaciones geométricas. La elección correcta depende de la característica a medir, el acceso físico y la incertidumbre de medición, no del precio del instrumento ni del número de dígitos mostrados en su pantalla.
El control de calidad CNC vincula esa elección con la secuencia de producción. Una verificación de la primera pieza establece el resultado del montaje inicial; las verificaciones intermedias detectan cambios; y la inspección final verifica el estado terminado requerido. Cada etapa requiere una característica definida, un método específico y una respuesta ante un resultado inesperado.
Defina la característica antes de elegir el instrumento
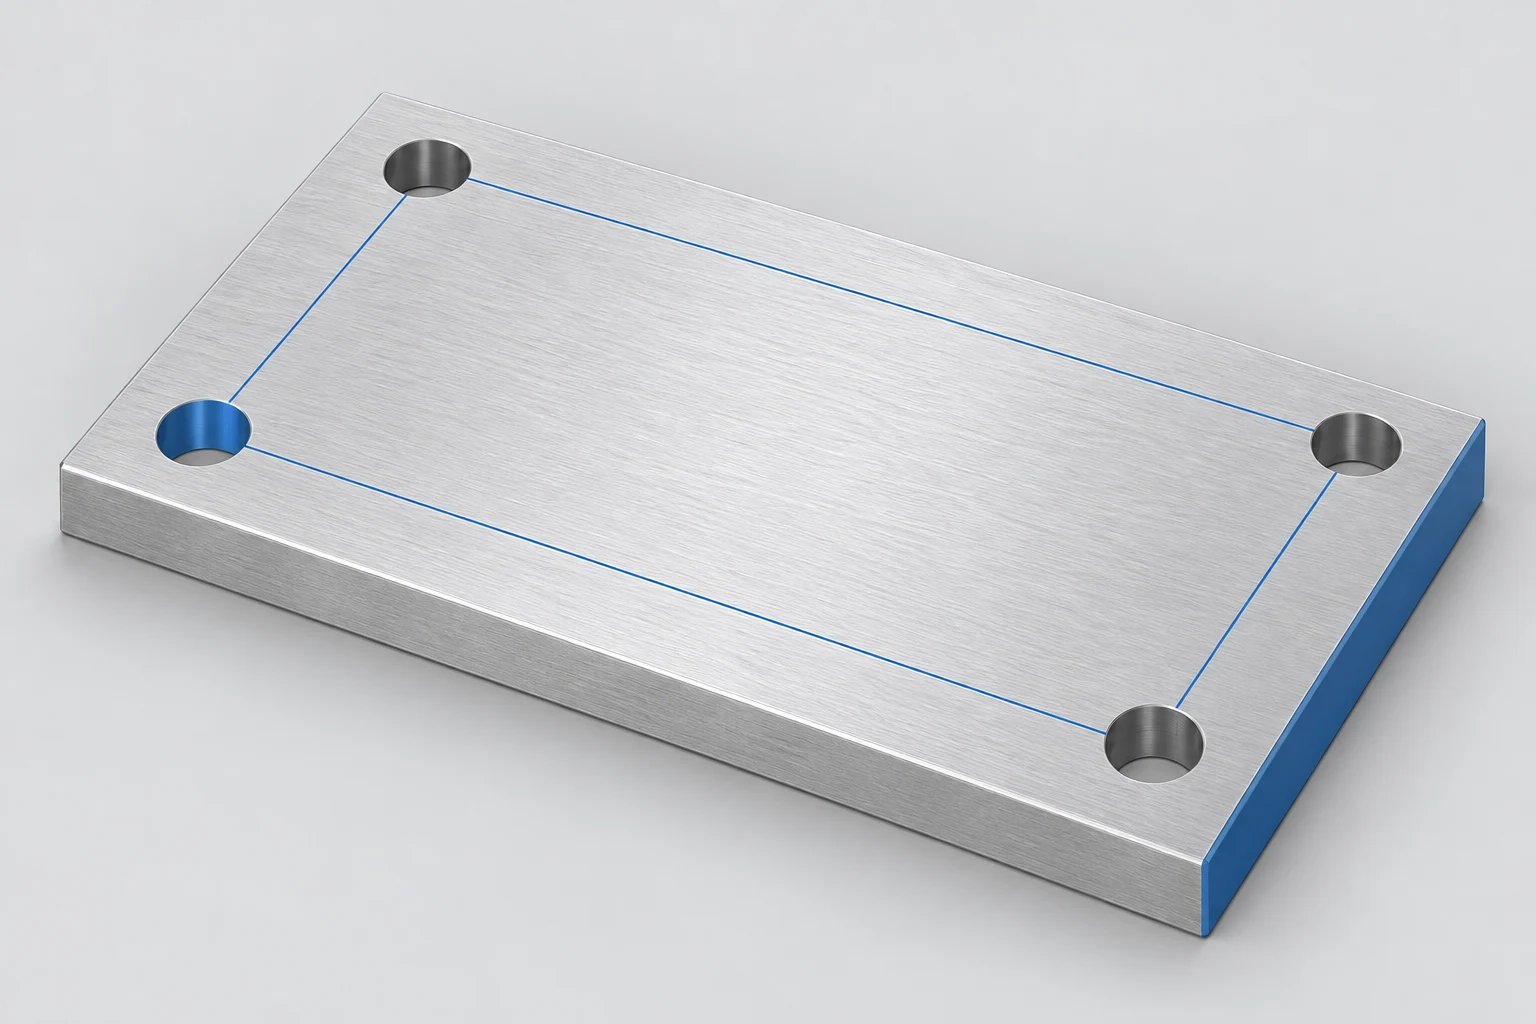
Considere una placa de montaje con cuatro agujeros. Su longitud exterior, los diámetros de los agujeros y la posición del patrón de agujeros son preguntas independientes. Una lectura transversal de la placa no puede establecer la ubicación de los agujeros. Del mismo modo, una lectura de diámetro no describe completamente la forma de un agujero a lo largo de su profundidad.
Comience con el plano aprobado: identifique la característica, sus límites, unidades, referencias de datum y la condición bajo la cual se aplica el requisito. Para el contexto más amplio de la secuencia plano–producción, la CNC guía básica de mecanizado proporciona dicho marco.
Luego pregúntese si el método puede acceder a las superficies especificadas y distinguir la variación aceptable de la variación propia de la medición. Resolución es el incremento indicado más pequeño. La exactitud se refiere a la proximidad al valor verdadero; la incertidumbre de medición caracteriza la duda asociada a un resultado. Una resolución fina por sí sola no garantiza ni la exactitud ni una incertidumbre suficientemente pequeña. La evaluación incluye contribuciones significativas del instrumento, del operador, del montaje y del entorno. [1]
Calibradores: verificaciones versátiles con límites de contacto
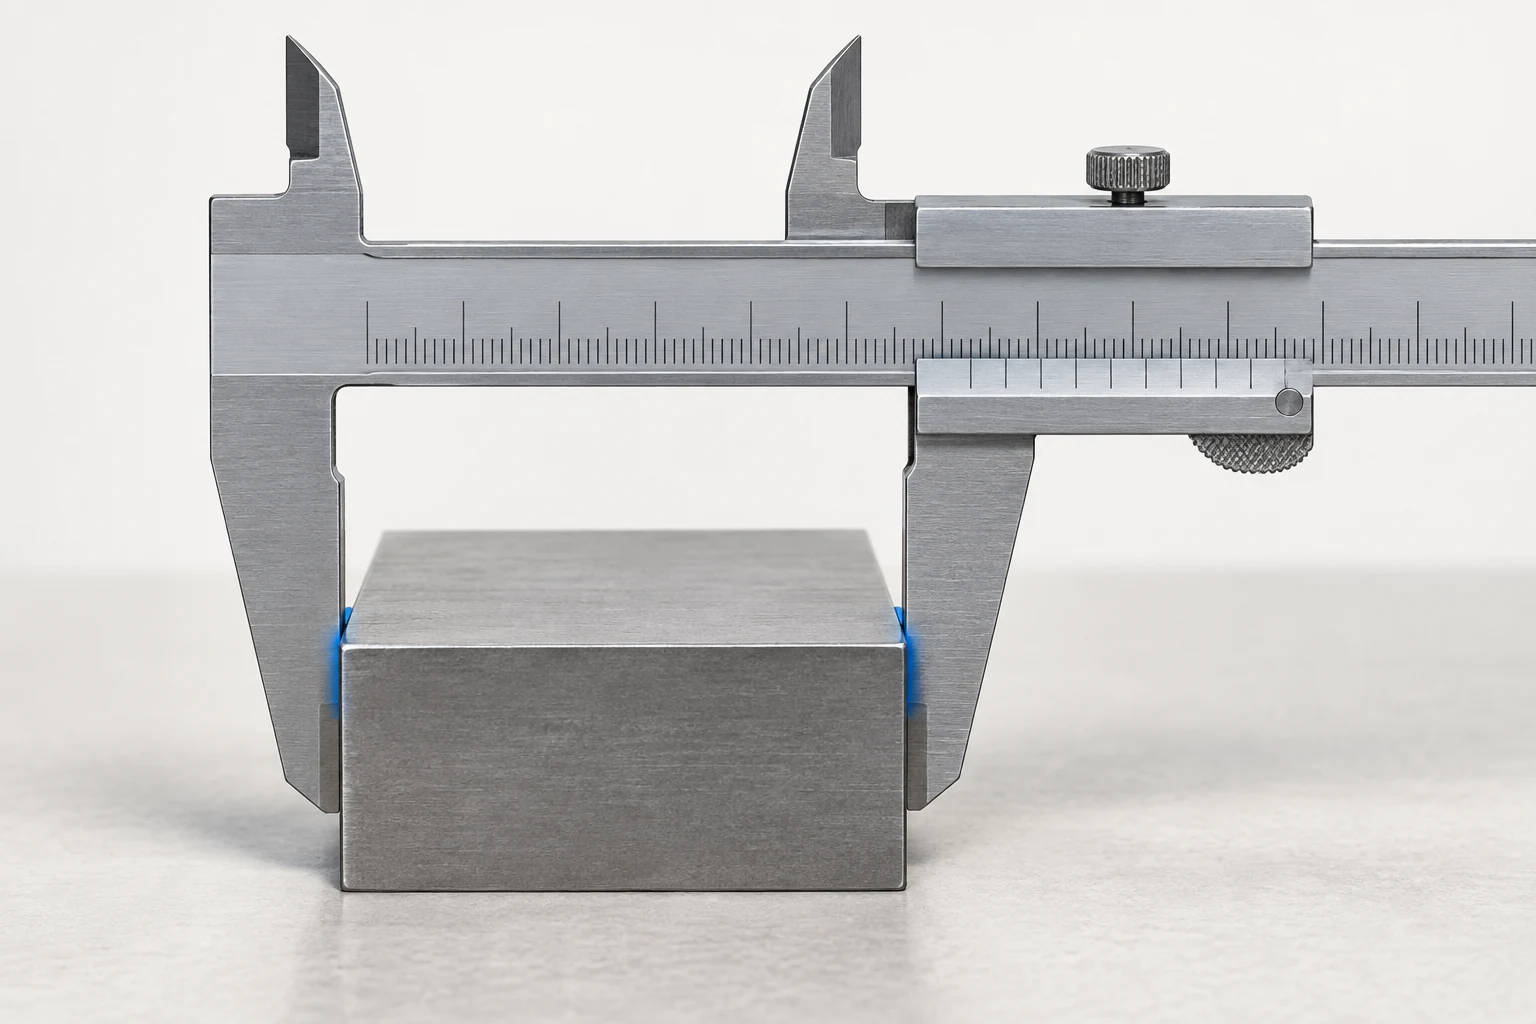
Un calibrador adecuado puede medir dimensiones externas, dimensiones internas accesibles, escalones y profundidades mediante sus correspondientes caras de medición. Su versatilidad resulta útil al verificar el contorno general de una placa o un escalón no crítico. Sin embargo, su idoneidad para la aceptación sigue dependiendo de la tolerancia específica y del método de medición.
Para una medición externa, limpie las superficies de contacto, verifique el cero y coloque las mandíbulas firmemente y perpendicularmente contra las caras previstas. Una fuerza excesiva, mandíbulas inclinadas o contacto sobre una rebaba pueden alterar la lectura. Mantenga la ubicación del contacto constante al comparar piezas sucesivas.
Las mandíbulas internas introducen una geometría de contacto distinta. Agujeros pequeños, chaflanes y acceso restringido pueden impedir que representen correctamente la sección requerida del agujero. Además, una varilla de profundidad apoyada sobre un borde irregular también puede referenciarse a una superficie incorrecta. Las recomendaciones de Mitutoyo para calibradores tratan estas situaciones como tareas de medición independientes, cada una con sus propias precauciones. [2]
Si un agujero controla un ajuste, seleccione un método que alcance su profundidad especificada y sea adecuado para la tolerancia —por ejemplo, un calibrador de agujeros apropiado, un micrómetro interno o una estrategia CMM. No apruebe todo el agujero basándose únicamente en una lectura conveniente tomada en su boca.
Micrómetros: contacto controlado para una dimensión definida
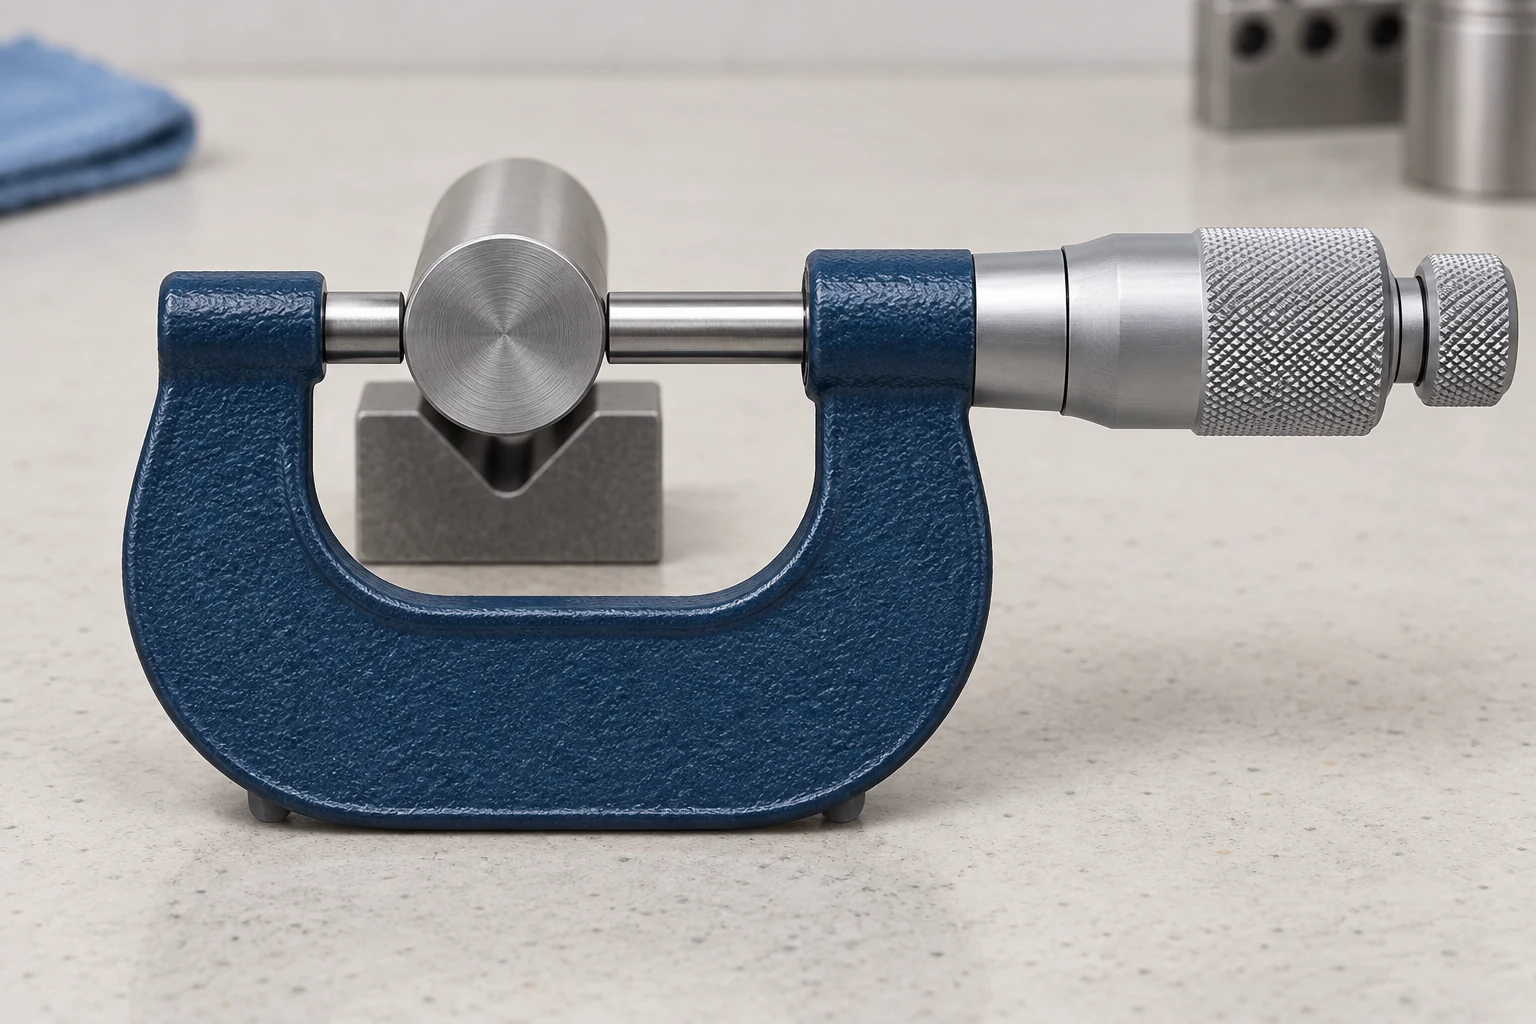
Un micrómetro externo coloca una característica entre un yunque y un husillo. Con el rango correcto y caras de medición adecuadas, resulta útil para comprobaciones repetidas de diámetros de ejes o espesores. Un mecanismo de trinquete o de fricción ayuda a controlar la fuerza de medición; utilice la técnica especificada para el instrumento, en lugar de apretar hasta que la lectura parezca estable. [3]
En un eje, alinee el eje de medición a través del diámetro. Mediciones en varias posiciones axiales y orientaciones pueden revelar variaciones de tamaño que una sola lectura pasaría por alto. Dichas lecturas no constituyen una evaluación completa de redondez ni de cilindricidad. Una ranura, una superficie estrecha o una superficie curva pueden requerir caras de medición distintas.
Las paredes delgadas y los materiales deformables requieren especial atención respecto a la fuerza de contacto y el soporte. Una lectura repetible sobre una característica comprimida puede no describir su tamaño en estado libre. Asimismo, identifique el material y la etapa del tratamiento: una interfaz terminada y recubierta representa una condición de medición distinta de la superficie antes del recubrimiento. La guía de materiales y diseño vincula esas decisiones con los requisitos funcionales de la pieza.
MMCs: las relaciones entre características requieren una estrategia de medición.
Un CMM registra puntos y evalúa características a partir de ellos. Es útil cuando un patrón de agujeros debe relacionarse con los datums del plano, o cuando varias superficies deben evaluarse en un mismo sistema de coordenadas. Más puntos pueden mejorar la cobertura, pero su ubicación y el método de evaluación son determinantes.
Establezca el sistema de referencia a partir de los requisitos de datums del plano. No sustituya simplemente la cara más grande o más fácil de acceder solo porque simplifique la carga. El plan también debe abordar la calibración del palpador, el acceso del estilete, el soporte de la pieza y las ubicaciones muestreadas. Puntos escasos pueden pasar por alto variaciones locales de forma, mientras que una sujeción excesiva puede deformar una pieza flexible. Las recomendaciones de ZEISS sobre errores de inspección CMM analizan estas fuentes de variación. [4]
Una inspección dimensional estándar con CMM no incluye automáticamente la rugosidad superficial. Este requisito necesita un método adecuado de medición de textura. Tampoco una etiqueta CMM resuelve por sí sola una discrepancia sobre una dimensión con tolerancia ajustada: la estrategia real de medición y su incertidumbre deben respaldar la decisión.
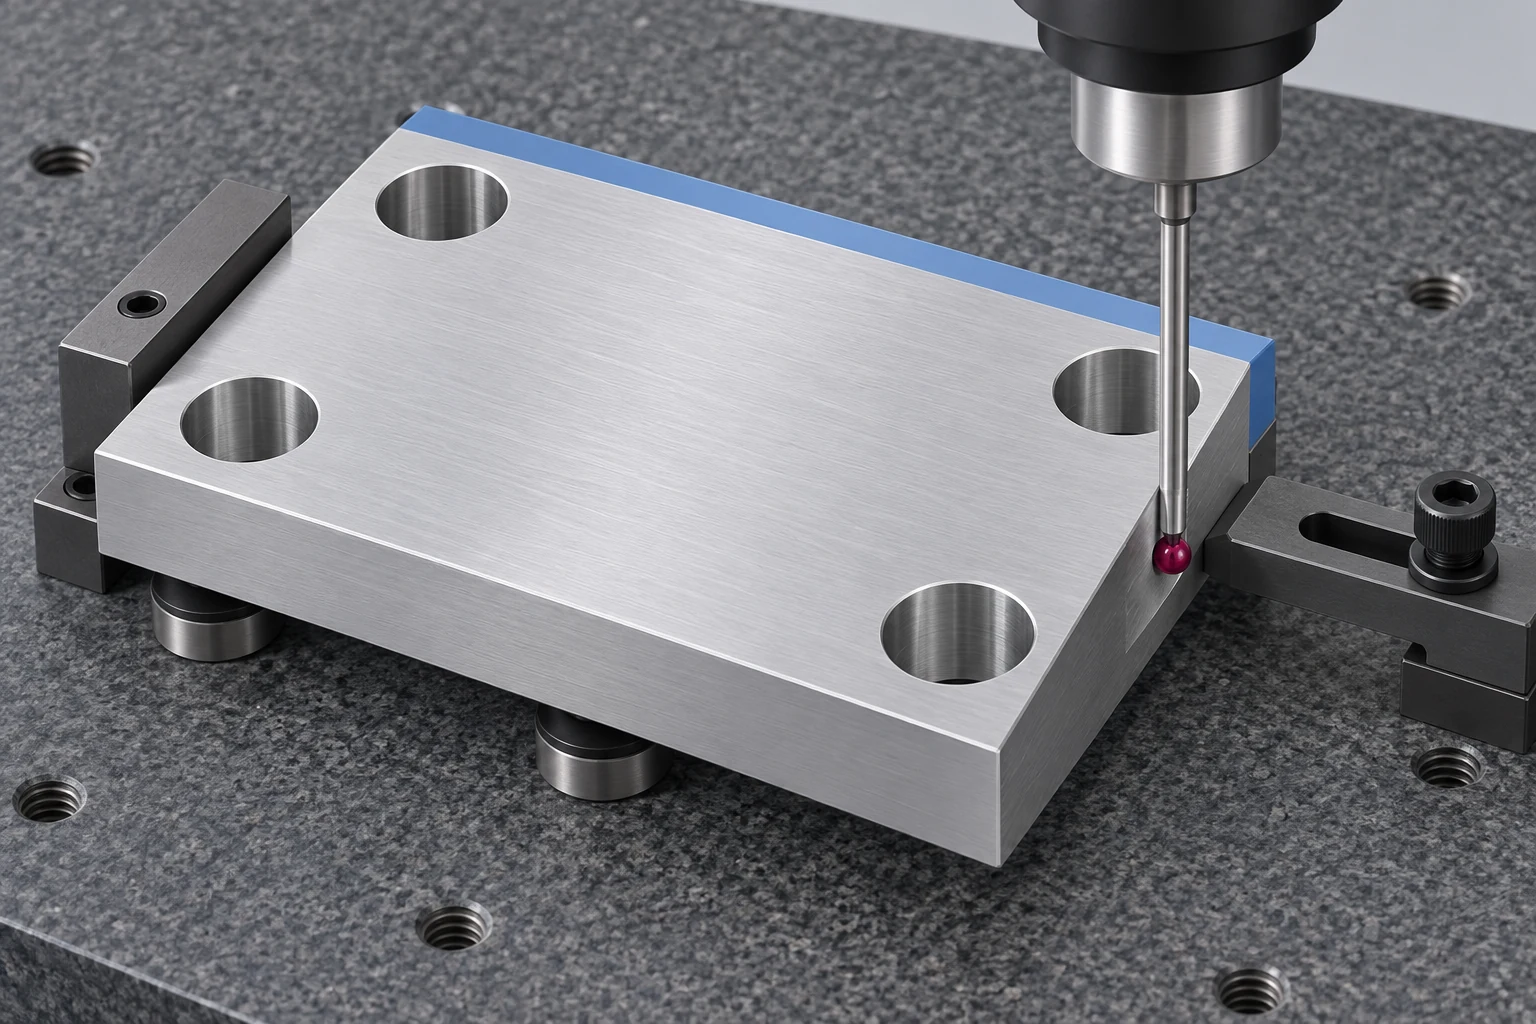
Convierta un plano de una placa de montaje en un plan de inspección.
El siguiente ejemplo asigna el trabajo de inspección para una placa de montaje de cuatro agujeros. Se trata de un marco de planificación: el plano aprobado proporciona los límites, los datums y la condición aplicable. Sin embargo, el método aún debe calificarse para cada requisito.
| Característica | Método candidato | Definir antes de medir | Qué deja abierto este control |
|---|---|---|---|
| Longitud y anchura totales | Calibre, si es adecuado | Caras opuestas; asentamiento de las mandíbulas; posiciones de contacto | Ubicación de los agujeros y forma de la superficie |
| Grosor de la placa | Micrómetro adecuado | Puntos accesibles; fuerza de contacto; condición libre o restringida | Planicidad a lo largo de la placa |
| Diámetro del agujero | Calibrador interno, micrómetro interno o CMM | Profundidades; orientaciones; método de ajuste o palpado | Forma y posición de los agujeros no muestreados |
| Posición del patrón de agujeros | Programa CMM adecuado | Datums del plano; muestreo de características; configuraciones de evaluación | Material, acabado y características no reportadas |
| Planicidad de la cara de asentamiento | Método adecuado de forma o CMM | Soporte; cobertura superficial; evaluación | Rugosidad superficial |
Agregue la etapa de inspección, la frecuencia y el registro requeridos para cada fila. Un plan útil indica la característica que un instrumento verifica; una simple lista de equipos no cumple ese propósito. VETCNC’s servicio de mecanizado de precisiónCNC es el servicio relacionado para una discusión específica del plano sobre el alcance de fabricación e inspección.
Conecte las verificaciones de la primera pieza, las verificaciones en proceso y las verificaciones finales
Verificaciones de la primera pieza evalúan la salida del ajuste antes de continuar con la producción. Deben cubrir las características afectadas por dicho ajuste, incluidas las relaciones creadas entre operaciones. Un cambio de herramienta, un ajuste de compensación o un evento de recarga pueden requerir nuevamente las verificaciones pertinentes.
Verificaciones en proceso siguen las características que pueden variar a medida que avanza el mecanizado. Por ejemplo, un diámetro de eje que se desvía progresivamente puede indicar la necesidad de investigar el desgaste de la herramienta o la temperatura antes de ajustar una compensación. El marco de control de procesos de Renishaw distingue los controles de ajuste, la monitorización activa durante el mecanizado y las verificaciones posteriores al mecanizado. [5]
Verificaciones finales evalúan la condición especificada para la entrega, incluidos los efectos relevantes de tratamientos posteriores. Defina la cobertura de inspección según la característica y el riesgo. El NIST describe el muestreo de aceptación como un método para decidir la disposición de un lote; no establece la conformidad de cada pieza no medida. [6]
Si una verificación falla, identifique y separe el material potencialmente afectado mientras investiga la causa. El intervalo sospechoso puede extenderse hacia atrás, más allá de la verificación fallida; el último resultado aceptable registrado constituye evidencia para dicha investigación, no una autorización automática para todo lo fabricado posteriormente.
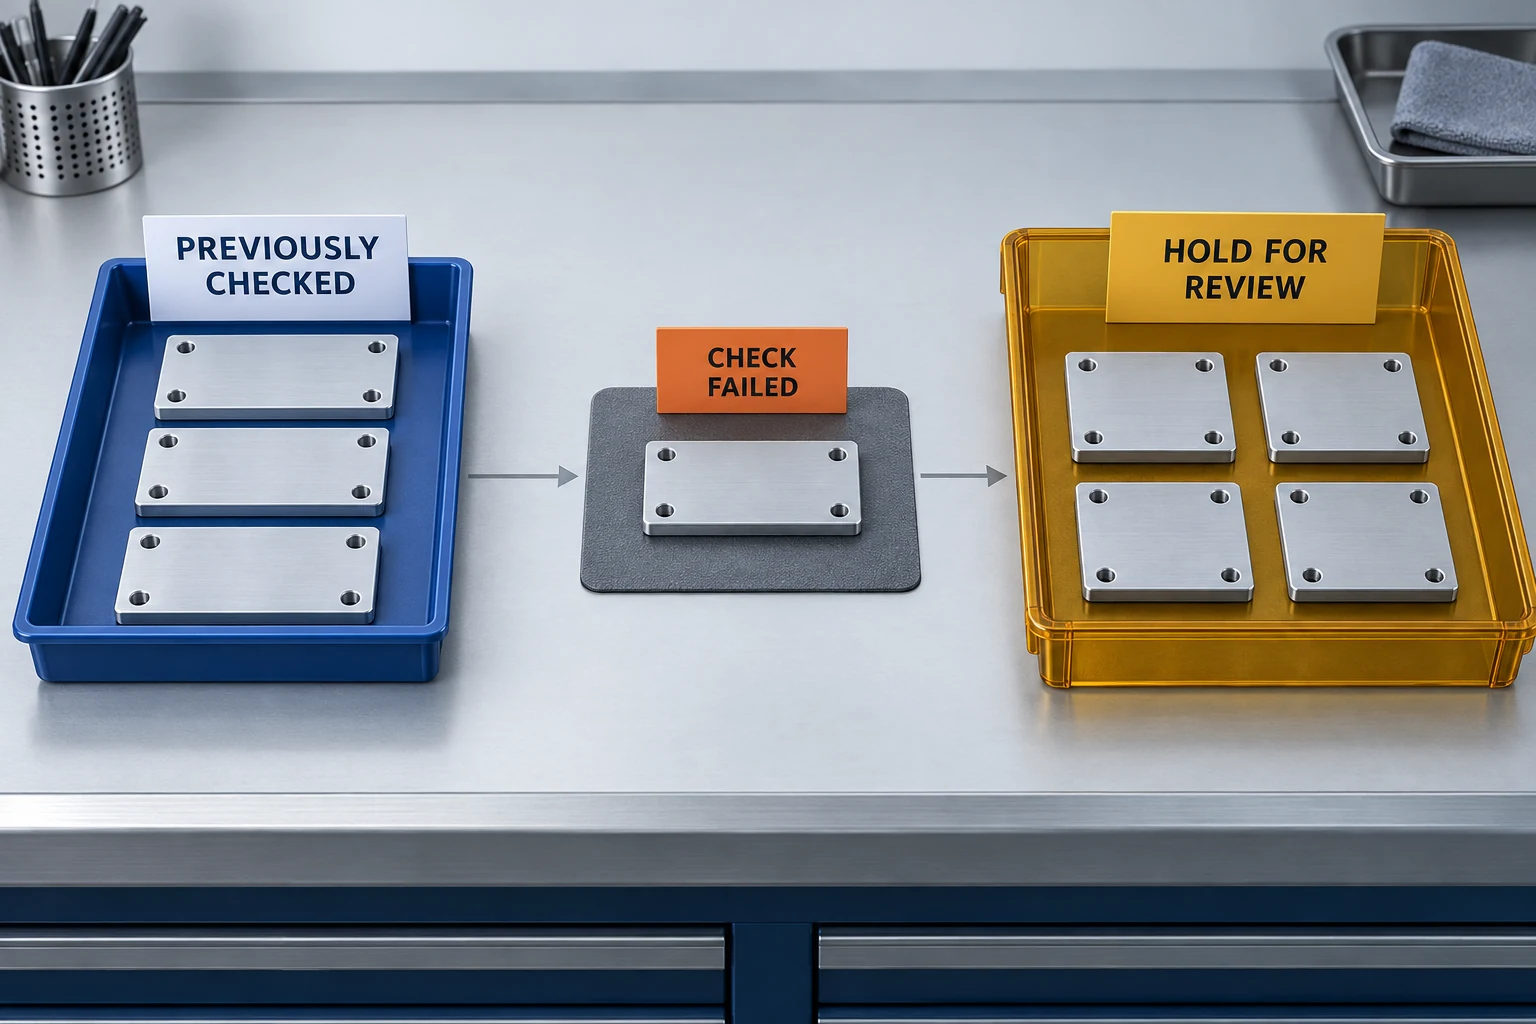
Cuando dos instrumentos arrojan resultados distintos, compare los métodos.
No promedie lecturas contradictorias ni asuma que el CMM debe estar necesariamente correcto. Analice la diferencia:
- Confirme que se mide la misma magnitud. Compare la característica, las unidades, la revisión del plano, la sección, la orientación y la etapa del tratamiento. Un diámetro local de dos puntos y un diámetro ajustado a partir de coordenadas muestreadas pueden diferir.
- Revise la configuración física. Busque contaminación, contacto de rebabas, diferencias de temperatura, desalineación, restricción y fuerza de medición.
- Verifique el sistema de medición. Revise el estado del instrumento, la información de calibración, las referencias de ajuste y el programa o la calificación de la sonda CMM.
- Resuelva la base de aceptación. Utilice el método calificado y la regla de decisión acordada. Para lecturas cercanas a un límite, dicha regla determina cómo la incertidumbre de medición influye en la decisión de conformidad. [7]
Registre suficiente información para reconstruir la decisión
Registre la pieza y su revisión, la característica, el requisito, el resultado con unidades, el método o programa, la etapa de medición, la cobertura de inspección y la disposición. Incluya las condiciones relevantes de configuración y la base de aceptación cuando sea necesario. La lista de verificación de mecanizado CNC RFQ ayuda a incorporar esos entregables al pedido, de modo que el informe responda a las preguntas de inspección acordadas.
CNC FAQ de inspección
¿Necesita cada pieza CNC una inspección CMM?
No. Utilice métodos capaces de verificar las características especificadas con una incertidumbre adecuada. Un diámetro de eje accesible puede ser adecuado para un micrómetro; un patrón de agujeros relacionado con una referencia puede justificar una CMM o un dispositivo de medición especializado apropiado. Defina la cobertura independientemente de la elección del instrumento.
¿Es suficiente una etiqueta de calibración para demostrar que una medición es fiable?
No. La información de calibración debe ser relevante para el instrumento y la tarea, y el procedimiento de medición sigue siendo fundamental. NIST define la trazabilidad mediante una cadena documentada de calibraciones con contribuciones de incertidumbre; la mera trazabilidad no garantiza la idoneidad para una medición específica. [8]
¿Puede una sonda montada en la máquina sustituir la inspección final?
Únicamente cuando su método y su cobertura sean adecuados para los requisitos de aceptación especificados. Una sonda utilizada para establecer desplazamientos u observar una característica no verifica automáticamente todas las características terminadas. Es posible que aún se requieran controles tras tratamientos posteriores.
¿Qué debe significar «inspección 100%» en un pedido?
Defina qué características se verifican en cada pieza, mediante qué métodos y en qué etapa. Esta frase por sí sola no identifica las características cubiertas, no establece la fiabilidad de las mediciones ni sustituye una regla de aceptación clara.
Fuentes técnicas
- NIST. Esenciales para expresar la incertidumbre de la medición: definiciones básicas. Contribuyentes significativos al proceso de medición.
- Mitutoyo. Catálogo general, Sección D: Calibradores — Guía rápida de instrumentos de medición de precisión. Geometría de contacto y precauciones en la medición.
- Mitutoyo. Catálogo general, Sección B: Micrómetros. Caras de medición, aplicaciones y dispositivos de fuerza constante.
- ZEISS. Errores comunes de inspección con CMM y cómo reducirlos. Alineación, palpado, soporte y condiciones de medición.
- Renishaw. Transforme su fabricación, Pirámide de procesos productivos. Configuración, control durante el proceso y supervisión posterior al proceso.
- NIST/SEMATECH. Manual estadístico de ingeniería, 6.2.1: ¿Qué es el muestreo de aceptación?
- Mitutoyo. Reglas de decisión, TAR y TUR, EDU-15005A. Reglas de decisión e incertidumbre de la medición; aplique los requisitos acordados para la tarea.
- NIST. Trazabilidad metrológica: preguntas frecuentes y política del NIST, §3.2.



