En esta página
El fresado ascendente suele ser la primera opción en una configuración rígida CNC que controla el juego (backlash). [4] Su formación de viruta de gruesa a delgada reduce el rozamiento al entrar en contacto. El fresado convencional sigue siendo útil cuando existe una capa superficial difícil o cuando la configuración de la máquina modifica las condiciones de corte. Ninguna de ambas direcciones garantiza por sí sola un buen acabado. [3]
Esta distinción se refiere a cómo el filo cortante entra en contacto con el material. No describe una máquina diferente ni un proceso de fabricación independiente. Para la secuencia más amplia de fresas, configuraciones y trayectorias de herramienta, consulte cómo funciona el fresado CNC.
Identifique la dirección de avance en el filo de corte
Fresado en concordancia también se denomina fresado descendente; Fresado en oposición también se denomina fresado ascendente. Para identificarlos, imagine que el centro de la fresa permanece fijo mientras la pieza avanza frente a él. Compare ese movimiento de la pieza con el movimiento tangencial del filo cortante en el punto de contacto con el material. [1]
- Fresado ascendente: la pieza avanza en la misma dirección que el movimiento del filo en el punto de contacto.
- Fresado convencional: la pieza avanza en dirección opuesta al movimiento del filo en el punto de contacto.
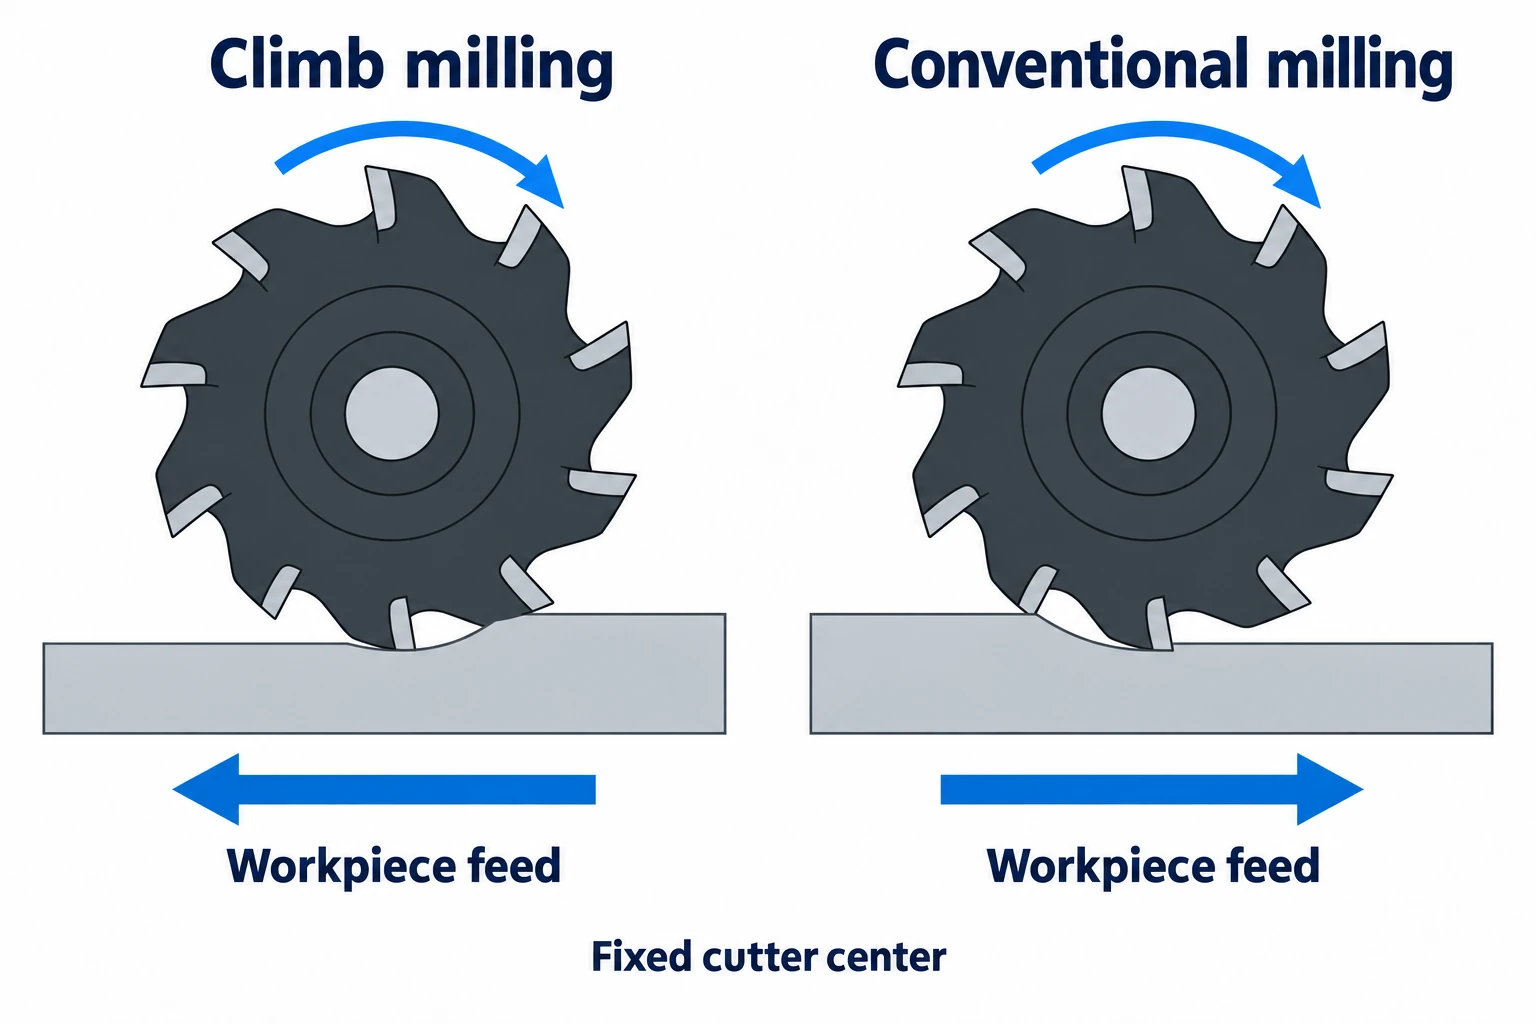
Una pantalla CAM normalmente muestra el centro de la fresa moviéndose respecto a una pieza estacionaria. Esa flecha de avance tiene sentido opuesto a la convención de avance de la pieza descrita arriba. Indique previamente qué objeto se mueve antes de comparar los diagramas. El término «en sentido horario» por sí solo describe una rotación o un desplazamiento alrededor de un contorno; no identifica el fresado ascendente sin especificar el lado de contacto.
La formación de virutas modifica el rozamiento y el acabado superficial
| Comportamiento del corte periférico | Fresado ascendente | Fresado convencional |
|---|---|---|
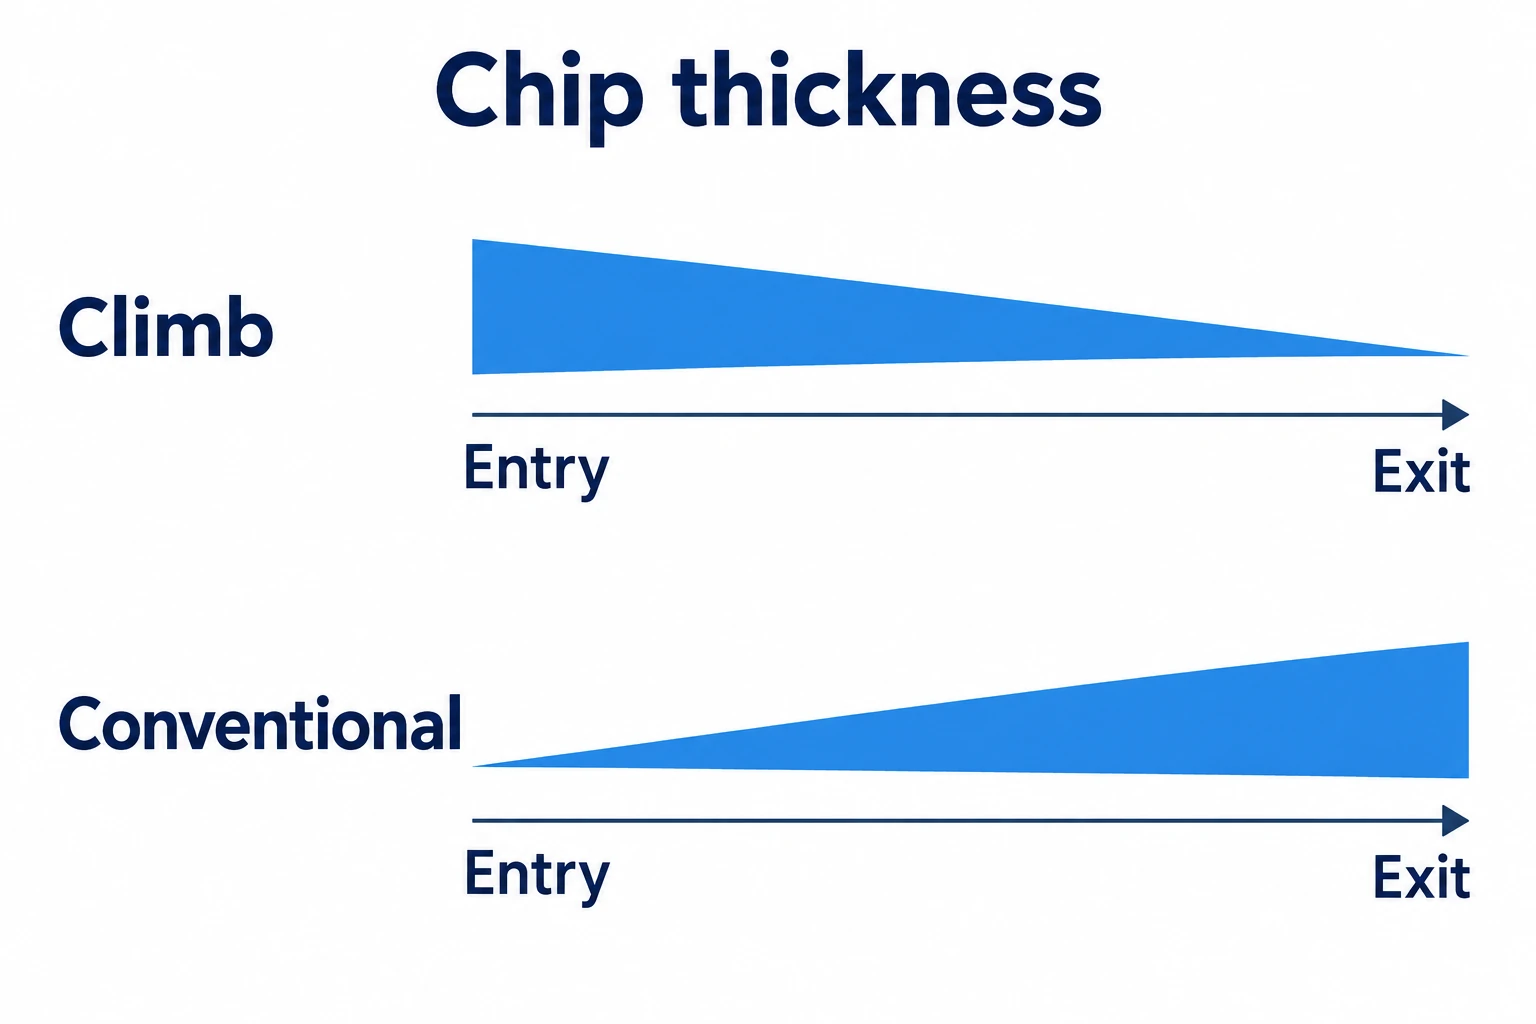
| Espesor de viruta no cortada durante la penetración | Más grueso al entrar, adelgazando hacia la salida | Casi nulo al entrar, aumentando hacia la salida |
| Contacto inicial del filo | Comienza retirando una viruta | Mayor rozamiento antes de que se forme una viruta |
Estas son tendencias típicas del corte periférico, no valores garantizados de rugosidad. Harvey Performance vincula la ventaja del fresado ascendente en cuanto a acabado con la reducción del rozamiento y la recortadura de virutas. [3] La progresión describe el espesor de viruta no cortada, no la forma final ni la longitud de una viruta enrollada.
La carga sobre la herramienta también depende de la cantidad de filo que está en contacto con la pieza. Una pasada ligera de acabado lateral y una ranura de anchura total constituyen casos de carga distintos, incluso con el mismo avance establecido. Un gran voladizo, la desviación de la fresa y las virutas retenidas pueden deteriorar el resultado antes de que cambiar la dirección aporte algún beneficio. [6]
Seleccione según la máquina, la pieza bruta y la herramienta
El juego (backlash) es un movimiento perdido en el mecanismo de avance. El fresado ascendente puede arrastrar la pieza hacia la fresa, eliminando bruscamente ese juego y aumentando la profundidad de corte real. El fresado convencional no corrige el mecanismo; modifica la forma en que la carga de corte actúa contra el avance. [2]
| Condición | Dirección a considerar | Razón o limitación |
|---|---|---|
| Configuración rígida con juego (backlash) controlado | Fresado ascendente como opción inicial | Entrada favorable y formación de virutas |
| Juego (backlash) no controlado en el avance | Fresado convencional, siguiendo las indicaciones operativas de la máquina | Evite asumir que la mesa puede resistir la acción de tracción del fresado ascendente |
| Capa superficial dura o rugosa | El convencional puede ayudar | Evalúe la entrada por debajo de la capa problemática; no clasifique todas las piezas fundidas de igual manera |
| Gran variación en la holgura de material | Evalúe el fresado convencional | La carga de entrada varía según el material restante |
| Insertos cerámicos en una aleación resistente al calor | Siga las indicaciones de aplicación; puede especificarse fresado en sentido ascendente (up milling) | La sensibilidad al impacto modifica la preferencia habitual |
Las distinciones relativas al juego (backlash), a la holgura de material y a las herramientas cerámicas siguen las indicaciones de aplicación de Sandvik. [2] La discusión de Harvey sobre la capa superficial se refiere a la condición de entrada, y no a una regla que exija fresado convencional para todas las piezas fundidas o forjadas. [3] El estado de la máquina importa más que etiquetarla simplemente como «manual» o «CNC»; la comparación manual frente a CNC abarca esa distinción más amplia.
Las cavidades, las islas y las ranuras modifican el lado de contacto
Para una fresa derecha que gira en sentido horario cuando se observa desde arriba, una trayectoria de acabado en sentido ascendente recorre en sentido antihorario el contorno de un hueco interno y en sentido horario el contorno de una isla externa. La fresa contacta con lados opuestos de dichos contornos. El manual de programación de Haas ilustra esta inversión entre las trayectorias de hueco e isla. [4]
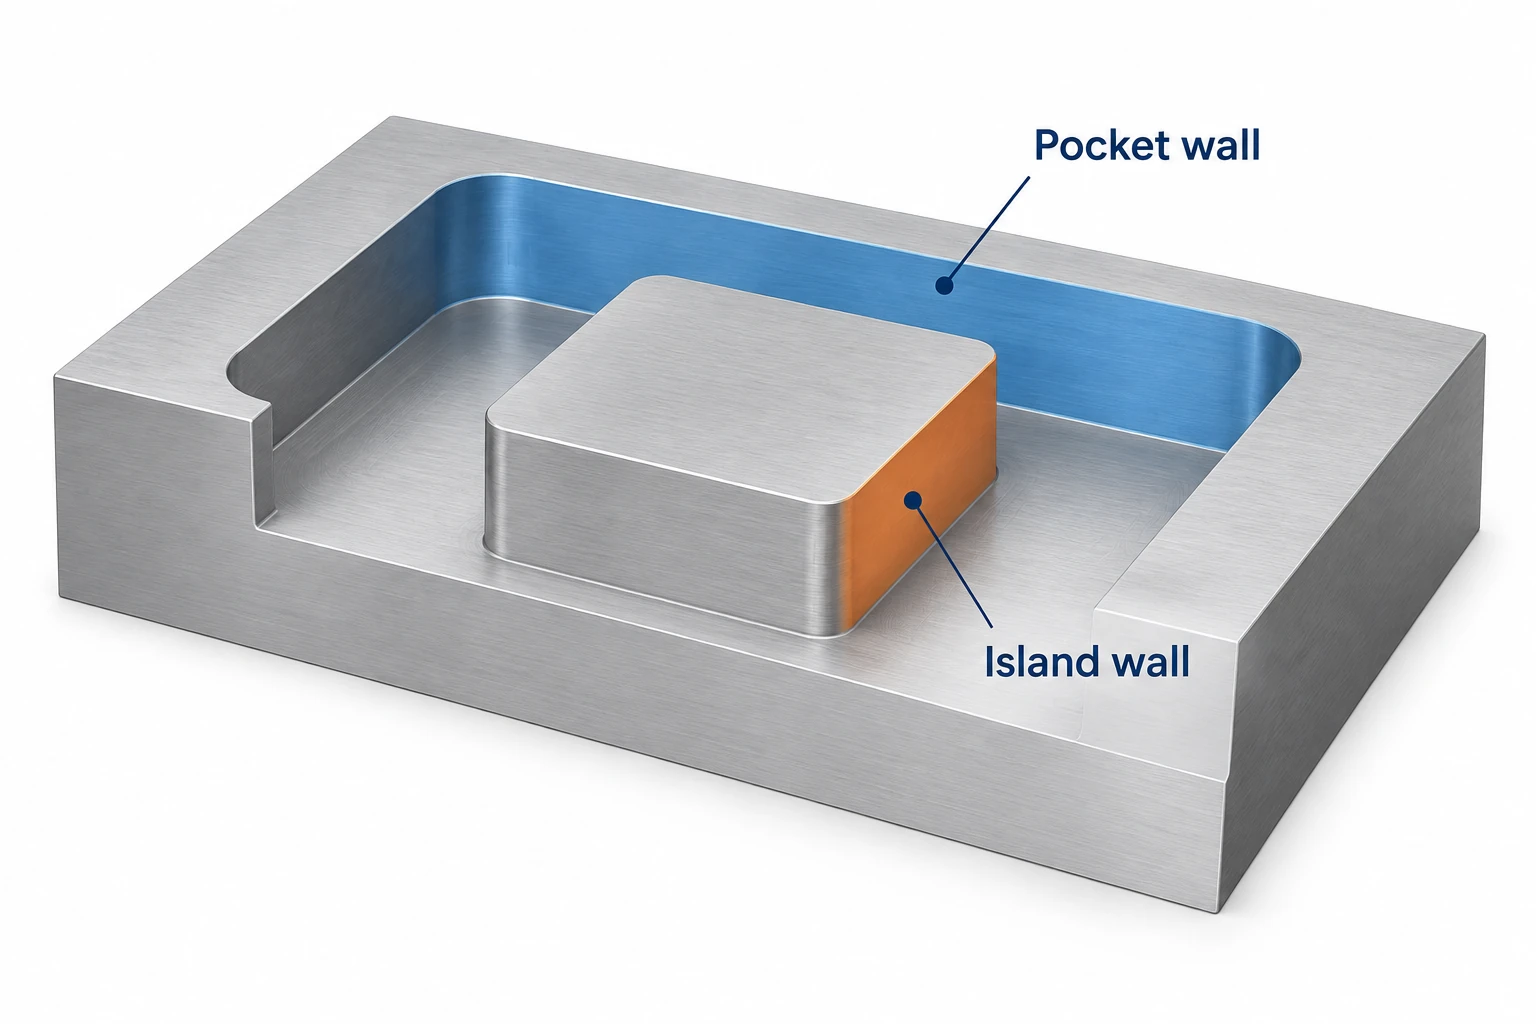
Una ranura de ancho completo engrana la fresa por ambos lados, por lo que no puede considerarse una única pasada en concordancia sobre una pared lateral. Para obtener una ranura precisa, el desbaste con una fresa de menor diámetro y el acabado de las paredes por separado permiten un mejor control del engrane. Las recomendaciones de Sandvik para ranuras de chaveta incluso sugieren el fresado en oposición para su estrategia de acabado: una excepción importante a la regla de que «el fresado en concordancia siempre ofrece los mejores resultados». [6]
Revise la trayectoria generada, no solo el nombre de la opción CAM. La configuración «Dirección» de Autodesk Fusion intenta mantener el modo seleccionado, pero la geometría puede impedirlo en toda la trayectoria. Su opción «Ambos sentidos» incluye deliberadamente pasadas en concordancia y en oposición en perfiles abiertos, con ajustes independientes para la pasada inversa. [5]
Compare la característica terminada, no solo el sonido del corte
Al evaluar un cambio de dirección, registre el material, la herramienta, la longitud de voladizo, el engrane radial, la profundidad axial de corte y las condiciones de avance. Mantenga la comparación consistente siempre que sea práctico y anote cualquier otro cambio necesario para lograr un corte viable. De lo contrario, una mejora aparente no podrá atribuirse únicamente a la dirección.
Inspeccione por separado la textura superficial, las dimensiones de la característica y la forma de la pared. Una pared más lisa puede seguir presentando conicidad o desviaciones dimensionales. En una esquina interna, verifique si el engrane aumenta bruscamente: Autodesk identifica la geometría de esquinas cerradas como una causa de vibraciones (chatter) y acabados distorsionados. Cambiar la etiqueta de dirección no elimina dicha geometría. [5]
Para una pieza que se subcontrata, especifique las dimensiones y superficies requeridas. El proveedor puede elegir una trayectoria de corte adecuada, salvo que el plano o el proceso aprobado exijan una específica. Nuestra página de servicios de CNC fresado cubre las características de los componentes y el alcance de la inspección utilizados en esa discusión.
Preguntas sobre el fresado ascendente y el fresado descendente
¿Es siempre preferible el fresado en concordancia para paredes delgadas?
No. El soporte seguro y la capacidad de la pieza para resistir las fuerzas de corte siguen siendo factores determinantes. La dirección por sí sola no constituye una estrategia de mecanizado para paredes delgadas. [1]
¿Significa «fresado descendente» que la herramienta avanza hacia abajo en el eje Z?
No. El fresado descendente es otro nombre para el fresado en concordancia. Describe la relación entre el movimiento del filo cortante y el avance en el momento del engrane, no una entrada vertical (plunge) en la pieza. [1]
Fuentes
- MIT OpenCourseWare, Introducción al fresado, 2004, página PDF 5: definiciones de avance de la pieza de trabajo. Sus recomendaciones para talleres manuales no constituyen una regla de corte CNC universal.
- Sandvik Coromant, Fresado descendente frente a fresado ascendente: formación periférica de virutas, juego de retroceso, tolerancia variable y excepciones para insertos cerámicos.
- Harvey Performance Company, Fresado en sentido ascendente frente a fresado en sentido descendente: rozamiento, recortado de virutas y capas superficiales difíciles.
- Haas Automation, Cuaderno de programación para fresado, páginas impresas 61 y 112: dirección de corte y límites de cavidades o islas. Referenciado para geometría, no para comandos de control actuales.
- Autodesk Fusion, 2D Referencia de desbaste adaptativo: dirección, ambas direcciones y radio mínimo de corte.
- Sandvik Coromant, Fresado de ranuras o acanaladuras: carga en el fresado con fresa de mango, desviación y pasadas separadas para acabado de chaveteras.



